Вертикальный конвейер — это не один продукт. Этот термин объединяет семейство ленточных систем, поднимающих сыпучие материалы под углами от примерно 30 градусов до 90 градусов, и каждый представитель этого семейства отвечает различным требованиям. Выбор ленты до выбора типа — самая дорогостоящая ошибка на крутом склоне, поскольку тип определяет компоновку, привод, режим технического обслуживания и характер отказов задолго до того, как начнут иметь значение размеры ленты. Далее мы сравним типы, подберем для каждого подходящий режим работы и закончим описанием того, что мы требуем при приемке.
Мы построили в Нинбо крутые, ребристые и боковые конвейерные ленты для карьеров, цементных заводов, портов и складов щебня, а также в качестве... производитель конвейерных лент Мы постоянно участвуем в подобных спорах. Кто-то хочет вертикальный лифт, на чертеже изображена башня, а список оборудования уже окончательно утвержден в соответствии с одной-единственной идеей. Возобновление обсуждения типа конструкции даже на этом этапе позволяет сэкономить деньги, и редко бывает слишком поздно сравнить варианты.
Не каждая работа, которая кажется вертикальной, на самом деле таковой является, и это первое, что стоит учесть. Наклон в 55 градусов, пересадка под углом 70 градусов и настоящий подъем под углом 90 градусов требуют разного оборудования, и рассматривать их как один вопрос — значит допустить, что проект окажется избыточно сложным в одном месте и безнадежно недостаточным в другом.

01Почему на вертикальном подъемнике типографский текст стоит перед ремнем безопасности?
На плоском или слегка наклонном конвейере лента играет практически решающую роль, и выбор зависит от прочности туши и качества покрытия. Как только маршрут становится крутым, ситуация меняется. Груз перестает опираться на ленту и начинает давить на нее, и машине приходится удерживать материал, который под действием силы тяжести активно тянет обратно вниз. От того, какая машина будет выполнять эту функцию, зависит практически все последующие этапы работы.
Инженеры, работавшие только с желобчатыми лентами, рассчитывают параметры вертикального участка так же, как и всех остальных, исходя из тоннажа и скорости ленты и определяя технические характеристики. Такой порядок работает на горизонтальном участке и нарушается при подъеме клинкера. Однажды мой коллега целую неделю спорил о качестве покрытия на 38-метровом клинкерном подъемнике, прежде чем кто-либо спросил, не лучше ли бы справилась с пылью пневматическая линия.
Подумайте, что именно определяет тип конвейера. Он задает количество движущихся узлов, высоту здания, которую должна достигать конструкция, количество точек перегрузки, где происходит утечка пыли и деградация материала, а также диапазон материалов, которые может обрабатывать линия. Ковшовый элеватор и конвейерная лента могут поднимать 300 т/ч на высоту до 40 м, но при этом они будут принимать разные материалы, занимать разную площадь и выходить из строя по-разному.
Поэтому мы придерживаемся одного фиксированного заказа. Подробно описываем задачу, составляем список типов, честно сравниваем их с реальными ограничениями, и только потом составляем спецификацию на ремень. Именно из-за того, что мы сразу переходим к ремню, предприятие в итоге покупает красивый, технически безупречный резиновый ремень, но устанавливает его на неподходящее оборудование.
Описание маршрута, которое меняет список кандидатов.
Прежде чем кто-либо откроет каталог, нам необходимо записать шесть фактов. Требуемый тоннаж в расчетной точке. Высота подъема, измеренная от точки подачи до разгрузочного края. Размер наибольшего куска и доля мелких фракций. Насыпная плотность и влажность. Является ли материал абразивным, липким или и тем, и другим. И какая реальная площадь доступна, включая пространство, необходимое для работы ремонтной бригады.
Эти шесть пунктов исключают целые семейства оборудования еще до того, как будут потрачены деньги на чертежи. Если добавить в список кандидатов влажную, вязкую глину, пневматический транспорт сам собой отсеется, потому что материал заблокирует линию. Если запросить подъем на 90 м, то однорядный конвейер станет конструктивно неудобным, и башенный тип начнет выглядеть более надежным. Фильтрацию выполняет описание, а не продавец.
02Ознакомьтесь с условиями использования перед выбором оборудования.
Правильный выбор начинается с четкого понимания требований, и это понимание гораздо сложнее, чем кажется на первый взгляд. Два предприятия могут указывать одинаковую грузоподъемность и высоту, но при этом нуждаться в разных машинах, поскольку это лишь общие показатели, а не определяющие.
В основе решения лежат свойства материала. Угловатый щебень из гранита с расходом 1,5 т/м³, свободно сыпучий, выдержит практически любой тип, способный его транспортировать. Влажная угольная пыль, уплотняющаяся под давлением, забьет шнек и образует заторы на конвейерной ленте с дросселирующей подачей. Липкая железная руда прилипнет к поверхности ленты, которую ковшовый дозатор просто зачерпнет. Одинаковый тоннаж не имеет значения для всех трех типов материала, и опытные покупатели в первую очередь изучают характеристики материала.
Диапазон высоты заслуживает такого же внимания. Для высот до 15 м обычно подходят несколько типов лебедок с примерно одинаковой стоимостью, поэтому выбор зависит от занимаемой площади и доступности для обслуживания. При высоте более 40 м выбор быстро сужается, поскольку лишь немногие лебедки с ленточным приводом остаются конструктивно целесообразными, и варианты без ленточного привода начинают выигрывать за счет собственных преимуществ.
Где дешевый вариант становится дорогим
Площадь застройки и высота здания — два ограничения, которые покупатели чаще всего недооценивают. Крутой конвейер, поднимающийся на 30 м на протяжении 15 м по горизонтали, все равно требует конструкции, надстройки и ремонтной платформы наверху, а эти строительные работы часто обходятся дороже, чем сама машина. Вертикальный винтовой экскаватор занимает почти малую площадь в плане и почти всю высоту, поэтому он подходит для тесных площадок и плохо подходит для площадок с низкими крышами.
Доступ для технического обслуживания — это ограничение, которое проектируется в последнюю очередь и о котором жалеют в первую очередь. Какой бы тип доступа вы ни выбрали, кому-то рано или поздно придется добраться до вершины с инструментами и запасной частью. Если единственный путь наверх — это лестница, приваренная к башне, в последнюю неделю ввода в эксплуатацию, то план технического обслуживания уже провален.
Затем наступает деградация материала. Цепной ковш, который многократно сбрасывает хрупкий готовый заполнитель, плохо подходит для этих целей, независимо от того, насколько дешево он выглядит на первый взгляд.
03Шины первого типа с ленточной конструкцией: гофрированная боковина с поперечными перекладинами.
Конвейерная лента с боковыми стенками — это именно тот тип, который большинство людей представляют себе, когда говорят о вертикальной конвейерной ленте. Гофрированные резиновые стенки проходят вдоль обоих краев плоской базовой ленты, а между этими стенками под фиксированным углом расположены резиновые поперечины. Стенка и поперечина вместе образуют карман, который перемещает груз под любым углом, включая истинно вертикальное направление.
Популярность этого типа конвейеров обусловлена его гибкостью. Он легко преодолевает повороты на 90 и 60 градусов, а также может изгибаться на кривых, если на участке есть неудобный угол. Подача материала может осуществляться через желоб или горизонтальную секцию, а разгрузка происходит с верхней части шкива головки, как и на обычном ленточном конвейере. Для карьера или площадки по переработке щебня, где уже используются желобчатые ленточные конвейеры, требования к техническому обслуживанию практически не изменяются.
Ограничения реальны, и в основном они связаны с материалом. Очень мелкий, сухой, сыпучий порошок будет просачиваться по поверхности ленты и за пределы основания стены во время подъема, поэтому система для боковых стен с трудом справляется с материалом, который ведет себя как песок или мука. Острый, тяжелый комковый материал также негативно влияет на зону крепления, поскольку каждый удар приходится на линию сцепления у подножия стены, а не на ровную поверхность ленты.
На этом типе оборудования шаг поперечной балки — это регулятор, который не указан в каталоге оборудования. Уменьшение шага уменьшает размер ячеек, но обеспечивает большую опору для материала, что подходит для крупнозернистого куска. Увеличение шага повышает вместимость каждой ячейки, при этом груз дольше висит между опорами, что работает только для материала с небольшим естественным уклоном.
Там, где вы не найдете этот тип
При работе с крупнозернистым или среднезернистым материалом, вертикальном или почти вертикальном подъеме, и если требуется обслуживание ленточным конвейером, следует использовать конвейер с боковыми стенками. Не следует использовать его, если материал мелкий и сухой, если продукт настолько хрупкий, что любое вращение барабана ему вредит, или если шнек или пневматическая линия будут удерживать порошок внутри с самого начала. Влажный, липкий материал также требует осторожности, поскольку остатки, прилипшие к основанию стенок, трудно удалить после застывания.
Для промышленный конвейерный ремень Для перевозки щебня на крутом подъеме мы обычно рекомендуем именно этот тип погрузчика, а пояс с боковыми стенками в сочетании с прочным каркасом из эпоксидной смолы отлично справляется с этой задачей. Мы определяем высоту стенок и шаг поперечных балок, исходя из марки материала, а не по привычке, и просим покупателя взвесить образец перед утверждением чертежа.
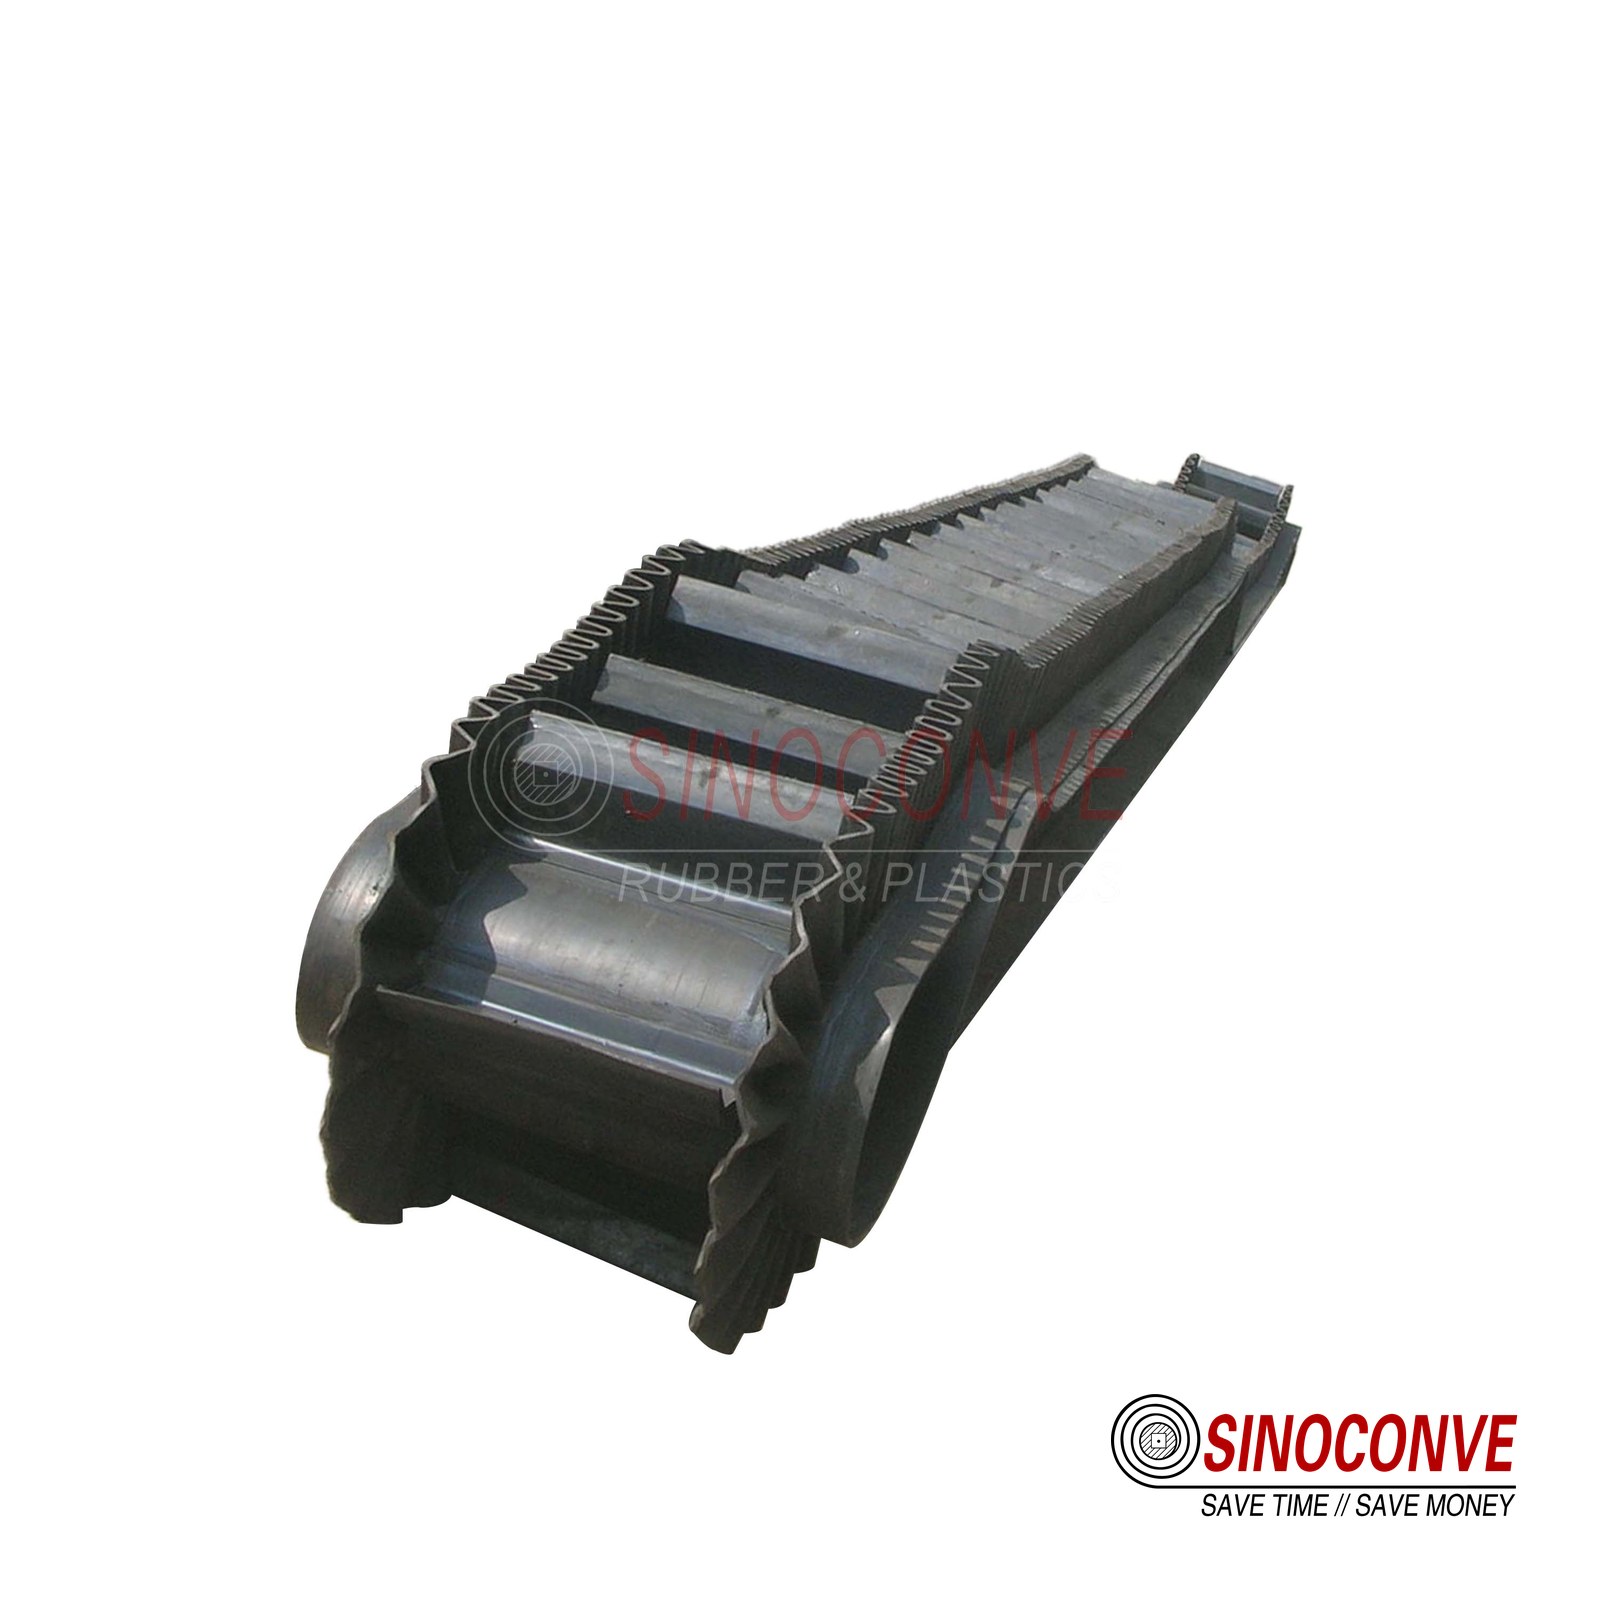
Пояс с боковой стенкой легко поднимается на 90 градусов так же легко, как и на 60, именно поэтому он доминирует в обсуждении вертикальной подъемной силы еще до того, как рассматривается материал.
04Ленточные конвейеры второго типа: сэндвич-ленты и захватные ленты
Ленточный конвейер с двухслойной структурой решает ту же проблему другим способом. Две поверхности ленты захватывают материал между собой и удерживают его за счет контактного давления, поэтому рыхлый сыпучий материал ведет себя так, как если бы это был твердый блок, движущийся вверх по наклонной плоскости. Материал поступает снизу между двумя поверхностями, слегка сжимается и перемещается вверх, зажатый в движущейся двухслойной структуре.
Поскольку груз удерживается за счет поверхностного сцепления, а не за счет карманов, этот тип ремня выдерживает более крутые углы, чем любой открытый ремень, и может вмещать материал, с которым боковой карман не справляется. Он также обеспечивает герметичность изделия на протяжении всего подъема, что подходит для пыльных или рыхлых материалов, где открытый карман разбрасывает мелкие частицы в воздух при каждом обороте.
Цена за такое сцепление — сложность механической конструкции. Две конвейерные линии должны работать одновременно с одинаковой скоростью и одинаковым натяжением, при этом давление захвата должно быть отрегулировано таким образом, чтобы материал не проскальзывал и не сминался. Классической причиной отказа является несоосность двух поверхностей, которая проявляется в виде неравномерного износа вдоль одного края, прежде чем проявится в виде просыпания на выходе.
Выбор между ремнями с фиксатором и другими вариантами.
Системы типа «сэндвич» оправданы, когда продукт должен оставаться целым и невредимым. При сравнении вариантов для хрупких или пыльных материалов, закрытая конструкция обычно склоняет чашу весов в их пользу. Они также целесообразны там, где предприятие уже имеет опыт работы с конвейерными линиями, поскольку «сэндвич» — это, по сути, две такие линии, работающие как одна машина.
Проблема заключается в том, что удвоение ленты удваивает стоимость ленты, количество шкивов и количество проверок. В условиях, когда лента с одной боковой стенкой поднималась бы под тем же углом, использование многослойной ленты часто сложнее оправдать, и мы говорим об этом, вместо того чтобы продавать более сложную машину. Давление захвата также зависит от собственных фрикционных свойств материала, поэтому для материала, влажность которого сильно колеблется в течение года, необходим специалист по управлению, разбирающийся в этом деле.
05Ременные системы третьего типа: карманные ремни и гибриды ремней-ведров.
Лента с карманами — это лента, которая перемещает формованные карманы по всей своей длине, а не опирается на стенки и поперечные перекладины. Материал находится в каждом отдельном кармане, и карман перемещается от подачи к разгрузке без каких-либо боковых стенок. В некоторых вариантах к каркасу ленты крепятся настоящие ковши, поэтому этот тип ленты располагается между конвейером и элеватором.
Для этой группы материалов лучше всего подходят сыпучие гранулы и порошки, а также мелкие однородные частицы, которые могли бы высыпаться из бокового кармана. Поскольку груз перемещается внутри специально предназначенного контейнера, просыпание во время подъема минимально, а разгрузка происходит чисто. На предприятиях пищевой промышленности и производства удобрений используются карманные конструкции именно для такой изоляции, а гладкая или слегка шероховатая поверхность может помочь удалить липкие остатки.
Ремни с карманами плохо переносят громоздкие предметы. Предмет, размер которого превышает размер отверстия кармана, просто не войдет внутрь, а грубые угловатые камни быстро изнашивают края кармана и ремень под обшивкой. Они также плохо справляются с очень абразивными материалами, поскольку вся нагрузка при скольжении принимается на дно кармана.
В чём поясной ремень лучше поясного ремня с боковой вставкой
Когда сырье представляет собой однородные гранулы, и герметичность важнее, чем вместимость сыпучих материалов, обычно выигрывает конструкция с карманами. Представьте себе завод по производству удобрений, поднимающий гранулированный продукт, или линию по производству пищевых продуктов, перемещающую сухие ингредиенты, которые не должны рассыпаться. Карман удерживает каждую порцию, освобождение ленты в верхней части происходит плавно, и конвейер может работать полностью закрытым, если это необходимо предприятию.
Если же тот же вопрос касается влажного песка или взорванной породы, то карманный конвейер окажется неподходящим инструментом. Материал застревает в карманах, половина из них оказывается пустой, а чистка превращается в ежедневную работу. Иногда покупатели ошибочно полагают, что «лента есть лента», и просят один тип ленты для всего предприятия; честный ответ заключается в том, что карманы, подходящие для упаковочного цеха, не подойдут для карьера.
06Ленточные конвейеры четвертого типа: Ленты с рисунком, расположенным под большим углом
Ленточные конвейеры с рельефной поверхностью имеют формованные ребра, шевроны или другие профили на покрытии и поднимают материал на склонах, с которыми гладкая лента не справится. Шевронные или ребристые поверхности прерывают траекторию скольжения и удерживают груз в неподвижном состоянии, противодействуя силе тяжести, поэтому лента с рельефной поверхностью часто достигает уклона от 25 до 35 градусов, тогда как гладкая лента сбросила бы свой груз обратно вниз по склону.
Покупатели часто относят полосатые лыжные маршруты к категории вертикальных, и это лишь отчасти правда. Это скорее крутые, а не вертикальные маршруты, и сами по себе они редко преодолевают уклон более 35 градусов. Их преимущества проявляются на средних уклонах, на подвижных, скользких участках и в качестве наклонной части маршрута, которая затем переходит в вертикальную зону.
Наш распределитель конвейерных лент Команда выбирает ленты с рисунком не только за сцепление, но и за их способность к отрыву. Материал, который хорошо держится на гладком покрытии, часто легко отрывается от ребристого, и на карьерной линии эта разница определяет, какой объем материала приходится выдерживать при обратной прокладке.
Последствия очистки и отслеживания
Каждое выступающее ребро — это место, куда скребок не может добраться, поэтому ленточные конвейеры с рисунком требуют более тщательной очистки, чем гладкие. Стандартное лезвие, очищающее ленту с шевронным рисунком, оставляет материал во впадинах, и этот осадок накапливается, пока либо не высохнет в твердые комки, либо не осядет на возвратных роликах. Существуют очистители лент, подходящие для поверхностей с рисунком, и выбрать такой очиститель на начальном этапе гораздо проще, чем устанавливать его после того, как обратный поток засорился.
Направление движения также меняется в зависимости от профиля. Ребристая поверхность делает ремень более жестким в поперечном направлении, чего не делает гладкий ремень, и несовпадение положения натяжного ролика или плохо центрированная нагрузка проявляются в виде износа кромок раньше. Для более подробного ознакомления с особенностями поведения профилей и зажимов, прочитайте нашу собственную статью на эту тему. шевронные и рифленые конвейерные ленты охватывает поверхностную сторону того же объекта.
07Ленточная компоновка пятого типа: Z-образная и комбинированная.
На реальных производственных площадках редко встречается ровный вертикальный подъем без каких-либо элементов до или после него. Материал обычно поступает горизонтально, затем должен подняться вверх, а затем снова двигаться горизонтально, чтобы достичь склада или силоса. Z-образная компоновка решает именно эту проблему, используя одну ленту с горизонтальным участком подачи, крутым или вертикальным подъемом и горизонтальным участком разгрузки, соединенных кривыми.
Объединенная компоновка позволяет сократить количество перегрузочных точек. Каждая перегрузка — это место, где происходит утечка пыли, деградация материала и износ желоба, поэтому объединение трех отдельных машин в одну непрерывную ленту решает сразу ряд проблем. Недостатком является то, что теперь ленте приходится изгибаться на крутых поворотах в обоих местах переналадки, а эти повороты создают изгибающие напряжения в той же стенке и поперечной балке, которые несут нагрузку.
Возможность Z-образной компоновки зависит от типа ленты. Лента с боковыми стенками легко изгибается по вертикальным кривым и является естественным выбором для такой компоновки. Лента с рисунком не изгибается, поэтому для Z-образной компоновки на такой ленте потребуются либо отдельные станки, либо совершенно другое решение.
Когда следует смириться со сложностью
Мы склоняемся к Z-образной компоновке, когда альтернативой является башня с тремя точками перегрузки и зданием, полным лестниц. Меньшее количество машин означает меньшее количество приводов, меньшее количество панелей управления и меньшее количество маршрутов осмотра, а для предприятия, которое ценит бесперебойную работу, эта простота стоит реальных денег. Изогнутые секции требуют ремня, рассчитанного на изгиб, а натяжной механизм должен удерживать натяжение на обоих переходах, а не только на одном.
08Альтернативы ремням, которые иногда оказываются выигрышными
Серьезное сравнение должно включать оборудование, которое вообще не использует плоскую ленту, потому что в некоторых задачах такие машины просто лучше. Никто не должен покупать ленточную систему по привычке, когда винтовой или ковшовый элеватор обойдется дешевле и прослужит дольше. поставщик конвейерных лент У нас нет причин отговаривать вас от использования ремня, если он вам подходит, и есть все основания сказать вам, если он вам не подходит.
Классическим конкурентом является ковшовый элеватор. Ковши, установленные на цепи или ленте, зачерпывают материал снизу и выгружают его сверху, а вся машина помещается в узкий корпус, который удерживает пыль внутри. Для подъема большого количества сухого, сыпучего материала это часто самое дешевое решение, и он без проблем справляется с мелким порошком, который просачивался бы вдоль боковой стенки ленты.
Вертикальные шнековые конвейеры вращают спиральную лопасть внутри трубы и за счет вращения продвигают материал вверх. Они занимают очень мало места и могут быть полностью герметичными, что делает их привлекательными для пылеобразующих или слабоопасных продуктов в условиях ограниченного пространства. Их слабым местом является истирание, поскольку лопасть постоянно трется о материал, а также они плохо справляются с липкими материалами, так как материал прилипает к лопасти.
Пневматическая транспортировка перемещает материал в виде облака в быстром потоке воздуха, под давлением или вакуумом, по трубе, которая может быть проложена практически в любом месте. Цепные ковшовые элеваторы, в свою очередь, используют петлю из цепей, несущих ковши или скреперы, и подходят для горячих, абразивных или комковатых материалов, которые могли бы повредить ленточный конвейер.
Когда каждый тип, не являющийся ремнем, является более выгодной покупкой
Ковшовые элеваторы выигрывают при подъеме сухих гранулированных материалов на большие высоты, где тоннаж стабилен и материал не слипается. Вертикальные шнековые элеваторы выигрывают там, где пространство ограничено, материал мелкий, легкий и лишь слегка абразивный, а также где полная герметизация важнее эффективности. Пневматические линии выигрывают, когда трасса проходит через существующие конструкции, и трубу гораздо проще проложить, чем конвейер. Цепные ковшовые элеваторы выигрывают при работе с крупнозернистыми, абразивными или горячими материалами, которые могут повредить тканевую ленту.
Ленточные конвейеры сохраняют свои преимущества в нескольких ситуациях. Когда подъем не идеально вертикальный, когда материал грубый и комковатый, но не слишком абразивный, или когда предприятие уже использует ленточные конвейеры и хочет, чтобы на всех участках работали специалисты одного уровня, ленточная система остается разумным вариантом по умолчанию. Последний пункт важнее, чем показывают технические характеристики, потому что машина, которую понимают местные специалисты, ремонтируется быстрее, чем та, которую они не понимают.
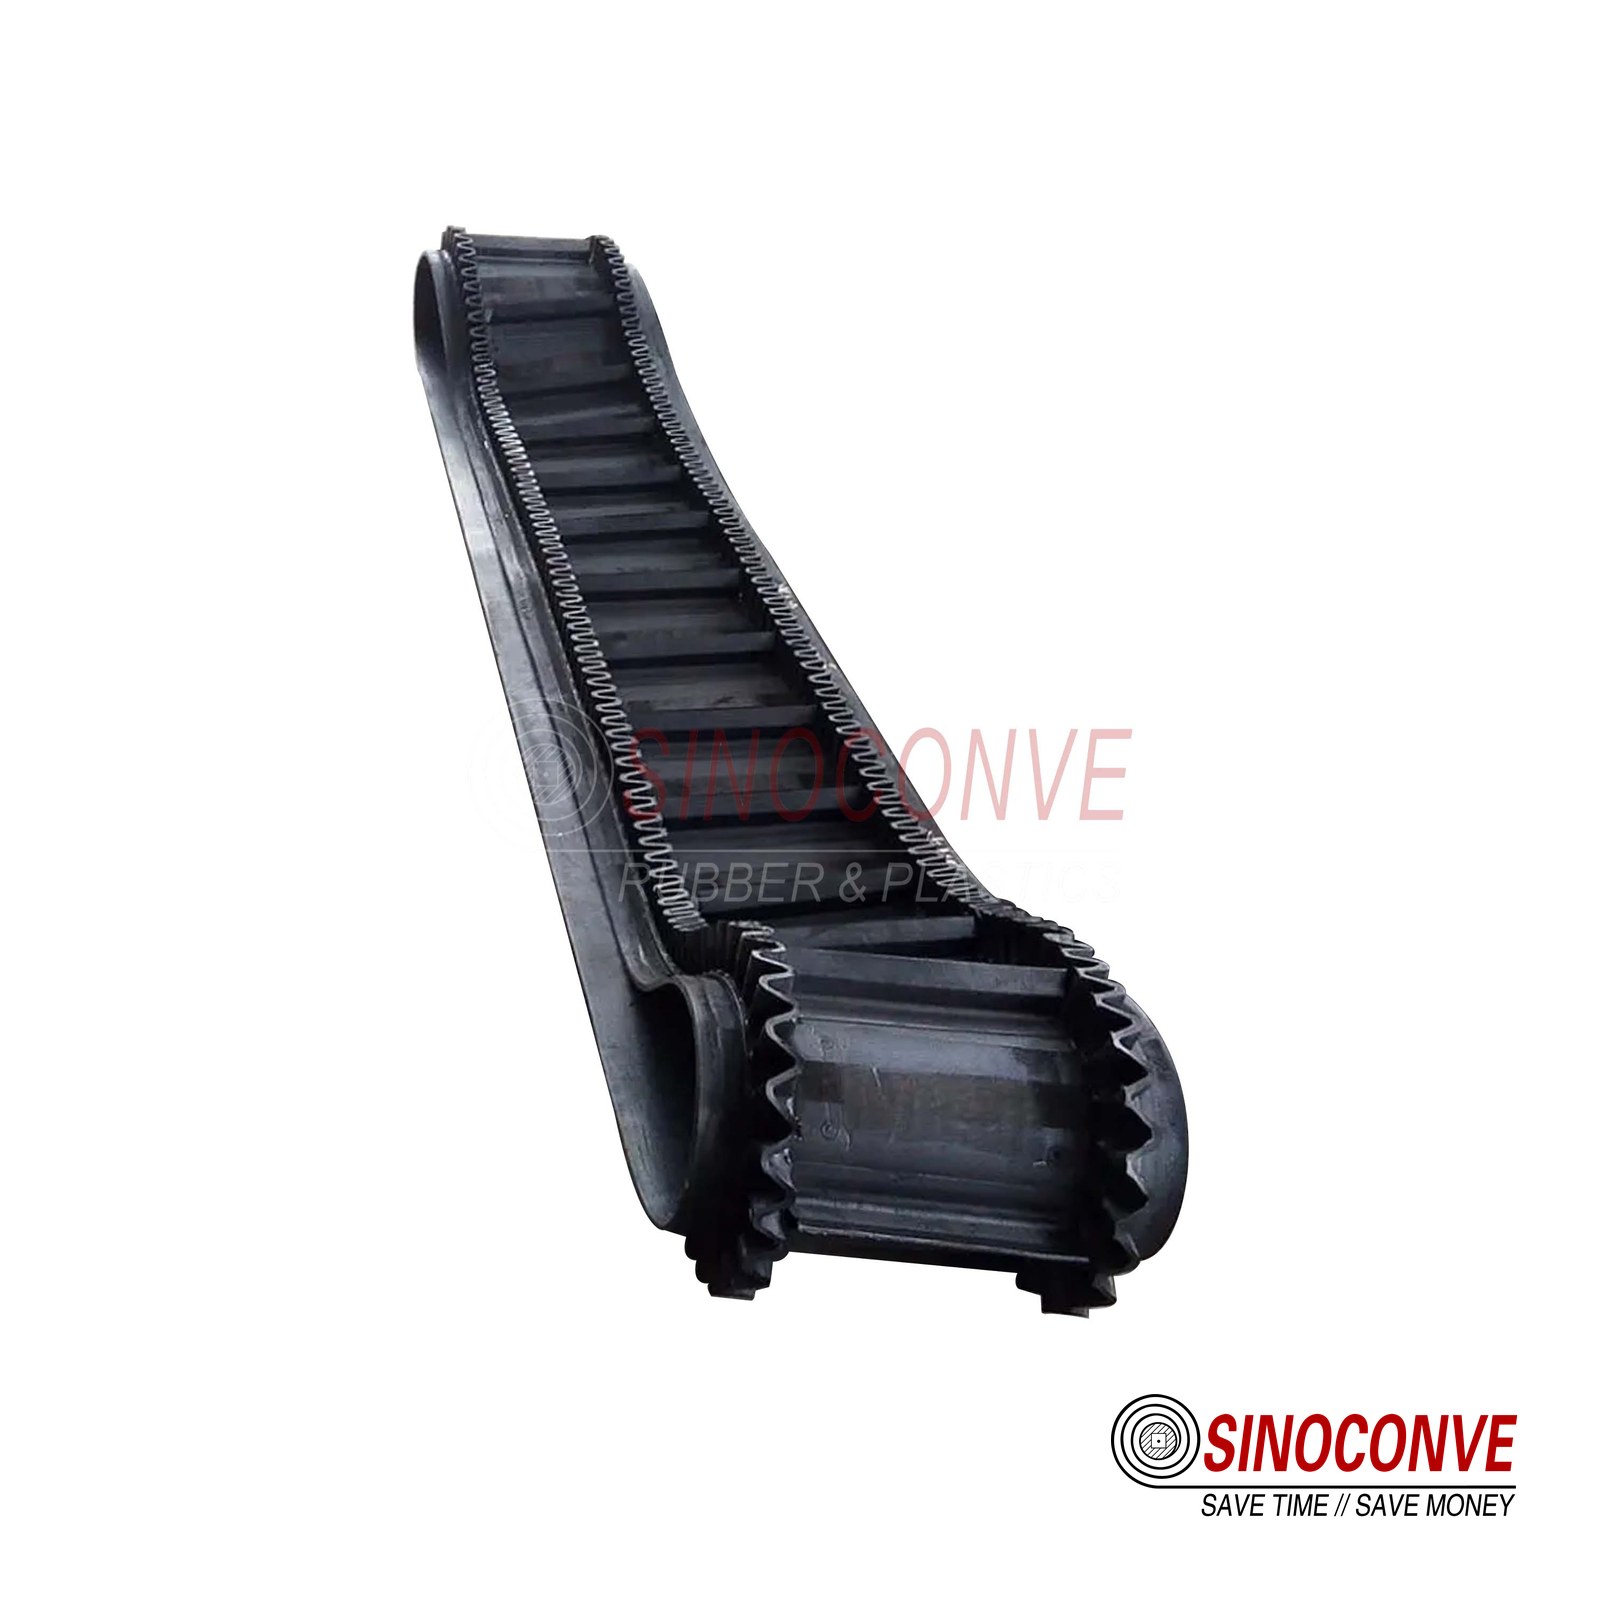
При работе на высоких подъемниках ремень — это лишь часть аргумента; корпус, рама и система пылеудаления часто определяют, какая машина — с ремнем или с ковшом — будет дешевле в эксплуатации.
09Матрица отбора: соответствие типа работы и выполняемых обязанностей
После описания пошлин и налогов, список кандидатов сводится к нескольким сравнениям. Приведенная ниже матрица показывает, как каждый из основных факторов, влияющих на выбор той или иной марки, и написана полными предложениями, чтобы покупатель мог прокомментировать каждый пункт, а не просто поставить галочку.
| Фактор пошлины, влияющий на выбор. | Какое влияние оказывает на вас высокое значение этого фактора? | Тип, который обычно побеждает в сравнении |
|---|---|---|
| Требуемая производительность в тоннах в час в расчетной точке определяет ширину и скорость движения несущего элемента. | При очень больших объемах работы сплошная ленточная поверхность предпочтительнее отдельных ковшей, поскольку одна широкая лента обеспечивает большую пропускную способность, чем цепочка ковшей. | Лента с широкими боковыми стенками или многослойная лента наиболее экономично справляются с самыми тяжелыми потоками. |
| Общая высота подъема от точки подачи до разгрузочного края определяет, какой тип машины — башенной или компактной — будет наиболее целесообразен. | Умеренная высота позволяет участвовать в гонках машинам всех типов, в то время как экстремальная высота сужает круг до машин, способных преодолевать узкие вертикальные препятствия. | Когда высота лифта становится очень большой, в работу вступают ковшовые элеваторы и вертикальные винтовые подъемники. |
| Размер материала, абразивность и липкость в совокупности исключают из строя больше оборудования, чем любой другой фактор по отдельности. | Крупнозернистый абразивный материал и липкая когезивная подача — каждый из этих вариантов исключает из рассмотрения разные группы машин еще до обсуждения стоимости. | Подача тяжелых абразивных частиц указывает на необходимость использования цепных ковшей, а сухие сыпучие мелкие частицы указывают на пневматические или шнековые системы. |
| Допустимый уровень износа изделия показывает, насколько бережно машина должна перемещать нагрузку на каждом этапе. | Для хрупких изделий, которые не должны трескаться, предпочтительнее плавная и щадящая обработка, чем использование машин, которые многократно роняют материал. | Наилучшей защитой изделия является закрытый ремешок для крепления аксессуаров или конструкция с мягким карманом. |
| Доступная площадь и высота здания определяют физические габариты, в которые должна поместиться машина. | Ограниченное пространство и большая высота потолка благоприятствуют вертикальной компоновке, в то время как низкая крыша вынуждает сделать выбор в противоположном направлении. | Вертикальный винт подходит для тесных пространств, а многослойная конструкция или боковой пояс — для длинного, неглубокого маршрута. |
| Энергопотребление на тонну поднятой груза — это текущие затраты, которые увеличиваются с каждым часом работы установки. | Машина, которая растирает или перемешивает материал, тратит больше энергии, чем та, которая просто перемещает его в неподвижной массе. | Ленточные конвейеры и ковшовые элеваторы, как правило, потребляют меньше всего энергии на тонну груза. |
| Доступность ремонтной базы определяет, как быстро остановленная линия возобновит работу после поломки. | Оборудование, изнашивающиеся детали которого расположены высоко и вне досягаемости, приводит к большему количеству простоев, чем это отражается на его стоимости. | Закрытые ленточно-винтовые станки с легкодоступными точками осмотра выигрывают по удобству обслуживания. |
| Образование пыли и перекрестное загрязнение между продуктами определяют степень герметичности герметизации машины. | Для пыльного или многопрофильного предприятия необходима машина, которая полностью изолирует пыль, не допуская её попадания в окружающую среду. | Пневматические трубопроводы и закрытые винтовые конвейеры лучше всего задерживают пыль, а закрытые конвейерные ленты — на втором месте. |
| Соотношение капитальных затрат и эксплуатационных расходов определяет, какая машина действительно окажется дешевле в течение всего срока службы. | Низкая цена покупки мало что значит, если машина требует частой замены изнашиваемых деталей и длительных простоев. | Самая дешевая машина за пять лет — это та, которая подходит для данного материала и остается доступной. |
Просматривая эту матрицу, редко удается получить однозначный ответ. В большинстве реальных проектов доминируют одна или две строки, а остальные отходят на второй план. Карьер, поднимающий 400 т/ч взорванной породы на расстояние 25 м, учитывает абразивность и тоннаж, поэтому эти строки определяют его задачи, в то время как завод по производству удобрений, поднимающий 40 т/ч гранул на расстояние 30 м, учитывает герметичность и дает другие ответы.
Если покупателю также необходимы приводы и ремни меньшего диаметра для механизмов, окружающих подъемник, целесообразно приобретать их у одного поставщика. Заказ, включающий в себя... оптовая продажа конвейерных лент Использование приводных ремней для одного и того же оборудования позволяет сохранить единообразие технических характеристик, что означает, что один производитель приводных ремней ответы на весь пакет вопросов.
Два ряда факторов, которые незаметно определяют успех большинства проектов.
Если бы нам пришлось назвать два фактора, которые позволяют получить наиболее полное представление о ситуации, это были бы абразивность материала и высота подъема. Все остальное влияет на детали, но эти два фактора сужают круг поиска быстрее всего. Абразивность материала исключает типы с трущимся контактом, а высокая высота подъема исключает типы, которые не могут подниматься в компактном корпусе. Если правильно определить эти два фактора, то остальная часть матрицы в основном подтвердит ваши подозрения.
10Виды отказов, проявляющиеся только при вертикальном проходе
Вертикальные испытания оборудования проводятся способами, недоступными на горизонтальных линиях, и вызываемые ими отказы достаточно специфичны, чтобы заслуживать отдельного списка. Знание того, какой тип отказов чаще всего происходит в каком месте, помогает покупателю задавать более точные вопросы на этапе составления коммерческого предложения, а также помогает ремонтной бригаде определить, что следует проверить в первую очередь после запуска оборудования.
Боковые отклонения на вертикальном участке являются одной из главных проблем для ленточных конвейеров. Вертикальный участок практически не обладает той самоцентрирующей силой, которую обеспечивает желобчатый участок, поэтому любая незначительная боковая нагрузка вместо стабилизации возрастает, и лента смещается к одному из краев. Результат проявляется в виде износа краев задолго до того, как произойдёт падение, поэтому вертикальным лентам необходима прямая, хорошо выровненная опора на протяжении всего подъема.
Усталость в основании боковой стенки или поперечной балки — это разрушение, подробно описанное на предыдущих страницах с точки зрения механики, и здесь оно уместно лишь как предупреждающий знак. Любое растрескивание вдоль линии склейки, расширяющееся со стороны шкива, означает, что радиус изгиба не соответствует высоте стенки или стенка стала слишком высокой для своего основания. Для всего... резиновый конвейерный ремень Если преодолевать крутой подъем, то линия крепления обычно указывает на это в первую очередь.
Обратная утечка, то есть возврат материала вниз по склону мимо несущих карманов, является проблемой, характерной только для вертикального участка. Она начинается как тонкая струйка вдоль поверхности ленты и заканчивается скоплением материала у основания ленты. Хуже всего протекает мелкий, сухой и округлый материал, а несоответствие уклона или стенки подающему участку создает для этого благоприятные условия.
Ударные повреждения в точке загрузки усугубляют все эти проблемы. На станках с более крутым подъемом подача часто происходит с большой высоты, и каждый удар приходится на движущийся карман, а не на плоскую ленту, поэтому зона загрузки — это место, где лента получает самые сильные удары. Недостаточный ход натяжения — последняя распространенная причина; лента, у которой заканчивается ход, не может удерживать натяжение, проскальзывает на приводе и затем повреждает все, что находится ниже по потоку.
Какой тип терпит неудачу в каком месте?
Профиль отказов различается в зависимости от типа, поэтому сопоставление вероятного отказа с конкретным оборудованием позволит определить, с чего начать поиск неисправности.
| Неисправность, возникающая при вертикальной нагрузке | Тип, наиболее подверженный этой неисправности | Первый признак, который замечает бригада технического обслуживания на объекте. |
|---|---|---|
| Боковое смещение и дрейф усиливаются всякий раз, когда боковая нагрузка остается нескорректированной. | Боковые стенки и рифленые ремни усиливают боковую силу вдоль кромки стенки. | Неравномерный износ наблюдается вдоль одного края, поскольку ремень смещен от центра. |
| Усталость корней и отслоение начинаются в месте соприкосновения стенки с пологом грунта. | Конструкция боковых стенок и карманов обеспечивает максимальную нагрузку в месте соединения. | Вдоль линии склейки образуется тонкая трещина, более широкая со стороны шкива. |
| Обратная утечка приводит к тому, что материал сползает вниз по склону мимо образовавшихся карманов. | Ленты с боковыми стенками и рифленой поверхностью пропускают больше всего влаги при подаче мелкого, сухого, округлого корма. | По ремню в сторону ботинка стекает тонкая струйка материала. |
| Повреждения от удара усиливаются в местах соприкосновения материала с точкой приложения нагрузки. | Все типы приводных ремней подвержены воздействию внешних факторов, и карманные швейные машины страдают от этого больше всего. | Разорванные карманы и помятые желоба указывают на зону нагрузки, находящуюся под напряжением. |
Очистка действительно сложнее для всех вертикальных типов конвейеров, и именно эта сложность является скрытой причиной многих из вышеперечисленных поломок. Остатки материала, остающиеся на ленте, увеличивают массу, изменяют траекторию движения и возвращаются в нагрузку, поэтому машины, которые очищаются сами, служат дольше, чем те, которые этого не делают. Наш собственный опыт в производстве как ленточных, так и приводных изделий в одном месте подтверждает это. завод конвейерных лент Дело в том, что аргументы по поводу технического обслуживания, которые вы слышите от представителей завода, почти всегда сводятся к проблемам очистки и доступа, а не к качеству приводных ремней. Команды, которые также держат запасные приводы на складе, сталкиваются с... производитель клиновых ремней за эти пояса в течение одной недели.
11Мощность и мощность: факторы, определяющие успех.
На этой странице мы не будем проводить карманные арифметические вычисления, поскольку в предыдущих руководствах эти расчеты уже подробно описаны. На этапе выбора важно, какие переменные действительно влияют на мощность и эффективность, чтобы покупатель мог понять, основана ли указанная цифра на разумных предположениях или на желаемом результате.
Увеличение скорости ленты — очевидный рычаг, и именно его чаще всего используют чрезмерно. Более высокая скорость позволяет поднимать больше материала в час, но на вертикальной ленте это также приводит к перераспределению нагрузки, увеличению износа и повышает вероятность возникновения обратной утечки. В любой вертикальной конструкции существует скорость, после которой дополнительный тоннаж компенсируется дополнительным просыпанием, и достижение этого предела важнее, чем погоня за цифрами.
Угол наклона поперечной балки или кармана, высота стенки и собственный угол наклона материала совместно определяют, какую нагрузку несет каждый карман и какая ее часть остается на месте. Изменение одного из этих параметров приведет к изменению двух других. Более высокая стенка и меньший угол наклона увеличивают несущую способность до определенного момента, а затем увеличивают массу, изгибающее напряжение и стоимость, что приводит к снижению эффективности.
Где пусковые нагрузки и блокировки снижают вашу прибыль
При выборе привода для вертикального станка нельзя игнорировать сложные моменты. Заклинивание загрузочного элемента или засорение точки приложения нагрузки превращают запуск в гораздо более интенсивную нагрузку, чем при обычной работе, и привод должен выдержать это без остановки или поломки. Мы рассчитываем запас прочности на случай засорения, которое устраняется только после того, как двигатель уже нагружен, потому что именно такой случай приводит к выходу приводов из строя.
Мощность также должна покрывать сам вертикальный подъем, а также все точки трения между загрузочным бункером и головкой. На длинном вертикальном участке преобладает компонент подъема, но трение все еще имеет значение и возрастает с весом ленты, количеством поперечных балок и силой сцепления в сэндвич-конструкции. Предприятия, которые приводят в движение двигатели дробилок от того же источника, что и конвейерная линия, обычно планируют приводы и ленты вместе.
Несколько слов о небольших поездках по территории завода.
Предприятия редко закупают только вертикальные конвейерные ленты. Сопутствующее оборудование поставляется со своими приводами, и обычно это ременные приводы с обмоткой или зубчатыми лентами на дробилке, питателе и штабелеукладчике. Покупатели, которые объединяют заказы, указывают эти приводные ленты вместе с конвейерной линией, и оба элемента доставляются одним грузовиком. Это значительно сокращает время на согласование технических характеристик.
12Покупка и приемка: документы и проверка на месте.
Вертикальный конвейер — это один из тех случаев, когда документы, полученные при подтверждении заказа, определяют ход выполнения проекта. Расплывчатые документы приводят к созданию расплывчатых машин, и споры при приемке почти всегда касаются вещей, которые можно было уточнить за несколько месяцев до этого. В таблице ниже показано, что мы ожидаем получить в обмен на заказ конвейерной ленты и оборудования.
| Товар необходимо проверить на этапе покупки. | Документ или доказательство, которыми должен располагать покупатель. | Проверка на месте, подтверждающая доставку. |
|---|---|---|
| В технической спецификации конвейерной ленты должны быть указаны каркас, количество слоев, сорт покрытия и общая толщина в соответствии с согласованными требованиями. | Подписанный лист технических характеристик конвейерной ленты, а также сертификат заводских испытаний для комбинатов, используемых в производстве туши и покрытия. | Перед тем как размотать ленту, измерьте ширину, толщину и твердость покрытия, сверив их с техническими характеристиками, указанными в паспорте. |
| Размеры боковых стенок или карманов должны соответствовать чертежу, указанному в каталоге, а не стандартным размерам из каталога. | Утвержденный чертеж общего расположения с указанием высоты стен, угла наклона и каждого криволинейного сечения. | Проверьте высоту стенки и шаг поперечной балки на поставленном ремне, сравнив их с утвержденным чертежом. |
| Способ соединения и его класс прочности должны соответствовать условиям эксплуатации и возможностям соединения на данном участке. | Процедура сращивания с заданной эффективностью соединения и данными об отверждении для выбранного метода. | Перед запуском станка проверьте готовое соединение на соосность, толщину и отсутствие пустот. |
| Расчет размеров привода должен учитывать как нормальную работу, так и случай засорения, определенный на этапе проектирования. | Расчет мощности, показывающий нагрузки при отрыве, работе и блокировке выбранного двигателя. | Сначала запустите пустую ленту, затем загружайте ее поэтапно и наблюдайте за потреблением тока и смещением ленты одновременно. |
| Ход натяжения ремня должен быть достаточно большим, чтобы обеспечить его натяжение на протяжении всего срока службы. | Указана конструкция натяжного устройства с полным ходом и ожидаемый диапазон удлинения ремня. | Убедитесь, что ход ремня остается в пределах допустимого значения после достижения рабочего натяжения. |
| Пункты погрузки и разгрузки должны быть построены таким образом, чтобы материал входил и выходил без повреждений. | Чертежи желоба и юбки с указанием углов удара и любых характеристик износостойкой облицовки. | Внимательно следите за первым запуском загруженного оборудования, чтобы заметить просыпание, подпрыгивание и прилипание материала к поверхности ленты. |
Два пункта в этом списке заслуживают особого внимания. Проверка на заедание приводного ремня — это то, что покупатели чаще всего пропускают, а проверка хода натяжения — вторая, поскольку вертикальный ремень растягивается на протяжении всего срока службы.
Мы также запрашиваем образец материала перед окончательным утверждением любой вертикальной конструкции. Двухкилограммовый пакет с реальным изделием, при его фактической влажности, даст нам больше информации о том, как оно будет вести себя в кармане или винте, чем любое описание в анкете. Это самый дешевый тест за весь проект.
Как выглядит подлинное принятие на практике
Приемка — это не единичный осмотр; это последовательность действий, которая продолжается от момента поставки до погрузки. Начинается все с проверки документации на соответствие утвержденным чертежам, затем проводится проверка размеров конвейерной ленты, затем контроль за движением и током при холостом ходе, и, наконец, поэтапная погрузка с циклом остановок и запусков. Пропуск этого холостого хода приводит к тому, что проблемы с движением впоследствии ошибочно связывают с материалом.
Ведите письменный учет всех измеренных параметров в тот же день. Если соединение выйдет из строя через девять месяцев, то именно показатели толщины и соосности, полученные при приемке, решат вопрос, и их запись ничего не стоит.
13Как эта страница связана с другими нашими руководствами по вертикальным подъемникам
Мы много пишем о крутых и вертикальных склонах, и есть риск, что на трёх страницах окажется, что одна и та же мысль изложена тремя разными способами. Но это не так, и поэтому важно точно указать, где находится каждый из вариантов.
Наш путеводитель по гибкая боковая стенка конвейерной ленты Работает на уровне самого ремня. Он рассматривает поперечное сечение несущей способности, расчет грузоподъемности за карманом и геометрию профиля, которая определяет, какую часть этой грузоподъемности ремень может физически охватить. Прочитайте эту страницу, когда тип уже выбран и вопрос перешел к размерам ремня и его нагрузочному поведению.
Наш путеводитель по ленточный конвейер с боковой стенкой Эта часть посвящена работе на один уровень выше, непосредственно на станке. В ней рассматривается компоновка всего конвейера, порядок поступления и выгрузки материала, организация обратного хода и намотки, а также то, как выглядит техническое обслуживание станка для боковых стенок. Читайте эту страницу, когда станок уже установлен, и вопросы касаются его эксплуатации и обслуживания.
Эта страница находится на один уровень выше обеих предыдущих. На ней сравниваются типы, оцениваются ременные системы по сравнению с альтернативами без ремней, а также излагаются критерии, определяющие, какое семейство вам вообще следует рассматривать. Все три компонента взаимосвязаны в последовательности: здесь вы выбираете тип, проектируете машину с использованием второго направляющего элемента и подбираете размер ремня с помощью первого.
Куда двигаться дальше в зависимости от вашего вопроса
Если вас интересует, какой тип подходит для конкретного материала и высоты, оставайтесь на этой странице. Если вас интересует, как следует располагать и обслуживать выбранную машину для изготовления боковых стенок, перейдите к руководству по боковым стенкам. Если вас интересует размер карманов и их поведение под нагрузкой, перейдите к руководству по гибким боковым стенкам. Для крутых углов, находящихся между горизонтальным и вертикальным, ознакомьтесь с нашей статьей о... Износостойкие ленты для карьерной и крутой транспортировки В этом разделе рассматривается данная группа более подробно.
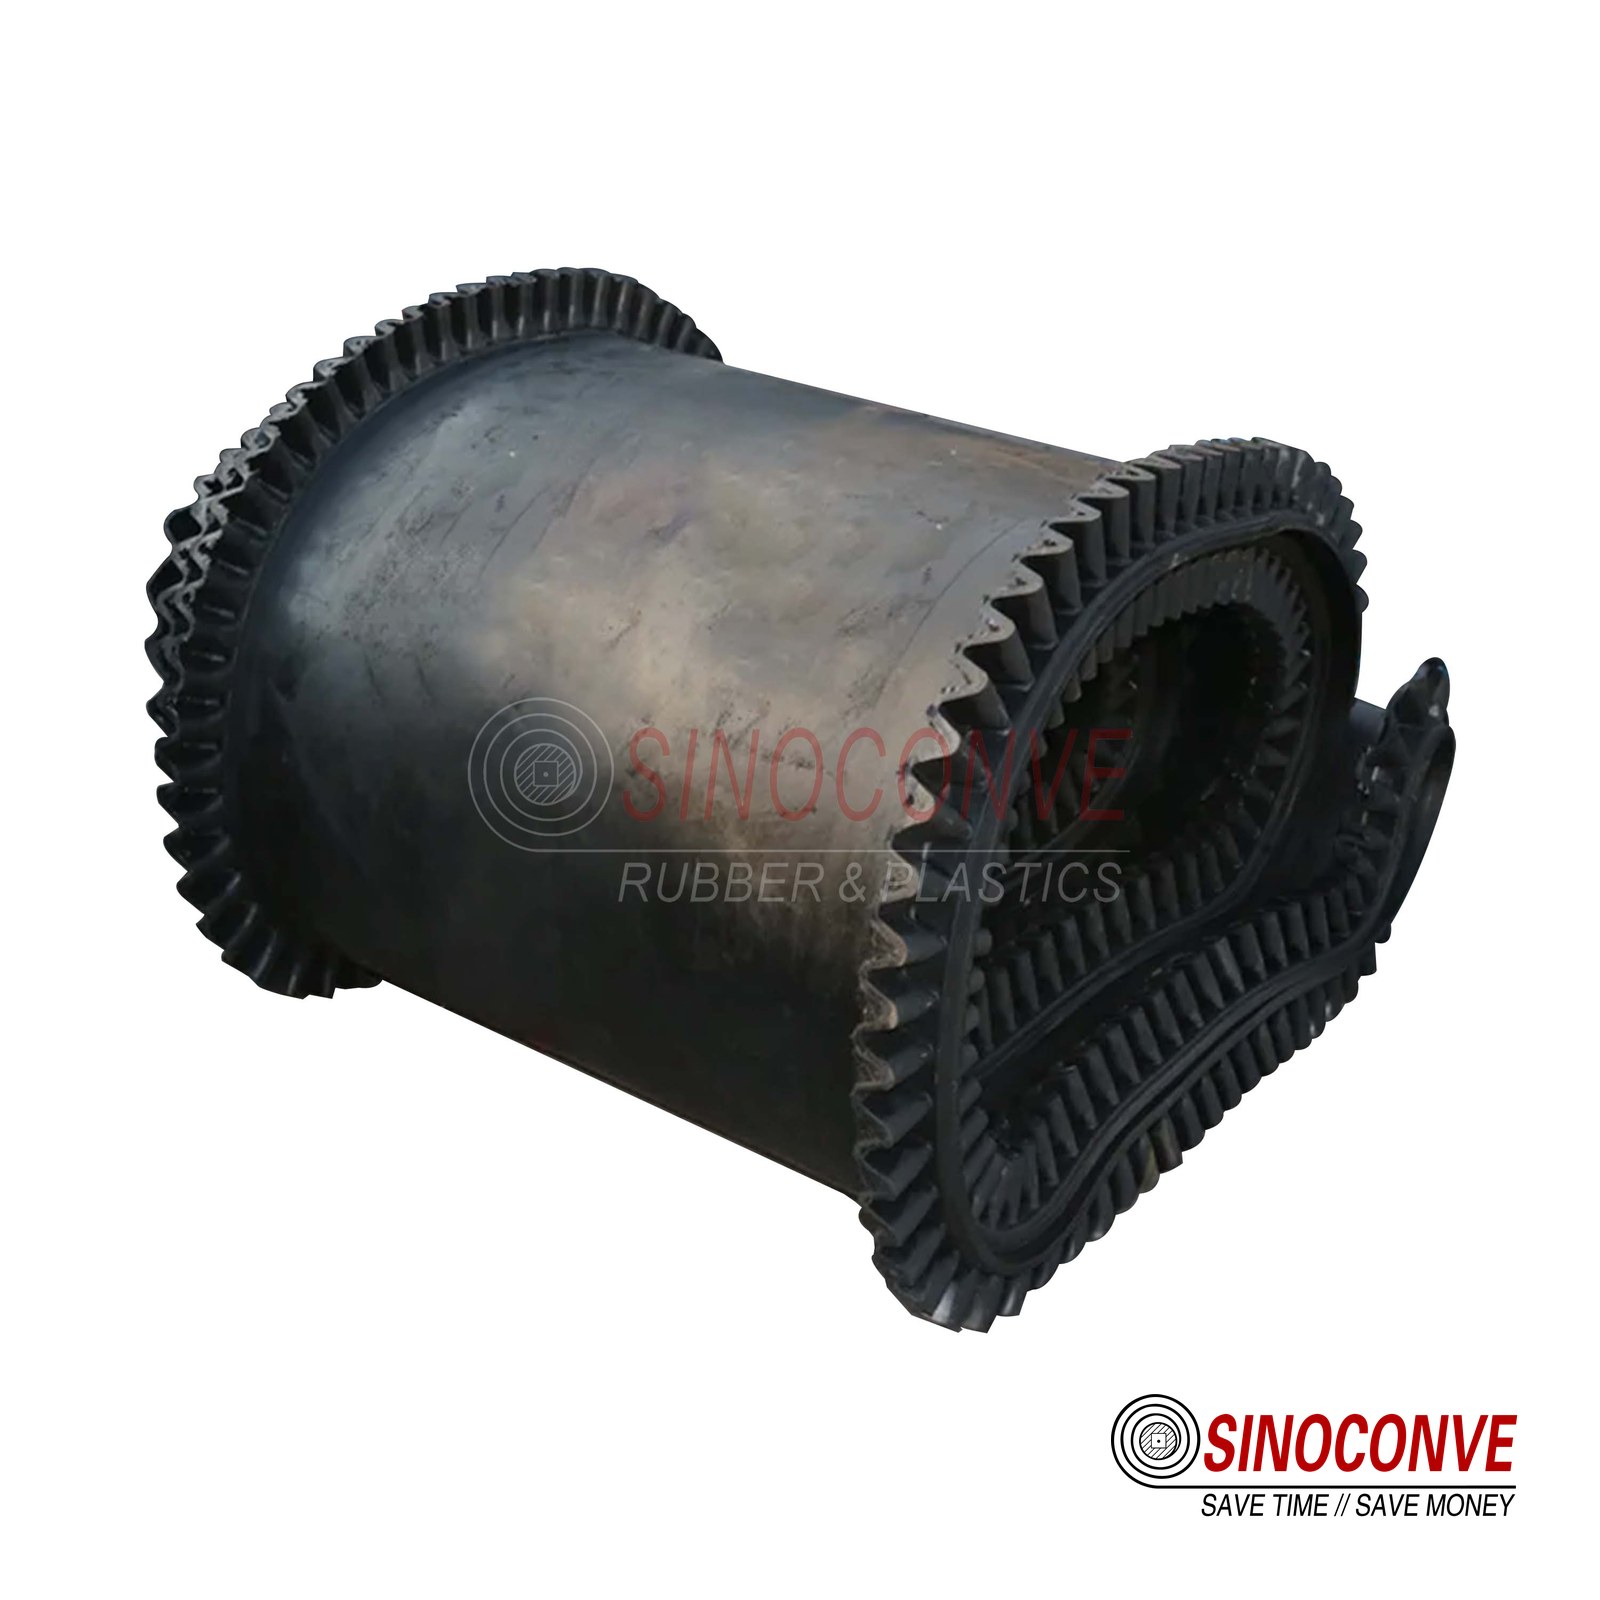
Выбор типа ленты — это решение, принимаемое на уровне предприятия; затем следует разработка схемы конвейерной ленты и чертежа оборудования, именно в таком порядке изложены эти три страницы.

14Часто задаваемые вопросы
Что такое вертикальный конвейер?
Вертикальный конвейер — это система на основе ленты, которая поднимает сыпучие материалы под почти вертикальным или полностью вертикальным углом, чаще всего используя гофрированные боковые стенки с поперечными перекладинами для образования несущих карманов. Это скорее семейство конструкций, чем один продукт, и он напрямую конкурирует с ковшовыми элеваторами, вертикальными шнеками и пневматическими линиями в выполнении тех же задач.
Насколько крутым может быть вертикальный конвейер?
Ленты с боковыми стенками и многослойные ленты могут достигать угла в 90 градусов, а на практике они работают в диапазоне от 30 градусов до вертикального положения. Исключением являются ленты с рисунком, которые обычно заканчиваются примерно на 35 градусах, поскольку они удерживают материал за счет поверхностного трения, а не заключают его в карман. Если ваш уклон составляет от 35 до 60 градусов, сравните ленту с рисунком с лентой с боковыми стенками, прежде чем принимать окончательное решение.
Что лучше: вертикальный конвейер или ковшовый элеватор?
В абстрактном смысле ни один из вариантов не лучше, и решающим фактором является материал. Ковшовый элеватор обычно выигрывает при подъеме сухих, сыпучих, мелкозернистых или пылеобразных материалов на большие высоты, поскольку он герметизирует груз в кожухе и обходится дешевле в эксплуатации. Ленточная система выигрывает, когда материал крупнозернистый и комковатый, когда подъем не идеально вертикальный, когда маршрут должен изгибаться или когда предприятие хочет стандартизировать обслуживание ленточной системы. Если подать в элеватор влажный или вязкий продукт, он забьется, и именно здесь ленточная система начинает выглядеть предпочтительнее.
Какие материалы подходят для вертикальных ленточных конвейеров?
Для крупнозернистых и среднезернистых сыпучих материалов этот тип конвейера подходит лучше: щебень, клинкер, руда, бокситы и большинство продуктов карьерной добычи. Он лучше переносит влажные или умеренно липкие материалы, чем шнековый конвейер или пневматическая линия, хотя очень мелкий сухой порошок просачивается вдоль ленты, а очень липкая глина прилипает к карманам. Для однородных гранул и порошков, которые должны оставаться внутри, обычно лучше подходит конвейерная лента с карманами или закрытая многослойная конструкция.
Какие наиболее распространённые неисправности вертикальных конвейеров?
К наиболее распространенным проблемам относятся боковое смещение на вертикальном участке, усталость и отслаивание вдоль стенки или основания поперечной балки, обратная утечка материала за пределы карманов, повреждения от ударов в точке приложения нагрузки и проскальзывание, вызванное недостаточным ходом намотки. У каждого типа есть свои слабые места: ленты для сэндвич-панелей выходят из строя в месте захвата, ленты для карманов — в нижней части кармана, ленты с рисунком — в ребрах, а цепные ленты — в местах соединений. За многими из них следует сложность очистки, поскольку остатки материала изменяют траекторию движения, вес и нагрузку.
Может ли вертикальный конвейер перемещать влажные или липкие материалы?
Часто да, и это лучше, чем большинство альтернатив, но конструкция должна быть адаптирована под это. Меньший шаг поперечной балки, более высокая стенка и более чистая поверхность ленты помогают влажному грузу оставаться в кармане во время подъема. С очень липким материалом ситуация сложнее, потому что остатки, прилипшие к основанию стенки или дну кармана, накапливаются до тех пор, пока не нарушат направляющую и не начнут осыпаться на обратный путь. Перед тем как принимать решение о создании вертикальной конструкции с липкой подачей, проведите пробный тест.
Для моего товара мне нужен поясной ремень сбоку или поясной ремень в кармане?
Подбирайте конвейерную ленту в зависимости от свойств материала, а не от компоновки установки. Для крупнозернистой, комковатой, сыпучей породы подойдет лента с боковыми стенками и поперечными перекладинами, которая позволяет перемещать крупные куски и крутые склоны одновременно. Для однородных, мелких, ценных гранул, которые должны оставаться внутри, подойдет лента с карманами, которая обеспечивает раздельное размещение каждой партии и чистую выгрузку. Когда продукт пыльный и хрупкий, закрытая многослойная конструкция оправдывает свою дополнительную сложность, защищая груз по всей его длине.
Сколько технического обслуживания требуется вертикальному конвейеру?
Планируйте использовать не только горизонтальную ленту той же грузоподъемности, поскольку вертикальная лента концентрирует износ в нескольких конкретных местах. Ожидайте регулярных проверок направляющих, стенок и оснований поперечин, зоны погрузки и очистки. Затраты в основном связаны со временем, а не с запчастями, и хорошо обслуживаются те машины, у которых точки осмотра и платформы доступа были изначально предусмотрены в проекте.
Можно ли установить вертикальный конвейер на уже существующем предприятии?
Иногда это зависит от пространства над точкой подачи и конструкции, которая будет поддерживать головную часть. Крутая лента может заменить наклонную линию и перегрузочную башню, если площадь ограничена, но она все равно требует головной рамы, привода и разгрузочного устройства наверху. Успех или провал проектов модернизации зависит от этого доступа, поэтому перед выбором типа ленты измерьте доступное пространство над линией и маршрут технического обслуживания.
Сопутствующие товары, которые могут вам понадобиться
- Конвейерные ленты с шевронным и узорчатым рисунком для работы под крутыми и наклонными углами.
- Резиновые конвейерные ленты для карьеров, цементной промышленности и транспортировки тяжелых сыпучих материалов.
- Конвейерные ленты из EP-ткани для транспортировки туш животных на длинных и крутых конвейерных линиях.
- Конвейерные ролики и направляющие для подающей и возвратной секций
- Ознакомьтесь с полным каталогом продукции SINOCONVE, включающим конвейерные и приводные ленты.
Похожие записи в блоге
- Гибкая конвейерная лента с боковыми стенками: объяснение геометрии поперечного сечения и профиля кармана.
- Ленточный конвейер с боковыми стенками: компоновка, подача, обратный ход и техническое обслуживание.
- Износостойкие ленты для карьерной и крутой транспортировки
- Методы очистки конвейерных лент и случаи, когда скребки неэффективны.
- Решения для предотвращения обратного переноса материала на конвейере с целью контроля остатков на обратной стороне.