

Стандартные плоские конвейерные ленты имеют жесткий потолок по углу наклона. При угле наклона, превышающем примерно 18-22 градуса, материал начинает сползать назад, увеличивается рассыпание и снижается производительность. Для предприятий с ограниченной площадью или значительными перепадами высот между этапами процесса этот потолок создает серьезные проблемы с планировкой.
Боковые стенки конвейерной ленты решают эту проблему за счет изменения геометрии ленты. Гофрированные боковые стенки и поперечные выступы, вулканизированные на резиновой основе конвейерной ленты, создают закрытые полости, которые не просто поддерживают материал, а перемещают его. В результате получается система, способная работать на крутых склонах — в некоторых конфигурациях до 90 градусов — без сложных механических решений, характерных для ковшовых элеваторов или скиповых подъемников.
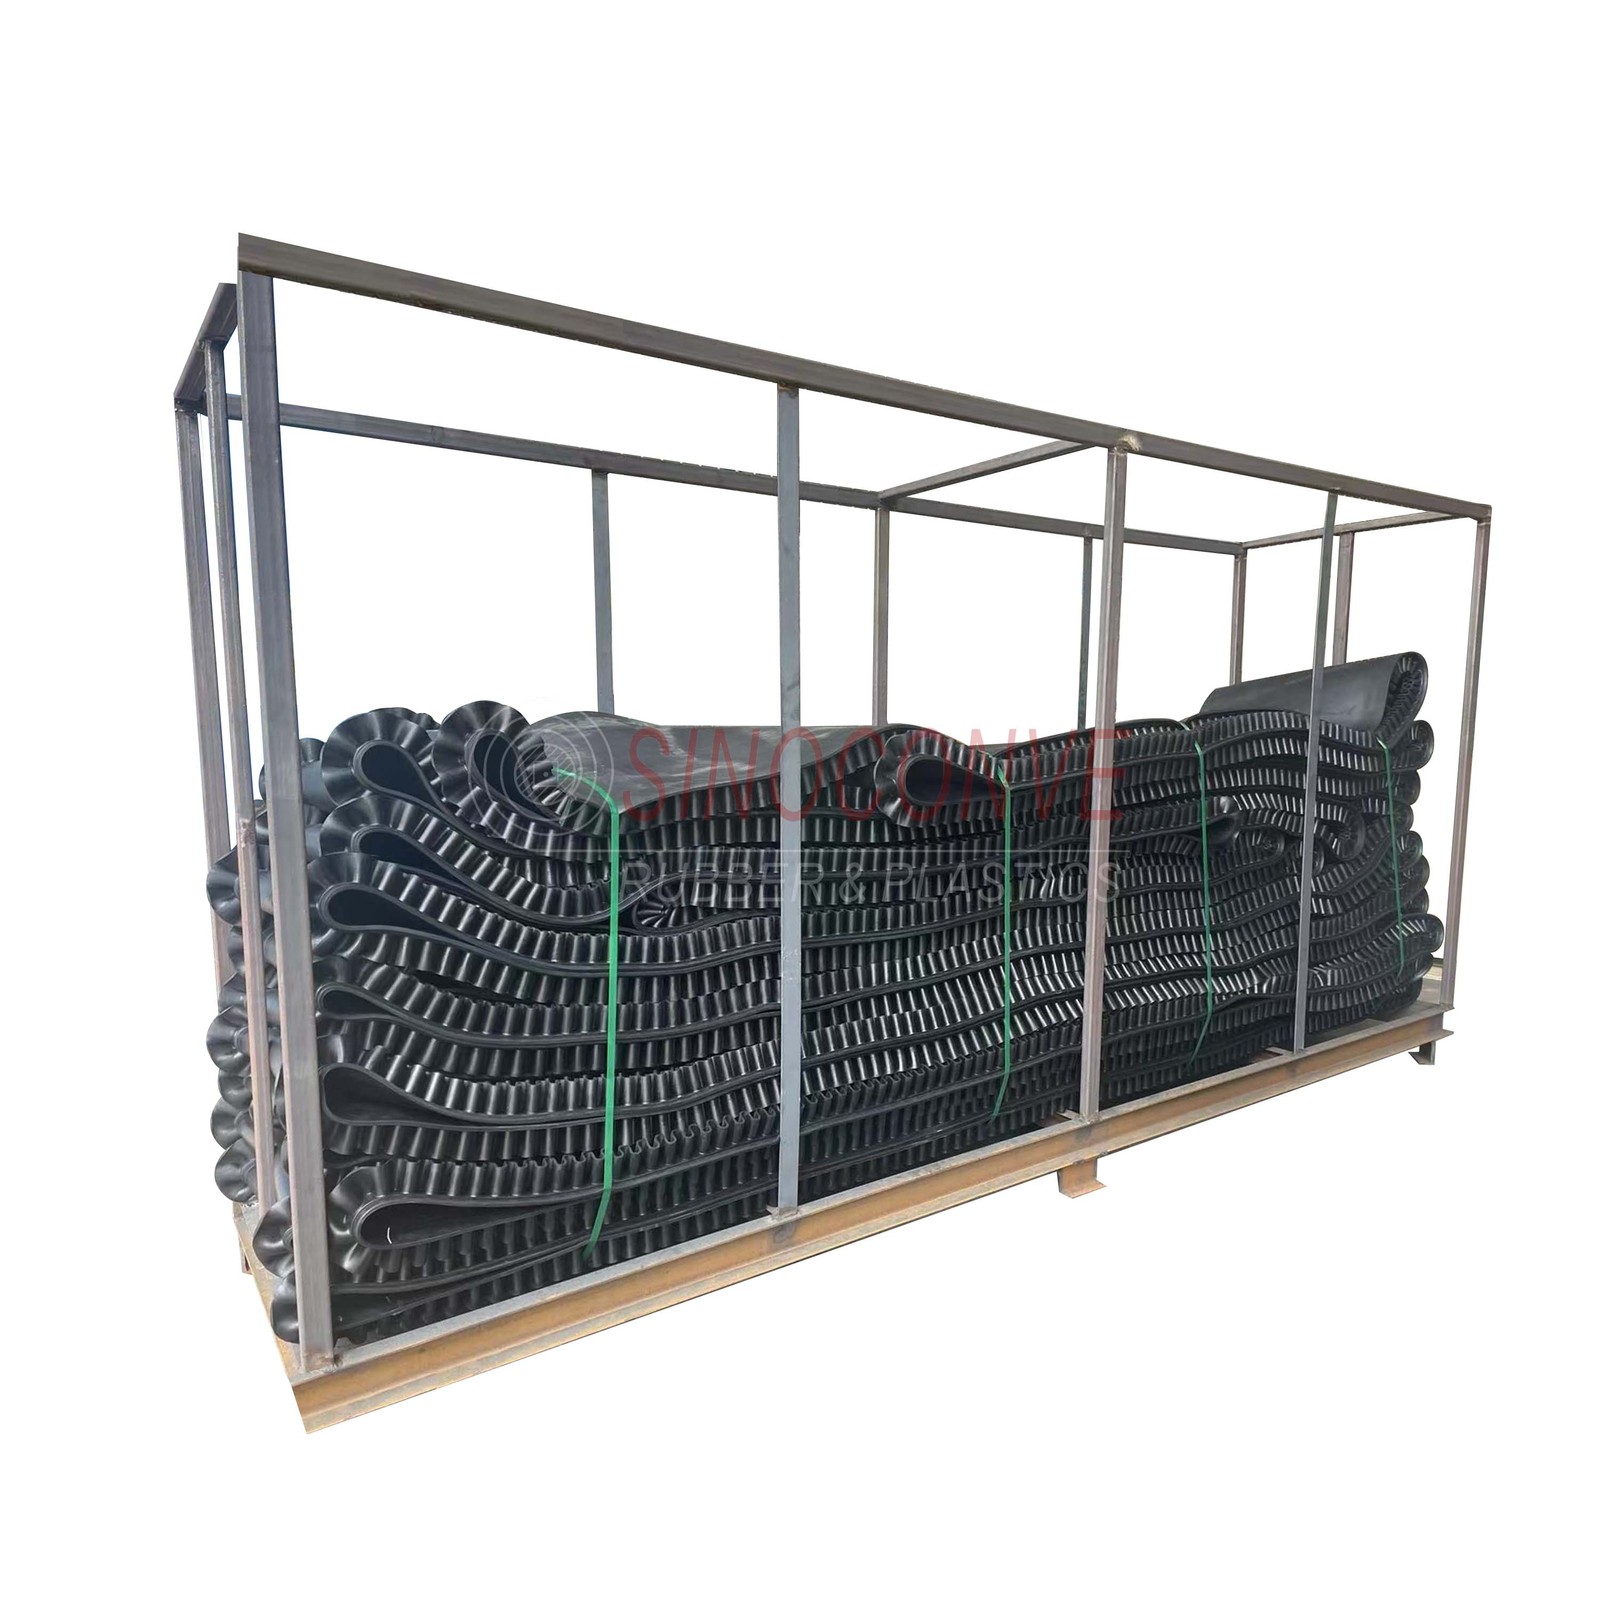
Гофрированные боковые стенки и поперечные выступы образуют замкнутые полости, которые удерживают материал на крутых склонах.
01 Как работает дизайн
В системе конвейерной ленты с боковыми стенками три компонента работают вместе. Базовая лента несет структурную нагрузку и движется по системе привода и возврата, как любая стандартная резиновая конвейерная лента. Гофрированные боковые стенки крепятся по обоим краям, образуя гибкие вертикальные ограничительные стенки, которые перемещаются вместе с лентой. Поперечные выступы расположены перпендикулярно движению ленты, разделяя пространство между боковыми стенками на отдельные ячейки.
Каждый карман фактически представляет собой небольшой контейнер. Материал, загруженный в нижней части системы, находится внутри кармана, ограниченного защелкой, и удерживается с боков боковыми стенками. По мере подъема ленты сила тяжести притягивает материал к защелке, а не вниз по поверхности ленты, что позволяет работать под крутым углом без обратного хода.
Все три компонента — основной ремень — вулканизированы вместе, а не скреплены механически. Именно это соединение позволяет узлу изгибаться вокруг шкивов и возвратных роликов без расслоения. Высота профиля как боковых стенок, так и выступов может варьироваться в зависимости от объема материала и размера кусков.

02 Перемещение грузов под крутым углом и его значение для планировки участка
Практический угол наклона конвейерной ленты с боковыми стенками — часто от 45 до 90 градусов в зависимости от конфигурации — значительно уменьшает горизонтальную площадь, занимаемую изменением высоты. Конвейерная дорожка, для которой при наклоне в 20 градусов потребовалось бы 30 метров по горизонтали, при наклоне в 60 градусов может покрыть ту же вертикальную высоту на гораздо меньшей площади.
Для объектов с ограниченной площадью — перерабатывающих заводов, подземных горных выработок, портовых терминалов, городских строительных площадок — это реальное преимущество в плане планировки, а не просто теоретическое. Устранение промежуточных пересадочных узлов, которые в противном случае потребовались бы для изменения высоты, также уменьшает количество потенциальных точек утечки и технического обслуживания в системе.
Стоит провести прямое сравнение с ковшовыми элеваторами. Ковшовые элеваторы обеспечивают аналогичные перепады высоты при компактных габаритах, но они включают в себя больше механических компонентов — отдельные ковши, цепи или ленты с крепежными элементами и закрытые корпуса. Система резиновых конвейерных лент с боковыми стенками имеет меньше движущихся частей, что обычно приводит к меньшей частоте технического обслуживания и упрощению поиска и устранения неисправностей в случае их возникновения.
03. Предотвращение разливов и локализация материалов
Ущерб от просыпания материалов в конвейерных системах часто недооценивается, пока не будут произведены правильные расчеты. Потеря продукции, затраты на уборку, опасность скольжения и повреждение оборудования из-за скопления материала на роликах и конструкциях — общая сумма обычно выше, чем указано в технических характеристиках конвейерной ленты.
Конструкция резиновой конвейерной ленты с боковыми стенками обеспечивает фиксацию материала за счет структурных особенностей, а не вмешательства оператора. Материал находится внутри закрытых карманов на всем протяжении транспортировки. Мелкодисперсные порошки, гранулированные продукты и сыпучие материалы, которые разлетались бы с открытой плоской ленты на том же наклонном участке, удерживаются внутри карманов до точки разгрузки.
Это имеет разное значение в зависимости от материала. Для дорогостоящих продуктов или опасных материалов обеспечение герметичности является вопросом стоимости и соответствия нормативным требованиям. Для абразивных сыпучих материалов, таких как руда или щебень, уменьшение просыпания по краям ленты продлевает срок службы конструкции конвейера и сокращает объем работ по техническому обслуживанию, необходимых для удаления скопившегося материала.
04 Конструкция и долговечность
В системе с боковыми стенками в качестве основы используется резиновая конвейерная лента, изготовленная по тем же стандартам состава и каркаса, что и плоские ленты. Износостойкие марки покрытия подходят для применения с твердыми, острыми материалами. Для случаев, когда температура материала является определяющим фактором, доступны термостойкие составы. Каркас — тканевый слой или стальной корд в зависимости от нагрузки и длины ленты — обеспечивает необходимую системе натяжную способность.
Боковые стенки и выступы изготавливаются из резиновых смесей, отобранных по признаку гибкости и устойчивости к усталости. Эти компоненты постоянно изгибаются по мере того, как ремень обматывается вокруг переднего и заднего шкивов. Смесь, теряющая гибкость со временем, трескается в местах сгиба, поэтому выбор состава для боковых стенок и выступов рассматривается отдельно от выбора состава для основного покрытия ремня.
Вулканизированное соединение между базовым поясом, боковинами и шипами является структурным элементом, от которого зависит вся конструкция. Оно должно выдерживать совокупное напряжение растяжения, изгиба и нагрузки от материала, не отслаиваясь. Это параметр, зависящий от качества изготовления, а не от фотографии изделия.
05 Где используются боковые ремни
В горнодобывающей и карьерной промышленности для перемещения щебня, руды и угля с уровней добычи на перерабатывающие или складские площадки используются конвейерные системы с боковыми стенками . Сочетание абразивного материала, крутых перепадов высот и ограниченной геометрии подземных выработок или карьеров хорошо подходит для такой конструкции.
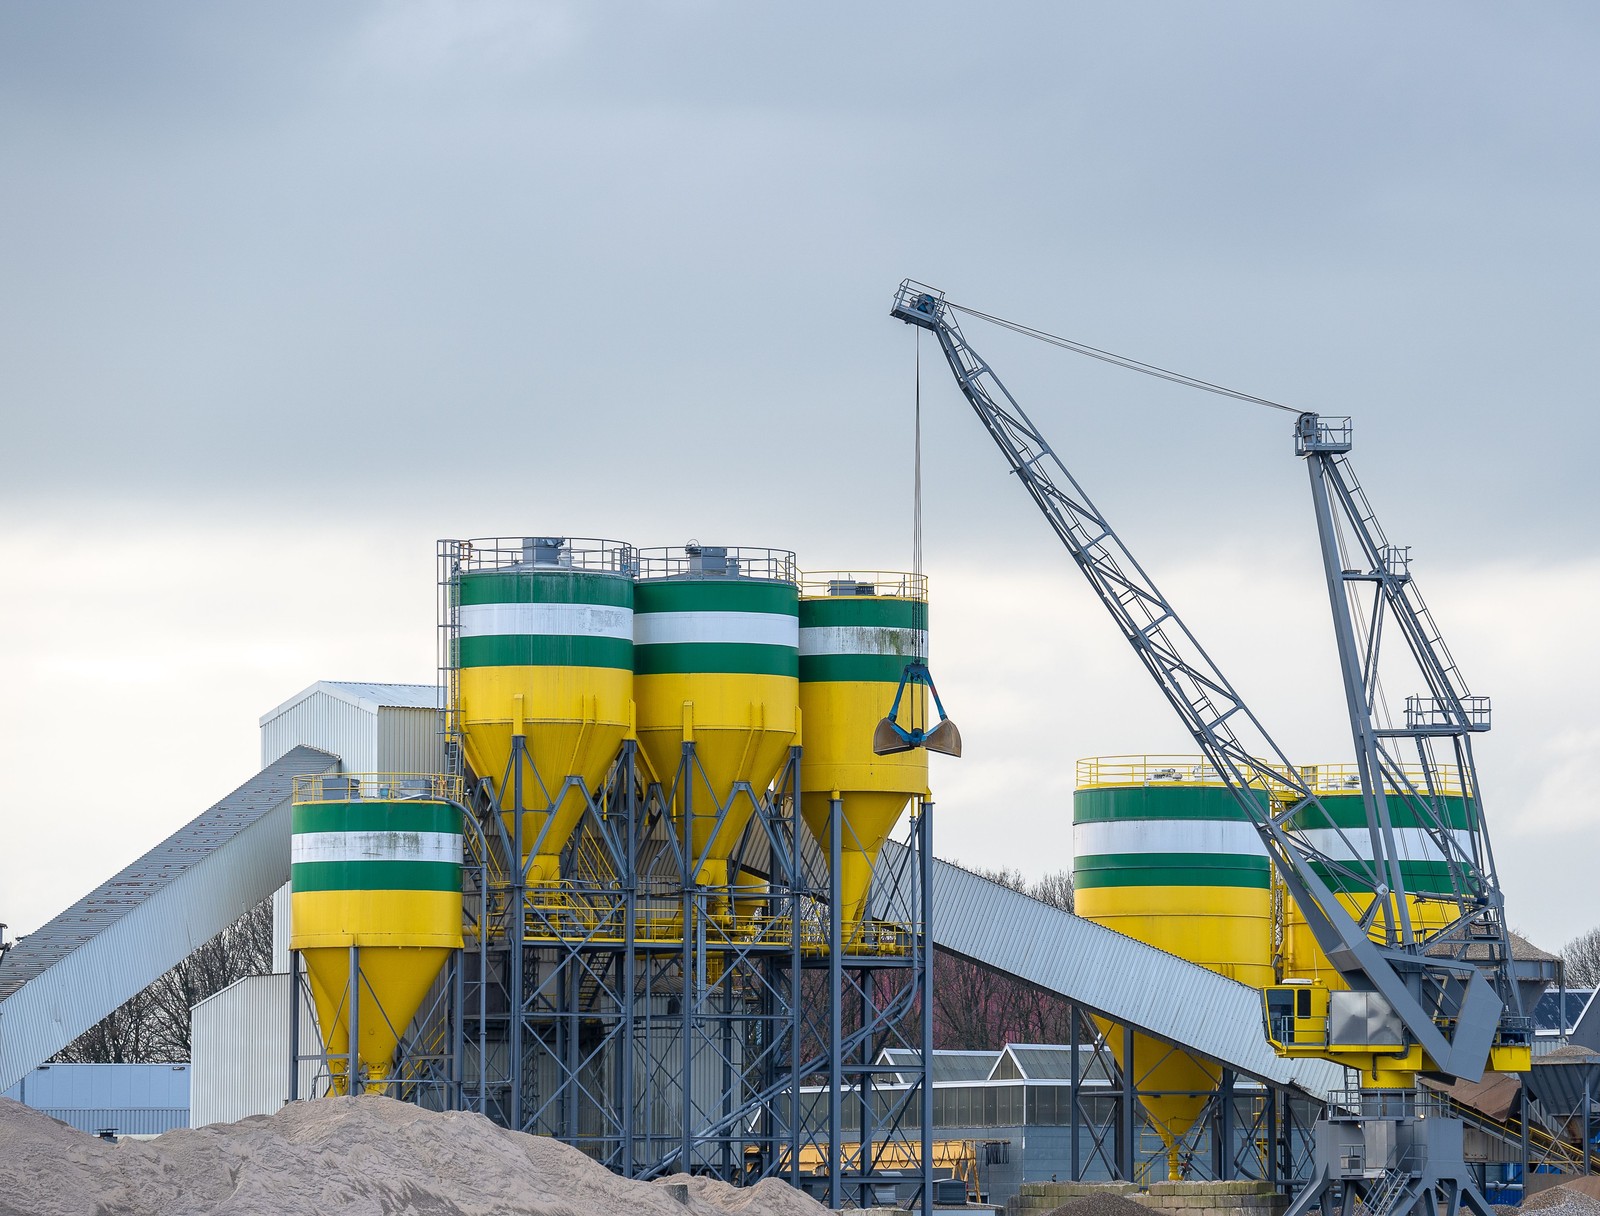
На предприятиях по добыче полезных ископаемых, разработке карьеров и переработке отходов в местах с крутыми перепадами высот и ограниченной площадью используются боковые пояса.
В пищевой и сельскохозяйственной промышленности для транспортировки зерна, кормов для животных, муки и других сыпучих продуктов используются системы с боковыми стенками, где герметичность имеет важное значение как для выхода продукции, так и для гигиены. Закрытая конструкция ограничивает образование пыли и потери продукта, которые происходили бы на открытых плоских конвейерных лентах при аналогичных углах наклона.
На предприятиях по переработке отходов смешанные потоки материалов — измельченный материал, отсортированные фракции, переработанная продукция — перемещаются через перепады высот между этапами сортировки и переработки. На строительных площадках для перемещения песка, гравия и смешанных заполнителей между наземными и надземными рабочими зонами используются конвейерные ленты, что позволяет избежать затрат на краны или подъемники для каждого подъема материала.
06. Вопросы спецификации
Высота боковых стенок, высота и расстояние между зацепами, характеристики базовой ленты и марки компаунда — все эти параметры должны соответствовать конкретным условиям применения. Тип материала и размер кусков определяют геометрию карманов. Рабочий угол наклона определяет, как должны быть расположены зацепы, чтобы предотвратить смещение материала вверх и вниз в точке разгрузки. Скорость конвейера и объем обрабатываемой нагрузки определяют ширину ленты и требования к приводу.
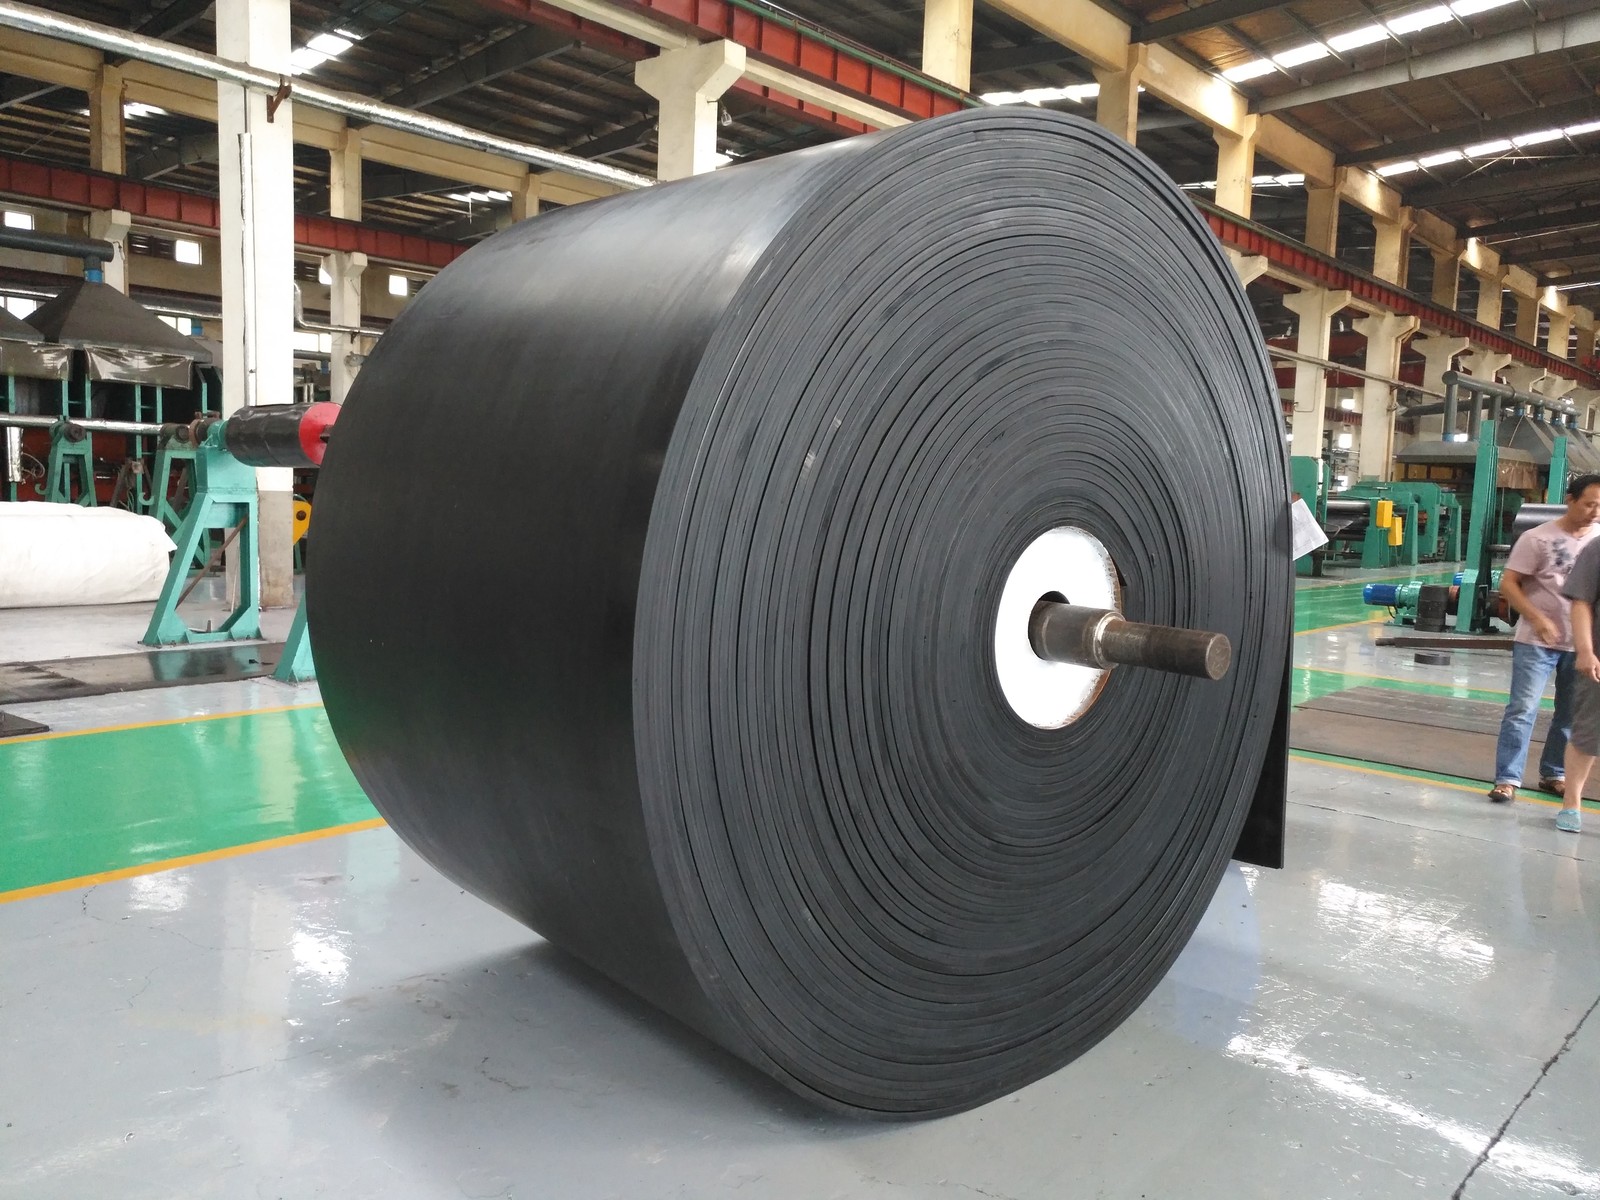
Вулканизированное соединение между базовым поясом, боковинами и шипами является переменным фактором качества при производстве.
Компания Ningbo Sinoconve Belt Co., Ltd. производит конвейерные ленты с боковыми стенками, имеющими гофрированные боковые стенки и поперечные выступы, вулканизированные к резиновым основаниям, включая стандартные и специализированные конфигурации для горнодобывающей промышленности, сельского хозяйства, переработки отходов и обработки сыпучих материалов. Продукция изготавливается в соответствии со стандартами DIN, RMA и AS, с возможностью выбора состава для износостойких, термостойких и универсальных применений.
Если вы оцениваете возможность использования конвейерной ленты с боковыми стенками для крутого или ограниченного пространства конвейера, отправьте в SINOCONVE информацию о типе и размере кусков материала, угле наклона, ширине ленты и производительности. Высота боковых стенок, высота зацепов и характеристики основания ленты будут подтверждены на основе ваших эксплуатационных данных.

Товары, которые могут вам понадобиться
| Боковая конвейерная лента Ленты с рифлеными боковинами для транспортировки грузов по крутым склонам |
Шевронная конвейерная лента Ленты с узорчатым покрытием для наклонных конвейеров |
| Резиновая конвейерная лента Универсальные резиновые конвейерные ленты |
Конвейерная лента со стальным кордом Высоконатяжные конвейерные ленты большой протяженности |
| Полный каталог продукции Ознакомьтесь с полным ассортиментом продукции SINOCONVE. |
Свяжитесь с SINOCONVE Отправьте технические характеристики для получения ценового предложения. |





