

Термостойкая резиновая конвейерная лента: современные решения
Стандартные резиновые конвейерные ленты имеют температурный предел. Если его превысить, резина затвердевает, трескается и теряет сцепление с каркасом — часто без видимых признаков неисправности, пока лента не выйдет из строя в середине работы. На цементных заводах, металлургических комбинатах, литейных цехах и электростанциях этот предел регулярно превышается. Термостойкие резиновые конвейерные ленты существуют потому, что стандартные конструкции не подходят для таких условий.

01 Что на самом деле означает «термостойкость» в конструкции ремней
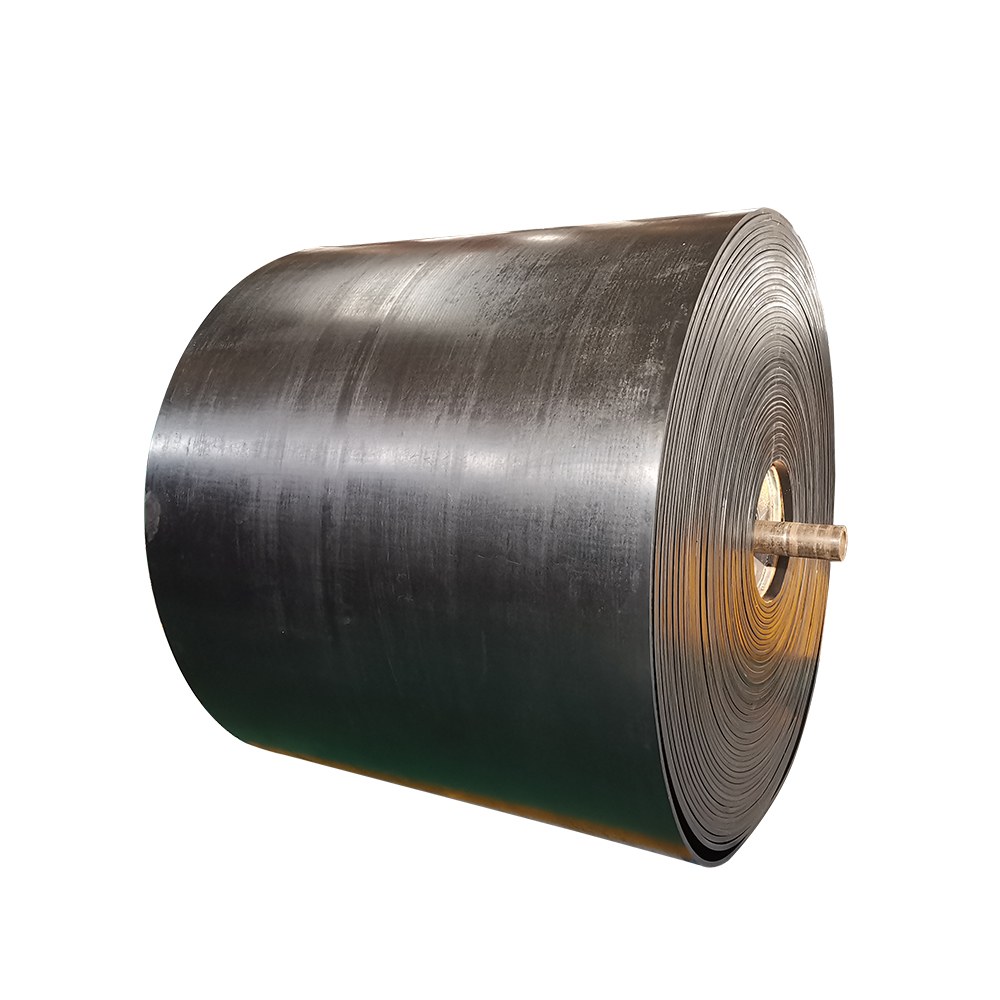
Этот термин охватывает ряд уровней тепловых характеристик, и различие между ними имеет значение для технических требований. Термостойкая резиновая конвейерная лента класса T1 выдерживает непрерывную работу при температуре материала до 60°C на поверхности ленты — подходит для умеренно повышенных условий, например, для материала, выходящего из сушилки. Ленты классов T2 и T3 рассчитаны на более высокие длительные температуры, при этом лента класса T3 рассчитана на температуру материала до приблизительно 200°C на несущей поверхности.
Резиновая смесь , используемая в термостойких покрытиях, разработана таким образом, чтобы сохранять гибкость и структурную целостность при повышенных температурах, а не затвердевать и растрескиваться. Ключевые свойства, которые сохраняются, — это удлинение при разрыве, прочность на разрыв и адгезия между резиной покрытия и каркасом — все эти свойства быстрее изнашиваются в стандартных резиновых смесях при постоянном, а не эпизодическом воздействии тепла.
Конструкция каркаса термостойкой резиновой конвейерной ленты подчиняется той же логике, что и другие промышленные ленты — тканевый слой или стальной корд в зависимости от нагрузки и длины конвейера, — но резиновая смесь, скрепляющая слои каркаса, также должна быть термостойкой. Лента с термостойким покрытием и стандартным сердечником со временем будет расслаиваться изнутри по мере передачи тепла через несущую поверхность.
02 Отрасли, где это наиболее важно
Производство цемента — это та область, где температура конвейерной ленты наиболее постоянно испытывает пределы допустимых значений. Клинкер, выходящий из печи, содержит значительное количество остаточного тепла, а конвейерная система, перемещающая его из охладителя на стадию измельчения, находится в постоянном контакте с горячим абразивным материалом. Сочетание тепла и абразивного воздействия острых частиц особенно агрессивно — оно требует конвейерной ленты, которая решает обе проблемы одновременно, а не только одну.
На металлургических заводах горячий шлак, заготовки и литейный материал перемещаются по конвейерным системам, где даже температура окружающей среды может создавать нагрузку на стандартные конвейерные ленты, независимо от температуры контакта с материалом. В литейных цехах действуют аналогичные условия. На электростанциях транспортируется уголь — менее экстремальные по температуре условия, но часто работающие в непрерывном режиме с большими объемами, где надежность конвейерных лент в течение длительных интервалов эксплуатации имеет такое же значение, как и их тепловая стойкость.
Металлургические и спекательные процессы связаны с температурами материала, которые находятся в верхнем диапазоне, допустимом для резиновых ленточных конвейеров. При экстремальных температурах обычно используется стальной корд вместо тканевого, поскольку корд не поглощает тепло так же эффективно и более надежно сохраняет стабильность размеров при длительном термическом воздействии.
03 Выбор правильного класса для подачи заявления
Наиболее важным параметром при выборе термостойкой резиновой конвейерной ленты является фактическая температура материала в точке загрузки, а не температура окружающей среды на предприятии и не температура на поверхности ленты после некоторого времени транспортировки материала. Параметром проектирования является температура материала в точке контакта.
Износостойкость — это отдельный параметр, который определяется параллельно с термостойкостью. Горячий клинкер и горячий шлак обладают абразивными свойствами. Лента, предназначенная для высоких тепловых характеристик, но имеющая недостаточную износостойкость покрытия, выйдет из строя из-за поверхностного износа еще до того, как основной проблемой станет термическая деградация. Толщина покрытия и твердость компаунда должны соответствовать материалу, а также его температурному классу.
Ширина ленты и прочность каркаса определяются теми же параметрами, что и любая промышленная конвейерная лента: насыпная плотность материала, транспортируемый объем и геометрия конвейера. Термостойкость — это характеристика покрытия и состава, которая добавляется к требованиям к конструкции, а не заменяет их.
04 Интеграция и системная совместимость
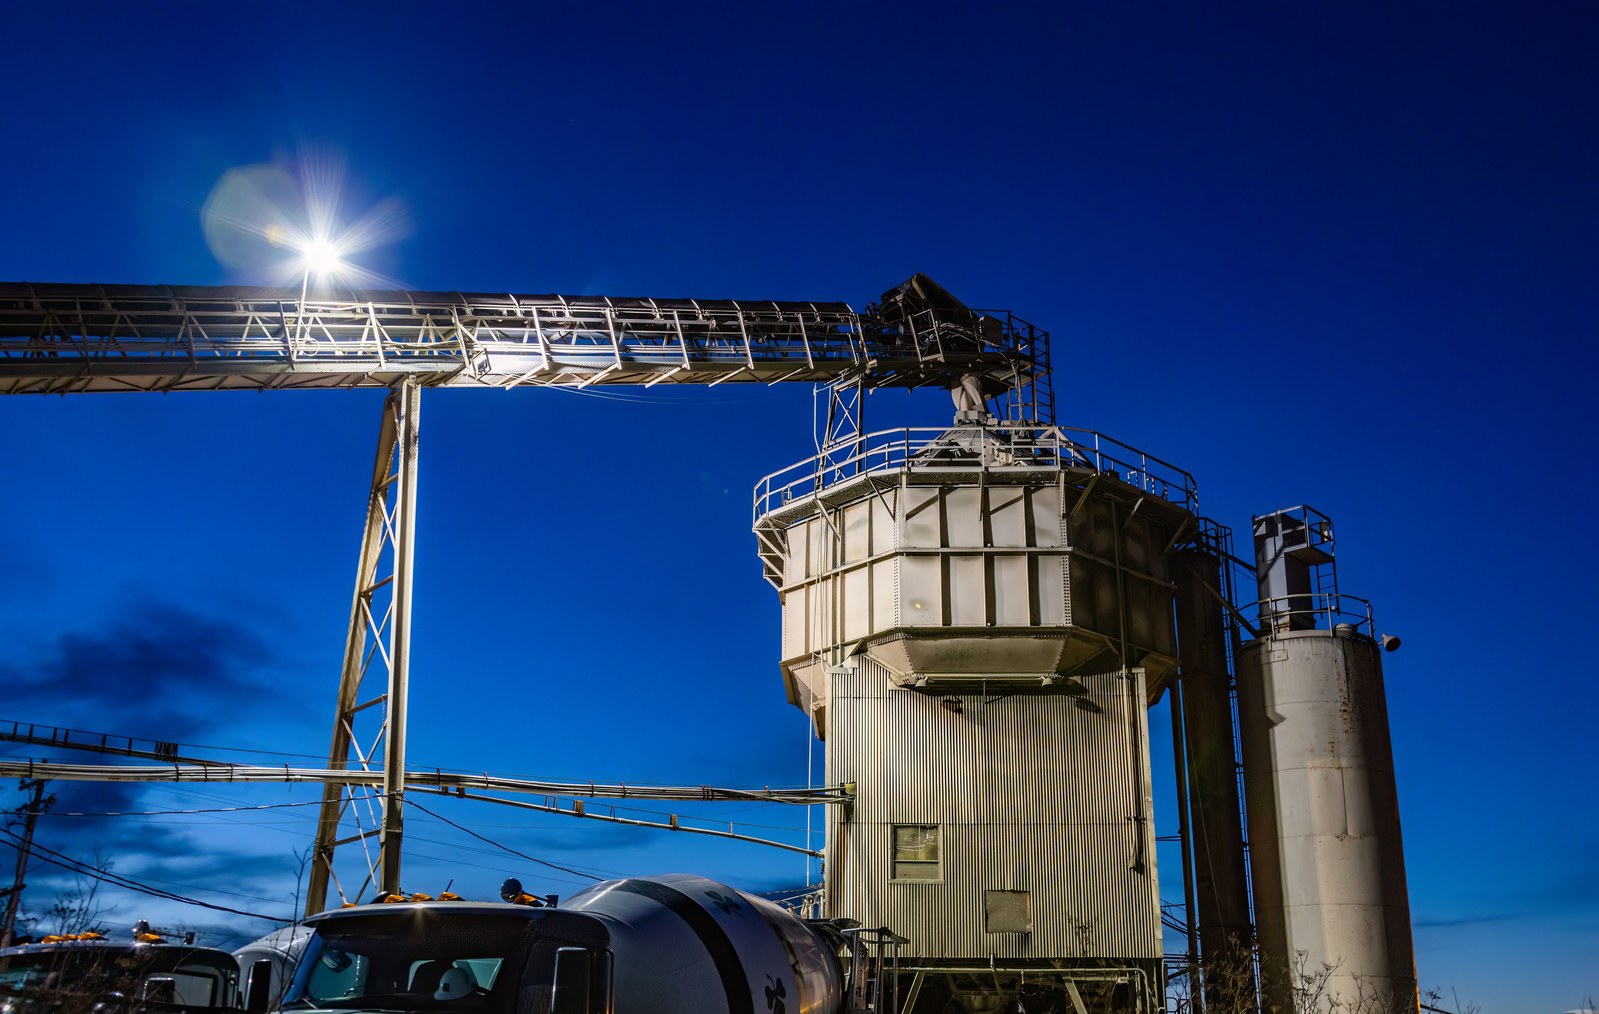
Термостойкие резиновые конвейерные ленты предназначены для работы на стандартных конвейерных системах — в большинстве случаев не требуется менять натяжной ролик, расположение шкивов и конфигурацию привода. Гибкость ленты позволяет ей правильно формироваться на стандартных трехроликовых натяжных роликах и обхватывать передний и задний шкивы без необходимости использования лент большего диаметра, чем у аналогичных стандартных лент из ткани.
Особое внимание при проектировании системы следует уделить точке загрузки. Падение материала с высоты на термостойкую ленту в условиях высоких температур создает ударные напряжения в дополнение к термическим. Конструкция загрузочного желоба, которая уменьшает высоту падения и направляет материал в направлении движения ленты, имеет большее значение в системах с горячими материалами, чем при транспортировке при комнатной температуре, поскольку резиновая смесь уже работает на пределе своих температурных возможностей, когда применяются ударные нагрузки.
Конструкция стыков в термостойких ремнях соответствует стандартным процедурам вулканизации , однако параметры температуры и времени вулканизации могут отличаться от спецификаций ремней, предназначенных для работы при комнатной температуре. Использование неправильных параметров вулканизации стыка в термостойком ремне приводит к тому, что стык имеет механические свойства, отличные от свойств самого ремня — это несоответствие проявляется в виде преждевременного разрушения стыка при работе при высоких температурах.
05 Производство термостойких ремней Sinoconve
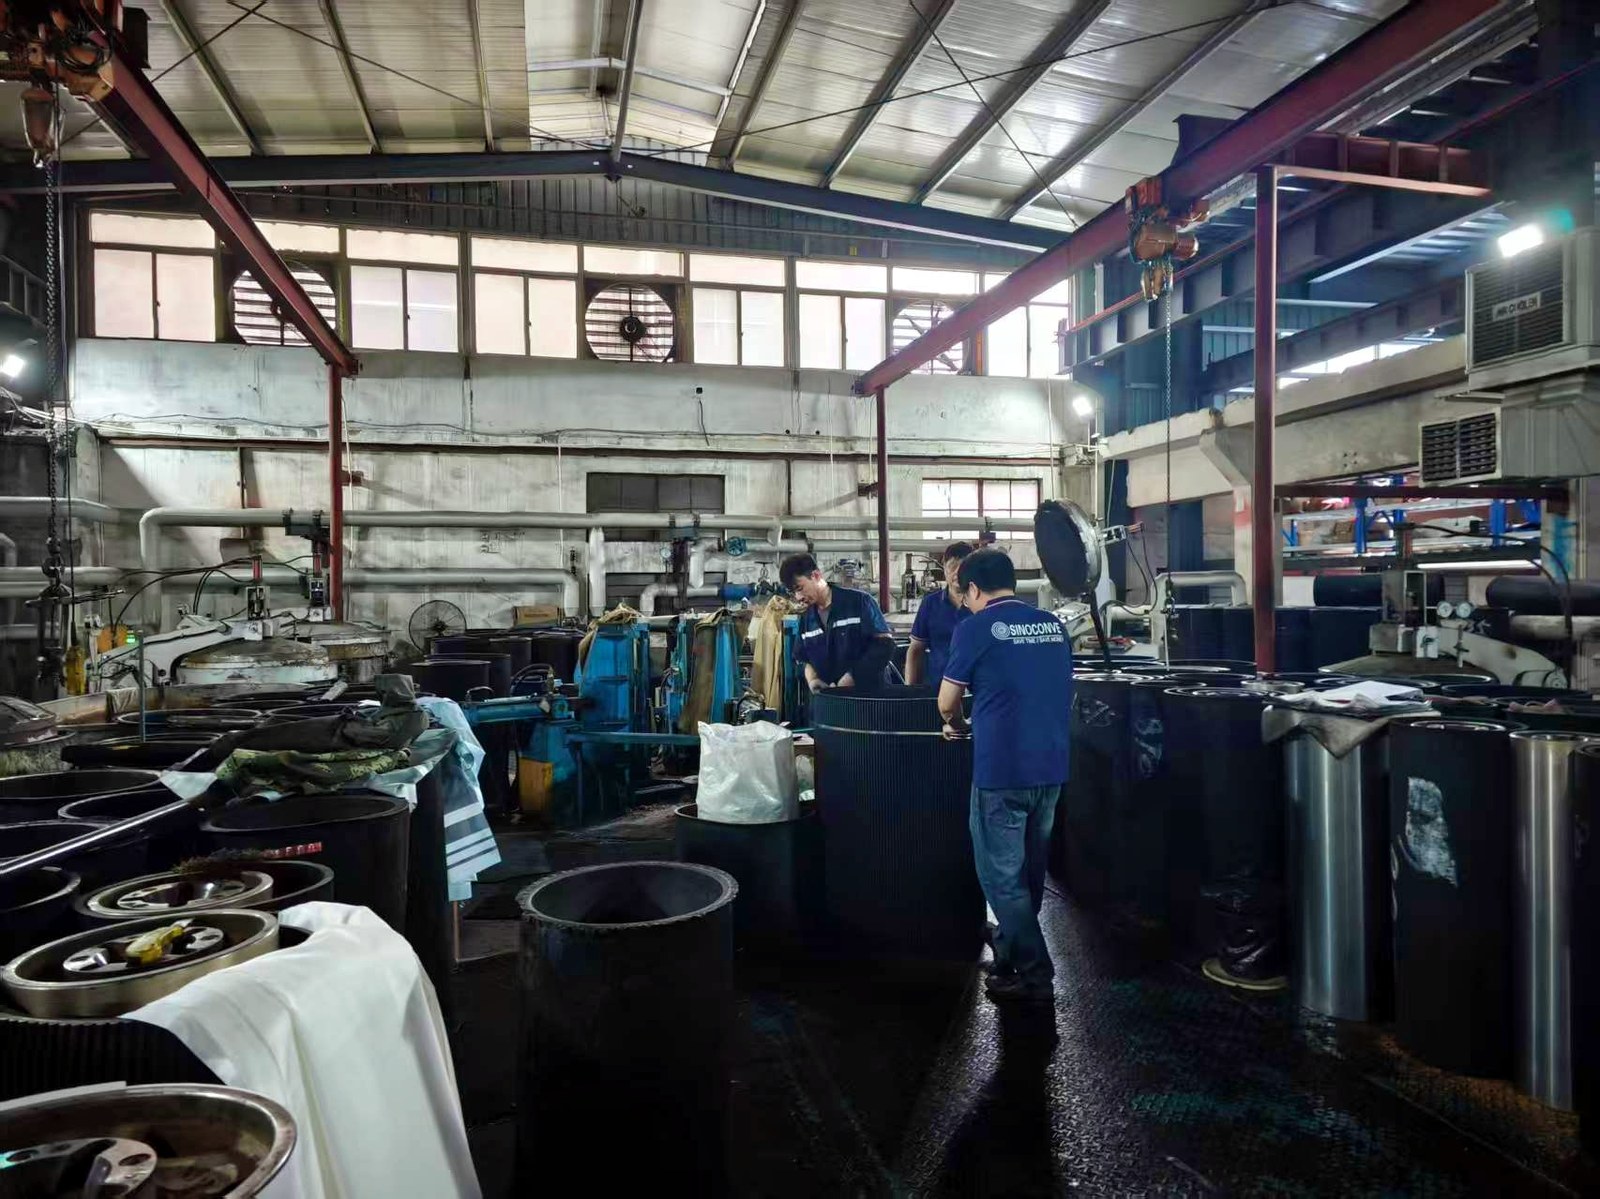
Компания Ningbo Sinoconve Belt Co., Ltd. более 35 лет производит конвейерные ленты для промышленного применения. Термостойкие резиновые конвейерные ленты выпускаются в диапазонах температур T1, T2 и T3 в соответствии со стандартами DIN, RMA и ISO, с вариантами каркаса из ткани от EP100 до EP600 и вариантами стального корда от ST500 до ST7500 для применения на больших расстояниях и при высоких нагрузках.
Производство осуществляется на 10 специализированных линиях конвейерных лент — 8 с тканевыми и 2 со стальным кордом — с годовой производительностью 10 миллионов метров тканевых лент и 3 миллиона метров лент со стальным кордом. Ширина лент от 100 мм до 3000 мм и толщина от 3 мм до 100 мм охватывают весь спектр требований промышленной транспортировки.
Проверка сырья, контроль качества на всех этапах производства и предпродажные испытания являются стандартными процедурами. Для каждого заказа предоставляются сертификаты ISO и протоколы испытаний продукции. Для покупателей со специфическими требованиями к стандартам может быть организовано тестирование сторонними организациями. Минимальный объем заказа для конвейерных лент составляет 50 метров, стандартный срок выполнения заказа — 30 дней, возможно ускоренное производство за 15–20 дней.
Технические характеристики приводных ремней могут быть разработаны на основе данных о применении заказчика — состав компаунда, структура каркаса, толщина покрытия и размеры ремня. Возможно OEM-производство с индивидуальной упаковкой и брендированием. Контактная информация: sales@sinoconve.com.

Товары, которые могут вам понадобиться
| Резиновая конвейерная лента Многослойные конвейерные ленты для погрузочно-разгрузочных работ общего и специального назначения. |
Резиновая конвейерная лента EP Ленты с противоизносным покрытием для работы с абразивными материалами и высоким натяжением. |
| Конвейерная лента со стальным кордом Высокопрочные приводные ремни для длинных и тяжелых перевозок. |
Шевронная конвейерная лента Чехлы с рисунком для наклонных конвейерных систем. |
| Полный каталог продукции Ознакомьтесь с полным ассортиментом продукции SINOCONVE. |
Связаться с нами Для рекомендации по сорту материала предоставьте данные о температуре и нагрузке материала. |
Похожие записи в блоге
- Руководство по выбору поставщиков конвейерных лент: как сократить время простоя
- Классы резиновых покрытий для конвейерных лент: DIN Y, X, W и RMA.
- Производитель приводных ремней для цементных заводов
- Производитель стальных кордовых конвейерных лент для горнодобывающих проектов
- Контроль качества продукции производителей конвейерных лент: 10 тестов, которые должны запрашивать покупатели.
- Как импортеры могут снизить риски, связанные с поставками, при выборе поставщика промышленных ремней.





