

Повреждение места соединения конвейерной ленты — это системная неисправность, предшествующая неисправности самой ленты: соединение раскрывается, отслаивается, трескается, расслаивается или рвется из-за того, что подготовка, геометрия соединения, натяжение, геометрия шкива или метод соединения не соответствовали конструкции ленты. Сначала изучите характер повреждения, а затем устраните условия эксплуатации, которые его вызвали — замена ленты сама по себе редко решает проблему.
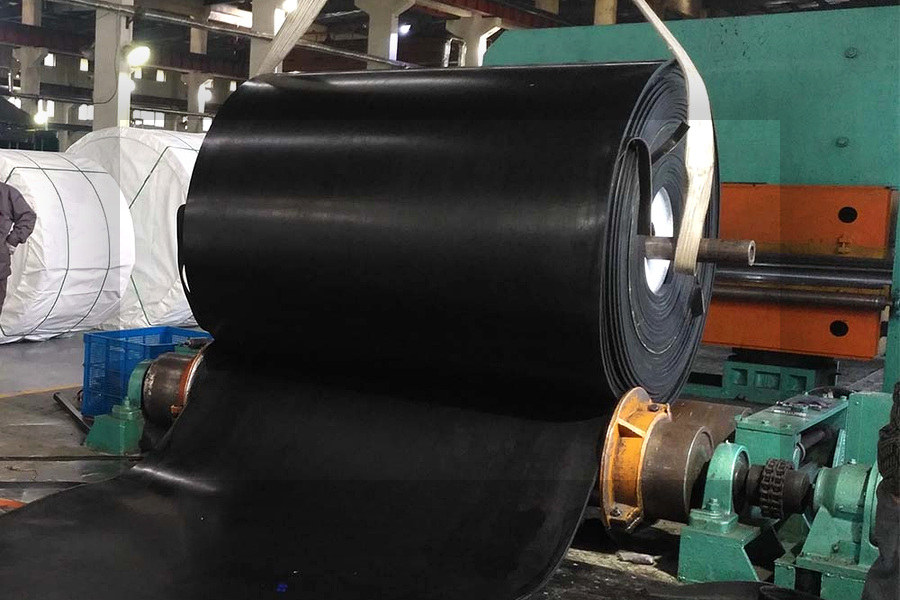
Соединение конвейерной ленты — это механическое и прочностное соединение, позволяющее ленте образовывать непрерывную петлю. Это также одна из наиболее подверженных поломкам частей конвейерной системы. Лента может иметь достаточное покрытие из резины, прочность каркаса и остаточный срок службы, но при этом остановить производство из-за того, что соединение разойдётся, поднимется, треснет или разъединится.
Для импортеров, дистрибьюторов и ремонтных бригад правильный вопрос не сводится к простому «Какое соединение самое прочное?». Лучше спросить: какой характер отказов происходит, какие условия эксплуатации привели к ним, и какой метод соединения и методы монтажа подходят для данной конструкции ремня?
Данное руководство предлагает практический способ диагностики неисправностей в местах соединения конвейерных лент и составления более четкой спецификации для замены или нового проекта.
Почему соединения конвейерных лент выходят из строя раньше, чем сам корпус ленты?
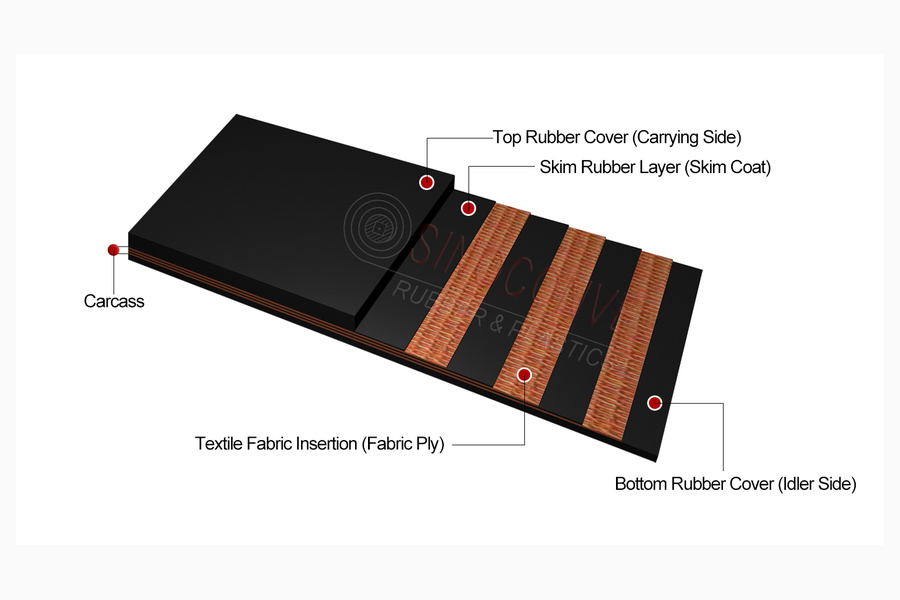
Соединение представляет собой переходную зону. Оно должно передавать натяжение ремня через подготовленный участок перекрытия, зону склеивания, комплект крепежных элементов или другую утвержденную конструкцию соединения. Оно также должно многократно проходить вокруг шкивов, изгибаться через натяжные ролики, выдерживать удары в зоне нагрузки и оставаться выровненным относительно ремня.
Это означает, что на сустав могут одновременно влиять несколько факторов:
- Конструкция ремня, включая текстильные слои или стальные корды.
- Класс покрытия и толщина ленты
- Диаметры шкивов и движение натяжного механизма
- Натяжение ремня и пусковая нагрузка
- Подготовка соединения, температура, давление и время отверждения.
- Выравнивание и отслеживание
- Удар материала, влага, масло, тепло или загрязнение
- Дисциплина оператора в отношении качества работы и контроля
Поэтому соединение следует рассматривать как системное решение, а не как отдельный расходный материал для ремонта.
Восемь распространенных причин поломок соединений конвейерных лент
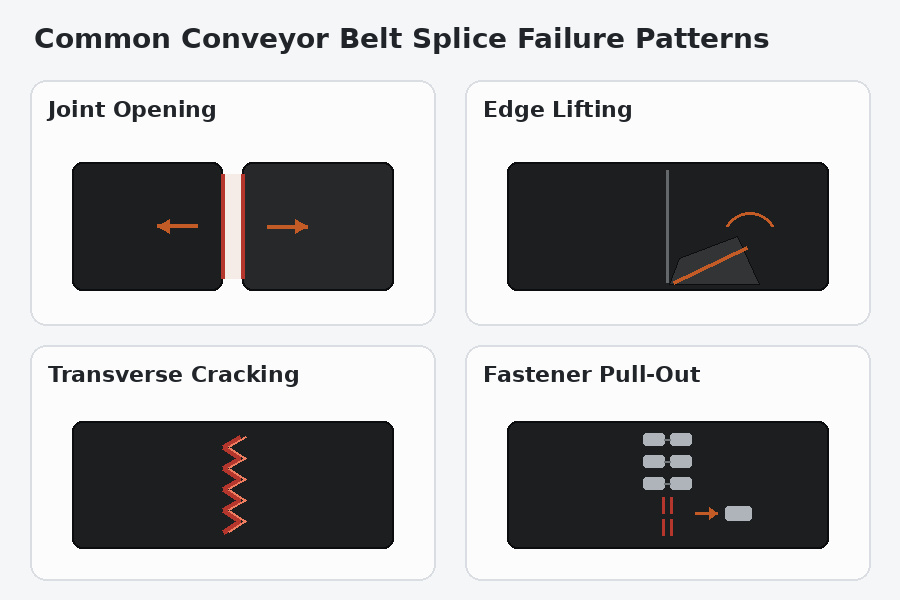
1. Соединение открывается вдоль линии стыка.
Расхождение швов обычно указывает на недостаточную адгезию, недостаточное перекрытие, загрязнение, неправильные условия склеивания или конструкцию соединения, не соответствующую конструкции ленты. В случае соединения, выполненного методом горячей вулканизации, подготовленные поверхности должны быть чистыми и правильно обработанными. В случае соединения, выполненного механическим способом, важны выбор крепежных элементов, расстояние между ними, глубина установки и совместимость с лентой.
Цель осмотра: определить, начинается ли расслоение с края, из центра, из места соединения шкивов или из поврежденной линии крепежа. Начальная точка часто позволяет определить, является ли основной причиной подготовка, изгибающее напряжение, удар или несоосность.
2. Отслоение или расслоение кромки
Отслоение кромки часто становится заметным еще до полного разрушения соединения. На ленте может быть видна приподнятая кромка, обнаженная резиновая прокладка или тонкое отверстие, в котором скапливается пыль и влага. К распространенным причинам относятся неточная резка, неравномерная геометрия стыка, плохое уплотнение кромки, чрезмерное натяжение ленты и смещение, которое многократно нагружает одну сторону соединения.
Не следует исправлять отслоение кромки, обрезая только видимый участок. Сначала убедитесь в правильности натяжения ремня, соосности шкивов, состоянии натяжения и размерах соединения.
3. Поперечные трещины в месте соединения.
Трещины, проходящие по всей ширине ремня, могут быть связаны с многократными изгибами, чрезмерной жесткостью в месте соединения, недостаточной гибкостью, термическим старением или неподходящим диаметром шкива. В месте соединения, значительно более жестком, чем сам ремень, каждый раз при прохождении через шкив может возникать концентрированный изгиб.
В ходе исследования следует сравнить местоположение трещины с положением шкивов и рабочей температурой. Также необходимо проверить, не используется ли ремень с диаметром шкива, не превышающим рекомендованный для его конструкции.
4. Расслоение между слоями или покровными слоями.
Расслоение означает, что слои расходятся в тех местах, где они должны оставаться соединенными. Причиной может быть недостаточная адгезия, попадание загрязнений, влага во время подготовки, плохое отверждение, чрезмерное воздействие тепла или многократное изгибание в условиях, выходящих за рамки конструкции соединения.
Поставщик не должен диагностировать расслоение только по фотографии. Запросите информацию о конструкции ремня, толщине покрытия, способе соединения, рабочей температуре и истории эксплуатации. Если ремень подвергался воздействию масла или химикатов, проверьте также совместимость состава.
5. Вырывание крепежного элемента или повреждение крепежной линии.
Механические крепежные элементы могут быть полезны, когда время монтажа или условия эксплуатации делают вулканизацию нецелесообразной, но система крепежа должна соответствовать толщине ленты, натяжению, геометрии шкива и транспортируемому материалу. Вырывание может произойти, если крепежные элементы имеют недостаточный размер, неправильно установлены, расположены слишком близко к краю ленты или подвергаются чрезмерному натяжению и ударам.
Линия крепления также может создавать вторичные риски: повреждение изоляции шкива, помехи при использовании очистителя ремня или утечку материала. При выборе ремня с механическим соединением следует указывать тип крепления и требования к установке, а не описывать соединение только как «механическое».
6. Смещение шарнира и неравномерный износ
Ремень может правильно двигаться по большей части своей длины, но смещаться, когда место соединения достигает шкива или обратного пути. Это может указывать на то, что соединение не перпендикулярно центральной линии ремня, концы ремня не были выровнены во время подготовки или толщина места соединения неравномерна.
Неравномерная толщина шва также может создавать повторяющиеся удары при прохождении по роликам. Со временем эти удары могут повредить шов, натяжные ролики, очистители и поверхность шкива.
Практическая проверка: отметьте осевую линию ремня и проверьте, входит ли место соединения в зону загрузки и правильно ли расположены шкивы. Также осмотрите первый возвратный ролик и точку контакта очистителя после прохождения соединения.
7. Преждевременный износ в месте соединения.
Если поверхность шва изнашивается быстрее, чем окружающее покрытие, проблема может заключаться в неравномерном переходе, чрезмерном контакте материалов, давлении очистителя или несоответствии материала покрытия. Выступающий шов может действовать как скребок, препятствуя работе очистителей и компонентов загрузки.
Для абразивных материалов убедитесь, что защитный кожух соединения и защитный кожух ремня имеют совместимый профиль износа. Наилучшим решением может стать улучшение геометрии соединения или настройка очистителя, а не просто выбор ремня с более высоким номинальным классом абразивности.
8. Полный обрыв ремня вблизи места соединения.
Разрыв ремня вблизи соединения является причиной высокого риска отказа. Возможные причины включают концентрацию напряжений, недостаточную прочность соединения, чрезмерное натяжение, ударную нагрузку, несовместимость шкивов, повреждение каркаса во время подготовки или соединение, выполненное для другой конструкции ремня.
Не следует повторно использовать ту же процедуру соединения без анализа причин отказа. Сохраните поврежденный участок, сфотографируйте обе стороны, зафиксируйте направление ленты и укажите местоположение относительно шкивов и точек приложения нагрузки. Эти данные помогут поставщику отличить отказ материала от отказа в установке или системе.
Модель отказов и первоочередные меры реагирования
| Наблюдаемое состояние | Первые вопросы, которые следует задать | Типичное направление корректировки |
|---|---|---|
| Соединение открывается в центре | Была ли подготовленная поверхность чистой и полностью склеенной? | Рассмотрите подготовку, клей, давление, отверждение и перекрытие. |
| Один край приподнимает | Правильно ли расположен ремень или место соединения? | Проверьте выравнивание, герметичность кромок и натяжение при натяжении. |
| Трещины в месте соединения шкивов. | Не слишком ли жёсткое соединение для геометрии шкива? | Проанализируйте гибкость ремня, диаметр шкива и конструкцию соединения. |
| Крепежные элементы вырываются | Правильно ли подобраны размеры, расстояние между крепежными элементами и их установка? | Пересчитайте пригодность соединения и способ его установки. |
| Шарнир изнашивается быстрее, чем ремень. | Давление в переходном процессе повышено или давление в очистителе чрезмерное? | Правильный профиль соединения и настройка очистителя. |
| Разрыв рядом со стыком | Была ли туша повреждена или перегружена? | Сохраните доказательства и проведите полную инженерную экспертизу. |
Приведенная таблица является отправной точкой для диагностики, а не заменой оценки, специфичной для конкретного приложения.
Горячая вулканизация или механическая сварка: как выбрать?
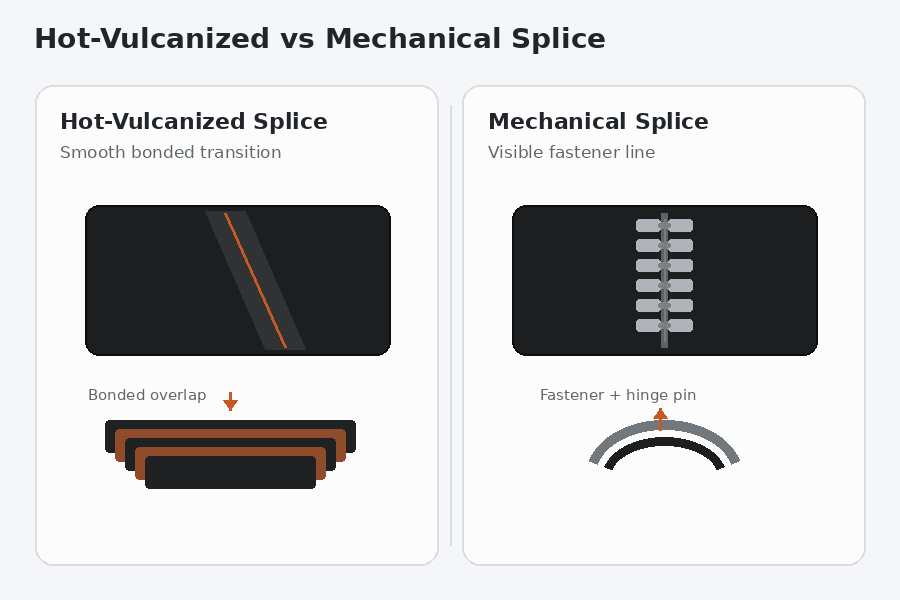
Способ соединения должен соответствовать конструкции конвейерной ленты, полевым условиям, имеющемуся оборудованию и требуемым эксплуатационным характеристикам.
| Фактор принятия решения | Горячевлуканизированное соединение | Механическое соединение |
|---|---|---|
| Совместная непрерывность | Правильно выполненное клеевое соединение с плавным переходом | Линия крепления создает механический переход. |
| Ресурсы для установки | Требуется пресс, обученный персонал, контролируемая подготовка и отверждение. | В некоторых полевых условиях может быть быстрее и проще в замене на месте. |
| Совместимость ремней и шкивов | Необходимо следовать процедуре изготовления и соединения ремней, установленной производителем. | Необходимо соблюдать ограничения производителя крепежных элементов и совместимость с ремнями. |
| Передовая практика закупок | Укажите конструкцию соединения, конструкцию ленты и требования к вулканизации. | Укажите систему крепления, расстояние между крепежными элементами, зазор между ними и кромкой, а также способ установки. |
| Основной риск | Некачественная подготовка или процесс сушки могут оставаться незамеченными до момента загрузки. | Вырывание, помехи при чистке, протечка или чрезмерная жесткость соединения. |
Ни один из методов не является автоматически правильным для каждого конвейера. Перед тем как рекомендовать соединение, поставщик должен получить информацию о ширине ленты, пределе прочности на разрыв, типе каркаса, толщине, рабочем натяжении, диаметрах шкивов, характеристиках материала, температуре и условиях монтажа на месте.
Тип отказа соединения, первопричина и действия на месте.
Каждый из перечисленных ниже видов отказов имеет ограниченный набор причин, и каждая причина оставляет следы, которые можно подтвердить на месте без лабораторных исследований. В таблице представлены четыре элемента, необходимые ремонтной бригаде в определенном порядке: что вышло из строя, почему это произошло, что искать для подтверждения причины и что с этим делать. Она составлена для использования в сочетании с обзором методов соединения конвейерных лент , поскольку выбранный при монтаже метод определяет пределы, в которых соединение впоследствии может выйти из строя.
| Режим отказа | Наиболее вероятная первопричина | Полевые данные, подтверждающие это. | Корректирующие действия |
|---|---|---|---|
| Шов открывается вдоль центральной линии. | Поверхность склеивания загрязнена или недостаточно отверждена; перекрытие короче, чем необходимо для туши. | Открытая ткань с глянцевой, несклеенной резиновой прокладкой; расслоение начинается вдали от обоих краев. | Обрежьте и отполируйте концы заново, затем повторно просушите, задав перекрытие и цикл, исходя из параметров каркаса, а не ширины ленты. |
| Поднятие кромки только с одной стороны. | Соединение выполнено не перпендикулярно центральной линии, или постоянно возникают ошибки при загрузке одного края. | Зазор увеличивается с одной и той же стороны при каждом прохождении шкива; ремень смещается каждый раз, когда проходит шарнир. | Выровняйте концы ремня, отрегулируйте выравнивание и натяжение шкива и натяжного ролика, затем выполните повторное соединение. |
| Поперечные трещины поперек соединения | Соединение значительно жестче, чем корпус ремня, или диаметр шкива меньше номинального диаметра ремня. | Трещины повторяются с фиксированным шагом и всегда в одном и том же месте, где расположен шкив. | Перейдите к конструкции с меньшим шагом или более гибким соединением и сопоставьте диаметр шкива с данными ремня. |
| Расслоение между слоями | Влага или растворитель, попавшие в организм в процессе приготовления; рабочая температура выше номинальной температуры соединения. | Разделение слоев с образованием мелового или обесцвеченного каучука на границе раздела | Просушите ленту и отрегулируйте влажность в мастерской; проверьте соответствие состава температурным режимам, указанным в этом сравнении термостойких марок лент. |
| Застежка вырвалась или порвался край. | Размер крепежа, расстояние между крепежными элементами или ширина кромки выходят за пределы таблицы производителя. | Увеличенные отверстия, порванный край ремня, поврежденная обшивка напротив линии крепления. | Пересчитайте выбор крепежа с учетом фактического натяжения и геометрии шкива или перейдите к вулканизированному соединению. |
| Шарнир изнашивается быстрее, чем ремень. | Поднятый профиль стыка или слишком высокое давление чистящего лезвия в месте соединения. | Полированная, закругленная поверхность шва; более чистые следы от трения или пригорания только в месте соединения. | Плотно прижмите соединение к крышке и отрегулируйте давление и состояние лезвия очистителя. |
| Разорвите непосредственно рядом с местом соединения. | Концентрация напряжений, вызванная ударной нагрузкой, чрезмерным натяжением или повреждением туши во время подготовки. | Свежий разрыв на краю ступеньки, при этом корпус ремня вдали от стыка цел. | Сохраните поврежденный участок, проверьте запуск и нагрузку, а также повторно определите прочность соединения перед началом реконструкции. |
Эффективность соединения и время простоя в зависимости от метода соединения.
Прочность соединения обычно выражается в процентах от собственной прочности ремня на разрыв, поэтому один и тот же метод дает разные результаты на разных каркасах. Приведенные ниже диапазоны являются ориентировочными и всегда должны быть заменены утвержденной производителем ремня конструкцией соединения. Время простоя в основном зависит от способа выполнения соединения, а не от названия метода: для вулканизированного соединения необходимы прессование, контроль вулканизации и детали, описанные в данном руководстве по вулканизационным машинам .
| Метод соединения | Типичная совместная эффективность | Конструкция ремня, обеспечивающая оптимальную посадку. | Настройка и время простоя | Проверка перед приемкой |
|---|---|---|---|---|
| Горячая вулканизация, слой ткани | Примерно 80–100% от прочности ремня на разрыв. | Текстильный EP или NN-слойный, 2–5 слоев, общего назначения. | Прессование и контролируемое отверждение; обычно 2–6 часов на сустав. | Количество и длительность этапов обработки каждой туши, журнал температуры вулканизации, давление, поддерживаемое в течение всего цикла. |
| Горячая вулканизация, стальной корд | Примерно 70–90% от прочности ремня на разрыв | стальные кордовые ремни на магистральных линиях высокого напряжения | Многоступенчатое прессование и более длительное отверждение; обычно 6–12 часов. | Сохранено расстояние между проводами, выравнивание ступеней, отверждение измеряется в центре соединения, а не на опорной плите. |
| Холодная склейка | Примерно 50–80% от прочности ремня на разрыв | Текстильные ремни малой грузоподъемности на линиях низкого натяжения | Прессование не требуется; обычно за 1–4 часа до натяжения ленты. | Шлифовка и полное высыхание, соотношение компонентов клеевого состава, давление зажима, время отверждения при комнатной температуре. |
| Механические крепежные элементы | Примерно 40–75% от прочности ремня на разрыв | Тонкие ленты, аварийный ремонт, конвейеры низкого натяжения или для коротких маршрутов. | Самый быстрый вариант; часто менее чем за 1 час. | Размер и расстояние между крепежными элементами согласно таблице производителя, расстояние от края, состояние шарнирного штифта, зазор шкива. |
| Ступенчатое или пальцевое соединение | До 90% эффективности на тканевых ремнях при правильном изготовлении. | Тканевые ремни, требующие плоского, низкопрофильного соединения. | Аналогично горячей вулканизации, но с более длительным временем формовки. | Длина и посадка до уровня пальцев, отсутствие зазоров в месте соединения, полное затвердевание до начала движения ремня под нагрузкой. |
Анализ результатов проверки качества стыков: что считается приемлемым
Проверка становится полезной только тогда, когда числовые данные приводят к принятию решения. Приведенные ниже пороговые значения представляют собой практические пределы, используемые на месте в качестве приблизительного правила; если производитель ленты устанавливает критерии приемки для соединения, они имеют приоритет. Соединение, контролируемое в соответствии с установленным пределом, редко выходит из строя без предупреждения, именно поэтому заводская бесконечная конвейерная лента исключает целый вид отказа на критически важных линиях.
| Проверка при осмотре | Приемлемо при передаче. | Проведите расследование прямо сейчас. | Вывести ремень из эксплуатации |
|---|---|---|---|
| Открытие соединительной линии | Видимых расслоений нет, край стыка герметичен. | Край ткани имеет зазор менее 2 мм, ткань не видна. | Любое отверстие, через которое видна ткань или шнур. |
| Толщина соединения | Выступает вровень с крышкой, менее чем на 1 мм. | Приблизительно на 1-2 мм выступает над суставом. | Приподнятие более чем на 2 мм или ступенька, которая задевает чистящее средство. |
| Прямоугольность соединения | Концы имеют перпендикулярность примерно в пределах 0,5% от ширины ремня. | Примерно от 0,5% до 1% отклонения от нормы. | Видимая диагональ в суставе с отслеживанием движения при каждом проходе. |
| состояние крепежа | Все крепежные элементы установлены на место, шарнирный штифт свободен. | Одна или две застежки ослаблены или отсутствуют. | Крепежный шнур вырван или край ремня порван. |
| Запись о лечении | Температура и время регистрировались на протяжении всего цикла. | Часть цикла отсутствует в журнале. | Нет пластинки, а сустав мягкий, губчатый. |
Контрольный список для проверки соединений для покупателей и ремонтных бригад.
Перед принятием нового ремня или одобрением ремонта зафиксируйте следующее:
- Характеристики ремня: ширина, длина, конструкция, толщина покрытия и любая маркировка на ремне.
- Положение шарнира: расстояние от ближайшего приводного шкива, хвостового шкива, точки загрузки и очистителя.
- Характер повреждений: раскрытие, отслоение кромки, растрескивание, расслоение, повреждение крепежных элементов, износ или поломка.
- Эксплуатационные характеристики: производительность, скорость, способ запуска, натяжение или механизм натяжения, рабочая температура.
- Состояние материала: размер кусков, ударная вязкость, влажность, содержание масла, химических веществ и риск загрязнения.
- Состояние шкивов и натяжных роликов: диаметр, обшивка, соосность, заклинившие ролики и помехи на обратном пути.
- Документация по монтажу: метод соединения, дата, оператор, сведения о клее или крепежных элементах, а также условия отверждения (при необходимости).
- Фотографические доказательства: полное направление ремня, а также крупные планы обеих сторон и краев стыка.
Эта запись превращает информацию об аварийном ремонте в полезные данные для закупок.
Как лучше составить запрос на коммерческое предложение по соединению конвейерных лент
Слабый запрос предложений звучит так: «Пожалуйста, предложите цену на сменный ремень с шарниром». Более сильный запрос предложений объясняет область применения и тип неисправности, которую необходимо предотвратить.
Включать:
- Ширина, длина и конструкция ремня
- Номинальный предел прочности на разрыв или обозначение стального корда, где это применимо.
- Толщина верхней и нижней крышки и требуемые свойства компаунда.
- Скорость конвейера, производительность, угол наклона и схема намотки.
- Диаметры шкивов и условия в зоне нагружения
- Транспортируемый материал, размер кусков, влажность, содержание масла и температура.
- Предпочтительный метод соединения или запрос на рекомендацию поставщика.
- Требуемая прочность соединения, инспекционная документация и критерии приемки.
- Независимо от того, изготовлено ли изделие на заводе, в полевых условиях или и тем, и другим.
Для текстильных лент стандарт ISO 14890 может быть актуален для спецификаций текстильных конвейерных лент с резиновым или пластиковым покрытием, предназначенных для общего применения на поверхностях. Стандарт ISO 9856 описывает метод определения упругого и остаточного удлинения. Эти ссылки не заменяют анализ заявки, но помогают покупателям запрашивать сопоставимую техническую документацию.
Часто задаваемые вопросы
Может ли место соединения конвейерной ленты выйти из строя, даже если защитное покрытие ленты выглядит новым?
Да. Соединение может выйти из строя из-за подготовки, склеивания, выравнивания, изгиба, натяжения, удара или совместимости шкивов, даже если окружающая оболочка практически не изношена.
Всегда ли соединение, выполненное методом горячей вулканизации, лучше, чем механическое соединение?
Нет. Правильный метод зависит от конструкции ремня, условий эксплуатации, ресурсов для монтажа, геометрии шкива, требований к техническому обслуживанию и утвержденной конструкции соединения.
Почему соединение приподнимается только с одной стороны?
К распространённым причинам относятся неровное соединение, смещение ленты, неравномерная подготовка, неравномерная толщина или чрезмерная нагрузка на кромку. Перед обрезкой или повторным соединением ленты осмотрите конвейерную систему.
Какую информацию следует отправить поставщику приводных ремней после обрыва соединения?
Приложите маркировку ремня, его размеры, фотографии, место повреждения, время эксплуатации, условия работы, диаметры шкивов, способ соединения и любые записи о монтаже. По возможности желательно сохранить поврежденный участок.
Как можно снизить вероятность повторных отказов при сварке?
Используйте конструкцию соединения, соответствующую конструкции ремня, подготовьте и установите элементы управления, проверьте соосность и состояние шкивов, а также включите фактические данные о работе в запрос предложений.
Вывод: рассматривайте соединение как инженерный компонент.
Проблема повреждения стыков конвейерной ленты редко решается простой покупкой ленты с более высокой заявленной прочностью. Надежное решение достигается путем сопоставления характера повреждений с условиями эксплуатации, методом соединения, конструкцией ленты и контролем при монтаже.
Если вы заменяете вышедшую из строя ленту или готовите спецификацию для нового конвейера, отправьте в SINOCONVE размеры ленты, конструкцию, условия эксплуатации, данные о шкивах и фотографии поврежденного соединения. Наша команда сможет оценить ситуацию и порекомендовать конфигурацию ленты и стыков для составления коммерческого предложения.





