Полное руководство по шевронным конвейерным лентам (2026 г.): типы, марки и способы выбора
Внедрение продукта
Posted by SINOCONVE On Sep 14 2026
Шевронная конвейерная лента представляет собой резиновую ленту с выступающим V-образным рисунком, отлитым на крышке переноски. Эти несколько миллиметров дополнительной резины делают большую работу. Они решают, будет ли ваш материал подниматься под углом 25° или сползать обратно по желобу каждый раз, когда подача резко возрастает. Мы лепим эти модели большую часть недель, и вопросы, которые приходят с карьеров и цементных заводов, всегда одни и те же четыре: какая модель, какая высота, какая ширина ленты. А затем стык, где выступающая резина мешает всему.
Это руководство отвечает на них цифрами, которые мы используем в нашей собственной работе по отбору. Три стандартных образца шеврона и их реальные размеры. Матрица наклона к шаблону. Чем на самом деле отличаются шеврон, Т-образный шип и «елочка» и где конвейерная лента с гофрированной боковиной превосходит любой открытый рисунок. Затем решаются проблемы на месте — перенос, утечка, несоосность стыков — которые решают, прослужит ли ремень три года или три месяца.
Краткая версия, поскольку вы, вероятно, читаете это перед утренней встречей. Ниже примерно 16° профиль вообще редко нужен. Между 16° и 32° подойдет шевронный узор, размер которого соответствует размеру вашего комочка. При угле наклона от 32° до 35° или в любое время, когда груз влажный, мелкий и сыпучий, мы обычно вместо этого направляем клиента к ленте с боковой стенкой. Все остальное — это детали, а именно деталям посвящены следующие одиннадцать разделов.
01Когда вам действительно нужен профилированный ремень
Угол наклона на чертеже общего вида — это только половина дела. То, что удерживает материал на склоне, сводится к трению на контактной поверхности под углом, с которым ему приходится бороться. Сухой, угловатый щебень имеет статический угол естественного откоса около 35°. На чистом и сухом двухслойном ремне эффективный коэффициент трения составляет от 0,35 до 0,40. Это соответствует углу удержания примерно от 19° до 22°. Поместите этот ремень под наклоном 16°, и вы получите запас. Поднимите ту же ленту на 26° с тем же камнем, и верхний слой начнет ползти назад, по одному ролику за раз, пока вся ноша не выгрузится обратно в желоб.
Прошлой весной мы рассмотрели шевронную линию длиной 500 мм, наклон которой составлял 22° на бумаге и 27° после модификации разгрузочного желоба. Ремень был указан на чертеже, а не на яме. Никто не измерял его с момента ввода в эксплуатацию.
Прежде чем цитировать профилированный ремень, задаем четыре вопроса. Истинный угол наклона. Диапазон размеров комков. Состояние поверхности материала. И сколько еще осталось поездок у структуры. Последний вариант застает людей врасплох чаще, чем первые три вместе взятые. Шевронный чехол толще и жестче, чем простой чехол, поэтому для работы ремня с тем же натяжением требуется немного больший ход натяжения. Если натяжитель уже находится на девяноста процентах своего хода, мы говорим: сначала отремонтируйте натяжитель. Тогда и поговорим о резине.
Порог в 16 градусов и почему он меняется
Шестнадцать градусов — это рабочая линия, а не закон. Под ним гладкая лента обычно выдерживает нагрузку, если материал сухой и подача стабильная. Выше него профиль оправдывает свою стоимость. Но линия движется вместе с материалом. Мокрый песок. Угольная мелочь менее 6 мм. Гранулы удобрений, сахар и древесная щепа, от которых никто не ожидает, что они станут проблемой. Все они скользят по гладкому покрытию под углом от 14° до 16°. Водяная пленка толщиной в полмиллиметра может снизить трение почти вдвое. Мы побывали на заводах, где ремень проработал без проблем восемь лет, а затем начал проскальзывать после того, как наверху была введена в эксплуатацию промывочная установка. Ремень не менялся. Фид сделал это.
Поэтому мы измеряем две вещи на месте, прежде чем рекомендовать шаблон. Фактический уклон от горизонтали, измеренный на самом крутом участке между хвостовым шкивом и выпускным отверстием, а не среднее значение, указанное на чертеже. И влага на самом ремне. Это звучит суетливо, пока вы не вспомните, что сухой материал в отвале часто становится влажным к моменту прохождения через распылитель или обезвоживающее сито.
Когда гладкий ремень по-прежнему является более дешевым решением
Профилированный ремень не является чем-то бесплатным и не всегда лучше. Четыре ситуации подталкивают нас назад к простой обложке. Реверсивные конвейеры являются одним из них. Шевронный рисунок является направленным, поэтому при движении его назад приподнятый резиновый совочек оказывается под ремнем, а не удерживает его. Для двустороннего ремня вам нужен симметричный узор «елочка» или «ромб» или вообще отсутствие рисунка. Очистители ремней — еще одна проблема. Стандартный скребок с вольфрамовым наконечником не может следовать за шевронной крышкой. Лезвие поднимается по шипам, затем падает в долину, стуча и оставляя полосы. Сегментированные лезвия помогают. То же самое относится и к вращающейся щетке. Или полиуретановый скребок, установленный дальше назад.
Третье — емкость. Рельефный рисунок съедает часть поперечного сечения желоба, поэтому профилированный ремень переносит примерно на 15–20 процентов меньше материала, чем гладкий ремень той же ширины при той же скорости. Покупатели, которые игнорируют это, в конечном итоге заказывают следующую ширину, которая стоит дороже, чем сам узор. Четвертое — размер шкива. Поскольку рисунок увеличивает локальную толщину, минимальный диаметр шкива увеличивается примерно на один размер, и на коротких конвейерах с головкой и хвостом места может не хватить.
Мы производитель конвейерных лент, который формирует рисунок на покрытии во время вулканизации, а не приклеивает полоски после этого. Таким образом, геометрия шипа, которую мы цитируем, — это геометрия, которая выходит из печати. Если вы уже используете наклонную линию и хотите получить второе мнение о том, выполняет ли профиль какую-либо реальную работу, воспользуйтесь нашим руководством по Выбор наклонного и противоскользящего шевронного ремня более подробно раскрывает диагностическую сторону того же вопроса.
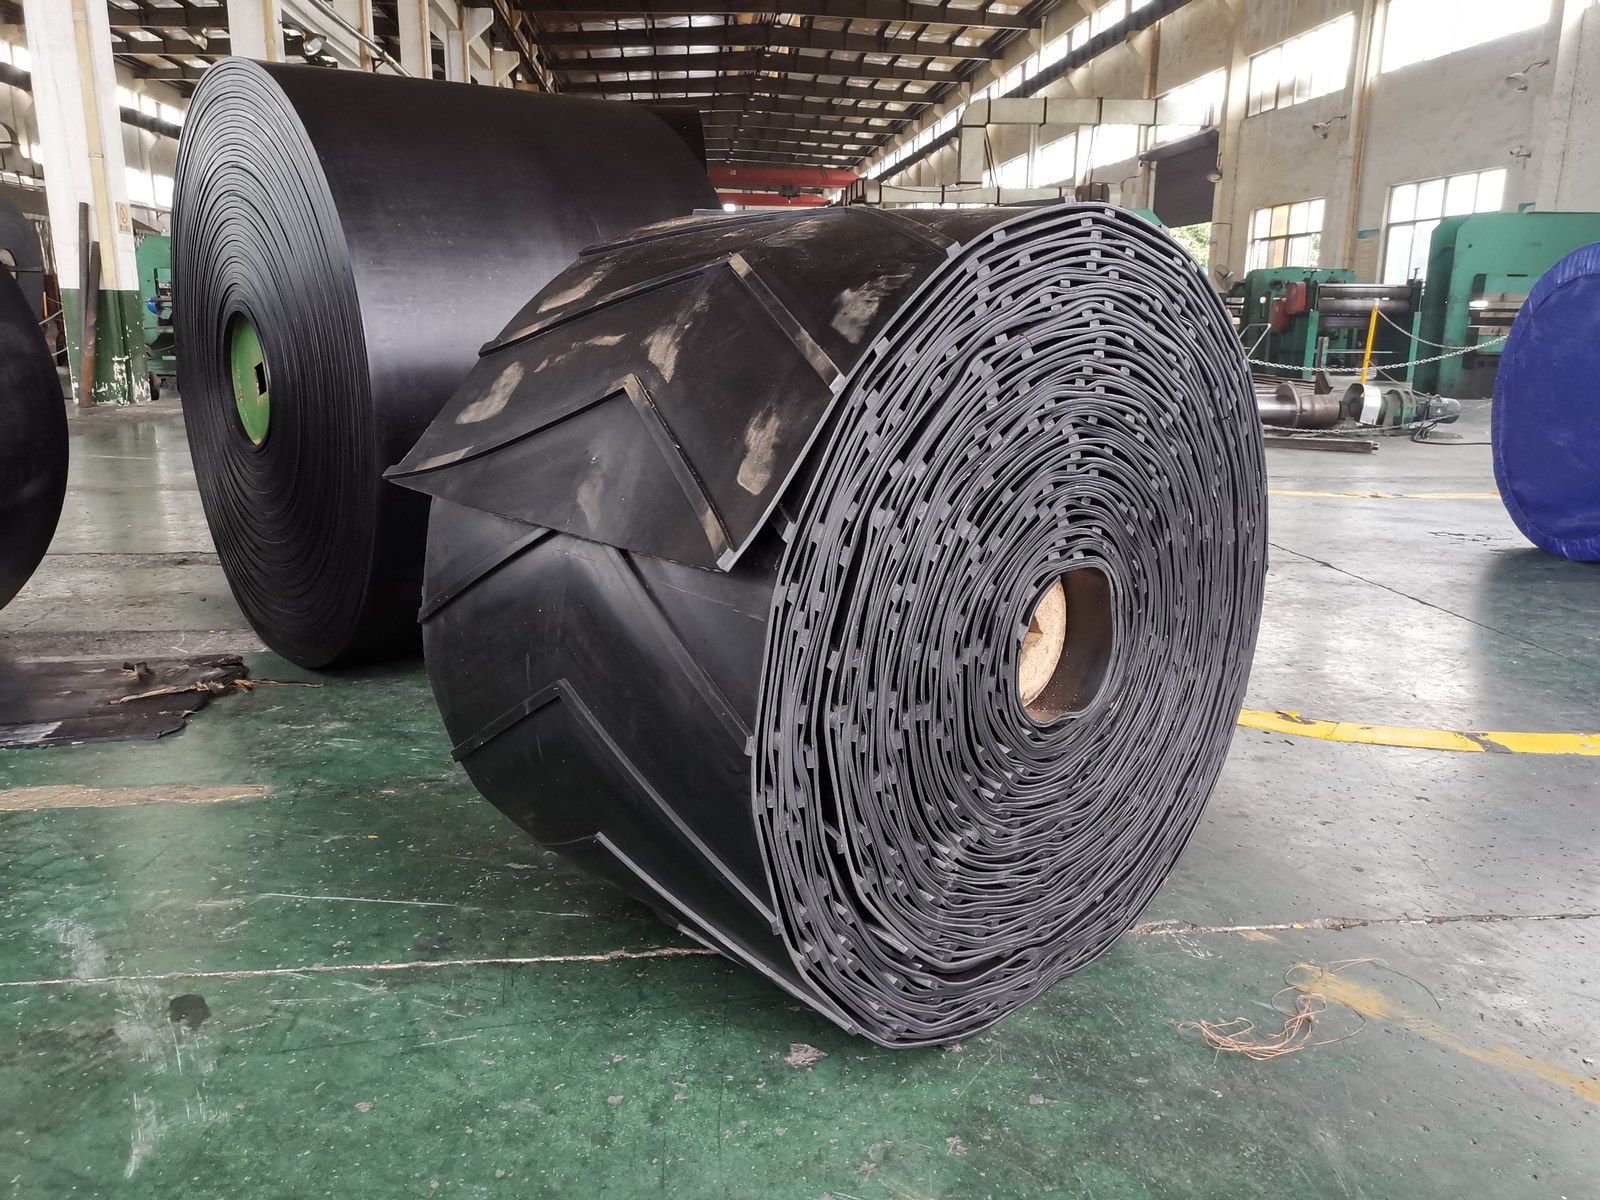
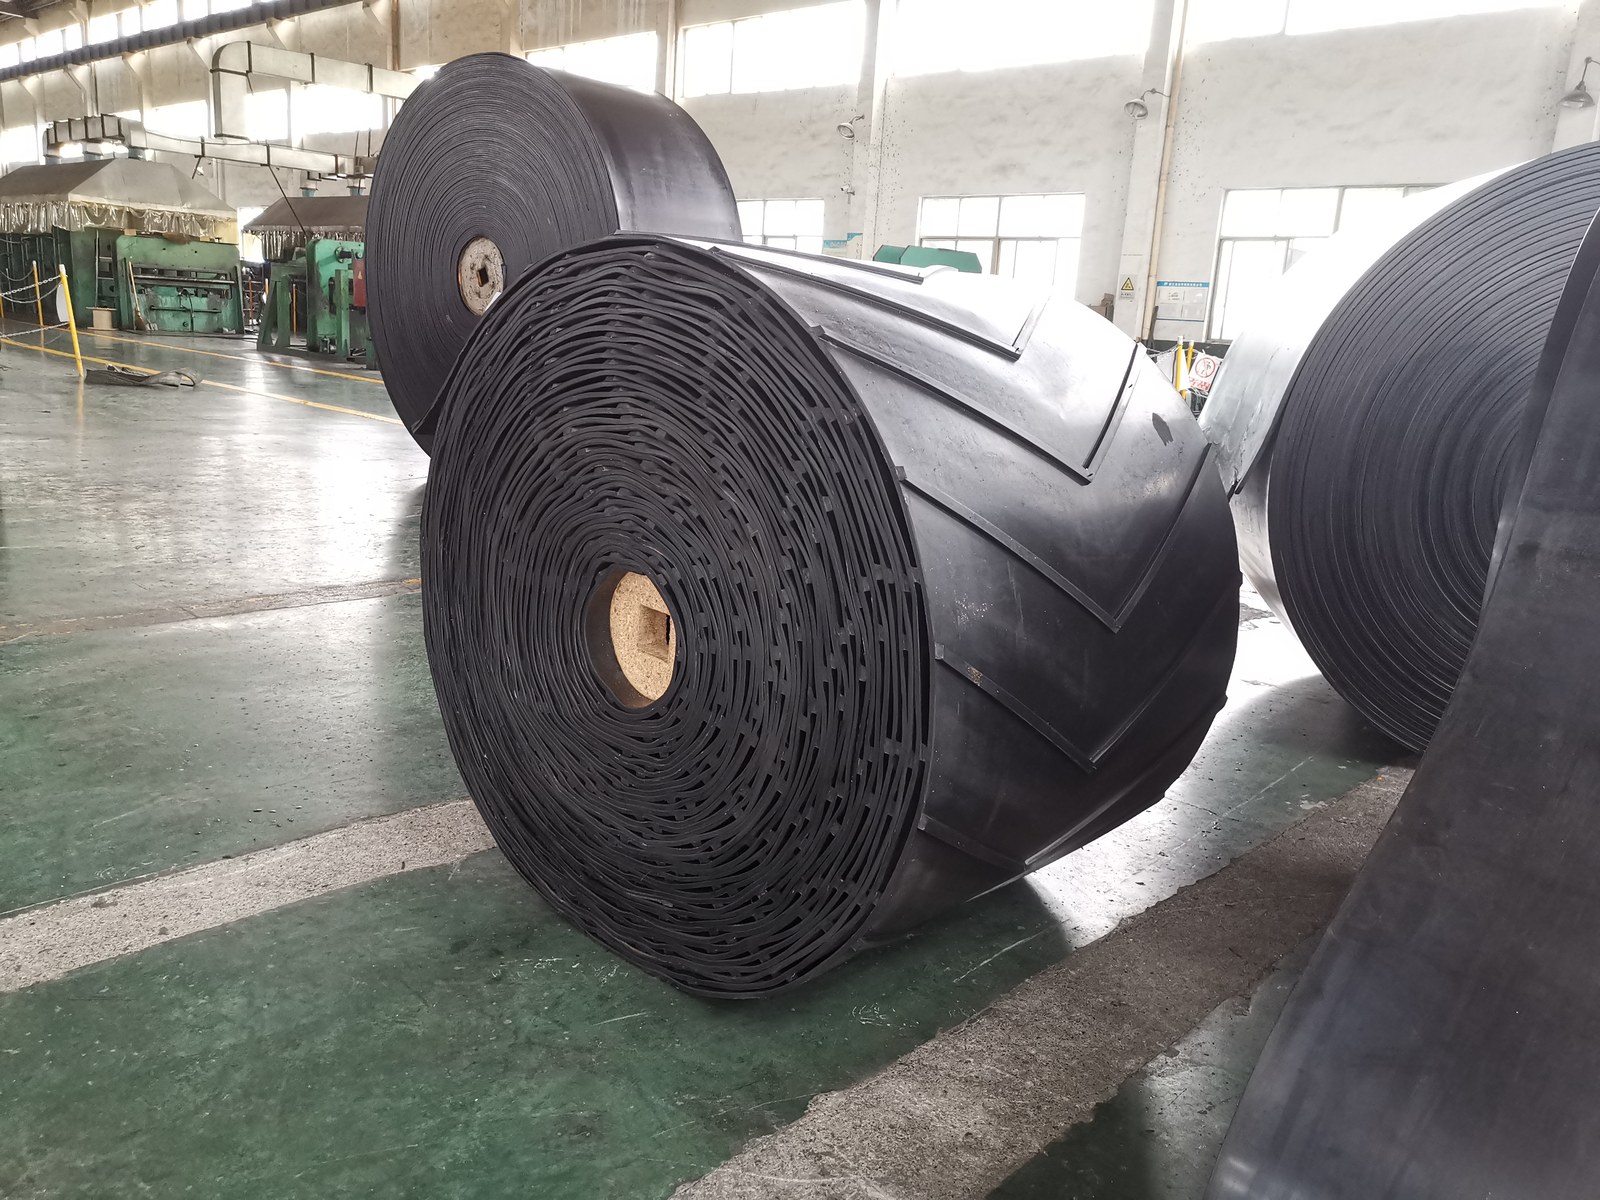
Готовый шевронный рулон на нашем складе: V-образные планки вмонтированы в чехол для переноски, края обрезаны под квадрат для аккуратного соединения.
02Таблица узоров шеврона: C5, C10 и C15 Размеры
Шевронные узоры обычно обозначаются цифрой C, которая обозначает высоту планки в миллиметрах. Это соглашение не является универсальным. Некоторые заводы заказывают «C10» и получают планку шириной 10 мм и шагом 160 мм. Другой поставщик поставляет планку толщиной 10 мм с шагом 250 мм и называет ее так же. Два ремня, одинаковая маркировка, разный захват. Вот почему мы указываем три цифры отдельно — высоту, ширину основания и шаг — и почему в наших подтверждениях заказов всегда присутствует узор, на котором расписываются клиенты.
Вот случай, который до сих пор вызывает раздражение. Завод удобрений купил шеврон С10 для привода с шагом 240 мм, плотно прилегающий к короткому межосевому расстоянию. На замену пришел шаг 160 мм, та же маркировка C10 и та же цена. Шипы расположены слишком близко друг к другу. Долина никогда не осушается. Линия перевозила влажные гранулы в течение четырех месяцев, прежде чем кто-либо связал эти два факта.
В таблице ниже перечислены размеры, которые мы придерживаемся для трех стандартных шаблонов. Относитесь к этим значениям как к нашему стандартному инструменту, а не как к глобальному стандарту. Проверьте рисунок, если ширина ремня выходит за пределы указанной ширины.
<тело>
<тр>
Шаблон
Высота выступа
Ширина выступа у основания
Шаг (от центра к центру)
Диапазон ширины ремня
Типичная обязанность
<тр>
C5
5 мм
10 мм
100 мм
300–1200 мм
Сухая мелочь, песок, удобрения, 16°–20°
<тр>
C10
10 мм
16 мм
200 мм
400–1400 мм
Щебень 0–30 мм, влажный уголь, 20°–26°
<тр>
C15
15 мм
20 мм
250 мм
500–1600 мм
Кусковая руда, клинкер, 26°–32°
<тр>
C25 / C32 (высокий узор)
25–32 мм
25–30 мм
300–400 мм
650–1800 мм
Крутой перенос, примерно до 35°
<тр>
Елочка/ромб
5 – 15 мм
10–20 мм
100–250 мм
400–1600 мм
Реверсивные ленты, челночные конвейеры
Стандартные размеры шаблона SINOCONVE. Более широкие ремни, нестандартный шаг и чехлы с двойным рисунком изготавливаются на заказ; окончательная геометрия подтверждается на утвержденном чертеже.
О чем вам не говорит C-номер
Цифра описывает только высоту. Шип шириной 10 мм и шагом 200 мм обеспечивает пять линий контакта на метр ремня. Тот же шип толщиной 10 мм с шагом 300 мм дает вам три, и теперь материалу приходится перекрывать более длинный неподдерживаемый пролет между захватами. Для тяжелой кусковой руды обычно подойдет более длинный шаг, поскольку куски сцепляются друг с другом. Для сухого песка или гранул мочевины это не так. Они ведут себя почти как жидкость и текут по кратчайшему пути. Когда клиент сообщает нам, что у него проскальзывает шевронный ремень, наша первая проверка — это шаг. Не высота.
Соотношение высоты закрепки и размера куска
Как правило, высота кличек должна составлять не менее одной трети наибольшего однородного куска и ни в коем случае не менее 95-го процентиля фракции мелких частиц. Подставьте планку толщиной 5 мм под камень толщиной 80 мм, и камень просто перекатится по узору. Запустите шип диаметром 32 мм на подушке из песка размером 0–3 мм, и вы заплатите за высоту, которую не сможете использовать, а также за более высокий рисунок, который усложняет очистку и съедает диаметр шкива. Оптимальным вариантом для смешанного корма размером 0–30 мм на среднем уклоне карьера является указатель толщиной 10 мм с шагом 200 мм. Это наиболее распространенная спецификация, которую мы поставляем.
Уровень покрытия соответствует этому. На износостойком камне мы сочетаем рисунок с устойчивым к истиранию покрытием класса Y по DIN 22102 или выше. Нижняя крышка остается достаточно тонкой, чтобы лента оставалась гибкой над направляющими роликами. Покупатели, которые используют поставщик конвейерных лент, который имеет в наличии только один сорт покрытия, обычно в конечном итоге обменивает срок службы модели на срок службы покрытия. Это не одно и то же. Шеврон может изнашиваться за два года, пока каркас еще цел. Или чехол удерживает край, пока слои начинают расходиться в месте сращивания.
Конструирование следует долгу, а не шаблону. Для типичной наклонной линии по производству заполнителя производительностью 300–500 т/ч мы используем слои ткани EP, от 3 до 5 слоев в зависимости от натяжения, с 6 мм верхнего покрытия над корнем планки и 2 мм под ним. Более тяжелые условия — первичный измельченный базальт, руда, большая высота падения — переходят на металлокордную конструкцию. Это совсем другая семья, и о ней мы поговорим отдельно. Если ваш существующий промышленная конвейерная лента представляет собой 4-слойную конвейерную ленту EP1000, работающую со скоростью 1,6 м/с. Обновление профиля обычно представляет собой прямую замену на тех же шкивах при условии соблюдения минимального диаметра.
03Склонность к шаблону для выравнивания высоты: выбор Матрица
Большинство таблиц выбора останавливаются под углом. На практике три переменные движутся вместе — наклон, рисунок и высота планки — и вы не можете исправить одну, не сверив две другие с материалом. Матрица ниже представляет собой версию, которую мы передаем нашим инженерам по приложениям. Он предполагает разумно контролируемую подачу с подходящей юбкой и точкой загрузки, которая подает материал на ленту по направлению движения.
<тело>
<тр>
Наклон от горизонтали
Профиль
Высота выступа
Что решает окончательный выбор
<тр>
0° – 14°
Гладкая обложка
0 мм
Шаблон стоит денег и снижает емкость; оставь это
<тр>
14° – 18°
C5 или «елочка»
5 мм
Влажный корм, высокое содержание мелких частиц, переменная скорость подачи
<тр>
18° – 24°
C10
10 мм
Для размера комка более 40 мм требуется больший шаг, а не высота
<тр>
24° – 30°
C10 или C15
10–15 мм
Ширина ремня и диаметр шкива; проверить снижение мощности
<тр>
30° – 35°
C15 или C25
15–25 мм
Учитывайте боковую стенку, если корм тонкий и влажный
<тр>
Выше 35°
Гофрированная боковая стенка
Профиль плюс стены толщиной 60–120 мм
Замкнутое поперечное сечение превосходит любой открытый узор
Обработанный пример на склоне карьера
Клиент, занимающийся производством нерудных материалов, прислал нам наклонный конвейер с уклоном 24° и шириной 1000 мм, перевозящий мытый гранит толщиной 0–30 мм, производительностью около 400 т/ч и перепадом высоты 1,8 м на ленту в точке погрузки. Их существующий простой резиновая конвейерная лента представляла собой EP400, четырехслойную, с верхним покрытием толщиной 6 мм, работающую со скоростью 1,6 м/с. В сырую погоду материал сползал обратно.
Мы взяли угол, максимальный размер комков и влажность, а затем прошлись по матрице. Двадцать четыре градуса, влажная, 0–30 мм: C10 с шагом 200 мм. Ширина и натяжение ремня остались прежними, поскольку при расчете натяжения профиль не особо учитывается. Масса шипов добавляет немного вращающегося веса и не более того. Что изменилось, так это минимальный диаметр шкива, который был увеличен на одну ступень, чтобы держать под контролем изгибающее напряжение на основании шипа, а также мощность, которую мы снизили примерно на 18 процентов. При производительности 400 т/ч на ленте шириной 1000 мм было достаточно места. Никакого изменения ширины не потребовалось.
Две детали определили разницу между работающей установкой и повторным визитом. Сначала мы попросили принять положение с установленным и натянутым ремнем; его ход составил 62 процента, что оставило место для более жесткого покрытия. Во-вторых, мы выбрали сегментный уретановый очиститель вместо существующего на заводе одиночного лезвия, поскольку лезвие, ширина которого составляет 1000 мм, не может следовать по шевронной впадине. Честно говоря, выбор чистоты часто является разницей между ремнем, который высыхает, и ремнем, который годами несет беспорядок на обратной стороне.
Та же логика применима к дискам одной и той же структуры. Мы также производитель приводных ремней, и зачастую замену наклонного конвейера проводят одновременно с остановкой грохота и привода дробилки. Если объем механического оборудования превышает один ремень, запросите один заказ и одну дату поставки. Разделение обычно обходится дороже на транспортировку, чем экономия на цене за единицу.
04Chevron против T-Cleat против Herringbone
Три семейства профилей доминируют в промышленном использовании, и люди слишком часто цитируют их как взаимозаменяемые. Они не взаимозаменяемы. Каждый из них решает свою проблему, и выбор неправильной семьи — самая дорогая ошибка во всей этой теме. Вы не обнаружите этого до ввода в эксплуатацию.
Шеврон, также называемый V-образным шипом или просто профилем, представляет собой V-образное ребро, образующее точку в направлении движения. Угол V подает материал к центру ленты и удерживает нагрузку от краев. Вот почему шевронные ремни меньше растекаются по краям, чем ремень с прямыми шипами на том же наклоне. Т-образная планка представляет собой прямое ребро поперек ремня, обычно склеенное или отформованное в более тяжелой секции. Это дает более твердый укус, когда материал тяжелый и блочный. «Елочка» представляет собой двойную V-образную форму с ребрами, направленными в обе стороны, симметрично относительно центральной линии, поэтому ремень захватывает в обоих направлениях движения. На реверсивном челночном конвейере «елочка» — единственная работающая из трёх.
<тело>
<тр>
Функция
Шеврон (V)
Т-образная планка
Елочка
<тр>
Направление движения
Только в одну сторону
Только в одну сторону
Оба направления
<тр>
Размер куска, который он обрабатывает лучше всего
0–80 мм, смешанный
блочный 80–300 мм
0–60 мм
<тр>
Поведение со штрафами
Хорошо, долины стекают
Плохо, штрафы остаются за ребром
Справедливо
<тр>
Очиститель ремня
Сегментация или кисть
Сегментирован, трудно очистить
Сегментация или кисть
<тр>
Сложность сращивания
Умеренный
Высокий
Умеренный
<тр>
Типичное использование
Наклонный заполнитель, уголь, цемент
Рудная руда, снос
Челнок, укладчик, обратные линии
Где действительно решается выбор
Два вопроса решают эту проблему. Ремень когда-нибудь движется задним ходом? Если да, то ответ – «елочка» или ничего. Является ли корм блочным рудым материалом с комками более 100 мм? Если да, то Т-образный шип или очень тяжелый шеврон с длинным шагом, потому что V-образный рисунок с мелким шагом просто исчезает под большим камнем. Все остальное — совокупная линия, и по совокупным линиям шеврон выигрывает. Дешевле купить, легче чистить и меньше проливается по краям.
Мы держим все три семейства на одной линии инструментов, что важно, когда на заводе работает смешанный парк оборудования и требуется одна поставка. Как ленты конвейерные оптом для нескольких торговых домов, мы отправляем шеврон, Т-образную планку и елочку в одном контейнере при совпадении ширины. Это упрощает инвентаризацию запасных частей клиента. Он также сохраняет один рисунок шаблона действительным для всего сайта.
Если вы используете ремень с шипами, а не профилированный — высокие формованные планки для поднятия, а не для захвата — мы написали отдельное сравнение Выбор конвейерной ленты с рифлением для крупногабаритной обработки, которая охватывает более высокую сторону того же семейства.
05Шеврон против гофрированной боковины: когда менять ремень Введите
В какой-то момент в каждом крутом проекте дискуссия меняется. Клиент просит шевронный ремень с более высоким шипом, и честный ответ заключается в том, что никакой рисунок не выдержит нагрузку. Именно тогда на смену приходит конвейерная лента с гофрированной боковиной. Дизайн отличается по своему характеру. К краям ленты привулканизированы две гофрированные резиновые стенки, между которыми закреплены поперечные планки, образующие ряд открытых коробов. Материал располагается внутри коробки, а не на склоне. Вот почему практический предел варьируется от 30° до 35° для хорошей установки шеврона до 90° для правильно спроектированного бокового ремня на подходящем материале.
Мы всегда объясняем сделку перед тем, как выставить цену. Боковой ремень стоит дороже за метр. Ему нужен собственный шкив с фланцевыми дисками, чтобы стенки оставались вертикальными, а также тщательно выровненные переходные натяжные ролики. Больше вертикального пространства в голове и хвосте, потому что стенки не могут наклоняться над небольшим шкивом. Это реальные затраты. Взамен вы покупаете полностью закрытое поперечное сечение, которое не будет проливаться на возвратный поток и не будет разбрасывать материал под углом 45°. Он также удерживает мелкий, влажный, сыпучий продукт, который с шевронной ленты может оторваться в течение первого часа.
Простое правило принятия решений
Мы используем три теста, и они не имеют одинакового веса. Во-первых, угол: выше 35°, боковина. Во-вторых, материал: мелкий, влажный или текучий толщиной менее 10 мм, боковая стенка даже под углом 25°. В-третьих, высота и занимаемая площадь: если уклон приходится умещать в небольшом пространстве, потому что нет места для длинного плавного конвейера, снова используйте боковую стенку, потому что она позволяет строить круче и короче. Если ни один из трех пунктов не применим, шевронный ремень дешевле купить, его дешевле установить и его легче соединить.
Материал всегда важнее угла. На уклоне 28°, перевозящем влажный песок, необходим ремень на боковой стенке. Уклон с уклоном 38°, несущий сухой щебень толщиной 20 мм, зачастую идеально проходит на шевроне C25. Мы видели обе ошибки в обоих направлениях на сайтах клиентов. Почти всегда первое, о чем нас вызывают, — это случай с мокрым песком.
Что меняется на самом конвейере
Переход с шевронного ремня на ремень с боковой стенкой не является заменой ремня. Вам потребуются шкивы с фланцами, как минимум два на головке и один на хвосте, такого размера, чтобы гофрированная стенка проходила чисто. Вам нужны натяжные ролики с боковыми роликами, которые поддерживают ленту там, где она не находится в желобе, поскольку лента с боковой стенкой проходит ровно по большей части своей длины и несет нагрузку внутри коробов, а не в желобе. Точка загрузки должна быть организована таким образом, чтобы материал попадал внутрь ящиков, а не на верх стенок. И подход к уборке нужен другой, ведь стенки и поперечные планки делают невозможным использование скребка обратной стороны в обычном положении.
Как дистрибьютор конвейерных лент мы предпочли бы продать один правильный ремень, чем заменить один неправильный, поэтому мы запрашиваем компоновочный чертеж, прежде чем обсуждать цену. Если шевронный ремень справится со своей задачей, мы так и скажем, даже если вариант с боковой стенкой имеет более высокую цену за единицу. Наш конвейерная лента для боковых стенок охватывает высоту стен от 40 мм до 120 мм с соответствующим шагом планок и направляющая конвейерной ленты с гофрированной боковой стенкой подробно описывает высоту стены и выбор шага планок.
06Передача через порт и массовый терминал
Портовые конвейеры — это другое дело, чем карьерный склон, и разница не в тоннаже. Это сочетание материалов и погода. Терминал, перерабатывающий мелочь железной руды, уголь, удобрения, зерно и клинкер с одного и того же причала, будет использовать одну и ту же ленточную систему для переработки пяти различных продуктов в течение одной недели. Некоторые приходят сухими и пыльными. Некоторые выходят из трюма мокрые. А некоторые — например, нефтяной кокс — одновременно абразивны, маслянисты и мелки. Это среда, в которой профилированный ремень зарабатывает себе на жизнь или превращается в предмет необходимости технического обслуживания.
Доминируют два приложения. Первый — это стреловые и передаточные конвейеры на судопогрузчике или разгрузчике, где лента проходит под крутым углом на короткое расстояние, и любое проскальзывание означает падение материала в гавань. Второй — наклон складского двора между дворовым конвейером и штабелеукладчиком, который часто составляет от 18° до 26°, чтобы соответствовать имеющейся площади. В обоих случаях лента обычно широкая — от 1200 мм до 1800 мм — и натяжение большое, поэтому профиль приходится отливать на тяжелый каркас, а не на легкий. Именно в этой части большинство цитат ошибочны.
Точка перехода на наклонном шевронном ремне: V-образный рисунок центрирует нагрузку и удерживает ее на самом крутом участке.
Что мы указываем по-другому для портовых пошлин
Три изменения по сравнению с карьерной лентой. Уровень покрова повышается, поскольку соленый воздух, следы нефти и мелкозернистая абразивная руда с первого дня воздействуют на покров; Обычно мы устанавливаем устойчивую к истиранию крышку с толщиной верхней крышки минимум 6 мм и часто 8 мм в загрузочной секции. Количество слоев увеличивается по той же причине. Мы проверяем расчет натяжения по начальному состоянию, а не по рабочему состоянию, поскольку наклон на складе под нагрузкой начинается с полной ленты. И шаг узора увеличивается, потому что конечный материал часто бывает влажным и липким, а узкий шаг заполняется мелкими частицами между планками и перестает стекать.
Терминалы также обычно покупаются в больших объемах в соответствии со спецификацией, составленной инженером-консультантом. Эта спецификация обычно написана на основе DIN 22102 или эквивалентного стандарта AS или SANS, и в ней указаны марки покрытия и классы допусков. Наш совет любой команде по закупкам терминалов — добавить к нему три строки: высоту и шаг рисунка. Минимальный диаметр шкива, разрешенный для данного шаблона. И ожидаемый метод сращивания. Без этих трех линий два поставщика могут указать «шеврон C10» и поставить ремни, которые ведут себя совершенно одинаково.
Мы строим для терминальных работ на собственном заводе, и причина в отслеживаемости. Как завод конвейерных лент с десятью производственными линиями, восемью для тканевого каркаса и двумя для стального корда, мы можем провести портовый проект на одной линии от сборки каркаса до формования модели и окончательной проверки. Это имеет значение, когда инспектор хочет видеть один и тот же номер партии на каландрированном слое, готовой ленте и протоколе испытаний.
Приводы вокруг ремня
Стоит сказать несколько слов о том, что находится за шкивом. Портовые конвейеры имеют большие приводы, и эти приводы обычно работают на клиновых ремнях или на комплектах поликлиновых ремней, а не на самой конвейерной ленте. Терминал, заменяющий наклонный ремень, часто также переподвязывает приводные агрегаты на тех же машинах. Мы производитель клиновых ремней, а также поставщик ремней, поэтому заказ на стреловой конвейер часто превращается в смешанный заказ. Намотанные клиновые ремни для приводов и роликов. Чертежи образцов наклонной секции.
Эта комбинация более полезна, чем кажется. Приводной ремень и конвейерная лента выходят из строя по разным часам. Специалист по техническому обслуживанию, который хранит и то, и другое, избегает классической ситуации, когда дорогой конвейер простаивает неделю в ожидании сорокадолларового ремня для привода коробки передач.
07Сращивание профилированного ремня: выравнивание и вулканизация
Простой стык ремня должен выравнивать слои и удерживать натяжение. Профилированный стык должен делать это, а также обеспечивать продолжение рисунка по всему стыку. Если вы неправильно выровняете рисунок, ремень будет коротить с одного края. Он дрейфует на шкивах, а шипы изнашиваются неравномерно на протяжении всего срока службы. Именно по этой причине через четыре месяца к нам вернулся шевронный ремень длиной 1200 мм. Соединение было на два шага дальше, и при каждом обороте соединение входило в резиновую юбку.
Есть два приемлемых метода. Первый представляет собой ступенчатое соединение с обрезанными на обоих концах планками, поэтому рисунок четко заканчивается с каждой стороны соединения коротким ровным участком. Это стандартный метод для узких лент и сращивания на месте без шаблонной формы. Второй - это сращивание, при котором соединение выполняется между планками, а рисунок восстанавливается после вулканизации с использованием соответствующей формы или ремонтного комплекта для холодного склеивания, поэтому рисунок остается непрерывным по всему соединению. Используйте этот вариант для длинных ремней, для ремней, у которых не должно быть зазоров, а также для лент шириной более 1400 мм, где зазор приводит к реальному падению производительности. Метод, который не работает, — это простое соединение, встыкованное прямо через шевронную крышку. Мы видели, как это пробовали.
Шаг за шагом, как это делают наши специалисты
Отметьте центр стыка на обоих концах ремня. Измеряйте от планки, а не от конца ремня, потому что концы ремня редко обрезаются под прямым углом, и повторяющийся рисунок дает гораздо больше информации, чем обрезанный край. Сократите количество ступеней по количеству слоев: три ступени для трехслойного ремня, четыре для четырех, каждая из которых достаточна для развития соединения. В тяжелых условиях мы работаем с толщиной слоя не менее 200 мм. Мы предпочитаем иметь 250 мм и более длительное время прессования, чем короткое соединение, которое выйдет из строя в полевых условиях.
Затем выровняйте и выровняйте по шаблону. Соедините два конца вместе и проверьте линию планки по всей ширине веревкой в четырех точках. Не два. Два пункта могут быть удовлетворены перекрученным ремнем. Отшлифуйте поверхности ступеней до тех пор, пока резина не станет блестящей, удалите пыль щеткой и пылесосом, нанесите цемент и дайте ему полностью высохнуть. Спешка на этом этапе является единственной наиболее распространенной причиной раннего открытия соединения. Затем поместите незастывшую защитную полоску, закройте пресс и запустите цикл отверждения.
Устранение параметров и проблемы с шаблоном
Температура и время отверждения зависят от резиновой смеси и толщины шва, а рисунок делает шов толще, чем простой стык, на высоту шипа. Для шипа C15 толщиной 15 мм это значительное увеличение теплового пути. Наши собственные данные по отверждению компаундов стандартного образца составляют от 145°C до 150°C на плите, с выдержкой, соответствующей паспорту состава, и мы всегда предоставляем конкретную кривую для партии с лентой. Не используйте кривую гладкого ремня на профилированном ремне. Соединение будет выглядеть затвердевшим на поверхности и недостаточно затвердевшим у корня планки, именно здесь оно и выйдет из строя.
Три практические проверки после открытия печатной машины. Во-первых, схема: осмотрите ремень планками вверх и убедитесь, что V-образные точки совпадают поперек сустава. Во-вторых, твердость: показания твердомера поперек соединения должны находиться в пределах нескольких точек от крышки родительского ремня. В-третьих, края: проведите рукой по обоим краям сустава и нащупайте ступеньку. Шаг более полумиллиметра приведет к тому, что юбка будет резиновой в течение недели.
Если вы выполняете сращивание на месте, а не в нашей мастерской, отправьте нам размер рисунка от планки, а не от конца ремня, и сообщите нам структуру слоя и класс покрытия. Вместе с ремнем мы вышлем чертеж выкройки, схему шагов и график отверждения. Сращивание на месте вполне практично, если геометрия известна заранее. Это становится дорого, когда техник впервые измеряет выкройку, когда ремень уже висит на конструкции.
08Перенос, утечка и очистка ленты
Перенос — это медленный налог на профилированный ремень. Материал прилипает к крышке, обтекает главный шкив и падает туда, где он не нужен, обычно под уклоном, где зазор узкий и никто не может достать его лопатой. На плоском ремне фиксом является скребок. На шевронном ремне скребок не может следовать рисунку, поэтому фиксацию приходится проектировать иначе, причем одновременно с ремнем, а не после ввода его в эксплуатацию.
Готовые рулоны резиновой ленты с шевронным рисунком перед отправкой; нижняя крышка остается гладкой, поэтому очистители и натяжные ролики ведут себя предсказуемо.
Откуда на самом деле происходит перенос
По нашему опыту, четыре источника в порядке убывания того, как часто они оказываются настоящей причиной. Влажные частицы достаточно малы, чтобы попасть в углубление рисунка, которое потом невозможно будет поцарапать. Шкив с головкой меньшего размера, из-за которого ремень недостаточно раскрывает поворот, чтобы снять нагрузку. Точка загрузки, которая подает материал на ленту на высокой скорости и позволяет мелочи уплотняться в крышке. И реже всего - изношенная крышка, потерявшая поверхность и механически захватывающая мелочь.
Этот порядок имеет значение, поскольку ответом редко бывает «купите парсер получше». Если корм влажный и толщина продукта менее 5 мм, никакой очиститель не сохранит чистоту ленты. Исправление находится выше по течению. Улучшенный передаточный желоб или желоб для капель, который укладывает мелкие частицы под грубый материал. Стадия обезвоживания, если это позволяет процесс. Мы наблюдали, как заводы тратят за год больше на более чистое оборудование, чем стоило бы модификация желоба, и при этом теряют такой же тоннаж из-за утечки.
Более чистые параметры, работающие с узором
Работают три конфигурации. Сегментированный первичный очиститель, каждый сегмент которого достаточно узок, чтобы следовать за лентой между планками, установлен на подпружиненном рычаге, поэтому он плавает над рисунком. Вращающаяся щетка, приводимая в движение небольшим двигателем или возвратным шкивом, подметает впадины без необходимости следовать профилю. И вторичный очиститель, расположенный там, где ремень лежит ровно на обратном пути, собирает то, что пропустил первичный.
Что не работает, так это одно широкое лезвие. Ни плуга, ни скрепера с противовесом, настроенного на плоский ремень. Валик с резиновым покрытием вместо очистителя — разумный вариант для грубого материала с низкой адгезией, но он не поможет с влажными мелкими частицами.
Контроль разливов и краев
Утечка на склоне происходит из трех мест. В точке погрузки, где уплотнитель плинтуса должен справляться с рисунком выше, чем простая крышка; резиновая юбка должна быть установлена так, чтобы не задевать шип, в результате чего остается зазор, через который могут пройти мелкие частицы. На самом уклоне, когда нагрузка смещается в одну сторону из-за того, что лента не движется или подача смещена от центра. И при сбросе, где траектория меняется, когда груз покидает узорчатую поверхность с немного другой геометрией спуска.
Наши стандартные ответы скучны и эффективны. Более широкая резиновая юбка с более длинной износостойкой полосой. Регулируемый подающий желоб, позволяющий оператору центрировать нагрузку. Небольшая боковая направляющая там, где ремень входит в наклонную секцию. Слишком твердая резина юбки — самая распространенная ошибка, которую мы обнаруживаем на месте, поскольку она истирает шипы по краям, и зазор увеличивается. Более мягкий компаунд, более длинная полоса, проверка и сброс при каждом выключении.
Еще одна вещь, которую стоит проверить на любой наклонной линии с профилем: обратная прядь. Если на обратном пути рисунок обращен вниз, он может тереться о возвратные ролики только в области гребней шипов, что приводит к их износу в ленте и созданию сильного шума. Спроектируйте возвратные ролики так, чтобы они поддерживали гладкую сторону, и вы решите эту проблему. Это планировочное решение, и оно ничего не стоит, когда оно принято на этапе чертежа. Мы упоминаем об этом в каждом конвейерный ролик, который следует за наклонным проектом.
09Контрольный список выбора и как написать запрос предложения
Большинство дорогостоящих ошибок, которые мы видим, начинаются с однострочного запроса: «Нужен шевронный ремень, 1000 мм, 30 метров». Это сообщение невозможно точно процитировать, и любой поставщик, цитирующий его, является догадкой. Ниже приводится контрольный список, который мы просим клиентов заполнить, а затем короткий формат запроса предложения, по которому вы получите точную цену и чертеж с первого прохода.
Контрольный список из девяти пунктов
Угол наклона на самом крутом участке, измеренный от горизонтали. Тип материала, диапазон размеров кусков и объемная плотность. Содержание влаги при нормальной эксплуатации и в самый влажный сезон. Требуемая производительность в тоннах в час, средняя или пиковая. Ширина ремня: зафиксирована ли она конструкцией или может меняться. Межосевое расстояние и количество шкивов. Диаметры шкивов, особенно самого маленького на линии. Данные привода: мощность двигателя и скорость ленты, а также запуск ленты с нагрузкой. И тип натяжителя с доступным ходом.
Ответьте на эти девять, и выбор выпадет почти арифметически. Угол дает семье. Размер комков и влажность определяют высоту и высоту рисунка. Емкость и ширина подтверждают каркас, а диаметры шкивов подтверждают, сможет ли выбранный рисунок огибать их. Расчет натяжения идет последним, а не первым, и именно его мы всегда выполняем самостоятельно перед выпуском чертежа.
Полный запрос из девяти пунктов обычно возвращает твердую цену и рисунок модели в течение двух рабочих дней.
Коммерческие условия, чтобы не было сюрпризов
Обычная минимальная длина конвейерных лент составляет около 50 метров каждого типа и спецификации. Стандартное время выполнения заказа составляет около 30 дней с момента подтверждения заказа, ускоренный период составляет от 15 до 20 дней в случае поломки, а образцы - от 2 до 5 дней. Оплата обычно представляет собой 30-процентный депозит вместе с остатком перед отправкой банковским переводом или аккредитивом для более крупных заказов. Мы поддерживаем работу OEM и ODM, включая печать логотипов и нестандартной ширины. Каждая партия отправляется с отчетом об испытаниях.
Этот отчет об испытаниях не является формальностью. Мы проверяем поступающую резину и ткань на реологические свойства и прочность на разрыв. Каландрирование и натяжение пленки контролируются во время производства, в конце проверяются размеры и внешний вид готовой продукции, а в лаборатории проводятся испытания на истирание, адгезию и растяжение. Если в спецификации клиента указаны требования DIN 22102, ISO, RMA, AS 1332, BS или SANS, мы цитируем этот стандарт и записываем результаты в соответствии с ним.
При каком наклоне мне действительно нужен шевронный ремень?
Приблизительно выше 16 градусов для сухого, грубого материала и выше 14 градусов для влажного или мелкого материала. Это рабочие пороги, а не правила. Мы проверяем трение, которое лента может создавать по материалу, вместо того, чтобы доверять углу волочения, поскольку влага, содержание мелких частиц и форма комков - все это выходит за пределы. Если ваш уклон составляет 12 градусов и подается сухой камень толщиной 0–40 мм, подойдет гладкая лента. И дешевле.
Может ли шевронная лента двигаться по реверсивному конвейеру?
Нет, это не однонаправленный шеврон. Рисунок направлен в одну сторону, и движение назад заставляет ребра работать против нагрузки. Для реверсивного или челночного конвейера выберите узор «елочка» или «ромб», симметричный относительно центральной линии, или примите потерю производительности и останьтесь с простой крышкой.
Шеврон или ремень с боковой стенкой для влажного тонкого материала?
В большинстве случаев боковая стенка. Когда продукт становится толщиной менее 10 мм и становится влажным, он ведет себя как жидкость и проникает в любой открытый узор. Гофрированный ремень боковой стенки удерживает груз в ящиках между стенками и поперечными планками, поэтому ничто не скользит. Сделка заключается в более высокой цене ремня и конвейере, которому нужны шкивы с фланцами и более тщательная геометрия переходов.
Как соединить шевронный ремень?
Либо ступенчатое соединение с обрезанным с обеих сторон рисунком, либо сварное соединение, при котором соединение восстанавливается после вулканизации с помощью соответствующей формы. Выравниваем по линии планки, а не конца ремня, и проверяем верёвкой в четырёх точках по ширине. Время отверждения зависит от состава и толщины соединения, которое больше, чем у простого стыка, на высоту шипа, поэтому кривая отверждения простого ремня не применима.
Поможет ли стандартный скребок для ремня очистить шевронную крышку?
Одно широкое лезвие не подойдет. Он проезжает по шипам и падает в впадины, оставляя полосы и стучая по ремню. Используйте сегментированный очиститель с подпружиненными рычагами или вращающуюся щетку. Вторичный очиститель на обратном пути тоже помогает. Если материал мелкий и влажный, никакой очиститель не сможет сохранить ленту в чистоте, и заплата должна быть выше по потоку передающего желоба.
Каковы ваш минимальный заказ, время выполнения и условия оплаты?
Для конвейерных лент минимальная длина составляет около 50 метров каждого типа и спецификации. Стандартное время выполнения заказа составляет около 30 дней с момента подтверждения заказа, от 15 до 20 дней для срочных заказов на разбивку и от 2 до 5 дней для образцов. Оплата обычно представляет собой 30-процентный депозит с остатком перед отправкой банковским переводом или аккредитивом. Нестандартная ширина и шаг планок являются обычным явлением, как и нестандартные покрытия. Каждая партия отправляется с отчетом об испытаниях.
11Сопутствующие продукты, которые могут вам понадобиться
<тело>
<тр>
Шевронные конвейерные ленты Наш основной ассортимент профилированных лент: C5, C10, C15 и высокие модели, отлитые на каркасе из EP или стального корда.
Резиновая конвейерная лента Лемни с гладким покрытием из износостойких, жаростойких, масло- и огнестойких марок для общих объемных работ.
<тр>
Резиновая конвейерная лента EP Каркас из полиэстера и нейлона, от EP100 до EP500, рабочая лошадка для наклонных линий подачи заполнителей и угля.