飲料ラインは、バルク搬送とは全く異なる方法でベルトコンベアに大きな負担をかける。ボトルは軽くて硬く、充填後は重心が高くなり、蓋に接するのは底面のごく一部だけだ。そのため、ベルトの役割は荷物を運ぶことよりも、不安定なボトルを、作業時間の大半が濡れている通路をまっすぐに動かし続けることにある。こうした負荷を幅と価格で判断した結果、工場では同じベルトを1年に3回も交換することになるのだ。

01なぜ飲料ラインでは間違ったベルトに異なる罰則が科されるのか
書類上は、ボトルラインは軽作業に見える。岩石も衝撃床もなく、ベルト幅は人の腕の長さよりも狭い。しかし、書類には見落とされているのが、その重大な結果だ。充填機が停止すれば1シフト分の損失となり、下流に運ばれた破片がラベル貼付ヘッドを破損させ、パレットを汚染して廃棄処分にせざるを得なくなる。
作業プロファイルは独特だ。センター間隔が短く、表面速度が速く、ほとんど一日中水上を走行する。負荷はごくわずかだが、疲労は無視できない。ベルトが小さなプーリーに巻き付き、ラインが停止するたびに回転方向が反転するからだ。
このページが終わり、関連する3つのガイドが始まる場所
このサイトでは既に関連する質問への回答が掲載されているため、同じ内容を繰り返すよりも適切なページをご案内する方が効率的です。ホールのゾーニング、スタッフの動線、または衛生設計が原材料エリアと完成品エリア間でどのように切り替わるかについては、 食品包装コンベアライン設計ガイドで説明されていますので、このページでは意図的に説明していません。カートンやトレイを使用したドライ包装ラインでの粗面ベルトについては、包装および軽作業ライン用の粗面ベルトガイドから始めてください。ここでは、粗面ベルトが湿潤充填ホールで耐えられるかどうかだけが問題となります。表面パターンのカタログについては、 PVCコンベアベルトタイプの選択ガイドに掲載されていますので、カタログは省略し、接触面積について議論します。
境界線が一つ重要です。 物流自動化向けOEM PVCベルトのページで説明されている、小包やトートバッグの搬送に使用する軽量PVCベルトは、用途が異なります。小包は柔らかく、形状が不規則で乾燥しているため、変形することで追跡エラーを吸収します。一方、ボトルは硬く、壊れやすく、湿っているため、そうはいきません。カートンをきれいに仕分けるベルトは、充填機には適さない場合があります。そのため、当社では2つの用途について別々の図面から見積もりを取っています。
02スピード、蓄積、そしてジャムの背後にあるプレッシャー
蓄積は、最も多くの損傷が発生する場所であり、ベルトの仕様で最も規定されていない部分です。下流側の機械が停止すると、ボトルは次々と到着して列をなし、それぞれのボトルが隣のボトルに押し付けられ、底面は動くカバーの上に載ります。その後、2つの状態が発生します。ボトルが滑って底面を擦り、カバーを磨くか、ボトルが食い込んで傾き、レールに負荷がかかり、フォトアイでは解消できないほどの詰まりが発生するかのどちらかです。
フォトアイの通過後も押し続けるジャム
どの動作モードになるかは、ベースとカバー間の摩擦ペアと、ロジックが許容する圧力によって決まります。駆動装置はトルク制限に達するか停止信号が届くまで押し続け、これらのイベント間の遅延によってキューが圧縮されます。短い走行では、この負荷はPETを変形させ、ガラスを欠けさせるのに十分です。測定すべき重要な項目は、ベルトがまだ動いている間にバネばかりでボトルを引き出して読み取る静止圧力です。ラインが停止している間に測定値が上昇する場合は、ロジックが駆動装置と競合しており、ベルトを交換しても解決しません。
搬送部では、ボトルをスムーズに加速させるためにグリップ力が必要です。蓄積コンベアベルトでは、滑りを制御する必要があり、そのためには通常、摩擦係数の低いカバー、支持面積の縮小、またはベルトの代わりにローラーが使用されます。ラインがシャフトを介して駆動される場合、クラッチよりも先に駆動ベルトがジャムトルクを受け、 伝動ベルトメーカーは走行時の負荷ではなく、ピーク時の負荷に合わせてベルトのサイズを決定します。
03ガラス、PET、アルミニウム:3つの異なる損傷リスク
3つのパッケージが同じ輸送ラインを流れ、それぞれ異なる形で破損する。ガラスは割れ、PETは変形し、アルミはへこみ、そして3つすべてにとってカバーなしが最善策となる。各セグメントにおいて、最も許容度が低いパッケージを指定し、それが他の2つのパッケージに悪影響を与えないことを確認する。
| パッケージの種類とカバーの装填方法 | 現場で最初に確認する損傷モード | その後のベルト表面の状態 | ベルトが関係していることを示す信号 |
|---|---|---|---|
| 成形された底部と細い自立リングを備えたガラス瓶 | 積雪時にかかとから始まる欠けや星形のひび割れ | 生地に細かいキラキラした粉が混入しており、カバーには小さな穴が開いている。 | 新しい破片は、スタート後ではなく、停車後に出現します。 |
| 花びら状の底部と薄く引き伸ばされた壁を持つPETボトル | 停止した列の中で、底部のクリープ、白いストレスリング、傾いたボトルが見られる。 | カバーの、ベースが回転していた部分に、磨かれたリング状の跡がある。 | ボトルは列が静止している間、ベルトが回転する。 |
| 薄い壁と巻き込み式の底縁を持つアルミ缶 | 側壁にへこみがあり、底縁に沿ってラッカーの摩耗が見られる。 | 冷水では洗い流せない灰色の酸化物の汚れ | レールには鮮やかな金属転写が見られ、缶は瓦葺きになり始める。 |
ガラスは、ガラス瓶コンベアを汚染リスクのあるものにしてしまいます。先端が先に落下した破片は蓋に付着し、その後のすべての瓶を加工してしまう可能性があります。実際、数百本の瓶ごとに、たった1つの破片が新たな欠けを引き起こしていた蓋を取り外したこともあります。洗浄水に混ぜたガラス粉は、切断面や接合部に作用する研磨剤となります。
PETは静かに劣化する。花びら状の底部は小さなパッドの上に立っており、持続的な圧力によってパッドが徐々にずれ、ボトルは倒れるのではなく傾くようになる。滑らかな蓋の上で底部が回転すると、白い輪状の傷がつき、それが後にひび割れの原因となる。アルミニウムはレールが動く前にへこみ、縁のラッカーは酸化して灰色の汚れとなる。これは石材用の工業用コンベアベルトの原理と同じであり、 コンベアベルトメーカーである我々は、それを図面上で決定する。
04湿式充填ホール:ベルト表面に水、砂糖、シロップが付着
充填ホールは3つの異なる方法で湿潤状態になり、それぞれがベルトコンベアに異なる影響を与えます。すすぎ水はきれいで蒸発します。製品のこぼれは砂糖、シロップ、濃縮液などであり、無害な粉末に乾燥することはありません。石鹸系レール潤滑剤は、上記2つとは異なる膜を形成します。
砂糖は扱いが難しい。乾燥する過程で粘着性のある状態になり、湿度の高いホールではその状態から抜け出せないこともある。膜は粘着性を保ち、ガラス粉やラベルの接着剤を吸着し、カバーをハエ取り紙のようにしてしまう。乾燥したシロップは温水と一定時間が必要なため、シフト終了時に冷水ホースで洗い流すと、表面の層だけが剥がれてしまうのだ。
きれいな水も無害ではありません。滑らかな蓋に連続した膜ができると摩擦がほぼゼロになるため、ボトルは駆動されなくなり、後ろにあるものによって運ばれます。ボトルは回転し、列は不均一に圧縮され、戻り側が濡れているため駆動プーリーが滑ります。滑りによって蓋が加熱され、蓋が光沢を帯び、その光沢によって摩擦がさらに低下します。
つまり、答えは、密閉されたカバー、吸水しない縁、そして水が流れ出るパターンです。清掃期間がすでに短すぎる場合は、 清掃スケジュールとスクレーパーが機能しなくなる時期に関するこのガイドから始めてください。カバーが3種類の液体のうちどれに対してテストされたかを、 コンベアベルトのサプライヤーに書面で確認してください。
05ボトル安定性のためのベルト表面と構造
安定性は、摩擦の問題である以前に、接触面積の問題である。PET製の台座は数個のパッドの上に立ち、ガラス製のヒールは細いリングの上に、缶は巻き込み式の縁の上に立つため、接触面積は設置面積のごく一部であり、点にかかる圧力はパッケージの重量から想像されるよりもはるかに高い。
| 表面構造と典型的なカバー仕上げ | ボトルの底がその上でどのように振る舞うか | ライン上でその地位を確立する | 清掃と切り替えにかかる費用 |
|---|---|---|---|
| 滑らかな閉じたカバー、きめ細やかなマット仕上げまたは光沢仕上げ | ベースはほとんど抵抗なくスライドし、列に並んだときに平らな状態を保ちます。 | 蓄積テーブル、シングルファイルラン、およびトランスファープレートアプローチ | すすぎは簡単ですが、水膜が残るとボトルが水面から浮き上がってしまうことがあります。 |
| 均等な間隔で並んだくぼみ、または小石のような浮き彫り模様 | 水は模様の中に流れ込み、ベースはクラウンとの接触を維持します。 | 湿式充填ホール、リンサー排出口、および水が溜まっているあらゆるセクション | 模様がシロップやガラスの粉塵を閉じ込めるので、すすぎの代わりにブラッシングで済みます |
| 厚手の布地裏地付きカバーに、ゴム製の突起が盛り上がっています。 | 傾斜面でもボトルをしっかりと保持し、回転を防ぐ高いグリップ力 | 短い傾斜路、エレベーター、乾燥状態の最終梱包セクション | シロップが突起の間に溜まり、蓋が乾きにくい。 |
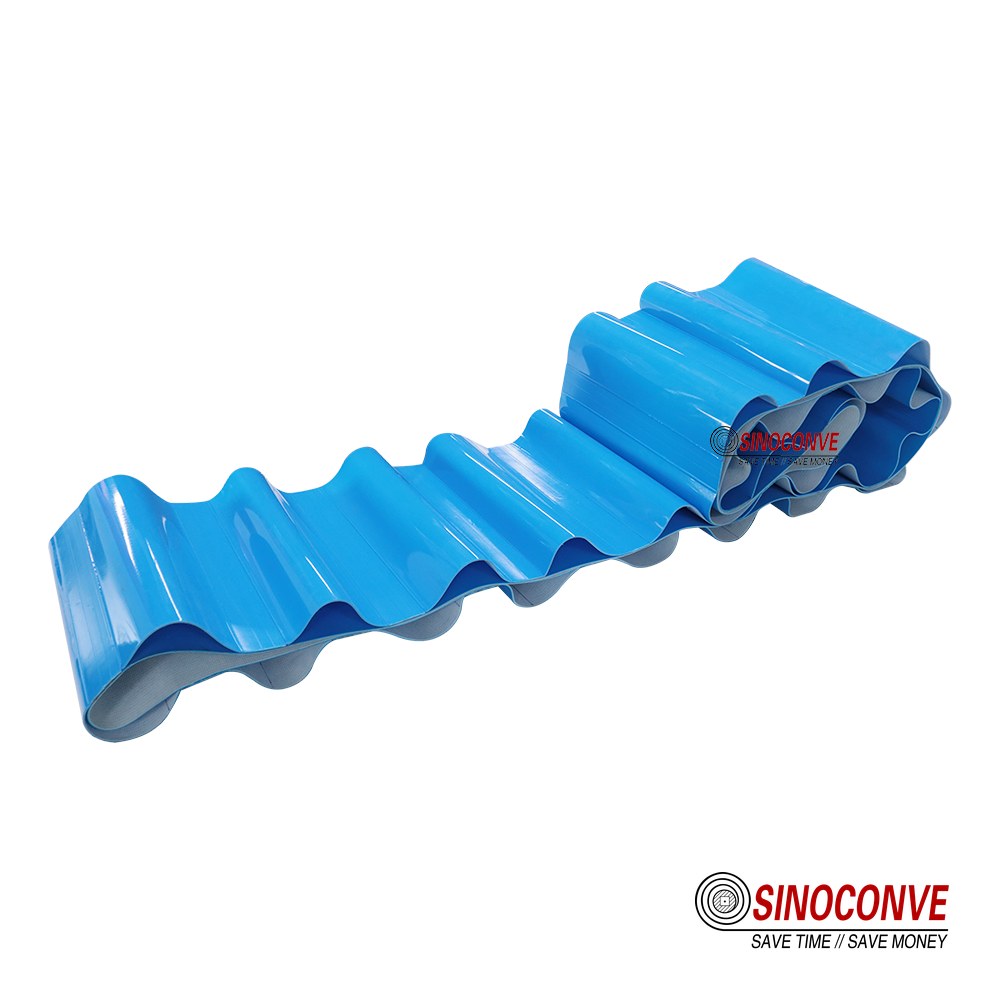
ボトルの底部は、平らで、凹凸があり、ざらざらした表面になっています。
グリップはボトルを直立させて回転を防ぎ、列が止まったときにボトルが滑り落ちるのを防ぐため、パッケージ内に圧力がかかります。乾燥した傾斜面では優れた性能を発揮する表面がざらざらしたカバーは、湿気の多い場所では最悪の選択肢となる可能性があります。なぜなら、突起部分にシロップが溜まり、カバーが乾かないためです。
エンジニアからの現場報告:ある飲料工場から、ラベル貼付機の直前にあるPETボトルの底に白い輪状の跡が頻繁に発生するため、調査を依頼されました。ベルトコンベアは表面が粗いPVC製で、数年前に傾斜を考慮して選定されたものでしたが、傾斜はその後撤去されていました。ボトルはベルトに引っかかり、わずかに傾いて滑り落ち、底がボトルの先端の突起部分に擦れていました。そこで、ベルトコンベアを細かい凹凸のあるカバーに交換したところ、2シフト以内に輪状の跡はなくなりました。
ディンプル加工は、ほとんどの湿式搬送ホールで採用される妥協策です。水が接触面より下に留まり、ベースが流体ではなく材料と接触するためです。ただし、ディンプルは小さなカップ状になるため、清掃に手間がかかります。ライン全体で幅をグループ化することで容積を削減でき、 卸売コンベヤベルトの概要では、そのグループ化方法が示されています。
06ガイドレール、摩耗ストリップ、およびトランスファープレート
レールが中心を定める役割を担うのであって、ベルトではありません。缶搬送ベルトの場合、レールの役割は表面を一定に保つことだけです。もしレールがボトルを誘導する役割も担わなければならないとしたら、レール自体に問題があると言えるでしょう。摩耗したレールが原因であることが多く、摩耗したレールに段差ができ、そこにボトルのかかとが引っかかってしまうのです。その結果、数メートル下流でボトルが転倒するという事態が発生します。
ボトルが倒れるかどうかを決める移送ギャップ
レールは、搬送ライン上の最も背の高いボトルの重心より上に位置する必要があります。そうでないと、背の高いボトルがレール上で回転してしまいます。レールがきつすぎるとボトルが擦れて詰まり、緩すぎると最初のカーブでレールが擦り切れてしまいます。搬送プレートは、摩耗するにつれて隙間が広がるため、ボトルが最も頻繁に傾く場所です。摩耗部品はベルトと同じ図面から注文してください。そうすることで、 コンベヤベルトの販売業者とプレートの供給業者が、互いの許容範囲を推測する必要がなくなります。
07窓の清掃と製品の切り替え
切り替え作業は、充填ラインのコンベアベルトがグリップを失う局面です。製品を切り替えるたびに湿式洗浄が必要ですが、ベルトは工場内で最も乾燥に時間がかかる部品です。開口部が広い構造や深い模様のあるカバーは液体を保持し、次の製品ラインに放出するため、これが風味に関する苦情の原因となります。
重要なテストは乾燥時間です
ベルトが稼働開始から洗浄、乾燥までにかかる時間を尋ね、それを切り替え時間枠と比較します。乾燥時間が切り替え時間枠を超えると、ラインは濡れたまま、または遅れて再開することになり、どちらもコスト増につながります。洗浄室の金属製のレースは腐食し、シロップを閉じ込め、バクテリアの繁殖場所となるため、 接合方法に関するガイドでは、接着接合の場合に何を検査すべきかを説明しています。
08線速度における摩擦、静電気、騒音
飲料ラインにおける摩擦は、単一の数値で表せるものではありません。水膜、糖分濃度、カバーの温度、そして表面の光沢度合いによって変化します。乾燥状態では良好な摩擦値を示すカバーでも、シロップが染み込んだ状態では1週間後にはグリップ力がほとんど失われてしまうことがあります。そのため、湿潤状態での摩擦値と、その測定方法を明記していただくようお願いしています。
PETラインにおける静電気、粉塵、センサーの不具合
PETは優れた絶縁体であるため、乾燥したカバーの上を滑るボトルは電荷を帯び、埃を引き寄せたり、レールを飛び越えたり、静電容量式センサーを誤作動させたりする可能性があります。導電性カバーやカーボン入り裏地を通して接地すると効果的ですが、帯電防止スプレーは洗浄に耐えられません。高速走行時の騒音は、小型プーリー、ボトルに接触するレールのガタつき、低速ベルトが重い列を運ぶ際のスティックスリップなどによって発生します。ラインがシャフトとVベルトで駆動されている場合、 Vベルトメーカーは、スリップを抑えつつ同じトルクを伝達できるプロファイルを提供できます。
09長くて狭いボトルラインでの追跡
幅の狭いボトルコンベアベルトは、中心間隔が短いとトラッキングが悪くなります。継ぎ目が1、2度ずれているだけでベルトが横方向にずれてしまい、中心間隔が短いほど、ずれを吸収できる距離が短くなります。幅の広いバルクベルトでは、このずれは目立ちません。しかし、幅の狭いボトルラインでは、ずれがシフト中の端部接触として現れ、擦れ合う端部が最初にひび割れる原因となります。
クラウン型プーリーと短い中心距離
小型プーリーは通常、クラウン加工されていないため、トラッキングはクラウン加工ではなくアライメントに依存します。つまり、プーリーがフレームと平行で、フレームが直角で、幅全体に張力が均等である必要があります。キャッピング蒸気トンネル付近の熱運動により、片方の端がさらに収縮し、ウォームアップ後にのみ現れるふらつきが発生します。もう1つのレバーは張力です。張力が強すぎると端がカールしてベアリングに負荷がかかり、弱すぎるとベルトが滑り、熱くなり、表面が滑らかになります。稼働中の濡れたベルトに取り付けてください。
10.素材の選択:PVC、PU、そしてゴムに反対する理由
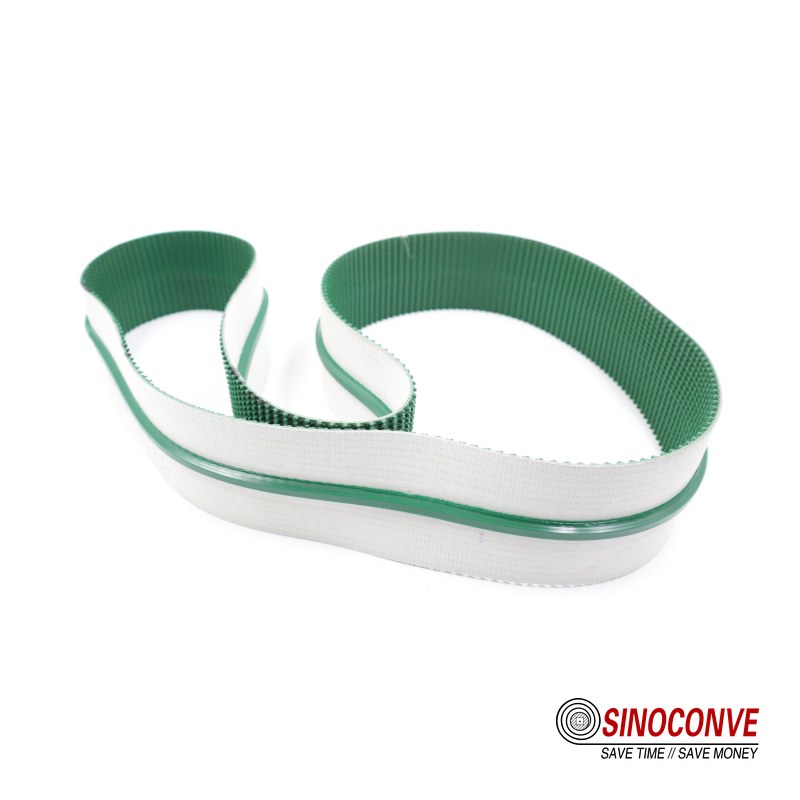
ボトルラインにおいてPVCが標準素材となっているのには、確かな理由があります。短いセンターでも十分な剛性を持ち、清潔で密閉性の高いカバーを取り付けることができ、溶接によって確実な接合が可能で、食品接触グレードの適切なパターンも揃っています。しかし、弱点も確かに存在します。可塑剤が移動したり、カバーが経年劣化や低温で硬化したり、冷蔵保管庫に保管されたベルトは初日と10日目では動作が異なったりします。
PUは価格が高いものの、ガラスの破片による切断に対する耐性、低温時の柔軟性、砂糖による表面の光沢化に対する耐性など、特定の用途においてその価格に見合うだけのメリットがあります。一方、工場内が暖かく、製品が水性である場合は、PVCが適しています。これらの比較については、包装ラインにおけるPVCとゴムベルトの比較記事で詳しく説明されています。
ゴムがデフォルトとして不適切な理由
ゴムはグリップ力が強く、PETボトルが並ぶ列にはまさに不向きです。軽い製品の搬送経路に跡が残り、黒い破片が剥がれ落ち、製糖工場では清掃が困難です。 ゴム製のコンベアベルトは、充填テーブルではなく、工場から出る傾斜路に設置するのが適切です。コンベアベルト工場の施工は、カバーの種類に関わらず同じルールに従うため、材質の問題は設計段階で検討する必要があります。
11.複数ライン工場における受入およびスペアパーツ戦略
工場が投資額を取り戻せるのは、受け入れの段階にある。なぜなら、我々が対応を依頼される不具合のほとんどは、供給業者の作業現場で既に確認されていたものだからだ。
| 入学時に私たちが確認したいこと | 必要な書類または物的証拠 | 承認前にどのようにテストするか | 弱い回答の例 |
|---|---|---|---|
| ベルト幅全体にわたって測定したカバー硬度 | バッチからのテストレコード、メソッド名 | 幅方向の3箇所で、我々自身の測定値を比較する。 | メソッドなしでロール全体に対して引用された単一の数値 |
| 接合部の直線性と厚みは接合部で増す。 | プレス時間、温度、オペレーターを記載した接合記録 | ベルトを回して、ジョイントが最小のプーリーを通過するのを見守ります。 | 誰がいつ接合を行ったかについては沈黙が続いている。 |
| ベルトの両面のエッジ品質とシール | 同一生産ロットの切断面のサンプル | 端を手で曲げて、生地のプリントが透けて見えるかどうかを確認します。 | 実物サンプルの代わりに写真が提供される |
予備部品も重要です。重要な区間ごとに、あらかじめ接合済みの予備部品を1つ用意し、平らに、暗所で、床から離して保管し、古いものから順に交換します。集積および輸送ルート全体で幅は標準化しますが、表面は標準化しません。

よくある質問12選
1種類のベルトコンベアで、搬送セクションと集積セクションの両方に対応できますか?
まれに、そして必ず何らかの妥協なしに、ラベル貼り機で気づくことがあるでしょう。ボトルをスムーズに加速させるのに十分なグリップ力を持つカバーは、列が停止した際にボトルを強く保持しすぎるため、圧力がパッケージ内にかかってしまいます。1つのカバーで両方の機能を果たす必要がある場合は、細かい凹みのあるカバーを選びましょう。
グリップがボトルを傾けているのか、レールが傾けているのか、どうすれば判断できますか?
ボトルがどこに落ちるかを見てください。移送プレートで倒れた場合は隙間が原因、列の中央で倒れた場合はレールの高さと圧力が原因、倒れずに傾いた場合は底部のずれが原因と考えられます。ベルトに印を付け、ボトルがどれだけ回転するかを観察することで、グリップの問題を解決できます。
湿気の多いホールで、粗面仕上げの床材は適切な選択肢となることがあるのだろうか?
ホール内の緩やかな傾斜であれば、確かにそうです。なぜなら、その区間は排水よりもグリップ力が重要であり、切り替え時にブラシで清掃できるからです。しかし、平坦な積載路では、そうはいきません。突起が溝の隅々までシロップを溜め込み、カバーが完全に乾くことはなく、摩擦力が予測不可能になります。これは、グリップ力が一定に低い状態よりも悪いです。なぜなら、誰もレールや圧力制限を設定できないからです。
PET基板に現れる白い輪の原因は何ですか?
回転。カバー上でベースが回転すると、かかと部分が擦り切れ、接触パッドが研磨された部分にリング状の跡が現れます。新しいベルトを注文する前に、蓄積圧力を確認してください。カバーを交換しても、過剰駆動キューは解消されません。
ガラスと缶は同じライン上で別々のベルトコンベアが必要ですか?
異なるベルトよりも、レール設定の違いの方が重要です。ガラスはグリップ力には耐えられますが衝撃には弱いため、転写ギャップとプレートの状態が最も重要になります。アルミニウムは横方向の圧力にも粗い表面にも耐えられません。両方の素材が使用される場合は、転写時にガラスを指定し、レール圧力を缶の限界値に維持してください。
摩耗ストリップとトランスファープレートはいつ交換すべきですか?
ほとんどのスケジュールよりも早く、しかもシャットダウン時ではなく切り替え時に点検を行うべきです。ストリップは摩耗したように見えるずっと前から縁が浮き上がってきますし、プレートの隙間はボトル底がぶつかるまで誰も気づかないほど少しずつ広がっていきます。定規を使った週1回の点検で、これらの両方を見逃さずに済みます。新しいボトルデザインは、最初の生産前に徹底的なチェックを行うべきです。
飲料ライン用ベルトの問い合わせには、どのような詳細情報を含めるべきでしょうか?
パッケージの種類と底面の直径、ベルト幅と中心間距離、最高表面速度、どのセクションにどれくらいの時間蓄積するか、洗浄剤と水温、さらに最悪の搬送状況の写真。写真は図面よりもレールの状態とプレートの隙間をよりよく示します。
新しいベルトはなぜ最初の数日間は動きが悪いのでしょうか?
まだ濡れた状態で、温まった状態で、負荷がかかった状態で運転されていないためです。ベルトは作動張力がかかるにつれてプーリーに馴染み、ベンチ上では直角だった継ぎ目も、フレームが生産温度に達すると直角ではなくなってしまうことがあります。取り付け時ではなく、最初の温まったシフト後にトラッキングを再確認してください。