Cinta transportadora en una planta siderúrgica: diseño de aplicaciones y lista de verificación de adquisiciones
Introducción del producto
Posted by SINOCONVE On Sep 29 2026
Las plantas siderúrgicas mueven más material a través de más regímenes de temperatura que cualquier otro sitio a granel con el que trabajamos, y la correa que sobrevive a la hebra de sinterización casi nunca es la misma correa que debería colgar debajo del almacén del alto horno. Una dura lección de nuestro sitio: tome una sola especificación de correa y cópiela en cada transportador en la fábrica, y obtendrá fallas prematuras de la cubierta, grietas repetidas en los empalmes y paradas que nadie presupuestaba. Lo que sigue es el panorama zona por zona (patio de materia prima, sinterización, pellets, coque, carga de alto horno, aditivos de convertidor, fundición, laminado, productos terminados y escoria) junto con los tres tipos de calor que una carcasa realmente necesita para sobrevivir, las combinaciones de componentes que tienen sentido desde el punto de vista técnico y las pruebas que pediríamos antes de que se emita un pedido de una planta siderúrgica.
01Por qué una planta siderúrgica no puede tratarse como un solo transportador
Una planta, nueve firmas de tareas diferentes
Cruza la puerta de una gran planta siderúrgica y pasarás por flujos de materiales que no comparten casi nada excepto la palabra transportador. El mineral frío, húmedo y grueso recuperado de una reserva no se comporta en nada como el sinterizado a 150 grados Celsius que cae del extremo de una hebra caliente, y ninguno de los dos se comporta como el fino y agudo flujo del convertidor que cae en una tolva de carga a unos cientos de metros de distancia. Si su historial de mantenimiento muestra fallas en las correas distribuidas uniformemente en toda la planta, eso generalmente es la firma de un grado de cubierta y una carcasa comprados para todos ellos. Nuestros registros dicen que el patrón opuesto es normal en los sitios que brindamos soporte: dos o tres transportadores causan la mayor parte del tiempo de inactividad no planificado, y casi siempre son los que se encuentran más cerca de una fuente de calor o debajo de un conducto de caída alta.
La planta que estás comprando y las partes que no cubrimos aquí
Construimos cinturones en un fábrica de cintas transportadoras en la costa de Ningbo, por lo que dedicamos mucho tiempo a explicar a los compradores qué necesita realmente una planta siderúrgica de una cinta y qué no. Este artículo se centra en el diseño y la adquisición de aplicaciones, que es donde se cometen la mayoría de los errores de compra. No repite los detalles de calidad a nivel de producto que encontrará en la hoja de datos de una correa resistente al calor, porque ese tema es lo suficientemente profundo como para merecer su propia página. Tampoco dice nada sobre las centrales eléctricas; un bloque de energía cautivo tiene su propio perfil de carbón, cenizas y polvo y debe especificarse por separado desde el primer día.
02El mapa de procesos: nueve zonas y lo que cada una le hace a un cinturón
Leyendo la planta como una cadena de problemas de transferencia
Cualquier planta siderúrgica puede leerse como una cadena de problemas de transferencia, y cada eslabón impone una combinación diferente de tres cargas sobre la correa: la temperatura a la que debe sobrevivir, la energía del impacto que recibe y la abrasividad de lo que se desliza a través de la cubierta. Una correa especificada únicamente por el ancho y el índice de tracción ignora cada uno de esos tres. Cuando cotizamos, preguntamos el nombre de la zona, el material, la temperatura confirmada y la altura de caída antes de discutir la construcción de la carcasa, porque esas cuatro respuestas deciden la mayor parte del diseño que sigue. Un cinta transportadora industrial que es perfecta en un banco de agregado frío puede perder su cobertura en un solo cuarto una vez que se traslada a una sección caliente del mismo sitio.
El orden de las zonas es tan importante como el contenido de las mismas. El mineral y el carbón viajan por rutas relativamente frías pero muy abrasivas en la parte delantera de la planta, el calor se concentra en el medio alrededor del sinterizado, el coque y el propio horno, y la parte trasera de la planta regresa al material frío que se mezcla con chatarra densa y afilada. Mantener esa secuencia en tu cabeza hace obvio por qué un grado de portada no puede servir honestamente a todas las obras, y por qué un proveedor de cinta transportadora que pregunta por la zona antes de cotizar vale la pena escuchar.
Las nueve zonas de un vistazo
La siguiente tabla es el mapa que utilizamos en nuestras propias revisiones de aplicaciones. Las temperaturas en la tercera columna son las condiciones del lado de la cinta que pedimos a los clientes que confirmen con una pistola de infrarrojos en un día caluroso, no suposiciones, porque la misma zona puede hacer quince o veinte grados más en una tarde de verano que en el turno de noche.
Zona de planta
Material que se transporta
Temperatura del lado de la correa para confirmar
Riesgo dominante para el cinturón
Patio de materia prima
Mineral en trozos, finos, piedra caliza y carbón recuperados de reservas abiertas
Ambiente, de 5 a 45 C según la temporada
Carga de alto impacto en el apilador y material muy húmedo y pegajoso en la temporada de lluvias
Planta sinterizada
Sinterización en caliente y finos de retorno que se alejan de la hebra hacia el enfriamiento
Contacto caliente, a menudo por encima de 120 C justo en la descarga del hilo
Calor y abrasión combinados, con carga radiante desde la carcasa del hilo caliente
Planta peletizadora
Bolas verdes antes de disparar y perdigones enfriados después
Bolas verdes cerca del ambiente, bolitas enfriadas aún calientes al tacto
Reflujo pegajoso y alcalino que se construye sobre los rodillos de retorno y los conductos interiores
Manipulación de hornos de coque y carbón
Carbón coquizable húmedo en la parte delantera, coque apagado en la parte trasera
Carbón frío; coca cola apagada, caliente y cargada de vapor cerca del muelle
Abrasión más exposición a incendios y explosiones de polvo que cambian la elección del cinturón
Carga de alto horno
Mezcla de carga de sinterizado, pellets, coque y aditivos del almacén
Carga fría, galería caliente; calor radiante de la carcasa y los patines
Riesgo de calor radiante y derrame de metal caliente cerca de la fundición, además de cargas puntuales intensas
Manejo aditivo del convertidor
Cal, dolomita, fluorita y ferroaleaciones alimentadas al taller de fabricación de acero
Material esencialmente frío en pequeños tonelajes
Partículas finas y afiladas que cortan las cubiertas y un régimen de polvo que penaliza los recintos
Transmisión continua
Escamas de fresado, extremos cortados y polvo de molde retirados de la rueda
Tiros cortos calientes donde los extremos del cultivo pueden llegar a varios cientos de grados
Perforaciones y quemaduras por piezas calientes, irregulares y con bordes afilados
Líneas de enrollado y acabado
Escala, restos de cultivos y transferencias cortas de material semiacabado en caliente
Calor intermitente, alto durante segundos y luego regresa al ambiente
Ciclos térmicos que endurecen la cubierta y acortan la vida útil del empalme con el tiempo
Manejo de escoria
Escoria fundida y granulada, además de trozos de escoria enfriados para la venta de subproductos
El servicio de transporte más intenso en proceso, con granulación húmeda cerca
Todo a la vez: calor, impacto, abrasión y vapor
Mapa de zona utilizado en las revisiones de aplicaciones de la planta siderúrgica SINOCONVE, con la columna de temperatura a la izquierda para que el cliente la confirme en el sitio.
03Depósito de materias primas: impacto, agua y el primer caso de carga real
Donde el cinturón recibe sus primeros y más fuertes impactos
El patio de materias primas es el lugar donde una planta siderúrgica aprende por primera vez lo que significa impacto. El mineral se deja caer desde apiladores y recuperadores a tolvas, y la altura de caída en esos puntos de transferencia puede ser de dos o tres metros en una rampa mal diseñada, lo cual es mucho más agotador que la carga suave que se observa en una línea de agregados clasificados por tamaño. Una cinta de 1.800 mm de ancho que transporta 4.500 toneladas por hora de mineral húmedo en trozos sufrirá su peor golpe en los primeros dos metros después de ese conducto, y ninguna calidad de cobertura por sí sola salvará la carcasa debajo de ella. Lo que lo salva es una zona de impacto adecuada: rodillos amortiguadores muy espaciados, una cubierta superior más gruesa y una disposición de faldón que evita que el material se derrame por los bordes.
El agua lo cambia todo en esta zona. El mineral de hierro y el carbón recuperados después de la lluvia pueden llegar a tener entre un 8 y un 12 por ciento de humedad, lo que convierte los finos en una pasta que se pega al lado de retorno de la cinta. Luego, esa pasta cae a lo largo de todo el recorrido de retorno y se acumula alrededor de los rodillos de retorno hasta que dejan de girar y comienzan a aplanarse. Un programa de limpieza del lado de retorno no es un equipo opcional en el patio de una planta siderúrgica; es la diferencia entre un rodillo que dura dos años y un rodillo que dura seis meses.
Especificar un jardín que funciona todo el año
Las correas de jardín en un clima frío necesitan una cubierta que se mantenga flexible a cinco grados Celsius, y las correas en un clima cálido y húmedo necesitan una que resista la hidrólisis y el crecimiento de moho en caso de almacenamiento prolongado. Se trata de compuestos diferentes, y un equipo de compras que pide un lote para una planta construida en un rango de temperaturas se arrepentirá en la estación que sea más dura. Normalmente recomendamos una cubierta resistente a la abrasión en la banda RMA Grado I a II para mineral y carbón, dimensionada con un factor de seguridad de la carcasa que asume la humedad estacional más alta en lugar del promedio. Como fabricante de cintas transportadoras preferiríamos discutir sobre la resistencia del material en el dibujo que reemplazar una correa rota once meses después.
04Planta de sinterización: transportadores cortos que transportan el material a granel más caliente del mundo Obras
Por qué el servicio de sinterización es un problema de calor antes de ser un problema de desgaste
La sinterización es el primer lugar de la planta donde la temperatura, no el tonelaje, es lo que determina la selección de la correa. El sinterizado terminado que sale del hilo está lo suficientemente caliente como para que una correa colocada directamente debajo de la descarga experimente temperaturas de contacto muy por encima de los 120 grados Celsius, y verá calor radiante desde la campana y el hilo de retorno caliente al mismo tiempo. Esa combinación es lo que destruye las cubiertas ordinarias: una cubierta de abrasión de 70 Shore A que funciona brillantemente en el jardín comenzará a endurecerse y agrietarse en unas semanas cuando se le pide que haga funcionar sinterizado caliente y luego se enfríe nuevamente en cada revolución.
Los transportadores en sí son cortos, a menudo de sólo 20 a 40 metros, lo que induce a los compradores a pensar que son de bajo riesgo. Lo contrario es cierto. Los transportadores cortos implican muchos arranques y paradas, muchos empalmes por metro de correa y un radio estrecho en la polea principal, donde es más probable que una cubierta rígida y envejecida por el calor se agriete primero. Nuestro consejo en esta zona es aceptar un índice de abrasión más bajo a cambio de una clase genuina de resistencia al calor y mantener la velocidad de la cinta moderada para que la carcasa tenga tiempo de liberar calor entre el punto de carga y la cabeza.
05Peletización: material alcalino pegajoso y trampa de retorno
Aquí el calor es manejable, la química no
Los pellets son menos un problema de calor que el sinterizado y más un problema químico. Las bolas verdes son húmedas, alcalinas y ligeramente pegajosas, y después del endurecimiento, las bolitas enfriadas todavía tienen un residuo tibio y polvoriento que se adhiere a la cubierta. Ese residuo migra al lado de retorno, se endurece y luego se comporta como papel de lija contra cada rueda guía de retorno que toca. En una línea de pellets nos fijamos primero en el sistema de limpieza y segundo en la cinta, porque un doble rascador y un punto de lavado bien diseñado suelen eliminar aquí más fallos que cualquier cambio de compuesto de cobertura. Cuando se utiliza agua para la limpieza, la correa necesita un compuesto que no se hinche ni se deslamine cuando se moja cada turno durante años.
Los espacios entre paneles y el sellado lateral también merecen una mención, ya que el polvo de los pellets es lo suficientemente fino como para pasar a través de la abertura más pequeña y acumularse dentro de la estructura. Un cinturón que corre ligeramente desalineado a través de este polvo mostrará desgaste en los bordes mucho antes de que se desgaste su cubierta, razón por la cual tratamos el guía de seguimiento de la correa como lectura obligatoria para los equipos de mantenimiento de plantas de pellets.
06Manejo de hornos de coque y carbón: abrasión más una cuestión de fuego
La zona donde la elección del cinturón cambia de categoría
El carbón coquizable llega húmedo y abrasivo, el coque apagado llega caliente y cargado de vapor, y ambos conllevan un peligro que no tiene nada que ver con el desgaste. El polvo de carbón en una galería confinada puede formar una atmósfera explosiva, y un cinturón que no está diseñado para ese entorno se convierte en la ruta de ignición en lugar de la víctima. En la preparación de carbón y el manejo de coque, nos alejamos del estándar del patio y especificamos bandas resistentes a las llamas que satisfacen el régimen de prueba relevante, generalmente referenciado a ISO 340 e ISO 284 y, cuando una mina o un cliente de exportación lo requiere, MSHA 30 CFR Parte 14. La conducción estática es tan importante como la propagación de la llama, porque una correa que no puede descargar la carga generará chispas en la polea.
La temperatura en el lado del coque es real pero intermitente. El coque recién salido del muelle se enfría rápidamente, por lo que la cinta sufre repetidos y breves pulsos de calor en lugar de una inmersión constante, y los ciclos térmicos repetidos son los que eventualmente endurecen la cubierta. Mantener el agua de enfriamiento bajo control protege tanto la banda como la estructura de acero de la galería, ya que una estructura permanentemente húmeda se corroe rápidamente y arroja óxido sobre la banda.
07Carga de alto horno: la carga está fría, la galería no
Separación de la temperatura del material de la carga radiante
Los compradores nos dicen con frecuencia que la cinta de carga del alto horno funciona en frío, y en lo que respecta al material, eso es correcto: el sinterizado, los pellets, el coque y los aditivos llegan desde el almacén a temperatura ambiente. Lo que pasan por alto es la galería. Un transportador que se extiende a pocos metros de la carcasa del horno, de las estufas calientes o de las guías de hierro se encuentra en una corriente de aire que puede estar 20 o 30 grados por encima del resto de la planta, y también recibe carga radiante directa desde cualquier superficie caliente en la línea de visión. Ese componente radiante es el que seca una cubierta desde el exterior y es invisible en una hoja de datos que solo registra la temperatura del material. Cuando evaluamos esta zona solicitamos una lectura de la temperatura de la superficie de la propia cinta, tomada después de que el transportador haya estado funcionando durante al menos dos horas, porque ese número es lo que el compuesto debe tolerar.
Carga puntual, riesgo de derrame y borde de la fundición
La carga de carga también es una tarea de carga puntual pesada. El coque y el sinterizado se dejan caer en lotes, por lo que el punto de carga sufre una serie de impactos en lugar de una corriente suave, y la correa debajo del conducto necesita ruedas guía espaciadas aproximadamente entre 300 y 400 mm en la zona de impacto para evitar que la carcasa se dañe. Cerca de la fundición hay una consideración más que no tiene nada que ver con el desgaste normal: un derrame de metal caliente o escoria sobre una cinta de correr es un evento que destruye la cinta y puede lesionar a las personas. La práctica en el sitio generalmente aísla ese tramo del transportador con una cinta resistente al fuego, una cubierta metálica sobre la sección expuesta y un viaje rápido que detiene el accionamiento si se detecta un derrame. Trataríamos cualquier banda dentro del rango de derrame de un corredor como una especificación separada del transportador de carga que la alimenta, e insistiríamos en que quien la suministre comprenda la diferencia. Trabajando con un distribuidor de cinta transportadora que solo almacena cubiertas estándar es exactamente cómo esta zona termina sin especificar.
08Manejo de aditivos del convertidor: pequeño tonelaje, material afilado
Los ingenieros de zona se olvidan de especificar nada
La cal, la dolomita, el espato flúor y las ferroaleaciones se mueven en pequeñas cantidades en comparación con el mineral o el coque, razón por la cual este equipo a menudo se especifica como una ocurrencia tardía. Esto es un error, porque la cal quemada es químicamente agresiva y los trozos de ferroaleaciones son duros y angulosos. Una cinta que maneja varios cientos de toneladas por hora de mineral manejará quizás de 20 a 40 toneladas por hora aquí, pero las partículas que llegan a la cubierta son mucho más nítidas y el polvo es lo suficientemente fino como para penetrar el sello del rodamiento más pequeño. Para el manejo de aditivos buscamos una cubierta con buena resistencia a cortes y desgarros en lugar de una pérdida de volumen extrema por abrasión, ya que un solo fragmento afilado de ferroaleación puede abrir una cubierta que haría caso omiso de años de pulido del mineral.
El régimen de polvo también significa que el equipo de limpieza debe elegirse con cuidado. Una cuchilla rascadora rígida sobre una cinta que lleva cal fina puede vibrar y rayar, por lo que preferimos una rasqueta de poliuretano segmentada con presión controlada, combinada con un punto de lavado si la planta tiene agua disponible. Los rodillos sellados con sellos de laberinto o de contacto se amortizan en esta zona durante el primer año, simplemente porque la alternativa es un rodillo atascado cada pocos meses.
09Fundición continua: piezas irregulares calientes y riesgo de pinchazos
Cuando la amenaza es un agujero, no una superficie desgastada
Los transportadores de piso de fundición rara vez se desgastan en el sentido normal. Son perforados, quemados o desgarrados por las puntas calientes de los cultivos, las esquinas de las losas dañadas y los trozos de cascarilla de laminación que llegan a intervalos irregulares y a temperaturas superficiales de varios cientos de grados. La respuesta del diseño es diferente a todo lo que hemos discutido hasta ahora: se necesita una cubierta superior lo suficientemente gruesa como para absorber una quemadura localizada sin exponer la carcasa, una tela que resista bien una carga puntual y, en algunos casos, una construcción con cables de acero si las piezas son pesadas. Los rodillos de impacto directamente debajo del punto de caída son incluso más importantes que la correa, porque un rodillo rígido convierte un borde caliente y afilado en un punzón.
Debido a que aquí el calor llega en ráfagas en lugar de una absorción continua, la fatiga térmica del empalme es el modo de falla silencioso. Cada pieza caliente calienta un tramo corto de banda, que luego se enfría antes de que llegue la siguiente pieza, y el borde de empalme se afloja un poco en cada ciclo. Es por esto que recomendamos verificar la calidad del empalme en esta zona mensualmente, no solo después de una falla.
10Líneas de rodadura y acabado: donde las correas de transmisión se unen a la imagen
Detrás de la rueda, las cintas transportadoras ya no son la única cinta en el lugar. Las mesas de laminación, las plataformas de enfriamiento, el manejo de bobinas y la maquinaria auxiliar que las rodea se apoyan en gran medida en las correas de transmisión, y el equipo de mantenimiento de la planta termina comprando ambos tipos en el mismo mostrador de compras. Esto es conveniente, pero también significa que una orden de compra puede contener dos especificaciones completamente diferentes.Una carcasa resistente al calor para incrustaciones calientes es un problema; una correa de transmisión de potencia que alimenta un ventilador de cama de enfriamiento o una bomba de descalcificación es otra, y un fabricante de correas de transmisión y un Los fabricantes de correas trapezoidales tienen en cuenta la tensión, la alineación de la polea y la geometría de las ranuras en lugar de cubrir la dureza.
El ciclo térmico es el tema de esta zona para los transportadores. Las transferencias cortas transportan material caliente durante segundos a la vez, por lo que las cubiertas se endurecen gradualmente y los empalmes se fatigan en lugar de desgastarse. Mantener esos transportadores cortos, bien soportados y suavemente cargados es más valioso que mejorar el compuesto, y mantener las correas de transmisión en la misma ronda de inspección evita que los dos sistemas se desvíen del plan de mantenimiento.
11Producto terminado y desechos: cargas mixtas y objetos extraños dañinos
Material frío que aún encuentra la manera de destruir el cinturón
Cuando el acero sale de la planta en forma de bobina, placa o palanquilla, y cuando la chatarra del proceso regresa para su reciclaje, el problema de la temperatura ha desaparecido en gran medida. Lo que lo reemplaza es un problema de objetos extraños. Los flujos de chatarra transportan alambre, bandas, herramientas rotas y recortes con bordes que cortarán una cubierta en una sola pasada, y el manejo de palanquillas y losas trae cargas puntuales lo suficientemente pesadas como para aplastar una correa que pasa sobre una sección mal soportada. En este sentido, la limitación suele ser el ancho y la tensión de la correa en lugar de la combinación, y la respuesta práctica es una carcasa robusta, diámetros de polea generosos y un punto de extracción magnético o manual aguas arriba de la zona de carga. Una planta que compra una especificación común para sus productos terminados y transportadores de chatarra tiende a descubrir la diferencia por las malas, a menudo la misma tarde en que llega una carga de chatarra con algo inesperado incorporado. Este es un lugar natural para comprar a través de un socio que mantiene cintas transportadoras al por mayor disponibles en varios anchos, por lo que una sección dañada se puede reemplazar sin esperar una nueva producción.
12Manejo de escoria: la tarea más agresiva en las obras
Calor, impacto, abrasión y vapor en el mismo conducto
Si una planta siderúrgica tiene un transportador que generalmente termina como un pedido especial, es la línea de escoria. La escoria fundida se maneja por otros medios, pero la escoria granulada, la escoria enfriada y el subproducto que se vende a los fabricantes de cemento viajan sobre correas, y la tarea combina todas las dificultades que hemos descrito en un solo lugar. La escoria granulada llega húmeda y caliente, a menudo transportando vapor visible, lo que significa que se le pide a la banda que haga frente al calor y la humedad juntos, una combinación que ataca la unión entre la tela y el caucho desde el interior. Los grumos de escoria enfriados son densos y angulares, por lo que el impacto en el punto de transferencia es severo y el desgaste resultante de la cubierta es rápido.
Nuestra experiencia de campo dice que la zona de escoria es donde una correa de compromiso falla primero y una correctamente especificada demuestra su precio. Buscamos un compuesto que mantenga sus propiedades en la banda de temperatura que la planta realmente mide, una carcasa con suficiente fuerza transversal para sobrevivir a un bulto fuera de lugar y una sección de impacto que absorba la caída en lugar de transmitirla. Cuando el agua de granulación está cerca del transportador, también preguntamos sobre la temperatura del vapor, porque una banda que está bien con material a 90 grados aún puede degradarse por el contacto constante con el vapor caliente en el lado de retorno.
13Tres tipos de calor: ambiental, material y radiante
Por qué un número de temperatura nunca es suficiente
Casi todos los fallos de correas que investigamos en una planta siderúrgica se remontan a una conversación sobre temperatura que era demasiado simple. Un comprador informa "el material está a 60 grados", y se elige un compuesto para 60 grados, y luego la correa falla de todos modos porque el material era solo una de las tres cargas de calor que actuaban sobre ella. El aire ambiente en la galería de una planta siderúrgica puede oscilar entre 35 y 55 grados centígrados y no se apaga por la noche; el contacto del material entrega calor por conducción durante los segundos en que la correa lleva la carga; y el calor radiante de un horno, una campana caliente o una losa caliente llega a la cubierta sin ningún contacto. Un compuesto que es excelente contra el calor por contacto puede ser pobre contra la exposición radiante sostenida, porque la energía radiante mantiene la superficie caliente incluso cuando el cinturón está vacío. Separar estos tres en la etapa de especificación evita la mayoría de las sorpresas que vemos en el campo.
Qué le hace cada tipo de calor al cinturón
La siguiente tabla muestra cómo explicamos la diferencia a los equipos de mantenimiento. Cada carga de calor actúa en una parte diferente de la cinta y en una escala de tiempo diferente, por lo que no se pueden sumar simplemente en una única temperatura de diseño.
Carga de calor
Cómo llega al cinturón
Lo que daña primero
Cómo medirlo en sitio
Calor ambiental de la galería
Aire caliente que rodea todo el transportador, presente incluso cuando la cinta está vacía
Envejece la cubierta de manera uniforme y suaviza la goma durante meses de exposición continua
Termómetro de mano en la cabeza y la cola en un caluroso turno de tarde
Calor por contacto con el material
Conducción directa desde la masa caliente transportada en la cubierta superior a lo largo del recorrido
La cubierta superior se endurece y se agrieta, luego pierde el agarre de la polea en la cabeza
Lectura infrarroja del material a medida que sale del conducto, además de una lectura de superficie en la cubierta
Carga radiante
Energía en la línea de visión de la carcasa de un horno, campana caliente o producto caliente, sin contacto
Secado de la superficie y fragilidad en el lado que mira hacia la fuente de calor, a menudo los bordes
Sonda de superficie en el cinturón frente a la fuente, tomada después de dos horas de funcionamiento
Ciclo térmico
Calentamiento rápido en cada pasada seguido de enfriamiento, típico de transferencias cortas en caliente
Empalme los bordes y la línea de unión entre la cubierta y la carcasa, mucho antes de que la cubierta se desgaste
Registre la temperatura del material contra los recuentos de inicio y parada para una semana representativa
14Matriz de combinación de componentes: qué parte sirve a qué zona
Tratar la correa, la rueda guía, el raspador y el gabinete como un solo sistema
Una planta siderúrgica no compra una correa de forma aislada; compra un sistema, y las partes de ese sistema se refuerzan entre sí o luchan entre sí. Una cubierta resistente al calor combinada con ruedas guía engrasadas comunes fallará antes de tiempo, porque las ruedas guía se hornean y se atascan y luego la correa se desliza sobre un rodillo bloqueado. Una carcasa de cable de acero debajo de una zona de impacto mal diseñada sobrevivirá a cargas de tensión que nunca debió enfrentar, pero aún así sufre magulladuras en el paracaídas. La siguiente matriz es la lógica de combinación que utilizamos cuando ensamblamos una especificación completa de un transportador y está escrita deliberadamente para que el equipo de compras pueda ver qué piezas van juntas y dónde entran en conflicto dos buenas opciones.
Componente
A qué zonas sirve
Cuándo incorporarlo
Donde entra en conflicto
Cinturón resistente al calor
Sinterizado, descarga del enfriador de pellets, muelle de coque, subproducto de escoria y cualquier transferencia corta en caliente
Siempre que la temperatura de la cubierta medida se encuentre por encima de la banda de servicio normal durante más de unos pocos segundos por pasada
Un compuesto más blando y tolerante al calor generalmente se desgasta más rápido, por lo que es una mala elección para minerales fríos y altamente abrasivos
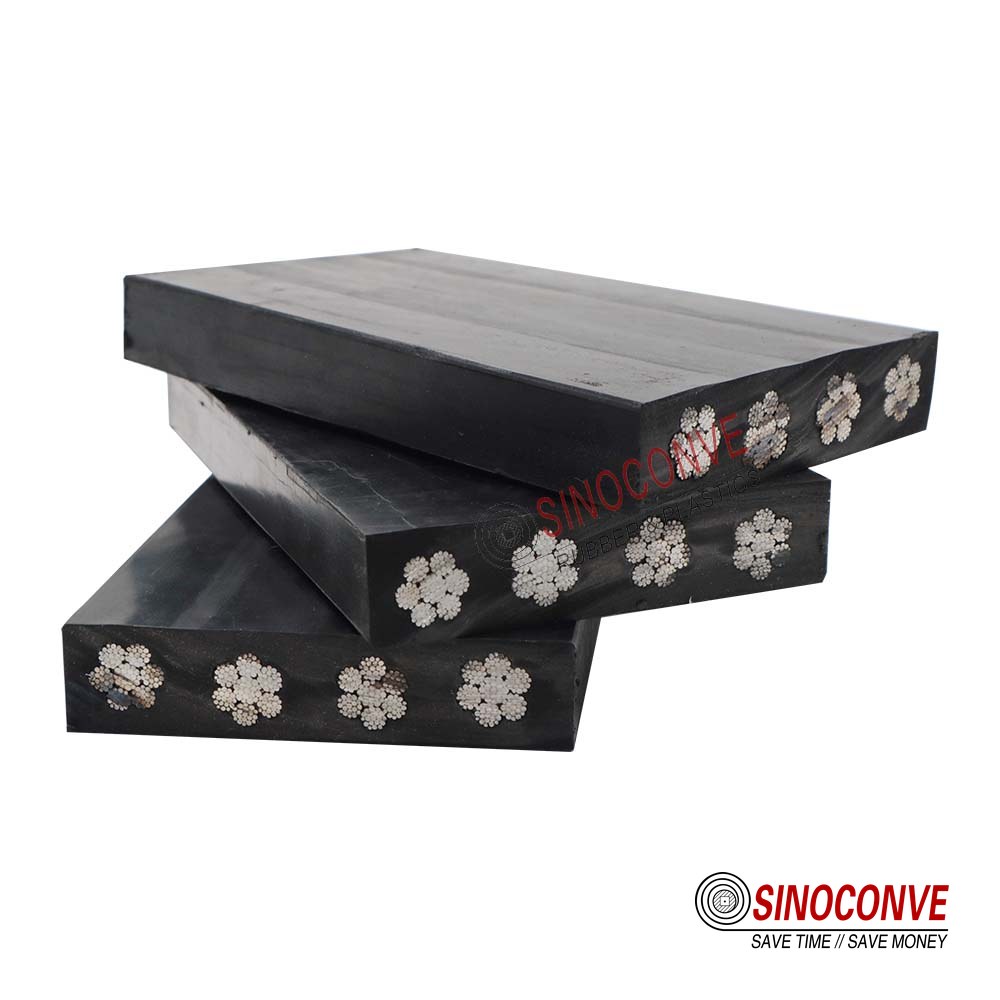
Carcasa de cordón de acero
Tramos de carga largos, líneas principales de alta tensión y cualquier transferencia que transporte escoria densa o trozos de chatarra
Cuando la demanda de tensión supera la construcción de la tela o el material transporta fragmentos pesados y afilados
Necesita poleas más grandes y un empalme más suave, por lo que es un desperdicio en transportadores cortos y estrechos
Polines de impacto amortiguadores
Torres de transferencia de materia prima, carga de carga y punto de caída de cada transportador de escoria
Cuando la altura de la caída excede aproximadamente un metro o el tamaño del bulto es grande e irregular
Demasiados rodillos blandos en un tramo largo reducen el soporte, por lo que pertenecen únicamente al punto de carga
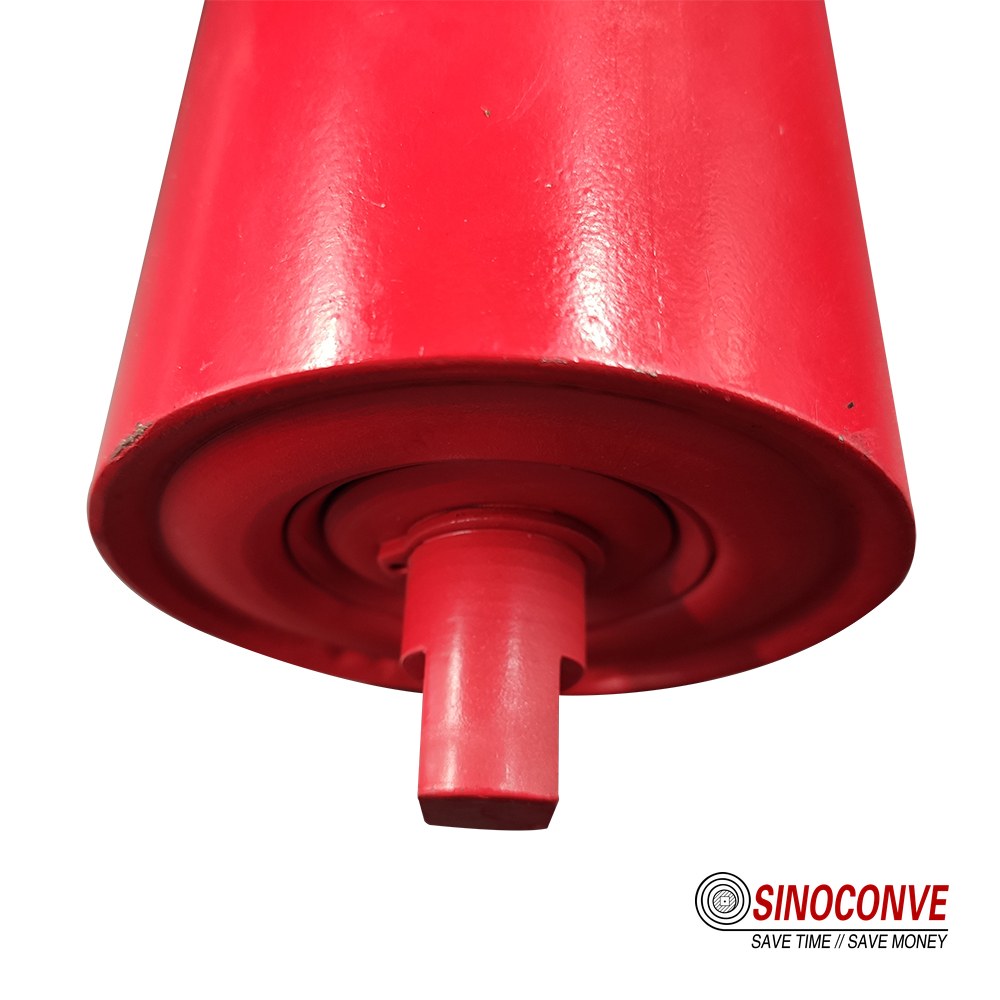
Polines tolerantes al calor
Sinterizado, rodado y tiradas cortas donde el propio rodillo absorbe el calor de remojo
Cuando se encuentra que la grasa guía está endurecida o los rodamientos están atascados durante las inspecciones de rutina
Cuesta más que los rodillos estándar, por lo que no tiene sentido en líneas de mineral en frío
Limpieza de raspadores y puntos de lavado
Depósitos de mineral húmedo, líneas de pellets, manipulación de carbón y todos los transportadores de aditivos con mucho polvo
Tan pronto como el material remanente sea visible en el lado de retorno o se acumule material alrededor de los rodillos de retorno
Las cuchillas agresivas sobre un compuesto térmico suave pueden vibrar y perforarse, por lo que la presión debe ser baja
Caja, cubiertas y control de polvo
Galerías de carbón, áreas de rodadura y ruedas, sistemas de aditivos convertidores y transferencias de patio al aire libre
Donde el viento, la lluvia o la deposición de polvo alcanzarían el cinturón o la estructura
Una cubierta cerrada atrapa el calor, por lo que no debe usarse sobre una cinta de sinterización o de escoria caliente sin ventilación
Leer la matriz en cualquier fila le indica por qué se necesita un componente; leer a lo largo de una fila te dice a qué renunciar. Esa compensación es la parte que la mayoría de las cotizaciones ignoran, por lo que animamos a los compradores a enviar la lista de zonas con la consulta en lugar de un único dibujo de la correa y el tonelaje requerido.
15Lista de verificación de adquisiciones y aceptación para cinturones de plantas siderúrgicas
Convertir el análisis de zona en un documento de pedido
Una vez mapeadas las zonas y elegidos los componentes, el trabajo del comprador es convertir todo eso en un documento que pueda verificarse. La especificación de compra de una planta siderúrgica debe indicar la clase de temperatura y la evidencia detrás de ella, el grado de cobertura, el tipo y resistencia de la carcasa, el método de empalme y los requisitos de trazabilidad de una manera que un tercero pueda verificar. El lenguaje vago es el enemigo aquí: una línea que dice "adecuado para material caliente" no puede ser probada, auditada ni rechazada. Cada campo a continuación debe tener un número, una referencia estándar o una prueba con nombre adjunto, y se debe informar al proveedor antes de realizar el pedido qué documentos se solicitarán en el momento de la entrega. Como cinta transportadora resistente al calor, preferiríamos responder esas preguntas durante la licitación que discutir sobre ellas en la puerta.
Comprobar área
Qué exigir al proveedor
Base de aceptación que aplicaríamos
Juicio de clase de calor
Un rango de temperatura definido vinculado a la condición de la cubierta medida, no solo al material
La clase declarada debe cubrir la temperatura máxima con cierto margen para los picos de verano y de inicio
Evidencia de envejecimiento por calor
Propiedades conservadas después del envejecimiento en horno, generalmente reportadas según ASTM D573 o el método ISO equivalente
Las cubiertas deben conservar suficiente resistencia a la tracción y alargamiento para que la correa aún se desplace después del envejecimiento
Prueba de tracción de espesor total
Resistencia a la rotura certificada para la banda terminada, reportada según ASTM D378 o la norma acordada
El valor medido debe cumplir o exceder la resistencia escrita en el pedido, lote por lote
Cubre abrasión y dureza
Pérdida de volumen por abrasión según DIN 53516 y dureza en Shore A para ambas cubiertas
Los valores deben estar dentro del rango indicado, ya que la deriva aquí indica un cambio compuesto
Vulcanización de empalme
Registros de temperatura, presión y tiempo de curado de prensa para cada junta realizada en sitio o en obra
Se debe esperar que la resistencia del empalme alcance aproximadamente el 90 por ciento de la resistencia de la correa, según el estándar vigente
Trazabilidad de lotes
Número de rollo, fecha de producción, lote compuesto e informe de prueba vinculados a la correa entregada
Cada rollo debe ser rastreable hasta su registro de prueba para que un reclamo pueda resolverse sin argumentos
16Seguridad y medio ambiente: calor, polvo, humos y la ventana de mantenimiento
Las restricciones que deciden cuándo se puede cambiar realmente el cinturón
La seguridad en el corredor transportador de una planta siderúrgica no se trata solo de protecciones y cables de tracción, aunque eso es importante. Los peligros dominantes son específicos de este entorno. El material caliente puede viajar más abajo en una cinta de lo que nadie espera después de que un conducto se bloquea y luego se limpia, por lo que los dispositivos de disparo y los sensores de temperatura en el extremo superior valen más aquí que en una línea de agregado frío. El polvo del carbón y los aditivos del convertidor es respirable y, en el caso del carbón, potencialmente explosivo, lo que plantea exigencias reales en el diseño y la extracción del recinto. Los vapores cerca de la rodaja y del horno dificultan la inspección, por lo que el equipo de mantenimiento a menudo trabaja en un lapso estrecho entre las tandas, y esa ventana es donde los trabajos de empalme apresurados y las revisiones omitidas introducen fallas que aparecen semanas después.
El desempeño ambiental ahora es parte de la misma conversación. Una cinta que elimina el material remanente a lo largo del recorrido de retorno esparce el material por todo el corredor, lo que eleva los costos de mantenimiento y, en una galería de carbón, aumenta el riesgo de explosión. Nuestra respuesta suele ser una combinación de buena limpieza, rodillos sellados y un gabinete con ventilación adecuada, y recomendamos a cualquiera que esté planeando ese trabajo consultar nuestras notas en selección de cinta resistente al polvo y los consejos prácticos sobre raspadores en este guía de métodos de limpieza. Cuando el polvo es lo suficientemente fino como para derrotar a los sellos de rodamientos comunes, los rodillos sellados se convierten en una decisión de mantenimiento en lugar de una sutileza, y vale la pena leer la comparación en este artículo sobre rodillos sellados para ambientes con polvo fino.
17Errores de selección comunes y su costo real
La mayoría de los errores costosos en una planta siderúrgica no son exóticos. Son especificaciones simples aplicadas a la zona equivocada y se repiten en todas las plantas porque la persona que escribe la consulta rara vez ve la ruta completa. Hemos enumerado los cinco con los que nos encontramos con más frecuencia, junto con lo que cada uno tiende a costar en tiempo de inactividad y reemplazo en lugar de hablar. Lo importante a tener en cuenta es que ninguno de ellos es causado por un cinturón defectuoso; cada uno es causado por un cinturón que estaba perfectamente bien en otro lugar. Una carcasa de tela elegida para una línea de mineral en frío fallará en una transferencia de escoria y un cinta transportadora de cable de acero seleccionada solo porque parece más fuerte puede tener una tensión incorrecta y una coincidencia de polea incorrecta para un recorrido corto en caliente.
Error de selección
Por qué sucede en proyectos de plantas siderúrgicas
Lo que cuesta en servicio
Un grado de portada para todas las obras
La adquisición central consolida el pedido para ganar un descuento por volumen en un solo artículo de línea
Las zonas calientes fallan en meses, mientras que las zonas frías duran años, por lo que el ahorro se borra con un reemplazo temprano
Temperatura del material tomada como temperatura de diseño
El formulario de consulta tiene un campo de temperatura y la carga radiante nunca aparece en la documentación
La cubierta se seca y se agrieta en el lado que mira hacia el calor a pesar de que el cinturón fue clasificado solo para el material
Polines estándar debajo de un conducto caliente de caída alta
La selección del rodillo se deja en manos del constructor del transportador en lugar de depender de las especificaciones de la correa
La grasa se endurece, los cojinetes se atascan y la correa luego roza los rodillos bloqueados en el punto de carga
Empalme tratado como un detalle del sitio
El pedido especifica el cinturón pero nadie anota las condiciones de curado de las juntas
La junta se convierte en el punto débil de cada uno de los transportadores cíclicos, cortos y calientes de la planta
No se permiten cerramientos en galerías de carbón o aditivos
El cerramiento se difiere como elemento de capital posterior para reducir el costo inicial del proyecto
El polvo se esparce a lo largo del pasillo, la limpieza aumenta y el riesgo de incendio aumenta hasta que finalmente se colocan las cubiertas
Si reconoce dos o más de estas filas en su propio sitio, la ganancia más rápida no es un nuevo cinturón sino una relectura de la lista de zonas con las temperaturas medidas al lado. Ese único ejercicio generalmente mueve el presupuesto de mantenimiento hacia donde hará más bien.
18Preguntas frecuentes
¿Cómo decidimos la clase de calor para una cinta transportadora de una planta siderúrgica?
Comience con una temperatura superficial medida en la propia banda, no en el material, tomada después de que el transportador haya funcionado durante al menos dos horas en el turno más caluroso. Agregue margen para los picos de verano y los aumentos repentinos de inicio, luego haga coincidir ese número con una clase declarada. Si la consulta solo incluye la temperatura del material, la respuesta será incorrecta en cualquier transportador que también enfrente carga radiante.
¿Puede una especificación de banda cubrir tanto la planta de sinterización como el patio de materia prima?
No, y tratar de forzarlo es la causa más común de falla temprana de cobertura que vemos. El depósito necesita resistencia a la abrasión contra el mineral frío, húmedo y grueso, mientras que el trabajo de sinterización necesita tolerancia al calor en transportadores cortos que realizan ciclos de frío y calor. Un compuesto optimizado para uno es considerablemente peor para el otro, por lo que dividir el pedido por zonas es más barato durante la vida útil de las correas, incluso si el precio unitario es ligeramente mayor.
¿Qué evidencia de envejecimiento por calor deberíamos pedir?
Solicite la resistencia a la tracción y el alargamiento conservados después del envejecimiento en horno, informados según ASTM D573 o la práctica ISO equivalente, y solicite la prueba del compuesto real que se suministra en lugar de una hoja de datos genérica. La razón es que el caucho se endurece y pierde elasticidad con el calor, y una correa que aún se mueve y se flexiona después del envejecimiento vale más que una con un buen número de temperatura ambiente. Si un proveedor no puede producir un informe de antigüedad, trate la clase de calor como una afirmación en lugar de una especificación.
¿Necesitamos siempre una correa de cordón de acero en una planta siderúrgica?
En absoluto. El cordón de acero se gana su lugar en líneas principales largas y de alta tensión y en transferencias que transportan fragmentos densos como escoria o chatarra. En transportadores cortos en caliente alrededor de la colada y las líneas de laminación, la demanda de tensión suele ser modesta y una carcasa de tela es más fácil de empalmar y más amigable con las poleas pequeñas. Elegir cuerdas de acero por prestigio en lugar de por tensión es un hábito costoso.
¿Qué importancia tiene el empalme en un transportador caliente?
En transportadores cortos y cíclicos, el empalme suele ser lo primero que falla, mucho antes de que se desgaste la cubierta. El ciclo térmico trabaja un poco el borde de la junta en cada pasada, y una junta mal curada se abrirá en unos meses. Especifique el método de empalme y los parámetros de la prensa en el pedido, insista en los registros de curado y siga la disciplina establecida en este lista de verificación del comprador de empalme.
¿Qué usuarios pertenecen a las zonas activas?
Rodillos resistentes al calor con grasa que no se endurece y rodillos de impacto amortiguadores directamente debajo del punto de caída. Los rodillos engrasados estándar se hornean y se atascan en un ambiente de sinterización o de ruedas, y una vez que un rodillo se bloquea, se convierte en una muela abrasiva contra la correa. La ingeniería detrás de ambas opciones se trata en este guía de selección de rodillos y en nuestras notas sobre rodillos de impacto en zonas de carga.
¿Son aceptables los usuarios estándar en las zonas calientes?
No lo son, por la sencilla razón de que la grasa dentro de un rodillo estándar está formulada para servicio ambiente normal. En una galería que gira a 40 grados o más, esa grasa se endurece, el rodamiento se arrastra y el rodillo deja de girar. La falla es silenciosa y luego repentina, y cuando se nota, la correa ha estado pasando sobre un cilindro de acero caliente y estacionario.
¿Cómo controlamos el retorno del mineral húmedo y el polvo de pellets?
Limpieza en capas y ningún dispositivo lo hará por sí solo. Utilice un raspador primario cerca de la polea principal, un raspador secundario detrás para la película fina y un punto de lavado donde haya agua disponible, luego mantenga el recorrido de retorno en observación durante un mes después de la puesta en servicio. Actualizar un punto de lavado más adelante casi siempre cuesta más que incluirlo en el primer diseño, y es mucho más económico que reemplazar los rodillos de retorno según un cronograma continuo.
¿Qué documentos deben llegar con el cinturón?
Como mínimo: un informe de prueba de tracción de espesor total, una cifra de pérdida de volumen por abrasión según DIN 53516, lecturas de dureza de la cubierta, un informe de envejecimiento y un registro de lote que vincule los rollos entregados con esas pruebas. Los registros de curado de empalmes pertenecen al mismo archivo. Sin este papeleo, un reclamo de garantía se convierte en una discusión sobre la memoria en lugar de una comparación con los números acordados.