


يُقاس أداء سير العجين بما يُعيده. فالحجر والحصى والكرتون المغلق تُخلّف سطحًا بفعل الجاذبية. أما العجين الطازج فلا يُخلّف سطحًا، بل يلتصق بالغطاء، ويتمدد عند حافة التفريغ، ويترك طبقة رقيقة تجفّ بشدة على جانب العودة قبل انتهاء وردية العمل.
معظم خطوط إنتاج المخبوزات التي نفحصها لا تعاني من عطل في سير النقل بالمعنى المعتاد. فلا وجود لقطع ممزقة أو حواف محروقة. ما يلاحظه فريق مراقبة الجودة هو تدهور تدريجي: زيادة وزن القطع بمقدار غرامين أو ثلاثة خلال وردية العمل، وجهاز تقسيم يحتاج إلى تقليم مستمر، وصينية بقايا العجين تمتلئ بسرعة أكبر بعد الغداء مقارنةً ببداية العمل. عادةً ما تعود هذه الأعراض إلى عملية نقل العجين بين الخلاط وجهاز التخمير، وإلى سير نقل تم اختياره من كتالوج معدات مناولة الأغذية دون استشارة أحد حول كيفية استخدام العجين له.

01لماذا يُحدث العجين فرقًا في أداء الحزام؟
المادة التي تصل إلى الحزام عبارة عن شبكة لزجة مرنة، وليست مادة صلبة. تحمل خيوط الغلوتين حبيبات النشا والماء الحر في بنية تتشوه تحت وزنها، وتعود إلى وضعها الطبيعي عند زوال الضغط، وتلتصق بأي سطح أملس تقريبًا. لا تقطع شفرة التقسيم هذه الشبكة بدقة إلا عندما يكون تدفق العجين هادئًا. أما الحزام الذي يسحب أو يموج أو يتوقف عند نقطة التغذية، فيحول العجين نفسه إلى شريط ملطخ ذي قشرة ممزقة، ويستمر هذا التمزق مع قطعة العجين طوال فترة التخمير.
يرى الحزام قطعة متصلة، وليس قطعًا منفصلة.
بين مخرج الخلاط وقادوس التقسيم، تُشكّل العجينة كتلةً واحدةً متصلة، لذا فإن أي تغيير يطرأ على جزءٍ منها يؤثر على الجزء المجاور. ولهذا السبب، يُصبح أي اختلاف طفيف في السرعة خطأً كبيرًا في الوزن. نتحقق من ثلاثة عوامل قبل البدء في العمل على الجهاز: سرعة السطح عند مخرج الخلاط، وسرعة السطح عند مدخل التقسيم، والمسافة بينهما. إذا كانت السرعة الثانية أبطأ بنسبة قليلة، فإن العجينة تنطوي على نفسها، وتحبس الهواء، ويقسم التقسيم أجزاءً ذات أوزان مختلفة. العجينة الرقيقة المستقيمة عند درجة حرارة 26 مئوية لا تُشبه بتاتًا عجينة القمح الكامل الرطبة أو العجينة المورقة، التي تُبلل الغطاء في غضون دقائق. لا توجد بيانات فنية تُفرّق بين هذه الحالات؛ التجربة العملية هي وحدها الكفيلة بذلك.
أين ينتهي المطاف بغبار الدقيق ومواد الفصل
يُرشّ الطحين على آلة تقسيم العجين وآلة التشكيل لمنع الالتصاق، وينتهي جزء منه دائمًا على الحزام الناقل. جزيئات الطحين الدقيقة صغيرة بما يكفي لتنتقل إلى منطقة الوصل، أسفل حافة الختم، وإلى الفجوة بين الحزام وشفرة الكشط. بمجرد أن يتراكم الطحين في منطقة الوصل، يمتص الماء من العجين، ويتمدد، ويتحول إلى نتوء صلب يرفع القطع التالية. هذا النتوء يكشط الغطاء في كل مرة يمر فيها، مما يُسرّع من تلف العجين.
تُسبب مواد الفصل مشكلة معاكسة. فطبقة من السيليكون أو الزيت تجعل أول مئة قطعة تبدو مثالية. ولكن بحلول منتصف الوردية، تنتقل الطبقة جزئيًا إلى العجين، وتُزال جزئيًا بواسطة المكشطة، وتُدفع جزئيًا إلى حواف الحزام. يصبح الفصل غير متساوٍ على امتداد العرض. فيلجأ المشغلون إلى رش المزيد، مما يُلوث آلة التقسيم وآلة التشكيل. نُفضل أن تكون مادة الفصل مُدمجة في نسيج الغطاء بدلًا من إضافتها على خط الإنتاج، ونطلب قائمة مواد الفصل التي يستخدمها العميل قبل التوصية بأي سطح.
ملاحظة ميدانية من مهندسينا: في خط إنتاج الكرواسون بعرض 700 مم في نينغبو، أبلغ عمال الوردية الليلية عن التصاق قطع العجين عند نقلها إلى آلة التشكيل فقط بين الساعة 2:00 و 5:00 صباحًا. لم يكن الحزام هو السبب. فقد ارتفعت نسبة الرطوبة المحيطة، وتبللت سطح العجين، وازداد ضغط الكاشطة لأن الوردية السابقة شدتها لمعالجة مشكلة أخرى. أدى تخفيف الضغط على الكاشطة وإضافة فجوة هوائية قصيرة إلى إصلاح عطل كان قد تم تحديد تكلفته مسبقًا على أنه استبدال الحزام.
الضغط هو المتغير الثالث، وهو الأكثر إهمالاً. العجين طري بما يكفي لتفريغه من الغازات باستخدام أسطوانة أو قضيب تثبيت أو مكشطة محكمة. يتخمر العجين المفرغ من الغازات بشكل مختلف، ويظهر على الرغيف النهائي شريط كثيف في موضع ضغط الحزام. هذا عيب في الجودة ناتج عن سير النقل، وليس عن الخباز. شراء حزام أثقل لحل مشكلة التتبع عادةً ما يزيد الأمر سوءًا، لأن الحزام الأثقل يحتاج إلى شد أكبر، والشد الأكبر يعني ضغطًا أكبر عند كل نقطة تلامس.
لهذا السبب نتعامل مع مناولة العجين كفئة عمل مستقلة وليست مجرد فئة فرعية من نقل المواد الغذائية بشكل عام. وينطبق المنطق نفسه عندما ينتقل المشتري من مكان ثقيل حزام ناقل مطاطي عند مدخل المواد الخام إلى حزام خفيف وعريض ومنخفض الشد عند الفاصل: تتغير الأسئلة من قوة الشد إلى قوة التقشير وملمس السطح. مصنع سيور النقل إن الاكتفاء باقتباس قوة الكسر لم يُجب على سؤال العجين على الإطلاق.
02فصل عملية ملامسة العجين عن مهام الأغذية والتعبئة والتغليف العامة
نقسم المخبز إلى أربع مناطق ونكتب سطرًا منفصلاً لكل منها. الأولى هي معالجة الطعام العامة: استلام المكونات، والغربلة، ونقل المواد الجافة التي تغذي الخلاط. الثانية هي خطوة اختيار مادة PVC و PU الغذائية، حيث لا يزال اختيار نوع البوليمر والتشطيب غير متاح. هذا قرار يتعلق بالمادة. حزام ناقل من مادة PVC الصفحة، وليست صفحة العجين. أما الثالثة فهي المنطقة التي تغطيها هذه المقالة: المسار الرطب والحساس للضغط من مخرج الخلاط مرورًا بآلة التقسيم، وآلة التشكيل الدائري، وآلة فرد العجين، وصولًا إلى تسليمه في القوالب. أما الرابعة فهي التعبئة والتغليف بعد الخبز، والتي تتعامل مع منتج مبرد لم يعد يتشوه وينتمي إلى تغليف المواد الغذائية الواجبات.
| منطقة العمل وما تنقله | ما يجب أن يتحمله الحزام أثناء الخدمة | ما الذي يجب تحديده في طلب عرض الأسعار المكتوب؟ |
|---|---|---|
| عمليات معالجة الأغذية العامة قبل عملية الخلط، بما في ذلك نقل الدقيق والسكر والمكونات الجافة. | مسحوق جاف كاشط، دخول الغبار الناعم، وساعات تشغيل جافة طويلة دون غسل. | هيكل ذو حواف محكمة الإغلاق ضد الغبار، ونوع بوليمر موثق، وقطر بكرة أدنى محدد. |
| اختيار مادة PVC أو PU الغذائية للمصنع، حيث لا تزال عائلة البوليمر والتشطيبات مفتوحة. | التركيبة الكيميائية الفعلية للتنظيف، ودرجة حرارة الشطف، ووثائق الاتصال بالمنتج. | عائلة البوليمر، ونمط السطح، واللون، والسماكة، ومجموعة وثائق المورد الخاصة بملامسة الطعام. |
| يشمل هذا الجزء من عملية ملامسة العجين، بدءًا من مخرج الخلاط مرورًا بالفاصل، ثم آلة التشكيل الدائري، ثم آلة فرد العجين. | الالتصاق الرطب، وتقشير الغلوتين، وتراكم الدقيق عند الوصلة، وتآكل الكاشطة، وإزالة الغازات تحت ضغط منخفض. | تجربة عينة من العجين، وفحص التقشير عند بداية الوردية، ورسم تخطيطي لخطوة التوصيل مع وضع الكاشطة. |
| خط التعبئة والتغليف بعد الخبز، الذي ينقل المنتج المبرد الذي لم يعد يتشوه تحت الضغط الخفيف. | الاحتكاك الناتج عن حواف القشرة، وغبار الفتات، والتوقف والبدء المتكرر في عملية التعبئة. | دقة المؤشر، ومقاومة القطع، وسطح يطلق الفتات في محطة التنظيف. |
بهذه الصيغة، يؤدي الجدول وظيفتين. فهو يمنع تطبيق مواصفات حزام واحد على أربع مهام غير متوافقة. كما أنه يمنح المشتري سبباً وجيهاً لرفض عرض سعر يجيب على سؤال التغليف عندما يكون السؤال المطروح هو سؤال العجين. القطاعات التي نخدمها تقوم الصفحة بتجميع هذه المناطق حسب نوع النبات، وهو ما يمثل نقطة انطلاق مفيدة، ولكن جدول المناطق أعلاه هو ما نعتمد عليه في التسعير.
تُعدّ الحدود مهمة في كلا الاتجاهين. فالحزام الذي يعمل بكفاءة مع لفائف الخبز المبردة غالبًا ما يتعطل في غضون أسبوع مع عجينة ذات نسبة ترطيب 62%، لأن سبب العطل هو الالتصاق وليس الاحتكاك. في المقابل، يُهدر سطح العجين سهل الالتصاق على خط التعبئة والتغليف حيث لا يلتصق المنتج أبدًا. إذا كانت عائلة البوليمرات لا تزال متاحة، فإن... فحص المشتري لحزام ناقل مصنوع من مادة PVC صالحة للاستخدام مع المواد الغذائية يغطي هذا القسم مسار المستندات؛ ويفترض القسم أدناه اتخاذ القرار.
03أدخل العجين في أداة تقسيم العجين دون شده أو تلطيخه.
عادةً ما يُلام جهاز تقسيم العجين على أخطاء الوزن، مع أنه في الغالب غير مسؤول عنها. فبحلول وصول العجين إلى القادوس، يكون قد تعرض للتمدد أو الطي أو الانضغاط أثناء عملية النقل. ولا يستطيع جهاز تقسيم العجين إلا قطع ما يُعطى له. فإذا وصلت العجينة بسماكة متغيرة، فإن القطع الحجمي ينتج عنه كتلة متغيرة، ولن تتمكن أي معايرة من الحفاظ على الوزن المطلوب.
حاجز بين مخرج الخلاط ومدخل الموزع
يُفرغ الخلاط العجين على دفعات، بينما يحتاج جهاز التوزيع إلى تدفق ثابت، ويستوعب سير ناقل مائل قصير مع قادوس الفرق. نحدد حجم هذا الخزان الاحتياطي بناءً على وزن الدفعة ومعدل التوزيع، وليس على مساحة الأرضية. فإذا كانت دفعة وزنها ١٢٠ كجم تُفرغ من الخلاط في ٩٠ ثانية، وكان جهاز التوزيع يستهلك ١.٢ كجم في الثانية، فإن الخزان الاحتياطي يستوعب خُمس الدفعة تقريبًا في أي لحظة. يجب أن يكون السير الناقل عريضًا بما يكفي لكي تنتشر العجينة جانبيًا بشكل طفيف فقط، لأن العجينة التي تصل إلى الحواف تفقد شكلها المربع، فتضغط عليها الموجهات.
تستحق زاوية الميل اهتمامًا أكبر مما تحظى به. ينزلق العجين الرطب للخلف على غطاء أملس، ويعوض المشغلون ذلك بالشد أو باستخدام أدوات التثبيت. كلا الأمرين يُحدثان عيوبًا جديدة: فالشد يضغط العجين ليصبح مسطحًا، بينما تُطلقه أدوات التثبيت على شكل كتل. حافظ على ميل طفيف واستخدم المساحة الأفقية لتجميع العجين. عندما تُجبر مساحة الأرضية على الصعود، فإن استخدام غطاء ذي سطح خشن ومكشطة بكرة رأس مضبوطة بشكل صحيح يُحقق نتائج أفضل من زيادة الشد.
| قمنا بقياس حالة العلف في الموقع | ما يحدث للعجين عند نقطة النقل | التغيير التصحيحي الذي نقوم به قبل بدء المناوبة التالية |
|---|---|---|
| يعمل حزام التفريغ أسرع بنسبة ثمانية بالمائة من بكرة التغذية الخاصة بالفاصل. | تنثني الصفيحة لتشكل موجة ثابتة وتطوي طبقة من الهواء على نفسها. | قم بمطابقة سرعات السطح في حدود اثنين بالمائة عن طريق تغيير نسبة القيادة، وليس الحزام. |
| تسقط الدفعة من مسافة أربعين سنتيمتراً من مخرج الخلاط على الحزام. | تستقر الحافة الأمامية بشكل مسطح، وتفرغ الغازات، وتترك بقعة مسطحة دائمة على الجانب السفلي. | أضف منحدرًا مائلًا أو ارفع الحزام بحيث يبقى السقوط أقل من خمسة عشر سنتيمترًا. |
| يتم تغذية عجينة الفطيرة إلى جانب واحد من حزام ناقل أعرض من العجينة نفسها. | الجانب المحمل يكون أكثر إحكاماً، ويتجه الحزام نحو الحافة الثقيلة، ويحتك الدليل. | قم بتوسيط التغذية باستخدام قناة توجيه قصيرة وأعد فحص سحب الخيط على كلا الجانبين. |
| يقوم المشغلون بإيقاف جهاز تقسيم السوائل لمدة خمس دقائق بينما يستمر الخلاط في العمل. | تستقر العجينة على الحزام، وتبلل الغطاء وتلتصق به على طول منطقة التلامس الكاملة. | قم بربط الخلاط بالمقسم، أو أضف وضع الزحف البطيء أثناء التوقفات القصيرة. |
تُعدّ الموجهات الجانبية مصدرًا خفيًا للتلطخ. فعند ضبطها بإحكام شديد، تتكوّن طبقة ثابتة من العجين تجف وتتشقق وتتفتت داخل المنتج. لذا، نضبط الموجهات مع ترك مسافة واضحة بينها، ونترك شريطًا قصيرًا منخفض الاحتكاك يقوم بعملية التمركز. ويتبع شكل الموجه المصبوب بكرةً مُخددة بدلًا من الاحتكاك بحافة فولاذية، وهذا هو سبب جودة منتجاتنا. حزام ناقل PVC موجه توجد مجموعة من الخيارات، ولماذا يجب مطابقة المظهر الجانبي مع الأخدود.
تخيّل ما يفعله المقص عندما لا يجد ما يكفيه من الطعام. ينغلق المقص على شريط رفيع، ويكون القطع غير مكتمل، ويسحب السكين العائد الذيل. هذا الذيل هو سبب العديد من الشكاوى المتعلقة بتمزيق الورق والتي تُعزى إلى طريقة التحضير. حزام ناقل ذو سطح خشن يثبت الشريط على السطح المائل دون شد إضافي، و مورد سيور النقل من يعرف نظام التغذية بالتقسيم سيطلب حجم الدفعة ومعدل القطع قبل تحديد سعر السطح.
04تحرير السطح، وإحكام إغلاق الحواف، وهندسة الوصلة
يُعدّ التحرر خاصيةً أساسيةً للنظام، إذ يعتمد على ملمس الغلاف، ومدة التلامس، والضغط على بكرات الدعم، ودرجة حرارة العجين، وما تبقى من القطعة السابقة. إن تغيير أحد هذه العوامل مع توقع ثبات البقية هو ما يؤدي إلى فشل الحزام الذي كان يعمل بشكل جيد في التجربة في الإنتاج الفعلي.
قراءة بيان الإفراج من اختبار التقشير، وليس من كتيب
نجري فحصًا بسيطًا للتقشير عند إدخال أي عجينة جديدة. نضع قطعة منها على عينة من غلاف العجينة المراد تغليفها، ونتركها لفترة زمنية محددة تُطابق أطول مدة بقاء على خط الإنتاج، ثم نرفعها يدويًا بسرعة ثابتة. المهم ليس رقمًا في جدول، بل ما إذا كانت العجينة تنفصل بسلاسة عند السطح الفاصل أم تتمزق من الداخل، تاركةً طبقة رقيقة على الغلاف. التمزق يعني أن قوة الالتصاق أقوى من قوة تماسك العجينة نفسها، وعلى سير الإنتاج، ستتراكم هذه الطبقة.
يؤثر تشطيب السطح على النتيجة حتى ضمن نفس عائلة البوليمر. فالغطاء شديد اللمعان يمتص المادة بالكامل، بينما يترك الغطاء غير اللامع أو ذو النقوش الخفيفة قنوات دقيقة تسمح ببقاء الهواء وقليل من الدقيق، مما يجعل عملية التقشير أقصر. لهذا السبب، يتصرف حزامان من نفس السماكة والبوليمر بشكل مختلف على نفس خط الإنتاج، ولهذا السبب نرسل عينات مادية بدلاً من وصف التشطيب لفظياً.
يُحدد نوع البوليمر المستخدم أسفل الطبقة النهائية. مع العجائن الرطبة ذات الامتصاص العالي، تُزال أغطية البولي يوريثان عادةً بسهولة أكبر من أغطية البولي فينيل كلوريد، كما أنها تقاوم الدهون في العجائن المصفحة بشكل أفضل. هذه ملاحظة عامة وليست ضمانًا. تتصرف العجائن الغنية بالدهون والسكريات والمعالجة بالإنزيمات بشكل مختلف، والدليل الوحيد الموثوق هو التجربة على عجينتك. دليل حزام ناقل PVC لأنماط السطح يغطي ذلك التشطيبات إذا ظل PVC هو المعيار المعتمد في المصنع.
وصلات متدرجة وأختام حواف في منطقة رطبة
كل وصلة تُمثل انقطاعًا، والعجين ينجذب إلى الانقطاعات. يكفي أن تكون الوصلة نصف ملليمتر لتلتقطها مكشطة الدقيق، وتجمع الدقيق، وتبدأ بتكوين حافة. على سير رفيع يتحرك بسرعة آلة التقطيع، تمر هذه الحافة بالعجين عشرين أو ثلاثين مرة في الدقيقة. نحدد وصلة تُضغط وتُقص لتصبح مستوية، ثم نقيسها بمسطرة عبر الوصلة في كلا الاتجاهين. إذا شعرت طرف الإصبع بالوصلة، فسيشعر بها العجين أيضًا.
يُعدّ إحكام إغلاق الحواف هنا أكثر أهمية منه في النقل الجاف. إذ تتفاعل رطوبة العجين ومياه الغسيل مع حواف النسيج المكشوفة؛ وبمجرد تسرب الماء، ينتفخ الحزام، ويصعب تحريكه، وينفصل عن طبقاته. ويُعدّ تحديد عرض الإغلاق في الرسم شرطًا أساسيًا للشراء، وليس ترقية. كما نطلب طريقة الوصل: فالوصلة المتدرجة في الحزام الرقيق تكون أكثر استواءً من الوصلة الإصبعية، ويجب توضيح الفرق في المتانة بدلًا من افتراضه. ملاحظتنا حول وصلات التوصيل مقابل وصلات التثبيت الميكانيكية يغطي القرار؛ لا تنتمي أدوات التثبيت المعدنية إلى جانب المنتج.
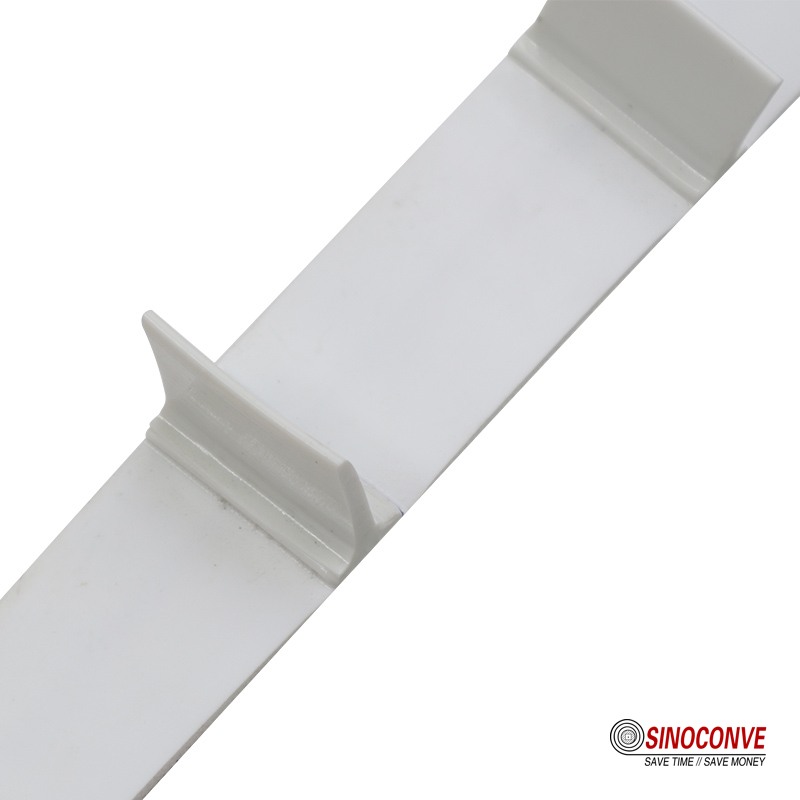
| ميزة الحزام قيد المراجعة فيما يتعلق بتلامس العجين | لماذا تهتم العجينة اللزجة والرطبة بهذه الخاصية؟ | الأدلة التي نطلب من المورد تقديمها أولاً |
|---|---|---|
| تشطيب الغطاء، ومستوى اللمعان، ونمط السطح المرئي. | السطح اللامع يتبلل تمامًا ويحافظ على تماسك القشرة لفترة أطول عند ملامستها للعجين المبلل. | عينة مادية من التشطيب الدقيق، بالإضافة إلى مرجع النمط الموجود على الرسم. |
| نوع الوصلة، وارتفاع الخطوة، وكيفية تشذيب الوصلة. | أي درجة مرتفعة تجمع الدقيق، وترفع القطعة التالية، وتتسبب في تآكل حافة المكشطة. | رسم مقطع عرضي مشترك وقيمة خطوة مقاسة على الحزام النهائي. |
| بنية مانع التسرب للحواف والعرض المحكم على كل جانب. | يتسرب ماء الغسيل ورطوبة العجين إلى الحافة المفتوحة ويتسبب في انتفاخ الهيكل. | عرض الختم المكتوب، وطريقة الختم، وصورة لحافة عينة الإنتاج. |
| الحد الأدنى لقطر البكرة بالنسبة لسمك الحزام المورد. | بكرة الأنف الصغيرة الحجم تثني الحزام بشدة وتفتح الوصلة في كل تمريرة. | يجب تحديد الحد الأدنى للقطر المطلوب للهيكل المورد، كتابياً وليس شفهياً. |
هناك نقطة هندسية يتم إغفالها: قضيب الأنف عند مخرج العجين. يُستخدم عادةً أسطوانة أنف صغيرة عند عبور العجين فجوة قصيرة، وكلما كان اللفّ أكثر إحكامًا، زاد انحناء الغطاء. إذا كان الحزام سميكًا جدًا بالنسبة لتلك الأسطوانة، فإن الوصلة تتحمل الضغط، ويتشقق الغطاء على طول المفصل في غضون أسابيع. الحل هو استخدام أسطوانة أكبر أو حزام أرق، و... حزام ناقل مسطح من مادة PVC غالباً ما يكون البناء الأخف وزناً أرخص. عند تقديم عرض الأسعار سيور ناقلة بالجملة بالنسبة للمخابز، يُعد قطر أسطوانة لف الأنف أول بُعد نطلبه.
05إزالة الكاشطة، وتنظيف غبار الدقيق، وتنظيف جانب العودة
تُعدّ الكاشطة أكثر مكونات خط إنتاج العجين سوء فهم. فهي تُركّب لإزالة الغشاء الذي يُعيده الحزام من جانب المنتج، وفي العجين اللزج يكون هذا الغشاء مستمرًا وليس متقطعًا. عندما لا تستطيع الشفرة مواكبة ذلك، يحمل جانب العودة العجين إلى بكرة الذيل، حيث يلتف ويتخمر ويغير مسار الحزام.
ضبط المكشطة على وضع التقشير، وليس الضغط
يقوم المشغلون بشد مكشطة العجين لأنها تبدو وكأنها تترك بقايا عجين. والنتيجة هي شفرة مضغوطة بشدة على الغطاء، تعمل دون أن تجف، مما يؤدي إلى تسخين السطح وتلميعه. ينفصل الشريط اللامع بشكل أسوأ من الحزام المحيط به، مما يؤدي إلى التصاق المزيد من العجين به، فيقوم المشغل بشد المكشطة مرة أخرى. هذه الحلقة المفرغة شائعة ويمكن تجنبها تمامًا.
نضبط شفرة البولي يوريثان بحيث يكون التلامس خفيفًا ومتساويًا، ثم نختبرها بشريط من الورق: يجب أن يُسحب الورق بسهولة دون تمزيقه. زاوية الشفرة لا تقل أهمية عن الضغط. الشفرة المائلة قليلاً تقشر الغشاء، بينما الشفرة المائلة بزاوية حادة تدفعه داخل الغطاء. في سير العجين، نفضل تشغيل شفرتين خفيفتي الحمل بالتتابع بدلاً من شفرة واحدة ثقيلة الحمل، لأن المرور الثاني يلتقط ما رفعته الأولى. إذا بقي الغشاء بعد ذلك، فالمشكلة تكمن في انفصاله عن السطح، وليس في قوة الكشط، ولن يحل الضغط الإضافي هذه المشكلة.
يُغيّر غبار الدقيق الصورة. فالغبار الجاف على جانب العودة غير ضار حتى يلامس الماء، ثم يتحول إلى عجينة تتراكم في أخاديد البكرات وتحت حامل الشفرة. تعمل فرشاة جافة أمام الشفرة على تحريك الغبار، بينما تعمل فوهة غسل خلفها على تخفيف ما تبقى منه. الماء الذي يُسكب قبل الفرشاة يُحوّل الغبار إلى مادة لزجة، لذا فإن الترتيب مهم. مقالنا حول تنظيف حزام جانب العودة يحدد التسلسل، و حدود التنظيف باستخدام الكاشطة يستحق الأمر قراءة هذا المقال قبل أن يحدد أي شخص شفرة ثالثة.
يُعدّ سهولة الوصول للتنظيف قرارًا أساسيًا عند الشراء، وليس تفصيلًا من تفاصيل الصيانة. فالحزام الذي لا يمكن رفعه عن سطحه الداعم لن يُنظف من أسفله أبدًا، حيث يتجمع الدقيق الرطب. لذا، نطلب أن يكون الحزام قادرًا على سحبه لمسافة كافية لتخفيف الشد، وأن يحتوي على قسم توجيه مفصلي، ومسار تصريف لا يمتد أسفل الإطار. في حال وجود ورديتين عمل تتخللهما عملية تنظيف رطبة، يجب تصميم الحزام خصيصًا لهذا الغرض منذ البداية. يجب على المورد تأكيد أي منظف، كتابيًا، بناءً على التركيز ومدة التلامس المستخدمة فعليًا، وذلك وفقًا للتصميم الفعلي للحزام.
ملاحظة ميدانية من مهندسينا: في مصنع بمقاطعة شاندونغ، كان يتم غسل سير ناقل العجين بمنظف قلوي رغوي كل ليلة، ثم يُشطف بالماء في نهاية كل وردية. بعد حوالي خمسة أشهر، انتفخت حواف السير وانفصلت وصلة الربط. لم يكن السير معيبًا بالنسبة للغرض الذي صُمم من أجله. ببساطة، لم تُذكر طريقة الغسل في المواصفات، لذا لم يسأل أحد عما إذا كان مانع التسرب على الحواف مصممًا لهذا الغرض.
06التتبع، فجوات النقل، واستقرار وزن القطعة
عادةً ما تُناقش عملية ضبط الوزن على خط إنتاج المخبوزات من خلال ضبط الفاصل. عمليًا، يبدأ نصف الانحراف الذي ندرسه من فجوة النقل. فالقطعة التي تتمدد أثناء انتقالها من سير ناقل إلى آخر يكون لها طول وكثافة وسلوك مختلف في آلة التشكيل، ويسجل جهاز فحص الوزن النتيجة بعد فترة طويلة من حدوث السبب.
لماذا يتجول حزام العجين
حزام العجين عريض ورقيق وخفيف الحمل، لذا فهو حساس لأي تغيير في توازن الشد على امتداد عرضه. بكرة مقوسة تُستخدم لتوسيط حزام مطاطي سميك ستؤدي إلى توجيه حزام PVC رقيق بشكل غير متوقع، وقد يتحرك إطار مُربع بدقة بضعة ملليمترات عند التركيب بمجرد ارتفاع درجة حرارة الخط خلال اليوم وتبريده بماء الغسيل. نتحقق من ثلاثة أمور قبل إجراء أي تعديل: محاذاة البكرة مع خيط، وعرض الحزام مقابل خلوص الدليل، وما إذا كان الانحراف يتبع الحزام أم يبقى مع الإطار. إذا انحرف الحزام إلى نفس الجانب بغض النظر عن اتجاه تدويره، فالمشكلة تكمن في الحزام؛ أما إذا بقي الانحراف مع الإطار، فالمشكلة في الإطار. تساعد ملامح الدليل عند تشكيل الأخدود ليطابق، ويمكن للبكرات ذاتية المحاذاة في مسار العودة إزالة التذبذب البطيء الذي لا يمكن علاجه بأي تعديل للشد. دليل التتبع يغطي ذلك التسلسل، و ملاحظة حول اختيار البكرة ذاتية المحاذاة يشرح هذا النص متى تساعد البكرات ومتى تخفي عيوب الإطار.
يُعدّ انحراف الوزن أحد أعراض انتقال الوزن
عندما يرتفع مؤشر وزن الفحص خلال وردية العمل، نرسمه بيانيًا مقابل ثلاثة متغيرات خطية: درجة حرارة العجين عند الفاصل، ومستوى القادوس، والمسافة بين قضيب التفريغ وحزام الاستقبال. تؤثر درجة الحرارة على كثافة العجين بشكل طفيف وعلى لزوجته بشكل كبير. يؤثر مستوى القادوس على الضغط على القطعة المقطوعة. تؤثر المسافة بين القادوس والحزام على مدى سقوط القطعة ومقدار تشوهها عند الهبوط. لا يظهر أي من هذه المتغيرات الثلاثة على شاشة معايرة الفاصل.
| الأعراض التي تظهر على جهاز فحص الوزن أو خط القياس | السبب المحتمل عند نقطة نقل العجين | أول فحص نقوم به في بداية نوبة العمل |
|---|---|---|
| يرتفع متوسط وزن القطعة ببطء من الساعة الأولى إلى الساعة الأخيرة. | ترتفع درجة حرارة العجين، فتصبح الطبقة أكثر قابلية للتمدد وتتمدد على المنحدر. | قم بتسجيل درجة حرارة العجين عند جهاز التقسيم كل ساعة مقابل اتجاه الوزن. |
| تتوزع الأوزان بشكل واسع دون وجود اتجاه واضح خلال فترة الانتقال. | يتذبذب مستوى القادوس، لذا يتغير الضغط فوق السكين من قطعة إلى أخرى. | راقب مستوى القادوس لمدة دقيقتين وقارنه بنمط التشتت. |
| تصل القطع إلى آلة التشكيل وهي أطول بشكل ملحوظ من عرضها. | يعمل حزام الاستقبال بشكل أسرع من حزام التفريغ ويسحب القطعة للخارج. | قم بقياس سرعات السطح باستخدام مقياس سرعة الدوران بدلاً من قراءة إعدادات المحرك. |
| تم تسوية أحد حواف كل قطعة، بينما تبدو بقية الأجزاء طبيعية. | يقوم دليل جانبي أو حافة حزام مهترئة بالضغط على العجين أثناء مروره. | افحص خلوص الدليل وحافة الحزام بحثًا عن أي اهتراء أو مانع تسرب مرفوع. |
تُعدّ فجوة النقل قيمة تصميمية يجب تضمينها في الرسم. نُفضّل فجوة صغيرة بما يكفي لدعم القطعة على امتداد معظم طولها، ولكنها كبيرة بما يكفي لمنع تلامس الأحزمة. في الأحزمة الرقيقة ذات البكرة الأمامية الصغيرة، يُمكن ضبط هذه الفجوة على بضعة ملليمترات إذا كان الإطار صلبًا. وعندما تستدعي الحاجة زيادة الفجوة، تُستخدم صفيحة قصيرة ثابتة على نفس ارتفاع سطح الحزام لمنع الحافة الأمامية من السقوط والانثناء للداخل.
بعد قسم العجين، يظهر السؤال نفسه بصيغة أخرى. تخرج الصواني المملوءة من آلة التشكيل على ناقل صواني يغذي الرفوف و... الخدمات اللوجستية والتخزين في جانب المصنع، حيث تكون دقة الفهرسة أهم من عملية الإطلاق، يُعدّ نقل معيار حزام واحد عبر هذا الحد خطأً. مصنع سيور النقل توضح الزيارة مدى اختلاف المبنيين.
07قائمة التحقق من طلب عرض الأسعار، والقبول، وفحص المناوبة
يتضمن طلب عرض أسعار لحزام العجين الذي يحظى بإجابة مفيدة أربعة عناصر: العجين، وشكل خط الإنتاج، وإجراءات التنظيف، واختبار القبول. معظم الاستفسارات التي نتلقاها لا تتضمن سوى الأبعاد. الأبعاد تخبرنا بما يجب إنتاجه، لا بما يجب أن يتحمله الجهاز.
ما يجب تضمينه في حزمة طلب عرض الأسعار
ابدأ بوصف العجين بكلمات العميل: نسبة الماء، نسبة الدهون، نسبة السكر، نوع الدقيق، درجة حرارة العجين المطلوبة عند التقسيم، وما إذا كان العجين مورقًا. أضف صورة للعجين بعد خروجه من الخلاط، لأن الصورة تُظهر الطي والتمزق اللذين يخفيهما الوصف المكتوب. ثم اذكر الأبعاد الهندسية: مراكز البكرات، الأقطار بما في ذلك بكرة الأنف، عرض الحزام، زاوية الميل، والمسافة بين كل عملية نقل. أخيرًا، اذكر إجراءات التنظيف مع ذكر المواد الكيميائية المستخدمة وعدد مرات التنظيف.
يجب كتابة الموافقة قبل الطلب، وليس بعد التسليم. نقترح إجراء اختبار تجريبي قصير على خط الإنتاج الفعلي باستخدام العجين الفعلي، ووزن عينة لا تقل عن ثلاثين قطعة متتالية عند بدء التشغيل، ومرة أخرى في نهاية كل وردية، وفحصًا بصريًا للجانب العائد بعد أول يوم إنتاج كامل. في حال وجود وصلة في الحزام، يجب قياس الوصلة وتسجيلها عند التركيب لتوفير مرجع للمقارنة لاحقًا. هذه إجراءات روتينية، ورفض المورد لها يُشير إلى أمر ما.
يجب أن تُدرج مكونات نظام الدفع في نفس المستند. فثبات جهاز الفصل يعتمد على ثبات نظام الدفع الخاص به، وانزلاق الحزام في الخلاط أو آلة التشكيل يُحدث تفاوتًا في الوزن يُشبه عطلًا في الناقل. نحن نُغطي كلا جانبي هذه المشكلة، لذا نُفضل الاطلاع على نظام الدفع الكامل في استفسار واحد بدلًا من تقديم عرض سعر لناقل مُدمج في آلة مُتذبذبة. ابدأ بـ حزام على شكل حرف V نطاق، ودع مصنع أحزمة V الذي يقوم أيضاً بفحص سير النقل للتأكد من عدم تعارض الاختيارين. وينطبق الشيء نفسه على مصنع أحزمة ناقل الحركة يُطلب مطابقة مجموعة بكرات موجودة: يجب قياس المظهر الجانبي.
بالنسبة للنباتات التي تحدد خط إنتاج كامل، لدينا ضمان الجودة تسجل العملية كل مرحلة من مراحل الإنتاج، و المعدات الصناعية يشرح هذا القسم كيفية تعاملنا مع مصنعي الآلات الذين يحتاجون إلى توريد الأحزمة وفقًا للرسم. دليل بيع بالجملة لأحزمة نقل الطعام يُعد هذا خيارًا مناسبًا للقراءة التالية إذا كنت تقوم بتجميع عدة مراكز في طلب واحد.
مذكرة واحدة للمصادر قبل إرسال الأوراق. سيحتاج المصنع الذي يدير أيضًا خط استلام المواد الخام أو خط مناولة الصناديق إلى حزام ناقل صناعي إنها ثقيلة بعض الشيء، وهذا التصميم غير مناسب لنقل العجين. إذا اشتريت من خلال موزع السيور الناقلةاطلب نفس عينة العجين وقياسات المفاصل التي تطلبها من المصنع.

08الأسئلة الشائعة حول سيور نقل عجين المخابز
ما الذي يميز حزام العجين عن حزام الطعام العادي؟
نمط الفشل. يُقيّم حزام نقل الطعام القياسي بناءً على مقاومته للتآكل والقطع وسهولة تنظيفه. أما حزام العجين، فيُقيّم بناءً على مدى انفصال الغلوتين الرطب عن السطح بعد فترة تلامس تُقاس بالثواني. هذا الاختلاف هو ما يُحدد جودة غطاء الحزام، وجودة وصلاته، وضبط الشد، وتصميم الكاشطة.
هل يمكننا استخدام عجينة ذات نسبة ترطيب عالية على حزام PVC الموجود لدينا؟
أحيانًا، لكن اختبره قبل بدء العمل. عادةً ما تنتقل العجينة الرطبة على غطاء PVC لامع خلال الساعة الأولى، ثم تبدأ بترك طبقة رقيقة مع ازدياد رطوبة السطح. اختبر سهولة التقشير بعجينتك الخاصة عند أطول مدة بقاء على خط الإنتاج، ولاحظ وجود طبقة رقيقة متبقية بدلًا من التركيز على رقم. إذا ظهرت طبقة رقيقة، فمن المرجح أن يكون السبب هو السطح غير اللامع أو غطاء البولي يوريثان، وليس مكشطة أضيق.
كيف نمنع العجين من الالتصاق عند مدخل آلة تقسيم العجين؟
أصلح نظام التغذية قبل تغيير الحزام. تأكد من تطابق سرعة التغذية مع سرعة التفريغ بنسبة لا تتجاوز بضعة بالمئة، وأن ارتفاع سقوط العجين منخفض، وأن العجين لا يتوقف تمامًا على الحزام أثناء التوقفات القصيرة. غالبًا ما يكون التصاق العجين عند نقطة التغذية ناتجًا عن تأخر في التغذية وليس عن مشكلة في سطح العجين. بمجرد استقرار الحركة، يكفي استخدام غطاء ذي ملمس خفيف ومكشطة محملة بشكل صحيح لمعالجة المشكلة.
هل يجب أن يكون حزام العجين لا نهائياً أم مقسماً إلى أجزاء؟
يُعدّ استخدام نظام لا نهائي الخيار الأمثل حيثما يسمح الإطار بذلك، لعدم وجود وصلة قد تتجمع فيها الدقيق أو ترتفع قطعة العجين. مع ذلك، فإن العديد من إطارات المخابز مصممة لحزام ناقل موصول، ويمكن استخدام وصلة متدرجة جيدة الصنع ومُقَصّة بشكل متساوٍ لضمان التشغيل المقبول. الأهم هو قياس ارتفاع الدرجة وإحكام إغلاق الحواف. فالوصلة المرتفعة على خط العجين تُعدّ عيبًا في الجودة مُحتملًا.
كم مرة يجب تنظيف حزام العجين خلال نوبة العمل؟
أكثر مما هو مذكور في معظم الجداول، وسيُظهر لك الحزام نفسه ذلك. راقب جانب العودة عند بكرة الذيل: عندما تبدأ طبقة مرئية بالتراكم، تكون الفترة بين عمليات التنظيف قد طالت أكثر من اللازم. يُعد التنظيف الجاف بالفرشاة أثناء الإنتاج، والتنظيف الرطب الكامل بين الورديات، والتنظيف العميق الموثق للإطار وسطح الدعم أسبوعيًا نمطًا معقولًا للبدء. عدّله وفقًا لعجينك وممارستك في التنظيف بدلًا من الاعتماد على جدول عام.
ما هي المعلومات التي نحتاج إلى إرسالها للحصول على عرض سعر لحزام العجين؟
أرسل لنا نوع العجين ونسبة ترطيبه، ودرجة حرارة العجين المقاسة عند جهاز التقطيع، وصورة للعجين الخارج من الخلاط، ومخطط البكرات مع أقطار بكرات التغذية، وعرض الحزام وميله، ومواد التنظيف المستخدمة وعدد مرات استخدامها. أضف وزن القطعة المستهدف والتفاوت المسموح به. بناءً على هذه المعلومات، يمكننا اقتراح تصميم ووصلة، وتحديد الأجزاء التي تحتاج إلى تجربة على خط الإنتاج الخاص بك.
منتجات ذات صلة قد تحتاجها
- حزام ناقل مسطح من مادة PVC
- سيور ناقلة ذات سطح خشن
- حزام ناقل من مادة PVC
- حزام ناقل من مادة PVC مزود بمشابك
مقالات مدونة ذات صلة




