

样品皮带在工作台上运行良好,而第一批生产用的皮带却在机器上出现故障。真正重要的审核问题不是样品外观是否良好,而是工厂能否再次生产出相同齿形、绳芯位置和成品长度的皮带,并能清楚地说明每条皮带是由哪一批生产的。
首先从驱动装置图纸入手。一张标明皮带轮齿形和中心距的图纸比一张老旧的皮带编号更能为供应商提供信息。再加上张紧行程。穿梭式分度器和带挡板的输送带可能使用相同的齿距,但所需的接头和位置检查却有所不同。

01. 要求查看最后一批产品
一份光鲜亮丽的产能清单列出了各种规格。一份完整的检验报告则会告诉你工厂在实际订单上测量了哪些数据。选择一个与你的订单尺寸相近的尺寸,并索取其图纸、生产路线、帘线和PU批号、测量结果以及纸箱标记。批号标识应该能够从纸箱追溯到相应的生产批次。如果纸箱与生产批次没有关联,那么日后发生投诉时将难以调查。
供应商可能自行模制一种尺寸,然后采购另一种尺寸。将报价尺寸记录在模具登记簿旁边,并注明任何散装加工或外部采购的情况。买方可以在声明并检验合作伙伴制造的途径后接受该产品。 自动化OEM采购指南讨论了重复订单的审批流程。
| 审计主题 | 有用的证据 | 它回答的问题 |
|---|---|---|
| 工具 | 轮廓和长度登记与刀具 ID | 能否重复制作完全相同的尺寸? |
| 建造 | 图纸上的路线:真正无限延伸还是焊接而成 | 如果有关节,它在哪里? |
| 材料 | 绳索和化合物批次捆绑在一起 | 不同批次之间有哪些变化? |
| 检查 | 实际读数和量规法 | 发货的皮带尺寸测量过吗? |
02. 模具索赔需要尺寸,而不仅仅是螺距。
“我们生产 AT10”这句话省略了皮带的长度、宽度和可用齿数。所引用的模具实际可以加工哪些长度和宽度的皮带?有些连续环是铸造的;另一些则是通过其他方法连续生产的。焊接成环的开口坯料存在接头。应根据尺寸而不是通用产品系列来编写加工路线。索引应用可能使这种区别至关重要。
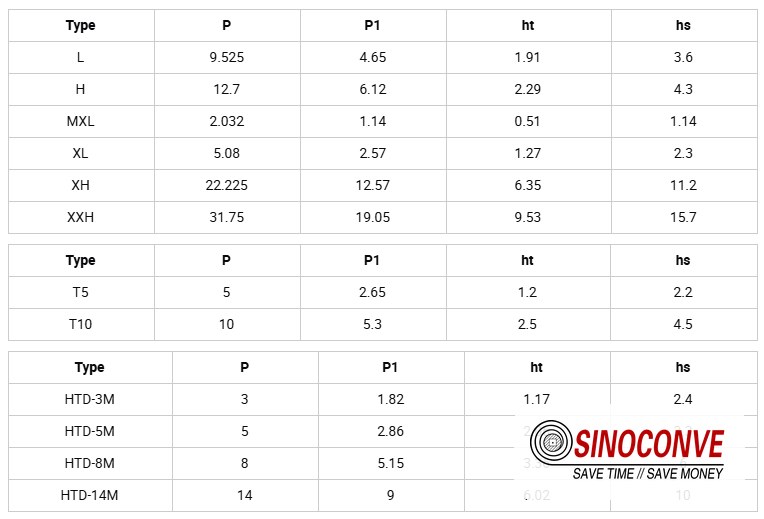
将拟定的齿形图与机器皮带轮图进行比对。即使肉眼看起来合适的皮带,也可能啮合错误。 节距和轮廓指南解释了名称,但皮带轮图才能最终确定匹配情况。定制工具需要单独列出成本和所有权清单。
03. 查明是否存在焊缝
安装人员可能会将任何闭合环称为“连续环”。对于传动工程师而言,关键问题在于焊缝是否会中断皮带及其帘线。请在订单上注明“焊接环”或实际的连续结构。如果是焊接环,请将接头图和测试结果放在皮带样品旁边。
检查皮带两端是否存在接缝。然后将满载运行情况与机器的定位要求进行比较;输送产品的皮带可能仍然无法满足位置重复性要求。 精密驱动文章涵盖了这些运动要求。
04. 电源线控制运行长度
两条外径相同的皮带在固定中心驱动装置上的安装方式可能不同。绳芯位置决定了节距线。请工厂说明绳芯结构,并提供所选等级皮带的实测伸长率结果。不同的绕线方式可能会改变安装后的张力,而无需改变标称尺寸。
对于分度应用,请使用规定的方法和参考载荷测量节距长度。宽度和厚度也应标注在测量图上。外周长与节距长度是不同的测量单位。保留一条已标记的合格皮带; 芳纶和钢丝绳芯的对比有助于确定材料选择。
05. 检查传送带及其连接片
裸露的环状部件可能通过检验,然后焊接的翼片夹住鼻滑轮处的护罩。其最终高度和齿的相对位置需要进行机加工试装。根据指定齿的尺寸标注第一个翼片。对于匹配的一对翼片,在一张图纸上标明它们的相位关系。
观察实际完成的飞焊焊缝,并思考是哪个工艺步骤将其焊成的。没有飞焊焊缝的样品无法用于验证带有飞焊焊缝的生产输送带。 表面和精度指南对此有更详细的说明。
06. 向工厂提供机器限制条件
询价单 (RFQ) 应包含皮带轮图纸和所需皮带几何形状。旁边注明速度、加速度和驱动负载。最小皮带轮尺寸和剩余张紧行程通常比皮带照片更有用,因为它们限制了可安装的皮带类型。标明任何油、水或清洁剂的接触情况。涂层皮带或带齿皮带需要单独的图纸,包括参考齿和运行方向。将变更控制清单写入订单。
如果图纸遗失,请拍摄每个皮带轮的照片并记录其标记。记录中心距和当前张紧位置。仅凭更换代码可能掩盖皮带轮的改动。正时皮带报价单应包含拟定的图纸和检验方法。
| 物品 | 绘图或记录 | 原因 |
|---|---|---|
| 牙齿贴合 | 滑轮部分 | 个人资料不匹配 |
| 长度 | 音调线和收线 | 无张力裕度 |
| 环形 | 焊接声明 | 未经批准的关节 |
| 航班 | 牙齿参考 | 遗失登记 |
07. 批准生产路线,而不仅仅是样品。
首先批准图纸和施工说明。然后对照图纸和说明检查样品,并在实际驱动装置上运行该样品。记录跟踪情况、齿轮啮合情况、运行后的张力以及任何对机器有影响的运动误差。对于皮带输送附件,检查产品起始位置、末端位置以及中间位置。
样品获批后的首箱纸箱是对可重复性的真正考验。将测量好的纸带与已批准的样品并排放置,并核对批号。保留首件检验单和一条已标记的纸带。将工具、线材、PU材料和焊接工艺的变更列入通知清单,以防止任何改动悄悄混入下一批货物中。
08. 从纸箱唛头到索赔文件
包装在发货前最好拍照留存,尤其是长途转运的情况下。折叠过紧可能会在包装背面留下痕迹或导致附件弯曲。纸箱上应标明图纸版本和批号,长度标识应足够醒目,以便收件人区分两个尺寸相近的包裹。
将模具、样品、最小起订量、单价和包装分别列在不同的商品类别中。后续索赔需要提供批号标签、测量缺陷以及已批准的图纸。确定由谁负责测量退回的皮带以及测量时间。对于自有品牌订单,请分别批准包装套和纸箱的印刷;请参阅品牌指南。

买家提问
“无尽的”是指没有关节吗?
不一定。请参考图纸上的生产路线。首件样品皮带应与图纸所示相符。
所有提案都必须由公司内部提出吗?
不。如果供应商提供的尺寸规格能够得到控制,并且检验过程也得到严格把关,那么这种规格是可以接受的。刀具所有权和供应商变更审批都应写入合同。
测量表上应该填写哪些内容?
使用经批准的图纸作为清单:齿形、节距、宽度和任何飞行位置。如果量规和参考载荷会影响结果,则应注明。
一个合格的样品就足以用于生产了吗?
它批准了样品。将首批生产批次与样品进行比较,包括线材和复合材料批次、接头结构以及对驱动至关重要的读数。
批次间存在差异时应该如何处理?
利用纸箱批次和检验记录确定受影响的批次。扣留有争议的库存,对照已批准的图纸进行测量,并确定是否可以更换或进行可控偏差处理。
相关产品和阅读
请参阅SINOCONVE同步带以及PU同步带与橡胶同步带的对比说明。关于帘线选择,请阅读芳纶与钢丝的对比。自动化采购人员可将此询价单与OEM审核指南一起使用。





