Конвейер для упаковки пищевых продуктов: проектирование линии, зонирование и требования к гигиене.
Конвейер для упаковки пищевых продуктов проектируется по зонам, а не по лентам, и это руководство показывает, как это делать именно в таком порядке. Начинается оно с разбивки линии на зоны обработки сырья, готовой продукции и упаковки, затем отдельно для каждой из них устанавливаются класс гигиены, режим очистки и тип ленты. Точки перехода между зонами, компоновка линии, а также правила наклона и снижения для упакованной продукции рассматриваются с помощью расчетов, а не на основе субъективных оценок. Отдельные разделы посвящены дренажу и уклону пола, точкам скопления материала, качеству поверхности ленты и контролю цвета, оборудованию влажной зоны и разделению аллергенов при переналадке. Объясняются методы проверки, такие как мазки, измерения АТФ и визуальные проверки, а также последовательность ввода в эксплуатацию перед передачей оборудования. В заключение приводятся ключевые показатели эффективности (KPI), позволяющие выявить неисправность линии на ранней стадии. В результате получается документ, который инженер предприятия может передать подрядчику в понедельник утром.
Руководство по закупкам малогабаритных гусеничных катков для бизнеса: технический аудит и контрольный список для запроса предложений.
Небольшой опорный каток — это компонент, определяемый чертежом, и цена за единицу является последней переменной, которую стоит сравнивать. В этом руководстве представлен технический аудит из двенадцати пунктов, охватывающий класс подшипников и уплотнений, допуски на стенки труб и торцевые крышки, динамические нагрузки, привязанные к заданной скорости, и стабильность партий от партии к партии. В нем объясняется, как читать чертеж катка, какие одиннадцать полей должен содержать полный технический паспорт, и как проверить реальные пределы подшипников и уплотнений до выдачи коммерческого предложения. Сравниваются варианты покрытия и обработки поверхности, чтобы определить, когда действительно выгоднее использовать гальванизацию, полиэтилен высокой плотности (HDPE) или резину. Во второй половине аудит превращается в документацию: бланк запроса коммерческого предложения (RFQ) из восемнадцати полей, метод нормализации цены, минимального объема заказа (MOQ) и сроков поставки, порядок утверждения образцов и первых образцов, правила входного контроля и процедура отслеживания стабильности партий. В заключение рассматриваются вопросы упаковки, маркировки, гарантии и обработки претензий. Покупатели могут использовать это руководство, чтобы превратить широкий разброс цен в обоснованное сравнение аналогичных товаров.
Зубчатые ремни: профиль, режим работы привода и ограничения по применению.
Зубчатые ремни — это клиновые ремни с насечками, передающие крутящий момент за счет трения на боковых стенках шкивов; их формованные насечки улучшают гибкость и отвод тепла, но не обеспечивают синхронизацию. В данной технической статье разъясняются пересекающиеся термины «зубчатый», «с насечками», «с формованными насечками» и «с необработанными краями», а затем проводится их разграничение с зубчатыми ремнями и конвейерными лентами с зубьями. Вводятся классические семейства AX, BX и CX, узкие метрические профили XPZ–XPC, а также профили 3VX или 5VX с дюймовой ориентацией, при этом точные размеры указываются в соответствующих данных производителя. Разделы, посвященные конструкции, рассматривают корды натяжения, адгезионную резину, компрессионные блоки, основания насечек и необработанные боковые стенки. Затем руководство связывает геометрию насечек с потерями на изгиб, температурой, логикой минимального шкива, скоростью ремня, углом обхвата и положением натяжного ролика. В заключение рассматриваются вопросы натяжения, выравнивания, износа шкивов, дисциплины согласованного комплекта, диагностики неисправностей, размеров для замены и контрольный список для запроса коммерческого предложения от покупателя.
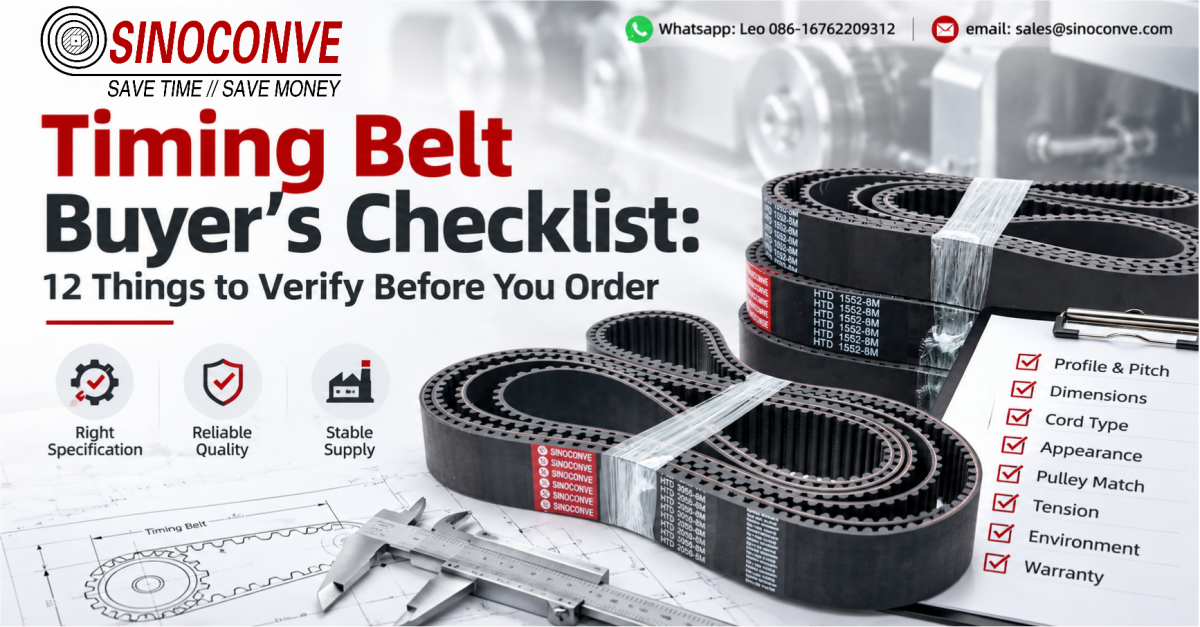
Контрольный список покупателя ремня ГРМ: 12 вещей, которые нужно проверить перед заказом.
Заказ зубчатого ремня часто завершается неудачей в узкий промежуток времени между подтверждением профиля и установкой ремня, и каждый этап требует своих проверок. Этот контрольный список разделяет двенадцать проверок на три группы по четыре. Перед заказом он включает в себя подтверждение профиля и шага зубьев по образцу или чертежу, определение того, является ли длина шага или количество зубьев определяющим параметром, фиксацию ширины и обработки задней части ремня, а также указание типа корда в заказе с соответствующими подтверждающими документами. После получения ремня проверки переходят в измерения: необходимо снять три параметра, определить, как выглядят расслоение и обнажение сердечника, чем сплошной ремень отличается от непрерывного, а также ознакомиться с информацией о маркировке и старении, прежде чем ремень попадет на склад. Перед установкой последние четыре проверки охватывают совместимость шкива и канавки, минимальное зацепление зубьев, ход натяжения относительно межосевого расстояния, условия окружающей среды и условия гарантии, от которых зависит предъявление претензии.
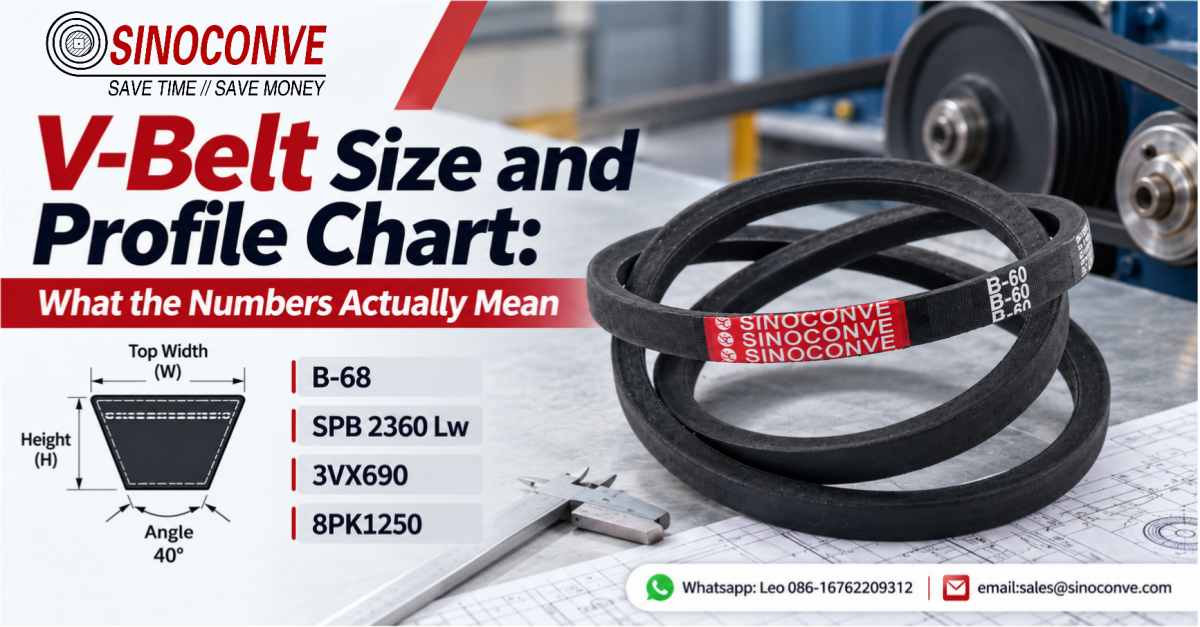
Таблица размеров и профилей клиновых ремней: что на самом деле означают эти цифры.
Код клинового ремня представляет собой набор измерений без указания единиц измерения, и именно поэтому возникают проблемы с заказом. В этом руководстве подробно рассматриваются реальные маркировки: SPB 2360 Lw, B-68, 3VX690 и 8PK1250, и указывается, что измеряет каждая позиция и к какой линии на ремне она относится. Три варианта обозначения длины выделены в отдельный раздел, поскольку именно они вызывают большинство проблем: базовая длина Lw, внутренняя длина Li и эффективная длина Ld сравниваются бок о бок с учетом смещений между ними. Далее следуют размеры сечения: верхняя ширина, высота ремня и номинальный угол клина в сорок градусов, включая объяснение, почему этот угол является номинальным и что происходит по мере износа ремня. В таблицах перекрестных ссылок классические ремни A-D сопоставляются с узкими ремнями SPZ-SPC и имперскими семействами 3V, 5V и 8V, а также комбинации, которые ни в коем случае нельзя использовать вместо них. Рассматриваются ремни с ленточной окантовкой как дисциплина заказа, количество ребер, комплекты и то, что фактически гарантирует комплект, а руководство завершается контрольным списком из двенадцати пунктов для заказа.
Конвейерная лента из ПВХ против резиновой конвейерной ленты: какая подойдет для вашей линии?
Это сравнение составлено так, как это делает инженер-упаковщик, начиная с производственной линии и двигаясь вперед, а не от технических характеристик материала. Оно начинается с описания ограничений, которые фактически определяют работу конвейерной ленты на упаковочной линии: небольшие шкивы, перенос по лезвиям ножей, короткие центры и зоны накопления, а затем то же самое делается для помещения для пищевых продуктов и сортировочного центра. Только после рассмотрения этих трех параметров проводится сравнение ПВХ и резины с ними: гигиеничность и легкость очистки, твердость и сцепление покрытия, ударопрочность и сопротивление разрыву, поведение на небольших шкивах, температурный диапазон, варианты соединения и стоимость за метр по сравнению со стоимостью в год. Документация по материалам, контактирующим с пищевыми продуктами, рассматривается как документальный путь, а не как слоган, с подробным описанием различий между материалами пищевого класса, материалами для мойки и антимикробными материалами. Матрица принятия решений охватывает область применения, материал, температуру и режим очистки, а в заключительных разделах перечислены семь ошибок при выборе и что следует проверить по прибытии.

