Промышленные ременные решения для сложных условий

Блог

Блог

Последние сообщения
Гипсопроводная лента: штукатурка, штукатурные швы и влага

Гипсопроводная лента: штукатурка, штукатурные швы и влага

Конвейерная лента для гипсокартона работает в линии, которая внешне напоминает цех по производству листовых плит, но по своим характеристикам совершенно не похожа на него. Штукатурка представляет собой порошок, который застывает при контакте с водой, поэтому лента должна отделять влажную листовую плиту, не разрывая её и не задерживая застывший материал на поверхности. Далее по потоку сушилка подаёт тепло и пар, а станции распиловки и обрезки — мелкую пыль, которая заполняет все зазоры. В этом руководстве рассматриваются линии по производству гипсокартона и древесно-стружечных плит, а затем прослеживается последовательность от обжига до укладки. Рассматриваются вопросы отделения и сцепления как конкурирующие требования, почему штукатурная пыль является проблемой застывания, а не проблемой очистки, как кромки плит и ножи повреждают покрытие, и как тепло и пар в сушилке сокращают срок его службы. В последующих разделах рассматриваются вопросы стыковки и отслеживания на линии по производству листовых плит, переноса и защиты поверхности, очистки между сменами продукции и проверки на осаждение перед запуском линии.
Конвейерная лента для извести: воздействие тепла, пыли и истирания при обработке негашеной известью.

Конвейерная лента для извести: воздействие тепла, пыли и истирания при обработке негашеной известью.

Конвейерная лента для транспортировки извести подвергается самым жестким условиям на первых нескольких метрах после печи, где горячая негашеная известь поступает с мелкой щелочной пылью без предупреждения. Цемент – это совсем другая задача: клинкер остывает, прежде чем пройти большое расстояние, в то время как известь может покинуть печь и почти сразу попасть на ленту. В этом руководстве основное внимание уделяется именно этому различию. Оно разделяет негашеную известь, гашеную известь и известковое молоко на три категории, различающиеся температурой, влажностью и пылеобразованием, а затем описывает каждую неисправность: нагрев, сокращающий срок службы покрытия, щелочная пыль, разрушающая срез, твердые мелкие частицы, истирающие покрытие, и стыки, которые разъединяются при многократных циклах нагрева. В заключение рассматриваются точки перегрузки, сухая очистка, а не промывка, а также приемочные проверки и запасные части, которые должны быть на складе известкового завода перед остановкой.
Конвейерная лента для соли: гигроскопическая нагрузка, коррозия и промывка

Конвейерная лента для соли: гигроскопическая нагрузка, коррозия и промывка

Конвейерная лента для транспортировки соли редко разрушается под нагрузкой; она разрушается под воздействием воды и хлора. Соль впитывает влагу из воздуха, оседает на покрытии и оставляет пленку из рассола, которая достигает края среза и места соединения, где текстильный каркас совершенно не защищен. Данное руководство следует этому пути, а не просто перечисляет общие материалы. Оно разделяет пищевую соль, промышленную соль и противогололедную соль, поскольку один и тот же минерал поступает с разной влажностью, загрязнением и требованиями к гигиене. В нем объясняется, почему кристаллизация на роликах и возвратных роликах является ранним предупреждением, а не деталью, требующей регулярной очистки, как твердые кристаллы и посторонние материалы повреждают покрытие и почему заявление о пищевой пригодности одновременно меняет покрытие, место соединения и метод очистки. В последующих разделах рассматриваются вопросы промывки и дренажа, наклонов и точек перегрузки, отслеживания ленты, поверхность которой никогда не бывает сухой, и проверок, которые следует провести перед перезапуском линии транспортировки соли.
Конвейерная лента для солода: замачивание зерна, липкая суспензия и гигиена солодовенного производства.

Конвейерная лента для солода: замачивание зерна, липкая суспензия и гигиена солодовенного производства.

Конвейерная лента для солода перемещает груз, который при поступлении ещё «живой», а к моменту отъезда — «мёртвый». Замоченный ячмень несёт поверхностную воду и сахар, прорастающее зерно отбрасывает корешки, которые обвиваются вокруг вращающихся предметов, а обожжённый солод поступает горячим, сухим и пыльным в нескольких метрах от той же рамы. Это руководство описывает последовательность процесса соложения, поскольку требования к ленте меняются на каждом этапе. В нём рассматриваются вопросы воды и адгезии от замачивания до прорастания, секция обжига, где тепло и влага сокращают срок службы покрытия, мусор, скапливающийся на роликах и возвратных роликах, а также разница между остатками, которые удаляет скребок, и остатком, который удаляется только промывкой. В отдельном разделе определяется, где заканчивается эта страница и начинается последующая линия розлива и упаковки, со ссылкой на это руководство. В последующих разделах рассматриваются вопросы гигиены при проектировании, выбор поверхности, бережное обращение с зерном, отслеживание лёгких грузов, перегрузки и пыли в силосах, а также проверки, которые необходимо провести перед началом сезона.
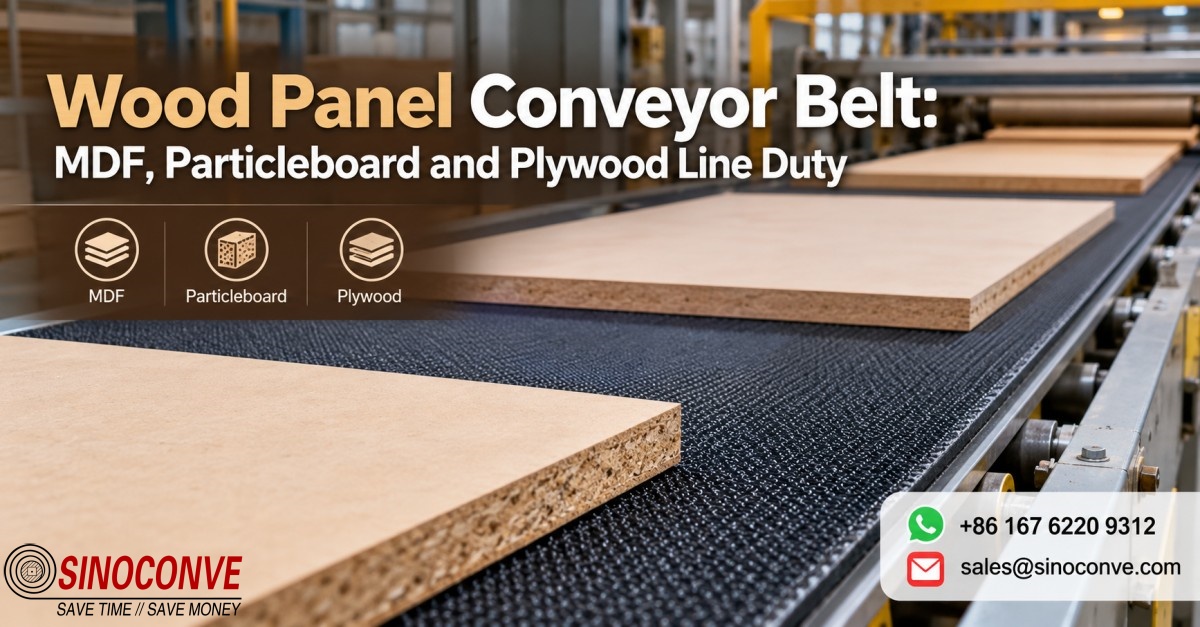
Конвейерная лента для деревянных панелей: для производства МДФ, ДСП и фанеры.

Конвейерная лента для деревянных панелей: для производства МДФ, ДСП и фанеры.

Конвейерная лента для деревянных панелей проходит весь свой жизненный цикл после нагрева, и этот единственный факт отличает её от лент, используемых на лесоскладе. Доска, выходящая из горячего пресса, тёплая, слегка липкая и имеет нестабильные размеры, а по мере движения она охлаждается, поэтому лента подвергается воздействию груза, температура и сцепление которого меняются вдоль её хода. Это руководство описывает весь этот путь от формовки и предварительного прессования до выхода из пресса, охлаждения, шлифовки, обрезки и укладки. В нём объясняется, почему перенос смолы и клея представляет собой иную проблему, чем обычная пыль, почему мелкие частицы при шлифовке могут быть как абразивными, так и воспламеняющимися, и как изменение ширины доски и короткие центры затрудняют её перемещение по сравнению с длинным конвейером для насыпных материалов. В отдельном разделе обозначена граница между портативным лесопильным оборудованием и другими устройствами, чтобы эти две страницы не конкурировали за одни и те же поисковые запросы. В заключительных разделах рассматриваются вопросы выбора покрытия, поведения стыков при многократных циклах нагрева и контрольные проверки, которые следует согласовать перед перезапуском линии по производству панелей.
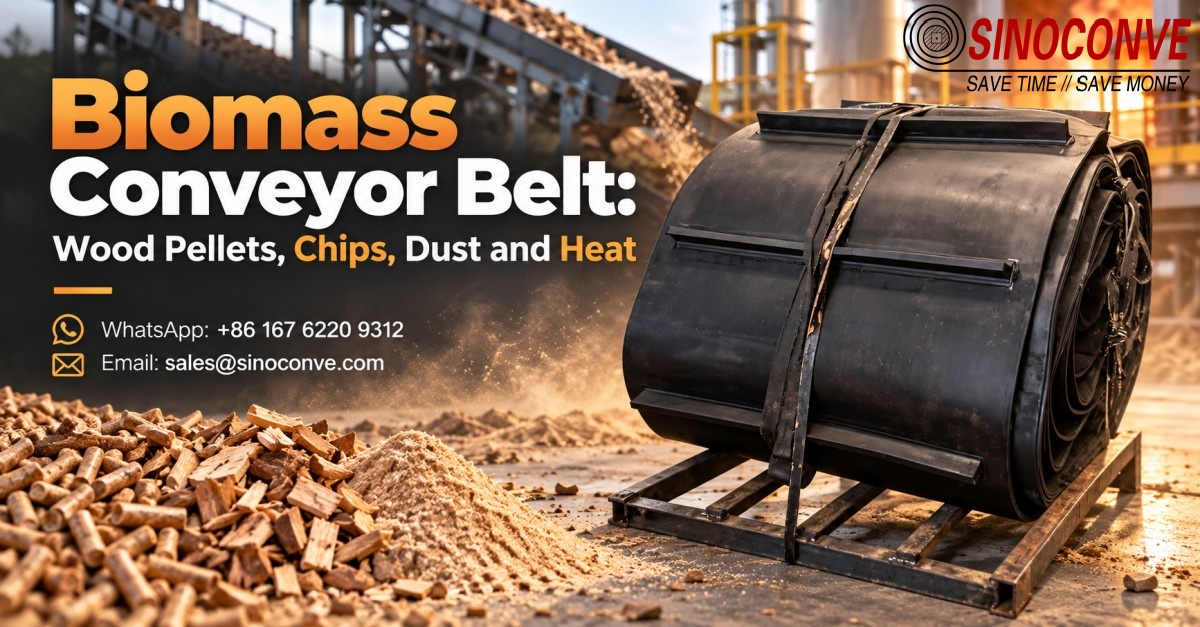
Конвейерная лента для биомассы: древесные гранулы, щепа, пыль и тепло.

Конвейерная лента для биомассы: древесные гранулы, щепа, пыль и тепло.

Перед конвейерной лентой для биомассы стоит задача перемещения топлива, которое никогда не бывает одинаковым дважды: гранулы поступают сухими и хрупкими, щепа — влажной и тяжелой, солома — легкой и волокнистой, и все три вида несут мелкие частицы, которые оседают на раме и обратной стороне. Это руководство начинается с анализа влажности, поскольку именно влажность определяет, будет ли груз скользить, прилипать или замерзать, образуя комок на крышке. Затем рассматриваются гранулы, щепа и солома в трех режимах работы, и объясняется, почему крышка, выдерживающая воздействие щепы, может выйти из строя при работе с гранулами из-за удара и разрушения, а не из-за истирания. Пыль рассматривается дважды: как фактор воспламенения и поддержания чистоты, на который лента может только влиять, и как фактор обратного переноса, который контролирует конструкция ленты. В последующих разделах рассматриваются загрязнение золой и песком, выбор крышек и конструкций для топливных складов и подачи топлива в котлы, углы наклона силосов, разгрузка и ударная поддержка, очистка и образующаяся при этом пыль, отслеживание на длинных участках и приемочные проверки для стабилизации перед установкой.


Гипсопроводная лента: штукатурка, штукатурные швы и влага

Гипсопроводная лента: штукатурка, штукатурные швы и влага

Конвейерная лента для гипсокартона работает в линии, которая внешне напоминает цех по производству листовых плит, но по своим характеристикам совершенно не похожа на него. Штукатурка представляет собой порошок, который застывает при контакте с водой, поэтому лента должна отделять влажную листовую плиту, не разрывая её и не задерживая застывший материал на поверхности. Далее по потоку сушилка подаёт тепло и пар, а станции распиловки и обрезки — мелкую пыль, которая заполняет все зазоры. В этом руководстве рассматриваются линии по производству гипсокартона и древесно-стружечных плит, а затем прослеживается последовательность от обжига до укладки. Рассматриваются вопросы отделения и сцепления как конкурирующие требования, почему штукатурная пыль является проблемой застывания, а не проблемой очистки, как кромки плит и ножи повреждают покрытие, и как тепло и пар в сушилке сокращают срок его службы. В последующих разделах рассматриваются вопросы стыковки и отслеживания на линии по производству листовых плит, переноса и защиты поверхности, очистки между сменами продукции и проверки на осаждение перед запуском линии.

Конвейерная лента для извести: воздействие тепла, пыли и истирания при обработке негашеной известью.

Конвейерная лента для извести: воздействие тепла, пыли и истирания при обработке негашеной известью.

Конвейерная лента для транспортировки извести подвергается самым жестким условиям на первых нескольких метрах после печи, где горячая негашеная известь поступает с мелкой щелочной пылью без предупреждения. Цемент – это совсем другая задача: клинкер остывает, прежде чем пройти большое расстояние, в то время как известь может покинуть печь и почти сразу попасть на ленту. В этом руководстве основное внимание уделяется именно этому различию. Оно разделяет негашеную известь, гашеную известь и известковое молоко на три категории, различающиеся температурой, влажностью и пылеобразованием, а затем описывает каждую неисправность: нагрев, сокращающий срок службы покрытия, щелочная пыль, разрушающая срез, твердые мелкие частицы, истирающие покрытие, и стыки, которые разъединяются при многократных циклах нагрева. В заключение рассматриваются точки перегрузки, сухая очистка, а не промывка, а также приемочные проверки и запасные части, которые должны быть на складе известкового завода перед остановкой.

Конвейерная лента для соли: гигроскопическая нагрузка, коррозия и промывка

Конвейерная лента для соли: гигроскопическая нагрузка, коррозия и промывка

Конвейерная лента для транспортировки соли редко разрушается под нагрузкой; она разрушается под воздействием воды и хлора. Соль впитывает влагу из воздуха, оседает на покрытии и оставляет пленку из рассола, которая достигает края среза и места соединения, где текстильный каркас совершенно не защищен. Данное руководство следует этому пути, а не просто перечисляет общие материалы. Оно разделяет пищевую соль, промышленную соль и противогололедную соль, поскольку один и тот же минерал поступает с разной влажностью, загрязнением и требованиями к гигиене. В нем объясняется, почему кристаллизация на роликах и возвратных роликах является ранним предупреждением, а не деталью, требующей регулярной очистки, как твердые кристаллы и посторонние материалы повреждают покрытие и почему заявление о пищевой пригодности одновременно меняет покрытие, место соединения и метод очистки. В последующих разделах рассматриваются вопросы промывки и дренажа, наклонов и точек перегрузки, отслеживания ленты, поверхность которой никогда не бывает сухой, и проверок, которые следует провести перед перезапуском линии транспортировки соли.

Конвейерная лента для солода: замачивание зерна, липкая суспензия и гигиена солодовенного производства.

Конвейерная лента для солода: замачивание зерна, липкая суспензия и гигиена солодовенного производства.

Конвейерная лента для солода перемещает груз, который при поступлении ещё «живой», а к моменту отъезда — «мёртвый». Замоченный ячмень несёт поверхностную воду и сахар, прорастающее зерно отбрасывает корешки, которые обвиваются вокруг вращающихся предметов, а обожжённый солод поступает горячим, сухим и пыльным в нескольких метрах от той же рамы. Это руководство описывает последовательность процесса соложения, поскольку требования к ленте меняются на каждом этапе. В нём рассматриваются вопросы воды и адгезии от замачивания до прорастания, секция обжига, где тепло и влага сокращают срок службы покрытия, мусор, скапливающийся на роликах и возвратных роликах, а также разница между остатками, которые удаляет скребок, и остатком, который удаляется только промывкой. В отдельном разделе определяется, где заканчивается эта страница и начинается последующая линия розлива и упаковки, со ссылкой на это руководство. В последующих разделах рассматриваются вопросы гигиены при проектировании, выбор поверхности, бережное обращение с зерном, отслеживание лёгких грузов, перегрузки и пыли в силосах, а также проверки, которые необходимо провести перед началом сезона.

Конвейерная лента для деревянных панелей: для производства МДФ, ДСП и фанеры.

Конвейерная лента для деревянных панелей: для производства МДФ, ДСП и фанеры.

Конвейерная лента для деревянных панелей проходит весь свой жизненный цикл после нагрева, и этот единственный факт отличает её от лент, используемых на лесоскладе. Доска, выходящая из горячего пресса, тёплая, слегка липкая и имеет нестабильные размеры, а по мере движения она охлаждается, поэтому лента подвергается воздействию груза, температура и сцепление которого меняются вдоль её хода. Это руководство описывает весь этот путь от формовки и предварительного прессования до выхода из пресса, охлаждения, шлифовки, обрезки и укладки. В нём объясняется, почему перенос смолы и клея представляет собой иную проблему, чем обычная пыль, почему мелкие частицы при шлифовке могут быть как абразивными, так и воспламеняющимися, и как изменение ширины доски и короткие центры затрудняют её перемещение по сравнению с длинным конвейером для насыпных материалов. В отдельном разделе обозначена граница между портативным лесопильным оборудованием и другими устройствами, чтобы эти две страницы не конкурировали за одни и те же поисковые запросы. В заключительных разделах рассматриваются вопросы выбора покрытия, поведения стыков при многократных циклах нагрева и контрольные проверки, которые следует согласовать перед перезапуском линии по производству панелей.

Конвейерная лента для биомассы: древесные гранулы, щепа, пыль и тепло.

Конвейерная лента для биомассы: древесные гранулы, щепа, пыль и тепло.

Перед конвейерной лентой для биомассы стоит задача перемещения топлива, которое никогда не бывает одинаковым дважды: гранулы поступают сухими и хрупкими, щепа — влажной и тяжелой, солома — легкой и волокнистой, и все три вида несут мелкие частицы, которые оседают на раме и обратной стороне. Это руководство начинается с анализа влажности, поскольку именно влажность определяет, будет ли груз скользить, прилипать или замерзать, образуя комок на крышке. Затем рассматриваются гранулы, щепа и солома в трех режимах работы, и объясняется, почему крышка, выдерживающая воздействие щепы, может выйти из строя при работе с гранулами из-за удара и разрушения, а не из-за истирания. Пыль рассматривается дважды: как фактор воспламенения и поддержания чистоты, на который лента может только влиять, и как фактор обратного переноса, который контролирует конструкция ленты. В последующих разделах рассматриваются загрязнение золой и песком, выбор крышек и конструкций для топливных складов и подачи топлива в котлы, углы наклона силосов, разгрузка и ударная поддержка, очистка и образующаяся при этом пыль, отслеживание на длинных участках и приемочные проверки для стабилизации перед установкой.
Узнайте больше

Мы стремимся предоставлять вам лучшие продукты и услуги. Добро пожаловать, чтобы просмотреть больше контента для получения подробной информации