Руководство для покупателей по подбору защитного покрытия из резины в соответствии с требованиями к истиранию, порезам, царапинам, ударам и особенностям закупок.
Конвейерная лента может иметь правильную ширину, прочность каркаса и толщину покрытия, но при этом преждевременно изнашиваться, если состав покрытия не подходит для обрабатываемого материала. Именно поэтому в промышленных запросах на коммерческие предложения часто указывается класс покрытия конвейерной ленты, например, DIN Y, DIN X, DIN W или RMA Grade I/II. Эти буквы не являются простым рейтингом от «хорошего» до «лучшего». Они описывают различные требования к свойствам, предъявляемые в лабораторных условиях, и эти свойства по-разному реагируют на истирание при скольжении, острые края, царапины и удары.
Для покупателей практический вопрос заключается не в том, какой класс имеет наиболее впечатляющие показатели, а в том, какой механизм отказа преобладает в конвейере. В этом руководстве объясняется, как обычно интерпретируются классы покрытия DIN, как терминология RMA вписывается в систему закупок в Северной Америке и что необходимо проверить перед утверждением коммерческого предложения на резиновую конвейерную ленту.
|
Быстрый ответ |
1. Что на самом деле говорит вам показатель качества покрытия конвейерной ленты?
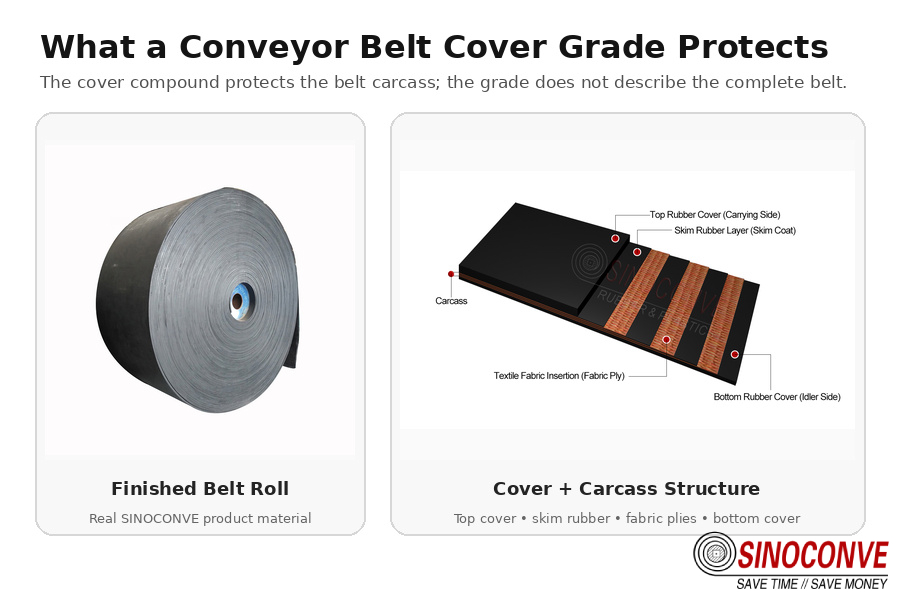
Покрытие представляет собой резиновый слой, обращенный к транспортируемому материалу и защищающий каркас ленты. При погрузке и разгрузке сыпучих материалов верхнее покрытие подвергается воздействию ударов при погрузке, скольжению, мелким частицам, острым краям и многократным изгибам. Нижнее покрытие обращено к шкивам, роликам и загрязнениям. Обозначение класса покрытия дает покупателю четкое представление о некоторых свойствах резины, но не описывает ленту целиком.
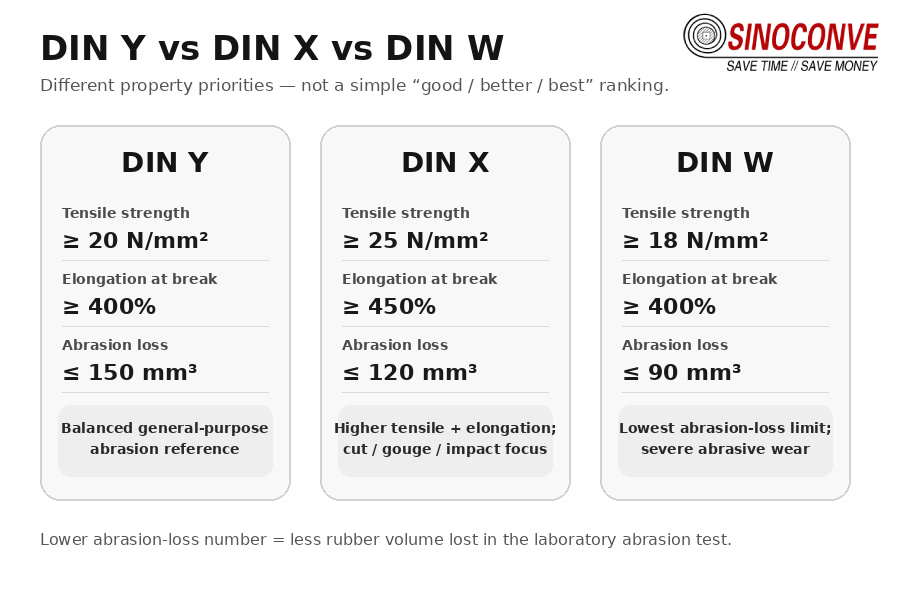
Для текстильных конвейерных лент по стандарту DIN 22102 хорошо известные типы покрытия W, X, Y и Z различаются минимальной прочностью на разрыв, минимальным удлинением при разрыве и максимальным абразивным износом. Текущая редакция стандарта DIN 22102-1 охватывает размеры, технические характеристики и маркировку конвейерных лент с текстильными слоями для сыпучих грузов. Сам стандарт DIN также указывает покупателям на требования, основанные на стандарте ISO, для некоторых частей спецификации.
Самое важное предостережение, которое легко упустить из виду: результаты лабораторных испытаний на абразивный износ носят сравнительный характер. Метод абразивного износа с вращающимся барабаном измеряет потерю объема в контролируемых условиях; он не позволяет напрямую прогнозировать срок службы ленты. Износ в полевых условиях также зависит от формы материала, высоты падения, геометрии нагрузки, скорости ленты, очистки, отслеживания, толщины покрытия и качества компаунда.
2. DIN Y против DIN X против DIN W: цифры и компромиссы
|
Тип крышки DIN |
Минимальная прочность на растяжение |
Минимальное удлинение при разрыве |
Максимальный абразивный износ |
Интерпретация покупателя |
|
В |
18 Н/мм² |
400% |
90 мм³ |
Приоритет следует отдавать очень высокой износостойкости в тех случаях, когда основным видом повреждений не является повреждение от резки/царапания. |
|
X |
25 Н/мм² |
450% |
120 мм³ |
Более высокие требования к прочности на растяжение и удлинению; часто предпочтительна для работы с острыми, тяжелыми материалами и в условиях порезов/царапин. |
|
Я |
20 Н/мм² |
400% |
150 мм³ |
Сбалансированное универсальное справочное пособие для работы со многими абразивными сыпучими материалами. |
Более низкое значение показателя потери резины при истирании означает меньшую потерю объема резины в лабораторном испытании. Это не означает, что DIN W автоматически «лучше», чем DIN X. W превосходит X по установленному пределу потери резины при истирании, в то время как X имеет более высокие требования к прочности на разрыв и удлинению. Эти различия имеют значение, когда лента подвергается воздействию острых краев камней или сильных нагрузок, а не только износу от трения.
2.1 Когда DIN Y является разумной отправной точкой
Стандарт DIN Y обычно рассматривается как прочное универсальное покрытие для обработки сыпучих материалов. Он может быть разумным начальным вариантом, если абразивный износ значителен, но транспортируемый материал не образует стойких глубоких порезов или сильных царапин. Типичные вопросы для предварительной оценки включают в себя: является ли поверхность износа гладкой и плавной, являются ли края кусков относительно мягкими и контролируется ли удар в точке приложения нагрузки.
Не выбирайте Y только потому, что на существующем ремне была маркировка Y. Если на старом ремне видны локальные порезы, оторванные куски от покрытия или повреждения, сосредоточенные под желобом, возможно, изменился механизм отказа или первоначальная спецификация была неадекватной.
2.2 Когда стандарт DIN X заслуживает внимания
Стандарт DIN X сочетает в себе минимальную прочность на растяжение 25 Н/мм² с минимальным удлинением 450% и максимальным значением абразивного износа 120 мм³. Для покупателя такой профиль делает стандарт X актуальным, когда защитное покрытие должно выдерживать воздействие абразивных материалов, а также резку, царапание или удары. Тяжелая угловатая руда, щебень и агрессивные условия нагружения — это примеры ситуаций, когда обсуждение должно выходить за рамки только абразивного износа.
Компромисс заключается в том, что более жесткие технические требования могут увеличить совокупные затраты, и это все равно не компенсирует плохо спроектированную зону погрузки. Большие неконтролируемые высоты падения, застревание материала и поврежденная боковая стенка могут вывести из строя даже высококачественное покрытие. Необходимо устранить проблему с конвейером и подобрать покрытие совместно с производителем.
2.3. Применение DIN W при сильном абразивном износе
Стандарт DIN W предъявляет самые высокие требования к пределу износа среди стандартов W, X и Y: максимум 90 мм³. Это делает его актуальным в случаях, когда основным видом повреждений является прогрессирующий абразивный износ, а не глубокая резка. Мелкие, но сильно абразивные минералы, многократное скольжение и высокая производительность могут подтолкнуть покупателей к таким требованиям.
Повторюсь, значение 90 мм³ — это лабораторный критерий. Если лента выходит из строя из-за того, что острые выступы проникают и разрывают покрытие, выбор марки с наименьшим числом истирания может не решить фактическую проблему.
3. Где находятся категории RMA Grade I и Grade II.
В североамериканских спецификациях до сих пор часто используется терминология RMA Grade I и Grade II. В настоящее время отраслевой ассоциацией является Ассоциация производителей резиновых изделий (ARPM), чье современное справочное руководство по конвейерным и элеваторным лентам IP-1 служит эталоном. Однако в коммерческих переговорах покупатели и поставщики по-прежнему используют более старую систему обозначений RMA.
Полезное различие носит функциональный характер. Класс I связан с более высокой устойчивостью к порезам, царапинам и разрывам в условиях интенсивной эксплуатации, в то время как класс II представляет собой более универсальную категорию покрытий. Это не обеспечивает однозначного соответствия стандартам DIN X, Y или W. Различные системы по-разному оценивают и тестируют свойства, а составы, разработанные производителями, могут соответствовать нескольким обозначениям.
Поэтому в запросе на коммерческое предложение формулировка «RMA Grade I или эквивалент» менее точна, чем указание требуемого стандарта, класса, критериев испытаний и области применения. Если поставщик предлагает класс DIN в ответ на запрос RMA, следует запросить сравнение свойств, а не принимать неофициальное заявление об эквивалентности.
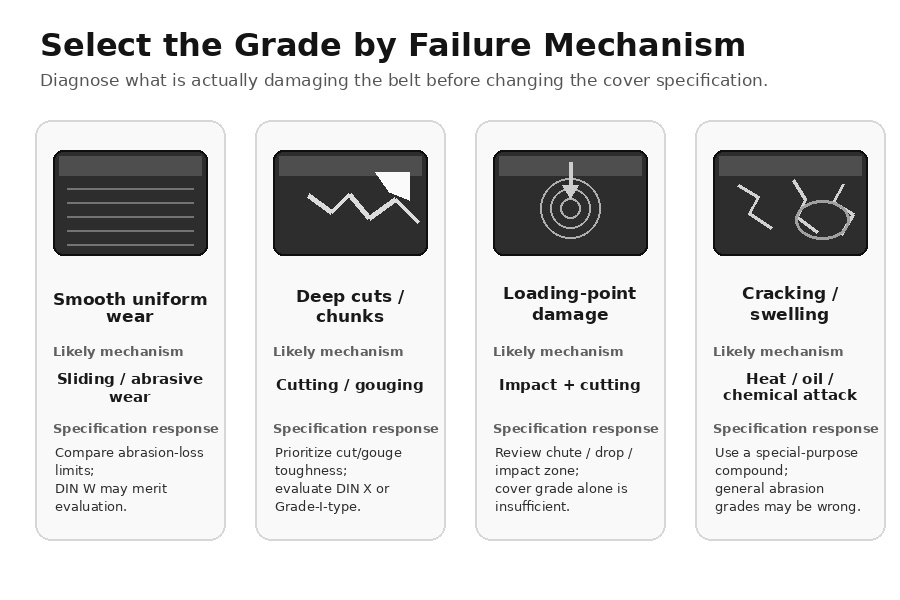
4. Выбирайте оценку по механизму неудовлетворительной оценки, а не по буквенной шкале.
|
То, что вы видите на старом ремне |
Вероятный доминирующий механизм |
Что следует расследовать |
Последствия для спецификации |
|
Плавная, относительно равномерная потеря покрытия |
Скользящий/абразивный износ |
абразивность материала, мелкие частицы, скорость ленты, траектория загрузки. |
Сравните требования к износу; может потребоваться оценка по стандарту DIN W. |
|
Глубокие порезы или отсутствующие фрагменты |
Резка/вырезание |
Острый размер комков, геометрия желоба, застрявший материал |
Приоритет следует отдавать прочности на режущие/царапающие движения; необходимо оценить соответствие стандарту DIN X или соответствующему требованию класса I. |
|
Повреждения сосредоточены в точке приложения нагрузки. |
Ударная резка |
Высота падения, масса кусков, ударный слой/направляющие ролики, направление подачи |
Одного лишь защитного слоя недостаточно; необходимо пересмотреть конструкцию зоны погрузки и конструкцию туши/защитного слоя. |
|
Растрескивание, затвердевание или набухание |
Воздействие тепла, масла или химических веществ |
Воздействие температуры материала и химических веществ/масла |
Используйте специальное составное средство; стандартные абразивные составы могут не соответствовать заявленным характеристикам. |
Такой диагностический подход предотвращает распространенную ошибку при закупке: повышение степени истирания без устранения истинной причины. Лента, которая режется острыми предметами, перегревается горячим клинкером или разбухает от масла, требует иного подхода, чем лента, которая просто истончается из-за абразивных частиц.
5. Класс покрытия — лишь одна из составляющих спецификации ленты.
Защитный состав предохраняет каркас, но его выбор не является единственным критерием. При выборе типа защитного покрытия покупателям следует учитывать толщину покрытия, тип и прочность каркаса, способ соединения, диаметр шкивов и фактическую нагрузку на конвейер. Более толстая резина может обеспечить больший запас износостойкости, но увеличение толщины без разбора влияет на вес ленты, её гибкость и стоимость. Аналогично, высококачественное покрытие на каркасе, не соответствующем заявленным характеристикам, не решает проблем с натяжением или ударами.
Особые условия эксплуатации также исключают простое обсуждение Y/X/W. Термостойкие, маслостойкие , огнестойкие, морозостойкие или химически стойкие компаунды требуют своих собственных эксплуатационных характеристик. Стандарт DIN 22102 отдельно выделяет особые свойства; общие значения W/X/Y не следует рассматривать как доказательство этих особых характеристик.
6. Что следует указывать в запросе предложений (RFQ) для промышленных покупателей
Качественный запрос на коммерческое предложение предоставляет производителю достаточно информации, чтобы отделить износ от ударов, порезов и воздействия окружающей среды. При запросе на замену ремня необходимо включить фотографии изношенной поверхности и зоны погрузки, а также старой маркировки ремня.
· Транспортируемый материал, насыпная плотность, максимальный размер комков и наличие острых или закругленных краев.
· Производительность, скорость ленты, длина конвейера, угол наклона и условия загрузки/сброса.
· Существующая конструкция конвейерной ленты: ширина, общая толщина, тип/прочность каркаса и количество слоев (при наличии).
· Толщина верхней и нижней крышки, а также требуемый стандарт/марка крышки.
· Наблюдаемые виды разрушения: гладкий износ, порезы, царапины, расслоение, растрескивание, набухание или локальное повреждение от удара.
· Температура материала и окружающей среды, а также любое воздействие масла, химикатов, влаги или открытого огня.
· Необходимые документы для проверки, требования к протоколам испытаний и любые требования к испытаниям, проводимым сторонними организациями.
Компания SINOCONVE может производить конвейерные ленты по индивидуальным заказам заказчика и предоставлять протоколы испытаний продукции ; при наличии особых требований к стандартам заказчика может быть организовано проведение испытаний сторонними организациями. Для получения точной цены необходимо уточнить область применения и требуемые стандарты до окончательного утверждения состава.
7. Как проверить заявленные поставщиком характеристики покрытия
Не ограничивайтесь указанием марки стали в коммерческом предложении. Уточните, по какому стандарту и редакции работает поставщик, какие свойства проверяются и какой протокол испытаний будет прилагаться к заказу. Для марок стали с абразивным износом по стандарту DIN основное обсуждение должно включать прочность на разрыв, относительное удлинение при разрыве и абразивный износ. Также необходимо указать сам метод абразивного износа, чтобы два результата были действительно сопоставимы.
Вторая проверка касается области применения. Протокол испытаний резинового покрытия не доказывает, что вся лента подходит для конвейера. Прочность каркаса, адгезия, допуски по размерам и любые необходимые свойства безопасности или специальные характеристики требуют отдельной проверки. Это особенно важно, когда два поставщика предлагают одинаковую маркировку «DIN Y» по совершенно разным ценам: название марки может быть одинаковым, а конструкция, контроль качества и документация могут отличаться.
8. Окончательный выбор: Y, X, W или RMA?
Используйте DIN Y, когда условия эксплуатации носят общий характер и связаны с абразивным износом, DIN X, когда острые материалы, резка, долбление и удар повышают прочность, и DIN W, когда основной проблемой является сильный абразивный износ. Классы RMA I и II следует рассматривать как разные формулировки спецификаций, а не как точную замену DIN. Класс I обычно указывает на более жесткие условия эксплуатации при резке/долблении; класс II — на условия общего назначения.
Наилучшее решение о покупке принимается на основе сопоставления выявленных повреждений и условий эксплуатации с измеримыми требованиями. Если вы заменяете ленту, отправьте маркировку ленты, размеры, характеристики каркаса, толщину покрытия, транспортируемый материал, размер кусков, производительность, скорость ленты, схему загрузки и фотографии поврежденного участка. Эти детали гораздо полезнее, чем запрос на резину «высшего качества».
9. Часто задаваемые вопросы
9.1 Лучше ли DIN W, чем DIN X?
Не во всех областях применения. Стандарт DIN W имеет более низкое максимальное значение потери прочности на истирание, в то время как стандарт DIN X имеет более высокие минимальные требования к прочности на растяжение и удлинению. Стандарт W подходит для сильного износа от трения; стандарт X может быть более надежным вариантом в случаях, когда значительны повреждения от порезов, царапин и ударов.
9.2 Подходит ли DIN Y для конвейерных лент в горнодобывающей промышленности?
Это может зависеть от руды, размера кусков, ударной нагрузки и характера разрушения. Горнодобывающая промышленность слишком обширна, чтобы выбирать содержание полезных ископаемых только по отраслевому названию. Острая, тяжелая руда может оправдать более жесткие требования к резке/выемке, в то время как для других схем может потребоваться, прежде всего, износостойкость.
9.3 Можно ли считать класс RMA I классом DIN X?
Не следует предполагать прямую эквивалентность. Они получены из разных систем спецификаций. Сравните требуемые характеристики испытаний и область применения, затем задокументируйте принятый стандарт и марку в спецификации на закупку.
9.4 Гарантирует ли более низкое значение износа более длительный срок службы ремня?
Нет. Лабораторные испытания на истирание предназначены для сравнения и контроля технических характеристик, а не для прямого прогнозирования срока службы. Резка, удары, нагрев, воздействие масла, геометрия нагрузки, очистка ленты и техническое обслуживание могут существенно влиять на эксплуатационные характеристики в полевых условиях.
9.5 Какую информацию мне следует отправить, прежде чем запрашивать рекомендацию по оценке работы?
Укажите материал, максимальный размер куска, производительность, скорость ленты, высоту падения/схему загрузки, текущие технические характеристики ленты, толщину покрытия, рабочую температуру, особые условия эксплуатации и фотографии или описание текущей картины отказов.
Действия покупателя: Для получения коммерческого предложения на конвейерную ленту SINOCONVE, отправьте спецификацию существующей ленты вместе с условиями эксплуатации и характером отказов. В этом случае можно будет оценить марку защитного покрытия в рамках всей конструкции ленты, а не выбирать ее по отдельному буквенному коду.