

OEM-производство — это процесс контроля, а не логотип на ремне.
Когда покупатели ищут производителя конвейерных лент по OEM-заказам , они часто подразумевают нечто большее, чем просто индивидуальную торговую марку. Надежный OEM-процесс должен преобразовывать чертеж, требования к применению или утвержденный образец в контролируемый продукт, который можно воспроизвести, проверить и упаковать для целевого рынка.
Этот процесс важен для производителей оборудования, дистрибьюторов, EPC-подрядчиков и промышленных импортеров. Ремень может иметь правильную маркировку бренда, но при этом считаться не соответствующим требованиям, если его армирование, толщина покрытия, длина, подготовка места соединения, профиль или набивка отличаются от утвержденных параметров.
В этом руководстве объясняется, что необходимо уточнить перед заказом конвейерной ленты из резины, изготовленной на заказ. Общие правила контроля качества см. в руководстве по выбору поставщиков конвейерных лент . Для сравнения производителей ознакомьтесь с инструкцией по оценке производителей конвейерных лент из резины .
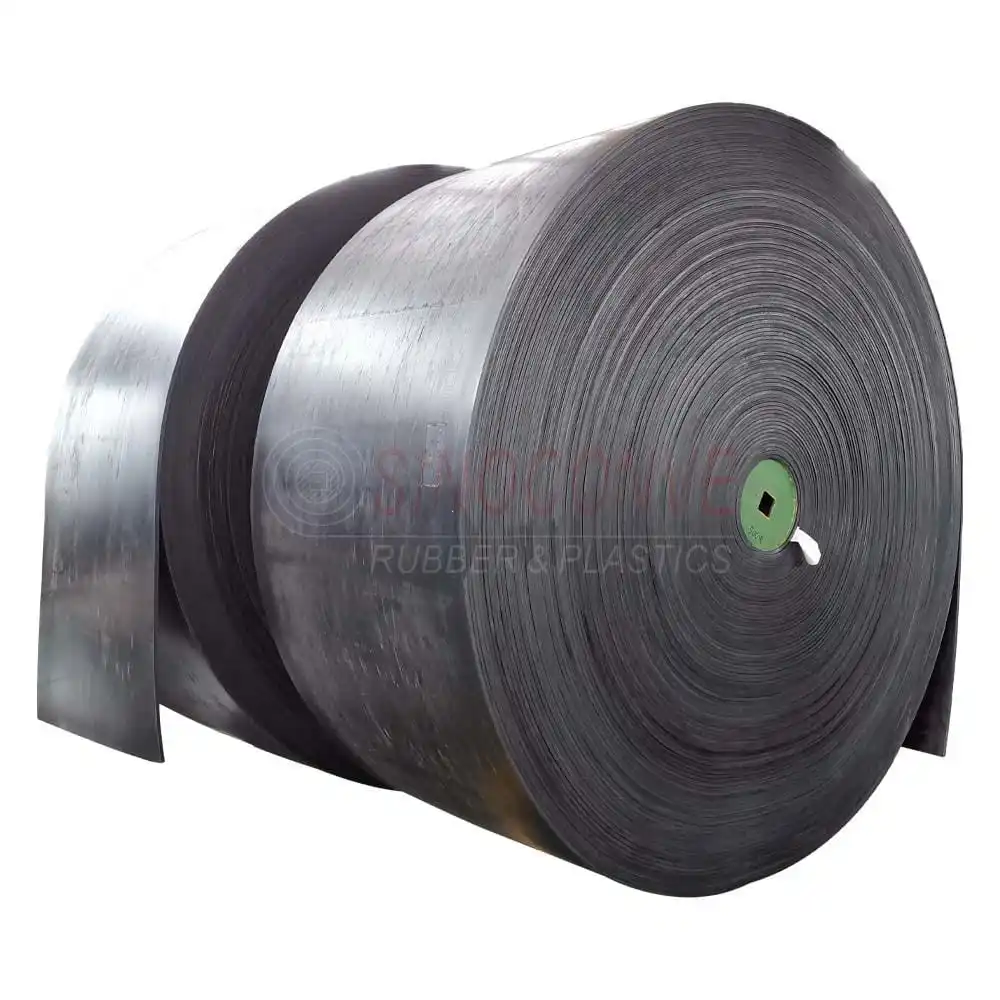
1. Чертеж и ввод данных.
Компетентный поставщик оригинального оборудования должен начать со структурированного технического запроса. Отправьте информацию, определяющую посадку ремня и режим его эксплуатации:
- Тип ремня и предполагаемое применение.
- Ширина, длина, общая толщина и допуски.
- Требования к прочности на растяжение или к армированию.
- В соответствующих случаях используется тканевая или стальная тросовая конструкция.
- Толщина верхнего и нижнего защитного слоя и требования к составу.
- Рисунок поверхности, рифление, детали боковых стенок или кромок (если применимо).
- Схема конвейера, данные о шкивах, условия формирования желобов и соединения.
- Материал, температура, скорость, производительность и условия эксплуатации.
- Количество, целевой рынок, маркировка, упаковка и документация.
Если проект все еще находится в стадии разработки, отметьте, какие поля являются фиксированными, а какие открыты для инженерных рекомендаций. Такое разделение предотвратит превращение предварительного предположения о стоимости в неутвержденное требование к производству.
Для семейств лент, требующих особой геометрии, конвейерные ленты с боковыми стенками или конвейерные ленты с шероховатой поверхностью следует рассматривать как отдельные конструкции. Не следует описывать профиль или аксессуар только в виде названия продукта.
2. Конструкция и выбор состава
Индивидуальная настройка должна соответствовать фактическому характеру отказа и условиям эксплуатации. Поставщик должен уметь объяснить, как усиление, защитная резина и конструкция поверхности связаны с конкретным применением.
Для ремней, армированных текстилем, запросите подтверждение типа ткани, расположения слоев, показателя прочности и конструкции покрытия. Для абразивных или ударопрочных материалов обсудите требования к покрытию и условия зоны нагрузки. Для горячих материалов подтвердите диапазон температур и требования к термостойкости, а не выбирайте марку только по названию. При воздействии масла или химических веществ укажите контактирующий материал и условия эксплуатации, чтобы рекомендации по составу были отслеживаемыми.
Страница продукта EP rubber pipeline ribbon может служить отправной точкой для обсуждения конструкции. В окончательном документе OEM следует указать утвержденную конструкцию для использования в тех областях, где это могут делать производственные и инспекционные бригады.
поля спецификации OEM
| Спецификация | Что необходимо контролировать |
|---|---|
| Усиление | Конструкция, расположение и требования к прочности ткани или шнура. |
| Обложки | Толщина верхнего/нижнего слоя, требования к составу или марке и состояние поверхности. |
| Размеры | Ширина, общая толщина, длина и согласованные допуски. |
| Профиль | Рисунок поверхности, выступы, боковые стенки или специальные кромки (где это применимо). |
| Соединение | Подготовка к сращиванию, бесконечные требования к строительству или монтажу. |
| Маркировка | Марка, код продукта, идентификация партии или рулона и язык. |
| Упаковка | Маркировка рулонов, катушек, поддонов, влагозащита и отгрузочная маркировка |
3. Утверждение образца и чертежа.
Перед началом серийного производства определите, будет ли утвержденным образцом чертеж, физический образец, пробный образец или их комбинация. Метод утверждения должен соответствовать риску, связанному с индивидуальной настройкой.
Чертеж полезен для определения размеров, конструкции и маркировки. Физический образец помогает подтвердить внешний вид, рисунок поверхности, обработку кромок и упаковку. Пробный прокат может потребоваться, если поведение ленты зависит от более длительного производственного процесса или нестандартной конструкции.
Зафиксируйте статус утверждения и номер версии. Если покупатель утверждает «образец», не указывая дату изготовления образца, размеры или техническую версию, то при начале повторного производства артикул может стать неясным.
Документ, подтверждающий фактическое соответствие требованиям, включает в себя:
- Номер детали покупателя и поставщика.
- Внесение изменений в чертеж или техническое задание.
- Основные размеры и допуски.
- Информация о конструкции и покрытии.
- Маркировка и упаковка.
- Пункты контроля и критерии приемки.
- Дата утверждения и уполномоченное лицо, принимающее решение.
4. Производственные возможности и контроль технологического процесса.
Покупателям-производителям следует уточнить, как утвержденные требования передаются в производство. На странице SINOCONVE, посвященной обеспечению качества , опубликованный процесс контроля включает в себя тестирование резиновой смеси, проверку ткани EP, каландрирование, формование, вулканизацию, измерение размеров и окончательную проверку.
Эта последовательность предоставляет покупателям удобную структуру для проведения аудита:
- Подготовка материалов: проверьте, соответствуют ли используемые резина и армирующие материалы утвержденным требованиям.
- Каландрирование: контроль равномерного нанесения резины вокруг армирующего элемента.
- Формирование: поддержание выравнивания слоев, натяжения и однородности сердечника ленты.
- Вулканизация: согласование условий производства с заказом и конструкцией ленты.
- Отделка: проверка поверхности, ширины, толщины, длины и видимых дефектов.
- Эксплуатационные испытания: согласовать испытания на истирание, адгезию, растяжение или другие испытания, требуемые спецификацией.
- Выпуск: перед отгрузкой проверьте этикетки, упаковку, количество и окончательные документы.
В программе OEM также должны быть определены правила контроля изменений. Изменения в составе, армировании, процессе, маркировке, упаковке или утвержденном субподряде должны быть рассмотрены до того, как они будут включены в повторный заказ.
5. Тестирование и документирование
Требования к испытаниям следует формулировать до начала производства, а не запрашивать после возникновения проблемы. Покупатель и производитель должны согласовать объект испытаний, метод, образец, требования к приемке, формат отчета и идентификацию продукта.
В официальном документе ISO 14890 , посвященном конвейерным лентам общего назначения для текстильных конструкций, описаны требования к лентам с резиновым и/или пластиковым покрытием, предназначенным для общего использования на поверхностях. На этом же документе отмечается, что детали запроса и соглашения между покупателем и производителем являются частью процесса составления спецификации.
Попросите поставщика OEM подтвердить пакет документов. В зависимости от заказа он может включать в себя:
- Технический паспорт и утвержденный чертеж.
- Информация о материале или составе, если это согласовано.
- Протокол проверки размеров.
- При необходимости предоставьте результаты испытаний на истирание, адгезию или растяжение.
- Окончательная проверка и протокол о выпуске.
- Упаковочный лист, этикетки и идентификация рулона.
- Коммерческие и транспортные документы для целевого рынка.
Не используйте общий сертификат в качестве замены документов, подтверждающих соответствие конкретному заказу. Прослеживаемость повышается, когда в отчете указывается продукт, партия или рулон, а также утвержденная техническая модификация.
6. Маркировка, брендинг и упаковка
Маркировка под собственной торговой маркой и OEM-маркировка должны рассматриваться как контролируемые производственные детали. Необходимо подтвердить точный файл логотипа, код продукта, язык этикетки, местоположение, цвет, минимальный читаемый размер и указать, на чем именно нанесена маркировка: на ремне, сердечнике, упаковке или документах.
Упаковка также влияет на приемку, хранение и установку. Согласуйте направление рулона, требования к сердечнику или катушке, защиту от влаги и маркировку при транспортировке. Для экспортных заказов подтвердите отгрузочную маркировку, количество, поля для веса брутто и нетто, а также любые требования заказчика к поддонам или контейнерам.
Воспользуйтесь разделом «О нас» на сайте SINOCONVE , чтобы узнать о сфере применения промышленной продукции производителя, а затем отправьте спецификацию маркировки и упаковки через раздел «Контакты SINOCONVE» для рассмотрения коммерческого предложения.
7. Повторяемость и контроль повторного заказа.
Ценность OEM-производства заключается в повторяемости. Перед первой отгрузкой определите поля, которые должны оставаться неизменными при повторном заказе, и поля, требующие повторного утверждения в случае изменения.
В контрольном листе повторного заказа должны быть указаны утвержденный номер детали, версия, конструкция ремня, размеры, допуски, требования к покрытию, маркировка, упаковка, план проверки и сопроводительная документация. Необходимо добавить четкое правило для исключений: изменение армирования, состава, профиля, процесса вулканизации, этикетки или упаковки должно быть согласовано и утверждено до начала производства.
Для дистрибьюторов необходимо сохранять утвержденный образец или чертеж вместе с документацией о закупке. Для производителей оборудования следует привязывать спецификацию ремня к модели машины или версии проекта. Это создаст более надежную связь между отделами проектирования, закупок, заводского производства и послепродажного обслуживания.
оценочная карта возможностей поставщика OEM
| Возможности | Доказательства для запроса |
|---|---|
| Технический прием | Заполненный запрос предложений или технический паспорт. |
| Преобразование дизайна | Чертеж, процесс внесения изменений и протокол утверждения. |
| Пример процесса | Образец, пробный запуск или контролируемый эталон |
| Производство | Схема технологического процесса и контрольные точки проверки |
| Тестирование | Согласованный план испытаний и отслеживаемые отчеты. |
| Брендинг | Утвержденные графические материалы и местоположение для маркировки. |
| Упаковка | Упаковочный чертеж или документально оформленный способ упаковки |
| Повторные заказы | Управление изменениями и пересмотром. |
| Поддерживать | Контактное лицо по техническим вопросам, касающимся применения и качества. |
Лучшим производителем конвейерных лент для OEM-производителей является не обязательно тот, кто принимает каждый запрос без вопросов. Это поставщик, который выявляет недостающие данные на ранней стадии, фиксирует принятые решения и обеспечивает согласованность производства с единой технической спецификацией.
Перед размещением OEM-заказа
- Пришлите полный технический паспорт или чертеж.
- Отметьте установленные требования и открытые инженерные решения.
- Подтвердите конструкцию, размеры, допуски и требования к покрытию.
- Утвердите образец, пробный прокат или чертеж с указанием номера редакции.
- Согласовать пункты проверки, методы испытаний и формат документа.
- Утвердить фирменную маркировку, этикетки и упаковку.
- Определите правила управления изменениями и правила повторного выполнения.
- Подтвердите количество, место назначения, сроки поставки и контактные данные.
Часто задаваемые вопросы
Что делает производителя конвейерных лент OEM-продукции надежным?
Надежный поставщик OEM-продукции может преобразовать данные или чертежи приложения в утвержденную конструкцию, контролировать производство и проверку, воспроизводить те же технические характеристики, а также предоставлять отслеживаемую документацию и упаковку.
Нужен ли мне физический образец для каждой конвейерной ленты от производителя?
Не всегда. Чертежа может быть достаточно для четко определенной стандартной конструкции, в то время как физический образец или пробный прокат полезны для нестандартных профилей, внешнего вида, маркировки, деталей кромок или при более высоком риске индивидуализации.
Какие изменения, вносимые производителем оригинального оборудования, требуют повторного согласования?
Изменения в армировании, составе, размерах, профиле, процессе вулканизации, маркировке, упаковке или любой другой области, влияющей на посадку или эксплуатационные характеристики, должны быть рассмотрены перед повторным производством.
Что мне нужно предоставить при запросе на изготовление ремня по индивидуальному заказу?
Укажите область применения, характеристики конвейера, размеры ленты, конструкцию, прочность, требования к покрытию, профиль, маркировку, количество, место назначения, упаковку и необходимые документы.
Может ли SINOCONVE поддерживать конвейерные ленты нестандартных характеристик?
На своем официальном сайте компания SINOCONVE заявляет, что конвейерные ленты могут быть изготовлены на заказ с учетом таких параметров, как ширина, длина, толщина, сорт ткани, тип резинового покрытия, рисунок поверхности, цвет, логотип, упаковка и условия эксплуатации. Уточните детали вашего проекта на странице контактов SINOCONVE .





