

Введение: после первого заказа фабрика имеет значение.
Первая партия конвейерных лент может выглядеть приемлемо, но при этом создавать проблемы при втором или третьем заказе. Настоящим показателем качества продукции производителя резиновых конвейерных лент является способность завода воспроизводить согласованную конструкцию ленты, размеры, технические характеристики и способ упаковки в течение длительного времени.
Таким образом, для импортеров, дистрибьюторов и отделов закупок оценка поставщиков должна включать пять вопросов:
- Может ли завод производить ремни требуемого семейства и диапазона прочности?
- Проверяет ли система контроля качества используемые материалы, конструкцию и эксплуатационные характеристики готового изделия?
- Может ли поставщик преобразовать данные приложения в контролируемую спецификацию?
- Соответствуют ли документы, упаковка и экспортная переписка друг с другом?
- Подходит ли данный поставщик для повторных заказов, а не только для разового приобретения образца?
В этом руководстве эти вопросы превращаются в практическую последовательность аудита. Более подробную информацию о методах закупок можно найти в руководстве по закупкам конвейерных лент .
1. Проверьте, соответствует ли заводская комплектация вашему ремню.
Начните с условий эксплуатации, а не с перечня продукции поставщика. Лента для щебня может потребовать иного покрытия и стратегии воздействия, чем лента для упаковки цемента или для складского комплекса в порту. Подтвердите материал, размер кусков, ударную нагрузку, рабочую температуру, влажность, воздействие масла, скорость ленты, длину конвейера, конструкцию желоба и ожидаемый рабочий цикл.
Компетентный поставщик должен запросить достаточно информации об эксплуатации, чтобы рекомендовать конкретную конструкцию ленты. Если обсуждение ограничивается только шириной и ценой, то коммерческое предложение еще не является технически сопоставимым.
Используйте соответствующие страницы приложений в качестве контрольного списка: решения для конвейерного оборудования в горнодобывающей и карьерной промышленности , решения для конвейерного оборудования цементных заводов , а также решения для обработки сыпучих материалов в портах и насыпью .
Информация о заявке, которую следует включить в запрос предложений.
| Точка данных | Почему это влияет на решение о выборе ремня |
|---|---|
| Перевозимый материал | Влияет на износостойкость, режущую способность, ударопрочность и маслостойкость. |
| Размеры кусков и высота падения | Помогает оценить воздействие в точках погрузки и перегрузки. |
| Температура материала | Определяет, требуется ли термостойкий состав. |
| Ширина и длина ремня | Определяет совместимость, планирование соединений и упаковку. |
| Требуемая прочность на растяжение | Поддерживается выбор конструкции из EP-корда или стального корда. |
| Схема конвейера | Влияет на образование желобов, наклон, отслеживание траектории и состояние шкивов. |
| Операционная среда | Охватывает пыль, влагу, химические вещества, воздействие внешней среды и холод. |
2. Проверяйте возможности строительства, а не только широту каталога.
Обширный каталог не является доказательством глубины производства. Уточните, какие конструкции ремней изготавливаются серийно, а какие заказываются у сторонних поставщиков. Для текстильных ремней запросите тип ткани, расположение слоев, толщину покрытия, конструкцию кромки и номинальную прочность на разрыв. Для систем дальнего действия или с высоким натяжением уточните, располагает ли завод возможностями для производства и контроля стального корда.
Страница, посвященная резиновым конвейерным лентам EP, является полезным справочным материалом для обсуждения вариантов лент, армированных текстилем. Если в вашем проекте используется специальный профиль или приподнятая платформа для транспортировки, отдельно рассмотрите конвейерные ленты с боковыми стенками или конвейерные ленты с шероховатой поверхностью, а не рассматривайте каждую ленту как плоскую ленту EP.
В хорошем техническом сравнении для каждого поставщика должны быть указаны одни и те же параметры: тип ремня, конструкция ткани или корда, класс прочности, марка покрытия, толщина верхнего и нижнего слоев покрытия, общая толщина, допуск по ширине, допуск по длине, метод соединения и испытательная документация.
3. Проведение аудита качества на всех этапах производства, от компаунда до готового рулона.
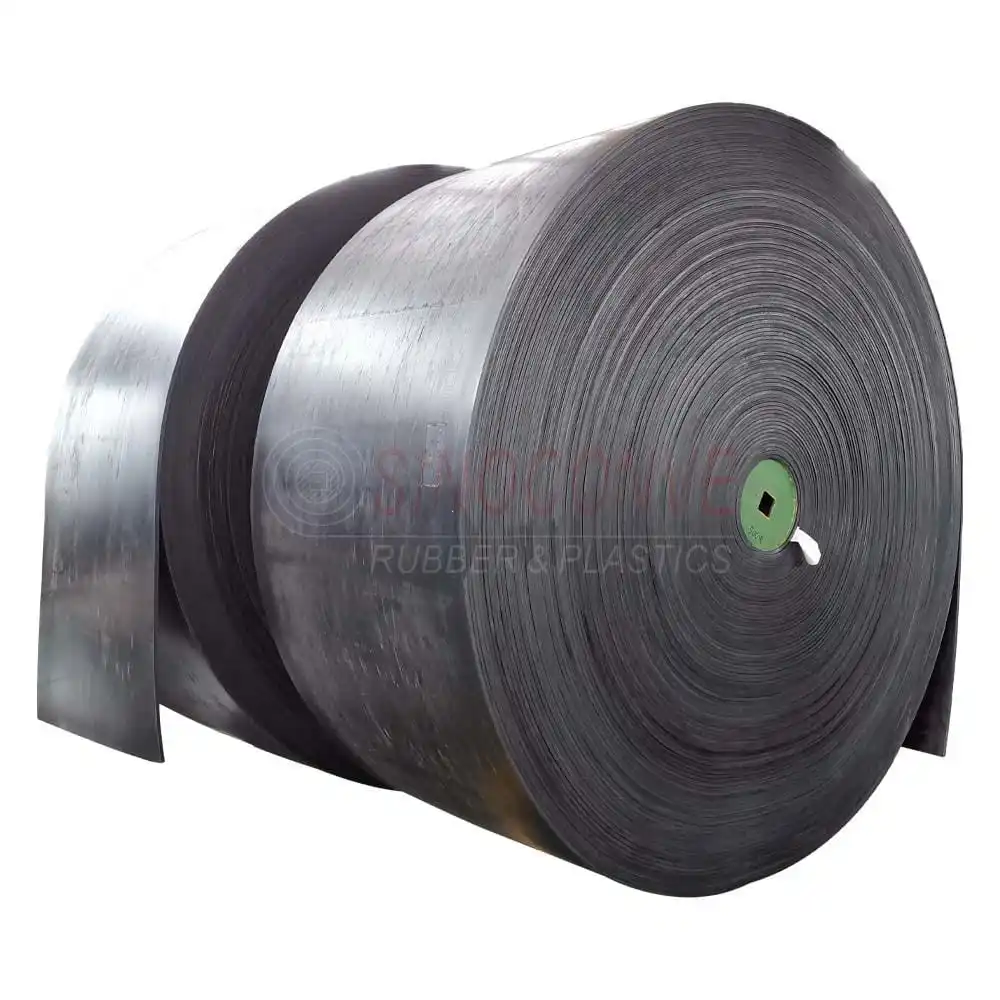
Надежность долгосрочных поставок зависит от контроля технологического процесса. На странице обеспечения качества SINOCONVE указанная последовательность контроля включает в себя тестирование резиновой смеси, проверку ткани EP, каландрирование, формование, вулканизацию, измерение размеров и окончательную проверку.
При проведении аудита поставщика запрашивайте подтверждающие документы на каждом этапе:
- Сырье: учет резиновой смеси и проверка армирующего материала.
- Каландрирование: подтверждение равномерного распределения резины по ткани.
- Формирование: контроль выравнивания слоев, натяжения и толщины сердцевины.
- Вулканизация: производственные записи, привязанные к заказу или партии.
- Готовый ремень: ширина, толщина, длина, состояние поверхности и внешний вид.
- Эксплуатационные испытания: результаты испытаний на истирание, адгезию и растяжение, где это требуется.
- Проверка перед выпуском: окончательная спецификация, этикетки, упаковка и сопроводительные документы.
Цель состоит не в том, чтобы собирать документы ради самих документов. Она заключается в установлении отслеживаемого пути от согласованной цены до рулона, поступающего на ваш склад.
4. Используйте стандарты в качестве языка спецификаций.
Стандарты помогают покупателям и фабрикам обсуждать требования с меньшим количеством двусмысленностей, но стандарт не заменяет анализ конкретного применения. ISO 14890 устанавливает требования к конвейерным лентам текстильной конструкции с резиновым и/или пластиковым покрытием для общего использования на плоских или желобчатых роликах. В официальном кратком изложении ISO 14890 также поясняется, что важны детали запросов и соглашения между покупателем и производителем.
При запросе коммерческого предложения укажите применимый стандарт или спецификацию заказчика, а затем перечислите точные характеристики, которые необходимо подтвердить. Не следует предполагать, что использование поставщиком слова «ISO» автоматически охватывает все необходимые вам свойства, методы испытаний или сертификаты.
Для дистрибьютора окончательный пакет документов, как правило, должен быть согласован до начала производства: технический паспорт, протокол проверки или испытаний, упаковочный лист, информация из коммерческого счета-фактуры, требования к маркировке и любые документы для целевого рынка.
5. Сравнивайте общий риск, связанный с поставками, а не только цену за единицу товара.
Низкая цена за единицу товара может быть компенсирована несоответствием размеров, неясными сроками поставки, некачественной упаковкой, задержками в оформлении документов или неоднократными уточнениями. Сравнивайте поставщиков, используя взвешенную систему оценок:
| Область оценки | Вопросы, которые следует задать |
|---|---|
| Техническая посадка | Соответствует ли предлагаемая конструкция фактическим материалам и конвейеру? |
| Повторяемость | Сможет ли завод обеспечить соответствие тем же техническим характеристикам при повторных заказах? |
| Качественные доказательства | Чётко ли определены этапы проверки и протоколы испытаний? |
| Настройка | Можно ли контролировать ширину, длину, покрытие, маркировку и упаковку? |
| Коммуникация | Существует ли единый утвержденный технический документ и процедура его пересмотра? |
| Доставка | Привязаны ли сроки производства и отгрузки к подтвержденным поставкам сырья? |
| Послепродажное обслуживание | Существует ли процедура расследования подтвержденных проблем качества? |
На своем официальном сайте компания SINOCONVE описывает более чем 35-летний опыт производства промышленных приводных ремней, более 10 линий вулканизации и команду из более чем 15 специалистов по контролю качества. Однако эти утверждения следует сопоставить с вашими собственными требованиями, утвержденными образцами и документацией, прежде чем размещать заказ.
6. Разработайте план контроля повторных заказов.
Перед первым крупным заказом согласуйте порядок контроля утвержденного образца. Зафиксируйте конструкцию ленты, измеренные размеры, внешний вид покрытия, маркировку, длину рулона, требования к сердечнику или катушке, упаковку, этикетки и протоколы испытаний. Для повторных заказов используйте ту же спецификацию с проверкой изменений, а не полагайтесь на старое сообщение в чате.
Также необходимо определить информацию, которая является основанием для повторного утверждения. Изменение состава, поставщика ткани, конструкции ленты, состава покрытия, метода соединения или конструкции упаковки может потребовать технической экспертизы, даже если название продукта остается неизменным.
Для получения информации о производителе и контактных данных ознакомьтесь с разделом «О нас» на сайте SINOCONVE и отправьте полные данные о применении через форму «Контакты SINOCONVE» .
Практический контрольный список для предварительного заказа
Прежде чем одобрить сотрудничество с производителем резиновых конвейерных лент, убедитесь, что у вас есть:
- Письменное описание применения и технический паспорт конвейера.
- Аналогичное строительное предложение от каждого из поставщиков, прошедших предварительный отбор.
- Согласованные размеры, допуски, требования к покрытию и маркировка.
- Определены пункты контроля и требования к испытательной документации.
- Утвержденный образец или чертеж, если заказ изготавливается по индивидуальному заказу.
- Подтверждена упаковка, маркировка для отгрузки, сроки поставки и документооборот.
- Контактное лицо для внесения технических изменений и рассмотрения претензий по качеству.
Часто задаваемые вопросы
Как справедливо сравнить двух производителей резиновых конвейерных лент?
Предоставьте обоим поставщикам одинаковые данные о приложении и поля запроса коммерческого предложения. Сравнивайте конструкцию, испытания, размеры, документацию, сроки поставки и общий риск, а не только цену за метр.
Стоит ли запрашивать образец перед оптовым заказом?
Для нового поставщика или при нестандартных конструкциях утверждение образца или чертежа является практичным способом подтверждения видимых элементов конструкции, размеров, маркировки и ожидаемых характеристик упаковки до начала серийного производства.
Гарантирует ли использование стандарта ISO полную спецификацию ремня?
Нет. Стандарт ISO 14890 определяет требования в рамках своей области применения, но покупатель и производитель все равно должны согласовать данные о применении, размеры, области применения, испытательную документацию и любые дополнительные требования.
Что должно быть включено в план контроля повторных заказов?
Укажите утвержденную техническую спецификацию, номер редакции, размеры, детали покрытия и усиления, пункты проверки, маркировку, упаковку и условия, требующие повторного утверждения.
Как я могу запросить аналогичное ценовое предложение у компании SINOCONVE?
Укажите ширину ленты, длину, прочность, толщину или марку покрытия, транспортируемый материал, температуру, схему конвейера, количество, пункт назначения и необходимые документы через страницу контактов SINOCONVE .





