Соединение конвейерных лент выглядит дешево на первый взгляд, но быстро становится дорогим. Мы давно работаем на дробильных установках, линиях по производству цементного клинкера, портовых складах и карьерах по переработке щебня, и постоянно повторяется одна и та же схема. Лента подбирается тщательно. Натяжные ролики регулярно проверяются. Привод правильно подобран по размеру. В итоге соединение становится самым слабым звеном на всем конвейере, и никто не узнает об этом до начала смены, когда это действительно важно.
Соединение — это ремонт. Оно не может быть таким же прочным, как каркас ремня, и любой, кто говорит обратное, просто продает что-то. Вы можете контролировать, насколько вы теряете прочность, как долго держится соединение и сколько производства теряете во время его выполнения. Именно это и рассматривается в данном руководстве. Не очередное пошаговое руководство. Мы уже публикуем такие руководства, и ссылки на них вы найдете ниже. Речь идет о решениях, которые стоят перед работой с ключом: какой метод выбрать, сколько это действительно стоит, как выжить на стройплощадке и как понять, хорошо ли справилась бригада с работой, прежде чем по ней проедет первая тонна.

01Решение о выполнении соединения — это прежде всего бизнес-решение, чем задача, выполняемая на семинаре.
Большинство ремонтных бригад рассматривают соединение как расходный материал. Отделы закупок же рассматривают его как отдельную статью расходов. Оба подхода недооценивают реальную ситуацию. Соединение ограничивает нагрузку на конвейер, частоту остановок и объем средств, выделяемых на вызовы специалистов, а не на плановые работы.
Представьте, во сколько обходится поломка соединения на наземном конвейере шахты. Лента останавливается. Дробилка, расположенная выше по потоку, через несколько минут затормозит. Грузовики выстраиваются в очередь. Если соединение разошлось над точкой перегрузки, теперь у вас есть порванные края ленты, поврежденная резиновая юбка и работа по уборке, измеряемая сменами. Соединение, которое разошлось в 6:00, может превратить двухчасовой ремонт в двенадцатичасовую восстановительную работу. Вот почему выбор метода имеет значение.
Мы являемся производитель конвейерных лент Мы поставляем как готовые приводные ремни, так и расходные материалы к ним, поэтому мы видим этот вопрос с обеих сторон. Покупатели спрашивают нас о цене за метр. Затем они спрашивают, почему цена на соединение ремней — это совсем другое дело. Разница в цене объясняется тем, что соединение ремней — это услуга, требующая определенных навыков, а не продукт, который можно просто отправить напрямую от поставщика.
Три цифры, которые покупатель должен держать в голове.
Прежде чем обсуждать технические детали, определите три показателя. Во-первых, целевой показатель доступности конвейера, выраженный в часах в месяц, которые вы готовы потерять из-за работы с лентой. Во-вторых, стоимость одного часа потерянной продукции на этой линии, которая уже известна бухгалтеру завода и редко сообщается планировщику технического обслуживания. В-третьих, оставшийся срок службы ленты в месте соединения, поскольку нет смысла платить за высококачественное соединение на ленте, до вывода которой из эксплуатации осталось двенадцать месяцев.
Если у вас есть эти три цифры, обсуждение метода станет быстрым. Без них любой разговор о сращивании превращается в спор о предпочтениях, а предпочтения меняются в зависимости от того, кто дежурит.
Заметка от наших инженеров с места событий: Прежде чем рассчитать стоимость работ по соединению ремней, мы запрашиваем доступный ход натяжения, высоту падения в точке погрузки, диаметры шкивов, ширину ремня и тоннаж в час. Четыре из пяти срочных звонков, которые мы получаем, можно было бы избежать, если бы кто-то сначала проверил ход натяжения. Соединение, выполненное с противовесом в конце его хода, будет неправильно натянуто с момента начала движения ремня.
02Три большие семьи и в чём на самом деле хороша каждая из них.
Каждый стык на конвейере для транспортировки сыпучих материалов относится к одному из трех типов: горячая вулканизация, холодная сварка или механическая сварка. Все три работают. Все три выходят из строя. Разница заключается в том, где находится предел прочности.
Горячая вулканизированная сварка
Вулканизированное соединение восстанавливает каркас. Слои располагаются ступенчато, резина заполняется неотвержденным компаундом, а соединение прессуется и нагревается до тех пор, пока резина не сшивается в единое цельное тело. При правильном выполнении это самое прочное из доступных соединений и единственное, которое по усталостной прочности ведет себя почти так же, как и основной ремень.
Оборудование имеет такое же важное значение, как и оператор. машина для вулканизации конвейерных лент Необходимо поддерживать два параметра стабильными в течение нескольких часов: температуру плиты по всей ширине и давление. Плиты с водяным охлаждением стоят дороже и позволяют избежать повреждений соединений, поскольку именно охлаждение под давлением предотвращает разрыв соединения по краям в дальнейшем. На ленте ST1600 шириной 1800 мм этот цикл охлаждения не является необязательным. Прерывание цикла для запуска производства — наиболее распространенная причина порчи качественного соединения после его выполнения.
Работа с конвейерными лентами при горячей сварке также требует чистого, сухого и защищенного от ветра места. Дождь на открытом участке сварки смертельно опасен. То же самое относится и к пыли, попадающей на свежеотполированные слои.
Холодная сварка
Холодная сварка использует ту же ступенчатую геометрию, что и вулканизированный шов, но соединение осуществляется с помощью двухкомпонентного клея и пресса, поддерживаемого при комнатной температуре. Никакого нагрева, никакого генератора, никакой плиты. Для ремонтной бригады, которая не может быстро доставить вулканизатор на объект, это часто является разницей между плановой остановкой и незапланированной.
Многие неправильно понимают слово «холодный». Холодное склеивание не проще, а просто холоднее. Подготовка поверхности должна быть лучше, потому что нет тепла, которое бы обеспечивало сцепление. У цемента есть время жизни в емкости и рабочий диапазон, и влажность определяет, насколько этот диапазон действительно длинный. Влажным утром в карьере цемент, который хорошо себя ведет в мастерской, может стать липким и непригодным к использованию к моменту укладки третьего слоя.
Механические крепежные элементы
Механические соединения крепятся болтами или крюками через ремень. Сохранение прочности при этом ниже, обычно в диапазоне от 40 до 70 процентов от номинальной прочности ремня в зависимости от типа пластин и конструкции ремня, и соединение требует регулярного осмотра. Кроме того, крепежные элементы создают выпуклость, которая царапает каждый очиститель и каждый шкив, мимо которого проходит ремень.
Тем не менее, ни один инженер по техническому обслуживанию не должен их игнорировать. Механическое соединение может быть установлено за два-четыре часа двумя людьми с помощью ручных инструментов, в плохую погоду, на удаленной перегрузочной вышке. Если цель состоит в том, чтобы запустить электростанцию сегодня вечером и запланировать постоянное соединение при следующем останове, то механическое соединение — правильное решение. Это мост, а не конечная цель. Мы поставляем крепежные изделия клиентам, которые эксплуатируют резиновый конвейерный ремень на коротких участках с низким натяжением, где механическое соединение действительно является постоянным решением, это тоже является допустимым конструктивным решением.
Для подробного описания процесса распила, этапов и используемых инструментов, ознакомьтесь с нашим руководством. методы соединения конвейерной ленты Подробно описаны все нюансы. Задача здесь — выбрать один из вариантов, а не повторять информацию с той страницы.
03Матрица принятия решений: подбирайте сустав в соответствии с обязанностью, а не с привычкой.
Большинство предприятий используют один метод, потому что так было всегда. Эта привычка хороша до тех пор, пока не изменятся условия эксплуатации. Конвейер, перемещающий 300 тонн в час щебня фракции менее 40 мм, ведет себя совершенно иначе, чем тот же конвейер, перемещающий 900 тонн в час после модернизации предприятия.
Проанализируйте приведенную ниже матрицу, сравнив ее с фактическими данными вашего ремня. Первым фильтром является класс натяжения. Если ремень рассчитан на натяжение выше примерно 1000 Н/мм и имеет стальной корд, ответ определен автоматически: вулканизированный, и никакой другой.
| Совместный метод | Подходит для ремней определенного класса натяжения. | Типичное сохранение силы | Время монтажа, лента 1200 мм | Там, где оно заслуживает своего места |
|---|---|---|---|---|
| Горячая вулканизация, многоступенчатая | EP 200 до EP 400, все классы ST | 60–90 процентов от допустимой нагрузки на ремень. | 8–14 часов с охлаждением | Магистральные конвейеры, наземные линии, стальные кордовые магистрали |
| Холодная склейка, ступенчатая | EP 100 до EP 250, только ткань | 50-80 процентов от допустимой нагрузки на ремень. | 5-8 часов плюс время отверждения | Удаленные объекты, нехватка ремней, срочный ремонт при отсутствии вулканизатора на месте. |
| Механический крепеж | EP 100 до EP 200, низкое напряжение | 40–70 процентов от допустимой нагрузки на ремень. | от 2 до 4 часов | Аварийный перезапуск, конвейеры короткого сечения, мобильные дробильные установки. |
| Гибридный, механический, а затем вулканизированный при выключении двигателя. | Любой класс, как временное состояние | Установлено временным соединением | Быстро, а затем полноценная вторая работа. | В тех случаях, когда производство не может быть остановлено на достаточно долгое время для одного длительного простоя. |
Приведенные выше показатели удержания являются типичными для отрасли диапазонами, а не гарантиями. Фактические результаты зависят от конструкции ленты, количества слоев, длины шага, геометрии соединения, условий окружающей среды и квалификации бригады, и их следует сверять с чертежом ленты и условиями на вашем объекте. Тканевая лента с четырьмя слоями, хорошо нарезанным шагом 250 мм и дисциплинированным изгибом всегда будет превосходить стальную ленту, соединить которую в дождь.
Второй фильтр — конструкция ленты. Для однослойной или двухслойной тканевой ленты на конвейере малой грузоподъемности часто лучше использовать холодную вулканизацию, поскольку слой тонкий, и цикл нагрева может его обжечь. Для стальной кордовой ленты с температурой плавления от ST1000 до ST2000 требуется горячая вулканизация с правильным расстоянием между кордами и контролируемым охлаждением.
Третий фильтр — ширина. На лентах шириной от 500 до 800 мм один вулканизационный пресс и одна бригада могут справиться с работой за одну смену. При ленте шириной более 1400 мм требуется либо более широкий пресс, либо ступенчатая, секционная вулканизация, и работа начинает выглядеть как небольшой проект со своим собственным графиком. Мы производим промышленный конвейерный ремень Ширина до 2200 мм, и при такой ширине комплект для соединения, подготовленный вне объекта, с предварительно нарезанными ступенчатыми шаблонами, позволяет сэкономить целую смену рабочего времени на объекте.
04Во сколько на самом деле обходится неправильный выбор
Никто нам не звонит, чтобы сказать, что выбор способа соединения был неправильным. Нам звонят через шесть недель, когда заведение открывается во второй раз.
В этих вызовах прослеживается повторяющаяся закономерность. Предприятие выбирает холодное соединение на ленте EP315 на наземном конвейере длиной 420 м с подъемом на 90 м, потому что вулканизационный пресс уже занят в другом месте. Соединение держится месяц, затем начинает отслаиваться по краям. Следуют еще две попытки, каждая из которых занимает смену. Шесть месяцев и четыре ремонта спустя команда потратила на месте больше часов и потеряла тоннаж, чем стоило бы правильно спланированное вулканизированное соединение в первый день.
Мы стараемся не приводить конкретные цифры чужих неудач, потому что мы их не измеряли. Но структура потерь предсказуема и обычно состоит из четырех частей. Повторяющиеся работы на одном и том же узле. Повторяющиеся простои, часто незапланированные и в самый неподходящий час. Сопутствующие повреждения кромки ленты, резиновой юбки и чистящих лезвий. И постепенное снижение уверенности, которое подталкивает планировщика к чрезмерному техническому обслуживанию остальной части линии.
Противоположная ошибка тоже обходится дорого, но незаметно. На заводе тратится целая смена и дорогостоящий комплект расходных материалов на вулканизированное соединение для 60-метрового мобильного штабелирующего конвейера, работающего восемь часов в день на EP160. Механическое соединение или холодная сварка справились бы с той же задачей за гораздо меньшее время простоя. Осознанный подход здесь не означает всегда выбирать самый дорогой вариант. Речь идёт о соотнесении затрат с выполняемой работой.
Это тот разговор, где хороший поставщик конвейерных лент Получает свою прибыль. Попросите поставщика указать стоимость соединения как услуги с указанием продолжительности, а не только как материала. Если в ответе указана цена, но не указано количество часов, то риск срыва сроков ложится на вас.
05Реальная структура затрат на соединение проводов.
Спросите трех человек, сколько стоит соединение труб, и вы получите три разных ответа. Планировщик технического обслуживания считает отработанные часы. Покупатель считает сумму из счета за расходные материалы. Директор завода подсчитывает потерянные тонны. Все три ответа верны, и все три неполны.
Материалы и расходные материалы
Видимая часть. Невулканизированная клейкая масса для обвязки и компаунд для покрытия, клей, полировальные круги, чистящий растворитель, ленты для герметизации кромок, шнур для соединений стального корда, а также расходные материалы для печатного станка, которые никогда не попадают в бюджет: термобумага, разделительная пленка, вода для охлаждения.
Стоимость материалов зависит от ширины, количества слоев и длины шага, а не от длины ленты. Соединение отрезков ленты требует фиксированного количества резины независимо от длины конвейера. Именно поэтому стоимость одного соединения практически не меняется, а стоимость метра ленты снижается с увеличением ее длины.
Трудовые ресурсы, оборудование и доступ
Для соединения тканевых лент обычно требуется от двух до четырех квалифицированных техников, а для соединения широких стальных кордов с секционной вулканизацией — от шести до восьми. К этому нужно добавить пресс: его собственность, аренда, транспортировка на удаленный объект, генератор и электроснабжение. Если соединение необходимо выполнять на высоте, добавьте строительные леса или платформу. На открытой площадке для скота можно установить ветрозащитную полосу и палатку.
Ничто из этого не отражается в цене за метр ремня. Именно поэтому стоимость соединения может выглядеть непропорциональной по сравнению с ценой самого ремня.
Время простоя — показатель, который определяет всё.
Вот арифметика, которая меняет мнение. Возьмем конвейер, обрабатывающий 800 тонн в час, с маржой прибыли в 3 доллара США за тонну после вычета прямых затрат на обработку. Каждый час потерянной продукции составляет примерно 2400 долларов США убытков. 10-часовая вулканизация на этой линии обходится примерно в 24 000 долларов США убытков, прежде чем вы оплатите хотя бы один расходный материал.
Сэкономленные на этом участке два часа времени окупают более качественный пресс, более квалифицированную бригаду или полный комплект запасных расходных материалов. В этом и заключается весь аргумент в пользу правильного планирования работ по склейке. Не оптимизируйте счет-фактуру. Оптимизируйте время простоя.
Число, за которым мы следим: Стоимость одного соединенного счетчика — полезный показатель для сравнения, но стоимость часа предотвращенного простоя — это тот показатель, который выдерживает проверку бюджета. Бригада, которая заканчивает работу на два часа раньше и получает чистое соединение, превосходит бригаду, которая заканчивает работу вовремя, но соединение требует повторного осмотра. Мы предпочтем предложить немного более дорогой комплект расходных материалов, включающий предварительно нарезанные шаблоны для ступеней и запасной клей для стяжек, чем наблюдать, как на объекте импровизируют с материалами, которых нет.
Есть еще один, редко учитываемый фактор: стоимость хранения неподходящих запасных частей. На предприятиях, эксплуатирующих три варианта ширины ленты и четыре варианта толщины слоя, часто на складе хранится одиннадцать различных комплектов расходных материалов. Стандартизация на поставщике, способном обеспечить доставку... оптовая продажа конвейерных лент Использование комплектов для соединения ремней и приводных механизмов позволяет решить большую часть проблемы с запасами и упростить обучение персонала. Та же логика применима и к приводной части оборудования. Покупка ремней, комплектов для соединения и приводных механизмов по единому графику поставок осуществляется у одного поставщика. производитель приводных ремней Это позволяет сократить список магазинов и хранить все документы в одной папке.
06Сравнительные показатели стоимости для проверки обоснованности предложения.
Контрольные показатели полезны для выявления отклонений, а не для установления цены. Региональные ставки оплаты труда, доступ к месту работ и конструкция конвейерной ленты сильно влияют на цифры. Воспринимайте приведенные ниже диапазоны как проверку реальности и сопоставьте их со своими последними тремя счетами за стыковку.
| Объем | Типичный экипаж | Материальная доля от общего | Основной фактор затрат |
|---|---|---|---|
| Вулканизированный соединительный элемент, тканевая лента EP, от 800 до 1200 мм | 2-3 техника | от 20 до 35 процентов | Рабочее время и время печати |
| Вулканизированный соединительный элемент, стальной корд ST1250 – ST2000 | 6-8 техников | от 35 до 50 процентов | Ширина, секционное отверждение, цикл охлаждения |
| Холодная ступенчатая сварка, тканевый пояс | 2 техника | от 30 до 45 процентов | Дисциплина обеспечения качества и твердения цемента. |
| Монтаж механических крепежных элементов | 2 техника | от 50 до 70 процентов | Марка крепежа и тип пластины |
Один практический вывод из полученных нами расценок: предприятия, которые закупают расходные материалы и услуги по отдельности, почти всегда тратят больше, чем те, которые покупают их вместе, потому что комплект расходных материалов сокращается, чтобы получить заказ на материалы, и бригада работает с минимумом. Тонкий комплект для стыковки – это ложная экономия. Резина – самая дешевая часть работы.
Если вы закупаете приводные ремни и соединительные материалы одновременно, то... распределитель конвейерных лент Зачастую наиболее удобным вариантом является согласование условий: один коммерческий контакт, один график поставок, один комплект документации, охватывающий как ремень, так и расходные материалы для соединения.
07Почему вулканизированное соединение не может быть на 100 процентов прочным
Понимание причин потерь объясняет практически все отказы в полевых условиях.
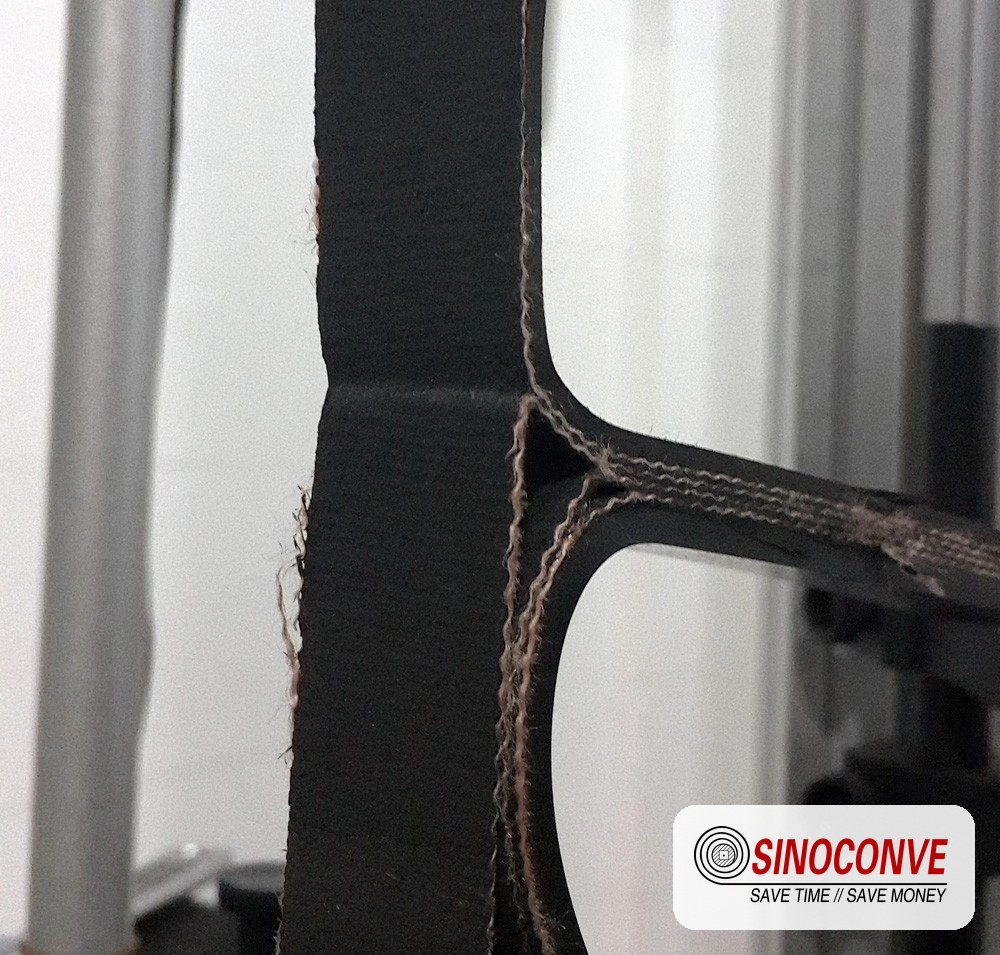
На рисунке показано, как ступенчатое соединение влияет на ремень. Вместо прямого разреза слои разделяются и обрезаются ступенчато. На каждом этапе нагрузка передается от одного слоя к другому через резину под действием сдвига. Таким образом, прочность соединения зависит от сцепления резины с тканью вдоль этих ступеней, а также от геометрии, распределяющей нагрузку.
Результат ограничивается тремя факторами. Во-первых, прочность сцепления между резиной и тканью на сдвиг ниже прочности на растяжение самого слоя. Во-вторых, место соединения оказывается немного толще, чем основная часть ремня, и это изменение толщины проявляется в виде выпуклости, которую испытывает каждый шкив и натяжной ролик. В-третьих, внешние слои и оболочка подвергаются изгибу в месте соединения, чего не происходит в цельном ремне.
Длина шага — это то, что имеет значение с точки зрения геометрии.
Длина шага определяется прочностью и конструкцией каркаса, а стандарты определяют эту структуру: DIN 22102 для текстильных каркасных лент, ISO 340 для испытаний на огнестойкость и, для пожароопасных установок, AS 1332, BS 490 и SANS 1173 в зависимости от рынка, на который ориентируется ваша шахта. На практике в текстильном соединении обычно используются шаги примерно от 150 до 300 мм, при этом более жесткие, высоконатяжные каркасы находятся в верхней части этого диапазона.
Сокращение шага для экономии времени или материала приводит к сокращению пути сдвига. При этом стык всё равно затвердевает. При дневном свете всё выглядит нормально. Затем он разъединяется под нагрузкой, причём разъединение происходит посередине шага, из-за чего создаётся впечатление, что проблема в резине, хотя изначально это была проблема геометрии.
Угол наклона тоже имеет значение. В большинстве случаев соединения в полевых условиях выполняются под углом поперек ленты, а не под углом 90 градусов, поэтому соединение пересекает каждый ролик по отдельности, а не образует жесткую поперечную линию. Эта единственная деталь значительно снижает силу удара в месте соединения и является одним из самых дешевых способов повышения качества.
Мы производим приводные ремни на завод конвейерных лент Благодаря известной плотности сплетения и расстоянию между кордами, мы можем предоставить шаблон, соответствующий фактическому каркасу, а не типовой чертеж. Если шаблон не соответствует ремню, качество соединения ухудшается еще до первого разреза.
08Выполнение полевых действий: двенадцать часов, которые решают исход операции.
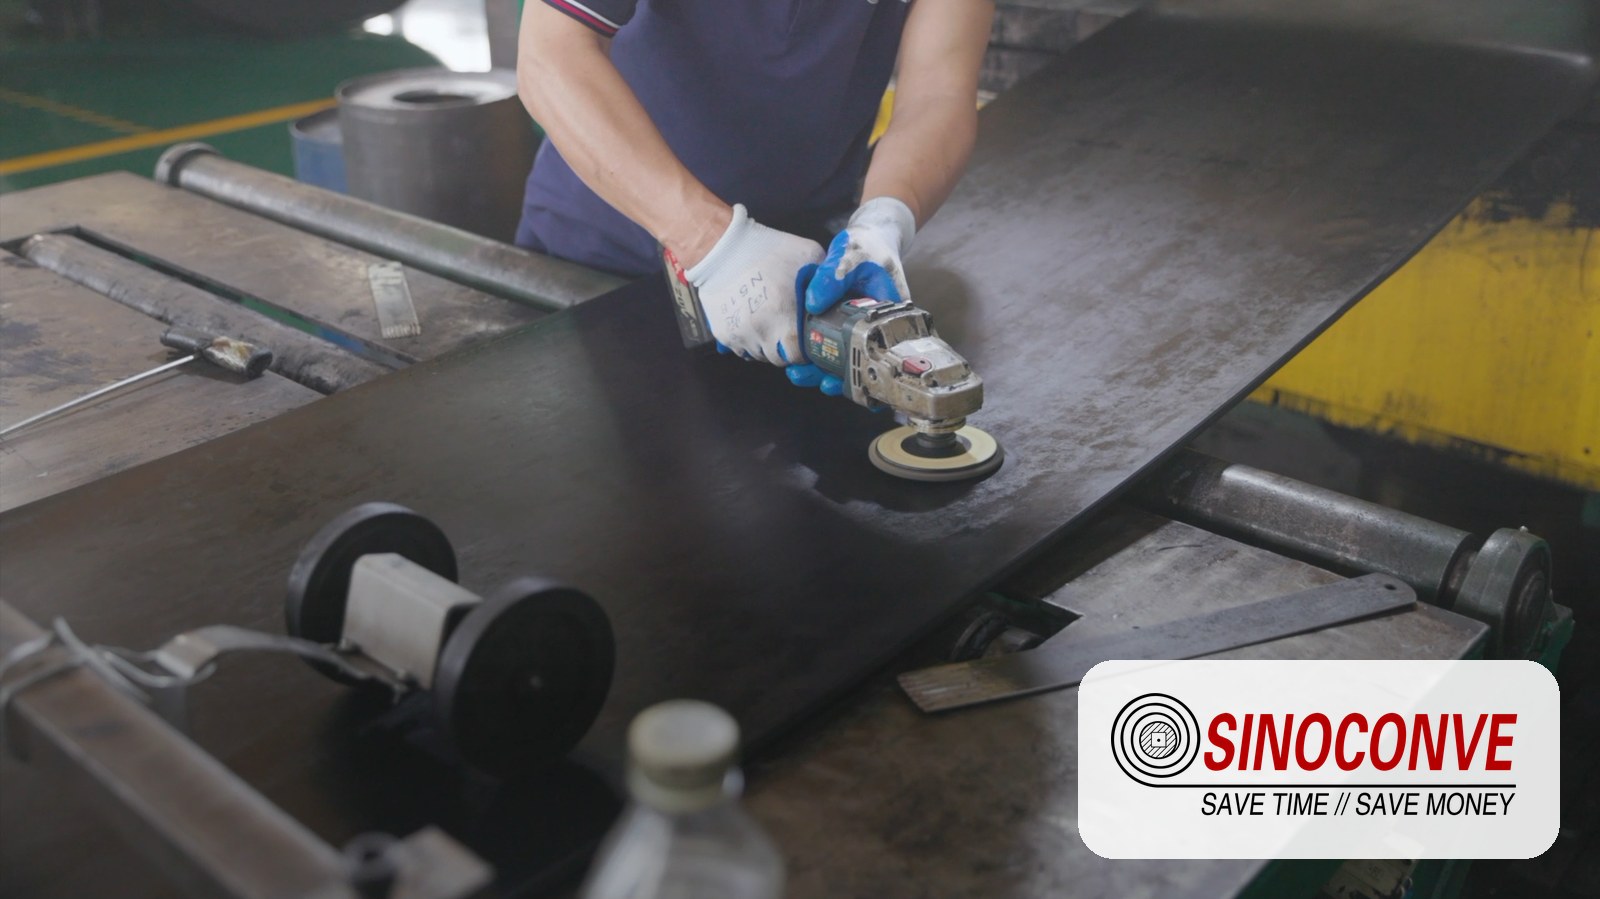
Всё, что происходит до закрытия пресса, — это подготовка, и именно на этапе подготовки определяются результаты. На фотографии выше показан стандартный этап: слои разделены, поверхности отполированы, ждёт цемента. Разница между соединением, которое прослужит пять лет, и соединением, которое прослужит пять месяцев, обычно кроется именно на этом этапе, а не в процессе затвердевания.
Разметка и раскрой
Сначала выровняйте ремень. Не приблизительно, а именно ровно, используя линию по всей ширине и отметки по обоим краям. Шарнир, смещенный на 10 мм, будет смещаться в одну сторону до конца своей жизни, и никакая регулировка натяжного ролика полностью это не исправит.
Затем, прежде чем начинать резку, отметьте места ступеней по шаблону с обоих концов. Мы наблюдали, как рабочие отрезали первый конец с запасом, а затем обнаруживали, что на втором конце не хватает ленты, чтобы соответствовать рисунку ступеней. Лента становится короче, натяжитель компенсирует провисание, и все начинают день с отставанием.
Разделение слоев и полировка
Разделяйте слои ткани крючкообразным ножом или разделителем слоев, а не шлифовальной машиной. Полировка предназначена для резиновой поверхности, чтобы создать свежую, чистую, слегка шероховатую поверхность для склеивания. Чрезмерная полировка — классическая ошибка: прожигание ткани, глазурование поверхности или оставление резиновой пыли в плетении. Достаточно легкого, равномерного прохода чистым шлифовальным кругом. Ткань, которая была разрезана или обожжена, никогда не выдержит полного среза.
Затем удалите пылесосом или щеткой все следы пыли и протрите поверхность подходящим растворителем. Выбор растворителя имеет большее значение, чем кажется. Растворитель, оставляющий маслянистый налет, хуже, чем его отсутствие, поскольку он незаметно загрязняет шов.
Зажим, выравнивание и натяжение
Соедините оба конца ремня, освободив натяжитель и уменьшив провисание ремня. Зафиксируйте ремень ровно и прямо, затем проверьте выравнивание центральной линии по стыку с помощью натянутой нити. Заполните зазоры между слоями клеем для стяжки, уложите слои в правильном порядке и убедитесь, что ни один слой не перевернут или не отсутствует.
Не натягивайте ремень, пока место соединения полностью не остынет. Протягивание горячего места соединения через шкив приводит к началу расслоения кромок.
Параметры отверждения и правила охлаждения
Пресс сделает все остальное, при условии соблюдения трех параметров: температуры, давления и времени. Типичные режимы отверждения для соединения конвейерных лент находятся в диапазоне от 145 до 150 градусов Цельсия, при этом давление определяется конструкцией ленты и данными производителя пресса, а время выдержки зависит от общей толщины соединения. Используйте график производителя ленты, а не запомненное число.
Охлаждение под давлением — это этап, который бригады часто пропускают. Оно должно продолжаться до тех пор, пока температура в месте соединения не приблизится к температуре окружающей среды, а при использовании толстых высоконатяжных ремней это может добавить от 45 до 90 минут. Пропуск этого этапа приводит к остаточному напряжению в месте соединения, которое проявляется через несколько недель в виде отслоения кромки. На крупных работах со стальным тросом этот дополнительный час — самая дешевая страховка на объекте.
Привычки, которые окупаются сами собой соединение конвейерной ленты Работа скучная. Сухая палатка. Калиброванный термометр, а не просто манометр. Письменное расписание, вывешенное на видном месте для всей команды. Два дополнительных листа клея для галстуков в комплекте. Все остальное — это техника, а технике можно научить.
09Семь типов отказов оборудования, которые мы наблюдаем снова и снова.
После достаточного количества выездов на объект поломки перестают казаться случайными. Именно эти причины объясняют большинство повторяющихся проблем с соединениями, на которые нас вызывают.
1. Влага в месте соединения.
Вода, влажная ткань или влажный воздух, попавшие под защитное покрытие, во время сушки превращаются в пар. В результате образуется множество мелких пузырьков, которые выглядят как косметический дефект, но ведут себя как расслоение. Сушку следует проводить в палатке с подогревом, когда сама лента высохнет. На влажной ленте следует запланировать дополнительный час сушки, прежде чем предпринимать какие-либо другие действия.
2. Слишком сильно отполированные или загрязненные слои.
Обгоревшая ткань, блестящие поверхности и пыль от шлифовки, оставшаяся в плетении, снижают прочность на сдвиг. Слегка отполируйте, тщательно очистите и меняйте полировальный круг, когда он засорится. Засоренный круг полирует, а не делает поверхность шероховатой, что прямо противоположно тому, что нужно клею.
3. Шаги слишком короткие.
Иногда это делается для экономии материала, иногда из-за неправильного шаблона. Короткие шаги концентрируют сдвиговое напряжение, и соединение постепенно разрушается от концов к центру. Проверяйте длину шага по чертежу после резки, а не до нее.
4. Недостаточное охлаждение под давлением
При открытии пресса место соединения выглядит идеально. Две недели спустя края отслаиваются. Если в журнале отверждения вашей бригады постоянно указано время охлаждения на коротком конце, то это и есть причина.
5. Загрязненное или просроченное вещество.
Невулканизированная резина имеет срок годности, который в жарком помещении короче, чем указано в технической документации. Цемент имеет срок годности после смешивания. Наборы, которые хранились в контейнере два лета, ведут себя иначе, чем свежие. Регулярно обновляйте запасы и проверяйте сроки годности до начала простоя, а не во время него.
6. Несоосность и натяжение при отверждении
Неровные разрезы, перекрученная лента или слишком раннее натяжение — все три фактора создают постоянное напряжение в месте соединения. В результате лента смещается, на место соединения приходится неравномерная нагрузка, и соединение становится хронической проблемой на конвейере, который ранее работал исправно.
7. Повреждения, вызванные самим местом соединения.
Толстый, плохо обработанный стык царапает лезвия очистителя, изнашивает резиновую юбку и может зацепиться за край желоба. Сам стык выдерживает. Все, что его окружает, погибает. Для окончательной обработки соединения необходимо зашлифовать крышку заподлицо, загерметизировать края и убедиться, что стык проходит через каждый очиститель без помех.
Дисциплина на складе и качество соединения ремней в конечном итоге оказываются в одном контексте. Предприятие, использующее клиноременные приводы для дробилок и грохотов, должно управлять двумя семействами ремней, и заказывать их у одного из поставщиков — задача непростая. производитель клиновых ремней Использование расходных материалов для конвейера позволяет избежать отдельных поставок, счетов-фактур и документации.
Более подробный анализ развития этих отказов, а также характер повреждений, которые позволяют их выявить, мы приводим в наших заметках. Причинами поломки соединения конвейерной ленты являютсяЕсли на одном и том же конвейере произошло три поломки, то обычно именно на этой странице становится очевидной закономерность.
10Условия на строительной площадке, приводящие к разрушению стыков: высота падения, натяжение и форма желоба.
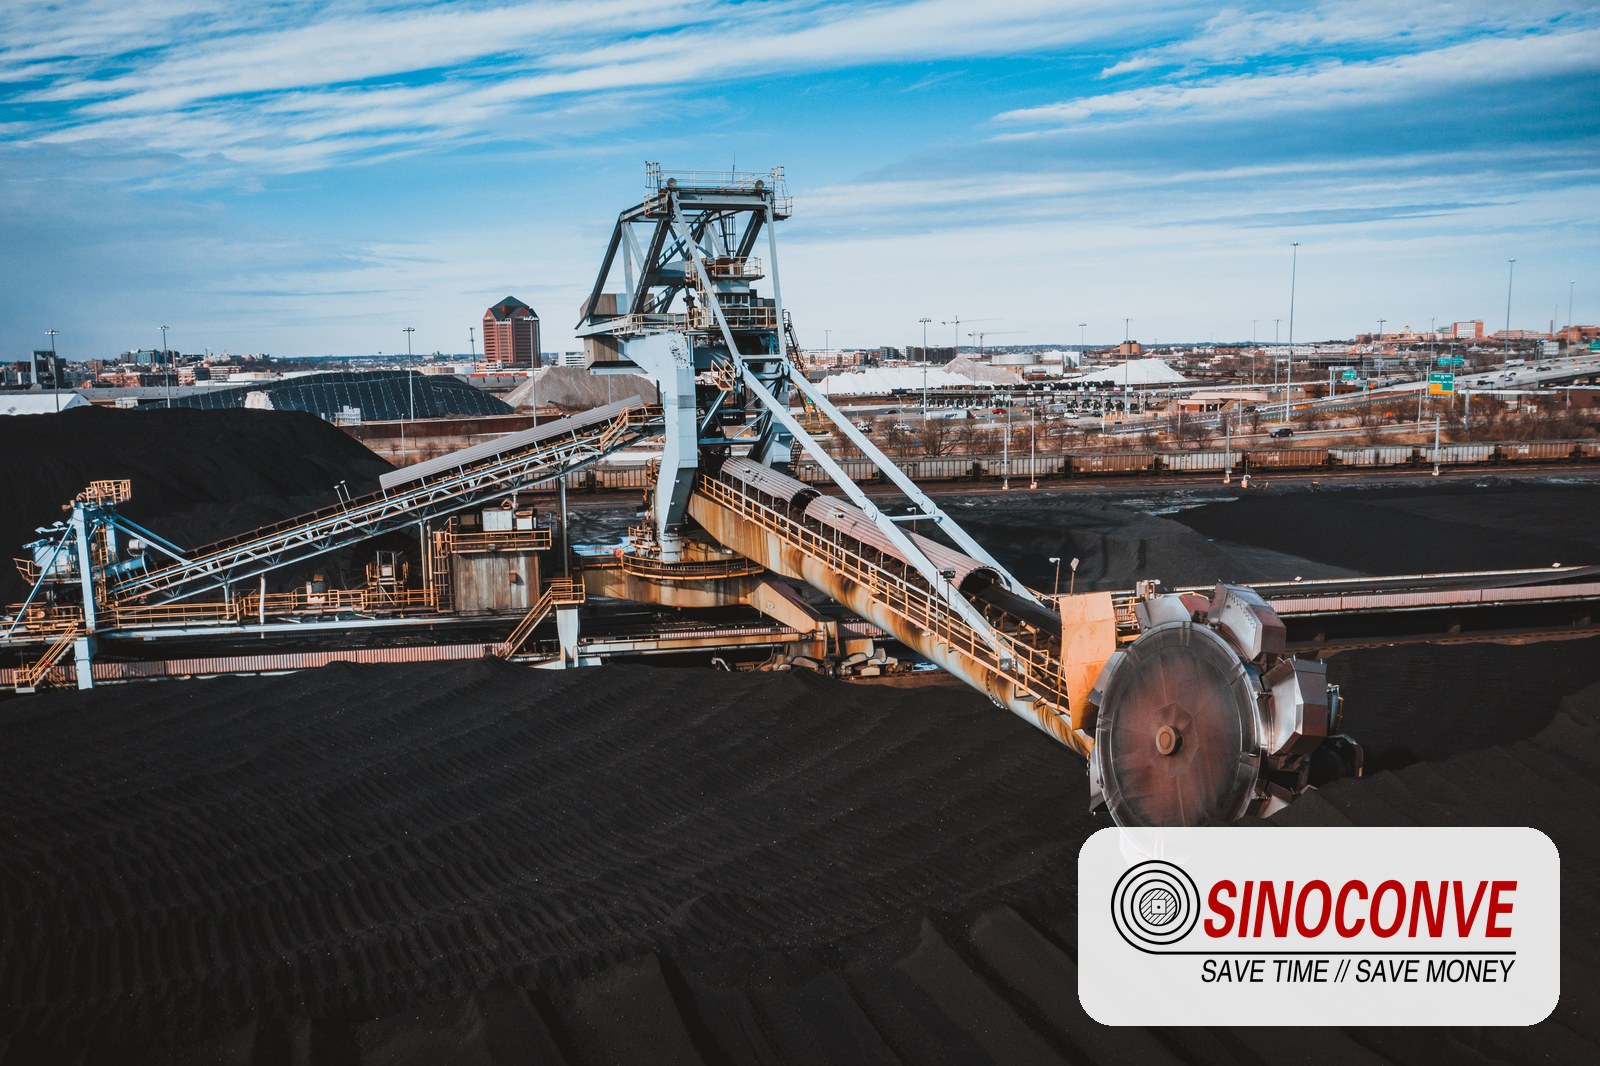
Соединение, которое прослужило бы пять лет на медленной угольной линии, может выйти из строя за один сезон на карьерном штабеле. Сам узел одинаков, но нагрузка на него разная. Конвейеры для складирования, подобные показанному выше, издалека выглядят щадящими, но на соединения они оказывают крайне негативное воздействие, поскольку сочетают в себе большую высоту падения, частое перемещение и сильную зону удара именно в том месте, где лента часто соединяется.
Высота падения и сила удара
Материал, падающий на ленту с высоты трех метров, оказывает в несколько раз большее воздействие, чем тот же материал с высоты одного метра. Если эта зона удара находится рядом со стыком, то стык подвергается ударной нагрузке каждые несколько секунд в течение всей смены. Это проблема усталости, а не прочности. Решают две проблемы: уменьшить падение с помощью желоба, цепной завесы или камнеукладчика, и избегать стыков в первых двух метрах после точки приложения нагрузки, если позволяет длина ленты.
Начать путешествия
Соединения укорачивают ленту. Каждое вулканизированное соединение удаляет от 300 до 600 мм ленты в зависимости от геометрии и ширины ступени, а механическое соединение удаляет больше. На конвейере с гравитационным натяжением этот провис должен куда-то деться. Если противовес уже находится в нижней точке своего хода до начала работы, соединение либо не может быть выполнено должным образом, либо лента будет слишком натянута после этого.
Проверьте положение натяжного ремня перед остановкой и повторите проверку после. На винтовом натяжном ремне измерьте оставшийся запас регулировки. Мы видели, как на одном предприятии трижды за год укорачивали ремень, в результате чего приходилось перемещать раму натяжного ремня, что обходилось дороже, чем три соединения вместе взятые.
Угол желоба, нагрузка и плотность покрытия
Конвейер с желобчатым профилем под углом 35 или 45 градусов создает более резкий залом по краям ленты, чем конвейер с профилем под углом 20 градусов, и стык, который не идеально ровный по всей длине соединения, сначала разойдется по краям. Это одна из причин, почему узкие, глубокие желобчатые конвейеры сильнее наказывают за некачественную работу, чем плоские.
Выбор класса покрытия также является важным моментом. Для сильно абразивного щебня обычно требуется покрытие класса износостойкости RMA Grade I, в то время как для влажного, липкого материала может потребоваться совершенно другой состав. Соединение, заполненное связующим клеем, предназначенным для общего использования, в ленте с износостойким покрытием будет изнашиваться быстрее, чем окружающая лента, и превратится в углубление, где будет скапливаться материал и влага.
В частности, для горнодобывающей и карьерной промышленности наши заметки содержат информацию о следующем: конвейерные ленты для горнодобывающей и карьерной промышленности В нем рассматривается взаимодействие спецификации конвейерных лент и планирования соединений в дробильно-сортировочных и складских установках. Стоит прочитать его перед тем, как выбирать соединение для установки, с которой вы раньше не работали.
11Приемка: Как утвердить соединение перед его выполнением
Проверка в момент между открытием пресса и запуском ленты обходится дешевле всего. После запуска ленты все необходимые проверки требуют остановки пресса.
На что обратить внимание, в каком порядке?
Начнем с поверхности. Покрытие должно быть гладким и сплошным, без пузырьков, видимых швов вдоль ступенек и мягких или губчатых участков при нажатии. Любой пузырь — это застойная пустота; он будет увеличиваться в размерах.
Проверьте степень вулканизации. На вулканизированном стыке правильно вулканизированное соединение должно быть прочным и слегка упругим по всей ширине. Если один участок заметно отличается от другого, значит, давление плиты было неравномерным или стык не был полностью вставлен в пресс. Температурные полоски или датчик на поверхности ленты во время вулканизации дают вам данные для сравнения, и именно эти данные вам и нужны, поскольку они позволяют определить, была ли проблема с вулканизацией причиной поломки в следующем году.
Затем проверьте геометрию. Положение ступеней должно совпадать с чертежом по обеим сторонам. Соединение должно быть плоским и прямым, без перекоса. Проведите линейкой по месту соединения и проверьте, нет ли резкого изменения толщины; небольшой выпуклый край является нормальным и допустимым, а жесткий выступ – нет.
Наконец, проверьте качество отделки. Края загерметизированы. Крышка отшлифована заподлицо в месте соединения с ремнем. Не осталось резинового заусенца, который мог бы зацепиться за лезвие очистителя. Проведите место соединения мимо первого шкива и каждого очистителя вручную или на низкой скорости, если позволяет привод. Прислушайтесь.
| Проверять | Принимать | Отклонить и повторить |
|---|---|---|
| Длина шага в зависимости от длины шага | Все этапы находятся в пределах допустимых отклонений по обоим краям. | Любой шаг, достаточно короткий, чтобы изменить площадь сдвига. |
| Покрытие поверхности | Сплошная, без пузырьков, гладкая по краям. | Появление волдырей, губчатая ткань, разошедшиеся швы. |
| Запись о лечении | Температура и время в соответствии с расписанием, данные о охлаждении зарегистрированы. | Пресс открылся раньше времени, записи о охлаждении нет. |
| Прямоугольность и выравнивание | Квадрат по ширине, центральные линии совпадают. | Заметное перекос, смещение края ремня в месте соединения. |
| Очистка с помощью очистителей и желобов. | Проходит без контакта и скрежета. | Соединение ударяется о лезвие, край желоба или юбку. |
Запросите комплект документации: журнал отверждения с указанием времени и температуры, номера партий расходных материалов, имена техников и запись о месте соединения с отметкой счетчика. Если соединение выходит из строя через восемнадцать месяцев, и две стороны спорят о том, чья это была работа, этот комплект решит вопрос за десять минут.
12Срок службы кабеля при осмотре и сращивании: что регистрировать, когда выводить из эксплуатации.
Срок службы стыковочного соединения — это не один показатель. Одновременно изнашиваются три компонента: резиновое соединение, концы слоев и корпус ремня по обе стороны от соединения. Соединение изнашивается, когда выходит из строя первый из этих трех компонентов. В случаях, которые нам приходится рассматривать, это почти всегда концы слоев.
Что именно должна выявлять проверка при ходьбе
По пятницам мы медленно, шаг за шагом, осматриваем основную железнодорожную ветку, и проверка стыка занимает около четырех минут на каждый. Первое, на что нужно обратить внимание, — это линия разметки поперек стыка, потому что если две половины больше не прилегают друг к другу ровно, значит, лента смещается. Затем проверяем края на предмет подъема. Потом линии ступенек на наличие трещины вдоль одной из них. Затем поверхность на предмет просвечивания концов фанеры. Влага или темное пятно вокруг стыка — это последний пункт проверки, и почти всегда это связано с тем, что чистильщик залил воду в уже разорванный шов.
Каждый раз записывайте одни и те же пять показаний на одном и том же листе, указывая дату и отметку измерительного прибора на стыке. Подъем кромки в миллиметрах измерялся стальной линейкой, приложенной к поверхности ленты. Два года хранения этих данных стоят больше, чем любая отдельная проверка, потому что тенденция показывает, как быстро изнашивается тот или иной стык. Имея на руках эту тенденцию, вы планируете замену в рамках плановой остановки, обычно через восемь-десять недель, вместо того, чтобы потерять смену в ночь поломки.
Отремонтируйте или замените соединение.
Ремонтные работы в процессе производства имеют узкий временной промежуток. При подъеме края ленты менее 30 мм часто можно подрезать, очистить и загерметизировать, а затем наблюдать за процессом — это дает еще несколько месяцев. Все, что шире этого, или трещина, которая вышла за линию перегиба, уже не вернется. Нужно вырезать стык и сделать новый. Мы наблюдали, как на предприятиях пытались сделать три заплатки на одном и том же стыке; третья всегда терпит неудачу во время производства, и к тому времени лента по обе стороны от стыка также повреждается.
Итак, как долго должен служить соединительный элемент? На хорошо спроектированном ремне, правильно соединенном и проверяемом раз в неделю, несколько лет — это реалистичный срок при умеренной нагрузке, и соединительный элемент часто переживает сам ремень. Перенесите тот же соединительный элемент на высоковольтный магистральный трубопровод с перепадом высоты в 2 метра, и два-три года — это хороший результат. Шесть месяцев — это не так уж и плохо. Это сигнал к тому, чтобы рассматривать технические характеристики ремня, точку приложения нагрузки и метод соединения в совокупности, а не только сам соединительный элемент.
Под всем этим скрывается еще один фактор: пресс. Если на вашем предприятии он есть, его состояние определяет максимальное качество стыков. Изношенные опорные плиты, протекающая за ночь мембрана, панель, неравномерно нагревающаяся по всей ширине, манометр, который никто не калибровал с момента установки — все четыре фактора распространены, и все они проявляются позже в виде преждевременного выхода из строя соединений. Наши заметки о том, что представляет собой современный пресс. машина для вулканизации конвейерных лент Необходимо тщательно изучить технические характеристики системы терморегулирования и охлаждения. Если печатный станок занят на трех площадках, приобретите второй. Не пытайтесь сэкономить время, сокращая цикл охлаждения.
13Что должно быть подготовлено отделом закупок до запроса предложений?
Большинство задержек при соединении ремней не связаны с техническими неполадками. Причина в отсутствии необходимой документации. Поставщик, которому приходится трижды запрашивать по электронной почте информацию о ширине ремня, количестве слоев и натяжении, будет предлагать цену медленно и осторожно, а осторожное предложение обходится дорого.
Пакет данных, который нужно собрать один раз, а затем использовать повторно.
Начнём с ленты. Ширина в миллиметрах. Тип и класс прочности каркаса — EP, NN или стальной корд. Количество слоёв или конструкция корда на ленте со стальным кордом. Класс и толщина покрытия с обеих сторон. И стандарт, по которому изготовлена лента, поскольку от этого зависит, какие расходные материалы допустимы. Большинство текстильных лент с каркасом соответствуют стандарту DIN 22102; в австралийских проектах используется AS 1332, в североамериканских — классификация RMA. Если лента используется под землёй или на угольной электростанции, укажите это в первой строке: класс огнестойкости меняет как саму ленту, так и материал соединения, и обычно это определяется стандартом ISO 340.
Затем конвейер. Длина, высота подъема, угол наклона, производительность в тоннах в час, описание материала с указанием размера кусков, диаметры шкивов на обоих концах. Затем сама площадка. Сколько часов можно останавливать конвейер? Находится ли соединение на уровне земли или на высоте 20 м на козловой платформе? Можно ли подавать материал в пресс в пределах досягаемости кабеля? Кто поставляет охлаждающую воду? Соединение на уровне земли с краном и водопроводом — это работа на одну смену. То же самое соединение на головной части штабелера — на два дня. Эта разница должна быть отражена в тендерной документации, а не в телефонном разговоре накануне остановки.
Условия коммерческих сделок, которые стоит согласовать заранее.
Уточните коммерческие характеристики до отправки запроса на коммерческое предложение. Стандартный срок выполнения заказа на наших линиях составляет около 30 дней с момента подтверждения чертежа, а срочные заказы обычно выполняются за 15-20 дней в зависимости от ширины и формы каркаса. Минимальный заказ обычно составляет 50 м на модель, а изготовление предпроизводственных образцов занимает от 2 до 5 дней. Если дата остановки производства фиксирована, отсчитывайте время назад от этой даты — никогда не отсчитывайте вперед от даты заказа на покупку.
Два вопроса о собственности стоит решить на раннем этапе. Кто поставляет расходные материалы, а кто – пресс? И кто несет расходы, если работа выполняется во вторую смену? Предприятия, которые закупают конвейерные ленты у одного поставщика, а соединительный материал – у другого, регулярно обнаруживают, что их характеристики никогда не сравнивались: указанный сорт покрытия соответствует другой геометрии ступеней, или связующий состав не подходит к каркасу. Один интегрированный заказ закрывает этот пробел. Есть и вторая экономия — если один и тот же поставщик может поставить приводные ленты в одной партии, предприятие, использующее основной конвейер, а также группу дробилок, грохотов и вентиляторов с клиноременным приводом, оплачивает доставку один раз вместо двух.
14Как работает программа для склейки на практике
Разовая склейка — это ремонт. Программа склейки — это актив, связанный с техническим обслуживанием, и предприятия, которые её проводят, тратят меньше средств на конвейерные ленты на тонну перевезенного груза, чем предприятия, которые её не проводят. Экономия не отражается в цене ленты. Она проявляется в количестве незапланированных остановок в течение года.
Структура программы проста. Один журнал, один файл, каждое соединение на месте: местоположение, спецификация ленты, способ соединения, дата изготовления, номер партии расходных материалов. Частота проверок устанавливается в зависимости от критичности — еженедельно на основной линии, ежемесячно на конвейерах склада, ежеквартально на резервном участке, работающем две недели в году. Запасы расходных материалов рассчитаны на одно полное соединение для каждой ширины ленты, ротация осуществляется таким образом, чтобы ничего не лежало дольше срока годности. Пресс и бригада заносятся в производственный график в начале квартала, а не переходят на другую работу при возникновении поломки. Затем проводится проверка каждые три месяца: какие соединения были заменены дважды и почему.
Именно на этом этапе поставщик оправдывает свою стоимость. Конвейер, который быстро изнашивает стыки, обычно имеет причину где-то на этапе, предшествующем соединению — например, слишком легкая лента для ударной нагрузки, смещенный желоб, трение ленты о конструкцию или слишком сильное воздействие очистителя на поверхность. Устранение причины обходится дешевле, чем покупка более качественных соединений на долгие годы, и обсуждение обычно начинается с анализа данных о ленте, а не о самом соединении.
Мы поставляем приводные ремни для шахт, карьеров, цементных заводов и проектов EPC в самых разных отраслях, а полный ассортимент — тканевые ремни, стальные кордовые ремни, шевронные и специальные конструкции — представлен в нашем каталоге. каталог продукцииЕсли вы планируете программу ремонта, а не разовое вмешательство, наши инженеры совместно с вашей командой изучат данные о ленте, геометрию ступеней и список расходных материалов, прежде чем что-либо будет заказано.

15Часто задаваемые вопросы о соединении конвейерных лент
Что такое соединение конвейерных лент?
Задача состоит в том, чтобы превратить два конца ремня в одну бесконечную петлю, так чтобы ремень непрерывно обматывался вокруг шкивов. Для этого существует три метода: горячая вулканизация, холодное склеивание, механические крепления. Выбор метода определяет как прочность соединения, так и его долговечность. На тканевых ремнях ступенчатое соединение обычно имеет длину от 300 до 1000 мм, в зависимости от количества слоев и длины шага.
Сколько стоит соединение конвейерной ленты?
Расходные материалы составляют небольшую часть — примерно от 20 до 50 процентов от суммы счета. Остальное — это затраты на рабочую силу, время печати, доступ, транспортировку и потери производства из-за простоя конвейера. Обычно самая большая статья расходов в этом списке — это время простоя.
Вулканизированное соединение прочнее механического?
В большинстве случаев — да. Горячая вулканизация обычно восстанавливает от 60 до 90 процентов номинальной прочности ленты; механическая застежка обычно восстанавливает от 40 до 70 процентов. Однако прочность не всегда является решающим фактором. Если предприятие должно начать производство в течение четырех часов, а лента изготовлена из легкой ткани, то застежка позволит вам продержаться всю смену, а вулканизацию можно запланировать на следующую остановку. Показатели сохранения прочности варьируются в зависимости от конструкции ленты и геометрии соединения, поэтому рассматривайте их как типичные диапазоны и подтвердите их для вашей ленты.
Сколько времени занимает изготовление вулканизированного соединения?
На ленточном конвейере шириной от 800 до 1200 мм следует заложить от восьми до четырнадцати часов с момента первого разреза до повторного запуска конвейера. Это включает в себя этап охлаждения, а этап охлаждения не подлежит обсуждению. Для соединения стального корда на магистральном конвейере шириной 1600 мм требуется более длинный стык, большая бригада и зачастую двадцать часов или больше.
Можно ли соединять стальной кордовый ремень в холодном состоянии?
Ни один из стандартов, которые мы бы одобрили, не подходит. Для стальных кордовых лент от ST1000 до ST2000 требуется горячая вулканизация — корды укладываются с правильным интервалом, поддерживается температура по всей плите, осуществляется контролируемое охлаждение под давлением. Если кто-то предлагает холодную сварку вашей стальной кордовой магистрали, спросите, какой показатель прочности они предоставят в письменном виде.
Как долго должен служить соединительный элемент?
Все зависит от условий эксплуатации, и однозначного ответа нет. Умеренные условия эксплуатации, правильная спецификация, еженедельный осмотр: несколько лет, и соединение может прослужить дольше, чем сам ремень. Высоконагруженный магистральный трубопровод под сильными ударами: два-три года — это разумный срок службы. Исчез за год? Прекратите осматривать соединение. Обратите внимание на точку приложения нагрузки, спецификацию ремня и способ соединения — именно в таком порядке.
Какой срок выполнения заказа и минимальный объем заказа нам следует запланировать?
Обычно срок выполнения заказа после подтверждения чертежа составляет тридцать дней. Срочные заказы часто выполняются за 15-20 дней, но это зависит от ширины и конструкции, и не стоит рисковать, полагаясь на остановку производства. Минимальный заказ обычно составляет 50 м на модель, а изготовление образцов занимает от 2 до 5 дней, поэтому рассчитывайте сроки, исходя из даты остановки производства, и учитывайте дополнительную неделю.
Вы поставляете только соединительный материал или также оказываете эту услугу?
И то, и другое, в зависимости от рынка и места установки. Мы всегда поставляем ленту, расходные материалы для соединения и соответствующие им данные — шаблоны, вырезанные по форме вашего конкретного изделия, а не типовой чертеж. Для самого соединения мы работаем с обученными бригадами по соединению и проконсультируем вас по прессу, графику и условиям, с которыми им, вероятно, придется столкнуться.
Какие стандарты применяются к соединению ремней?
Большинство текстильных конвейерных лент соответствуют стандарту DIN 22102, а для проверки огнестойкости обычно используется ISO 340. В зависимости от местоположения предприятия, вместо него могут применяться стандарты AS 1332, BS 490 или SANS 1173, а классификации RMA указываются в североамериканских спецификациях. Перед заказом расходных материалов проверьте соответствие используемого стандарта чертежу ленты и местным нормативным требованиям — стандарты не взаимозаменяемы, и соединение, выполненное по неправильному стандарту, не пройдет проверку.
Сопутствующие товары, которые могут вам понадобиться
|
Универсальные тканевые и резиновые конвейерные ленты для шахт, карьеров и цементных заводов. |
Полиэстер-нейлоновые приводные ленты EP100-EP400 для работы при среднем и высоком натяжении. |
Конвейерная лента со стальным кордом Кордовые ленты из стали ST630-ST2000 для длинных наземных и высоковольтных магистральных линий. |
|
Рифленые и V-образные профили для наклонной транспортировки влажных или сыпучих материалов. |
Ознакомьтесь со всеми типами конструкций, профилей и марок покрытия ремней, которые мы производим. |
Для планирования соединения и составления сметы отправьте данные о ремне и условиях на объекте. |
Похожие записи в блоге
- Методы соединения конвейерных лент: подробное руководство — Полное пошаговое описание процесса резки, нанесения рисунка и сушки.
- Руководство по методам соединения конвейерных лент — Практические методы соединения конструкций и инструменты для строительных бригад.
- Причины поломки соединения конвейерной ленты — как выходят из строя соединения и какие закономерности повреждений позволяют определить каждую причину.
- Направляющая для вулканизационной машины конвейерной ленты — Характеристики прижимной пластины, давления и охлаждения, определяющие качество соединения.
- Примечания по выбору очистителя конвейерной ленты — почему обратная связь и более чистая настройка сокращают срок службы соединения.