


問い合わせに「石灰ベルト」と書くと、3社のサプライヤーがそれぞれ異なる機械の写真を送ってくるかもしれません。1つはキルンの下に設置され、もう1つは微細な水酸化カルシウムを袋詰め工場に運び、3つ目は湿式消石灰化工程の近くで稼働します。ゴムのグレードを選ぶ前に、図面に実際の積載位置を記入し、そこに何が積載されるのかを明記してください。

01セメントではできない、石灰がベルトに及ぼす影響
クリンカーベルトは、冷却器の後に供給されることが多い。生石灰ベルトは、キルンにずっと近い位置にある場合がある。「多くの場合」と「場合がある」はここで重要だ。石灰工場によっては、キルンとコンベアの間に冷却・貯蔵設備がある場合があり、セメントの移送中に非常に高温になる場合もある。前の工場の仕様をそのまま踏襲するのではなく、この特定のルートをたどって確認すること。
二つの義務が分かれるところ
現場の手順で許可されている場合は、排出された材料をひとつかみ採取してください。移送時に崩れた塊は、後で戻りローラーに付着する細かい粉末になります。同じ停止位置で、流れがどこに当たるか、スカートがゴムにしっかりと密着しているかを確認してください。これらの観察結果を両方ともコンベヤベルトの製造元に送付してください。
窯からベルトコンベアまでの経路をたどる
最も手軽で役立つスケッチは、窯、冷却器またはサイロ、シュート、積載台、および最初のスクレーパーを示すものです。
関連文献
このページでは、石灰、特に積載時の熱と戻り時の粉塵という厄介な組み合わせについて解説します。参照: セメントコンベヤベルトの選定・耐熱コンベヤベルトのグレードガイド
02窯の排出時
積載直後に安全な測定位置をマークし、そこで材料の温度を記録してください。各数値には、時刻と運転状況も記録してください。
損傷のパターンを確認する
カバーの細い帯状の部分に亀裂が入ったとします。その帯状の部分は、シュートの下、クリーナーブレードの下、それともプーリーの曲がり部分にあったのでしょうか?
最も高温になった運転期間を記録します。
方法、ベルト速度、加熱期間を明記してください。次に、その記録を、メーカーの試験条件を含む、提案された工業用コンベヤベルトのデータと比較してください。グレード名だけでは判断できません。
シュートの変更によって、ベルトの仕様を変更せずに着地点を変更することができます。新しいシュート出口は図面に反映されるべきであり、以前の落下高さはこのベルトにはもはや当てはまりません。
03石灰の流れを特定する
「ライム」という単語には、3つの異なる会話が隠されている。
| ベルトに到達する石灰の形状 | ベルトが積載ポイントで受け取るもの | 仕様書が説明責任を負わなければならない場合 |
|---|---|---|
| 窯から出したばかりの、まだ熱を放つ焼き石灰 | 高温で脆い塊状物で、反応性微粒子が多量に含まれている。 | 既に冷えたカバーに短時間接触熱を加える |
| 水和装置から取り出したばかりの水酸化カルシウムは、温度は低いが、非常に細かい。 | あらゆる表面を覆う、軽くて乾燥したアルカリ性の粉末 | 接合部からの粉塵侵入とキャリーバック制御 |
| この装置で搬送される石灰乳またはその他の湿った石灰の流れ | 湿ったアルカリ性の微粒子。流れがポンプで汲み上げ可能なスラリーか脱水ケーキかを確認してください。 | 排水、湿潤摩耗、腐食、清掃アクセス |
問い合わせの際に、材料の形態を明記してください。
工場は、1つのゲートの内側でこれらすべての機能を担うことができます。参照: コンベアベルトサプライヤー
04アルカリ粉塵、火傷リスク、そしてベルト選びにおけるその意味
この移送時には、乾燥した堆積物が漏水や洗浄水に接触しないように注意してください。
露出した端を見てください
計画された停止位置で、ライトを当てて端をたどります。生地が見えますか?そのパターンは、検査対象がトラッキング、スカート、またはローラーの固着であることを示しています。参照: ゴム製コンベアベルト
こぼれた液体を除去する作業員は、粉塵に最も近い場所にいることが多い。稼働中の搬送車の下で作業する必要のないアクセス経路を確保してあげよう。囲い、排気装置、そして稼働中の清掃機は、このエリアの保護において、屋根の覆いを1ミリ増やすよりもはるかに効果的だ。
05摩耗とあらゆるものに付着する微細な粉塵
シュートと各スカートの接触線に厚みの目盛りを付けてください。後で同じ目盛りの位置で測定してください。そうしないと、ある箇所の摩耗が平均化されて、役に立たない全体の数値になってしまいます。
尾部では、トラッキングを確認する前に埃を取り除いてください。シールが繰り返し故障する場合は、設置されている構成をコンベヤアイドラ選定ガイドのオプションと比較してください。
窯ファンの駆動ベルトは別の作業です。参照: 伝動ベルトメーカー・Vベルトメーカー
06被覆硬度、切削成長、エッジ状態
サンプルカード上では、硬度の比較は容易です。平らな試験片上では良好に見える化合物でも、最小のプーリーを一周するたびに曲げられる必要があるからです。
カバーをプーリーに合わせて送り込みます
破損した切り屑は保管しておきましょう。亀裂が端から始まったのか、それとも摺動面から始まったのかが分かるかもしれません。
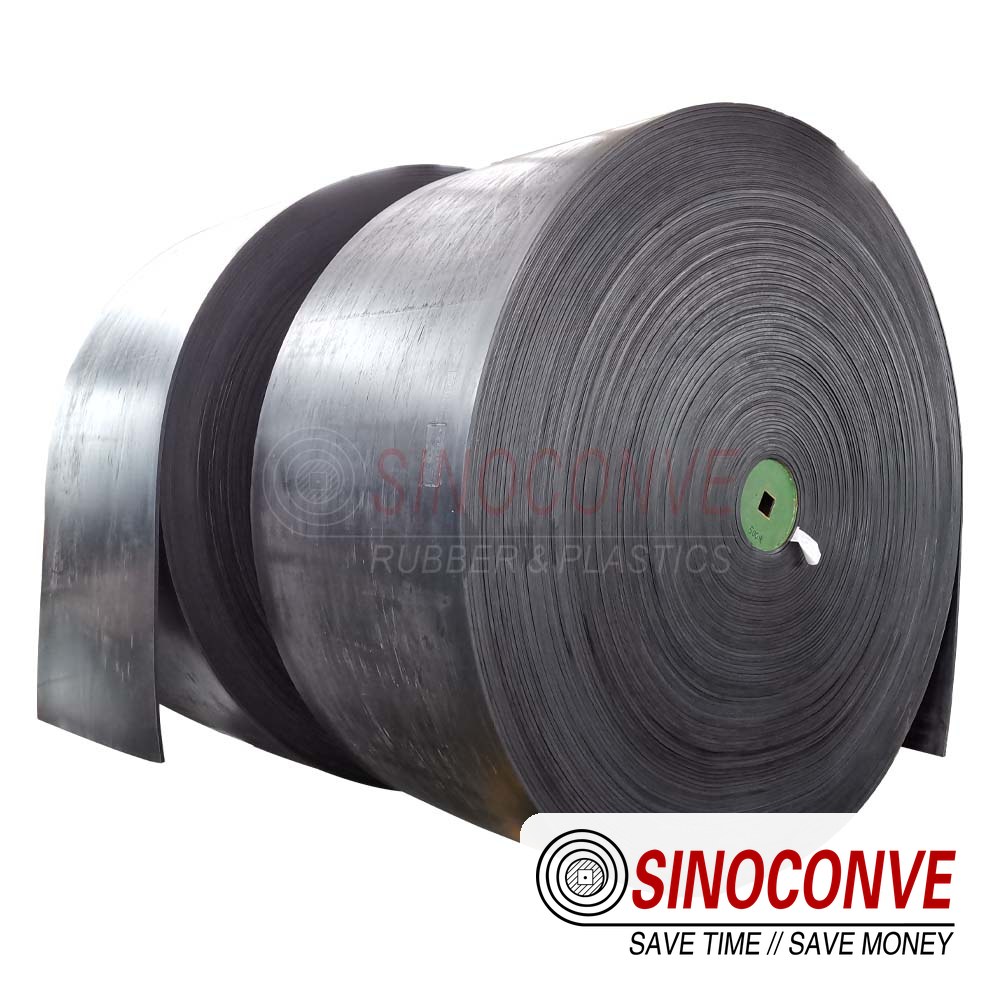
予備ロールの詳細を古いベルトの記録の横に置いてください。参照: 卸売コンベヤベルト
07耐熱性:カバーが耐えられるものと耐えられないもの
定格温度よりも高温で到着した石灰を冷却できるカバーはありません。積載地点の温度をキルンの設定温度ではなく、配合データと比較してください。参照: 耐熱コンベアベルト
表面のひび割れと接合部の浮き上がりは、それぞれ別の調査として扱ってください。参照: コンベヤベルト販売業者・コンベヤベルト工場
| 検査時に故障がどのように現れるか | 通常、ライムラインで何が原因だったのか | 現地訪問で次に確認すること |
|---|---|---|
| カバー表面は硬化し、細かいひび割れが見られます。 | 現場記録と照らし合わせて、熱暴露、曲げ疲労、および化合物の経年劣化を確認してください。 | 実際の放電サージ時に測定された最高カバー温度 |
| 接合部付近でカバーが胴体から剥がれている | 硬化、接着、加熱履歴を確認してください。閉じ込められた堆積物が原因となる可能性があります。 | スプライス硬化記録と段差エッジの状態 |
| 片側のみ生地がほつれている | ベルトが鉄骨に引っかかったり、スカートがきつすぎたりする | スカートクリアランス、プーリーアライメント、および測定されたエッジ摩耗深さ |
| 戻りローラーとフレームに頑丈なスケールが付着する | 水分が集まる場所ならどこでも水分を吸収する微細な粉塵の持ち帰り | ベルトの全幅にわたってスクレーパーが接触する |
| シュート直下のカバーに溝が摩耗している | 急勾配の短い荷重点における衝撃と滑り摩耗 | シュートの形状、デッドベッドの状態、スカートゴムの摩耗 |
08繰り返し熱サイクル下でのスプライス選択
接合図面と硬化シートは、保守チームが見つけやすい場所に置いてください。
ジョイントは、最小プーリーとクリーナーのどちらにも干渉することなく通過しなければなりません。参照: コンベヤベルト接合方法ガイド・加硫プレスガイド
09移送ポイント、シュート、および粉塵対策
荷物の積み下ろし作業は、通常の積載量を運搬している状態が最も理解しやすい。
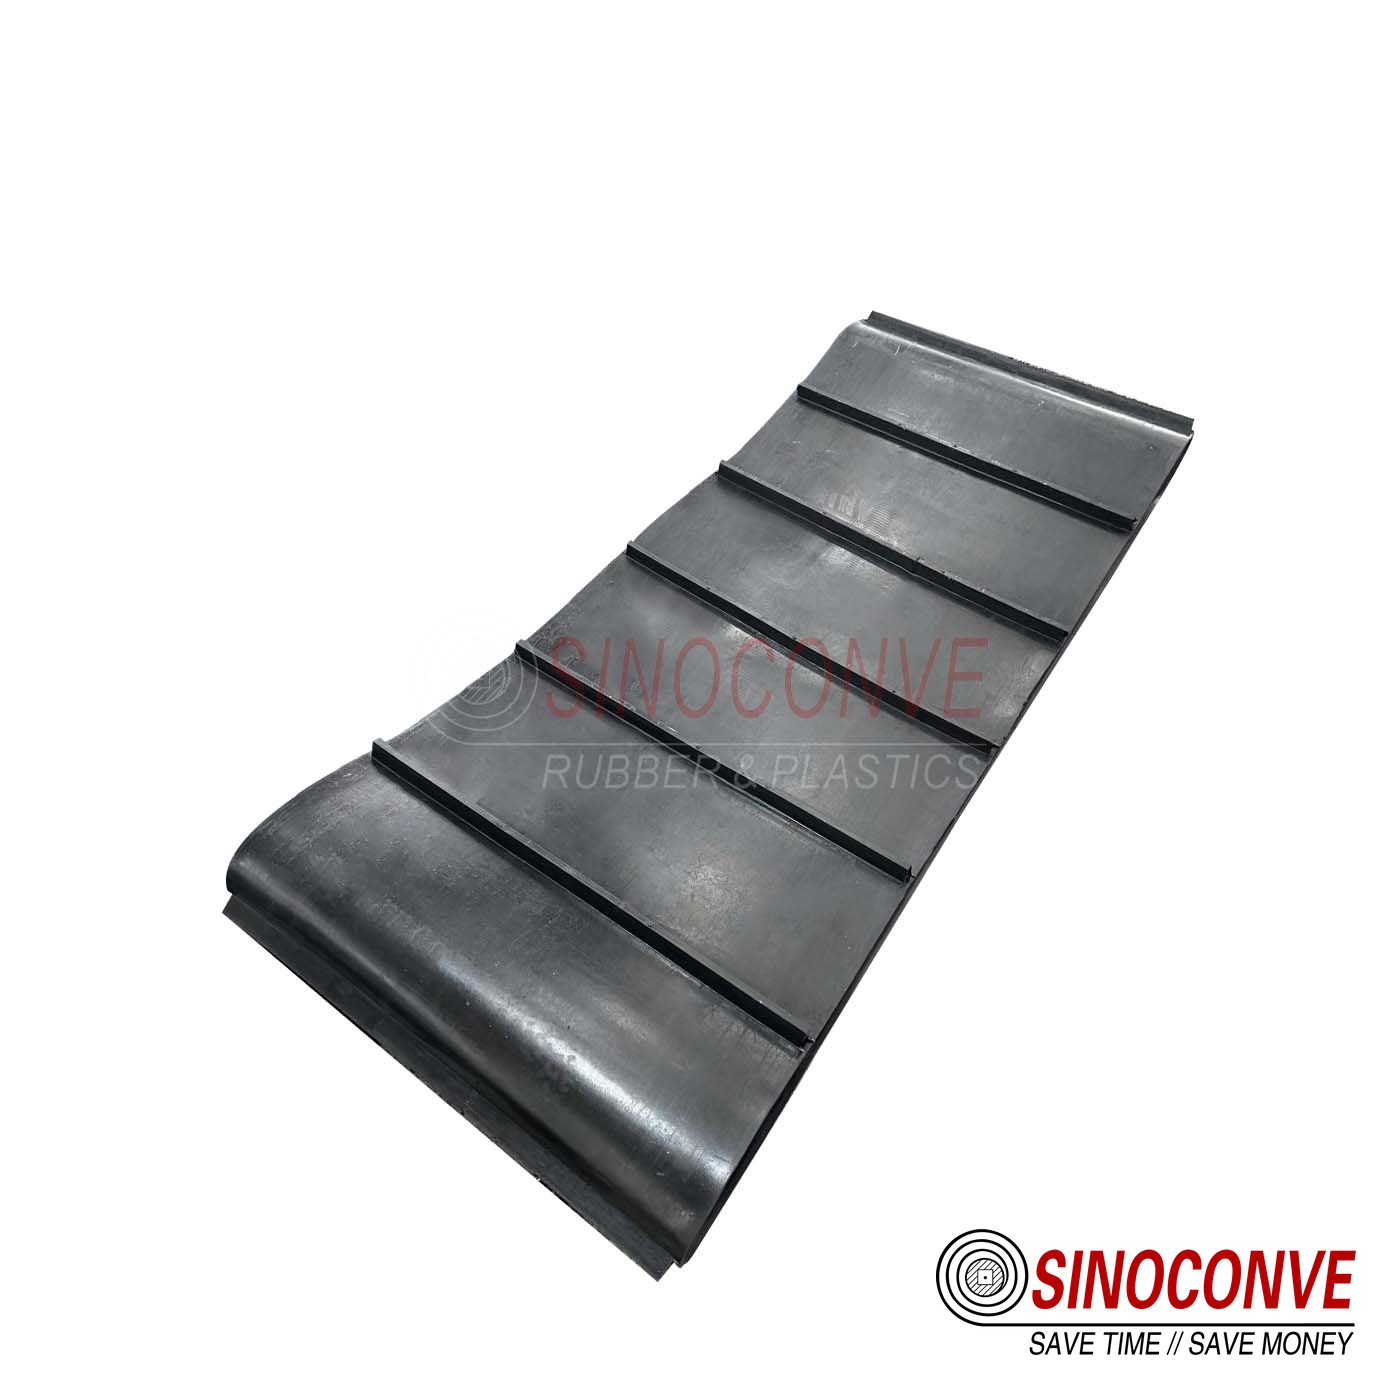
乾燥した生石灰移送ステーションを安易に水噴霧ステーションに変更しないでください。水と生石灰は反応し、機器の周囲に湿った堆積物が付着する可能性があります。粉塵対策を変更する前に、プロセスを見直してください。密閉型移送と乾式抽出は検討すべき選択肢です。ベルトがスカートに引っかかる場合は、 EPコンベヤベルトトラッキングガイドを使用して、順番にアライメントを調整してください。
10.水を使わない掃除
先端に立って、刈り草が落ちてくる場所を確認してください。次に、刈り草が戻ってくる方向をたどって後端まで進みます。プライマリーブレード、セカンダリークリーナー、テールプラウはそれぞれ、清掃すべき範囲が異なります。ブレードがホルダーまで摩耗していても、見た目にはきちんと取り付けられているように見えても、ほとんど清掃効果がない場合があります。
ベルトに強く押し付けられたクリーナーは、独自の溝を作ることがあります。緩く押し付けられたクリーナーは、粉塵の跡が不均一になります。作業幅全体にわたって接触するように調整し、最初の負荷シフト後に再度確認してください。コンポーネントの位置とメンテナンス手順については、 コンベアのキャリーバック対策、 ベルトクリーニング方法とスケジュール、およびリターンサイドベルトクリーニングを参照してください。
11受入検査とスペアパーツ戦略
交換用ロールとスプライスキットがまだ在庫にあるうちに、発注書と照合して確認してください。
| 回線再開前に確認すべき事項 | 推測に頼らずに確認する方法 | ここでミスをすると、後々どれほどの損失を被るか |
|---|---|---|
| カバーの厚さは、幅方向と長さ方向の両方で測定されます。 | 古いベルトで使用していたのと同じ箇所で測定してください。 | 実際のゲージ読み取り値を承認された許容値と比較して調査する |
| 両側の端の状態を確認し、露出した生地を探します。 | 往復全体を懐中電灯で照らしながら歩く。 | 気づかれない端からアルカリが肉質に浸透する |
| プラテン温度、加圧時間、冷却に関するスプライス記録 | 記録を乗組員に与えられた手順と比較してください。 | 窯の操業開始後数週間で接合部が外れてしまう |
| ローラーとフレームのアライメントを冷間時にチェックし、その後負荷をかけた状態で再度チェックする。 | ラインが完全に流れている状態で、テールプーリーのベルトに注意してください。 | 初日から始まり、決して止まらないエッジの損傷 |
| 予備のロールとスプライスキットは、承認された敷地内に保管されています。 | バッチ番号が実際にインストールされたものと一致していることを確認してください。 | 承認された化合物または接合材料が入手できない場合、より長い停止期間が発生する可能性があります。 |
後日改めて検査する際に、同じ位置を比較してください。

よくある質問12選
一般的な耐熱ベルトは、石灰窯の排熱に耐えられるでしょうか?
測定される負荷によって異なります。一部のラインではベルトコンベアの前に冷却装置が設けられていますが、直接排出の場合はより高温になる可能性があります。一般的な等級表示では不十分です。
石灰ベルトとクリンカーベルトの違いは何ですか?
違いは工場のゲートに書かれた言葉ではなく、作業内容にある。冷却されたクリンカーは一般的に硬くて研磨性のある顆粒状になる。石灰は高温で脆い塊や微細な反応性粉末をもたらす可能性がある。この特定のコンベアへの供給物を記録しておこう。
本体が破損する前に、なぜカバーにひびが入るのでしょうか?
カバーは最初に熱と曲げにさらされます。表面はひび割れることがありますが、内部の層は一見健全に見えても、見た目だけで判断してはいけません。
接合部に石灰粉が入り込むのを防ぐにはどうすればよいでしょうか?
取り付け時に、接合部の段差を埋めて密閉してください。予定された停止箇所で、両方の肩部を点検してください。
勤務終了時にベルトコンベアを洗浄すべきでしょうか?
湿式石灰製造プロセスでは、洗浄方法が異なります。乾式生石灰製造ラインでは、日常的な洗浄は避けてください。石灰は水と反応し、沈殿物が硬化する可能性があります。
石灰処理ラインのスクレーパーはどのくらいの頻度で調整すべきですか?
ヘッドプーリーの清掃後の戻り部分を確認してください。戻り糸が不均一な帯状になっている場合は、ブレードを調整してください。
何も変更していないのに、石灰ベルトが誤作動を起こすのはなぜか?
まず、戻り側のローラーに付着物やスムーズに回転するローラーがないかを確認し、次にプーリー面、巻き取り機構、スカートの接触状態をチェックします。負荷がかかった状態でも注意深く観察してください。落下する流れの位置も変わっているかもしれません。
石灰工場には、加硫接合と機械接合のどちらが適していますか?
接合する前に、プーリーとクリーナーのクリアランスを確認してください。現場での加硫処理が適切に行える場合は、メインベルトに互換性のある加硫スプライスを使用してください。短い補助ベルトには、機械的な固定方法が適しています。




