

Un pedido de correa de distribución industrial puede ser lo suficientemente corto como para caber en una sola línea y aun así omitir la característica que la hace compatible con la máquina. "T10 / 126 dientes / 50 mm" es una descripción de inventario. Falta en esa línea: ranura de la polea / cordón / cuerpo de la correa / temperatura / error de salida permitido. Copie el grabado de la polea tal como lo encuentre, incluyendo cualquier carácter desgastado o incierto. Conserve la correa vieja con esa nota.
Esta guía trata sobre los accionamientos de máquinas y los ejes de indexación. En la lista de piezas de la planta, etiquete por separado la cinta transportadora y el eje de transmisión. Comience por la cara de la polea, donde la pieza de repuesto debe engranar correctamente.
01 Lea la polea antes de leer la etiqueta de la correa.
La correa recuperada puede estar en blanco donde solía estar su designación. Busque un dibujo de la polea con el número de dientes y el perfil; el ancho de la cara y el paso suelen estar cerca. El sello del cubo puede ahorrarle al equipo una medición de ranura complicada. El taller puede suministrar dos correas marcadas con 1260 mm que requieren ranuras de polea diferentes.
En el motor, registre las rpm. En la salida, registre las rpm más el valor máximo de indexación o atasco. En un indexador, anote el tiempo disponible para la aceleración y la parada. La placa de características del motor proporciona un valor inicial útil; no describe la carga máxima durante un atasco o una parada brusca.

| Marca en el boceto de la unidad | Dónde conseguirlo | Por qué el proveedor lo necesita |
|---|---|---|
| Forma y paso de los dientes de la polea | Código de dibujo o pieza de la polea | Las correas con dimensiones similares pueden tener ranuras incompatibles. |
| Número de dientes y anchura de la cara | Marcado o medición de poleas | Relación, envoltura y ancho de correa disponible |
| Distancia central y ajuste | Dibujo del marco y recorrido de la ranura medido | Longitudes de correa y ajuste de tensión disponibles |
| Servicio máximo y velocidad | Registro de conducción o fabricante de máquinas | Clasificación de potencia y factor de servicio del catálogo |
| Resultado de la moción requerida | Prueba de aceptación del codificador o del proceso | La precisión pertenece a todo el eje. |
La gama de correas de distribución ofrece una familia de productos como punto de partida. Un dibujo o una muestra de la correa permiten concretar la consulta mucho más que una fotografía de la protección de la máquina.
02 Perfiles imperiales: lea el código literalmente
Los catálogos de piezas antiguos utilizan MXL / XL / L / H / XH / XXH. Tabla de paso, en pulgadas: MXL 0.080; XL 0.200; L 0.375; H 0.500; XH 0.875; XXH 1.250. Copie también la letra del pedido antiguo. Una correa H encontrada en el bastidor no se puede colocar en una polea L para solucionar un problema de falta de correa.
El paso de la polea por sí solo no determina el par motor. Un diente más grande puede permitir una carga diferente, pero el número de dientes de la polea, el ancho de la correa, el tipo de envoltura, la construcción de la correa y la tabla de especificaciones del fabricante determinan la transmisión admisible. Es tentador llamar a la XH "de servicio pesado" y conformarse con eso. En cambio, consulte las poleas pequeñas disponibles, la velocidad y los factores de corrección del catálogo para esa familia específica.
| Familia | Paso nominal | Primero, compruebe en una máquina existente. |
|---|---|---|
| MXL | 0,080 pulgadas | ¿Código del hub? |
| SG | .200 pulgadas | ¿Ancho de cara? |
| L | .375 pulgadas | ¿Marca de cinturón antigua? |
| H | .500 en | ¿Dientes de polea pequeños? |
| XH | 0.875 pulgadas | ¿RPM nominales? |
| XXH | 1.250 pulgadas | ¿Ancho catalogado? |
Una fábrica que compra cintas transportadoras de caucho para la línea principal puede usar accionamientos XL o L en un alimentador pequeño. Asigne a ese accionamiento pequeño su propio código de inventario, en lugar del de la cinta transportadora principal. Incluirlos en el pedido de cintas transportadoras sin los códigos de las poleas puede provocar errores de compatibilidad.
03 Perfiles métricos T, AT y curvilíneos
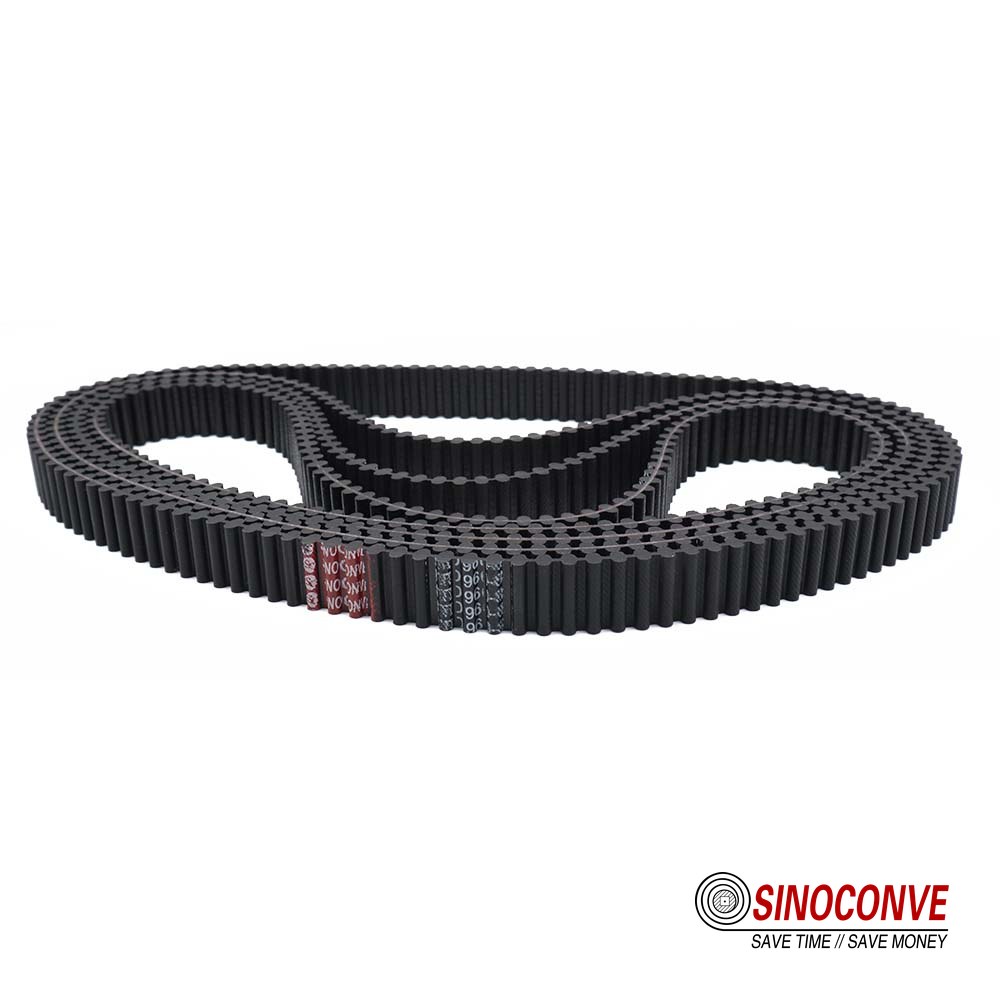
En el dibujo, T5 está marcado a 5 mm y T10 a 10 mm; la letra del diente se mantiene en el código de la pieza. AT tiene una geometría de diente diferente dentro de su propia serie. GT es una familia curvilínea de marca con sus propios códigos de tamaño y compatibilidad de polea aprobada. Vale la pena verificar, línea por línea, que el número coincida en los catálogos de dos marcas con el dibujo de la polea.
En caso de una modificación, fotografíe el código de la polea original antes de que le envíen un presupuesto de reemplazo. Algunos fabricantes publican una lista de compatibilidad. Conserve el rango de números de pieza con el pedido; un diente curvo vagamente similar no constituye una homologación.
| Perfil en el dibujo | Información para confirmar | Error común al comprar |
|---|---|---|
| T5 / T10 | Paso, forma del diente, ancho, longitud y cuerda | Realizar el pedido únicamente por milímetros de paso. |
| Serie AT | Geometría del diente AT y código de polea | Tratar AT y T como un solo perfil |
| GT u otra curvatura | Tabla de compatibilidad y modelos del fabricante | Suponiendo que todos los dientes redondeados encajan en las poleas HTD. |
| Cinturón de doble cara | Tanto las caras del diente como la relación de fase | Pedido de una cinta transportadora de una sola cara |
La página sobre correas de distribución de poliuretano describe otra opción de construcción. Es necesario especificar el cordón y el método de unión, así como el perfil del diente.
04 Cómo el paso, el número de dientes y el ancho comparten la carga
Comience con un par de poleas seleccionado. En la polea más pequeña, marque con lápiz los dientes que quedan cubiertos. Abra la tabla de especificaciones con las rpm y el ancho correctos. Marque con un círculo el factor de corrección de malla en la hoja de trabajo del fabricante cuando corresponda. Aumentar el ancho requiere una cara más ancha; la forma de la ranura y el número mínimo de dientes se verifican por separado.
En este ejemplo, el número de revoluciones por segundo es de 20 × 50 = 1000. Este es un resultado de conteo. Aún debe realizarse la prueba de ruido en el accionamiento protegido. La forma de los dientes, la tensión, las poleas, la protección y la estructura de la máquina también son factores importantes.
Registre el sonido con la protección colocada y la máquina funcionando a velocidad normal. A continuación, anote el desgaste de la ranura, el contacto de la polea tensora, la lectura de tensión y la vibración de la protección en la hoja de inspección. Si el rediseño indica un dentado más fino, indique el nuevo par de poleas y su clasificación junto a la nota de ruido.
05 La cuerda está dentro de la línea de paso
El cordón controla gran parte del estiramiento de la correa bajo carga. La fibra de vidrio se encuentra en muchas correas síncronas de caucho; el acero y la aramida se ofrecen en diversos diseños de poliuretano. Las tres etiquetas de cordón no indican su vida útil. Una polea pequeña puede desgastar más un cordón que otro.
Escriba el número mínimo de dientes de la polea junto al código del cordón en el catálogo. Para tramos largos, solicite un punto de carga/extensión cercano a la fuerza de funcionamiento real. En un recinto caliente, solicite la clasificación de temperatura de la correa ensamblada, incluyendo la cara dentada. La clasificación térmica copiada de la ficha técnica de la fibra no tiene en cuenta el polímero que la rodea.
| Cordón mencionado en la oferta | Pregunta para el fabricante | Registro del sitio que vale la pena conservar |
|---|---|---|
| Fibra de vidrio | ¿Polea mínima y capacidad de flexión aprobadas? | Número de dientes de la polea y causa del cambio |
| aramida | ¿Datos de elongación y tensión para la fabricación de esta correa? | Alcance, carga de trabajo y temperatura |
| Acero | ¿Construcción del cable y diámetro de curvatura recomendado? | Alineación, tamaño de la polea e historial de tensión |
El presupuesto de un fabricante de correas de transmisión debe especificar la construcción completa de la correa, no solo el tipo de cordón. La gama de correas trapezoidales del fabricante pertenece a una familia de correas de fricción independiente y no puede utilizarse para inferir la tensión de la correa síncrona.
06 Mida el índice en el eje de salida
Diez retornos pueden agruparse estrechamente y aun así agruparse alrededor del ángulo incorrecto. Registre ambos resultados: el error de posición después de un movimiento y la distribución en movimientos repetidos. Ejecute la prueba con la carga, temperatura y aceleración reales. Realice la prueba de aceptación con la aceleración y carga normales, con la protección colocada.
Marque todos los puntos de juego posibles entre el codificador del motor y la salida: ranuras, tramo, cubo, chaveta, acoplamiento, cojinetes, bastidor. Cambie solo la correa y las demás contribuciones permanecerán. “0,05°” debe figurar en una hoja de prueba con la ubicación del codificador, el calibre de salida y el número de movimientos repetidos. El proveedor de la correa puede indicar las tolerancias de paso y rigidez; el fabricante de la máquina debe cerrar el margen de error de todo el eje.
| Síntoma medido | Primera inspección | ¿Quién es el propietario de la corrección? |
|---|---|---|
| El mismo desplazamiento en cada parada. | Cero del codificador e indexación de poleas | Fabricante de sistemas de control y maquinaria |
| La propagación aumenta tras el cambio de tendencia. | Juego, acoplamiento, llave y tensión del tramo | Equipos mecánicos y de control |
| El error aumenta con la carga. | Extensión de la correa y movimiento del bastidor | Diseñador de unidades |
| Error periódico por revolución | Descentramiento de la polea y asentamiento del eje | Mecanizado o mantenimiento |
La declaración de tolerancia debe figurar en la hoja de aceptación junto con el método de prueba y el número de ciclos. Evite prometer un resultado angular basándose únicamente en el paso de los dientes.
07 Instalación: tensión y alineación
Registre el método de tensión especificado para la nueva correa. Un medidor de frecuencia, el método de fuerza-deformación o el calibre del fabricante pueden ser adecuados para un accionamiento en particular. La lectura requerida depende de la longitud, el ancho, la longitud de la correa, la velocidad y la carga. Una instrucción universal como «100 N de empuje equivalen a 3 mm» podría tensar demasiado una máquina y dejar otra floja.
Compruebe el paralelismo del eje y la posición de la polea bajo carga. Una regla permite detectar desfases evidentes de la polea. Mantenga la tolerancia de alineación del fabricante junto a ella. Tome una foto del borde antes de aflojar el cubo; anote la arandela o el ajuste después. Una correa nueva en la misma transmisión desviada seguirá el mismo patrón de desgaste que la anterior.
La lectura inicial, la fecha y el instrumento se anotan en la etiqueta de protección. La siguiente lectura sigue las instrucciones de la correa seleccionada. Si un diente se desajusta tras el indexado rápido, guarde el registro de aceleración y la lectura de tensión antes de restablecerlo. Si el rodamiento se calienta después de la instalación, conviene comparar los ajustes de tensión antiguos y nuevos.
08 Una comprobación de geometría T10, sin una clasificación de correa inventada.
Ejemplo de tarjeta de accionamiento: motor de 4 kW / entrada de 1440 rpm / salida de 480 rpm. La tarjeta ofrece una relación de 3:1 y un par de entrada nominal de aproximadamente 26,5 Nm. Par de poleas para el esquema: 24 / 72 dientes. Diámetros de los dientes, con una separación de 10 mm: aproximadamente 76,4 / 229,2 mm.
Un ajuste de centro de 380 mm da como resultado un bucle calculado de aproximadamente 1255 mm. La longitud del catálogo que se debe comprobar a continuación es T10 × 126 = 1260 mm. Compruebe si las ranuras del motor permiten el pequeño cambio de distancia entre centros. La geometría no determina el ancho ni la longitud del cable.
A continuación, consulte el manual de diseño T10 del fabricante correspondiente. Aplique el factor de servicio para el choque de indexación, verifique la clasificación a 1440 rpm, el número de dientes de la polea pequeña y los dientes engranados, y luego seleccione un ancho disponible. Confirme las cargas del eje y el método de tensión. Una tensión admisible genérica de 25 N/mm o una repetibilidad de 0,1 grados no sustituyen estas comprobaciones.
| Cálculo en el boceto | Resultado ilustrativo | Aún por verificar |
|---|---|---|
| Relación de velocidad 1,440 ÷ 480 | 3:1 | Par máximo en el ciclo de trabajo real |
| Dientes de polea 24 / 72 | 3:1 | Perfil y cara exactos de la polea T10 |
| Diámetros de paso z × 10 ÷ π | 76,4 / 229,2 mm | Dimensiones de la polea catalogadas |
| Longitud de paso a 380 mm entre centros | Aproximadamente 1.255 mm | Recorrido de ranura para correa de 1260 mm |
| Ancho de la correa y tensión inicial | No seleccionado por geometría | Mesa de potencia y método de tensión del fabricante |
Este es un ejemplo de hoja de cálculo, no una instalación de cliente registrada. Se detiene donde comienza la decisión del catálogo y la prueba de aceptación en la máquina.
09 Lea la correa defectuosa antes de cambiar el número de pieza.
La ausencia de tres dientes adyacentes plantea una cuestión distinta a la de una banda completa de dientes pulidos. En la banda retirada, dibuje una flecha y numere el primer diente que falta. Fotografie las raíces de las ranuras mientras aún haya polvo; luego, fotografíe el tensor.
| Lo que muestra el cinturón retirado | Mira el siguiente | No asumas |
|---|---|---|
| Dientes arrancados en un parche | Atasco, aceleración y carga máxima | El grado del cordón es el culpable |
| pulido uniforme de los flancos | Tensión, desgaste de las poleas y polvo | Un cinturón más ancho por sí solo lo soluciona. |
| Un borde deshilachado | Alineación del eje y contacto de la brida | El cinturón antiguo era demasiado estrecho. |
| Grietas en la parte posterior | Ubicación de la polea tensora y polea mínima | El paso de los dientes era incorrecto |
| Salto dental repetido | Perfil de tensión, envoltura y movimiento | Una mayor tensión inicial siempre es segura. |
El aceite no soluciona el ruido de un mecanismo de distribución en seco. Además, puede acumular polvo abrasivo en los dientes; compruebe la compatibilidad del fluido con la correa si le ha llegado aceite. Un mecanismo de distribución junto a una zona de lavado requiere una protección contra la exposición a la suciedad y una nota sobre la exposición en el pedido de la correa. El artículo sobre el seguimiento de la cinta transportadora se refiere a una cinta transportadora de material, pero la misma práctica de registrar el contacto de los bordes antes del ajuste resulta útil en este caso.
10. El pedido de reemplazo, verificado con la polea antigua.
Primero, copie el código de la polea. A continuación, escriba el perfil, el paso y el número de dientes, o bien la longitud del paso, el ancho, el polímero, el cordón, el revestimiento y la marca de lote. Marque dos casillas en el pedido: sin fin o abierto; cara dentada simple o doble. Si desea una polea alternativa, debe indicar el código que figura en la nota de compatibilidad del proveedor.
Verificación de entrada: código impreso, ancho en tres puntos, número de dientes. Registre el lote e inspeccione los daños evidentes en los bordes. Una regla detectará un error de paso considerable, pero no certificará una tolerancia de precisión. Para un eje controlado, adjunte el método de medición de paso del proveedor y el resultado del lote.
Nuestra gama de correas de distribución y las opciones de correas de distribución de poliuretano se pueden analizar junto con un plano y una muestra desmontada. Si el sistema de transmisión también utiliza cintas transportadoras industriales en otras partes de la planta, mantenga ambas correas en líneas de compra separadas.
11 Cuando el trabajo no requiere el uso de los dientes
Coloque "¿Fase fija requerida?" en la parte superior de la hoja de selección de accionamiento. Si la máquina requiere deslizamiento controlado, incluya un embrague en la revisión del concepto. Un ventilador sin indexación podría presupuestarse con un juego de correas trapezoidales. Para un eje de baja velocidad y alta carga, presupueste la cadena con su lubricación y protección.
Cinco columnas en la hoja de selección: carga de apoyo, envolvente, lubricación, protección, ventana de reparación. Coloque el precio total instalado en la última columna. La decisión depende de la función que debe desempeñar el eje accionado.
12 preguntas de las tiendas y del fabricante de maquinaria
Correa T10, polea AT10: ¿qué pone en el dibujo?
No se permite ninguna sustitución hasta que los dos planos de los dientes o una prueba de compatibilidad aprobada se encuentren en el archivo. El número de paso nominal es una sola dimensión. Consulte el plano de los dientes de la polea y la declaración de compatibilidad del fabricante de la correa para conocer las piezas exactas.
¿Una correa más ancha evitará que los dientes salten?
Antes de solicitar un ancho mayor, obtenga la lectura de tensión anterior y el registro de aceleración. Un cubo de polea suelto debe fijarse en el cubo.
Vidrio, aramida o acero: ¿qué falló en la vieja correa?
No existe una respuesta que se base únicamente en los materiales. Envíe al fabricante la polea más pequeña, las revoluciones por minuto (rpm), la temperatura y el ciclo de inversión. Solicite los tres modelos completos, si están disponibles.
¿Qué información debe figurar en la tarjeta de instalación?
Utilice el procedimiento de tensión de la correa seleccionada y la longitud libre real. Registre el modelo del medidor, el valor objetivo y la lectura real posterior a la instalación.
El dibujo dice 0,05°: ¿quién lo mide?
Escriba las posiciones del codificador y del indicador de salida en el plano de aceptación; realice la prueba con la carga y temperatura de servicio. Mantenga los datos de rigidez y paso de la correa junto con las comprobaciones de los cojinetes, el acoplamiento y el bastidor.
Cinturón nuevo, dientes faltantes: ¿dónde fue a parar el primer parche?
Meta la correa dañada en una bolsa. Marque la pérdida de dientes agrupada por separado del desgaste general. Consulte la alarma de la transmisión o la entrada de atasco inmediatamente anterior al primer error de registro.
¿Qué debe incluirse en el pedido?
Perfil exacto y código de polea; longitud de paso o número de dientes; ancho; cuerpo, cordón y revestimiento; condiciones de funcionamiento; e identificación del lote. La página de la fábrica de cintas transportadoras describe nuestra trayectoria de producción; para obtener un presupuesto de correa dentada, envíe el plano de transmisión a través de la imagen de contacto que aparece arriba.

Productos relacionados
- correas de distribución industriales
- correas de distribución de poliuretano
- correas trapezoidales
- Cintas transportadoras de caucho
- Catálogo completo de productos
Lecturas relacionadas
- Cinta transportadora de caucho de alta resistencia con excelente rendimiento en aplicaciones mineras.
- Guía de seguimiento de cintas transportadoras EP
- Tipos, materiales y capacidades de carga de los rodillos transportadores
- Selección de cintas resistentes a la abrasión para canteras y pendientes pronunciadas.
- Opciones de correas resistentes al polvo





