

PK Belt Factory: Lista de verificación para auditoría técnica y solicitud de cotización
El proceso útil abarca desde la emisión del cordón, el lote de caucho, el curado y las mediciones finales.
01 Corrija la sección antes de hablar del precio.
| PK es un perfil de nervadura . Comprobar | Valor | Nota |
|---|---|---|
| Paso nominal de las costillas | PK: 3,56 mm | PJ: 2,34 mm |
| Ejemplo de designación | 6PK1080 | Seis nervaduras, perfil PK, longitud definida por el sistema de marcado aplicable. |
| Estándar para nombrar | ISO 9982 para uso industrial | ISO 9981 para aplicaciones PK en el sector automotriz |
Registre la revisión del estándar y del plano en la solicitud de cotización. El plano de la ranura de la polea y el rango del tensor forman parte de la compatibilidad.
02 Rastrea una manga normal
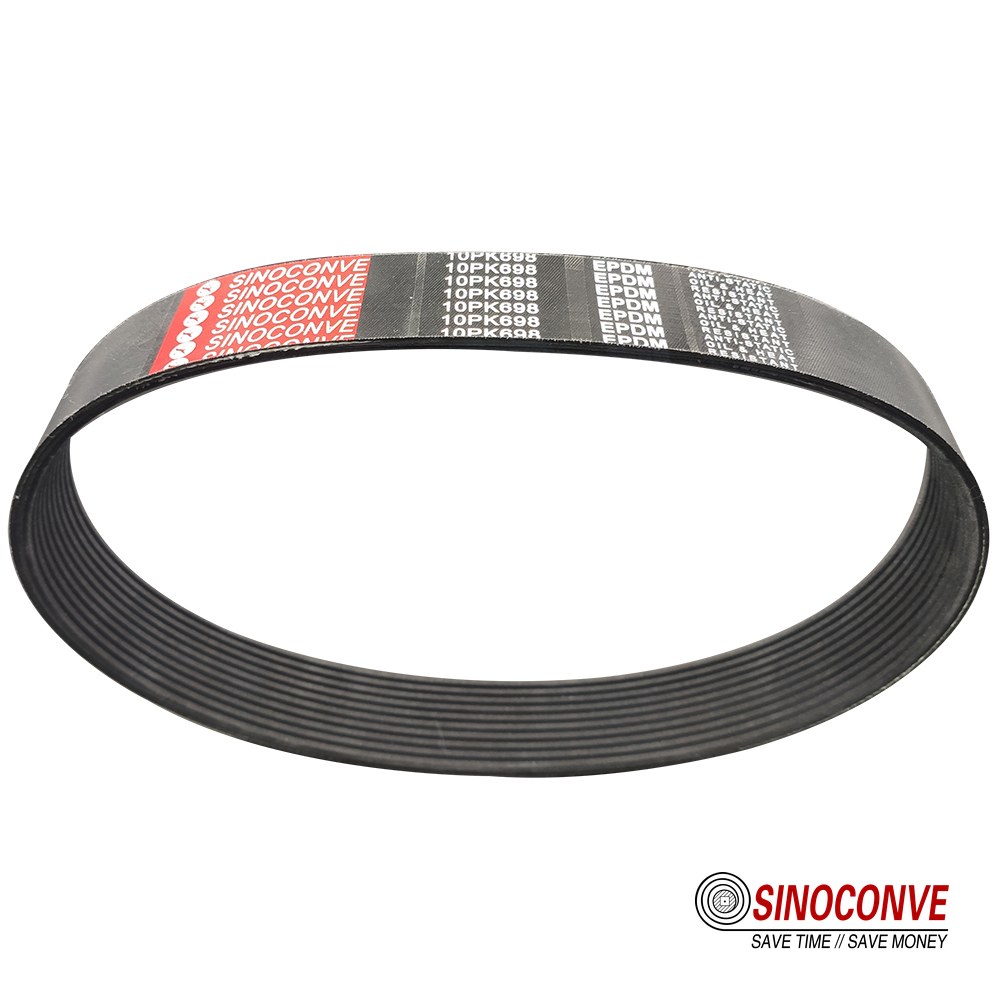
Una auditoría útil se realiza tras identificar un lote de producción, desde la emisión del compuesto y el cordón hasta las correas cortadas en la caja. Utilice su ID de lote en cada fila a continuación; la máquina de acabado puede influir más en la forma de la nervadura enviada que el registro del molde.
| Estación | Registro para solicitar | Qué comparar |
|---|---|---|
| Problema compuesto | Tarjeta de lote y lote de material | Revisión de la receta y cantidades pesadas reales |
| Enrollado de cuerdas | Lote de cable y ajuste de bobinado | Posición, control de tensión y cualquier manguito rechazado |
| Curar | Registro de tiempo, temperatura y presión cuando corresponda. | Identificación de la construcción, equipo y ciclo aprobado |
| Acabado de nervaduras | Verificación del estado y el perfil de la herramienta o la rueda. | Primera pieza y piezas posteriores de la serie |
| Corte y embalaje | Número de nervaduras, estado de los bordes e identificadores de las correas. | Etiquetas de cartón comparadas con los resultados de la inspección |
Los números de lote deben corresponder a configuraciones reales, no a un certificado genérico adjunto a cada caja. Además, indique qué operaciones se realizan en esta fábrica y cuáles se subcontratan.
03 Observa el enrollador de cable
El cable debe permanecer en la posición indicada en el plano de construcción. Una simple inspección visual de la superficie negra acabada no permite confirmarlo. Si es necesario verificar la posición del cable, corte una muestra de la construcción aprobada.
Durante una visita a la planta de producción, observe una pasada de bobinado. ¿Se muestra un punto de ajuste y existe algún control o verificación real? ¿Qué sucede cuando un cable se rompe o se desvía? Las respuestas son más reveladoras que la placa de características de la máquina. La selección del cable debe estar relacionada con la función de accionamiento, incluyendo la flexión y la estabilidad de la longitud, en lugar de afirmar categóricamente que una fibra es siempre mejor.
04 Separe la goma de las nervaduras del soporte.
La superficie de la nervadura transmite potencia por fricción y se dobla adaptándose a cada ranura de la polea. El soporte sostiene el elemento sometido a tracción y puede experimentar flexión inversa. No es necesario utilizar el mismo compuesto en ambos lados. Solicite la familia de polímeros indicada, el rango de temperatura de funcionamiento y la evidencia de la exposición al aceite, refrigerante u otros fluidos en la máquina del cliente. El EPDM por sí solo no garantiza la resistencia a todos los fluidos.
Un registro de mezcla debe vincular la correa enviada con su lote de compuesto y su curado. También es necesario revisar las poleas y el tensor para detectar ruido.
05 Observa las costillas después de terminar.
El dibujo es el criterio de aprobación. Compare una correa antigua con una cortada posteriormente del manguito. Mantenga el método de medición sin cambios.
| Controlar | Por qué pertenece a la auditoría | Evidencia |
|---|---|---|
| Espacio entre nervaduras y forma | Ajustar contra las ranuras de la polea | Trazar o medir el resultado en comparación con el dibujo de control. |
| Altura de las costillas y superficie | Asientos, desgaste y ruido | Lecturas y fotografías de posiciones muestreadas |
| Ancho y borde de corte | Recuento correcto de costillas y cordón expuesto sin daños. | Inspección de la primera y última pieza |
| Mantenimiento de herramientas | Cambio en el perfil a lo largo de una carrera | Historial del molde o de la rueda y registro de correcciones |
Evite prometer que todas las fábricas de PK pueden mantener una tolerancia de paso fija. Utilice la norma pertinente y el plano aprobado, con un plan de muestreo acordado. Si una medición de una nervadura se encuentra fuera de dicho acuerdo, retenga un lote sospechoso para su investigación; no deduzca que todas las correas son defectuosas basándose en una sola lectura del calibre sin verificar el método de medición.
06 Comprueba qué significa el número de longitud.
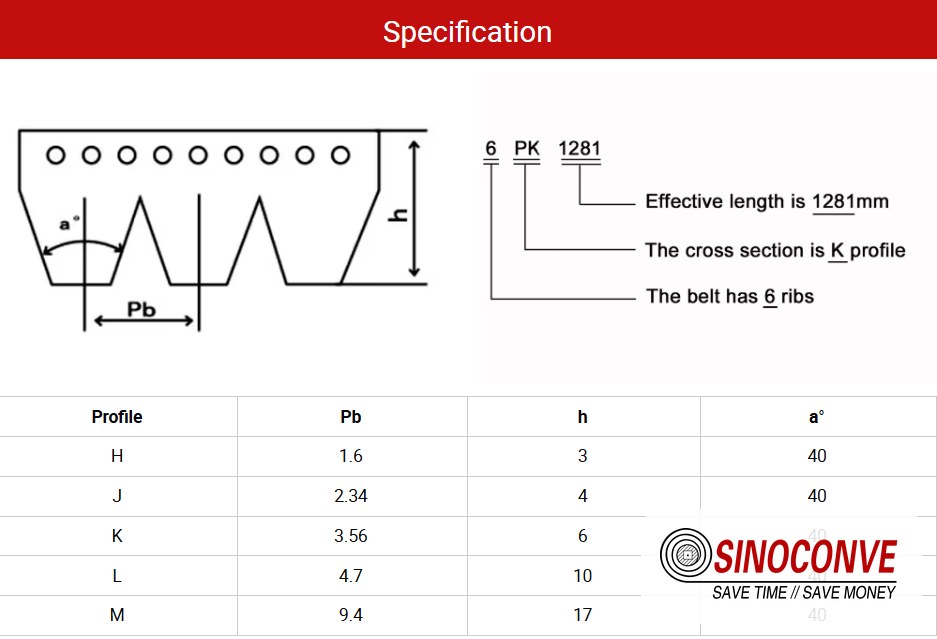
El informe de longitud requiere la especificación de las poleas de medición y la carga. Solicitar al proveedor que indique si su denominación "1080" se refiere a la longitud efectiva o a otra designación. Dos correas denominadas "1080" no tienen por qué coincidir si el sistema de designación difiere. Un tensor cerca del final del recorrido reduce considerablemente la posibilidad de ambigüedad.

07 Los campos en la RFQ
Comience con el marcado o dibujo de la correa y la máquina. Indique el número de nervaduras PK, la designación y el estándar de longitud, los tamaños de las poleas y el dibujo de la ranura, la velocidad de trabajo y la potencia, el tipo de tensor, las temperaturas ambiente y de la correa previstas, y la exposición al fluido. Proporcione el volumen anual y el primer pedido por separado.
| Campo RFQ | Entrada de los suministros del comprador | Respuesta del proveedor para comparar |
|---|---|---|
| Identidad del cinturón | Perfil, nervaduras, designación de longitud y revisión del dibujo | Ruta de fabricación y herramientas propias |
| Servicio de conducción | Diámetros de las poleas, velocidad, potencia y tensor | Construcción adecuada y limitaciones |
| Ambiente | Contacto con temperatura, aceite o refrigerante | Compuesto y evidencia de apoyo |
| Plan de calidad | Comprobaciones de longitud y perfil, frecuencia de muestreo | Método de medición, registros y trazabilidad |
| Comercial | Previsión, cantidad de prueba, embalaje y destino | Cantidad mínima de pedido, coste de utillaje y plazo de entrega |
Un nuevo perfil puede requerir utillaje y cualificación; un molde PK existente puede tener un pedido mínimo diferente. Obtenga por escrito la gama de moldes, las opciones de cordón, los límites de longitud y las muestras de aprobación. No confunda «vendemos correas PK » con «fabricamos todas las tallas PK en nuestra propia línea».
08 Recibir contra la muestra aprobada
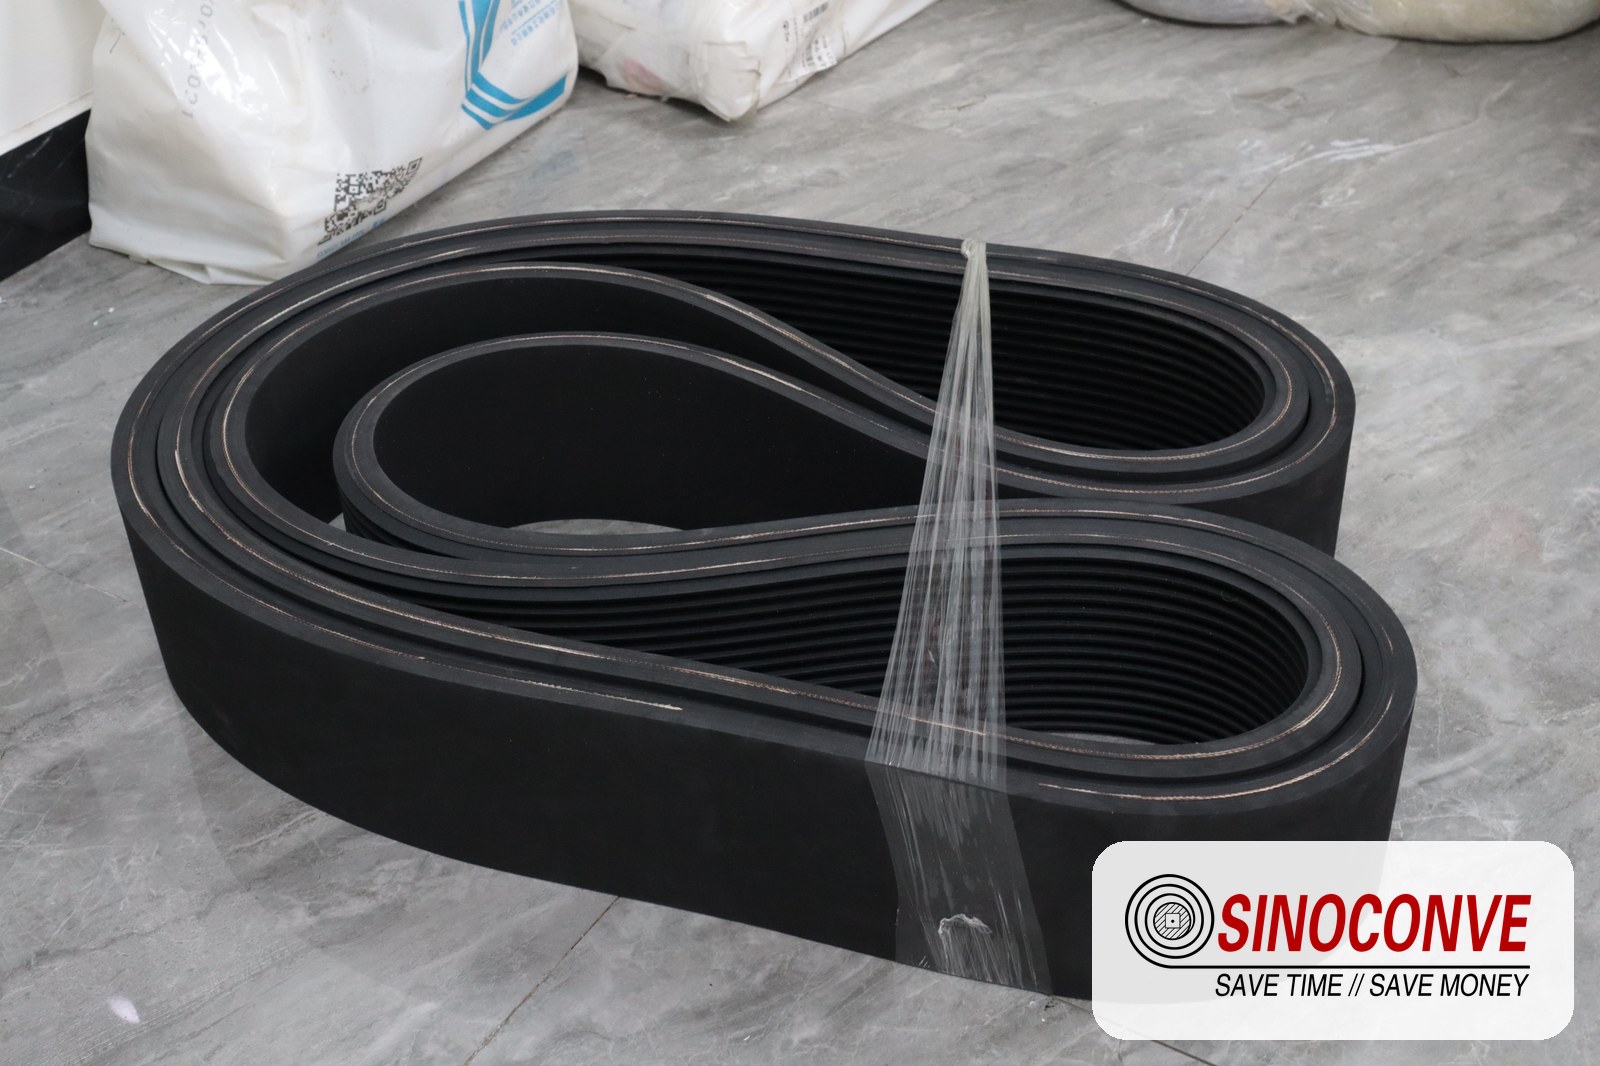
Antes de la producción en masa, apruebe una muestra con su informe de medición e identifique la revisión. Cuando lleguen las cajas, conserve las etiquetas de la muestra seleccionada para su verificación. Compare su número de nervaduras, perfil y longitud según el método acordado. Si alguna lectura no coincide, confirme la carga y el equipo de prueba antes de declarar defectuoso todo el envío.
Una prueba de transmisión bajo carga o de flexión es útil para un cambio de cable, compuesto o polea. Su frecuencia depende de la calificación y del plan de control. La liberación rutinaria de lotes requiere controles dimensionales y de materiales con trazabilidad. Las condiciones de compra deben especificar cuándo se debe notificar un cambio de proceso o de proveedor.
09 Compruebe si PK pertenece a la unidad.
Las correas PK son adecuadas para transmisiones por fricción compactas de múltiples poleas y pueden funcionar en la cara posterior si la construcción lo permite. Utilice dientes síncronos cuando se requiera fase del eje. Verifique el tamaño y el espacio de la polea antes de reemplazar una transmisión en V con nervaduras.

Preguntas que los compradores llevan a la fábrica
¿Un bucle PJ se ajustará a las poleas PK?
No. El paso de las nervaduras es diferente, aunque la marca de longitud parezca familiar.
¿Contra qué precio debería comparar la fábrica?
Un plano o designación controlada con número de nervaduras, definición de longitud, geometría de accionamiento, uso y entorno. Solicite que se detallen por separado las suposiciones y los costos de utillaje.
¿Por dónde debería comenzar la auditoría?
Tome una muestra estándar con su número de identificación y registre el lote del cordón, la ficha del compuesto, el historial de curado y las lecturas de la inspección final. Una muestra sin ese registro no aporta mucha información sobre el siguiente lote.
¿Puedo verificar la longitud efectiva con una cinta métrica?
Una cinta métrica puede indicar una confusión importante, pero no puede resolver una disputa dimensional precisa. Utilice el equipo y la carga de medición especificados.
¿Es necesario realizar una prueba de fatiga en cada lote?
El plan de pruebas depende de las modificaciones de servicio y diseño. Acordar pruebas periódicas o de calificación por separado de las mediciones de liberación rutinarias.





