El empalme de cintas transportadoras parece barato en la planificación inicial, pero se vuelve caro rápidamente. Llevamos mucho tiempo trabajando en plantas trituradoras, líneas de producción de clínker de cemento, depósitos portuarios y canteras de áridos, y el mismo patrón se repite. La cinta se especifica cuidadosamente. Los rodillos se revisan periódicamente. El sistema de transmisión tiene el tamaño adecuado. Sin embargo, la unión se convierte en el punto más débil de toda la cinta transportadora, y nadie se da cuenta hasta el turno decisivo.
Un empalme es una reparación. No puede ser tan resistente como la estructura de la correa, y quien diga lo contrario está intentando engañarte. Lo que sí puedes controlar es la resistencia que se sacrifica, la durabilidad de la unión y la pérdida de producción durante su fabricación. De eso trata esta guía. No se trata de otro tutorial paso a paso. Ya publicamos tutoriales de ese tipo y los enlazamos más abajo. Esta guía se centra en las decisiones que se toman antes de realizar el trabajo: qué método utilizar, cuál es el coste real, cómo garantizar la seguridad en la obra y cómo saber si el equipo ha realizado un buen trabajo antes de que la primera tonelada pase por encima.

01Un empalme es una decisión empresarial antes que una tarea de taller.
La mayoría de los equipos de mantenimiento consideran la junta como un consumible. Los equipos de compras la tratan como un elemento de presupuesto. Ambas perspectivas subestiman la gravedad de la situación. Un empalme limita la fuerza a la que se puede forzar la cinta transportadora, la frecuencia de sus paradas y la cantidad del presupuesto de mantenimiento que se destina a intervenciones urgentes en lugar de a trabajos planificados.
Piensa en el coste de una avería en una junta de una cinta transportadora minera. La cinta se detiene. La trituradora aguas arriba se atasca en cuestión de minutos. Se forman colas de camiones. Si la junta se abrió sobre un punto de transferencia, ahora tienes los bordes de la cinta desgarrados, la goma de la falda dañada y una tarea de limpieza que se mide en turnos. Una junta que se rompe a las 6:00 de la mañana puede convertir una reparación de dos horas en una recuperación de doce horas. Esa es la verdadera razón por la que la elección del método es crucial.
Somos una fabricante de cintas transportadoras Suministramos tanto las correas terminadas como los consumibles correspondientes, por lo que comprendemos la situación desde ambas perspectivas. Los compradores nos preguntan el precio por metro. Luego, preguntan por qué el presupuesto para el empalme es completamente diferente. Es diferente porque el empalme es un servicio que requiere habilidad, no un producto que se pueda enviar directamente.
Los tres números que un comprador debe tener en mente
Antes de cualquier análisis técnico, defina tres cifras clave. Primero, el objetivo de disponibilidad de esa cinta transportadora, expresado en horas mensuales que está dispuesto a perder debido al mantenimiento. Segundo, el costo de una hora de producción perdida en esa línea, dato que el contable de la planta ya conoce y que rara vez comparte con el planificador de mantenimiento. Tercero, la vida útil restante de la cinta en el punto de empalme, ya que no tiene sentido pagar por una junta de alta calidad en una cinta que está a doce meses de su vida útil.
Si se obtienen esos tres datos, la discusión sobre el método se vuelve rápida. Sin ellos, cada conversación sobre empalmes se convierte en una discusión sobre preferencias, y las preferencias cambian según quién esté de turno.
Nota de campo de nuestros ingenieros: Antes de cotizar un empalme, solicitamos el recorrido de tensión disponible, la altura de caída en el punto de carga, los diámetros de las poleas, el ancho de la correa y el tonelaje por hora. Cuatro de cada cinco llamadas urgentes que recibimos podrían haberse evitado si alguien hubiera verificado primero el recorrido de tensión. Una unión realizada con el contrapeso al final de su recorrido tendrá una tensión incorrecta desde el momento en que la correa se pone en marcha.
02Tres familias extensas y en qué destaca realmente cada una.
Cada empalme en una cinta transportadora de manipulación de materiales a granel pertenece a una de tres familias: vulcanizado en caliente, unido en frío o mecánico. Las tres funcionan. Las tres fallan. La diferencia radica en el margen de seguridad.
Empalme vulcanizado en caliente
Un empalme vulcanizado reconstruye la estructura. Las capas se escalonan, el caucho se rellena con un compuesto sin vulcanizar y la unión se presiona y calienta hasta que el caucho se reticula formando una sola pieza continua. Si se realiza correctamente, esta es la unión más resistente disponible y la única que se comporta de forma similar a la correa original ante la fatiga.
El equipo es tan importante como el operador. máquina vulcanizadora de cinta transportadora Debe mantener dos parámetros constantes durante horas: la temperatura de la platina en todo su ancho y la presión. Las platinas refrigeradas por agua son más caras y protegen las uniones, ya que la refrigeración bajo presión evita que el empalme se abra en los bordes posteriormente. En una cinta transportadora ST1600 de 1800 mm de ancho, este ciclo de refrigeración es indispensable. Interrumpirlo para poner en marcha la planta es la causa más común de que un buen empalme se arruine una vez realizado.
El empalme en caliente de cintas transportadoras también requiere un área limpia, seca y protegida del viento. La lluvia sobre un empalme abierto es fatal. Lo mismo ocurre con el polvo que se introduce en las capas recién pulidas.
Empalme mediante unión en frío
La unión en frío utiliza la misma geometría escalonada que un empalme vulcanizado, pero la unión se logra mediante un cemento de dos componentes y una prensa a temperatura ambiente. Sin calor, sin generador, sin placa. Para un equipo de mantenimiento que no puede llevar rápidamente un vulcanizador a la obra, esto suele marcar la diferencia entre una parada planificada y una imprevista.
Lo que la gente suele malinterpretar es el término "frío". La unión en frío no es más fácil, solo más fría. La preparación de la superficie debe ser mejor, ya que no hay calor que impulse la unión. El cemento tiene un tiempo de vida útil y un periodo de trabajo, y la humedad determina la duración real de dicho periodo. En una mañana húmeda en una cantera, un cemento que se comporta bien en el taller puede volverse pegajoso e inservible para cuando se coloca la tercera capa.
sujetadores mecánicos
Las uniones mecánicas se fijan a la correa mediante pernos o ganchos. La retención de resistencia es menor, generalmente entre el 40 y el 70 por ciento de la capacidad nominal de la correa, según el tipo de placa y la construcción de la misma, y la unión requiere inspección periódica. Además, los elementos de fijación generan una protuberancia que raspa cada limpiador y cada polea por la que pasa.
Dicho esto, ningún ingeniero de mantenimiento debería descartarlos. Una junta mecánica puede ser instalada en dos a cuatro horas por dos personas, con herramientas manuales, en mal tiempo, en una torre de transferencia remota. Si el objetivo es que la planta comience a producir esta noche y planificar un empalme permanente en la próxima parada, la mecánica es la respuesta correcta. Es un puente, no un destino. Suministramos sujetadores a clientes que operan una cinta transportadora de caucho En tramos cortos y de baja tensión, donde una junta mecánica es realmente la solución permanente, y esa también es una opción de diseño válida.
Para obtener una descripción completa del corte, los pasos y las herramientas, consulte nuestra guía. métodos de unión de cintas transportadoras Explica la mecánica en detalle. La tarea aquí es elegir entre ellas, no repetir esa página.
03La matriz de decisión: haga coincidir la articulación con el deber, no con el hábito.
La mayoría de las plantas utilizan un método porque es el que siempre han usado. Este hábito funciona bien hasta que cambian las necesidades. Una cinta transportadora que movía 300 toneladas por hora de agregado de menos de 40 mm no se comporta igual que la misma cinta transportadora que mueve 900 toneladas por hora después de una modernización de la planta.
Analice la siguiente matriz comparándola con los datos reales de su correa. La clase de tensión es el primer filtro. Si la correa tiene una resistencia nominal superior a aproximadamente 1000 N/mm y es de cordón de acero, la respuesta es obvia: vulcanizada, y nada más.
| Método conjunto | Clase de tensión de la correa adecuada | Retención de fuerza típica | Tiempo de instalación, correa de 1200 mm | Donde se gana su lugar |
|---|---|---|---|---|
| Vulcanizado en caliente, en múltiples etapas. | EP 200 hasta EP 400, todas las clases ST | Entre el 60 y el 90 por ciento de la capacidad de la correa. | De 8 a 14 horas con refrigeración | Transportadores troncales, líneas terrestres, líneas principales de cable de acero |
| Unión en frío, escalonada | EP 100 a EP 250, solo tela | Del 50 al 80 por ciento de la capacidad de la correa. | De 5 a 8 horas más tiempo de curado. | Sitios remotos, correas cortas, reparaciones urgentes sin vulcanizador en el lugar. |
| sujetador mecánico | EP 100 a EP 200, baja tensión | Del 40 al 70 por ciento de la capacidad de la correa | De 2 a 4 horas | Reinicio de emergencia, cintas transportadoras de campo corto, sistemas de trituración móviles |
| Híbrido, mecánico y luego vulcanizado al apagarse. | Cualquier clase, como estado temporal | Establecido por la junta temporal | Rápido, y luego un segundo trabajo completo. | Donde la producción no puede detenerse el tiempo suficiente para una sola interrupción prolongada |
Las cifras de retención indicadas anteriormente son rangos típicos del sector, no garantías. Los resultados reales dependen de la construcción de la cinta, el número de capas, la longitud del paso, la geometría del empalme, las condiciones ambientales y la pericia del operario, y deben confirmarse con el plano de la cinta y las condiciones de la obra. Una cinta de tela con cuatro capas, un paso de 250 mm bien cortado y un curado adecuado siempre ofrecerá un mejor rendimiento que un empalme de cordón de acero realizado bajo la lluvia.
El segundo filtro es la construcción de la cinta transportadora. Una cinta de tela de una o dos capas en una cinta transportadora de carga ligera suele funcionar mejor con una unión en frío, ya que la capa es delgada y un ciclo de calor puede quemarla. Una cinta de cordón de acero con una temperatura de funcionamiento de ST1000 a ST2000 requiere vulcanización en caliente con el espaciado correcto de los cordones y una rampa de enfriamiento controlada.
El tercer filtro es el ancho. En cintas de 500 mm a unos 800 mm, una prensa de vulcanización y un equipo pueden gestionar el trabajo en un solo turno. Más allá de los 1400 mm, se necesita una prensa más ancha o un curado escalonado y seccional, y el trabajo empieza a parecer un pequeño proyecto con su propio cronograma. Nosotros construimos cinta transportadora industrial hasta 2200 mm de ancho, y con ese ancho, un kit de empalme preparado fuera de obra con plantillas de escalón precortadas ahorra un turno completo de trabajo en la obra.
04¿Cuánto cuesta realmente una mala decisión?
Nadie nos llama para decirnos que la elección del empalme fue incorrecta. Nos llaman seis semanas después, cuando el local ha vuelto a abrir.
Existe un patrón repetible en estas llamadas. Una planta elige un empalme en frío en una cinta transportadora EP315 de 420 m de longitud y 90 m de altura, porque la prensa de vulcanización ya estaba ocupada en otro lugar. La unión se mantiene durante un mes, pero luego comienza a mostrar desprendimiento en los bordes. Se realizan dos intentos más, cada uno consumiendo un turno. Seis meses y cuatro reparaciones después, el equipo ha invertido más horas en planta y ha perdido más tonelaje del que habría costado un empalme vulcanizado correctamente programado desde el primer día.
Somos cautelosos al cuantificar los fallos ajenos, ya que no los hemos medido. Sin embargo, la estructura de la pérdida es predecible y suele constar de cuatro partes: trabajo repetido en la misma articulación, paradas repetidas, a menudo imprevistas y en el peor momento, daños colaterales en el borde de la cinta, la goma de la falda y las cuchillas de limpieza, y una pérdida gradual de confianza que lleva al planificador a sobremantener el resto de la línea.
El error contrario también cuesta dinero, aunque de forma más discreta. Una planta invierte un turno completo y un paquete de consumibles de alta calidad en un empalme vulcanizado para una cinta transportadora móvil de apilamiento de 60 m que funciona ocho horas al día a EP160. Una junta mecánica o una unión en frío habrían cumplido la misma función en mucho menos tiempo. Ser cuidadoso con esto no significa elegir siempre la opción más cara, sino ajustar el gasto a la tarea.
Esta es la conversación donde un buen proveedor de cintas transportadoras Obtienen su margen de ganancia. Pídele a tu proveedor que cotice la unión como un servicio con una duración determinada, no solo como material. Si la respuesta es un precio sin incluir las horas, tú serás quien asuma el riesgo del retraso.
05La estructura de costos reales de un empalme
Si le preguntas a tres personas cuánto cuesta un empalme, obtendrás tres respuestas. El planificador de mantenimiento calcula las horas de mano de obra. El comprador calcula la factura de los consumibles. El gerente de planta calcula las toneladas perdidas. Las tres respuestas son correctas, pero incompletas.
Materiales y consumibles
La parte visible. Goma de unión y compuesto de recubrimiento sin vulcanizar, cemento, discos de pulido, disolvente de limpieza, tiras de sellado de bordes, cordón para uniones de cordón de acero y los consumibles de prensa que nunca aparecen en el presupuesto de nadie: papel térmico, película desmoldante, agua para refrigeración.
El costo del material varía según el ancho, el número de capas y la longitud del paso, no según la longitud de la cinta. Un empalme consume una superficie fija de caucho, independientemente de la longitud de la cinta transportadora. Por eso, el costo por unión es prácticamente constante y el costo por metro de cinta disminuye a medida que aumenta la longitud de la cinta.
Mano de obra, equipos y acceso
Para un empalme de cinta de tela, normalmente se necesitan de dos a cuatro técnicos cualificados; para un empalme de cable de acero ancho con curado por secciones, se requieren de seis a ocho. A esto hay que añadir la prensa: su propiedad, alquiler, transporte a un lugar remoto, generador y suministro eléctrico. Si el empalme debe realizarse en altura, se necesitan andamios o una plataforma. En un corral abierto, se requiere una barrera contra el viento y una carpa.
Nada de esto se refleja en el precio por metro de la correa. Por eso, un presupuesto de empalme puede parecer desproporcionado comparado con el precio de la propia correa.
El tiempo de inactividad, la cifra que lo domina todo.
Aquí está la aritmética que cambia las cosas. Consideremos una cinta transportadora que maneja 800 toneladas por hora con un margen de contribución de USD 3 por tonelada después del costo directo de procesamiento. Cada hora de producción perdida representa aproximadamente USD 2400 en contribución. Un empalme vulcanizado de 10 horas en esa línea cuesta alrededor de USD 24 000 en contribución perdida antes de pagar un solo consumible.
Dos horas ahorradas en ese empalme equivalen a una mejor prensa, un mejor equipo o un juego completo de consumibles de repuesto. Este es el argumento principal para planificar correctamente el empalme. No optimice la factura. Optimice la interrupción del servicio.
El número que vigilamos: El costo por medidor empalmado es una cifra de referencia útil, pero el costo por hora de interrupción evitada es el que realmente importa en una revisión presupuestaria. Un equipo que termina dos horas antes con una unión limpia es mejor que un equipo que termina a tiempo con una unión que requiere una segunda visita. Preferimos cotizar un paquete de consumibles ligeramente más caro que incluya plantillas precortadas y adhesivo de repuesto, en lugar de ver cómo una obra improvisa con material que no está disponible.
Hay un tercer aspecto que rara vez se tiene en cuenta: el costo de tener repuestos incorrectos. Las plantas que mantienen en servicio tres anchos de correa y cuatro combinaciones de capas a menudo tienen once kits de consumibles diferentes en stock. Estandarizar con un proveedor que pueda entregar cintas transportadoras al por mayor y combinar los kits de empalme elimina la mayor parte de ese problema de inventario y también simplifica la capacitación del personal. La misma lógica se aplica al lado de transmisión de una planta. Comprar correas, kits de empalme y conjuntos de transmisión en un mismo programa de entrega de un fabricante de correas de transmisión Mantiene la lista de tiendas corta y el papeleo en una sola carpeta.
06Puntos de referencia de costos para verificar la coherencia de un presupuesto.
Los puntos de referencia son útiles para detectar valores atípicos, no para fijar un precio. Las tarifas laborales regionales, el acceso al sitio y la construcción de la cinta transportadora influyen mucho en las cifras. Considere los rangos a continuación como una verificación de la realidad y compárelos con sus últimas tres facturas de empalme.
| Alcance | Tripulación típica | Participación material del total | Factor determinante de los costos |
|---|---|---|---|
| Empalme vulcanizado, banda de tejido EP, de 800 a 1200 mm | 2 a 3 técnicos | Entre el 20 y el 35 por ciento | Horas de trabajo y tiempo de prensa |
| Empalme vulcanizado, cable de acero ST1250 a ST2000 | De 6 a 8 técnicos | Entre el 35 y el 50 por ciento | Ancho, curado seccional, ciclo de enfriamiento |
| Empalme escalonado unido en frío, cinturón de tela | 2 técnicos | Entre el 30 y el 45 por ciento | Calidad del cemento y disciplina de curado |
| Instalación de sujetadores mecánicos | 2 técnicos | Entre el 50 y el 70 por ciento | Grado de fijación y estilo de placa |
Una observación práctica que se desprende de los presupuestos que recibimos es que las obras que compran consumibles y servicios por separado casi siempre gastan más que las que los compran juntos, porque el paquete de consumibles se reduce para conseguir el pedido de materiales y el equipo trabaja con lo mínimo. Un kit de empalme delgado es un falso ahorro. El caucho es la parte más barata del trabajo.
Si está adquiriendo correas y material de empalme juntos, distribuidor de cinta transportadora La opción más sencilla suele ser un único acuerdo: un solo contacto comercial, un solo calendario de entregas y un único conjunto de documentos que abarque tanto la correa como los consumibles comunes.
07Por qué un empalme vulcanizado no puede ser 100 por ciento resistente
Comprender la causa de la pérdida explica casi todos los fallos en el campo.
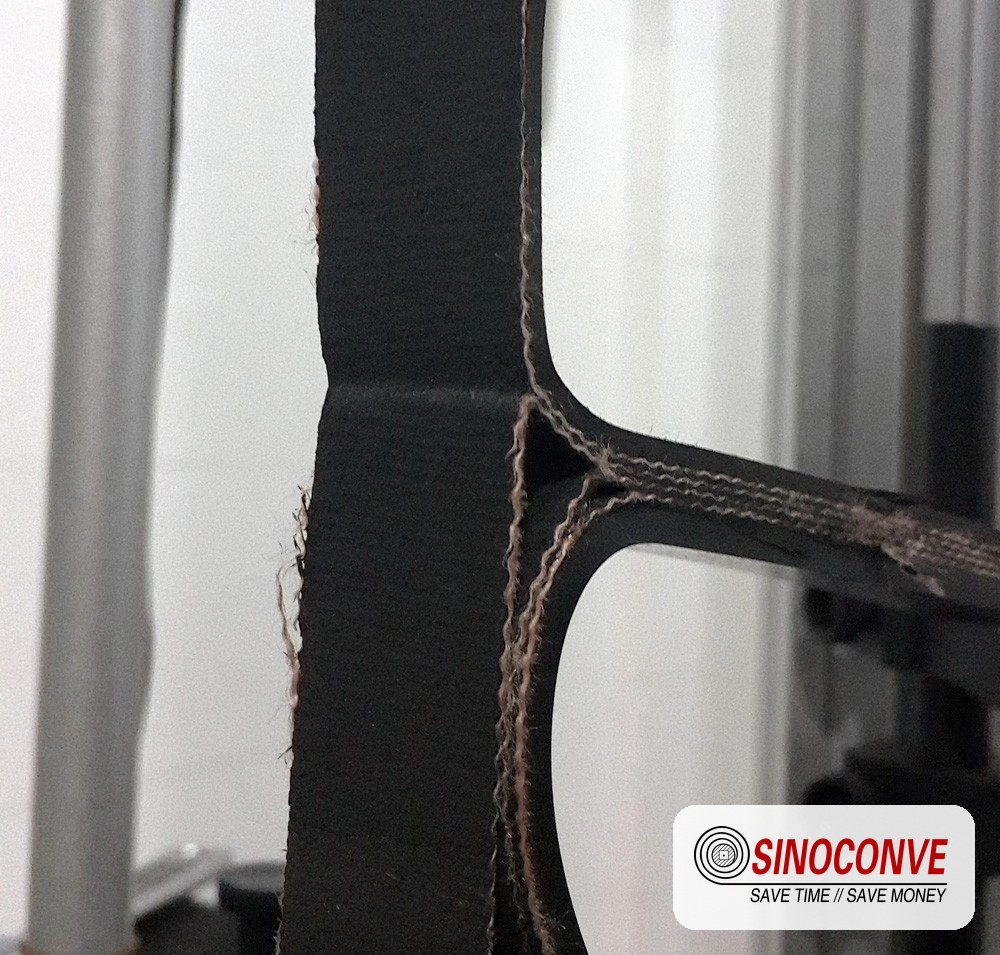
La imagen muestra el efecto de un empalme escalonado en una correa. En lugar de un corte recto, las capas se separan y se cortan en pasos. Cada paso transfiere la carga de una capa a la siguiente mediante el caucho, por cizallamiento. Por lo tanto, la resistencia de la unión depende de la adherencia entre el caucho y la tela a lo largo de esos pasos, además de la geometría que distribuye la carga.
Tres factores limitan el resultado. Primero, la unión por cizallamiento entre el caucho y la tela es más débil que la resistencia a la tracción de la propia capa. Segundo, la unión resulta ligeramente más gruesa que el cuerpo de la correa, y ese cambio de grosor genera una irregularidad que afecta a todas las poleas y rodillos tensores. Tercero, las capas exteriores y la cubierta experimentan un ciclo de flexión en la unión que no sufrirían en una correa continua.
La longitud del paso es la geometría que importa.
La longitud de los escalones viene determinada por la resistencia y la construcción de la carcasa, y las normas proporcionan el marco de referencia: DIN 22102 para cintas transportadoras textiles, ISO 340 para pruebas de resistencia a la llama y, para instalaciones con riesgo de incendio, AS 1332, BS 490 y SANS 1173, según el mercado al que se dirija su mina. En la práctica, un empalme de tejido suele utilizar escalones de entre 150 y 300 mm, con carcasas más duras y de mayor tensión en el extremo superior de ese rango.
Si se acorta el paso para ahorrar tiempo o material, se acorta la trayectoria de corte. El empalme sigue curando. A la luz del día se ve bien. Luego se abre bajo carga, y se abre desde la mitad del paso, lo que hace que parezca un problema de goma cuando en realidad era un problema geométrico.
El ángulo de sesgo también es importante. La mayoría de los empalmes en campo se cortan en ángulo transversal a la cinta, en lugar de a 90 grados, por lo que la junta cruza una polea tensora a la vez en lugar de unirse a ella como una línea transversal rígida. Este detalle reduce considerablemente la fuerza de impacto en el empalme y es una de las mejoras de calidad más económicas disponibles.
Construimos la correa en el fábrica de cintas transportadoras Con un número de capas y un espaciado de cordones conocidos, podemos suministrar la plantilla que se ajusta a la carcasa real en lugar de un dibujo genérico. Si la plantilla no coincide con la correa, el empalme se ve comprometido antes del primer corte.
08Ejecución en el terreno: Las doce horas que deciden el resultado final
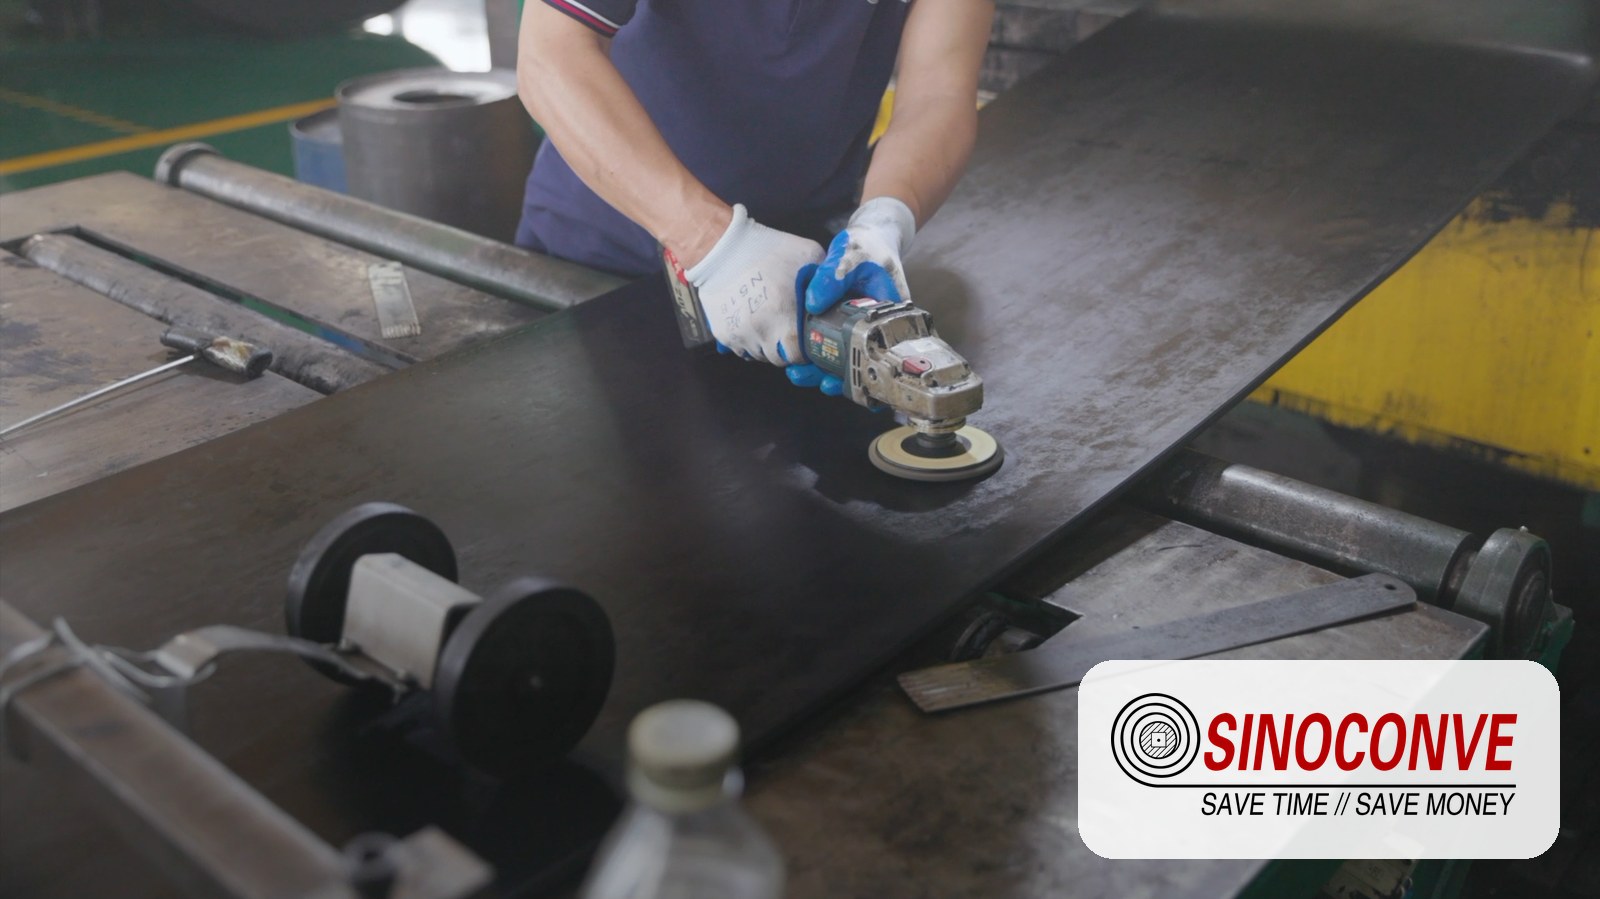
Todo lo que precede al cierre de la prensa es preparación, y es en la preparación donde se deciden los resultados. La foto de arriba muestra una etapa rutinaria: capas separadas, superficies pulidas, a la espera del cemento. Lo que diferencia una junta que dura cinco años de una que dura cinco meses suele estar oculto en esta etapa, no en el curado.
Diseño y corte
Primero, alinee la correa. No aproximadamente, sino perfectamente alineada, utilizando una línea que atraviese todo el ancho y marcas en ambos bordes. Una unión que no esté a escuadra en 10 mm hará que la correa se desvíe hacia un lado durante el resto de su vida útil, y ningún ajuste del tensor de entrenamiento lo corregirá por completo.
Luego, marque las posiciones de los escalones en la plantilla, en ambos extremos, antes de comenzar a cortar. Hemos visto a cuadrillas cortar el primer extremo con demasiada fuerza y luego descubrir que el segundo no tiene suficiente correa para coincidir con el patrón de escalones. La correa se acorta, el tensor compensa la holgura y todos comienzan el día con retraso.
Separación de capas y pulido
Separe las capas con un cuchillo de gancho o un separador de capas, no con una amoladora. El pulido se realiza sobre la superficie de caucho para obtener una superficie nueva, limpia y ligeramente rugosa para la unión. El pulido excesivo es el error clásico: quemar la tela, vidriar la superficie o dejar polvo de caucho en el tejido. Basta con una pasada ligera y uniforme con una rueda limpia. Una tela cortada o quemada nunca soportará el corte completo.
Luego, aspire o cepille para eliminar cualquier rastro de polvo y limpie con el disolvente adecuado. La elección del disolvente es más importante de lo que se cree. Un disolvente que deja residuos aceitosos es peor que no usar ninguno, ya que contamina la línea de unión de forma invisible.
Sujeción, alineación y tensión
Una ambos extremos de la correa con el tensor suelto y la correa floja. Sujete la correa plana y recta, y luego verifique la alineación de la línea central en la unión con una cuerda. Rellene los huecos de los escalones con goma elástica, vuelva a colocar las capas en orden y verifique que ninguna capa esté invertida o le falte un escalón.
No tense la correa antes de que el empalme se haya enfriado por completo. Tirar de un empalme caliente a través de una polea es la causa de que se produzca la separación de los bordes.
Parámetros de curado y regla de enfriamiento
La prensa se encarga del resto, siempre que se cumplan tres parámetros: temperatura, presión y tiempo. Los programas de curado típicos para el empalme de cintas transportadoras se sitúan entre los 145 y los 150 grados Celsius, con una presión determinada por la construcción de la cinta y los datos del fabricante de la prensa, manteniéndose durante un periodo que depende del grosor total del empalme. Utilice el programa del fabricante de la cinta, no un valor memorizado.
El enfriamiento bajo presión es un paso que los equipos suelen omitir. Debe mantenerse hasta que la empalme alcance una temperatura cercana a la ambiente, y en correas gruesas de alta tensión, esto puede añadir entre 45 y 90 minutos. Omitirlo deja tensiones residuales en el empalme que se manifiestan semanas después como un levantamiento en los bordes. En trabajos con cables de acero de gran envergadura, esa hora extra es la mejor inversión para garantizar la seguridad en la obra.
Los hábitos que se pagan solos unión de cintas transportadoras Los trabajos son aburridos. Una tienda de campaña seca. Un termómetro calibrado, no solo el manómetro. Un cronograma escrito y visible para todo el equipo. Dos láminas adicionales de goma elástica en el kit. Todo lo demás es técnica, y la técnica se puede enseñar.
09Siete fallos de campo que vemos una y otra vez
Tras suficientes visitas a las instalaciones, los fallos dejan de parecer aleatorios. Estas son las causas que explican la mayoría de los problemas de empalme recurrentes por los que nos llaman.
1. Humedad en la línea de unión
El agua, la humedad del tejido o el aire húmedo atrapado bajo el compuesto de recubrimiento se convierten en vapor durante el curado. El resultado es una zona con pequeñas ampollas que parecen un problema estético, pero se comportan como una delaminación. El curado debe realizarse en una carpa, con calor, una vez que la correa esté seca. Si la correa está húmeda, se debe dejar secar una hora más antes de proceder.
2. Capas pulidas en exceso o contaminadas
El tejido quemado, las superficies vidriadas y el polvo de lijado que queda en el tejido reducen la resistencia al corte. Pula ligeramente, limpia a fondo y cambia la rueda de pulido cuando se sature. Una rueda saturada pule en lugar de rugosizar, lo cual es lo contrario de lo que necesita el adhesivo.
3. Pasos acortados
A veces para ahorrar material, a veces porque la plantilla era incorrecta. Los pasos cortos concentran la tensión de corte y la unión falla progresivamente desde los extremos hacia el interior. Verifique la longitud del paso con respecto al plano después del corte, no antes.
4. Refrigeración insuficiente bajo presión
La unión se ve perfecta al abrir la prensa. Dos semanas después, los bordes se levantan. Si el registro de curado de su equipo muestra tiempos de enfriamiento consistentemente cortos, esa es la causa.
5. Compuesto contaminado o caducado
El caucho sin vulcanizar tiene una vida útil, que es menor en un almacén con altas temperaturas que la indicada en la ficha técnica. El cemento tiene una vida útil limitada una vez mezclado. Los kits que han permanecido en un contenedor durante dos veranos se comportan de manera diferente a los nuevos. Rote el inventario y verifique las fechas antes del cierre, no durante el mismo.
6. Desalineación y tensión en la cura
Cortes irregulares, una correa torcida o tensión aplicada demasiado pronto. Los tres factores generan una tensión permanente en la unión. Esto provoca que la correa se desvíe, la unión soporte una carga desigual y la junta se convierta en un problema crónico en una cinta transportadora que antes funcionaba correctamente.
7. Daños causados por el propio empalme.
Un empalme grueso y mal acabado raspa las cuchillas del limpiador, desgasta la goma del faldón y puede engancharse en el borde de la tolva. El empalme resiste, pero todo lo que lo rodea no. Para un buen acabado de la junta, es necesario lijar la cubierta hasta que quede al ras, sellar los bordes y comprobar que el empalme pase por todos los limpiadores sin problemas.
La disciplina de los almacenes y la calidad de los empalmes terminan en la misma conversación. Una planta que opera sus trituradoras y cribas con transmisiones por correa trapezoidal tiene dos familias de correas que administrar, y pedirlas a un proveedor puede ser complicado. fabricante de correas trapezoidales Al utilizar los consumibles de la cinta transportadora junto con los de la cinta, se evita tener que realizar entregas, facturas y gestionar documentación por separado.
Mantenemos un análisis más extenso de cómo se desarrollan estas fallas, con los patrones de daño que delatan cada una de ellas, en nuestras notas sobre Causas de fallas en el empalme de la cinta transportadoraSi una planta ha tenido tres fallas en la misma cinta transportadora, esa página suele ser donde el patrón se hace evidente.
10Condiciones del terreno que provocan roturas en las juntas: altura de caída, desnivel y canalización.
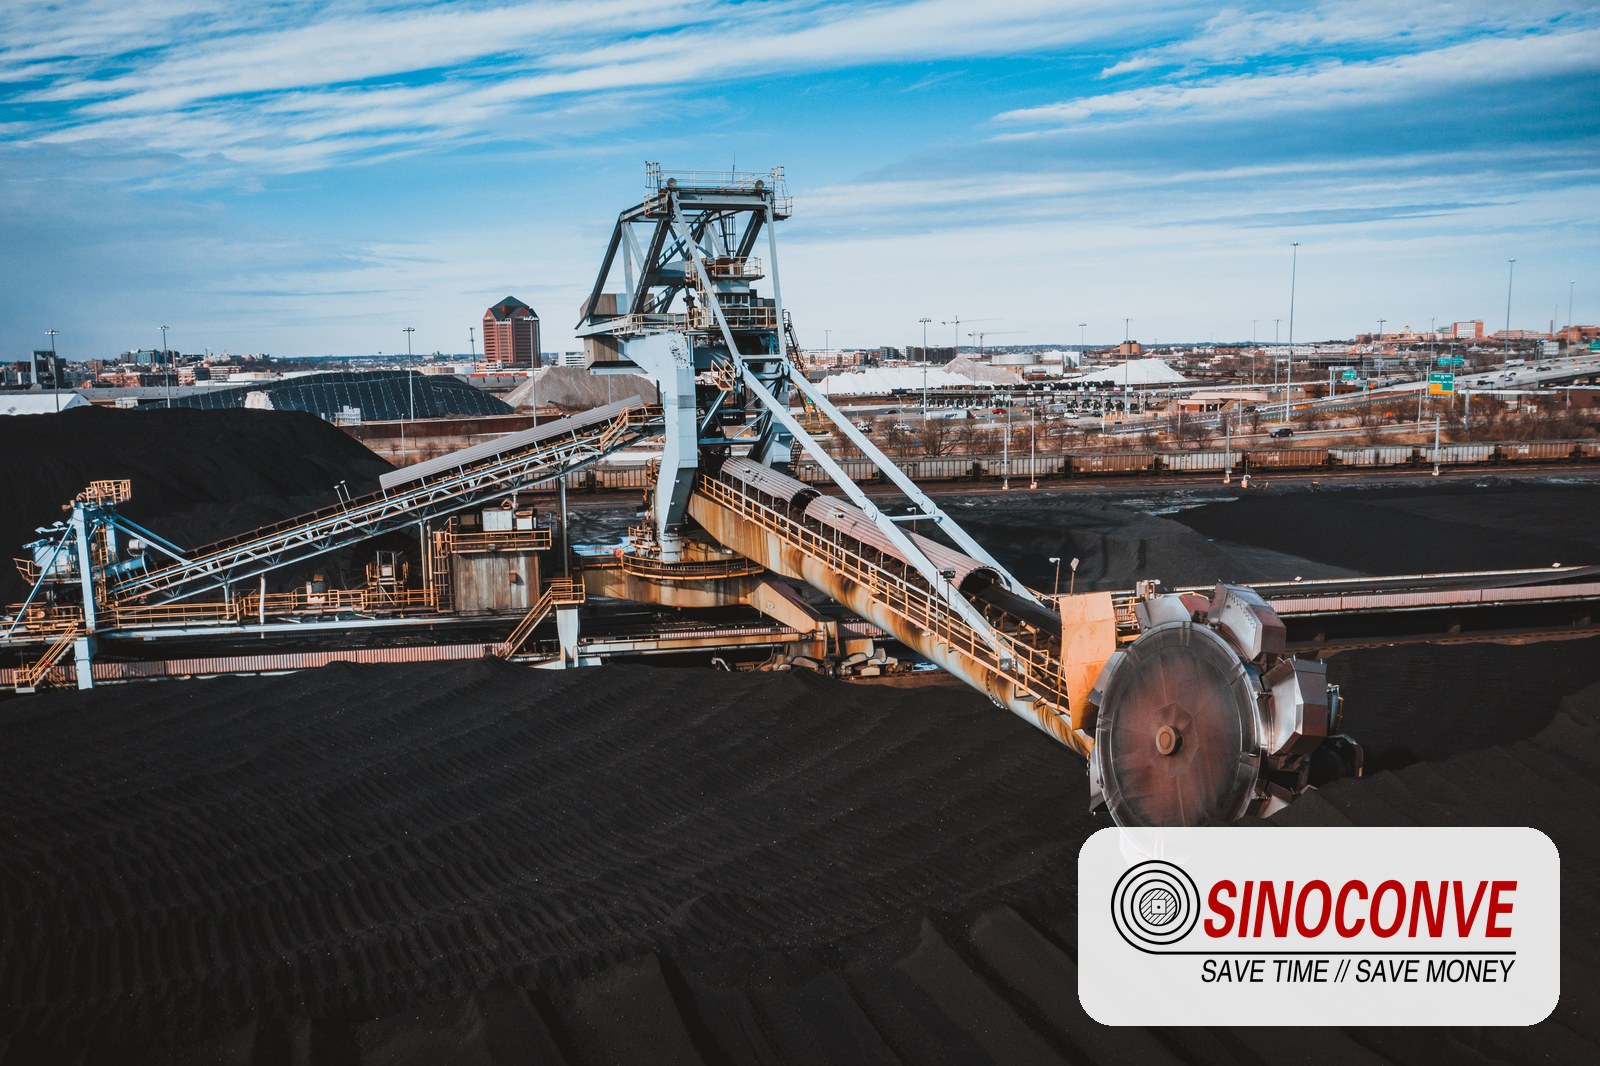
Un empalme que duraría cinco años en una línea de transporte de carbón de baja velocidad puede fallar en una temporada en una apiladora de cantera. La junta es la misma, pero la carga de trabajo no. Las cintas transportadoras de acopio, como la que se muestra arriba, parecen inofensivas a simple vista, pero son brutales con los empalmes, ya que combinan una gran altura de caída, reposicionamientos frecuentes y una zona de fuerte impacto justo en el punto donde la cinta suele empalmarse.
Altura de caída e impacto
El material que cae sobre una cinta desde tres metros ejerce una fuerza varias veces mayor que el mismo material que cae desde un metro. Si esa zona de impacto se encuentra cerca de un empalme, este recibe una carga de choque cada pocos segundos durante todo el turno. Esto representa un problema de fatiga, no de resistencia. Dos soluciones son efectivas: reducir la caída con una tolva, una cortina de cadena o una caja de protección, y mantener los empalmes fuera de los primeros dos metros después del punto de carga siempre que la longitud de la cinta lo permita.
Emprender viajes
Los empalmes acortan la correa. Cada junta vulcanizada elimina entre 300 y 600 mm de correa, según la geometría y el ancho del escalón, y una junta mecánica elimina aún más. En una cinta transportadora con tensado por gravedad, esa holgura debe compensarse. Si el contrapeso ya está cerca del final de su recorrido antes de que comience el proceso, el empalme no se podrá realizar correctamente o la correa quedará demasiado tensa posteriormente.
Verifique la posición de la correa antes de la parada y vuelva a verificarla después. En una correa de tornillo, mida el ajuste restante. Hemos visto una planta que acortó una correa tres veces en un año y terminó reubicando el bastidor de la correa, lo que costó más que las tres reparaciones juntas.
Ángulo de canalización, carga y grado de cobertura
Un ángulo de ranurado de 35 o 45 grados crea un pliegue de borde más pronunciado en los extremos de la cinta que un ángulo de 20 grados, y una unión que no sea perfectamente plana se abrirá primero por los bordes. Esa es una de las razones por las que las cintas transportadoras estrechas y de ranura profunda penalizan más los trabajos descuidados que las planas.
La selección del grado de recubrimiento es un aspecto importante a considerar. La roca triturada altamente abrasiva generalmente requiere un recubrimiento de clase de abrasión RMA Grado I, mientras que el material húmedo y pegajoso puede necesitar un compuesto completamente diferente. Un empalme relleno con goma de unión diseñada para uso general, en una cinta transportadora con un recubrimiento resistente a la abrasión, se desgastará más rápido que la cinta circundante y se convertirá en un punto bajo que acumulará material y humedad.
Para el servicio de minería y canteras específicamente, nuestras notas sobre cintas transportadoras para minería y canteras Este documento analiza cómo interactúan las especificaciones de las cintas transportadoras y la planificación de empalmes en los circuitos de trituración, cribado y almacenamiento. Su lectura es recomendable antes de especificar una junta para una planta con la que no se haya trabajado anteriormente.
11Aceptación: Cómo aprobar un empalme antes de que se ejecute
El momento entre abrir la prensa y poner en marcha la cinta transportadora es la inspección más económica que jamás realizará. Una vez que la cinta está en funcionamiento, cualquier revisión requiere apagar el equipo.
Qué mirar, en orden
Comience por la superficie. La cubierta debe ser lisa y continua, sin ampollas, sin costuras visibles a lo largo de las líneas de los escalones y sin zonas blandas o esponjosas al presionarla. Cualquier ampolla es un vacío atrapado; crecerá.
Compruebe el grado de curado. En una unión vulcanizada, una unión bien curada es firme y ligeramente elástica en todo su ancho. Si una zona se siente notablemente diferente a otra, la presión de la platina fue desigual o la unión no se prensó completamente. Las tiras de temperatura o una sonda en la superficie de la cinta durante el curado proporcionan un registro para comparar, y este registro es precisamente lo que se necesita, ya que permite determinar si una falla el próximo año se debió a un problema de curado.
A continuación, compruebe la geometría. Los escalones deben coincidir con el dibujo en ambos bordes. La junta debe ser plana y cuadrada, sin torsión. Pase una regla recta por la unión y observe si hay un cambio brusco de grosor; una ligera curvatura es normal y aceptable, un borde pronunciado no lo es.
Por último, compruebe el acabado. Los bordes deben estar sellados. La cubierta debe estar lijada al ras donde se une a la correa. No debe quedar ninguna rebaba de goma que pueda engancharse en la cuchilla de limpieza. Pase la unión por la primera polea y por cada limpiador manualmente, o a velocidad reducida si el vehículo lo permite. Preste atención a cualquier ruido.
| Controlar | Aceptar | Rechazar y rehacer |
|---|---|---|
| Longitud del paso en contra del dibujo | Todos los pasos dentro de la tolerancia en ambos bordes | Cualquier paso lo suficientemente corto como para cambiar el área de corte |
| Superficie de cobertura | Continuo, sin ampollas, liso en los bordes. | Ampollas, parches esponjosos, líneas de costura abiertas |
| Registro de curación | Horario de temperatura y tiempo en el interior, registro de refrigeración | La prensa abrió temprano, sin récord de refrigeración |
| Cuadratura y alineación | Cuadrado a lo ancho, líneas centrales coincidentes | Inclinación visible, desplazamiento del borde de la correa en la junta. |
| Limpieza a través de limpiadores y conductos | Pasa sin contacto ni sonido de raspado. | El empalme golpea una cuchilla, el borde de la tolva o la falda. |
Solicite el paquete de documentación: registro de curado con tiempos y temperaturas, referencias de lotes de consumibles, nombres de los técnicos y un registro de la ubicación de la unión con la marca del medidor. Si una unión falla dieciocho meses después y dos partes no se ponen de acuerdo sobre quién realizó el trabajo, ese paquete resuelve la cuestión en diez minutos.
12Inspección y vida útil del empalme: qué registrar y cuándo retirarlo.
La vida útil de un empalme no es un valor único. Tres componentes envejecen simultáneamente: la unión de caucho, los extremos de las capas y el cuerpo de la correa a ambos lados de la unión. La unión se considera terminada cuando falla el primero de estos tres componentes. En los casos de fallas que nos piden analizar, casi siempre son los extremos de las capas los que se deterioran.
Lo que realmente debería capturar una inspección a pie.
Los viernes recorremos la línea principal, avanzando lentamente o a paso de tortuga, y una revisión de empalme lleva unos cuatro minutos por junta. Lo primero que se debe observar es la línea de referencia que cruza la junta, porque si las dos mitades ya no están alineadas, la cinta transportadora se ha estado desplazando. Luego, los bordes, para ver si hay elevación. Después, las líneas de los escalones, para ver si hay una grieta a lo largo de alguna de ellas. Finalmente, la superficie, para ver si se ven los extremos de las capas. La humedad o una mancha oscura alrededor del empalme es lo último que se debe a que un operario de limpieza vertió agua en una junta que ya se había abierto.
Anote siempre las mismas cinco lecturas en la misma hoja, junto con la fecha y la marca del medidor de la junta. Mida el levantamiento del borde en milímetros con una regla de acero apoyada sobre la superficie de la cinta. Dos años de esas hojas valen más que cualquier inspección individual, ya que la tendencia muestra la rapidez con la que se desgasta esa junta. Con la tendencia en mano, puede programar el reemplazo en una parada planificada, generalmente de ocho a diez semanas después, en lugar de perder un turno la noche que se rompe.
Reparar o reemplazar el empalme
Las reparaciones en marcha tienen un margen de tiempo muy limitado. Un desprendimiento de borde de menos de 30 mm en una cinta transportadora de tela a menudo se puede recortar, limpiar y sellar, y luego observar; esto permite ganar algunos meses más. Cualquier desprendimiento mayor o una grieta que haya sobrepasado la línea de corte no se puede reparar. Hay que cortar la junta y hacer una nueva. Hemos visto fábricas intentar tres parches en la misma unión; el tercero siempre falla durante la producción, y para entonces la cinta a ambos lados de la junta también está dañada.
¿Cuánto debería durar una junta? En una cinta bien especificada, empalmada correctamente y revisada semanalmente, varios años es un resultado realista en condiciones de uso moderado, y la junta a menudo durará más que la cinta. Si esa misma junta se instala en una línea principal de alta tensión con una caída de 2 m, dos o tres años es un buen resultado. Seis meses no está nada mal. Esto indica que se deben considerar las especificaciones de la cinta, el punto de carga y el método de empalme en conjunto, en lugar de solo la junta.
Hay un factor más subyacente a todo esto: la prensa. Si su planta cuenta con una, su estado determina la calidad de las uniones. Placas desgastadas, una vejiga que gotea durante la noche, un panel que se calienta de forma desigual a lo largo de su ancho, un manómetro que nadie ha calibrado desde su instalación: los cuatro problemas son comunes y todos ellos se manifiestan posteriormente como uniones que fallan prematuramente. Nuestras notas sobre lo que implica una prensa moderna máquina vulcanizadora de cinta transportadora Debe ofrecer control térmico y refrigeración; revise detenidamente las especificaciones. Si la prensa está completamente reservada en tres ubicaciones, compre una segunda unidad. No recupere el tiempo perdido reduciendo el ciclo de refrigeración.
13¿Qué debe tener preparado el departamento de compras antes de la solicitud de cotización?
La mayoría de los retrasos en el empalme no son técnicos, sino que se deben a la falta de documentación. Un proveedor que tenga que solicitar tres veces por correo electrónico el ancho de la correa, el número de capas y la tensión de corte elaborará presupuestos lentos y seguros, y un presupuesto seguro suele ser caro.
El paquete de datos se ensambla una vez y luego se reutiliza.
Comience con la correa. Ancho en milímetros. Tipo y clasificación de la carcasa: EP, NN o cordón de acero. Número de capas o construcción del cordón en una correa de cordón de acero. Grado y espesor de la cubierta en ambas caras. Y la norma según la cual se fabricó la correa, porque eso decide qué consumibles son aceptables. La mayoría de las correas con carcasa textil se especifican según DIN 22102; AS 1332 aparece en proyectos australianos, clasificaciones RMA en los norteamericanos. Si la correa trabaja bajo tierra o en una planta de manejo de carbón, indíquelo en la primera línea: una clasificación de resistencia al fuego cambia tanto la correa como el material de empalme, y la ISO 340 es la prueba que normalmente lo determina.
Luego, la cinta transportadora. Longitud, altura de elevación, ángulo de inclinación, toneladas por hora, descripción del material con tamaño de los grumos, diámetros de las poleas en ambos extremos. Luego, la propia obra. ¿Cuántas horas puede estar parada la cinta transportadora? ¿La unión está a nivel del suelo o a 20 m de altura en un pórtico? ¿Se puede alimentar una prensa dentro del alcance del cable? ¿Quién suministra el agua de refrigeración? Una unión a nivel del suelo con una grúa y una línea de agua es un trabajo de un turno. La misma unión en el extremo de la cabeza de una apiladora lleva dos días. Esa diferencia debe figurar en el pliego de condiciones, no en una llamada telefónica la noche anterior a la parada.
Condiciones comerciales que conviene fijar con antelación
Defina las cifras comerciales antes de enviar la solicitud de cotización. El plazo de producción estándar en nuestras líneas es de aproximadamente 30 días a partir de la confirmación del diseño, y los pedidos urgentes suelen entregarse en 15 a 20 días, según el ancho y la estructura. El pedido mínimo suele ser de 50 m por modelo, con muestras de preproducción en un plazo de 2 a 5 días. Si la fecha de cierre es fija, cuente hacia atrás desde esa fecha, nunca hacia adelante desde la orden de compra.
Dos cuestiones relativas a la propiedad merecen ser resueltas cuanto antes: quién suministra los consumibles y quién la prensa. Y quién asume el coste si el trabajo se prolonga hasta un segundo turno. Las plantas que compran correas a un proveedor y empalman material a otro suelen descubrir que las dos especificaciones nunca se compararon: un grado de recubrimiento cotizado con una geometría de escalón diferente, o un compuesto adhesivo que no coincide con la carcasa. Un pedido integrado soluciona ese problema. Además, supone un segundo ahorro: si el mismo proveedor puede suministrar correas de transmisión en el mismo envío, una planta que utiliza una cinta transportadora principal y un conjunto de trituradoras, cribas y ventiladores accionados por correas trapezoidales paga el flete una sola vez en lugar de dos.
14Cómo funciona un programa de empalme en la práctica
Un empalme puntual es una reparación. Un programa de empalmes es un activo de mantenimiento, y las plantas que lo implementan gastan menos en cintas transportadoras por tonelada transportada que las que no lo hacen. El ahorro no se refleja en el precio de la cinta, sino en el número de paradas no planificadas al año.
La estructura del programa es sencilla. Un registro, un archivo, cada empalme en el sitio: ubicación, especificación de la cinta, método de unión, fecha de fabricación, número de lote de consumibles. Frecuencia de inspección establecida por criticidad: semanal en la línea principal, mensual en las cintas transportadoras del patio, trimestral en una unidad de reserva que funciona dos semanas al año. El stock de consumibles está dimensionado para un empalme completo en cada ancho de cinta, rotado para que nada supere su vida útil. La prensa y el personal se reservan en el calendario de producción al comienzo del trimestre, en lugar de ser retirados de otro trabajo cuando algo falla. Luego, una revisión cada tres meses: qué uniones se han reemplazado dos veces y por qué.
Es en esa revisión donde un proveedor demuestra su valía. Una cinta transportadora que se desgasta rápidamente suele tener su origen en algún punto anterior a la unión: una especificación de la correa demasiado ligera para el impacto que soporta, una tolva descentrada, un sistema de guía que roza la correa contra una estructura o un limpiador demasiado ajustado a la superficie. Solucionar la causa cuesta menos que comprar juntas de mejor calidad de forma permanente, y la conversación normalmente comienza con los datos de la correa, no con la junta.
Suministramos correas transportadoras a minas, canteras, plantas de cemento y proyectos EPC en una larga lista de mercados, y la gama completa — correas de tela, cable de acero, chevron y construcciones especiales — está publicada en nuestro catálogo. catálogo de productosPara una planta que planifica un programa en lugar de una sola reparación, nuestros ingenieros trabajarán con su equipo en los datos de la cinta, la geometría del paso y la lista de consumibles antes de realizar cualquier pedido.

15Preguntas frecuentes sobre el empalme de cintas transportadoras
¿Qué es el empalme de cintas transportadoras?
Consiste en unir los extremos de dos correas para formar un bucle continuo, de modo que la correa gire alrededor de las poleas sin interrupciones. Existen tres métodos para lograrlo: vulcanización en caliente, unión en frío y fijaciones mecánicas. El método elegido determina tanto la resistencia como la durabilidad de la unión. En una correa de tela, la unión escalonada suele tener una longitud de entre 300 y 1000 mm, dependiendo del número de capas y la longitud del escalón.
¿Cuánto cuesta un empalme de cinta transportadora?
Los consumibles representan una pequeña parte, aproximadamente entre el 20 y el 50 por ciento de la factura. El resto corresponde a mano de obra, tiempo de impresión, acceso, transporte y la producción perdida mientras la cinta transportadora está parada. El tiempo de inactividad suele ser el rubro más importante de esa lista.
¿Es una unión vulcanizada más resistente que una unión mecánica?
En la mayoría de los casos, sí. Una unión vulcanizada en caliente suele devolver entre el 60 y el 90 por ciento de la resistencia nominal de la correa; un sujetador mecánico generalmente se sitúa entre el 40 y el 70 por ciento. Sin embargo, la resistencia no siempre es el factor decisivo. Si la planta debe estar produciendo en cuatro horas y la correa es de tejido ligero, un sujetador permite completar el turno y se planifica la unión vulcanizada para la siguiente parada. Los valores de retención varían según la construcción de la correa y la geometría del empalme, por lo que conviene considerarlos como rangos típicos y confirmarlos para su carcasa.
¿Cuánto tiempo se tarda en fabricar un empalme vulcanizado?
En una cinta transportadora de tela de 800 a 1200 mm, calcule entre ocho y catorce horas desde el primer corte hasta que la cinta vuelva a funcionar. Esto incluye la fase de enfriamiento, que no es negociable. Un empalme de cable de acero en una línea principal de 1600 mm requiere un empalme más largo, un equipo más numeroso y, a menudo, veinte horas o más.
¿Se puede empalmar en frío una correa de cordón de acero?
No cumple con ningún estándar que nosotros aprobaríamos. Las correas de cable de acero ST1000 a ST2000 requieren vulcanización en caliente: los cables deben colocarse con la separación correcta, la temperatura debe mantenerse constante en la placa y se debe aplicar un enfriamiento controlado bajo presión. Si alguien le ofrece empalmar en frío su línea principal de cable de acero, pregunte qué valor de retención le proporcionarán por escrito.
¿Cuánto tiempo debería durar un empalme?
Depende totalmente del uso, y no existe una única respuesta útil. Uso moderado, especificaciones correctas, inspección semanal: varios años, y la junta puede durar más que la correa. Línea principal de alta tensión sometida a fuertes impactos: dos o tres años es una expectativa de funcionamiento razonable. ¿Se rompió en menos de un año? Deje de fijarse en la junta. Fíjese en el punto de carga, las especificaciones de la correa y el método de empalme, en ese orden.
¿Qué plazo de entrega y pedido mínimo debemos prever?
El plazo de producción habitual tras la confirmación del diseño es de treinta días. Los pedidos urgentes suelen entregarse en 15 a 20 días, pero esto depende del ancho y la estructura, por lo que no conviene arriesgarse a una parada de producción. El pedido mínimo suele ser de 50 m por modelo y las muestras tardan de 2 a 5 días, así que planifique el cronograma a partir de la fecha de parada y añada una semana más.
¿Suministran únicamente el material de empalme o también el servicio?
Ambas opciones dependen del mercado y del lugar. Siempre suministramos la cinta transportadora, los consumibles para el empalme y la documentación correspondiente: plantillas de corte a medida para su pieza, no un dibujo genérico. Para la unión en sí, trabajamos con equipos de empalme capacitados y le asesoraremos sobre la prensa, el cronograma y las condiciones que probablemente encontrarán.
¿Qué normas se aplican al empalme de correas?
La mayoría de las cintas transportadoras textiles se especifican según la norma DIN 22102, y la norma ISO 340 es la que se suele utilizar para evaluar la resistencia a la llama. Dependiendo de la ubicación de la planta, la norma AS 1332, BS 490 o SANS 1173 puede ser la que rija, y las clasificaciones RMA aparecen en las especificaciones norteamericanas. Antes de solicitar consumibles, verifique la norma aplicable con el plano de la cinta y la normativa local; las normas no son intercambiables y una unión fabricada según la norma incorrecta no superará la auditoría.
Productos relacionados que podrías necesitar
|
Cinta transportadora de caucho Correas de tela y caucho de uso general para minas, canteras y plantas de cemento. |
Correas de poliéster y nailon con carcasa EP100 a EP400 para aplicaciones de tensión media y alta. |
Cinta transportadora de cable de acero Correas de cable de acero ST630 a ST2000 para líneas principales de alta tensión y de larga distancia. |
|
Perfiles con tacos y en forma de espiga para el transporte inclinado de material húmedo o suelto. |
Catálogo completo de productos Explore todos los tipos de construcción, perfil y grado de recubrimiento de correas que fabricamos. |
Contacta con nuestros ingenieros Envíe los datos de la correa y las condiciones del sitio para la planificación del empalme y la obtención de un presupuesto. |
Artículos de blog relacionados
- Métodos de unión de cintas transportadoras: una guía completa — el desglose completo paso a paso del corte, el escalonamiento y el curado.
- Guía de métodos para el empalme de cintas transportadoras — Técnicas prácticas de unión y herramientas para equipos de obra.
- Causas de fallas en el empalme de la cinta transportadora — cómo fallan las articulaciones y los patrones de daño que identifican cada causa.
- Guía de la máquina vulcanizadora de cintas transportadoras — Características de la platina, la presión y el enfriamiento que determinan la calidad del empalme.
- Notas sobre la selección de limpiadores de cintas transportadoras — Por qué el arrastre de material y una configuración más limpia acortan la vida útil del empalme.