

选择硫化机主要取决于四个参数:压板温度(通常为 140–160 °C)、硫化压力(1.0–2.5 MPa / 10–25 bar)、硫化时间(取决于皮带厚度和配方)以及压板宽度,压板宽度必须一次覆盖整个接头宽度。首先要确保这四个参数与您要连接的皮带相匹配——机器功能和价格是其次的。
未经硫化的橡胶在工业上用途不大。它在受力时容易变形,遇热或紫外线照射会迅速降解,而且缺乏橡胶原本应有的弹性。硫化机改变了这一切——通过施加可控的温度和压力,引发橡胶聚合物链之间的化学交联,从而生产出耐用、富有弹性和稳定性强的材料。
对于输送带的制造和维修而言, 硫化机是生产和现场维护的核心设备。硫化操作不当——例如温度错误、压力不足或硫化时间不正确——会导致后续出现接头强度不足、分层或输送带过早失效等问题。了解这些机器的工作原理以及操作过程中需要注意的事项,有助于减少这些问题的发生。
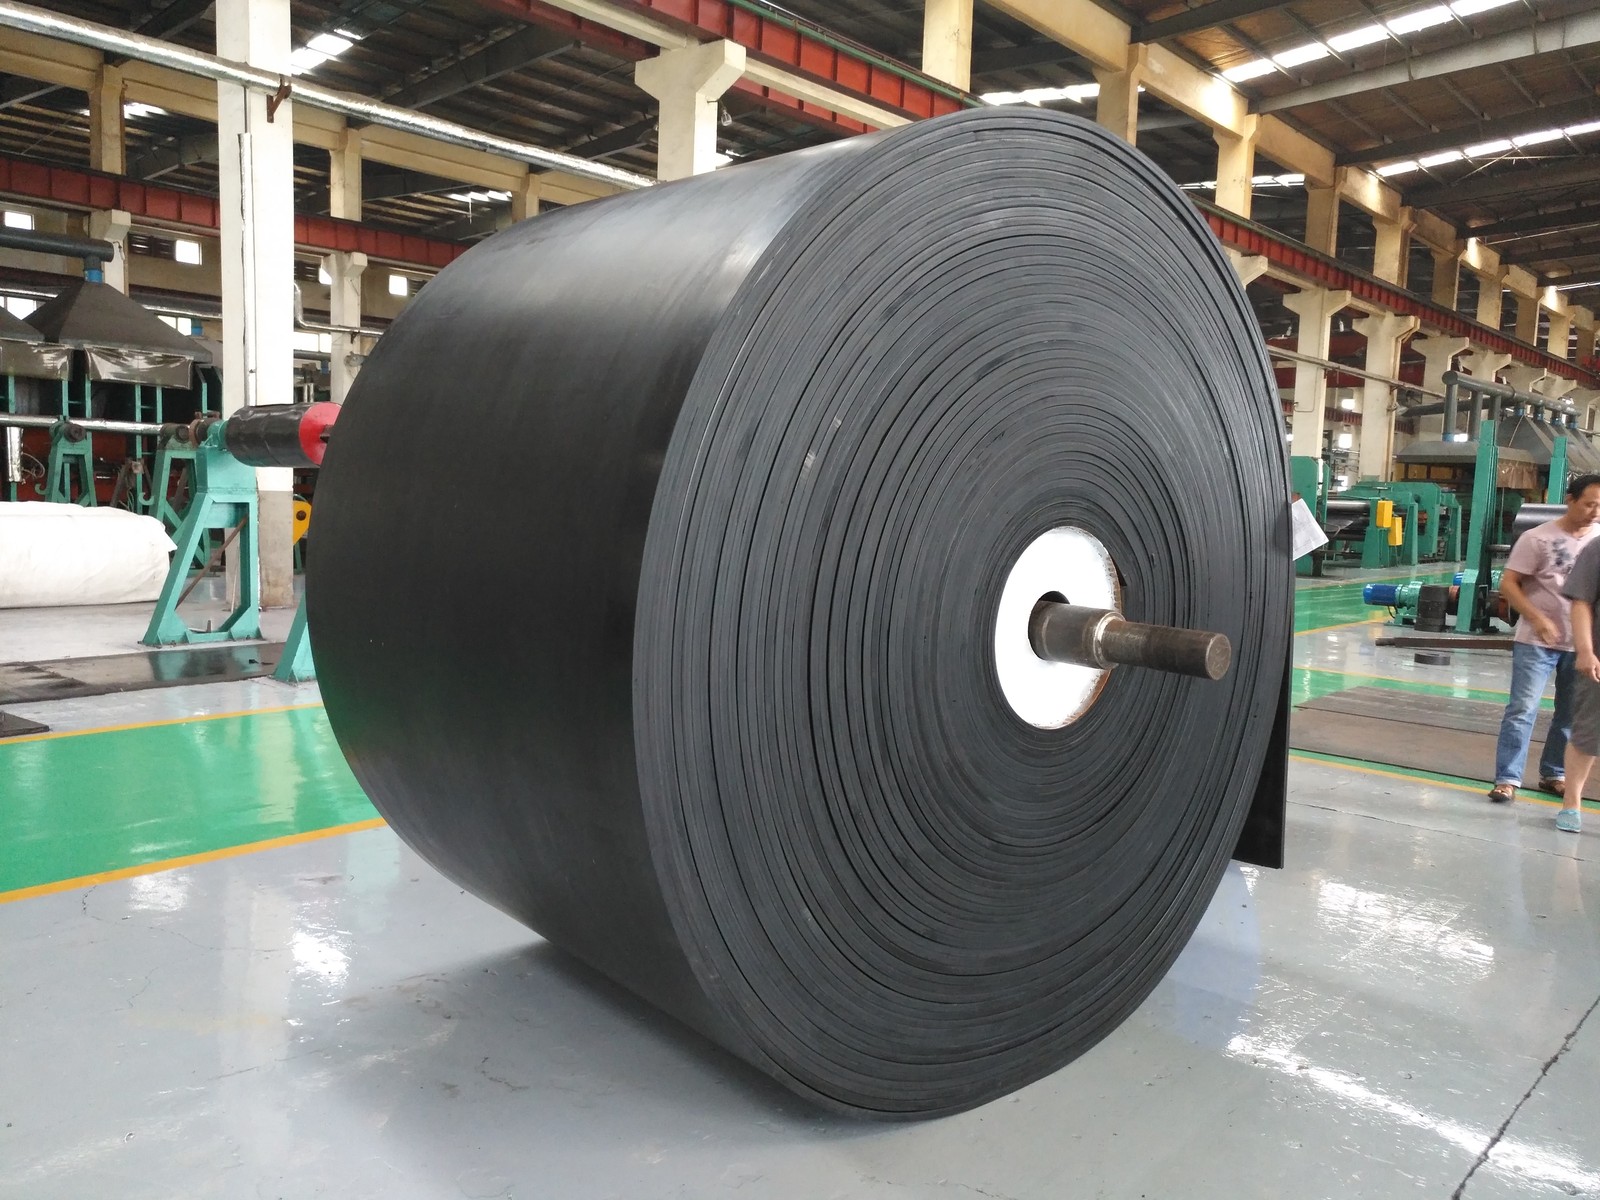
01硫化机究竟做什么
其核心功能很简单:机器将橡胶组件夹在加热压板之间,并在设定的温度和压力下保持设定的固化时间。热量激活固化剂(通常为硫基固化剂),固化剂在聚合物链之间形成分子桥。压力使组件保持接触,防止固化过程中产生空隙。
不同类型机器之间的区别在于热量的产生和分布方式、压力的施加和维持方式,以及操作人员对这些参数的控制精度。这些差异在实际应用中至关重要。压板温度不均匀的机器会导致接头固化程度不一致——某些区域强度高,而另一些区域则固化不足。如果在固化过程中压力系统出现泄漏,则会在接头内部留下空隙,这些空隙只有在接头受力失效时才会显现出来。
温度范围、压板尺寸、压力容量和控制系统精度是决定硫化机是否适合特定应用的四个变量。
02值得了解的现代功能
用于工业传送带作业的机器的加热元件设计已显著改进。高导热材料(某些设计中采用铜元件)比传统的电阻丝加热方式能更均匀地将热量分布在压板表面。均匀的热量分布并非一项舒适性功能,而是决定宽接头边缘与中心固化速度是否一致的关键因素。
在大多数新一代硫化机上,数字控制单元已经取代了手动定时器和温控器。其实际优势在于可重复性。操作员可以存储不同材质和厚度的履带硫化参数,以便在重复作业时调用,并确保不同班次和操作员之间始终使用相同的接头参数。而手动系统则依赖于操作员的注意力和经验,这会带来一定的误差。
便携式硫化机的模块化结构允许延长或重新配置压板长度,以适应不同的输送带宽度。在输送带维修应用中——尤其是在采矿和散装物料搬运等输送带宽度可能超过 2000 毫米的行业——无需拥有多台固定压板硫化机即可根据输送带尺寸调整机器尺寸,这具有重要的运营价值。
压力监测和补偿是工业级硫化机区别于简易型硫化机的关键特性。与仅在硫化开始时施加压力后便停止相比,采用气囊或液压压力系统在整个硫化过程中主动维持设定压力,能够产生更稳定的硫化效果,尤其是在温度变化会影响压力的较长硫化周期中。
03影响固化质量的操作因素
硫化前的准备工作决定了最终结果的大部分。在硫化机关闭之前,接头或修补区域必须做好充分的准备——打磨、清洁,并用未硫化的橡胶填充到合适的厚度。即使温度控制再精确,也无法挽救一个制作不当的接头。
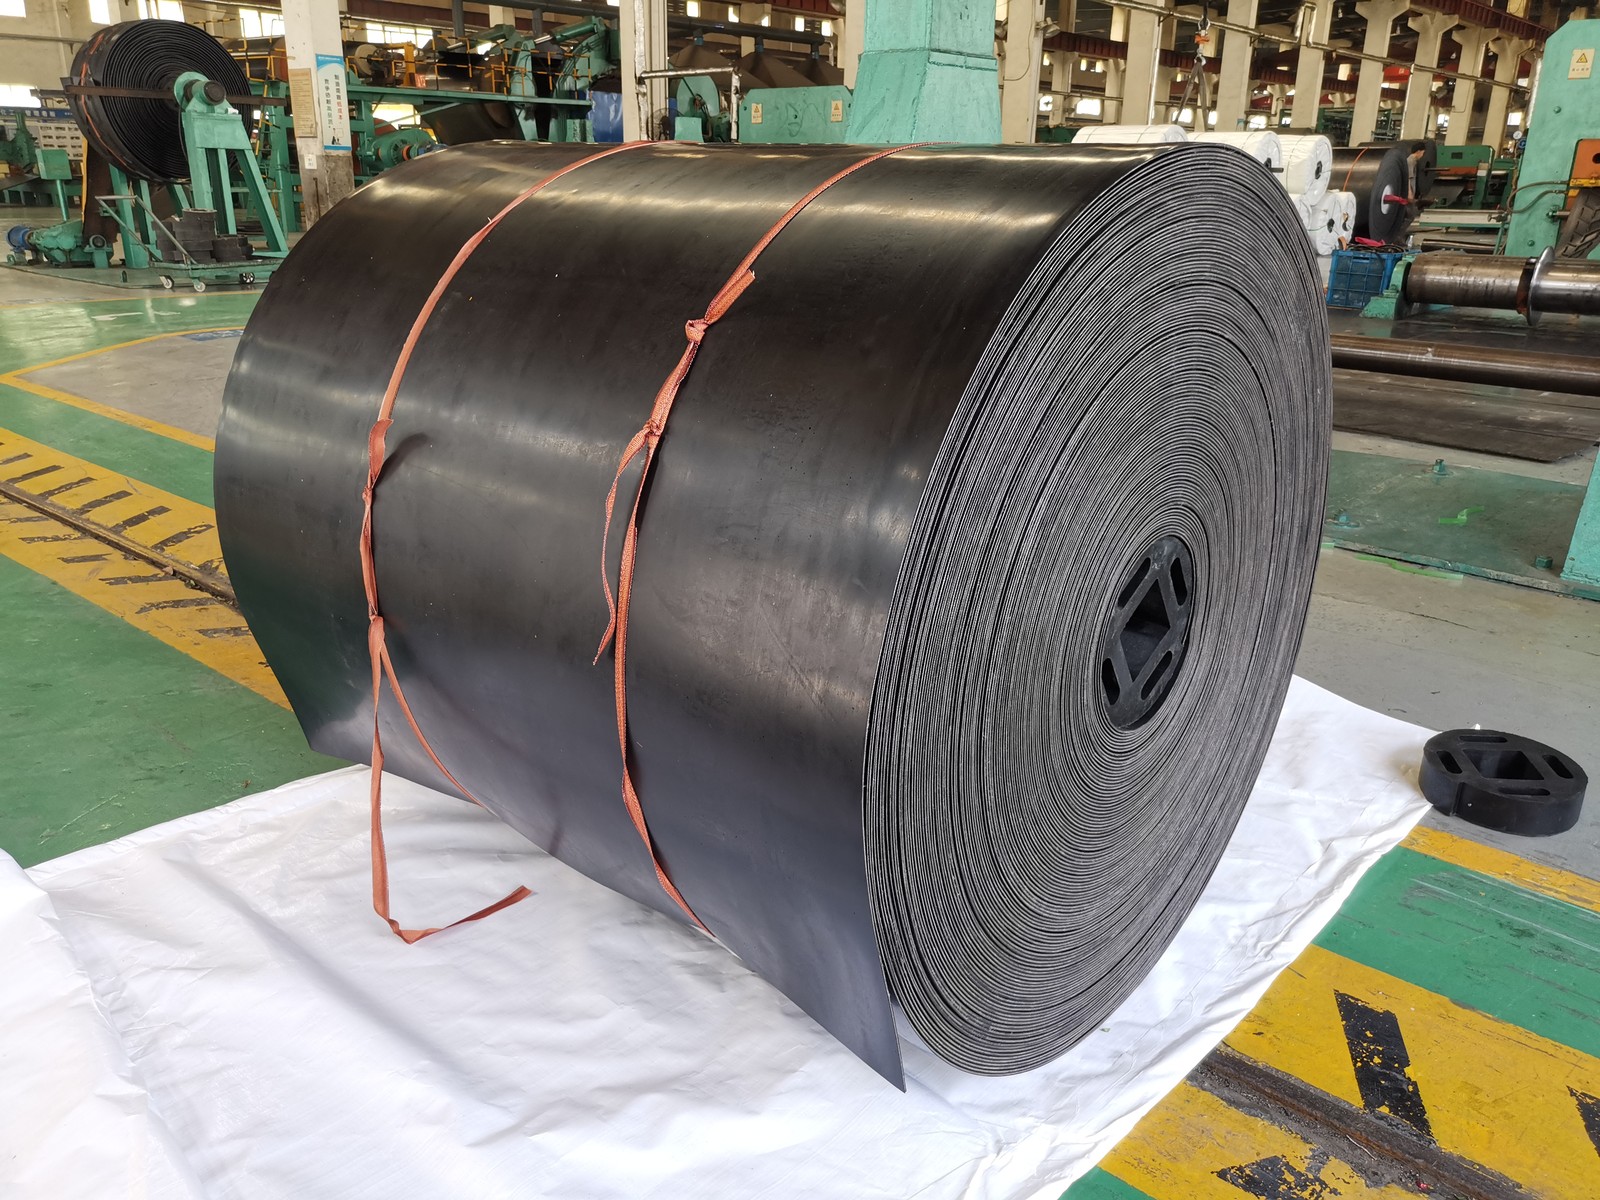
温度校准比显示屏上显示的温度更为重要。控制单元上设定的温度是压板表面温度,而不是橡胶组件中心的温度。由于橡胶的热传递速度较慢,厚带结构需要更长的固化时间。即使表面温度看起来正确,如果将适用于薄带的固化时间应用于厚多层结构,也会导致中心固化不足。
施加压力的时机是操作人员有时会低估的另一个变量。大多数硫化规范要求在温度达到设定点之前施加压力——如果施加压力过晚,橡胶会在被控制之前就开始流动,从而导致边缘挤出和接头处厚度不均。
压力冷却是许多现场维修操作中容易草率完成的最后一步。如果在接头温度仍高于约 60 至 70 度时就解除压力,橡胶会在尺寸定型之前发生变形。正确的做法是保持压力,直到组件冷却到该阈值温度,厚皮带的冷却时间比薄皮带更长。
04维护和机器状况
维护不当的硫化机会导致硫化效果不稳定,且难以诊断故障原因。压板表面积聚的先前硫化残留橡胶会造成接触不均匀和热传递不均。加热元件老化会在压板上形成冷热不均的现象。压力系统泄漏会导致长时间硫化过程中压力逐渐下降。
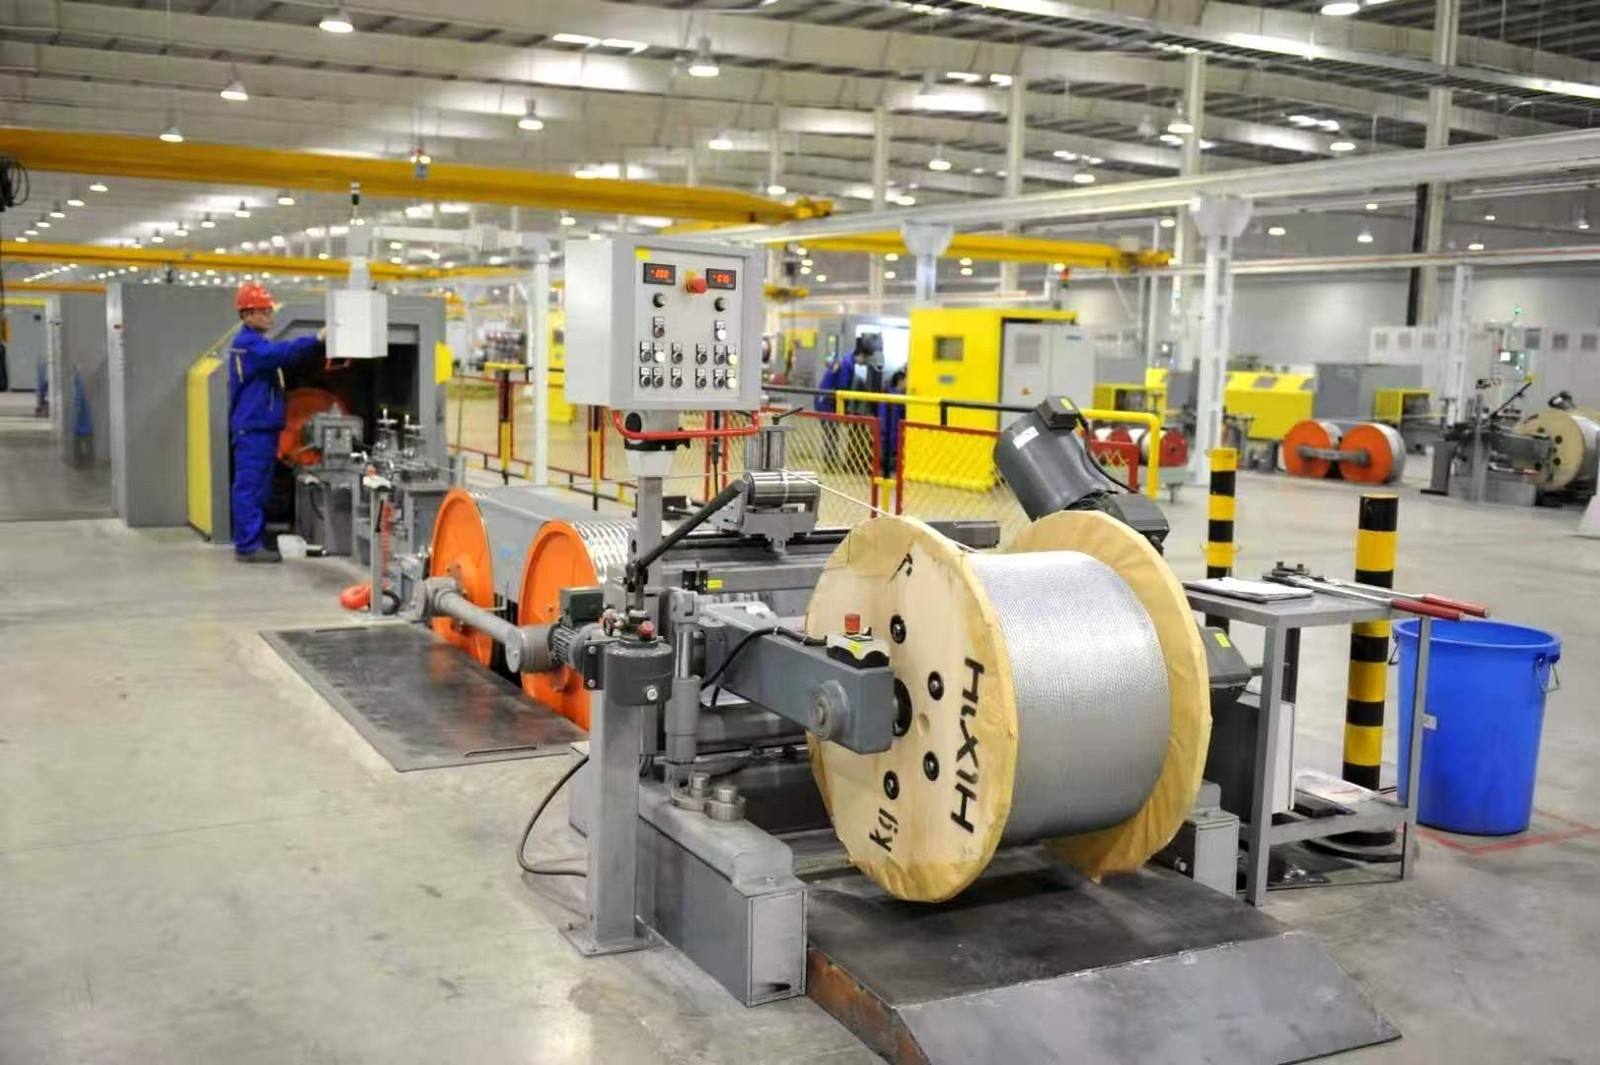
定期检查——包括压板表面状况、热电偶与参考温度计的校准、压力系统完整性——是直接影响接头质量的维护工作。在同一台机器多班次运行的生产环境中,与其等到接头失效才进行调查,不如制定一个能在性能下降影响生产之前就发现问题的维护计划,并将其纳入运营流程。
硫化机的能耗主要取决于加热效率和隔热性能。隔热性能良好的压板在硫化过程中向周围环境散失的热量更少,冷启动后也能更快达到设定温度。对于每班需要处理大量接头的作业,这种效率差异会随着时间的推移累积成可观的能源成本。
05选择合适的硫化机
应用场景决定了具体规格。对于生产输送带的固定式制造作业,具有更大压板面积和更高压力的固定式压机硫化机更适合生产环境。而对于矿山或散装物料搬运作业中的现场维修,可运输到输送带所在位置并由现场电源供电的便携式硫化机则是更实际的选择。
皮带宽度是首要的限制因素。机器压板需要覆盖接头的整个宽度——如果压板过窄,则需要多次连续硫化,这会在接头处形成一条接缝线,而接缝线是已知的薄弱点。在指定硫化机之前确认最大皮带宽度可以避免这个问题。
控制系统的功能应与工作的复杂程度相匹配。对于生产环境稳定的单一类型传送带,简单的温度和时间控制就足够了。对于处理多种不同固化要求的传送带结构的作业,存储的参数和数字记录功能可以降低对操作人员的依赖性,并在对接头质量产生疑问时提供记录,从而提升系统的价值。
宁波新康输送带有限公司生产输送带及相关设备,包括用于输送带生产和现场维修的硫化机,产品涵盖工业输送作业的标准型和重型配置。
如果您需要 皮带拼接和硫化机,请联系SINOCONVE,并提供皮带宽度、皮带骨架类型和拼接应用。我们的团队可以就合适的机器规格提供建议,并在需要时提供您所使用的皮带的现场拼接方案。

购买前需要比较的6 个关键参数
决定硫化机能否生产出优质接头的四个关键参数是:压板温度、硫化压力、硫化时间和压板宽度。下表列出了输送带接头作业中常用的参数范围、各参数的作用以及报价单上需要确认的内容。硫化温度和时间取决于输送带配方而非机器本身,而高温工况下的温度范围则在耐热输送带等级对比表中列出。
| 范围 | 典型范围 | 它控制着什么 | 需要确认什么 |
|---|---|---|---|
| 平板温度 | 140–160 °C(织物层通常为 145–155 °C) | 交联密度和固化速度;过低会导致中心固化不充分,过高会导致回火和接头脆化。 | 整个工作台面温度均匀,并使用校准过的热电偶进行测量,而不仅仅是显示屏上的设定值。 |
| 固化压力 | 接头区域压力为 1.0–2.5 MPa(10–25 bar)。 | 保持各层紧密接触,防止固化过程中出现空隙和滞留空气。 | 整个循环过程中压力始终保持稳定,而不是像某些工艺那样在开始时施加一次压力后就让压力自然释放。 |
| 治愈时间 | 根据厚度和材质进行固化;薄织物带大约需要 10-15 分钟,钢丝绳带大约需要 25-40 分钟。 | 组件中心部位的固化深度,该部位总是最后达到温度。 | 计时器启动时——它应该从压板到达设定点的那一刻开始计时。 |
| 压板宽度 | 必须大于现场最宽的传送带,例如 1200、1600 或 2000 毫米。 | 单次覆盖拼接处;窄压板迫使进行第二次覆盖,从而留下接缝线。 | 额定宽度与您最宽的皮带进行比较,加上边缘条和模压贴合 |
| 压板长度/重叠 | 每步300-1000毫米,具体数值取决于胴体情况 | 拼接强度——更长的搭接长度可提高接头效率 | 本指南将介绍橡胶输送带类型和等级中规定的输送带骨架所需的重叠部分。 |
| 加热速率和隔热 | 每分钟约升高 1–2 °C 至设定点 | 每次拼接的循环时间和能量,会在一个班次内累积。 | 现场实际可用的绝缘压板和电源 |
07便携式与固定式:哪种类型更适合您的场地
一旦确定了参数,通常需要在便携式分段式压机(可移动至输送带)和固定式压机(输送带到达压机)之间做出选择。两者固化方式相同;区别在于压板的结构、压力产生方式和接头处理方式。港口和散货码头作业会在此基础上增加额外的限制,因此港口输送带的选择需要单独考虑转运点和溢漏控制。
| 标准 | 便携式硫化机 | 固定式压力机 |
|---|---|---|
| 典型用途 | 现场维修:采矿、散货处理、港口和码头传送带 | 皮带生产线、车间拼接和大批量维修店 |
| 压板结构 | 模块化分段式压板组装成皮带宽度,通常可达 2000 毫米及以上。 | 固定压板尺寸与生产范围相匹配 |
| 压力源 | 带便携式泵或现场压缩机的气囊或液压囊 | 带集成泵和控制装置的液压机机架 |
| 处理 | 各个部件被运送到传送带上,并在几分钟内组装完毕。 | 传送带或压机已就位;适用于传送带可进给的场合。 |
| 控制 | 数字控制,带有存储的固化曲线和日志记录功能 | 数字化控制,具备生产记录和跨班次重复性 |
| 最适合 | 传送带无法拆卸,停机时间至关重要,或者现场位置偏远。 | 拼接量很大,容差和重复性至关重要。 |
08常见故障及检查内容
大多数接头故障都源于少数几个原因,其症状通常指向出错的参数。当输送带输送腐蚀性介质时,修复程序也会因覆盖化合物的不同而有所变化,具体内容请参阅本肥料和化工厂化合物选择指南。下表列出了现场发现的故障及其相应的检查方法。
| 症状 | 可能原因 | 需要检查和纠正哪些内容 |
|---|---|---|
| 中心未完全腌制,接缝柔软 | 针对较薄的皮带设定固化时间或压力。 | 接缝中心的温度而非压板表面的温度,以及固化时间与骨架厚度的关系 |
| 吹制、多孔或海绵状接头 | 压力施加过晚或在周期中丢失 | 压力施加时机、气囊和软管泄漏、密封件和垫圈状况 |
| 边缘很薄,橡胶被挤出来 | 压力过大或压板与模具配合不良 | 压力设定、边缘条和模具、压板平整度 |
| 接合处脆弱,重叠处有剥落现象。 | 织物未经抛光或干燥,或表面受到污染 | 机器关闭前的准备和干燥工作,以及工作区域的污染控制 |
| 接头处出现冷热不均的现象 | 加热元件老化或压板上有残留物 | 压板表面状况、元件连续性、热电偶相对于参考物的校准 |
| 脆性过强、过度固化的接缝 | 化合物温度过冲或回火 | 校准和设定点,以及存储在控制器上的固化曲线 |
您可能需要的产品
| 橡胶输送带 通用橡胶输送带 |
完整产品目录 浏览SINOCONVE全系列产品 |
| 关于SINOCONVE 制造和质量体系 |
联系SINOCONVE 请提供规格说明以便报价 |





