Размеры конвейерной ленты для склада сначала определяются исходя из производительности и тактового времени, а не по каталогу лент. Сначала переведите количество посылок в час в скорость ленты и грузоподъемность на метр, затем определите ширину ленты и рабочую поверхность. Только после этого вы обращаетесь к поставщику. Этот заказ определяет результат гораздо сильнее, чем любой технический паспорт, который вы прочитаете в этом месяце.
Вот одно правило, которое вы можете применить уже сегодня. Если ваш такт составляет менее 3 секунд, укажите ленту с низким коэффициентом растяжения и бесшовное соединение. Механическое крепление кажется дешевле на этапе составления коммерческого предложения, но затем от него отказываются при таком количестве циклов, обычно в пределах четверти. Остальная часть этой страницы содержит последовательность проектирования, которую мы используем на объекте: таблицу производительности, таблицу накопления и контрольный список из 20 пунктов для покупателя, который вы можете передать непосредственно своему интегратору или EPC-партнеру.

01От целевого показателя производительности до режима работы конвейерной ленты
Каждое решение о выборе ленты начинается с показателя, который уже есть у склада: количество посылок в час и приблизительный вес каждой посылки. Менеджеры склада часто приходят, имея в виду определенную ширину ленты, потому что она используется на соседнем складе. Обычно мы возвращаем их к показателю пропускной способности, потому что одна и та же лента шириной 600 мм ведет себя совершенно по-разному при 900 посылках в час и при 2400.
Вся конструкция основана на двух преобразованиях. Первое переводит количество посылок в час в массовый поток, в килограммах в секунду. Второе переводит массовый поток и скорость ленты в нагрузку на метр. Нагрузка на метр — это число, которое в конечном итоге определяет натяжение ленты, диаметр шкива и тип соединения, которое можно использовать. Пропуск этого шага приведет к избыточным параметрам каркаса, или, что еще хуже, к недостаточным параметрам, и соединение развалится в оживленном цехе.
Как перевести количество посылок в час в количество грузов на метр загрузки
Возьмите скорость доставки посылок, умножьте на средний вес единицы и разделите на 3600, чтобы получить килограммы в секунду. Разделите это значение на скорость ленты в метрах в секунду, и вы получите груз на метр. Скорость ленты, в свою очередь, зависит от шага: расстояния между последовательными посылками, умноженного на количество посылок, проходящих через фиксированную точку за час. Упаковывая посылки плотнее, можно снизить скорость при той же скорости, что почти всегда является более дешевым решением на длинной линии.
Расчет размеров конвейера для распределительного центра производится по одной и той же схеме независимо от того, перевозятся ли посылки или сыпучие грузы. Если вы хотите понять, как целевые показатели пропускной способности соотносятся с нагрузкой на конвейерную ленту в аналогичной ситуации с сыпучими грузами, команда, стоящая за нашей программой, готова вам помочь. логистическая и складская отрасль Страницы проходят одни и те же начальные этапы, и наша работа в качестве производитель конвейерных лент исходит из этих цифр, а не из списка товаров на складе.
Пример расчета: 1200 посылок в час весом 1,8 кг.
Допустим, линия перегрузки обрабатывает 1200 посылок в час, а средний вес единицы составляет 1,8 кг. Массовый поток равен 1200 × 1,8, то есть 2160 кг/ч, или 0,6 кг/с. При скорости ленты 0,6 м/с нагрузка на метр составляет 1,0 кг/м. Это мало, и это говорит о следующем: каркас ленты здесь не является ограничивающим фактором. Ограничением является точность позиционирования и срок службы соединительных элементов, поскольку 1200 посылок в час означает примерно 7,2 миллиона небольших ударов за двухсменный период в году.
Теперь изменим одну переменную. Предположим, что та же линия транспортирует коробки весом 8 кг со скоростью 3600 коробок в час. Массовый поток становится 28 800 кг/ч, или 8 кг/с. Если поддерживать скорость на уровне 1,2 м/с, нагрузка на метр возрастает до 6,67 кг/м. Тот же цех, та же ширина, но натяжение в шесть раз больше. Вот почему мы отказываемся рассчитывать стоимость конвейерной ленты для склада, основываясь только на ширине.
| Производительность (единиц/час) | Вес единицы (кг) | Скорость ленты (м/с) | Нагрузка на метр (кг/м) | Ширина ремня (мм) |
|---|---|---|---|---|
| 600 | 2.0 | 0,50 | 0,67 | 500 |
| 1200 | 1.8 | 0,60 | 1.00 | 600 |
| 1,800 | 3.0 | 0,80 | 1.88 | 800 |
| 2400 | 5.0 | 1.00 | 3.33 | 1000 |
| 3600 | 8.0 | 1.20 | 6.67 | 1200 |
Таблица 1: преобразование целевого показателя производительности в нагрузку на конвейерную ленту до выбора какого-либо продукта.
Читайте таблицу по горизонтали, а не по вертикали. Лента шириной 500 мм вполне подходит для первого ряда и совершенно непригодна для последнего. Нагрузка возрастает быстрее, чем ширина, поскольку массовый поток линейно зависит от скорости и веса, в то время как ширина увеличивает только площадь. Если удвоить скорость и удельный вес, потребуется примерно в четыре раза большая нагрузка, а не в два.
02Тактовое время и балансировка производственной линии
Тактовое время — это сердце производственной линии на складе, и оно отличается от средней производительности. Средняя производительность показывает, сколько продукции было произведено за смену. Тактовое время определяет интервал, в течение которого линия должна оставаться работоспособной в самый загруженный час, когда рабочая сила работает на пределе своих возможностей и возникают многочисленные микроостановки. Если проектировать линию, ориентируясь на среднее значение, она будет выходить из строя каждое утро понедельника.
Анализируйте узкое место, а не средние показатели.
Перед подбором лент мы запрашиваем данные сканирования за неделю. Затем мы ищем наиболее узкую станцию, а не самую быструю. Слияние с тактом 2,4 секунды, подающее груз на сортировочную машину, которая обрабатывает только одну посылку каждые 3,1 секунды, является узким местом, требующим особого подхода. Лента на медленной стороне будет работать с той скоростью, которую задает сортировочная машина, поэтому ее фактическая производительность определяется ограничениями, а не данными на табличке с характеристиками двигателя.
Практический вывод таков: гладкая, высокопрочная резиновая поверхность лучше всего справляется с ограничением нагрузки, а более лёгкий ПВХ-ремень часто подходит для всех остальных случаев. Если вы сравниваете материалы покрытия на этом этапе, обратите внимание на наше примечание о резиновый конвейерный ремень В процессе строительства объясняется, почему состав покрытия имеет меньшее значение, чем растяжение туши, когда такт падает ниже трех секунд.
Когда изменение такта на 2,4 секунды меняет характеристики ремня
При такте 2,4 секунды на каждой точке соединения закрывается примерно 1500 зазоров в час. Каждый зазор — это момент, когда нагрузка на ленту меняется, а каждое изменение — это небольшое натяжение в месте соединения. Трехслойная тканевая лента, которая прекрасно ведет себя при такте 6 секунд, начинает смещаться уже при 2,4 секундах. Мы повышаем требования к тканевому материалу на одну ступень и переходим к вулканизированному бесшовному соединению, что обходится дороже по счету-фактуре, но значительно дешевле в течение года.
| Станция | Темп (с) | Фактическая скорость (единиц/час) | Узкое место | Действие |
|---|---|---|---|---|
| Индукция | 1.9 | 1,894 | Нет | Сохраняйте ширину, поддерживайте скорость. |
| Основное слияние | 2.4 | 1500 | Да | Улучшенная туша, бесконечный сустав |
| Подача в сортировочный аппарат | 3.1 | 1,161 | Да | Уменьшить зазор, добавить второй желоб. |
| Упаковочный выход | 2.2 | 1636 | Нет | Стандартного ремня достаточно. |
Таблица 2: Тактовый и балансовый отчеты показывают, где затраты на конвейерные ленты действительно оправдывают себя.
Заметка от наших инженеров с места событий: На распределительном центре с тактом 2,4 секунды первые два года на линии использовались механические крепления. Крепежные планки ослабевали, и примерно через 90 дней появлялись разрывы по краям. Мы перевели эту ленту на горячевланизированное бесшовное соединение и наблюдали, как это же соединение проработало 14 месяцев без единого дефекта соединения. Время простоя при замене ленты также сократилось с примерно 6 часов до 4.
03Интерфейсы слияния, переадресации и сортировки
Именно на участках конвейерных лент возникают первые проблемы, и именно здесь покупатели задают наименее подробные вопросы. Слияние, отклонение и подача на сортировочную станцию — все это изменяет направление или расстояние между потоками посылок, и каждый из этих участков накладывает нагрузку, которой прямая конвейерная лента никогда не подвергается. Рассматривайте каждый участок как отдельную проектную задачу со своими собственными техническими характеристиками ленты.
Объединение геометрии и контроль зазоров
В месте слияния два потока сливаются в один. Классическая ошибка — это слияние на грани между потоками без контроля зазора выше по течению, поэтому посылки прибывают вплотную друг к другу, и конвейерной ленте приходится ускорять очередь, а не одну посылку. Установка короткого метра дозирующей ленты перед местом слияния обходится недорого и снимает большую часть ударной нагрузки. Мы наблюдали, как срок службы конвейерной ленты удваивался после добавления всего лишь этого дозирующего участка и снижения скорости вхождения с 1,0 м/с до 0,7 м/с.
Типы отводов и их потребности в лентах
Отводные устройства с толкателями допускают небольшую площадь поверхности. Сортировщики с выдвижными колесами и башмаками требуют жестких допусков по ширине и очень ровной ленты, поскольку любой изгиб или неровность поднимают механизм башмака и вызывают неправильную сортировку. Отводные устройства с угловыми роликами и лопастями занимают промежуточное положение между ними. Для смешанного цеха мы обычно указываем одно семейство лент для транспортной магистрали и более строгие, более ровные требования только для самих сортировочных модулей.
| Интерфейсный узел | Производительность (единиц/час) | Типичный риск | Смягчение последствий |
|---|---|---|---|
| Слияние на острие ножа | 1500 | Плечом к плечу | Дозирующий конвейер выше по течению |
| Выдвижное колесо переключения | 2000 | Неправильная сортировка по прогибу ремня | Плоский ремень, жесткая регулировка ширины. |
| Зазор подачи сортировочного оборудования | 1,800 | Двойная подача на сканер | Шаг скорости и зона разделения |
| Перенос упаковки | 900 | Презентация продукта при передаче. | Совпадающие скорости, небольшой носовой стабилизатор |
Таблица 3: обязанности по обеспечению взаимодействия между транспортными узлами резко отличаются от обязанностей по прямому транспорту.
Выбрать подходящий конвейер для каждого интерфейса проще, когда у вас есть единая схема для всего зала. Наш направляющая конвейерной ленты склада более подробно описывает карту модулей, и в качестве производитель складских конвейерных лент Мы регулярно встречаемся с интеграторами именно на этом этапе, до того, как список модулей будет окончательно утвержден. Если вы предпочитаете сначала отправить нам список интерфейсов, наша команда работает в качестве консультанта. поставщик конвейерных лент как для основного, так и для переадресующего модулей.
04Зоны накопления и нулевого давления
Режим накопления — это буфер, позволяющий избежать остановок в дальнейшем, не останавливая весь цех. Это также самый большой источник скрытых повреждений при доставке посылок, поскольку коробки, стоящие в очереди под давлением в течение нескольких часов, накапливают груз, который проявляется только в виде выпуклости на нижней панели. Выбор режима накопления — это конструктивное решение, а не запасной вариант.
Накопление при контакте против нулевого давления
Технология накопления при контакте позволяет посылкам соприкасаться друг с другом в очереди, так что каждая единица перевозит часть посылок, находящихся за ней. Это дешево и просто, и подходит для металлических контейнеров или паллет, обтянутых термоусадочной пленкой. Технология накопления при нулевом давлении поддерживает дискретный зазор между единицами с помощью зональных датчиков и контроллера, который управляет только зоной, расположенной непосредственно за свободной зоной. Зазор занимает место и требует дополнительного оборудования, а также защищает продукцию.
Для сортировочного цеха, где обрабатываются как полиэтиленовые пакеты, так и легкие картонные коробки, мы по умолчанию используем нулевое давление. Для цеха, где перемещаются жесткие грузы, часто достаточно контактного накопления. Ключевой вопрос прост: может ли единица на ленте деформироваться под действием сжимающей нагрузки, скажем, 30 кг, распределенной по ее основанию? Если да, то используйте нулевое давление.
Определение размеров зоны накопления
Длина зоны определяется длиной самого длинного участка плюс один защитный зазор, обычно от 150 до 250 мм. Подсчитайте, сколько участков вам нужно для компенсации самой длинной реальной остановки ниже по потоку, а затем умножьте. Для линии, которая останавливается на 90 секунд со скоростью 0,4 участка в секунду, требуется около 36 участков буфера, что при шаге 600 мм составляет примерно 22 м полосы накопления. Если площадь помещения не позволяет этого, честным решением будет устранить остановку ниже по потоку, а не замазывать ее дополнительной лентой.
| Режим накопления | Удельное давление | Эффект пропускной способности | Лучше всего подходит для |
|---|---|---|---|
| Накопление контактов | Поднимается по очереди | Максимальная пиковая скорость | Жесткие сумки и кейсы |
| Накопление при нулевом давлении | Незначительный разрыв сохраняется. | Ниже, требуется большая длина | Картонные коробки, полиэтиленовые пакеты, смешанные |
| Зона бесконтактного датчика | Ничего, никакого прикосновения. | Самый низкий уровень, необходимы элементы управления. | Хрупкие или дорогостоящие единицы |
| буфер гравитационного желоба | Контакт со стеной | Фиксированная скорость, без регулировки. | Короткие вертикальные пересадки |
Таблица 4: режим накопления выбирается по продукту, а не только по бюджету.
Поведение накопительных лент также меняется при изменении поверхности ленты. Шероховатая поверхность с высоким коэффициентом трения удерживает находящийся в очереди блок без проскальзывания, но создает большую нагрузку на привод при перезапуске, в то время как гладкая поверхность обеспечивает чистое отсоединение и требует большего момента отрыва. руководство по складам с конвейерными лентами для логистики В видео рассматривается взаимодействие накопления грунта с выбором дорожного покрытия на типичных полосах движения.
Заметка от наших инженеров с места событий: На одном из накопительных конвейеров использовалось контактное накопление, и клиент постоянно обвинял поставщика картонной упаковки в повреждении донышек. Мы измерили нагрузку сжатия вблизи разгрузочного конца, затем перевели конвейер в режим нулевого давления и снизили скорость въезда с 0,5 м/с до 0,3 м/с на участке длиной 0,6 м. Повреждения снизились примерно с 1,8% до 0,4% в течение месяца.
05Точки подъема, спуска и падения
Очень немногие складские линии идеально ровные, и исключениями обычно являются места, где продукция оказывается на полу. Наклоны и перепады высот обусловлены трением, а не привычкой, и безопасный угол для ленты для посылок намного меньше, чем большинство людей предполагает. Если ошибиться с этим участком, вам придется покупать одну и ту же ленту дважды.
Максимальный уклон до начала проскальзывания продукции
Для гладкой ПВХ-ленты, по которой движется обычная картонная коробка, мы считаем практическим пределом около 12 градусов и предпочитаем оставаться ниже 10. Глубоко замороженная продукция с поверхностным инеем снижает этот показатель до 8 градусов или ниже, поскольку лед действует как смазка. Шероховатая поверхность и узорчатые покрытия позволяют получить еще несколько градусов, а ленты с ребрами или боковыми стенками являются оптимальным решением при температуре выше 15 градусов. Если на вашем макете указано 18 градусов при использовании гладкой ленты, макет неверен.
Точки сброса и зоны удара
Точка падения — это замаскированный уклон. Продукт, упавший даже с высоты 200 мм, обладает энергией, и эта энергия должна куда-то деться. Мы подбираем размер ленты, исходя из наихудшего угла падения и наихудшего падения одновременно, а затем добавляем ударный ролик или короткий амортизирующий участок на каждом этапе перегрузки. Стоимость одного амортизирующего участка ничтожна по сравнению со стоимостью поврежденного покрытия на магистральной линии.
| Угол наклона | Высота падения | Риск продукта | Меры против скольжения |
|---|---|---|---|
| До 8 градусов | Менее 150 мм | Недостаток сухих картонных упаковок. | Плавная работа ленты, правильное отслеживание. |
| от 8 до 12 градусов | от 150 до 300 мм | Сдвинуть назад световые блоки | Шероховатая верхняя крышка, регулятор скорости |
| от 12 до 18 градусов | 300–500 мм | Частое падение товара | Ремень с шипами или ремень с боковой стенкой |
| Выше 18 градусов | Выше 500 мм | Не подходит для плоского ремня | Ременная лента с боковыми стенками и перепроектирование желоба |
Таблица 5: уклон и перепад высот проектируются одновременно, поскольку каждый из них увеличивает нагрузку на другой.
В тех случаях, когда по склону перемещается сыпучий или гранулированный материал, а не сыпучие грузы, то гладкую поверхность можно обработать с помощью рифленых бортиков и гофрированных стенок. шероховатая верхняя направляющая конвейерной ленты охватывает сегмент легких нагрузок в этом диапазоне, и наш ассортимент в целом распределитель конвейерных лент Включает в себя узорчатые покрытия для более крутых участков складской планировки.
06Окружающая среда: температура, влажность и пыль.
Условия на складе редко бывают такими щадящими, как это описывается на совещании по техническим условиям. В одном и том же здании может находиться морозильный склад с температурой минус 22 градуса Цельсия, цех комплектации заказов с температурой 24 градуса и погрузочная площадка, которая переключается между этими двумя режимами в течение одной смены. Составы покрытия конвейерных лент изнашиваются с очень разной скоростью в этом диапазоне, и неправильный выбор проявляется в виде трещин задолго до износа каркаса.
Холодильные камеры, температура ниже -18 градусов Цельсия
Стандартные нитриловые покрытия затвердевают в холодильной камере и могут трескаться в местах изгиба в течение сезона. При температурах ниже минус 18 градусов Цельсия мы переходим на низкотемпературный состав и используем более тонкие ленты, поскольку более тонкая лента легче изгибается вокруг небольшого шкива, когда резина затвердевает. Мы также избегаем механических крепежных элементов в морозильных камерах, поскольку металлические стержни проводят холод и становятся хрупкими.
Промывка, конденсация и пыль
В зонах мойки проблема обратная. Многократное увлажнение и высыхание сокращают срок службы покрытия, если состав не обладает гидролизными свойствами, а в теплом помещении с холодным продуктом образуется конденсат, который действует как постоянная смазка. Мелкая пыль, в свою очередь, проникает в поверхность шкива и изменяет эффективное трение. Если вы взвешиваете материалы для покрытия в этой смеси, наше сравнение... резиновая конвейерная лента против ПВХ конвейерной ленты указывается, в чём побеждает каждый из них.
| Параметр | Типичный диапазон | Влияние на ремень | Ответ на проект |
|---|---|---|---|
| Температура | От -22 до 40 градусов Цельсия | Покрытие затвердевает или стареет | Низкотемпературная смесь |
| Относительная влажность | от 40 до 95 процентов | Потеря сцепления с влажным покрытием | Устойчивое к гидролизу покрытие |
| Конденсация | Холодная продукция, теплый зал | Скольжение в местах наклона | Обложка с узором, нижний угол |
| мелкая пыль | Высокий уровень отходов и возвратов | Изменение трения, маркировка | Герметичные ролики, доступ для очистки. |
Таблица 6: экологические параметры, влияющие на стоимость ремня до согласования единой цены.
Условия эксплуатации также влияют на ход гарантийного обслуживания, поэтому мы держим собственную испытательную линию рядом с производством. Покупатели, желающие увидеть, как изготавливается ремень, прежде чем совершить покупку, могут это сделать. посетить работы который работает как наш завод конвейерных лент и сравнить кривые отверждения с собственным температурным профилем.
07Тип конвейерной ленты в зависимости от функции склада
Это таблица, которая действительно нужна большинству покупателей, и она имеет смысл только после выполнения предыдущих шести шагов. Тип ленты определяется ее функцией, а функция определяется рассчитанной вами нагрузкой. Возвратная лента и лента подачи сортировочной машины могут располагаться на расстоянии трех метров друг от друга и при этом требовать совершенно разных характеристик, поскольку одна перемещает поврежденные товары на низкой скорости, а другая — однородные единицы на высокой скорости с малым расстоянием между ними.
Комплектация заказов, транспортировка, упаковка и возврат товаров.
Для линий комплектации требуется лента с достаточным трением, чтобы удерживать контейнер на небольшом наклоне, и достаточным свободным движением, чтобы комплектовщик мог снять коробку вручную. Для транспортных магистралей требования противоположны: минимальное трение, максимальная стабильность движения и долговечное соединение. На упаковочных и возвратных линиях используются ленты неправильной формы, поэтому поверхность должна выдерживать воздействие ленты, обвязочных материалов и мелкого мусора, не оставляя следов на следующей чистой посылке.
Чтение таблицы функций
Если один конвейер должен выполнять две функции, выберите более строгую и примите её стоимость. Если две функции находятся в разных температурных зонах, рассматривайте их как два отдельных конвейера, даже если интегратор изобразил их как один.
| Функция | Семейство поясов | Поверхность | Тип соединения | Причина |
|---|---|---|---|---|
| Комплектация заказов | ПВХ двухслойный | Гладкая, матовая | Горячая склейка | Низкий уровень шума, чистое срабатывание |
| Основной транспорт | ПВХ или легкая резина | Гладкий | Бесконечный вулканизированный | Стабильность отслеживания на скорости |
| Слияние и перенаправление | Плоский ПВХ, жесткие допуски | Очень плоский | Бесконечный вулканизированный | Отсутствие наклона для сортировки обуви |
| Перемещение по наклонной плоскости | Шероховатая вершина | Заостренный | Горячая склейка | Сцепление на склонах до 15 градусов |
| корм для холодильных складов | ПВХ для низких температур | Гладкий | Бесконечный вулканизированный | Гибкость ниже минус 18 °C |
| Возвраты и отходы | Более плотный ПВХ-чехол | Текстурированный | Механический или горячий | Устойчивость к проколам |
Таблица 7: основной результат работы, сопоставление функций склада с семейством ленточных конвейеров и шарнирами.
Большинство пунктов выдачи посылок в конечном итоге стандартизируют свою деятельность по одному из следующих вариантов. ПВХ конвейерная лента Для базовой сети, потому что она легкая, тихая и легко чистится. Если вы впервые сопоставляете функции со спецификациями, наше краткое описание... Типы конвейерных лент из ПВХ Собирает все семейные различия в одном месте.
08Подбор компонентов: ролики, шкивы и привод.
Качество ремня напрямую зависит от качества окружающих его компонентов. Мы регулярно видим, как идеально подобранный ремень выходит из строя в течение нескольких недель из-за шкива, слишком маленького для места соединения, или из-за расстояния между роликами, скопированного с медленного конвейера для сыпучих грузов и не пересчитанного для быстрой линии доставки посылок. Именно подбор компонентов определяет, будет ли конструкция надежной или незаметно развалится.
Совместимость диаметра шкива и типа соединения
Для каждого соединения существует минимальный диаметр шкива, и для вулканизированного соединения обычно требуется больший диаметр, чем для механического крепежа, поскольку тело соединения толще и менее гибкое. Если конструкция требует использования шкива меньшего диаметра, необходимо изменить само соединение, а не шкив. Мы видели, как клиенты дорогостоящим способом пытались решить эту проблему, прокладывая ремень, соединенный методом сращивания, через шкив диаметром 65 мм, пока соединение не треснуло по краю. Переход к правильному диаметру немедленно решал проблему.
Расстояние между направляющими роликами под грузом
Расстояние между роликами определяется допустимым провисанием между опорами. Для лёгкой ленточной конвейерной ленты с шагом 600 мм обычно используется расстояние от 1000 до 1200 мм. При увеличении веса груза расстояние необходимо уменьшить, иначе лента провиснет, и посылки будут скользить по провисанию, как по гамаку. При перевозке тяжёлых грузов мы часто используем расстояние 600 мм с немного выпуклым роликом для улучшения отслеживания.
Компоненты приводной системы заслуживают такого же внимания. Приводы конвейеров и вспомогательное оборудование, такое как насосы, вентиляторы и приводы упаковочных машин, зависят от элементов трансмиссии, которые часто заказываются в последнюю очередь. Если на сортировочном конвейере используются клиноременные приводы, то правильный подбор профиля и длины имеет такое же значение, как и сама конвейерная лента. производитель приводных ремней Мы видим обе стороны вопроса, и в нашем каталоге представлены приводные ремни для тех же интеграторов, которые покупают наши конвейерные ленты. Покупатели, которым необходим полный ассортимент приводных систем, также могут ознакомиться с нашей продукцией. производитель клиновых ремней для силовых узлов на линии.
| Компонент | Основа отбора | Общее несоответствие |
|---|---|---|
| Головной шкив | Толщина сращивания, угол обмотки | Диаметр слишком мал для соединения. |
| Несущие ролики | Нагрузка на метр, допустимый провис | Расстояние скопировано из материала, используемого для массовых поставок. |
| Возвратные ролики | Вес ремня, доступ для очистки | Слишком мало, клапаны ремней |
| Занимать | Упругое растяжение туши | Недостаточное расстояние для ползучести |
| Приводной двигатель и редуктор | Момент срыва при накоплении | Размер определяется только по текущей нагрузке. |
Таблица 8: несоответствия компонентов, которые сокращают срок службы ремня гораздо сильнее, чем это когда-либо делает марка ремня.
В складских помещениях, где обрабатываются более тяжелые промышленные грузы, а не посылки, та же логика применяется и в большем масштабе. Наша собственная программа по транспортировке тяжелых грузов включает в себя промышленный конвейерный ремень Созданный для непрерывной работы в режиме дробления, этот стенд демонстрирует, как меняется выбор шкивов и каркаса при увеличении удельной нагрузки. Для сортировочного цеха вывод тот же, только при нагрузке в десять раз меньшей.
Взаимодействие между ПВХ и промышленными системами также является местом реализации программ OEM-производителей. Интеграторам, которые производят модули серийно, часто требуется единый поставщик для обоих направлений, поэтому наша работа в качестве... Производитель конвейерных лент из ПВХ (OEM) охватывает как ремни, установленные на раме, так и свободные ремни. Если конструкция все еще открыта, то простой вариант. складской ПВХ конвейер Обычно отправной точкой для разработки модулей автоматизации логистики является спецификация.
09Потребление энергии и стратегии простоя
Энергия — это затраты, которые никто не проверяет до получения счета-фактуры, и на складе она в основном тратится впустую в режиме простоя. Линия из тридцати коротких конвейерных лент, работающих пустыми шестнадцать часов в день, обходится гораздо дороже, чем одна длинная лента, работающая под нагрузкой всю смену. Вопрос проектирования заключается не просто в том, сколько энергии требуется конвейеру, а в том, когда она ему вообще нужна.
Куда уходят киловатты
В конвейерной системе для посылок рабочая нагрузка часто составляет лишь небольшую часть установленной мощности двигателя. Большая часть потребления приходится на трение в режиме холостого хода, а также на редуктор и любые вспомогательные приводы. Один модуль мощностью 0,75 кВт, работающий в режиме холостого хода 5000 часов в год, потребляет почти 4000 кВт·ч, прежде чем переместить хотя бы одну посылку. Умножьте это на цех из пятидесяти модулей, и расходы на простой станут самой большой статьей расходов в бюджете на техническое обслуживание.
Вот почему зонирование важнее эффективности двигателя. Группируйте модули в зоны, привязанные к фактическому потоку транспорта, и останавливайте зону, когда датчик, расположенный выше по потоку, не обнаруживает ничего в течение заданного интервала. Пятиминутный тайм-аут простоя на участках с низким потоком обычно снижает энергопотребление конвейера на треть без ущерба для производительности.
Режимы сна, плавный пуск и окупаемость инвестиций
Плавный пуск и частотно-регулируемые приводы уменьшают пусковой ток, возникающий при каждом перезапуске ленты, и это особенно важно на линиях с высокой интенсивностью работы, где модуль останавливается и запускается сотни раз за смену. Компромисс заключается в выделении тепла и усложнении конструкции: шкаф частотно-регулируемого привода нуждается в вентиляции, а плохо настроенный пусковой механизм может привести к проскальзыванию нагруженной ленты на наклонной поверхности. Мы устанавливаем пусковые механизмы с запасом на наклонных поверхностях и позволяем модулям, транспортируемым по плоской поверхности, запускаться быстрее.
| Режим | Основа для выдачи | Мера спасения | Обратный платеж |
|---|---|---|---|
| Непрерывный бег | Полная тяга без нагрузки на протяжении всей смены | Остановка в зоне, определяемой интенсивностью движения | Только управление, кратчайший срок окупаемости |
| Зонированный холостой ход | Останавливается после истечения тайм-аута | Настроенное время ожидания для каждой полосы | Экономит примерно треть |
| Плавный пуск по запросу | Наклонный приток | Сниженный пусковой ток | Наилучшие результаты достигаются при использовании модулей с высокой частотой циклов зарядки/разрядки. |
| Ремень с низким коэффициентом трения | Сниженная рабочая нагрузка | Более гладкая поверхность, правильное натяжение | Окупаемость на протяжении всего срока службы ленты. |
Таблица 9: стратегия холостого хода обычно обеспечивает больше энергии, чем модернизация двигателя.
Когда завод стандартизирует свои конвейерные ленты, вопросы энергосбережения и планирования закупок, как правило, обсуждаются на том же совещании, и именно здесь помогает сводный список поставщиков. Покупатели, желающие сравнить семейства продукции по всей линейке, могут просмотреть ассортимент. оптовая продажа конвейерных лент вместо того, чтобы упорядочивать модули по одному.
10Шум и трение поверхностей в сортировочных залах
Шум — это результат проектирования, а не случайность. Сортировочный цех может достичь целевого показателя производительности и при этом не соответствовать допустимым нагрузкам, а устранение проблемы обычно обходится дешевле на этапе проектирования, чем после ввода в эксплуатацию. Операторы, которые не слышат сигнал тревоги из-за слишком высокой интенсивности шума на линии, также медленнее реагируют на заторы, что косвенно снижает производительность.
Источники шума на посылочной линии
Наиболее громкие шумы обычно исходят не от самого ремня. Удары в местах падения, свист роликовых подшипников на высокой скорости, дребезжание изделия о твердую поверхность и работа редукторов — каждый из этих факторов вносит свой вклад. Жесткий, гладкий ремень, быстро движущийся по стальным роликам, быстро начинает шуметь. Немного более мягкое покрытие с правильно расположенными натяжными роликами заметно снижает уровень шума на той же линии.
Честное чтение показателей шума
Опубликованные данные часто приводятся с расстояния одного метра от источника, в тихой испытательной комнате, которая не является вашим залом. Рассматривайте любое отдельное число как сравнение вариантов, а не как прогноз вашего пола. Важна разница между двумя комбинациями ленточных и роликовых конвейеров, измеренными одинаковым способом.
| Источник шума | Типичная группа | Смягчение последствий |
|---|---|---|
| Удары в местах падения | Высший, импульсивный | Ударные ролики, более короткие спуски |
| Свист промежуточного подшипника | Средние, тональные | Герметичные, сбалансированные ролики |
| Обсуждение продукции | Широкий, зависящий от поверхности | Более мягкое покрытие, одинаковые скорости |
| Коробка передач и привод | Низкий, стабильный | Корпус, правильная юстировка |
Таблица 10: бороться с шумом в его источнике, а не через акустику здания.
Заметка от наших инженеров с места событий: В зале возврата товаров уровень шума возле желобов составлял около 84 дБ, и операторы жаловались на усталость в течение смены. Мы сократили длину трех желобов с 400 мм до 180 мм и установили амортизирующие ролики. После этого в той же точке измерения уровень шума составил около 79 дБ. Акустические панели не потребовались, и посылки перестали отскакивать от боковых ограждений.
11Планирование периодов технического обслуживания и запасных частей
На круглосуточном складе нет естественного окна для технического обслуживания, поэтому это окно необходимо заложить в планировку. Вопрос в том, какую часть линии можно изолировать, не останавливая отгрузку, и сколько времени занимают задачи, требующие изоляции. Сокращение времени замены конвейерной ленты с шести до четырех часов — это достижение в области проектирования, а не повышения эффективности технического обслуживания.
Включение двухчасового окна в 24-часовую очередь
Мы планируем работу, ориентируясь на час наименьшей загруженности в течение дня, обычно непосредственно перед первой волной входящих грузов. Задачи сортируются на те, которые требуют остановки линии, те, которые требуют остановки только одного модуля, и те, которые можно выполнить во время работы линии. Проверки и уборка попадают в последнюю группу, и перенос их с критического временного промежутка освобождает время простоя для реальной работы.
Стратегия в отношении запасных частей следует той же логике. Мы храним на складе детали, срок поставки которых длительный, а цена низкая, и не храним детали, которые можно дешево и быстро получить. На складе, работающем круглосуточно, должен храниться один запасной ремень на каждый критически важный модуль, комплект натяжных роликов, один шкив головки и комплект для соединения. Остальное можно приобрести по запросу.
| Задача | Частота | Требуется остановка |
|---|---|---|
| Проверка слежения | Еженедельно | Нет, во время бега. |
| Проверка соединения | Ежемесячно | Остановка модуля только |
| Замена натяжного ролика | Ежеквартальная ротация | Остановка модуля, один час |
| Замена ремня | При условии | Полная остановка, от четырех до шести часов |
| Проверка обшивки шкива | Ежегодный | Точка, запланировано |
Таблица 11: задачи отсортированы по временному интервалу, который им действительно необходим, а не по традиции.
12Отслеживание и повреждение кромок в линиях с высокой частотой циклов печати.
Повреждение кромки — это первый симптом, который замечают большинство складских работников, и последний, который они правильно диагностируют. Изношенная кромка выглядит как проблема с качеством ленты и обычно указывает на проблему с погрузкой или выравниванием. Исправьте ленту, и новая лента износится в том же месте.
Почему кромки ломаются первыми
Обычно причиной является смещение груза. Если посылки постоянно приземляются на одну сторону, на этой стороне возникает большее натяжение, и лента трется о край ролика. Трение истирает упаковку и обнажает ткань. Это редко бывает симметрично, поэтому один край повреждается, а другой выглядит как новый. Небольшое смещение на одном шкиве может привести к аналогичному результату.
| Симптом | Вероятная причина | Исправление |
|---|---|---|
| Один край был потрепан. | Смещение нагрузки или перекошенный шкив | Расположите нагрузку по центру, выровняйте шкив. |
| Ремень смещается при запуске | Слабое натяжение, холодный ремень | Цикл повторного натяжения и разминки |
| Дрейф только под нагрузкой | Ролик с выпуклой головкой, неравномерное растяжение | Самоцентрирующийся ролик на возврате |
| Потертости посередине ремня | Шум от продукции, мусор | Доступ для чистки, мягкая крышка |
Таблица 12: определите причину повреждения кромки, прежде чем заказывать замену.
Проблемы с натяжением ленты часто начинаются на обратной стороне, где один смещенный ролик может сдвинуть всю ленту. Наша заметка о выбор выравнивающего ролика Включает в себя недорогое решение, к которому мы обращаемся в первую очередь на быстрой линии.
13Соединение и быстрая замена ремней
Время замены определяется проектом, а не определяется случайным образом. Два ремня с одинаковыми характеристиками могут отличаться на три часа простоя в зависимости от способа изготовления соединения и конструкции рамы. На линии, которую нельзя останавливать, эта разница определяет, следует ли заменять ремень во время смены или вызывать специалиста на ночь.
Тип соединения против количества циклов
Механические крепежные элементы выигрывают по скорости установки, но проигрывают по сроку службы. Они являются правильным выбором для ленты с низкой интенсивностью использования или для временного ремонта, но неправильным выбором везде, где лента проходит через скрепер или передний шкив тысячи раз за смену. Вулканизированные соединения требуют больше времени в полевых условиях, а затем могут работать месяцами без обслуживания.
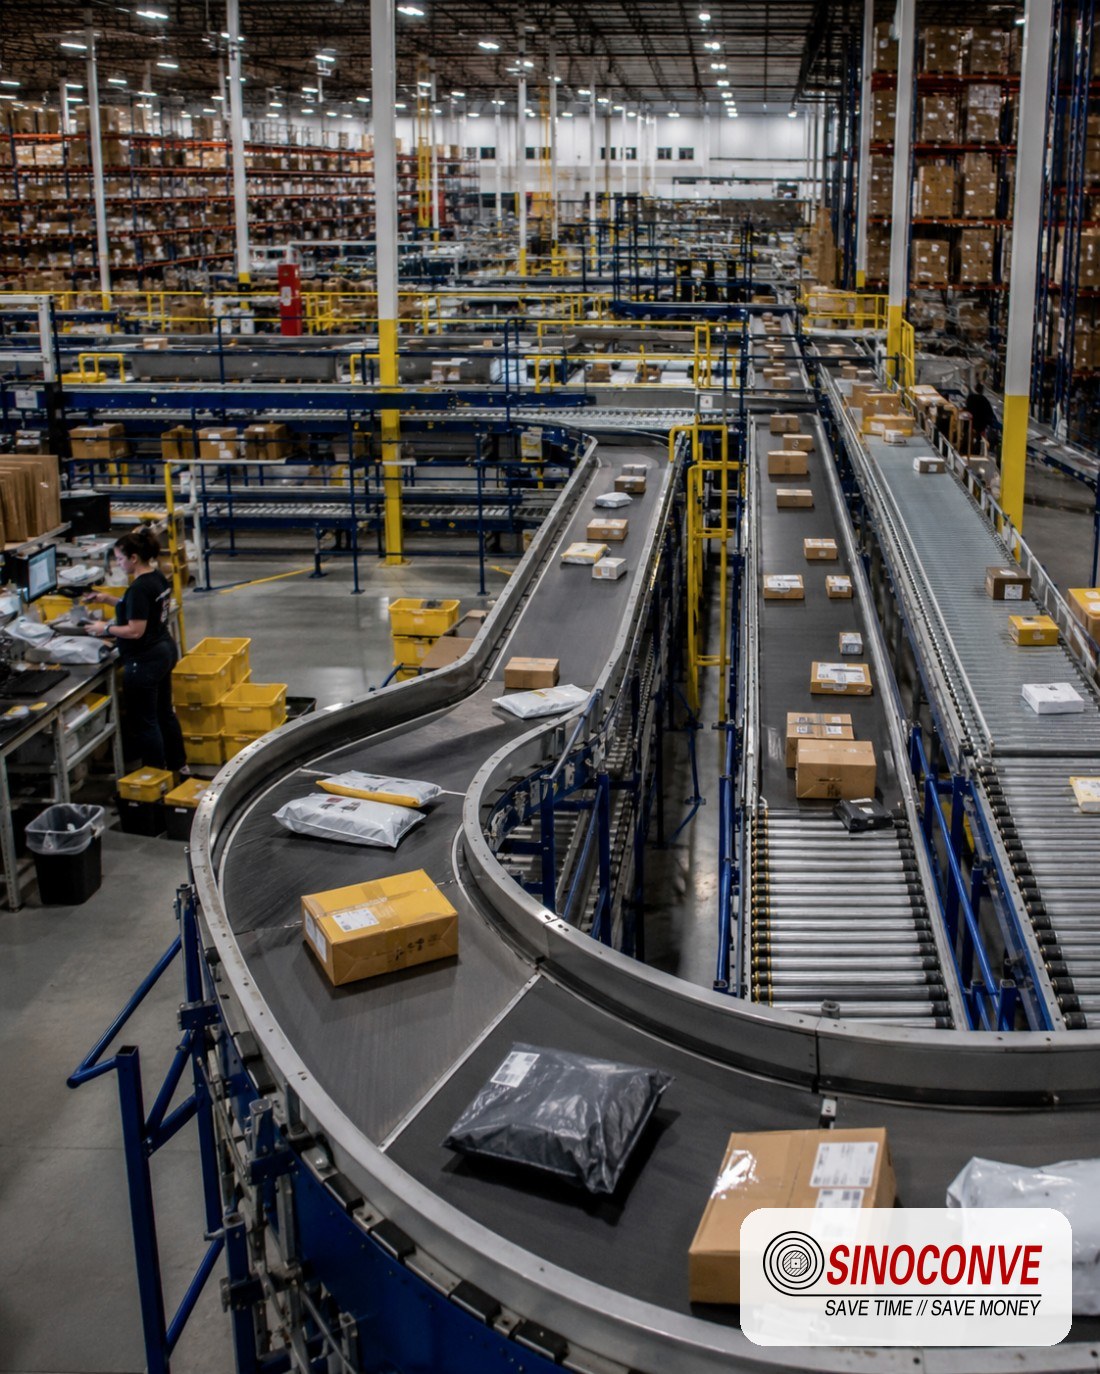
| Совместный метод | Время простоя | Подходящий пояс |
|---|---|---|
| Механический крепеж | Один-два часа | Низкочастотный, временный ремонт |
| Горячая вулканизированная склейка | от четырех до шести часов | Транспортные ленты с высокой частотой вращения |
| Заводской бесконечный ремень | Снятие рамки | Короткие модули, OEM-сборки |
Таблица 13: количество часов монтажа по результатам совместного выбора подрядчиков в зависимости от срока службы.
Перед заказом стоит сравнить характеристики соединения с требованиями конкретного применения, а не ориентироваться на прайс-лист. Наше сравнение... Соединение с помощью стыка и механического крепежа указывается, к какому методу относится тот или иной метод, и Контрольный список покупателя по соединению конвейерных лент В этом документе перечислены двенадцать пунктов, которые мы проверяем перед приемкой соединения. Покупателям, желающим полностью демонтировать соединение, также следует ознакомиться с объяснением причин. бесконечные конвейерные ленты подходит для модулей с коротким циклом работы и высокой частотой обновления.
14План приемочных испытаний при передаче объекта.
Приёмка — это момент, когда конструкция либо доказывает свою эффективность, либо её тихонько списывают со счетов. Большинство споров, которые мы наблюдаем при передаче объекта, касаются не качества конвейерных лент, а отсутствия зафиксированных базовых показателей. Без них никто не сможет доказать, что линия когда-либо достигала поставленных целей.
Что записать в первый день
Запустите линию с расчетной производительностью на целый час и запишите фактическую скорость, количество микроостановок и измеренную скорость ленты. Затем измерьте смещение ленты в трех точках, сфотографируйте место соединения и отметьте температуру окружающей среды. Базовые показатели, которые никто не зафиксировал, не могут быть использованы в качестве доказательства через шесть месяцев.
| Элемент | Критерий | Записывать |
|---|---|---|
| Производительность проектирования | Встреча длилась один час без перерыва. | Единиц в час, по станциям |
| Отслеживание ленты | В пределах допустимой ширины кромки по всей длине | Фотографии в трех точках |
| Целостность соединения | Нет ступенек, нет видимых пустот. | Крупный план, номер соединения |
| Шум | В пределах проектных ограничений | показания в дБ в фиксированных точках |
| устройства безопасности | Все охранники и остановки проверены. | Подписанный контрольный список |
Таблица 14: Зафиксированная базовая схема передачи защищает как покупателя, так и поставщика.
15Ключевые показатели эффективности и общая стоимость владения
Покупная цена — это наименьшая часть стоимости складской ленты. Основные составляющие — это время простоя, затраты на оплату труда при замене и потери производительности во время работы модуля. Лента, которая стоит немного дороже и служит вдвое дольше, почти всегда выигрывает по арифметическим показателям.
Трехлетний прогноз
Рассматривайте ситуацию в течение трех лет, а не одного. Учитывайте износ ленты, соединений, роликов и потерянное время работы. Потеря четырех часов простоя дважды в год при незначительной разнице в час обычно затмевает разницу между разными типами лент. Именно этот показатель должен стать определяющим при принятии решения.
| KPI | Мера | Пример за три года |
|---|---|---|
| Срок службы ремня | Месяцы службы | 36 против 18, два замены спасены |
| Незапланированные остановки | События в год | С девяти осталось три |
| Часы замены | Часы на мероприятие | Шесть вниз до четырех |
| Стоимость за метр | Стоимость доставки за весь срок службы | Чем ниже оценка, тем лучше. |
Таблица 15: трехлетний прогноз, согласно которому стоимость руды, полученной методом ленточной сортировки, обычно окупается.
16Контрольный список покупателя: 20 пунктов перед оформлением заказа
Это бланк, который мы просим заполнить склад перед тем, как составить коммерческое предложение. Двадцать позиций, и любая пустая строка – это риск, который проявится позже. Передайте его интегратору, заполните его этими позициями и сохраните копию вместе с заказом на покупку.
Проработка двадцати пунктов
Начните с параметров пропускной способности и такта, поскольку от них зависит все остальное. Затем подтвердите параметры среды и тип соединения, и только после этого определите ширину, площадь и поставщика. Если две строки конфликтуют, разрешайте их в указанном порядке, а не согласовывайте каждую строку по отдельности.
| Проверить товар | Требование | Доказательство | Владелец |
|---|---|---|---|
| 1. Пиковая пропускная способность | Единиц в час, худший час | Отчет WMS | Опы |
| 2 Почасовая ставка | Секунды на единицу | Данные сканирования | Опы |
| 3 Диапазон веса единицы | от минимума до максимума | Протокол отбора проб | Опы |
| 4 нагрузки на метр | Расчетное значение кг/м | Лист с проектной документацией | Инженерное дело |
| 5 Ширина ремня | Подбирает самый широкий блок | Чертеж компоновки | Инженерное дело |
| 6 скоростей ленты | Выступление с поля | Расчет привода | Инженерное дело |
| 7 Поверхность | Подбирается в соответствии с потребностями захвата. | Пример теста | Покупатель |
| 8 Цвет обложки | Стандарт объекта | Техническая спецификация | Покупатель |
| 9 Диапазон температур | Минимальные и максимальные значения параметров сайта | Данные регистратора | Удобства |
| 10 Влажность | Типичные и пиковые | Данные регистратора | Удобства |
| 11 Наклон | Градусы на каждом наклоне | Чертеж компоновки | Инженерное дело |
| 12 высот падения | Миллиметры при переадресации | Чертеж компоновки | Инженерное дело |
| 13 Тип соединения | Вулканизированный или бесконечный | Описание метода | Поставщик |
| 14 Минимальный шкив | Соответствует пределу допустимой нагрузки на суставы. | Данные поставщика | Поставщик |
| 15 Расстояние между натяжными роликами | От нагрузки и провисания | Лист с проектной документацией | Поставщик |
| 16. Начать путешествия | Чехлы растягиваются | Лист с проектной документацией | Поставщик |
| 17 запасных частей в наличии | Один конвейер на каждую критически важную линию | Список магазинов | Обслуживание |
| 18. Окно технического обслуживания | Доступные часы в неделю | План смен | Обслуживание |
| 19. План принятия | Тесты согласованы в письменной форме. | Подписанный план | Покупатель |
| 20 Документация | Технический паспорт и совместная запись | Пакет для передачи | Поставщик |
Таблица 16: двадцать вопросов, на которые мы хотим получить ответы до того, как будет оформлен заказ на складские конвейерные ленты.
Некоторые из этих пунктов тесно связаны с самим процессом покупки ПВХ, и стоит сверить их со специальным списком. Двенадцать пунктов в нашем Контрольный список покупателя конвейерной ленты из ПВХ Расширьте раздел документации этого листа, и если вы стандартизируете несколько модулей одновременно, простой каталог продукции Это самый быстрый способ сравнить семьи.

17Часто задаваемые вопросы
Как подобрать размер ленты, исходя из количества посылок в час?
Умножьте скорость доставки посылки на средний вес единицы, разделите на 3600 (килограммы в секунду), затем разделите на скорость ленты в метрах в секунду. Это даст нагрузку на метр, которая определяет натяжение и толщину каркаса. Далее идет ширина ленты, которая определяется по самой широкой единице, а не по нагрузке. Зафиксируйте расчеты на бумаге до начала переговоров с поставщиком.
Какой такт времени обуславливает бесконечный способ соединения?
Как правило, это менее 3 секунд. За это время соединение проходит через шкив и скребок более миллиона раз в год, а механические крепежные элементы обычно ослабевают в течение 90 дней. Время от 3 до 6 секунд зависит от изделия и количества обратных изгибов в компоновке.
В каких случаях накопление при нулевом давлении оправдывает затраты?
Задайте два вопроса. Может ли устройство деформироваться под воздействием сжатия, и длиннее ли очередь, чем несколько минут? Если хотя бы на один из этих вопросов вы ответите утвердительно, дополнительные зоны и элементы управления обычно окупаются за счет уменьшения повреждений. Компромисс заключается в длине: для установки в условиях нулевого давления требуется больше площади для того же буфера.
Какой уклон может выдержать лента для посылок, прежде чем товар начнет соскальзывать?
Для гладкой ПВХ-ленты на сухом картоне оптимальной температурой является примерно 12 градусов, и мы предпочитаем оставаться ниже 10. На инее или влажном материале этот предел снижается примерно до 8 градусов. При температуре выше 15 градусов следует переходить на ленты с ребрами жесткости или боковыми стенками, а не полагаться на трение.
Влияет ли влажность в холодильной камере на выбор конвейерной ленты?
Да, и холод — это только половина дела. При температуре ниже минус 18 градусов Цельсия покрытие затвердевает, поэтому низкотемпературный состав и более тонкий ремень помогают ему изгибаться вокруг небольших шкивов. Конденсация на холодном продукте тогда действует как смазка, поэтому углы наклона в морозильных камерах следует уменьшать, даже если состав ремня подобран правильно.
Сколько энергии на самом деле расходуется впустую при работе двигателя на холостом ходу?
Это превышает ожидания большинства аудитов. Модуль мощностью 0,75 кВт, работающий в пустом состоянии в течение 5000 часов, потребляет около 4000 кВт·ч без перемещения ни одной посылки, а в зале с пятьюдесятью такими модулями простой является самой большой статьей расходов на техническое обслуживание. Зонирование с пятиминутным тайм-аутом обычно позволяет сократить потребление энергии конвейером примерно на треть.
Что вызывает повреждение кромок на высокопроизводительной сортировочной линии?
Смещение нагрузки происходит в девяти случаях из десяти. Постоянная смещенная нагрузка увеличивает натяжение с одной стороны и трение покрытия о край ролика. Перекошенный шкив дает тот же результат. Прежде чем винить ремень, проверьте точку приложения нагрузки и выравнивание шкива.
Сколько времени должна занимать замена ремня в течение всего периода переключения передач?
На горячее вулканизированное соединение на магистральной линии уходит от четырех до шести часов, а на механическое крепление на коротком модуле — от одного до двух часов. Многое зависит от компоновки. Рамы со съемными боковыми секциями и открытым доступом к шкивам обычно сокращают время работы на час, поэтому учитывайте это на этапе проектирования.
Какие ключевые показатели эффективности (KPI) первыми выявляют неисправность конвейерной ленты на складе?
Количество незапланированных остановок в месяц, а не возраст ленты. Если лента начинает останавливать линию вдвое чаще, это уже говорит о многом задолго до того, как её покрытие начнет изнашиваться. Отслеживайте также время замены ленты за каждый случай, поскольку скрытое увеличение этого показателя обычно указывает на проблемы с натяжением или натяжением, а не на саму ленту.
Что должно включать в себя приемочное тестирование при передаче объекта заказчику?
Запустите линию с проектной производительностью на целый час и зафиксируйте фактическую скорость, затем запишите микроостановки, скорость ленты, отслеживание в трех точках, сделайте фотографию места соединения и зафиксируйте уровень шума. Добавьте результаты проверки безопасности. Базовые показатели, которые никто не зафиксировал, не могут быть использованы в качестве доказательства через шесть месяцев, когда, собственно, и возникает большинство споров.
Все еще работаете над дизайном? Наш страница часто задаваемых вопросов Включает в себя краткое описание процесса закупок, а также более широкий обзор. блог Собирает заметки на уровне модулей, упомянутые выше.
Сопутствующие товары, которые могут вам понадобиться
- ПВХ конвейерная лента: обычный базовый вариант для линий комплектации и отправки посылок.
- Конвейерная лента Chevron: узорчатое покрытие для наклонных переводных картинок.
- Резиновая конвейерная лентаБолее надежное покрытие для возвратов и промышленных товаров.
- Резиновая конвейерная лента EP: многослойный каркас, в котором нагрузка на метр возрастает.
- V-beltПриводные ремни для сортировочных и вспомогательных приводов.
- Ремень ГРМ: синхронные приводы на модулях автоматизации.
- Конвейерный ролик: ролики для перемещения и возврата ленты, подобранные в соответствии с режимами работы ленты.
- Каталог продукции: просмотрите весь ассортимент по семействам.
Похожие записи в блоге
- Направляющая конвейерной ленты на складе для сортировки посылок и логистики.
- Производитель складских конвейерных лент для сортировки посылок
- Руководство по складским операциям с конвейерными лентами в логистике
- Производитель конвейерных лент из ПВХ для автоматизации логистики (OEM).
- Руководство по выбору типов конвейерных лент из ПВХ
- Соединение конвейерной ленты и соединение с помощью механического крепежа
- Методы и графики очистки конвейерных лент
- Бесконечные конвейерные ленты: преимущества и области применения