

Промышленные ременные решения для сложных условий

Зубчатый клиновой ремень с необработанными краями: когда его следует выбирать для промышленных приводов?

  • Внедрение продукта
Posted by SINOCONVE On Jul 16 2026

Почему зубчатые клиновые ремни с необработанными краями продолжают появляться в промышленных приводных системах?

Зубчатый клиновой ремень с необработанными краями часто выбирают, когда обычный ремень с обмоткой кажется слишком жестким для своей задачи. Основная проблема проста: многим машинам необходимы компактные приводы, хорошее сцепление с шкивами и стабильная передача мощности без чрезмерной нагрузки на двигатель. В таких условиях зубчатый клиновой ремень с необработанными краями может быть практичным решением, поскольку его зубчатый внутренний профиль повышает гибкость, что важно при малых диаметрах шкивов и в высокоскоростных приводных схемах.

Для инженеров и специалистов по закупкам решающим фактором является не способность ремня передавать мощность. Практически любой промышленный приводной ремень способен на это. Вопрос в том, будет ли ремень работать плавно, выдерживать высокие температуры и загрязнения, а также обеспечивать разумные интервалы технического обслуживания в реальных условиях эксплуатации. Вот здесь и начинают иметь значение конструктивные особенности.
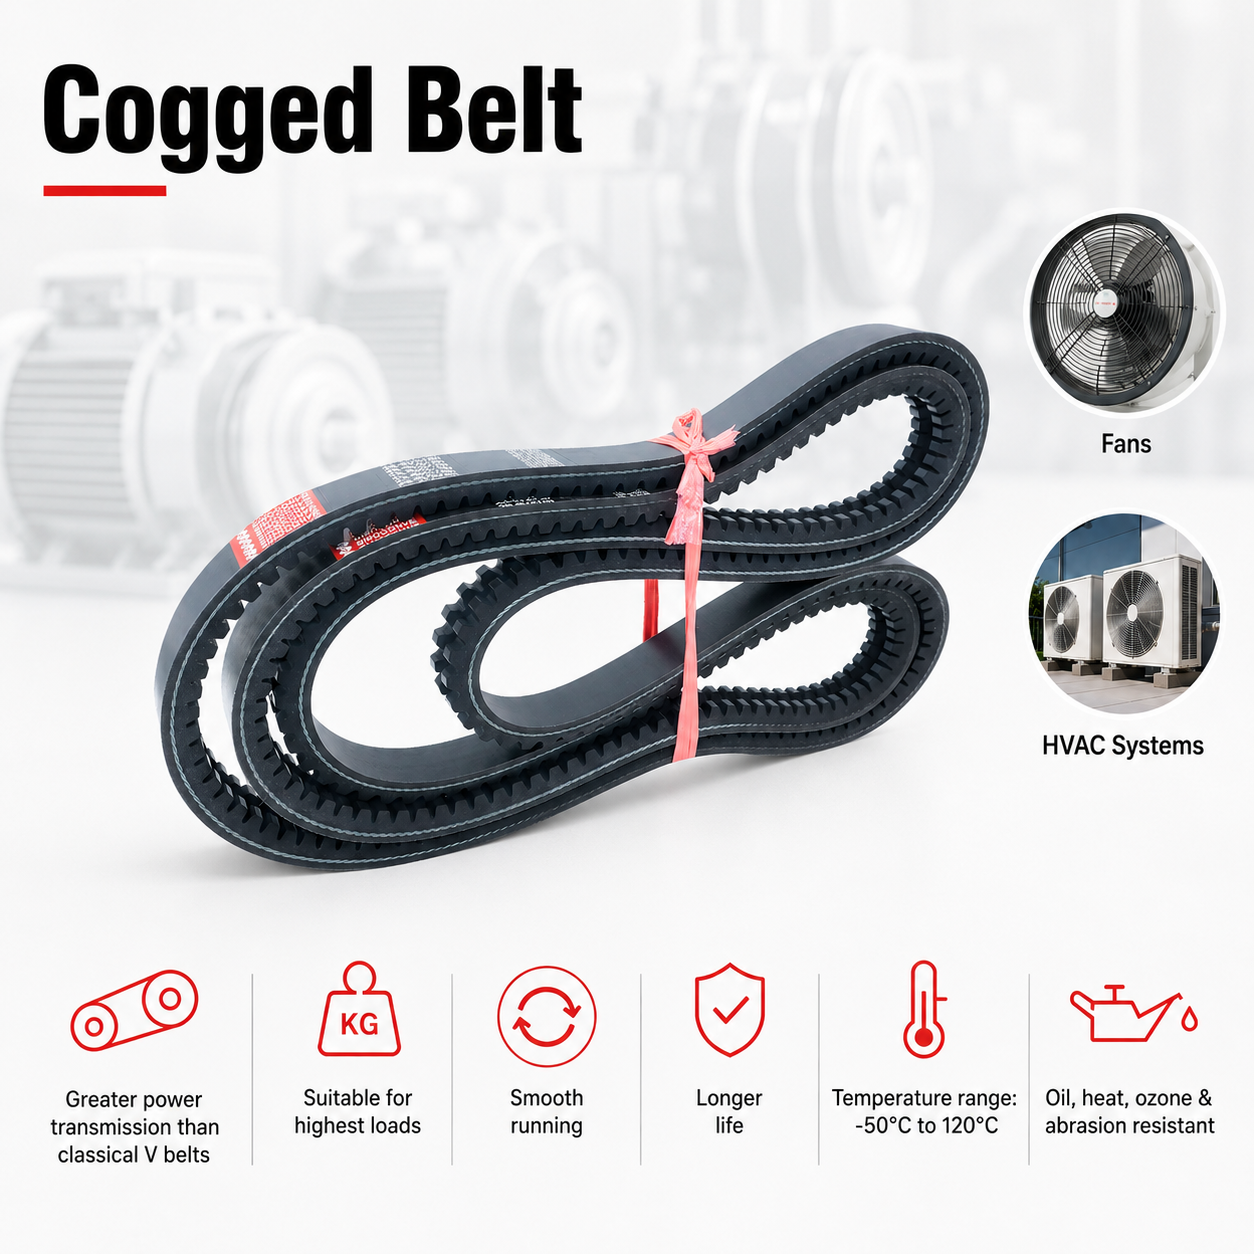


зубчатый клиновой ремень с необработанными краями, высокоскоростной привод, приводной ремень, зубчатый клиновой ремень, резиновый приводной ремень

Для чего предназначен этот ремень

В основе своей этот тип приводного ремня передает вращательную энергию между шкивами. Конструкция с необработанными краями обнажает рабочие поверхности ремня, а зубчатая нижняя сторона помогает ремню многократно изгибаться, не испытывая сопротивления. Такое сочетание особенно полезно в приводах, где основными проблемами являются усталость от изгиба и проскальзывание.

В информации от поставщиков эти ремни обычно описываются такими характеристиками, как высокая грузоподъемность, низкое удлинение, безопасность эксплуатации и длительный срок службы. Представленное здесь семейство ремней также характеризуется устойчивостью к маслам, высоким температурам, озону и истиранию, а также имеет статически проводящую конструкцию, соответствующую стандарту ISO 1813. Как всегда, покупателям следует уточнять, какие из этих характеристик относятся именно к тому размеру и варианту, который они приобретают, а не просто к названию семейства на странице каталога.


Краткое сравнение: где зубчатые ремни подходят лучше всего?

По сравнению с гладким резиновым приводным ремнем, зубчатый профиль обычно обеспечивает лучшую гибкость и меньший нагрев при работе в условиях ограниченного пространства. По сравнению с обмотанным ремнем, он часто обеспечивает более прямое ощущение в сложных условиях эксплуатации, особенно там, где важны как сцепление шкивов, так и характеристики изгиба.

Тем не менее, зубчатый ремень не является автоматически правильным решением для любого привода. Если система слабо нагружена, загрязнена или плохо выровнена, одного только типа ремня недостаточно. В некоторых машинах может быть более подходящим другой профиль ремня или подобранный комплект. Конструкция привода по-прежнему определяет пределы возможностей.


Типичные примеры применения и что они вам сообщают.

Информация о продукции указывает на промышленные двигатели, компрессоры, насосы, генераторы, вентиляторы, сельскохозяйственную технику и системы отопления, вентиляции и кондиционирования воздуха. Это не случайные примеры. Это именно те типы машин, которые полагаются на стабильную передачу крутящего момента с помощью шкивов и большую часть своей жизни проводят в непрерывном вращении. Ремень в корпусе вентилятора работает в другом режиме, чем ремень в генераторной установке или сельскохозяйственной машине, но общее требование одинаково: надежная передача крутящего момента с минимальным отклонением.

Указанные в предоставленных данных температурные диапазоны также предполагают наличие двух немного различающихся описаний продукции: одно семейство ремней указано в диапазоне от -55°C до 70°C, а другое — от -50°C до 120°C. Покупателям не следует рассматривать эти цифры как взаимозаменяемые. Они могут отражать различия в конструкции или маркетинговой графике. Это стоит проверить перед отправкой заказа.


Критерии отбора, которые инженерам не следует игнорировать

Геометрия шкива и радиус изгиба

Если ремень должен обматываться вокруг небольших шкивов, гибкость становится важным фактором. Именно по этой причине часто выбирают зубчатый клиновой ремень. Тем не менее, профиль канавки шкива должен соответствовать сечению ремня, иначе привод никогда не будет работать правильно.


Воздействие тепла, масла и озона

Условия эксплуатации на производстве редко бывают щадящими. Ремень, расположенный рядом с компрессорами или генераторами, может подвергаться воздействию повышенной температуры, тумана или загрязнений из воздуха. Заявленные характеристики устойчивости важны, поскольку они помогают ремню сохранять свою форму и целостность поверхности с течением времени, но они не заменяют надлежащую защиту или техническое обслуживание.


Статическая проводимость

Для некоторых приводов статическое проводимость — это не просто желательное свойство, а важный аспект безопасности. Ссылка на стандарт ISO 1813 здесь полезна, но покупателям следует проверить область соответствия для конкретного ремня и размера, особенно если применение осуществляется в чувствительной или регулируемой среде.


Распространенные ошибки при закупке приводных ремней.

Одна из распространенных ошибок — считать все зубчатые ремни одинаковыми. Это не так. Сечение, тип намотки корда, температурный диапазон и предполагаемый режим эксплуатации — все это влияет на результат. Другая ошибка — предполагать, что указанная в описании характеристик, например, «высокая грузоподъемность», автоматически означает, что ремень может выдерживать любую нагрузку в любой конфигурации. В реальных приводах по-прежнему важны межосевое расстояние, выравнивание шкивов и правильное натяжение.

Менее распространенная, но все же встречающаяся проблема — это заказ товара, основанный только на описании, без проверки маркировки на ремне, например, видимой надписи «D-100» и фирменной символики, показанной на образце. Маркировка помогает, но не заменяет полную проверку размеров.


Советы покупателя для команд по закупкам

При сравнении поставщиков уточняйте точный профиль ремня, диапазон рабочих температур и обоснование любых заявлений о сопротивлении или проводимости. Если речь идет о высокоскоростном приводе, поинтересуйтесь, как ремень ведет себя при длительных циклах работы, а не только при номинальной нагрузке. И если вам нужна стабильность при замене, проверьте, покупаете ли вы один ремень или комплект из двух. Этот нюанс упускается из виду гораздо чаще, чем следовало бы.

Для ремонтных бригад практические моменты хорошо знакомы: проверять на наличие заусенцев, трещин, износа и необычного пылеобразования; подтверждать соосность шкивов; и не перетягивать в надежде устранить проскальзывание. Перетягивание может сократить срок службы подшипников быстрее, чем улучшить производительность привода.


Полезный следующий шаг

Для машин, требующих гибкой передачи мощности, стабильного зацепления шкивов и устойчивости к воздействию тепла или масла, зубчатый клиновой ремень с необработанными краями часто целесообразно выбирать на ранних этапах проектирования или замены. Наилучшее решение о закупке принимается на основе соответствия конструкции ремня фактической нагрузке привода, а не только по названию в каталоге. При оценке вариантов сначала соберите данные о размерах шкивов, диапазоне скоростей, профиле нагрузки и условиях окружающей среды. После этого выбор ремня обычно становится гораздо яснее.


Рекомендуемые блоги

Тег:

Поделиться дальше
Рекомендуемые блоги
Гипсопроводная лента: штукатурка, штукатурные швы и влага

Гипсопроводная лента: штукатурка, штукатурные швы и влага

Конвейерная лента для гипсокартона работает в линии, которая внешне напоминает цех по производству листовых плит, но по своим характеристикам совершенно не похожа на него. Штукатурка представляет собой порошок, который застывает при контакте с водой, поэтому лента должна отделять влажную листовую плиту, не разрывая её и не задерживая застывший материал на поверхности. Далее по потоку сушилка подаёт тепло и пар, а станции распиловки и обрезки — мелкую пыль, которая заполняет все зазоры. В этом руководстве рассматриваются линии по производству гипсокартона и древесно-стружечных плит, а затем прослеживается последовательность от обжига до укладки. Рассматриваются вопросы отделения и сцепления как конкурирующие требования, почему штукатурная пыль является проблемой застывания, а не проблемой очистки, как кромки плит и ножи повреждают покрытие, и как тепло и пар в сушилке сокращают срок его службы. В последующих разделах рассматриваются вопросы стыковки и отслеживания на линии по производству листовых плит, переноса и защиты поверхности, очистки между сменами продукции и проверки на осаждение перед запуском линии.

Конвейерная лента для извести: воздействие тепла, пыли и истирания при обработке негашеной известью.

Конвейерная лента для извести: воздействие тепла, пыли и истирания при обработке негашеной известью.

Конвейерная лента для транспортировки извести подвергается самым жестким условиям на первых нескольких метрах после печи, где горячая негашеная известь поступает с мелкой щелочной пылью без предупреждения. Цемент – это совсем другая задача: клинкер остывает, прежде чем пройти большое расстояние, в то время как известь может покинуть печь и почти сразу попасть на ленту. В этом руководстве основное внимание уделяется именно этому различию. Оно разделяет негашеную известь, гашеную известь и известковое молоко на три категории, различающиеся температурой, влажностью и пылеобразованием, а затем описывает каждую неисправность: нагрев, сокращающий срок службы покрытия, щелочная пыль, разрушающая срез, твердые мелкие частицы, истирающие покрытие, и стыки, которые разъединяются при многократных циклах нагрева. В заключение рассматриваются точки перегрузки, сухая очистка, а не промывка, а также приемочные проверки и запасные части, которые должны быть на складе известкового завода перед остановкой.

Конвейерная лента для соли: гигроскопическая нагрузка, коррозия и промывка

Конвейерная лента для соли: гигроскопическая нагрузка, коррозия и промывка

Конвейерная лента для транспортировки соли редко разрушается под нагрузкой; она разрушается под воздействием воды и хлора. Соль впитывает влагу из воздуха, оседает на покрытии и оставляет пленку из рассола, которая достигает края среза и места соединения, где текстильный каркас совершенно не защищен. Данное руководство следует этому пути, а не просто перечисляет общие материалы. Оно разделяет пищевую соль, промышленную соль и противогололедную соль, поскольку один и тот же минерал поступает с разной влажностью, загрязнением и требованиями к гигиене. В нем объясняется, почему кристаллизация на роликах и возвратных роликах является ранним предупреждением, а не деталью, требующей регулярной очистки, как твердые кристаллы и посторонние материалы повреждают покрытие и почему заявление о пищевой пригодности одновременно меняет покрытие, место соединения и метод очистки. В последующих разделах рассматриваются вопросы промывки и дренажа, наклонов и точек перегрузки, отслеживания ленты, поверхность которой никогда не бывает сухой, и проверок, которые следует провести перед перезапуском линии транспортировки соли.

Конвейерная лента для солода: замачивание зерна, липкая суспензия и гигиена солодовенного производства.

Конвейерная лента для солода: замачивание зерна, липкая суспензия и гигиена солодовенного производства.

Конвейерная лента для солода перемещает груз, который при поступлении ещё «живой», а к моменту отъезда — «мёртвый». Замоченный ячмень несёт поверхностную воду и сахар, прорастающее зерно отбрасывает корешки, которые обвиваются вокруг вращающихся предметов, а обожжённый солод поступает горячим, сухим и пыльным в нескольких метрах от той же рамы. Это руководство описывает последовательность процесса соложения, поскольку требования к ленте меняются на каждом этапе. В нём рассматриваются вопросы воды и адгезии от замачивания до прорастания, секция обжига, где тепло и влага сокращают срок службы покрытия, мусор, скапливающийся на роликах и возвратных роликах, а также разница между остатками, которые удаляет скребок, и остатком, который удаляется только промывкой. В отдельном разделе определяется, где заканчивается эта страница и начинается последующая линия розлива и упаковки, со ссылкой на это руководство. В последующих разделах рассматриваются вопросы гигиены при проектировании, выбор поверхности, бережное обращение с зерном, отслеживание лёгких грузов, перегрузки и пыли в силосах, а также проверки, которые необходимо провести перед началом сезона.

Конвейерная лента для деревянных панелей: для производства МДФ, ДСП и фанеры.

Конвейерная лента для деревянных панелей: для производства МДФ, ДСП и фанеры.

Конвейерная лента для деревянных панелей проходит весь свой жизненный цикл после нагрева, и этот единственный факт отличает её от лент, используемых на лесоскладе. Доска, выходящая из горячего пресса, тёплая, слегка липкая и имеет нестабильные размеры, а по мере движения она охлаждается, поэтому лента подвергается воздействию груза, температура и сцепление которого меняются вдоль её хода. Это руководство описывает весь этот путь от формовки и предварительного прессования до выхода из пресса, охлаждения, шлифовки, обрезки и укладки. В нём объясняется, почему перенос смолы и клея представляет собой иную проблему, чем обычная пыль, почему мелкие частицы при шлифовке могут быть как абразивными, так и воспламеняющимися, и как изменение ширины доски и короткие центры затрудняют её перемещение по сравнению с длинным конвейером для насыпных материалов. В отдельном разделе обозначена граница между портативным лесопильным оборудованием и другими устройствами, чтобы эти две страницы не конкурировали за одни и те же поисковые запросы. В заключительных разделах рассматриваются вопросы выбора покрытия, поведения стыков при многократных циклах нагрева и контрольные проверки, которые следует согласовать перед перезапуском линии по производству панелей.

Конвейерная лента для биомассы: древесные гранулы, щепа, пыль и тепло.

Конвейерная лента для биомассы: древесные гранулы, щепа, пыль и тепло.

Перед конвейерной лентой для биомассы стоит задача перемещения топлива, которое никогда не бывает одинаковым дважды: гранулы поступают сухими и хрупкими, щепа — влажной и тяжелой, солома — легкой и волокнистой, и все три вида несут мелкие частицы, которые оседают на раме и обратной стороне. Это руководство начинается с анализа влажности, поскольку именно влажность определяет, будет ли груз скользить, прилипать или замерзать, образуя комок на крышке. Затем рассматриваются гранулы, щепа и солома в трех режимах работы, и объясняется, почему крышка, выдерживающая воздействие щепы, может выйти из строя при работе с гранулами из-за удара и разрушения, а не из-за истирания. Пыль рассматривается дважды: как фактор воспламенения и поддержания чистоты, на который лента может только влиять, и как фактор обратного переноса, который контролирует конструкция ленты. В последующих разделах рассматриваются загрязнение золой и песком, выбор крышек и конструкций для топливных складов и подачи топлива в котлы, углы наклона силосов, разгрузка и ударная поддержка, очистка и образующаяся при этом пыль, отслеживание на длинных участках и приемочные проверки для стабилизации перед установкой.

Узнайте больше

Мы стремимся предоставлять вам лучшие продукты и услуги. Добро пожаловать, чтобы просмотреть больше контента для получения подробной информации



