PVC 컨베이어 벨트: 사양, 등급 및 구매 가이드
PVC 컨베이어 벨트는 폴리염화비닐(PVC) 코팅으로 덮인 직조 직물 골격으로 만들어진 열가소성 벨트입니다. 이러한 구조 덕분에 식품, 포장 및 물류 라인에서 사용됩니다. PVC 벨트는 쉽게 닦을 수 있고, 물과 약한 화학 물질에 강하며, 열 용접으로 위생적인 접합부를 만들 수 있습니다. 이 가이드에서는 벨트 성능을 결정하는 사양 항목, 즉 겹 수 및 직물 유형, 코팅 두께 및 경도, 전체 게이지, 표면 질감, 색상 코드, 폭 및 길이 공차, 최소 풀리 규칙 및 온도 제한에 대해 다룹니다. 또한 식품 등급, 정전기 방지, 내유성 및 저온 등급의 선택 및 증명 방법, 열 용접, 핑거 접합 및 기계식 접합이 강도와 위생 및 수리 속도 간의 상충 관계, 비교 문의 시 명시해야 할 사항, 시험 보고서 해석 방법, 벨트 도착 시 측정 방법에 대해 설명합니다. 마지막으로 나중에 가장 큰 비용을 초래하는 구매 실수에 대해 살펴봅니다.
가황기란 무엇일까요? 컨베이어 벨트 작업팀을 위한 쉬운 설명
가황기는 열과 압력을 가해 고무를 경화시켜 화합물이 가교되어 강하고 탄력 있는 고체로 만드는 기계입니다. 컨베이어 벨트 주변에서는 거의 항상 벨트 가황 프레스를 의미하는데, 이 기계는 준비된 두 벨트 끝과 접착제를 결합하여 벨트 본체만큼 튼튼한 접합부를 만듭니다. 컨베이어 벨트 외에도, 가황기라는 용어는 경화 오븐, 수리 장치, 롤러 라이닝 및 마모 방지 라이닝에 사용되는 성형 프레스 등을 포괄합니다. 이 가이드에서는 가황기의 기능, 가열 방식, 프레임 구조 및 이동성에 따라 네 가지 유형으로 분류되는 방식, 접합부의 내구성을 결정하는 부품 및 공정 단계, 가황, 기계적 접합 및 냉간 접합의 비교, 벨트 접합 외에 장비가 사용되는 분야, 그리고 뜨겁고 무거우며 고정 장치가 있는 이러한 기계에 요구되는 안전 규칙에 대해 설명합니다. 마지막으로 대부분의 현장에서 직면하는 질문, 즉 자체 인력을 위해 가황 프레스를 구입할 것인지, 아니면 접합 서비스를 이용할 것인지에 대한 답을 제시합니다.
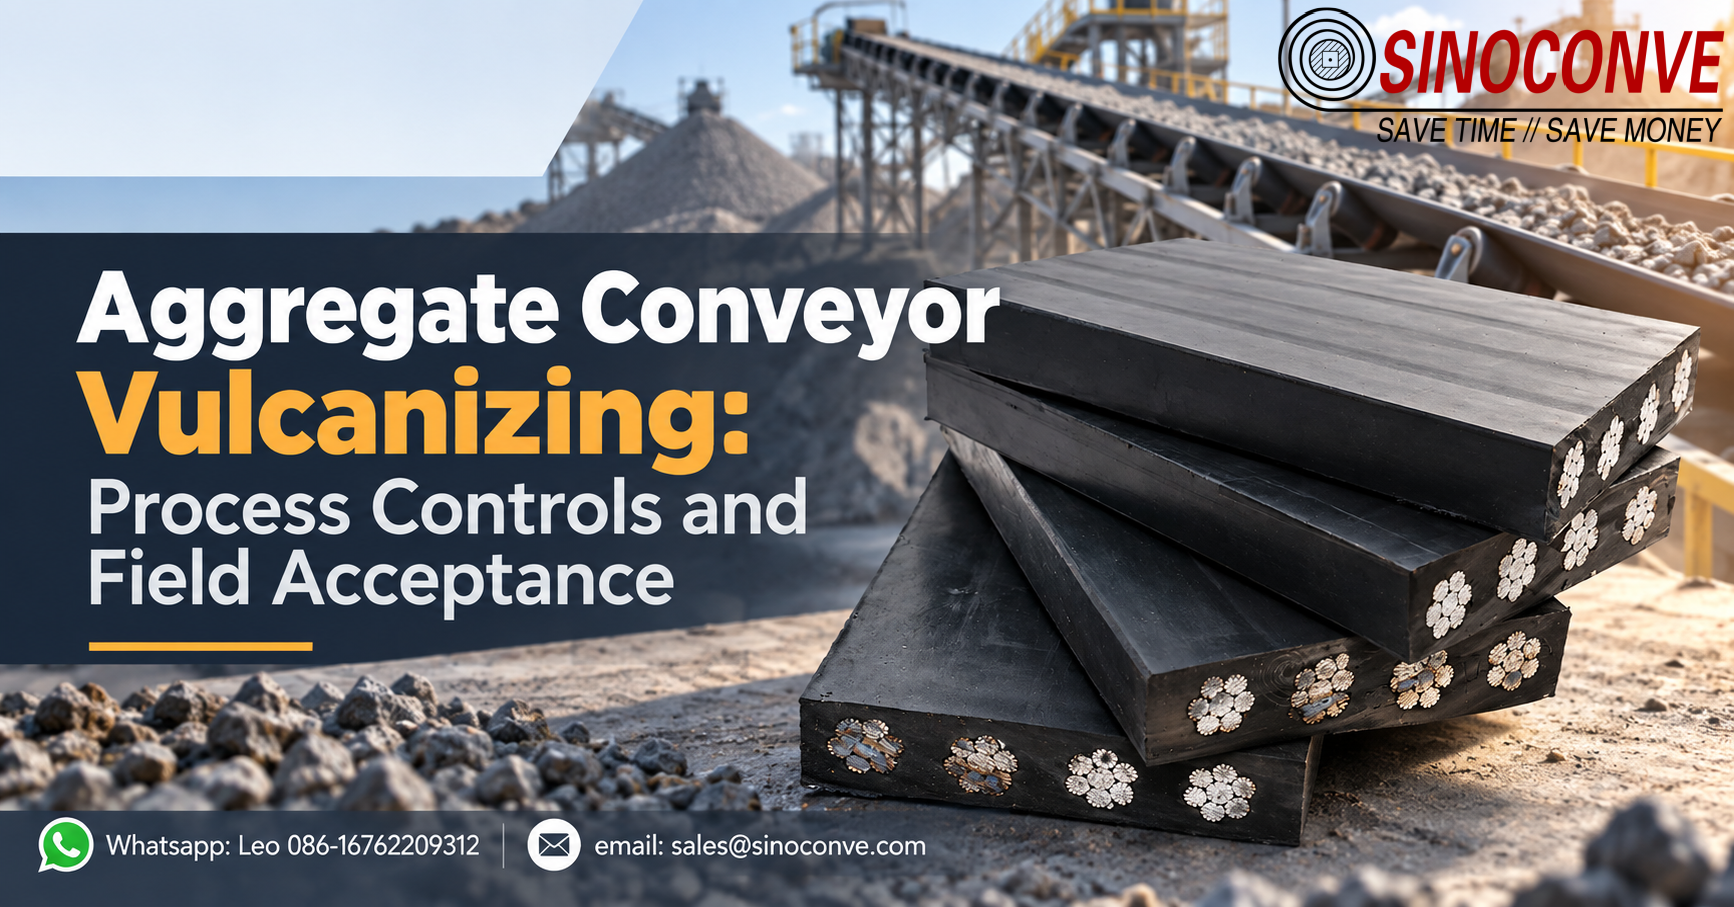
골재 컨베이어 가황: 공정 제어 및 현장 인수
골재 컨베이어 가황 공정은 접합부를 작업장에서 채석장으로 옮겨 벨트 두께, 먼지, 습기, 바람, 변화하는 온도 등 다양한 환경 요인이 접합부에 영향을 미칩니다. 이 가이드에서는 현장 양생의 성공 여부를 결정하는 공정 관리 요소, 즉 두꺼운 벨트의 골격 및 층 수, 접합부 형상, 접합면 준비 및 오염 관리, 그리고 작업팀이 준수해야 하는 기상 조건을 다룹니다. 또한 골재 컨베이어 가황 공정이 작업장 접합 공정보다 시간이 더 오래 걸리는 이유, 스틸 코드 접합부의 현장 양생 가능 여부, 한 작업팀이 가동 중단 시간 동안 완료할 수 있는 접합부 수, 그리고 전체 공장 가동 중단과 특정 구역 가동 중단의 필요성 등을 설명합니다. 현장 승인, 출하 규정, 온도 및 습도 제한, 절단 샘플 없이 양생 검증, 임시방편으로 패스너 사용, 접합 재료 비축 등에 대한 내용도 다루어 채석장에서 내구성이 뛰어난 접합부를 확보하기 위한 계획을 수립할 수 있도록 돕습니다.
재활용 컨베이어 시스템: 시스템 설계 및 구매자 체크리스트
재활용 컨베이어 시스템은 혼합되고 예측 불가능하며 마모성이 강한 폐기물을 운반해야 하므로, 깨끗한 벌크 폐기물 처리에 적합한 설계 방식이 재활용 라인에서는 종종 부적합하게 됩니다. 이 가이드에서는 톤수가 추정치에 불과할 때 재활용 컨베이어 벨트의 크기를 결정하는 방법, 혼합 폐기물에서 필름과 섬유가 아이들러에 훨씬 더 빨리 감기는 이유, 그리고 분류실, 이송 라인 및 경사 구간을 하나의 벨트에 공유하는 대신 여러 벨트로 분산 배치해야 하는 이유를 다룹니다. 또한 마모성 폐기물 처리 시 벨트 커버 두께 및 재질, 파쇄기 및 금속 탐지기 배치, 건물 내부의 먼지 및 악취 제어, 그리고 혼합 폐기물 처리에 모듈형 벨트가 고무 벨트보다 나은지 여부에 대해서도 살펴봅니다. 작업자 수, 분류실 레이아웃, 시스템 수명 동안 가장 큰 비용 손실을 초래하는 설계 오류에 대해서도 다루며, 주문 전 벨트, 프레임, 구동 장치 및 안전 장치에 대한 구매자 체크리스트를 제공합니다.
톱니형 V벨트: 형상, 구동 방식 및 적용 한계
톱니형 V벨트는 벨트 아랫면에 성형된 톱니가 있어 더 작은 풀리에서도 구부러질 수 있고, 작동 온도가 낮으며, 일반 벨트보다 좁은 단면적으로 동일한 동력을 전달할 수 있습니다. 이 가이드에서는 톱니형 벨트의 구조, 톱니형 벨트가 구동 방식에 미치는 영향, 그리고 톱니형 벨트의 적용 한계에 대해 설명합니다. 또한 톱니형 벨트가 더 작은 풀리에서 작동할 수 있는 이유, 톱니형 벨트의 가장자리가 항상 가공되지 않은 상태인지 여부, 기존 풀리에서 일반 벨트를 톱니형 벨트로 교체할 때 발생하는 변화(새 벨트에 필요한 장력, 톱니형 벨트가 더 시끄러울 수 있는 이유, 정렬 불량 또는 과부하로 인한 톱니 뿌리 균열 등)에 대해서도 설명합니다. 유지보수 및 구매 담당자를 위해 뒷면 아이들러, 정격 동력, 일반 벨트 대비 수명, 그리고 톱니형 벨트 구조가 비용 대비 가치가 있는 용도에 대한 지침도 포함되어 있습니다.
벨트 컨베이어용 자동 정렬 롤러: 선택, 설치 및 고장 진단
셀프 얼라인먼트 롤러(트레이닝 롤러 또는 트레이닝 아이들러라고도 함)는 각진 롤을 사용하여 벨트를 컨베이어 중앙으로 되돌려 벨트 편위를 교정합니다. 이 가이드에서는 컨베이어에 실제로 필요한 트레이닝 세트의 수, 첫 번째 세트의 구동부 위치, 벨트 가장자리에 흠집을 내지 않고 편위를 교정하는 데 필요한 기울기 각도, 그리고 트레이닝 세트가 일치해야 하는 트로프 각도에 대해 설명합니다. 또한, 접합부가 직각이 아닌 벨트 절단면을 트레이닝 롤러로 교정할 수 없는 이유와 구조물, 적재 지점 또는 풀리에서 발생하는 편위를 새 롤러가 막지 못하는 이유를 설명합니다. 롤러 직경, 베어링 및 프레임 선택, 점검 주기, 교체가 필요한 마모 징후에 대한 지침을 통해 유지보수팀은 부품을 주문하기 전에 벨트, 구조물 또는 적재 결함과 트래킹 문제를 구분할 수 있습니다.