قد يبدو وصل سيور النقل رخيصًا في البداية، لكنه سرعان ما يصبح مكلفًا. لقد عملنا في منصات الكسارات، وخطوط إنتاج الكلنكر الإسمنتي، ومستودعات الموانئ، ومناجم الركام لعقود طويلة، ولا يزال النمط نفسه يتكرر. يتم اختيار السير بعناية، وتُفحص البكرات بانتظام، ويُحدد حجم المحرك بدقة. ثم يصبح الوصل نقطة الضعف في سير النقل بأكمله، ولا يكتشف أحد ذلك إلا في وردية العمل الحاسمة.
الوصلة هي عملية إصلاح. لا يمكن أن تكون بنفس قوة هيكل الحزام، ومن يدّعي غير ذلك فهو يبيع منتجًا. ما يمكنك التحكم فيه هو مقدار القوة التي تتنازل عنها، ومدة صمود الوصلة، ومقدار الإنتاج الذي تخسره أثناء عملية الإصلاح. هذا ما يتناوله هذا الدليل. ليس مجرد شرح تفصيلي آخر، فنحن ننشر تلك الشروحات مسبقًا، ونضع روابطها لاحقًا. يتعلق هذا الدليل بالقرارات التي تسبق عملية الإصلاح: أي طريقة، وما هي التكلفة الحقيقية، وكيفية التعامل مع موقع العمل، وكيفية التأكد من جودة عمل الفريق قبل مرور أول طن عليه.

01تُعتبر عملية الوصل قرارًا تجاريًا قبل أن تكون مهمة ورشة عمل
تتعامل معظم فرق الصيانة مع الوصلة كعنصر استهلاكي، بينما تتعامل معها فرق المشتريات كبند في الميزانية. كلا النظرتين لا تعكسان حقيقة الوضع. فالوصلة تحدد مدى قوة تحمل الناقل، وعدد مرات توقفه، وحجم ميزانية الصيانة المخصصة للاستجابة الطارئة بدلاً من الأعمال المخططة.
تخيّل تكلفة تعطل وصلة في ناقل بري في منجم. يتوقف الحزام. وتتكدس الكسارة في المنبع خلال دقائق. وتصطف الشاحنات في طوابير. إذا انفتحت الوصلة فوق نقطة نقل، فستجد نفسك أمام حواف حزام ممزقة، ومطاط تالف، وعملية تنظيف تستغرق عدة مناوبات. قد يؤدي تعطل وصلة في الساعة السادسة صباحًا إلى تحويل عملية إصلاح تستغرق ساعتين إلى عملية استعادة تستغرق اثنتي عشرة ساعة. هذا هو السبب الحقيقي لأهمية اختيار طريقة الإصلاح.
نحن مصنع سيور النقل ونحن نوفر الأحزمة الجاهزة والمواد الاستهلاكية المصاحبة لها، لذا فنحن نفهم المسألة من كلا الجانبين. يسألنا المشترون عن سعر المتر، ثم يتساءلون عن سبب اختلاف سعر وصلات الأحزمة تمامًا. والسبب هو أن وصلات الأحزمة خدمة تتطلب مهارة، وليست منتجًا يمكن شحنه مباشرة من المورد.
الأرقام الثلاثة التي يجب على المشتري أن يضعها في اعتباره
قبل الخوض في أي نقاش فني، حدد ثلاثة أرقام. أولاً، هدف جاهزية هذا الناقل، مُعبرًا عنه بعدد الساعات التي ترغب في خسارتها شهريًا بسبب أعمال الصيانة. ثانيًا، تكلفة ساعة إنتاج واحدة ضائعة على هذا الخط، وهي معلومة يعرفها محاسب المصنع مسبقًا ونادرًا ما يُطلع عليها مخطط الصيانة. ثالثًا، العمر المتبقي للحزام عند نقطة التوصيل، لأنه لا جدوى من دفع ثمن وصلة ممتازة لحزام لم يتبقَّ على استبداله سوى اثني عشر شهرًا.
احصل على تلك الأرقام الثلاثة، وستصبح مناقشة الطريقة سريعة. بدونها، سيتحول كل نقاش حول عملية الربط إلى جدال حول التفضيلات، وهذه التفضيلات تتغير بتغير الشخص المسؤول عن العمل.
ملاحظة ميدانية من مهندسينا: قبل تقديم عرض سعر لعملية وصل الحزام، نسأل عن مدى حركة الشد المتاحة، وارتفاع نقطة التحميل، وأقطار البكرات، وعرض الحزام، والحمولة بالساعة. كان من الممكن تجنب أربعة من كل خمسة اتصالات عاجلة نتلقاها لو تم فحص مدى حركة الشد مسبقًا. الوصلة التي يتم تركيبها مع وجود الثقل الموازن في نهاية شوطه ستكون مشدودة بشكل خاطئ منذ لحظة تشغيل الحزام.
02ثلاث عائلات ممتدة وما تجيده كل منها فعلاً
كل وصلة على ناقل مناولة المواد السائبة تنتمي إلى إحدى ثلاث فئات: اللحام الحراري، واللحام البارد، واللحام الميكانيكي. جميعها تعمل، وجميعها تفشل. الفرق يكمن في هامش الأمان.
وصلات ملحومة بالحرارة
تُعيد وصلة مُفلكنة بناء الهيكل. تُركّب الطبقات بشكل متدرج، ويُملأ المطاط بمركب غير مُعالَج، ثم تُضغط الوصلة وتُسخّن حتى يتشابك المطاط ليُشكّل كتلة واحدة متصلة. عند تنفيذها بشكل صحيح، تُعدّ هذه الوصلة الأقوى على الإطلاق، والوحيدة التي تُحاكي أداء الحزام الأصلي تقريبًا في مقاومة الإجهاد.
المعدات لا تقل أهمية عن المشغل. آلة فلكنة السيور الناقلة يجب أن يحافظ نظام التبريد المائي على ثبات عاملين لساعات: درجة حرارة اللوح على كامل عرضه، والضغط. تُعدّ الألواح المبردة بالماء أغلى ثمناً، لكنها تحافظ على الوصلات، لأن التبريد تحت الضغط هو ما يمنع انفتاح الوصلة عند الحواف لاحقاً. في سير ناقل ST1600 بعرض 1800 مم، تُعدّ دورة التبريد هذه ضرورية. إنّ تقصيرها لتشغيل المصنع هو السبب الأكثر شيوعاً لتلف الوصلة الجيدة بعد إتمامها.
تتطلب عملية وصل الأسلاك الساخنة على سيور النقل منطقة نظيفة وجافة ومحمية من الرياح. يُعدّ المطر على وصلة مكشوفة قاتلاً، وكذلك الغبار المتطاير إلى طبقات الأسلاك المصقولة حديثًا.
وصلات اللحام الباردة
تستخدم عملية الربط البارد نفس الشكل الهندسي المتدرج المستخدم في وصلة الفلكنة، ولكن الربط يتم باستخدام مادة لاصقة ثنائية المكونات ومكبس يعمل في درجة حرارة الغرفة. لا حاجة للحرارة أو مولد كهربائي أو لوحة ضغط. بالنسبة لفريق الصيانة الذي لا يستطيع إحضار فني الفلكنة إلى الموقع بسرعة، غالبًا ما يكون هذا هو الفرق بين توقف مُخطط له وتوقف غير مُخطط له.
يُخطئ الناس في فهم كلمة "بارد". فالربط البارد ليس أسهل، بل هو فقط أبرد. يجب أن يكون تحضير السطح أفضل، لعدم وجود حرارة تُعزز الترابط. للأسمنت فترة صلاحية ونطاق عمل، وتُحدد الرطوبة مدة هذا النطاق. في صباح رطب على واجهة محجر، قد يصبح الأسمنت الذي يتصرف جيدًا في ورشة العمل لزجًا وغير صالح للاستخدام عند وضع الطبقة الثالثة.
أدوات التثبيت الميكانيكية
تُثبّت الوصلات الميكانيكية عبر الحزام باستخدام البراغي أو الخطافات. وتكون قدرة الحزام على الاحتفاظ بالقوة أقل، حيث تتراوح عادةً بين 40 و70 بالمئة من قدرته الأصلية، وذلك حسب نوع الصفيحة وبنية الحزام، كما تحتاج الوصلة إلى فحص دوري. وتُضيف أدوات التثبيت نتوءًا يُسبب احتكاكًا مع كل منظف وكل بكرة يمر بها.
مع ذلك، لا ينبغي لأي مهندس صيانة تجاهلها. يمكن تركيب وصلة ميكانيكية في غضون ساعتين إلى أربع ساعات بواسطة شخصين، باستخدام أدوات يدوية، حتى في الأحوال الجوية السيئة، في برج نقل بعيد. إذا كان الهدف هو تشغيل المصنع الليلة والتخطيط لوصلة دائمة عند الإغلاق التالي، فإن الوصلة الميكانيكية هي الحل الأمثل. إنها حل مؤقت، وليست غاية نهائية. نحن نوفر أدوات التثبيت لعملائنا الذين يديرون حزام ناقل مطاطي في عمليات التشغيل القصيرة ذات الشد المنخفض حيث يكون المفصل الميكانيكي هو الحل الدائم بالفعل، وهذا خيار تصميم صالح أيضًا.
للحصول على شرح كامل لعملية القطع، والخطوات، والأدوات، راجع دليلنا الخاص بـ طرق وصلات السيور الناقلة يشرح هذا المقال الآليات بالتفصيل. المهمة هنا هي الاختيار بينهما، وليس تكرار ما ورد في تلك الصفحة.
03مصفوفة القرار: اربط المفصل بالواجب، لا بالعادة
تستخدم معظم المصانع طريقة واحدة لأنها الطريقة التي اعتادت عليها. هذه العادة جيدة إلى أن يتغير حجم العمل. فالناقل الذي كان ينقل 300 طن في الساعة من الركام بحجم أقل من 40 مم، يختلف تمامًا عن الناقل نفسه الذي ينقل 900 طن في الساعة بعد تحديث المصنع.
قم بتحليل المصفوفة أدناه باستخدام بيانات حزامك الفعلية. فئة الشد هي المعيار الأول. إذا كان تصنيف الحزام أعلى من 1000 نيوتن/مم تقريبًا وكان مصنوعًا من أسلاك فولاذية، فالإجابة واضحة: حزام مُفلكن، لا غير.
| طريقة مشتركة | فئة شد الحزام التي تناسبها | الاحتفاظ النموذجي بالقوة | مدة التركيب، حزام بطول 1200 مم | حيث يستحق مكانه |
|---|---|---|---|---|
| معالجة بالحرارة، متعددة الخطوات | من EP 200 إلى EP 400، جميع فئات ST | من 60 إلى 90 بالمائة من تصنيف الحزام | من 8 إلى 14 ساعة مع التبريد | سيور ناقلة رئيسية، خطوط نقل برية، خطوط أنابيب رئيسية ذات أسلاك فولاذية |
| مُلصق على البارد، متدرج | من EP 100 إلى EP 250، قماش فقط | من 50 إلى 80 بالمائة من تصنيف الحزام | من 5 إلى 8 ساعات بالإضافة إلى وقت المعالجة | مواقع نائية، أحزمة قصيرة، إصلاحات عاجلة بدون وجود فني إصلاح المطاط في الموقع |
| مثبت ميكانيكي | من EP 100 إلى EP 200، توتر منخفض | من 40 إلى 70 بالمائة من تصنيف الحزام | من ساعتين إلى أربع ساعات | إعادة تشغيل طارئة، ناقلات ميدانية قصيرة، موزعات تكسير متنقلة |
| هجين، ميكانيكي ثم مُفلكن عند الإغلاق | أي فئة، كحالة مؤقتة | يتم تحديده بواسطة المفصل المؤقت | بسرعة، ثم وظيفة ثانية كاملة | حيث لا يمكن إيقاف الإنتاج لفترة كافية لانقطاع طويل واحد |
تُعدّ نسب الاحتفاظ المذكورة أعلاه نطاقات نموذجية في هذا المجال، وليست ضمانات. تعتمد النتائج الفعلية على بنية الحزام، وعدد طبقاته، وطول الخطوة، وشكل الوصلة، والظروف المحيطة، ومهارة فريق العمل، ويجب التحقق منها بمقارنتها برسم الحزام وظروف الموقع. سيتفوق الحزام القماشي ذو الأربع طبقات، والخطوة المقطوعة بدقة بطول 250 مم، والمعالجة المُحكمة، على وصلة سلك فولاذي مُصنّعة تحت المطر في كل مرة.
المعيار الثاني هو بنية الحزام. غالبًا ما يكون الربط البارد أفضل لحزام القماش أحادي الطبقة أو ثنائي الطبقة على ناقل خفيف، لأن الطبقة رقيقة وقد تتسبب دورة التسخين في احتراقها. أما حزام الأسلاك الفولاذية من ST1000 إلى ST2000 فيتطلب الفلكنة الساخنة مع تباعد مناسب بين الأسلاك وتبريد تدريجي مُتحكم فيه.
المعيار الثالث هو العرض. بالنسبة للأحزمة التي يتراوح عرضها بين 500 مم و800 مم تقريبًا، يمكن لمكبس فلكنة واحد وفريق عمل واحد إنجاز المهمة في وردية عمل واحدة. أما عند تجاوز 1400 مم، فستحتاج إما إلى مكبس أعرض أو معالجة متدرجة ومجزأة، وعندها ستبدو المهمة وكأنها مشروع صغير له جدول زمني خاص به. نحن نبني حزام ناقل صناعي يصل عرضها إلى 2200 مم، وعند هذا العرض، توفر مجموعة وصلات جاهزة خارج الموقع مع قوالب خطوات مقطوعة مسبقًا وردية عمل كاملة في الموقع.
04ما هي التكلفة الحقيقية للاختيار الخاطئ؟
لا أحد يتصل بنا ليخبرنا أن اختيارنا للوصلة كان خاطئاً. بل يتصلون بنا بعد ستة أسابيع، عندما يُعاد افتتاح المكان للمرة الثانية.
تتكرر هذه الحالات بشكل متكرر. يختار أحد المصانع وصلة ملحومة على البارد على سير ناقل من نوع EP315 على ناقل أرضي بطول 420 مترًا وارتفاع رفع 90 مترًا، لأن مكبس الفلكنة كان مشغولًا في مكان آخر. تصمد الوصلة لمدة شهر، ثم تبدأ حوافها بالانفصال. تليها محاولتان أخريان، كل منهما تستغرق وردية عمل. بعد ستة أشهر وأربع عمليات إصلاح، يكون الفريق قد أنفق ساعات عمل في الموقع وخسر كميات من الإنتاج أكثر مما كانت ستكلفه وصلة الفلكنة المجدولة بشكل صحيح منذ اليوم الأول.
نحرص على عدم تحديد أرقام لأخطاء الآخرين، لأننا لم نقم بقياسها. لكن هيكل الخسارة قابل للتنبؤ، ويتألف عادةً من أربعة أجزاء: تكرار العمل على نفس الوصلة، وتوقفات متكررة، غالباً ما تكون غير مخطط لها وفي أسوأ الأوقات، وأضرار جانبية لحافة الحزام، والمطاط المحيط بالجزء السفلي، وشفرات التنظيف، وفقدان تدريجي للثقة يدفع المخطط إلى الإفراط في صيانة باقي خط الإنتاج.
الخطأ المعاكس يكلف مالاً أيضاً، ولكن بطريقة أقل وضوحاً. ينفق مصنع ما وردية عمل كاملة ومجموعة مواد استهلاكية فاخرة على وصلة ملحومة بالكبريت لناقل تكديس متحرك بطول 60 متراً يعمل ثماني ساعات يومياً عند ضغط EP160. كان من الممكن استخدام وصلة ميكانيكية أو لحام بارد لإنجاز المهمة نفسها في جزء بسيط من وقت التوقف. لا يعني التخطيط المسبق اختيار الخيار الأكبر دائماً، بل يعني مواءمة الإنفاق مع الغرض المطلوب.
هذا هو الحوار الذي يمكن فيه لـ مورد سيور النقل يحرصون على تحقيق هامش ربحهم. اطلب من موردك تقديم عرض سعر للوصلة كخدمة محددة المدة، وليس فقط كمواد. إذا كان الرد سعرًا فقط دون تحديد عدد الساعات، فأنت من يتحمل مخاطر عدم الالتزام بالجدول الزمني.
05هيكل التكلفة الحقيقية للوصلة
اسأل ثلاثة أشخاص عن تكلفة وصلة، وستحصل على ثلاث إجابات. مخطط الصيانة يحسب ساعات العمل. المشتري يحسب فاتورة المواد الاستهلاكية. مدير المصنع يحسب الأطنان المفقودة. جميعهم على صواب، وجميعهم غير مكتملين.
المواد والمستهلكات
الجزء المرئي. صمغ ربط غير متصلب ومركب تغطية، أسمنت، عجلات تلميع، مذيب تنظيف، شرائط مانعة للتسرب للحواف، حبل لوصلات الأسلاك الفولاذية، ومواد استهلاكية للضغط لا تظهر أبدًا في ميزانية أي شخص: ورق حراري، فيلم تحرير، ماء للتبريد.
تتناسب تكلفة المواد طرديًا مع عرض الحزام وعدد طبقاته وطوله، وليس مع طوله. تستهلك وصلة الحزام مساحة ثابتة من المطاط بغض النظر عن طول الناقل. ولذلك، فإن تكلفة الوصلة الواحدة ثابتة تقريبًا، بينما تنخفض تكلفة المتر الواحد من الحزام كلما زاد طوله.
العمالة والمعدات وإمكانية الوصول
يتألف الطاقم المعتاد لوصل حزام قماشي من فنيين ماهرين إلى أربعة، بينما يتراوح عدد الفنيين المهرة لوصلة سلك فولاذي عريض مع معالجة جزئية بين ستة وثمانية. يُضاف إلى ذلك تكاليف المعدات: الملكية، والإيجار، والنقل إلى موقع بعيد، والمولد الكهربائي، ومصدر الطاقة لتشغيله. يُضاف سقالات أو منصة إذا تطلب الأمر إجراء الوصلة على ارتفاع. يُضاف حاجز للرياح وخيمة في ساحة مفتوحة.
لا يظهر أي من هذا في سعر الحزام لكل متر. ولهذا السبب قد يبدو عرض سعر وصلات الأحزمة غير متناسب مع سعر الحزام نفسه.
وقت التوقف، الرقم الذي يهيمن على كل شيء
إليكم الحسابات التي تُغيّر المفاهيم. لنفترض وجود ناقل يُعالج 800 طن في الساعة بهامش ربح قدره 3 دولارات أمريكية للطن الواحد بعد خصم تكاليف المعالجة المباشرة. كل ساعة إنتاج ضائعة تُكلّف حوالي 2400 دولار أمريكي من هامش الربح. وتُكلّف عملية إصلاح وصلة مُفلكنة لمدة 10 ساعات على هذا الخط حوالي 24000 دولار أمريكي من هامش الربح الضائع قبل احتساب تكلفة أي مادة استهلاكية.
توفير ساعتين في عملية التوصيل هذه يُمكّن من شراء مكبس أفضل، أو فريق عمل أكثر كفاءة، أو مجموعة كاملة من المواد الاستهلاكية الاحتياطية. هذه هي الفكرة الأساسية للتخطيط السليم لعمليات التوصيل. لا تُركّز على تقليل التكاليف، بل على تقليل وقت انقطاع الخدمة.
الرقم الذي نتابعه: يُعدّ سعر المتر الموصول مؤشرًا مفيدًا للمقارنة، لكنّ تكلفة الساعة الواحدة من انقطاع التيار الكهربائي المُتجنَّب هي التي تُؤخذ في الاعتبار عند مراجعة الميزانية. فالفريق الذي يُنهي العمل قبل ساعتين من الموعد المُحدد بوصلة نظيفة أفضل من الفريق الذي يُنهي العمل في الوقت المُحدد بوصلة تحتاج إلى زيارة ثانية. لذا، نُفضّل تقديم عرض سعر أعلى قليلًا لحزمة المواد الاستهلاكية التي تتضمن قوالب مُقطّعة مُسبقًا ومواد لاصقة إضافية، بدلًا من مشاهدة موقع العمل يُرتجل باستخدام مواد غير متوفرة.
هناك جانب ثالث نادرًا ما يُؤخذ في الحسبان: تكلفة الاحتفاظ بقطع الغيار غير المناسبة. فالمصانع التي تُشغّل ثلاثة عروض مختلفة للأحزمة وأربعة تركيبات من الأحزمة غالبًا ما تحتفظ بأحد عشر مجموعة مختلفة من المواد الاستهلاكية على رفوفها. لذا، يُنصح بالاعتماد على مورد واحد قادر على توفيرها. سيور ناقلة بالجملة وتؤدي مطابقة مجموعات التوصيل معًا إلى حل معظم مشكلة المخزون، كما أنها تُبسط تدريب الطاقم. وينطبق المنطق نفسه على جانب القيادة في المصنع. شراء الأحزمة ومجموعات التوصيل ومجموعات القيادة وفقًا لجدول تسليم واحد من مصنع أحزمة ناقل الحركة يحافظ على قائمة المتاجر قصيرة والأوراق في مجلد واحد.
06معايير التكلفة للتحقق من صحة عرض الأسعار
تُعدّ المعايير مفيدةً لرصد الحالات الشاذة، لا لتحديد السعر. تؤثر أسعار العمالة الإقليمية، وسهولة الوصول إلى الموقع، وبنية الحزام الناقل بشكل كبير على الأرقام. اعتبر النطاقات أدناه بمثابة تقييم واقعي، وقارنها بفواتيرك الثلاث الأخيرة الخاصة بعمليات التوصيل.
| نِطَاق | الطاقم النموذجي | الحصة المادية من الإجمالي | المحرك الرئيسي للتكلفة |
|---|---|---|---|
| وصلة ملحومة، حزام من نسيج EP، من 800 إلى 1200 مم | من 2 إلى 3 فنيين | من 20 إلى 35 بالمائة | ساعات العمل ووقت النشر |
| وصلة ملحومة، سلك فولاذي من ST1250 إلى ST2000 | من 6 إلى 8 فنيين | من 35 إلى 50 بالمائة | العرض، المعالجة القطاعية، دورة التبريد |
| وصلة متدرجة ملحومة على البارد، حزام قماشي | فنيان | من 30 إلى 45 بالمائة | جودة الأسمنت وانضباط المعالجة |
| تركيب أدوات التثبيت الميكانيكية | فنيان | من 50 إلى 70 بالمائة | نوع المثبت ونمط الصفيحة |
إحدى الملاحظات العملية من عروض الأسعار التي نتلقاها: المواقع التي تشتري المواد الاستهلاكية والخدمات بشكل منفصل تنفق عادةً أكثر من المواقع التي تشتريها معًا، لأن حزمة المواد الاستهلاكية تُقلّص لضمان الحصول على طلبية المواد، وبالتالي يعمل الطاقم بأقل قدر ممكن. لذا، فإن استخدام طقم وصلات رقيق يُعدّ توفيرًا زائفًا، فالمطاط هو أرخص جزء في العمل.
إذا كنت تقوم بتوريد مواد الأحزمة والوصلات معًا، فـ موزع السيور الناقلة غالباً ما يكون الترتيب هو المسار الأنظف: جهة اتصال تجارية واحدة، وجدول تسليم واحد، ومجموعة واحدة من الوثائق التي تغطي كلاً من الحزام والمواد الاستهلاكية المشتركة.
07لماذا لا يمكن أن تكون وصلة الفلكنة قوية بنسبة 100%
إن فهم الخسارة يفسر تقريباً كل عطل ميداني.
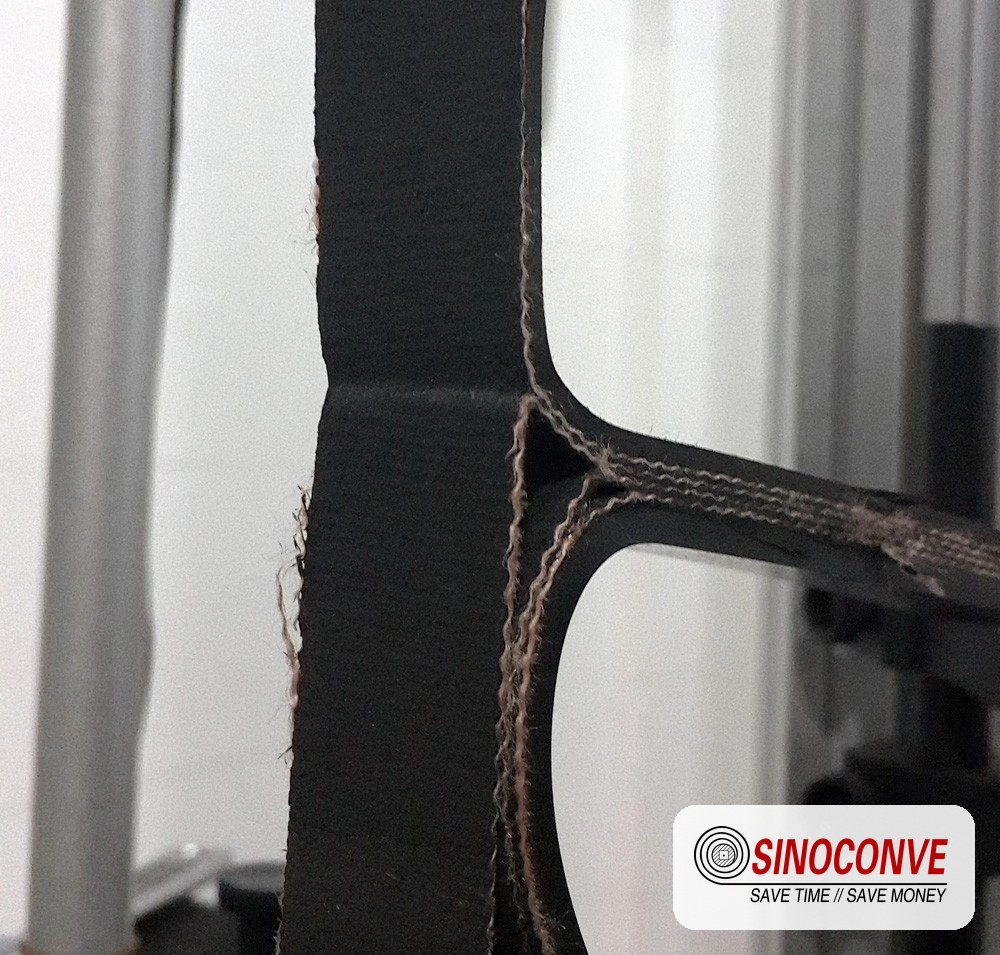
تُظهر الصورة تأثير وصلة متدرجة على الحزام. فبدلاً من القطع المستقيم، تُفصل طبقات الحزام وتُقطع على مراحل. تنقل كل مرحلة الحمل من طبقة إلى أخرى عبر المطاط، عن طريق القص. لذا، فإن جودة الوصلة تعتمد على قوة الترابط بين المطاط والنسيج على طول هذه المراحل، بالإضافة إلى التصميم الهندسي الذي يوزع الحمل.
ثلاثة عوامل تحدّ من النتيجة. أولاً، قوة الترابط القصي بين المطاط والنسيج أضعف من قوة الشد للطبقة نفسها. ثانياً، يصبح موضع الوصلة أكثر سمكاً بقليل من جسم الحزام، وهذا التغير في السمك يُشكّل نتوءاً يؤثر على جميع البكرات والشدادات. ثالثاً، تتعرض الطبقات الخارجية والغطاء لدورة انحناء عند موضع الوصل لا تتعرض لها في الحزام المتصل.
طول الخطوة هو العنصر الهندسي المهم
يُحدد طول الخطوة بناءً على قوة الهيكل وبنيته، وتوفر المعايير الإطار العام: DIN 22102 لأحزمة الهياكل النسيجية، وISO 340 لاختبار مقاومة اللهب، وبالنسبة للمنشآت المعرضة لخطر الحريق، AS 1332 وBS 490 وSANS 1173 حسب السوق الذي يخدمه منجمك. عمليًا، تستخدم وصلة النسيج عادةً خطوات تتراوح بين 150 و300 مم تقريبًا، مع استخدام هياكل أكثر صلابة وشدًا في أعلى هذا النطاق.
تقصير الخطوة لتوفير الوقت أو المواد يقلل من مسار القص. يستمر الوصل في التصلب، ويبدو جيدًا في ضوء النهار. ثم ينفتح تحت الحمل، وينفتح من منتصف الخطوة، مما يوحي بوجود مشكلة في المطاط بينما كانت في الأصل مشكلة هندسية.
زاوية الميل مهمة أيضاً. تُقطع معظم وصلات الأسلاك الميدانية بزاوية عرضية على الحزام بدلاً من زاوية 90 درجة، بحيث تعبر الوصلة بكرة واحدة في كل مرة بدلاً من أن تلتقي بها كخط عرضي مستقيم. هذه التفاصيل البسيطة تقلل قوة الصدمة عند الوصلة بشكل كبير، وهي من أرخص التحسينات المتاحة لتحسين الجودة.
نقوم ببناء الأحزمة على مصنع سيور النقل بفضل معرفة عدد طبقات الحزام والمسافة بين الحبال، يمكننا توفير قالب الخطوة الذي يطابق الهيكل الفعلي بدلاً من رسم عام. عندما لا يتطابق القالب مع الحزام، تتأثر الوصلة قبل القطع الأول.
08التنفيذ الميداني: الساعات الاثنتا عشرة التي تحدد مصير المشروع المشترك
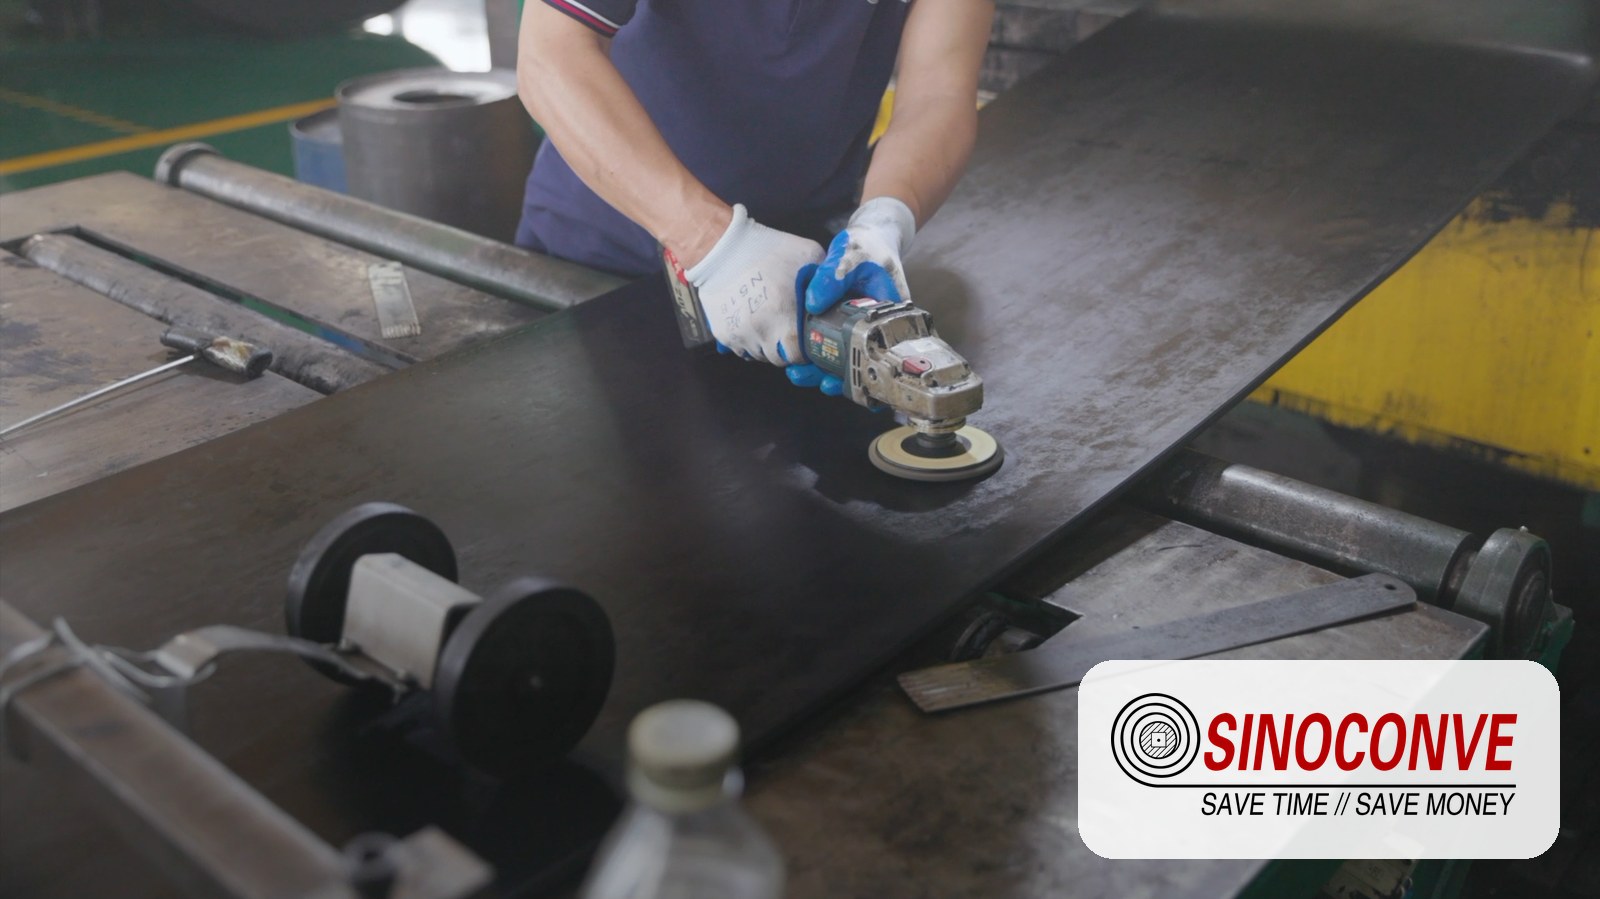
كل ما يسبق إغلاق المطبعة هو تحضير، وفي التحضير تُحسم النتائج. الصورة أعلاه تُظهر مرحلة روتينية: فصل الطبقات، وصقل الأسطح، وانتظار الأسمنت. ما يُميّز وصلة تدوم خمس سنوات عن أخرى تدوم خمسة أشهر عادةً ما يكون خفيًا في هذه المرحلة، وليس في عملية التصلب.
التخطيط والقص
تأكد من استقامة الحزام أولاً. ليس استقامة تقريبية، بل استقامة تامة، باستخدام خط يمتد على كامل عرضه وعلامات على كلا الحافتين. سيؤدي انحراف الوصلة بمقدار 10 مم عن الاستقامة إلى انحراف الحزام إلى جانب واحد طوال فترة استخدامه، ولن يُجدي أي تعديل على بكرة التوجيه في تصحيحه بالكامل.
ثم حدد مواقع الدرجات من القالب، على كلا الطرفين، قبل بدء أي عملية قص. لقد شاهدنا فرق العمل تقص الطرف الأول بسخاء ثم تكتشف أن الطرف الثاني لا يحتوي على ما يكفي من الحزام لمطابقة نمط الدرجات. يصبح الحزام أقصر، ويقوم نظام الشد بسحب الارتخاء، ويبدأ الجميع يومهم متأخرين.
فصل الطبقات وتلميعها
افصل طبقات القماش باستخدام سكين خطافية أو فاصل طبقات، وليس باستخدام آلة تجليخ. يُستخدم التلميع لسطح المطاط، لتكوين سطح جديد ونظيف وخشن قليلاً لتسهيل عملية اللصق. الإفراط في التلميع هو الخطأ الشائع: حرق القماش، أو جعل السطح لامعًا جدًا، أو ترك غبار المطاط في النسيج. يكفي تمريرة خفيفة ومتساوية بعجلة نظيفة. القماش المقطوع أو المحروق لن يتحمل القص الكامل أبدًا.
ثم قم بإزالة كل آثار الغبار بالمكنسة الكهربائية أو الفرشاة، وامسح السطح بالمذيب المناسب. اختيار المذيب مهم أكثر مما يعتقد الناس. فالمذيب الذي يترك بقايا زيتية أسوأ من عدم استخدام أي مذيب على الإطلاق، لأنه يلوث خط الربط بشكل غير مرئي.
التثبيت والمحاذاة والشد
قم بتقريب طرفي الحزام معًا بعد فكّ آلية الشد وإرخاء الحزام. ثبّت الحزام بشكل مسطح ومستقيم، ثم تحقق من محاذاة خط المنتصف عبر الوصلة باستخدام خيط. املأ الفراغات بين الطبقات بمادة لاصقة، وأعد ترتيب الطبقات، وتأكد من عدم وجود طبقات معكوسة أو مفقودة.
لا تشدّ الحزام قبل أن يبرد موضع الوصلة تمامًا. سحب وصلة ساخنة عبر بكرة هو ما يؤدي إلى انفصال الحواف.
معايير المعالجة وقاعدة التبريد
تقوم المكابس بالباقي، شريطة أن تكون ثلاثة عوامل صحيحة: درجة الحرارة، والضغط، والوقت. تتراوح جداول المعالجة النموذجية لوصلات أحزمة النقل بين 145 و150 درجة مئوية، مع تحديد الضغط بناءً على تصميم الحزام وبيانات الشركة المصنعة للمكابس، ويُحافظ على هذه الدرجة لفترة تعتمد على سُمك الوصلة الإجمالي. استخدم جدول الشركة المصنعة للحزام، وليس رقمًا مُخزّنًا.
التبريد تحت الضغط هو الخطوة التي يتجاهلها عمال الصيانة. يجب أن يستمر حتى تقترب درجة حرارة الوصلة من درجة حرارة المحيط، وفي حالة الأحزمة السميكة عالية الشد، قد يستغرق ذلك من 45 إلى 90 دقيقة إضافية. يؤدي تجاهل هذه الخطوة إلى إجهاد متبقٍ في الوصلة يظهر بعد أسابيع على شكل انفصال في الحواف. في مشاريع أسلاك الفولاذ الكبيرة، تُعد هذه الساعة الإضافية بمثابة تأمين رخيص في الموقع.
العادات التي تُغطي تكاليفها بنفسها وصلات أحزمة النقل الوظائف مملة. خيمة جافة. ميزان حرارة معاير، وليس مقياس الضغط فقط. جدول زمني مكتوب معلق في مكان يسهل على الطاقم رؤيته. ورقتان إضافيتان من مادة لاصقة للربط في الحقيبة. كل شيء آخر يتعلق بالتقنية، والتقنية يمكن تعلمها.
09سبعة إخفاقات ميدانية نراها مراراً وتكراراً
بعد عدد كافٍ من زيارات الموقع، لم تعد الأعطال تبدو عشوائية. هذه هي الأسباب التي تُفسر غالبية مشاكل التوصيل المتكررة التي نتلقى بشأنها بلاغات.
1. الرطوبة في خط الربط
يتحول الماء أو القماش الرطب أو الهواء الرطب المحتبس تحت غطاء المادة إلى بخار أثناء عملية المعالجة. والنتيجة هي ظهور بثور صغيرة تبدو كعيب تجميلي، لكنها في الواقع تشبه انفصال الطبقات. يُنصح بالمعالجة في خيمة مع توفير الحرارة، بعد جفاف الحزام تمامًا. أما في حالة الحزام المبلل، فيُفضل تركه ليجف لمدة ساعة إضافية قبل البدء بأي إجراء آخر.
2. طبقات مصقولة بشكل مفرط أو ملوثة
يؤدي احتراق القماش، وتكوّن طبقة لامعة على الأسطح، وتراكم غبار الصقل في النسيج إلى تقليل قوة القص. لذا، يُنصح بالتلميع الخفيف، والتنظيف الجيد، وتغيير عجلة التلميع عند تراكم الغبار عليها. فالعجلة الممتلئة تُلمّع السطح بدلاً من تخشينه، وهو عكس ما تحتاجه المادة الرابطة.
3. خطوات مختصرة للغاية
أحيانًا لتوفير المواد، وأحيانًا أخرى بسبب خطأ في القالب. تؤدي الخطوات القصيرة إلى تركيز إجهاد القص، مما يتسبب في فشل الوصلة تدريجيًا من الأطراف إلى الداخل. تحقق من طول الخطوة مقابل الرسم بعد القطع، وليس قبله.
4. عدم كفاية التبريد تحت الضغط
تبدو الوصلة مثالية عند فتح المكبس. بعد أسبوعين، تبدأ الحواف بالانفصال. إذا أظهر سجل معالجة فريقك أوقات تبريد ثابتة عند الطرف القصير، فهذا هو السبب.
5. مركب ملوث أو منتهي الصلاحية
للمطاط غير المعالج فترة صلاحية، وهي أقصر في المخازن الحارة مما هو مذكور في بيانات المنتج. وللأسمنت فترة صلاحية بعد الخلط. تختلف خصائص العبوات التي ظلت مخزنة في حاوية لمدة عامين عن خصائص العبوات الجديدة. لذا، يُنصح بتدوير المخزون والتحقق من تواريخ الصلاحية قبل الإغلاق، وليس أثناءه.
6. عدم المحاذاة والتوتر عند التصلب
القطع غير المتساوية، أو الحزام الملتوي، أو تطبيق الشد مبكراً، كلها عوامل تُسبب إجهاداً دائماً في الوصلة. عندها ينحرف الحزام عن مساره، وتتحمل الوصلة حملاً غير متساوٍ، ويصبح المفصل مشكلة مزمنة في ناقل كان يعمل بشكل جيد سابقاً.
7. الضرر الناجم عن وصلة التوصيل نفسها
تتسبب وصلة سميكة رديئة التشطيب في خدش شفرات المنظف، وتلف المطاط المحيط بها، وقد تعلق بحافة قناة التفريغ. تبقى الوصلة سليمة، لكن كل ما يحيط بها يتلف. تشطيب الوصلة يعني صنفرة الغطاء حتى يصبح مستويًا، وإحكام إغلاق الحواف، والتأكد من مرور الوصلة عبر جميع أدوات التنظيف دون أي عائق.
تتداخل مسألة انضباط المخازن وجودة الوصلات في نقاش واحد. فالمصنع الذي يُشغّل الكسارات والغربالات باستخدام محركات أحزمة V، لديه مجموعتان من الأحزمة لإدارتهما، وطلبها من إحداهما فقط. مصنع أحزمة V يؤدي توفير المواد الاستهلاكية للناقل إلى تجنب وجود مجموعة منفصلة من عمليات التسليم والفواتير والوثائق.
نُقدم تحليلاً مُفصلاً لكيفية تطور هذه الإخفاقات، مع أنماط التلف التي تكشف عن كل منها، في ملاحظاتنا حول أسباب فشل وصلة سير ناقلإذا حدث ثلاثة أعطال في نفس الناقل في أحد المصانع، فعادةً ما يكون هذا هو المكان الذي يصبح فيه النمط واضحًا.
10ظروف الموقع التي تؤدي إلى تلف الوصلات: ارتفاع السقوط، والشد، والتجاويف
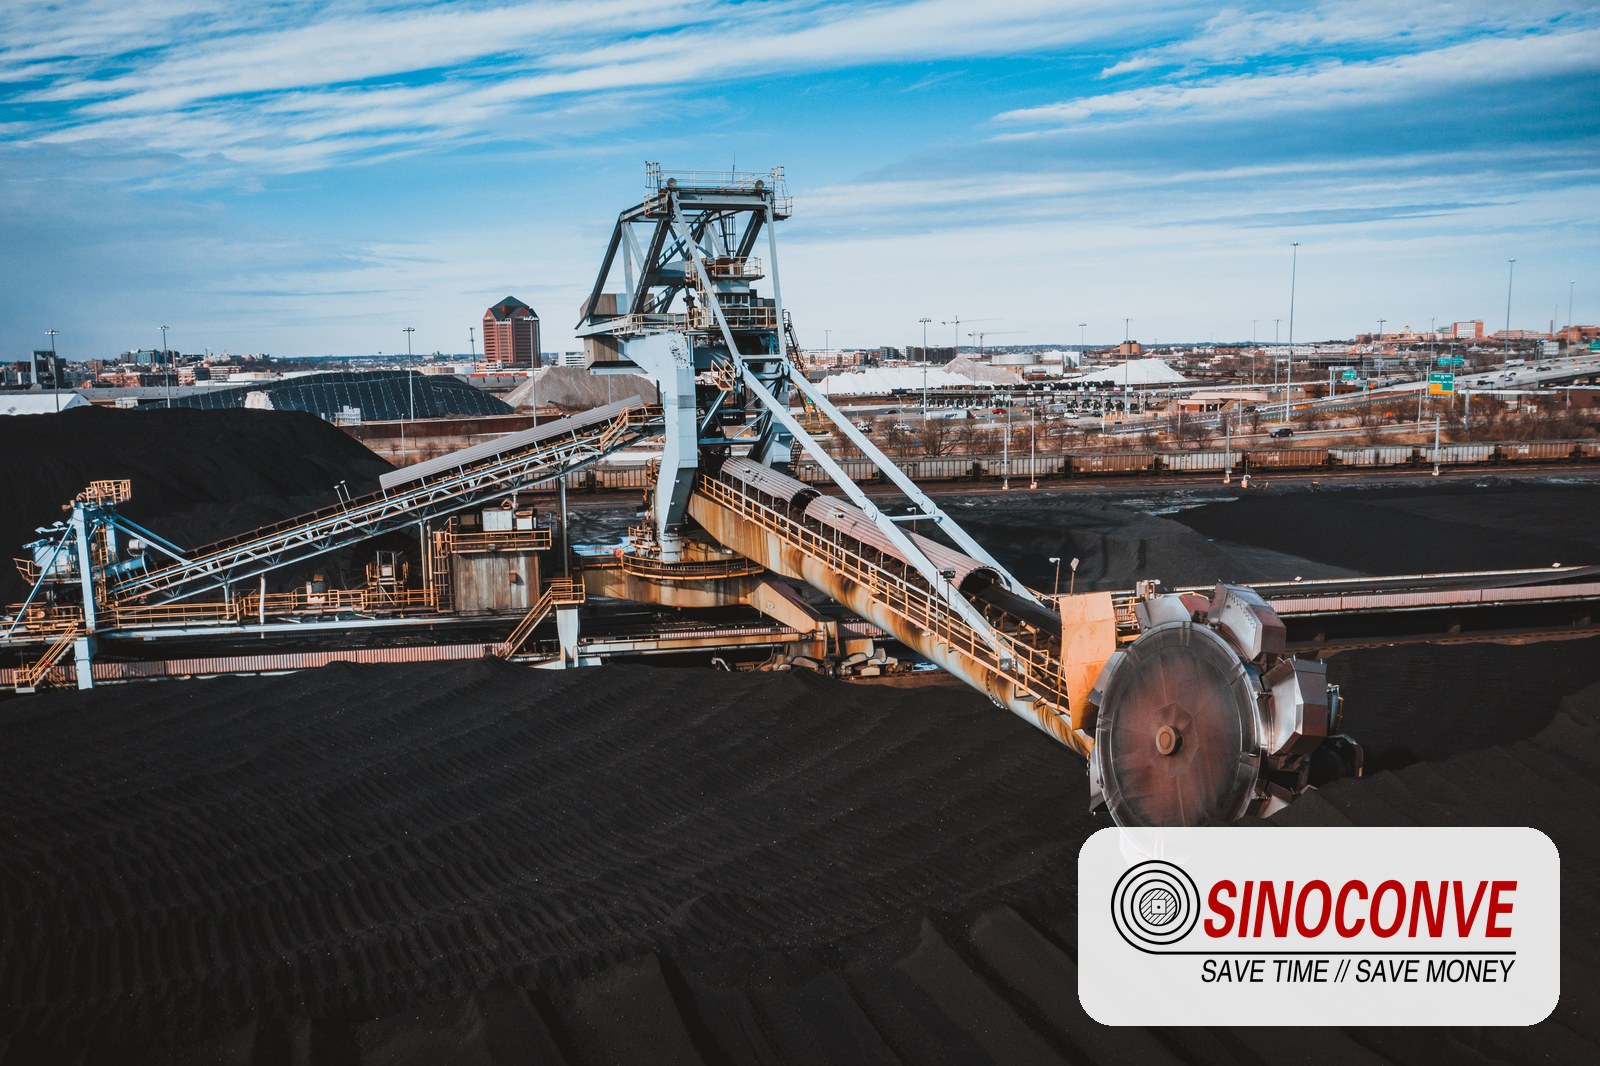
قد يدوم وصلةٌ تدوم خمس سنوات على خط نقل فحم بطيء، لكنها قد تتعطل في موسم واحد على رافعة تكديس في محجر. الوصلة نفسها، لكنّ الحمل عليها مختلف. تبدو ناقلات التخزين، مثل تلك المذكورة أعلاه، لطيفة من بعيد، لكنها تُلحق ضرراً بالغاً بالوصلات، لأنها تجمع بين ارتفاع سقوط كبير، وإعادة تموضع متكررة، ومنطقة اصطدام شديدة عند نقطة وصل الحزام في أغلب الأحيان.
ارتفاع السقوط والتأثير
تُحدث المواد التي تسقط على الحزام من ارتفاع ثلاثة أمتار قوةً تفوق عدة أضعاف قوة سقوطها من متر واحد. إذا كانت منطقة الارتطام قريبة من وصلة، فإن الوصلة تتعرض لحمل صدمي كل بضع ثوانٍ طوال فترة العمل. هذه مشكلة إجهاد، وليست مشكلة قوة. هناك حلان فعالان: تقليل مسافة السقوط باستخدام مزلق أو ستارة سلسلة أو صندوق صخور، وإبقاء الوصلات بعيدة عن أول مترين بعد نقطة التحميل كلما سمح طول الحزام بذلك.
السفر بالقطار
تُقصّر الوصلات طول الحزام. تُزيل كل وصلة مُفلكنة ما بين 300 و600 ملم من الحزام، وذلك بحسب شكل وعرض الدرجات، بينما تُزيل الوصلة الميكانيكية طولًا أكبر. في ناقل يعتمد على الشد بالجاذبية، يجب أن يُصرف هذا الارتخاء. إذا كان الثقل الموازن قريبًا من نهاية مساره قبل بدء العمل، فلن تتمكن الوصلة من إجرائها بشكل صحيح، أو سيصبح الحزام مشدودًا أكثر من اللازم بعد ذلك.
تحقق من وضعية الشد قبل الإيقاف، ثم تحقق منها مرة أخرى بعده. في حالة الشد اللولبي، قِس مقدار التعديل المتبقي. لقد رأينا مصنعًا يُقصر الحزام ثلاث مرات في عام واحد، وينتهي به الأمر إلى نقل إطار الشد، وهو ما كلف أكثر من تكلفة الوصلات الثلاث مجتمعة.
زاوية التقسيم، والحمل، ومستوى الغطاء
يؤدي ضبط زاوية الانحناء عند 35 أو 45 درجة إلى طي حواف الحزام بشكل أكثر حدة من ضبطها عند 20 درجة، كما أن الوصلة غير المستوية تمامًا عند المفصل ستنفتح عند الحواف أولًا. وهذا أحد أسباب تأثر السيور الناقلة ذات الأحواض الضيقة والعميقة بالأخطاء في العمل أكثر من السيور ذات الأحواض المستوية.
يُعد اختيار نوع الغطاء موضوعًا ذا صلة. فالصخور المسحوقة شديدة الكشط تتطلب عادةً غطاءً من فئة RMA المقاومة للكشط من الدرجة الأولى، بينما قد تحتاج المواد الرطبة واللزجة إلى مركب مختلف تمامًا. أما الوصلة المملوءة بمادة لاصقة مصممة للاستخدامات العامة، في حزام مغطى بغطاء مقاوم للكشط، فستتآكل أسرع من الحزام المحيط بها، وستصبح نقطة منخفضة تتجمع فيها المواد والرطوبة.
فيما يخص أعمال التعدين واستخراج المحاجر تحديداً، إليكم ملاحظاتنا حول سيور ناقلة للتعدين واستخراج المحاجر يتناول هذا المقال كيفية تفاعل مواصفات السيور وتخطيط الوصلات في دوائر التكسير والغربلة والتخزين. يُنصح بقراءته قبل تحديد مواصفات وصلة لمصنع لم يسبق لك العمل عليه.
11الموافقة: كيفية الموافقة على عملية الربط قبل تشغيلها
اللحظة الفاصلة بين فتح المكبس وبدء تشغيل الحزام هي أرخص عملية فحص يمكنك إجراؤها على الإطلاق. بعد انتهاء تشغيل الحزام، يتطلب كل ما تحتاج إلى فحصه إيقاف التشغيل.
ما الذي يجب النظر إليه، بالترتيب
ابدأ بالسطح. يجب أن يكون الغطاء أملسًا ومتصلًا، خاليًا من أي فقاعات أو فواصل ظاهرة على طول خطوط التدرج، وخاليًا من أي مناطق لينة أو إسفنجية عند الضغط عليها. أي فقاعة هي فراغ محصور، وسوف تتسع.
تحقق من مدى تمام عملية المعالجة. في وصلة مُعالجة بالحرارة، تكون الوصلة المعالجة جيدًا صلبة ومرنة قليلًا على امتداد عرضها بالكامل. إذا شعرتَ باختلاف ملحوظ بين منطقة وأخرى، فهذا يعني أن ضغط اللوح كان غير متساوٍ أو أن الوصلة لم تُضغط بالكامل في المكبس. توفر لك شرائط قياس درجة الحرارة أو مسبار على سطح الحزام أثناء المعالجة سجلًا للمقارنة، وهذا السجل هو ما تحتاجه فعلاً، لأنه يُتيح لك معرفة ما إذا كان العطل الذي سيحدث في العام التالي ناتجًا عن مشكلة في المعالجة.
ثم تحقق من الهندسة. يجب أن تتطابق مواضع الدرجات مع الرسم على كلا الحافتين. يجب أن يكون المفصل مستويًا ومربعًا، دون أي التواء. مرر مسطرة مستقيمة عبر الوصلة وابحث عن تغير مفاجئ في السماكة؛ التقوس الطفيف طبيعي ومقبول، أما الحافة الصلبة فغير مقبولة.
أخيرًا، افحص التشطيب. تأكد من إحكام إغلاق الحواف. تأكد من صنفرة الغطاء حتى يصبح مستويًا عند نقطة التقائه بالحزام. تأكد من عدم وجود أي زوائد مطاطية قد تعلق بشفرة التنظيف. مرر وصلة الحزام يدويًا أمام البكرة الأولى وكل شفرة تنظيف، أو بسرعة منخفضة جدًا إذا سمحت سرعة المحرك بذلك. استمع جيدًا.
| يفحص | يقبل | ارفض وأعد المحاولة |
|---|---|---|
| طول الخطوة مقابل الرسم | جميع الخطوات ضمن التفاوت المسموح به على كلا الحافتين | أي خطوة قصيرة بما يكفي لتغيير مساحة القص |
| سطح الغطاء | متواصل، بدون بثور، ناعم عند الحواف | بقع متقرحة وإسفنجية، وخطوط خياطة مفتوحة |
| سجل العلاج | تم تسجيل درجة الحرارة والوقت داخل الجدول الزمني، والتبريد | فتحت الصحافة أبوابها مبكراً، ولم تسجل أي أرقام قياسية في التبريد. |
| التربيع والمحاذاة | مربعة الشكل من جميع الجهات، وخطوط مركزية متطابقة | انحراف واضح، حافة الحزام منحرفة عند المفصل |
| التخليص من خلال عمال النظافة والمزالق | يمر دون أي احتكاك أو صوت احتكاك | تصطدم وصلة بشفرة أو حافة أنبوب أو حافة |
اطلب حزمة الوثائق: سجل المعالجة مع الأوقات ودرجات الحرارة، ومراجع دفعات المواد الاستهلاكية، وأسماء الفنيين، وسجل موقع الوصلة مع علامة العداد. عندما تتعطل وصلة بعد ثمانية عشر شهرًا ويختلف الطرفان حول من قام بالعمل، تحسم هذه الحزمة المسألة في عشر دقائق.
12الفحص وعمر الوصلات: ما يجب تسجيله، ومتى يجب استبدالها
عمر الوصلة ليس رقمًا واحدًا. ثلاثة أجزاء تتلف في الوقت نفسه: الرابط المطاطي، وأطراف الطبقات، وجسم الحزام على جانبي الوصلة. تنتهي صلاحية الوصلة عندما يتلف أول جزء من هذه الأجزاء الثلاثة. في حالات الأعطال التي يُطلب منا فحصها، يكون هذا الجزء دائمًا تقريبًا هو أطراف الطبقات.
ما الذي يجب أن يرصده التفتيش الميداني فعلياً؟
نقوم بفحص خط السكة الحديد الرئيسي يوم الجمعة، بسرعة بطيئة للغاية، ويستغرق فحص كل وصلة حوالي أربع دقائق. أول ما نفحصه هو خط العلامة على الوصلة، فإذا لم يعد النصفان متطابقين تمامًا، فهذا يعني أن الحزام قد تحرك. ثم نفحص الحواف للتأكد من عدم وجود أي ارتفاع. ثم نفحص خطوط التدرج للتأكد من عدم وجود تشققات على طول أحدها. ثم نفحص السطح للتأكد من عدم ظهور أطراف الطبقات. أما الرطوبة أو البقع الداكنة حول الوصلة فهي آخر ما نفحصه، وغالبًا ما يكون سببها قيام عامل التنظيف بسكب الماء في وصلة مفتوحة.
دوّن نفس القراءات الخمس في كل مرة، على نفس الورقة، مع التاريخ وعلامة المقياس عند المفصل. قِس ارتفاع الحافة بالملليمترات باستخدام مسطرة فولاذية موضوعة على سطح الحزام. تُعدّ سجلات هذه البيانات على مدى عامين أكثر قيمة من أي فحص منفرد، لأنها تُظهر مدى سرعة تآكل هذا المفصل. وبمعرفة هذه البيانات، يمكنك حجز موعد الاستبدال ضمن توقف مُخطط له، عادةً بعد ثمانية إلى عشرة أسابيع، بدلاً من خسارة وردية عمل في الليلة التي يتعطل فيها المفصل.
قم بإصلاح أو استبدال الوصلة
تُعدّ عمليات الإصلاح الجارية محدودة المدة. يمكن في كثير من الأحيان تقليم حواف الرفع التي تقل عن 30 مم تقريبًا على حزام قماشي، وتنظيفها، وإحكام إغلاقها، ثم مراقبتها - وهذا يمنحنا بضعة أشهر إضافية. أما أي رفع أكبر من ذلك، أو أي شق تجاوز خط التدرج، فلن يعود للظهور. يجب قطع الوصلة وصنع وصلة جديدة. لقد شاهدنا مصانع تحاول إجراء ثلاث رقع على نفس الوصلة؛ الرقعة الثالثة تفشل دائمًا أثناء الإنتاج، وبحلول ذلك الوقت يكون الحزام على جانبي الوصلة قد تضرر أيضًا.
إذن، ما هو العمر الافتراضي للوصلة؟ في حالة استخدام حزام ذي مواصفات جيدة، مع وصلة صحيحة وفحص دوري أسبوعيًا، فإن عدة سنوات تُعدّ مدة واقعية في ظروف التشغيل المتوسطة، وغالبًا ما تدوم الوصلة أطول من عمر الحزام نفسه. أما عند نقل الوصلة نفسها إلى خط رئيسي عالي الشد تحت ارتفاع سقوط يبلغ مترين، فإن سنتين إلى ثلاث سنوات تُعتبر نتيجة جيدة. ستة أشهر ليست مدة سيئة، بل هي إشارة إلى ضرورة مراجعة مواصفات الحزام، ونقطة التحميل، وطريقة الوصل معًا، بدلًا من التركيز على الوصلة وحدها.
ثمة عامل آخر يكمن وراء كل هذا: جهاز الضغط. إذا كان موقعك يمتلك واحدًا، فإن حالته تحدد الحد الأقصى لجودة الوصلات. ألواح مهترئة، غشاء يتسرب منه الماء طوال الليل، لوحة تسخن بشكل غير متساوٍ على امتداد عرضها، مقياس ضغط لم تتم معايرته منذ تركيبه - كل هذه المشاكل شائعة، وتظهر جميعها لاحقًا على شكل وصلات تفشل مبكرًا. ملاحظاتنا حول ما هو عليه جهاز الضغط الحديث آلة فلكنة السيور الناقلة ينبغي أن توفر الشركة المصنعة نظام تحكم حراري وتبريد فعال، لذا يُرجى مراجعة تفاصيل المواصفات. إذا كانت آلة الطباعة محجوزة بالكامل في ثلاثة مواقع، فاشترِ وحدة ثانية. لا تعوض الوقت الضائع بتقليص دورة التبريد.
13ما الذي يجب أن يكون جاهزاً لدى قسم المشتريات قبل طلب تقديم العروض؟
معظم حالات التأخير في التوصيل ليست فنية، بل تتعلق بنقص المستندات. المورد الذي يضطر إلى طلب معلومات عرض الحزام وعدد الطبقات ومعدل الشد ثلاث مرات عبر البريد الإلكتروني، سيقدم عرض سعر بطيئاً وآمناً، وعرض السعر الآمن مكلف.
حزمة البيانات لتجميعها مرة واحدة، ثم إعادة استخدامها
ابدأ بالحزام. حدد عرضه بالملليمترات. نوع هيكله وتصنيفه - EP أو NN أو سلك فولاذي. عدد طبقاته، أو بنية السلك في حالة الحزام ذي السلك الفولاذي. درجة الغطاء وسماكته على كلا الوجهين. ولا تنسَ المعيار الذي صُنع الحزام وفقًا له، لأنه يحدد المواد الاستهلاكية المقبولة. تُحدد معظم أحزمة الهيكل النسيجي وفقًا للمعيار DIN 22102؛ ويُستخدم المعيار AS 1332 في المشاريع الأسترالية، وتصنيفات RMA في المشاريع الأمريكية الشمالية. إذا كان الحزام يُستخدم تحت الأرض أو في محطة مناولة الفحم، فاذكر ذلك في السطر الأول: فتصنيف مقاومة اللهب يُغير كلاً من الحزام ومادة الوصل، وعادةً ما يكون اختبار ISO 340 هو المعيار المعتمد لتحديد ذلك.
ثمّ ننتقل إلى الناقل. الطول، والرفع، وزاوية الميل، والإنتاجية بالطن في الساعة، ووصف المواد مع حجم الكتل، وأقطار البكرات عند كلا الطرفين. ثمّ ننتقل إلى الموقع نفسه. كم ساعة يمكن إيقاف الناقل خلالها؟ هل الوصلة على مستوى الأرض أم على ارتفاع 20 مترًا على رافعة جسرية؟ هل يمكن تغذية مكبس ضمن نطاق الكابل؟ من يزوّد مياه التبريد؟ الوصلة على مستوى الأرض مع رافعة وخط مياه تستغرق وردية عمل واحدة. أما الوصلة نفسها في الطرف العلوي لرافعة التكديس فتستغرق يومين. يجب توضيح هذا الفرق في وثيقة المناقصة، وليس في مكالمة هاتفية في الليلة التي تسبق الإيقاف.
الشروط التجارية التي تستحق تحديدها مسبقاً
حدد الأرقام التجارية قبل إرسال طلب عرض الأسعار. يستغرق وقت الإنتاج القياسي على خطوطنا حوالي 30 يومًا من تاريخ تأكيد الرسم، بينما تصل الطلبات العاجلة عادةً خلال 15 إلى 20 يومًا حسب العرض والهيكل. الحد الأدنى للطلب هو 50 مترًا لكل نموذج، مع توفير عينات ما قبل الإنتاج خلال 2 إلى 5 أيام. إذا كان تاريخ التوقف محددًا، فاحسب المدة تنازليًا من ذلك التاريخ، ولا تحسبها تصاعديًا من تاريخ أمر الشراء.
هناك مسألتان أساسيتان يجب حسمهما مبكراً: من يورد المواد الاستهلاكية، ومن يورد آلة الضغط؟ ومن يتحمل التكلفة في حال امتد العمل إلى وردية ثانية؟ غالباً ما تكتشف المصانع التي تشتري الأحزمة من مورد وتوصل المواد من مورد آخر أن المواصفات لم تُقارن قط: فدرجة الغطاء المُسعّرة تتناسب مع شكل هندسي مختلف، أو أن مادة الربط لا تتطابق مع الهيكل. يسد طلب واحد متكامل هذه الفجوة. كما يوفر ذلك ميزة أخرى أيضاً، فإذا استطاع المورد نفسه وضع أحزمة القيادة في شحنة واحدة، فإن المصنع الذي يشغل ناقلاً رئيسياً بالإضافة إلى مجموعة من الكسارات والغربال والمراوح التي تعمل بأحزمة على شكل حرف V، يدفع تكلفة الشحن مرة واحدة بدلاً من مرتين.
14كيفية عمل برنامج التضفير عملياً
وصلة واحدة تُعتبر إصلاحًا. أما برنامج الوصلات فهو من أصول الصيانة، والمصانع التي تُطبّقه تُنفق أقل على السيور الناقلة لكل طن منقول مقارنةً بالمصانع التي لا تُطبّقه. لا يظهر هذا التوفير في سعر السيور، بل في عدد التوقفات غير المخطط لها سنويًا.
يتميز برنامج الفحص ببساطته. سجل واحد، ملف واحد، لكل وصلة في الموقع: الموقع، مواصفات الحزام، طريقة الوصل، تاريخ الصنع، رقم دفعة المواد الاستهلاكية. يتم تحديد وتيرة الفحص حسب الأهمية - أسبوعيًا على الخط الرئيسي، شهريًا على سيور النقل في الساحة، وربع سنويًا على وحدة احتياطية تعمل لمدة أسبوعين في السنة. يتم تحديد حجم مخزون المواد الاستهلاكية لوصلة كاملة واحدة لكل عرض حزام، ويتم تدويره بحيث لا يبقى أي شيء بعد انتهاء صلاحيته. يتم حجز آلة الضغط والطاقم في جدول الإنتاج في بداية الربع، بدلاً من سحبهم من مهمة أخرى عند حدوث عطل. ثم مراجعة كل ثلاثة أشهر: ما هي الوصلات التي تم استبدالها مرتين، ولماذا.
في هذه المراجعة، يثبت المورد جدارته. فغالباً ما يكون سبب تلف وصلات السيور الناقلة في مكان ما قبل الوصلة - كأن يكون سمك السير أقل من اللازم لتحمل الصدمات، أو أن يكون التحميل غير مركزي في قناة التغذية، أو أن مسار السير يحتك بالهيكل، أو أن يكون جهاز التنظيف مضغوطاً بشدة على السطح. إصلاح السبب أقل تكلفة من شراء وصلات أفضل بشكل دائم، وعادةً ما تبدأ المناقشة ببيانات السير وليس بالوصلة نفسها.
نُورّد الأحزمة الناقلة للمناجم والمحاجر ومصانع الإسمنت ومشاريع الهندسة والمشتريات والإنشاءات في قائمة طويلة من الأسواق، وتُنشر المجموعة الكاملة - الأحزمة القماشية، والأحزمة ذات الأسلاك الفولاذية، والأحزمة ذات الشكل المتعرج، والإنشاءات الخاصة - في منشورنا كتالوج المنتجاتبالنسبة للمصنع الذي يخطط لبرنامج بدلاً من عملية إصلاح واحدة، سيعمل مهندسونا مع فريقك على بيانات الحزام، وهندسة الخطوة، وقائمة المواد الاستهلاكية قبل طلب أي شيء.

15الأسئلة الشائعة حول وصلات سيور النقل
ما هو وصل السيور الناقلة؟
تتمثل مهمة هذه العملية في تحويل طرفي الحزام إلى حلقة متصلة لا نهائية، بحيث يدور الحزام حول البكرات دون انقطاع. تُجرى هذه العملية بثلاث طرق: الفلكنة الساخنة، والربط البارد، والمثبتات الميكانيكية. وتحدد الطريقة المختارة قوة الوصلة ومدة بقائها. في الأحزمة القماشية، يتراوح طول الوصلة المتدرجة عادةً بين 300 و1000 ملم، وذلك تبعًا لعدد طبقات الحزام وطول التدرج.
كم تبلغ تكلفة وصلة سير ناقل؟
تُشكّل المواد الاستهلاكية جزءًا صغيرًا من الفاتورة، إذ تتراوح نسبتها بين 20 و50 بالمئة تقريبًا. أما الباقي فيشمل أجور العمال، ووقت الطباعة، وتكاليف الوصول، والنقل، والإنتاج المفقود أثناء توقف خط الإنتاج. وعادةً ما يكون وقت التوقف هو البند الأكبر في هذه القائمة.
هل الوصلة الملحومة بالكبريت أقوى من الوصلة الميكانيكية؟
في معظم الحالات، نعم. عادةً ما تُعيد وصلة الفلكنة الساخنة ما بين 60 إلى 90 بالمئة من قوة الحزام المقدرة؛ بينما تتراوح نسبة استعادة القوة في حالة التثبيت الميكانيكي بين 40 و70 بالمئة. مع ذلك، لا تُعدّ القوة العامل الحاسم دائمًا. فإذا كان على المصنع استئناف الإنتاج خلال أربع ساعات وكان الحزام مصنوعًا من نسيج خفيف، فإن التثبيت الميكانيكي يُتيح لك العمل خلال نوبة العمل، ويمكنك حينها استخدام وصلة الفلكنة في التوقف التالي. تختلف نسب الاستعادة باختلاف تصميم الحزام وشكل الوصلة، لذا اعتبر هذه النسب نطاقات نموذجية وتأكد من مطابقتها لهيكل الحزام لديك.
كم من الوقت يستغرق صنع وصلة ملحومة؟
في حالة استخدام حزام قماشي بعرض يتراوح بين 800 و1200 مم، يُنصح بتخصيص ما بين ثماني إلى أربع عشرة ساعة من وقت القطع الأول حتى إعادة تشغيل الحزام. يشمل ذلك مرحلة التبريد، وهي مرحلة لا تقبل المساومة. أما وصلة السلك الفولاذي على خط رئيسي بعرض 1600 مم، فتتطلب وصلة أطول، وفريق عمل أكبر، وغالبًا ما تستغرق عشرين ساعة أو أكثر.
هل يمكن وصل حزام سلك فولاذي على البارد؟
لا يفي هذا بأي معيار نوافق عليه. تتطلب أحزمة الأسلاك الفولاذية من ST1000 إلى ST2000 عملية فلكنة ساخنة - حيث تُوضع الأسلاك بتباعد صحيح، وتُحافظ على درجة حرارة ثابتة على اللوح، ويتم تبريدها تدريجيًا تحت ضغط. إذا عرض عليك أحدهم وصل خط الأسلاك الفولاذية الرئيسي الخاص بك على البارد، فاسأله عن نسبة الاحتفاظ التي سيقدمها لك كتابيًا.
كم من الوقت يجب أن تدوم عملية الوصل؟
يعتمد الأمر كلياً على طبيعة العمل، ولا توجد إجابة واحدة مُجدية. في حالة العمل المعتدل، والمواصفات الصحيحة، والفحص الأسبوعي: قد يدوم المفصل لعدة سنوات، وقد يدوم أكثر من الحزام. أما في حالة الخطوط الرئيسية عالية الشد تحت تأثير قوي: فمن المتوقع أن يدوم المفصل من سنتين إلى ثلاث سنوات. إذا تعطل في أقل من عام، فتوقف عن فحص المفصل. انظر إلى نقطة التحميل، ومواصفات الحزام، وطريقة التوصيل، بهذا الترتيب.
ما هو وقت التسليم والحد الأدنى للطلب الذي يجب أن نخطط له؟
يستغرق الإنتاج عادةً ثلاثين يومًا بعد تأكيد التصميم. أما الطلبات العاجلة، فيمكن إنجازها غالبًا خلال 15 إلى 20 يومًا، ولكن ذلك يعتمد على العرض والهيكل، ولا يُنصح بالمخاطرة بإيقاف الإنتاج بناءً على ذلك. الحد الأدنى للطلب هو 50 مترًا لكل نموذج، وتستغرق العينات من يومين إلى خمسة أيام، لذا يُنصح بحساب المدة الزمنية عكسيًا بدءًا من تاريخ إيقاف الإنتاج، مع إضافة أسبوع إضافي.
هل تقومون بتوريد مواد التوصيل فقط، أم الخدمة أيضاً؟
كلا الخيارين متاحان، حسب السوق والموقع. ما نوفره دائمًا هو الحزام، ومواد التوصيل، والبيانات المتعلقة بها - قوالب خطوات مصممة خصيصًا لهيكلك، وليست رسومات عامة. أما بالنسبة للوصلة نفسها، فنحن نعمل مع فرق توصيل مدربة، وسنقدم المشورة بشأن آلة الضغط، والجدول الزمني، والظروف التي من المحتمل أن يواجهوها.
ما هي المعايير التي تنطبق على وصل الأحزمة؟
تُحدد مواصفات معظم أحزمة الهياكل النسيجية وفقًا للمعيار DIN 22102، ويُستخدم اختبار ISO 340 عادةً لاختبار مقاومة اللهب. وبحسب موقع المصنع، قد يكون المعيار المُعتمد هو AS 1332 أو BS 490 أو SANS 1173، وتظهر تصنيفات RMA في المواصفات الأمريكية الشمالية. تحقق من المعيار المُطبق على رسم الحزام واللوائح المحلية قبل طلب المواد الاستهلاكية، فالمعايير غير قابلة للتبادل، ولن يجتاز أي وصلة مُصممة وفقًا لمعيار خاطئ عملية التدقيق.
منتجات ذات صلة قد تحتاجها
|
أحزمة قماشية ومطاطية للأغراض العامة للمناجم والمحاجر ومصانع الأسمنت. |
أحزمة هيكلية من البوليستر والنايلون من EP100 إلى EP400 للاستخدام في ظروف الشد المتوسطة والعالية. |
أحزمة فولاذية من ST630 إلى ST2000 للخطوط الرئيسية الطويلة البرية وذات الشد العالي. |
|
قطاعات ذات نتوءات وقطاعات على شكل حرف V لنقل المواد الرطبة أو السائبة بشكل مائل. |
تصفح جميع أنواع الأحزمة، وأنواعها، ودرجات تغطيتها التي نصنعها. |
أرسل بيانات الحزام وظروف الموقع لتخطيط عملية الوصل والحصول على عرض سعر. |
مقالات مدونة ذات صلة
- طرق وصلات السيور الناقلة: دليل شامل — شرح مفصل خطوة بخطوة لعملية القطع والتشكيل والتجفيف.
- دليل طرق وصل سيور النقل — تقنيات وأدوات عملية للوصلات لفرق العمل في الموقع.
- يؤدي فشل وصلة سير النقل إلى — كيف تفشل المفاصل، وأنماط التلف التي تحدد كل سبب.
- دليل آلة فلكنة سير ناقل — خصائص اللوح والضغط والتبريد التي تحدد جودة الوصلة.
- ملاحظات حول اختيار منظف السيور الناقلة — لماذا يؤدي استخدام تقنية إعادة التوصيل والتركيب الأنظف إلى تقصير عمر وصلات اللحام؟