

输送系统食品加工:过程控制和现场验收
在同一张图纸上审核产品转移和清洁切换流程。宽度、防护装置和回程侧通道都会影响这两项流程。在购买设备之前,请与生产、卫生和维护部门协商如何测试该装置。

01 划定卫生边界
使用工厂区域规划
包装传送带上可能仍然输送着已开封的即食食品。在划分区域名称之前,应先绘制出该暴露区域以及任何后续处理措施的分布图。评估时应考虑过敏原的移动情况。这些术语描述的是产品状态或卫生要求;应使用工厂的实际边界,而不是通用的房间平面图。
根据计划,追踪产品和人员在每个通道的流转,然后追踪工具、废弃物、水和空气的流向。在生产和清洁过程中巡视路线,检查预定的分离措施是否到位。
在传送带旁边写上条件
为每条输送机设定食品和清洁任务:暴露环境、污垢、温度以及卫生程序。其框架表面处理、密封件和轴承均需在这些条件下进行评估。不锈钢等级和防护等级数据仅能回答部分评估问题。
02 使边界在布局中发挥作用
包括维护和垃圾处理路线
绘制墙体交叉处的转移、防护和排水细部图。标明两侧的通道以及拆卸部件的路径。工厂的隔离方案决定了允许的通道类型。
请食品安全团队审查产品运输路线沿线的维护和废弃物处理情况。如果交叉路口较为复杂,请在批准图纸前确定其物理布局和控制范围。
显示产品路线旁的清洁通道。
03 明确所购系统的定义
给每个部分都配上参考资料
在布局图中对进料口、输送口、缓冲口、检测单元和机器接口进行编号。每个入口都需要标明其流量和产品尺寸、可用传送带宽度、速度范围、驱动装置和支撑结构。将清洁口、立柱、卸料空间和供料边界也添加到同一布局图中。
控制程序应说明上游和下游的握手、停止、堵塞、速度变化和重启条件。记录哪些信号用于保护过程停留时间或其他食品安全控制。在现场验收期间,使用连接的设备测试这些功能。
04 比较输送机系列
| 输送机布置 | 候选人工作 | 详细说明 |
|---|---|---|
| 织物增强型平带 | 件、份和包装商品 | 接缝、边缘、底面清洁和转移性能 |
| 模块化塑料带 | 需要特定支撑和排水模式的功能 | 铰链、杆、链轮和通道入口 |
| 螺旋或塔 | 在有限空间内进行冷却、醒发或冷冻。 | 停留时间、气流、张力和清洁通道 |
| 倾斜轮廓 | 产品留存率的变化 | 抓地力、鞋钉、过渡和清除滞留土壤 |
| 转运段 | 机器间的交接 | 高峰流量期间产品损坏、缝隙、损失和飞溅 |
| 检验和剔除输送机 | 根据危害评估结果选择的检查项目 | 检测、产品跟踪、剔除和故障响应 |
选择合适的驱动装置,以应对实际的清洗、化学品和温度暴露,包括润滑剂的适用性。IP 代码描述的是特定的防护等级测试,并非适用于所有清洗方式。
比较成品加工
比较模块化结构的排水和铰链检修方式与平板传送带的支撑、接缝和边缘细节。使用产品和清洁程序进行演示;两种方案各有千秋,难分伯仲。
05 将构造与流程相匹配
将这些工艺条件与区域规划结合使用。
| 工艺条件 | 建筑问题 | 请求提供的证据 |
|---|---|---|
| 接收和准备 | 接触面能否承受污垢和清洁? | 食品接触范围、冲击和耐磨性 |
| 烹煮或焯水 | 皮带、接头和型材能否承受这种暴露? | 温度、时间和化学品的限制 |
| 冷藏或冷冻 | 这种结构在低温下会弯曲变形吗? | 冷启动、滑轮和附件限制 |
| 即食组装 | 整个组件可以清洗和检查吗? | 联系文件和清洁证据 |
| 包装和机器进料 | 包裹能否完好无损地运送? | 速度、跟踪、释放和传感器试验 |
使用实际样品检查颜色对比度和传感器。色调既不能确定是否与食品接触,也不能确定是否能检测到碎片。
对橡胶进行同样的接触审查
后续的烹饪步骤并不能使通用橡胶传送带符合食品接触标准。应确定接触情况并收集其结构证据,包括PVC传送带和其他材料。
06 清洁通道和就地系统
对于原位清洗 (CIP),需证明清洗覆盖范围和清洗效果符合规定条件。仅靠喷淋杆无法证明这一点。请详细说明剩余的人工操作或拆卸工作。参见EHEDG 指南。
也检查一下回风侧。
标明每个回流侧部件(包括防护罩)的清洁位置和拆卸路径。隔离和储能程序适用于实际操作。快速释放接头在生产过程中必须保持牢固。
发送完整的化学循环
使用卫生团队的操作规程,展示每种化学产品、其工作稀释比例和所需温度。在组装好的传送带兼容性审查中,应包括以下冲洗和消毒步骤。
07 追踪水流通过安装过程
在排水勘测期间,按计划进行清洁流程。沿管道流经托盘、支架和穿透点,记录积水情况以及任何与其他区域交叉的情况。利用勘测结果确定排水能力和坡度。
请楼宇服务部门将顶棚表面温度与当地露点温度进行比较。记录冷启动和过渡情况,然后商定如何收集和排出可能产生的冷凝水,确保其不含产品残留。
确定干燥和释放条件。评估风扇或气刀周围的空气质量、方向和收集情况,这些都可能导致污染物扩散。固定的干燥时长或时间并不能证明已准备就绪。请参阅喷洒清洗注意事项。
08 产能利用率和短暂停顿
以下示例输入数据基于以下假设:每份物料均为 40 克,占地 100 毫米见方,四条生产线,峰值产能为 2400 公斤/小时。表格所示为计算结果,并非工厂调试实际结果。
| 查看 | 假设输入 | 算术 | 理想结果或限制 |
|---|---|---|---|
| 件 | 2400公斤/小时;40克;四道;130毫米行距 | 每小时产量60,000件;每道每秒产量4.167件;速度=每道产量×行距 | 计算速度为 0.542 米/秒。速度为 0.55 米/秒时,重量约为 2437 千克/小时,比峰值高出 37 千克/小时。 |
| 宽度 | 四条轨道,中心距 130 毫米;轨道长度 100 毫米;每条轨道边缘宽 40 毫米。 | 三个中心间距 + 一块板材宽度 + 两个边缘边距 | 需要 570 毫米;试用标称 600 毫米的皮带 |
| 散装床 | 假设流量为 1800 kg/h,密度为 400 kg/m³,宽度为 0.500 m,深度均匀为 0.025 m。 | 体积流量(m³/s)= kg/h / (3600 × 密度);截面积 = 宽度 × 深度;速度 = 体积流量 / 截面积 | 0.00125 立方米/秒;0.0125 平方米;0.10 米/秒,在 2400 公斤/小时流量下上升至 0.133 米/秒(未扣除任何参数) |
| 短打 | 速度:16.67 件/秒;停止时间:1.5 秒;四通道;每行位置间距:130 毫米 | 入流 x 停止持续时间;向上取整以完成行位置;位置 x 间距 | 约25块;7个排位;控制和停止余量前0.91米 |
在试验中确定饲料和作业用量。检查物料堆积密度和床形,并预留整行位置用于物料堆积。
缓冲区中已有的产品会占用部分空间。使用实际的剔除顺序:部分设备会在传送带持续运转的同时剔除包装。使用该顺序完成堆积设计。
利用这些计算结果检查停留时间、产品滞留情况、倾斜行为和允许的等待条件。所需的处理时间可能会限制速度或堆积量。确认负载、提升、摩擦和运行工况下的驱动计算结果。
09 环境限值和可追溯性
包括停机和清洁条件
班次间的安排与生产同样重要。装配线的温度控制方案中应包含冷启动和清洁环节。干洗方案中应包含除尘和可燃粉尘检测。
记录皮带磨损、导向装置损坏和松动的硬件,并注明组件编号。维护和生产记录(包括清洁和配方变更)也应使用相同的编号。检查食品接触文件是否符合制造、接触和目的地要求。
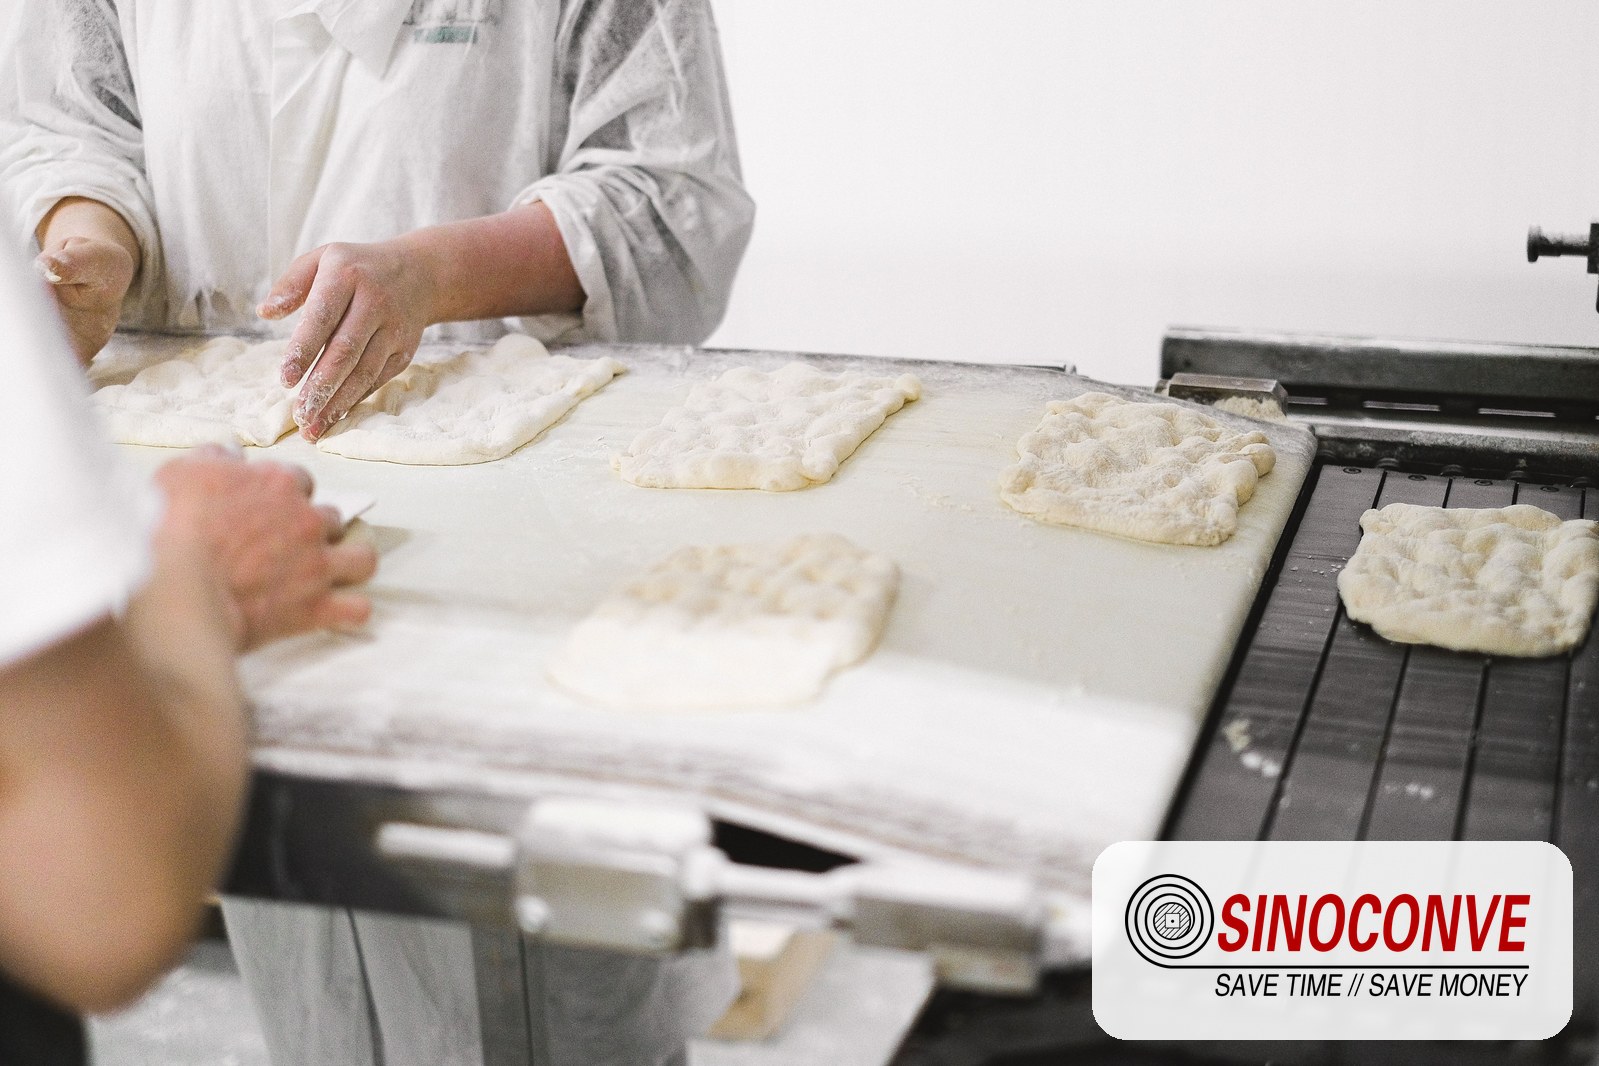
在布局审查中保留检查位置和维护通道。
10. 证明检验和剔除顺序
与食品安全团队一起审核流程图,确定检查位置。检查内容应包括包装以及后续可能造成的任何污染。在供应商完成布局之前,确定控制人员的角色。 梅特勒-托利多将解释产品效果和应用选择。
| 安装问题 | 接受时的证据 |
|---|---|
| 检查将如何控制已识别的风险? | 审查上下游运营和产品路线 |
| 头部需要多大的净空空间? | 确认原厂无金属区域、皮带和接头的兼容性 |
| 附近的设备会干扰它吗? | 测试时需同时测试相邻驱动器,并考虑运动和振动的影响。 |
| 这个开口大小适合这款产品吗? | 对实际产品、包装、速度和操作条件提出质疑 |
测试产品进入废品箱的路径
与设备供应商和食品安全团队商定挑战性样品、灵敏度、位置和频率。记录测试样品编号,并确认受检产品已送达不合格品处理地点。
验证指定的拒收确认和故障响应,包括漏气、料仓状况和传感器故障(如适用)。定义挑战失败后的产品控制流程、调查过程和授权重启流程。
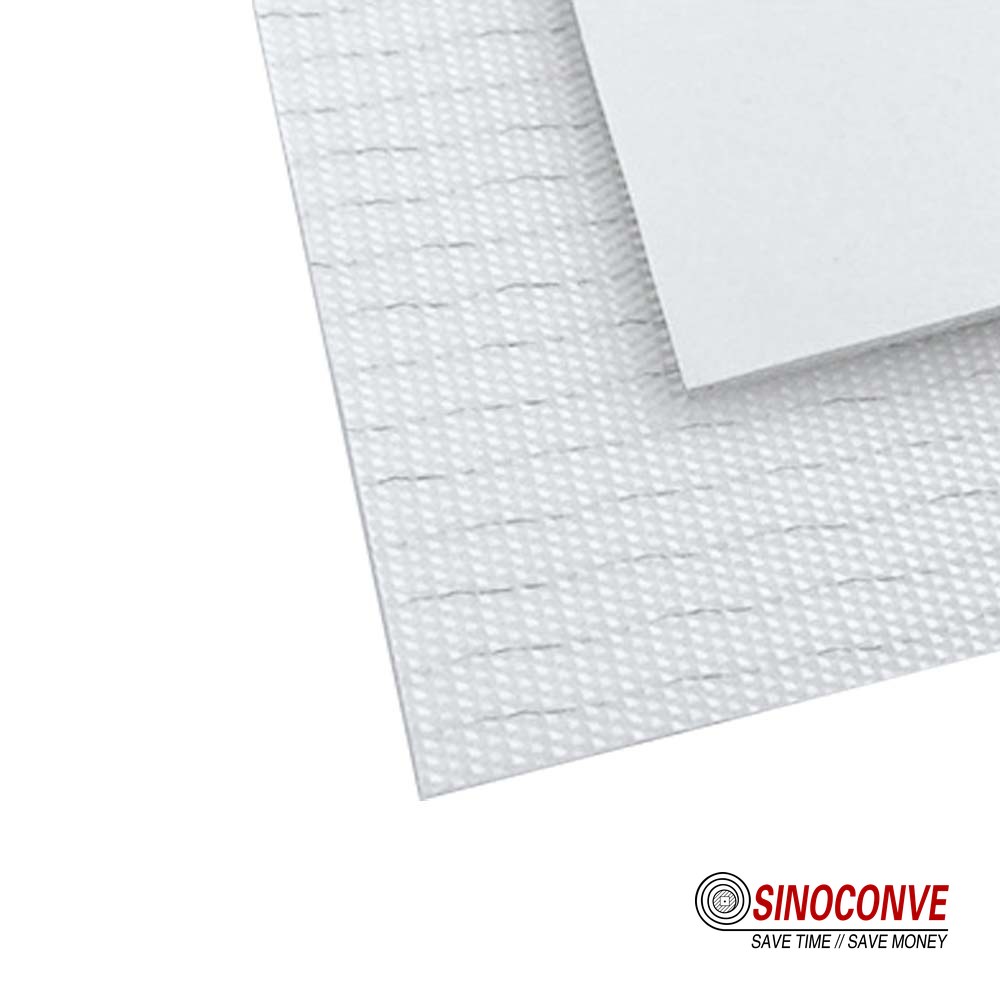
请将此皮带的编号与其联系文件和清洁程序进行匹配。
11. 就移交证据达成一致
要求供应商提供一份包含输送带和制造工艺、框架表面处理、清洁通道和排水系统等内容的清单。清单中应包含驱动装置、控制系统、检测单元和备件。双方应就各项职责和公差达成一致,明确焊接和表面处理的标准,并指定每个接口的负责人。
工厂测试可检查产品结构和控制系统;现场测试可检查已安装的接口和公用设施。交付前,应就产品、高峰运行、停机、换型和限制达成一致。分配未决事项并做出发布决定。
清洁后打开组件
清洁完成后,打开约定的检查点。检查导轨后方和皮带下方,并检查拆卸下来的部件和连接处。根据验收标准,拍摄残留物、积水或损坏情况的照片。记录重新组装和拆卸所需的时间。
将ATP清洁结果与过敏原或病原体特异性检测结果分开。ATP检测无法识别这些目标物。根据具体问题选择检测方法; FDA的讨论和FSIS的卫生指南解释了这种区别。通过既定的检查方法调查异常气味。
交接前需要解决的 12 个设计错误
| 寻找 | 要调查什么 | 更正以证明 |
|---|---|---|
| 车架横梁后方积聚的泥土 | 通道、表面和清洁范围 | 修订细节和重复清洁试验 |
| 水越过卫生边界 | 地板、托盘、排水沟和排放通道 | 计划流量下的排水变化 |
| 运输过程中的损坏或溅洒 | 落差、轨迹、速度和产品差异 | 修订后的转移测试按要求的速率进行。 |
| 不兼容的备件 | 职责、尺寸和互换性 | 经批准的替换件,并附有可追溯的参考信息 |
| 探测器误触发 | 支持、干扰和产品效应 | OEM审核的安装和重复性挑战 |
在关税允许的情况下,实行标准化
仅在区域、接触点和负载允许的情况下进行标准化。将已批准的等效部件和清洁说明保存在资产记录中。 滚轮指南支持此项审查。
询价时请将布局图、工作清单和验收范围一并发送给SINOCONVE。请报价单明确输送带、提供的配件以及接口责任。

来自食品输送机买家的13个问题
如何在选择供应商之前指定宽度?
计算时,可根据高峰计件工资率、生产线布局和间距,或根据散装体积和可用横截面积进行。计算时需考虑操作余量、转移时间和工序停留时间。请将所提供的结构与机器进行比对。
模块化输送带是否总是更容易清洁?
不。铰链、杆件和支撑结构的检修通道以及开口大小都很重要。将完整的模块化组件和织物带组件与实际的污垢和清洁循环进行比较。
清洗工作安排表上应该包含哪些内容?
采用清洁团队实际使用的清洁流程,包括化学产品、稀释比例、时间、温度变化和冲洗步骤。兼容性审查应涵盖所有制造部件和其他外露部件。
应该提供多少储备金?
利用高峰进货量和允许的中断时间,并考虑已有的产品和控制余量。在确定尺寸空间之前,检查等待情况和实际的剔除或停止顺序。
什么决定了检验位置?
利用流程图和风险评估,与双方团队达成一致意见。包括不合格产品的处理方式。供应商随后需要确认其布局和安装性能。
哪些记录可以识别已交付的传送带?
将交付的产品代码和制造图纸放入资产文件中。同时,将相关的联系文件、暴露限值和清洁说明也保存在该文件中,并覆盖接头和连接件。
传送带可以跨越不同的卫生区域吗?
如果工厂批准可行的分离方案,则可以进行分离。设计并测试输送、通道、排水和操作规程。记录其局限性并控制后续的修改。
谁来设定清洁周期?
卫生负责人通过工厂的食品安全计划批准该方案。使用产品风险和清洁结果来审查清洁间隔。清洁频率或干湿清洁方法的任何变更都需要进行同样的审查。
交接时应该确定哪些事项?
在生产和清洁过程中,跟踪产品、水、人员和拆卸部件。在产品发布前,消除通道、排水、转移行为和控制反应方面的漏洞。





