

Как сравнить протоколы испытаний конвейерных лент от разных производителей
Команда по закупкам может получить три коммерческих предложения на одну и ту же конвейерную ленту EP и увидеть три совершенно разных отчета об испытаниях. Один поставщик указывает прочность на разрыв и удлинение. Другой добавляет результаты испытаний на истирание и адгезию. Третий присылает сертификат со ссылкой на ISO, но предоставляет мало информации об испытанном образце. Построчное сравнение цифр может создать ложное чувство уверенности.
Полезный отчет о тестировании конвейерной ленты должен отвечать не только на вопрос «прошел ли образец проверку?». В нем должно быть указано, что тестировалось, к какой ленте или партии относится образец, какой метод использовался, какие требования применялись и можно ли отнести результат к закупаемому материалу. Для отделов контроля качества и закупок, занимающихся аттестацией завода по производству резиновых лент, эти детали часто имеют большее значение, чем количество тестов, указанных на странице.
Не следует ранжировать производителей конвейерных лент по отчету, содержащему наибольшее количество цифр или самый длинный список испытаний. Сначала необходимо нормализовать спецификацию, редакцию стандарта, метод испытаний, единицы измерения, идентификатор образца и критерии приемки. Затем сравните фактические результаты. Отчет без прослеживаемости может описывать качественный лабораторный образец, не доказывая при этом, что приобретаемая вами производственная лента имеет ту же конструкцию.
1. Почему результаты испытаний конвейерных лент часто сложно сопоставить?
Результаты испытаний вводят в заблуждение, когда покупатели предполагают, что одинаковые названия объектов недвижимости означают одинаковые результаты испытаний. Это не всегда так.
Например, «прочность на растяжение» может относиться к прочности текстильной конвейерной ленты по всей толщине или к свойству резинового покрытия. Результат испытания на истирание зависит от указанного метода и основы составления отчета. Результаты испытания на адгезию имеют смысл только тогда, когда четко указаны граница раздела, метод испытания и единицы измерения. В отчете также может быть указан стандарт без указания его редакции или объяснения того, какие требования применяются к заказанной ленте.
Это особенно важно для конвейерных лент EP , где покупателю необходимо различать свойства каркаса, свойства резинового покрытия, адгезию, размеры и любые специфические требования к применению.
Прежде чем сравнивать производителя А с производителем Б, задайте себе более простой вопрос: действительно ли в обоих отчетах описываются одни и те же требования к продукту?
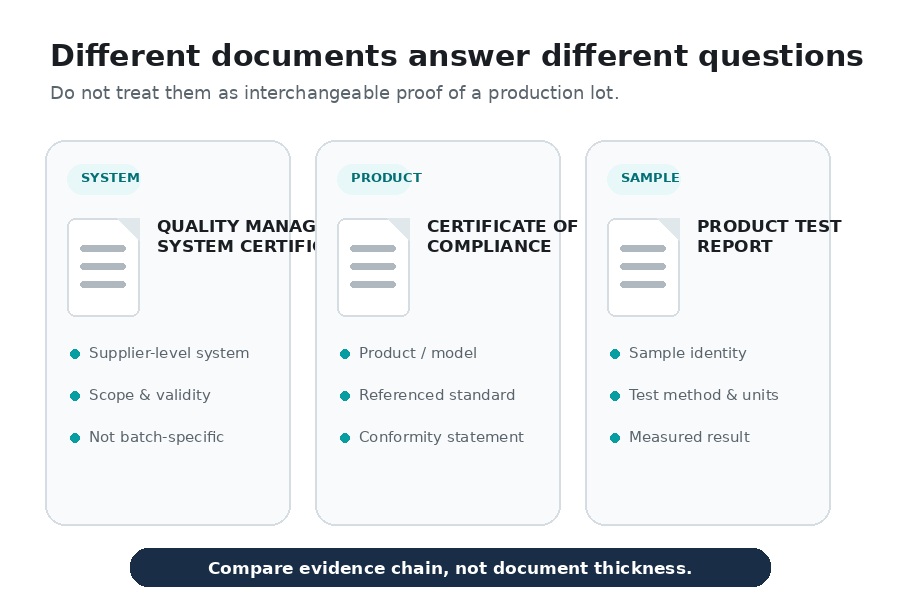
Протокол испытаний, технический паспорт, сертификат соответствия и сертификат системы управления качеством — это разные документы. Не следует рассматривать их как взаимозаменяемое доказательство того, что конкретная партия продукции соответствует вашим требованиям к закупке.
2. Начинайте с технического задания, а не с результатов испытаний.
Наиболее объективное сравнение начинается еще до получения отчетов. Отдел закупок должен предъявлять одинаковые технические требования ко всем потенциальным производителям.
Для конвейерных лент большой грузоподъемности требования могут включать тип ленты, конструкцию каркаса, номинальную прочность, ширину, толщину покрытия, марку покрытия, применимый стандарт и любые особые эксплуатационные требования. Информация о применении, такая как транспортируемый материал, условия загрузки, температура, воздействие масла или требования пожарной безопасности, должна быть включена, если она влияет на технические характеристики ленты.
Без этой общей базовой модели покупатель может сравнивать два технически разных продукта, как если бы они были взаимозаменяемыми. Более низкая цена может просто отражать другую конструкцию или область испытаний.
| Сравнительный элемент | Что следует проверять в процессе закупок? | Почему это важно |
|---|---|---|
| Конструкция ремня | Текстильный или стальной корд, класс прочности каркаса, конструкция слоев/корда и покрытия. | Результаты, полученные при различных конструкциях, не следует сравнивать так, как если бы они представляли собой один и тот же пояс. |
| Стандарт | Точный стандарт и требуемое издание | Стандарты пересматриваются. Номер стандарта без указания редакции может сделать неясными основания для его принятия. |
| Метод тестирования | Метод, использованный для каждого указанного объекта недвижимости. | Аналогичные названия объектов недвижимости могут измеряться или отражаться по-разному. |
| Допустимое значение | Требования контракта, а не просто измеренная стоимость. | Результат нельзя считать соответствующим требованиям, если эти требования не определены. |
| Идентификатор образца | Идентификатор продукта, партии, рулона или другой отслеживаемый идентификатор | Показывает, можно ли связать полученный результат с поставленными товарами. |
3. Проверьте, можно ли отнести данный отчет к приобретаемому вами ремню.
Это одна из важнейших проверок квалификации поставщика, и её легче всего упустить из виду.
Впечатляющий с технической точки зрения отчет имеет ограниченную ценность для покупателя, если его невозможно связать с заказанным продуктом. Ищите информацию, которая идентифицирует производителя, описание продукта, технические характеристики, образец, производственную партию или рулон (если применимо), дату испытаний и номер отчета.
Затем сравните эти идентификаторы с коммерческим предложением, спецификацией закупки и упаковочными или производственными документами.
Предположим, поставщик предлагает конвейерную ленту EP, соответствующую утвержденным вами спецификациям, но предоставляет старый лабораторный отчет, содержащий только общее название продукта. Указанные свойства могут быть подлинными, однако документ не подтверждает, что заявленная конструкция или будущая производственная партия были представлены этим образцом.
Для повторных заказов отслеживаемость становится еще более полезной. Она позволяет группам контроля качества сравнивать партии, расследовать отклонения и определять, была ли последующая партия произведена в соответствии с теми же утвержденными спецификациями.
4. Отдельные испытания туши, испытания покрытия и испытания всей конвейерной ленты.
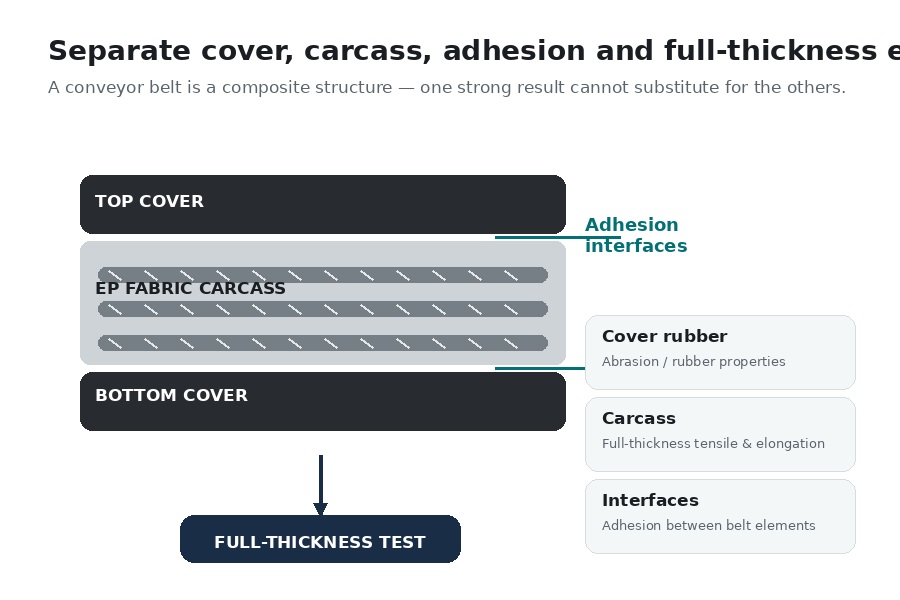
Конвейерная лента представляет собой сложную конструкцию. Каркас воспринимает натяжение, покрытия защищают конструкцию и взаимодействуют с транспортируемым материалом, а адгезия помогает составляющим слоям оставаться целостными. Один сильный результат не может заменить другие.
4.1 Предел прочности на растяжение по всей толщине и относительное удлинение
В стандарте ISO 283:2023 для текстильных конвейерных лент установлен метод определения предела прочности на растяжение по всей толщине в продольном направлении, а также удлинения при заданной силе и при разрыве. В зависимости от требований заказчика, эти результаты могут помочь проверить механические свойства каркаса текстильной ленты.
При сравнении отчетов следует проверять направление испытаний, единицы измерения, метод испытаний и точную конструкцию ремня, представленную образцом. Не следует сравнивать результат испытаний на прочность на растяжение резинового покрытия, полученный при испытании каркаса.
4.2 Адгезия между элементами ремня
Адгезия имеет значение, поскольку конвейерная лента не работает как отдельные куски ткани и резины. Стандарт ISO 252:2023 содержит методы испытаний на адгезию между составляющими элементами, в том числе между слоями, а также между покрытием и каркасом, в рамках заявленной области применения стандарта.
Для сравнения закупок необходимо указать, какой интерфейс был протестирован. Единичное значение, обозначенное только как «адгезия», является неполным, если в отчете не указано место и метод тестирования.
4.3 Износостойкость
Данные об абразивности часто используются в горнодобывающей промышленности, разработке карьеров и других областях, связанных с абразивными сыпучими материалами. В стандарте ISO 4649:2024 описаны методы определения износостойкости резины с помощью вращающегося цилиндрического барабана.
Существует важное ограничение: лабораторные испытания на истирание полезны для сравнительных испытаний, контроля качества и проверки технических характеристик, но их результаты не следует напрямую переводить в обещанный срок службы в полевых условиях. Реальный износ ленты также зависит от характеристик материала, высоты перемещения, ударной нагрузки, геометрии нагрузки, скорости ленты, систем очистки, выравнивания и других условий эксплуатации.
Если поставщик А сообщает о более высоком показателе износостойкости, чем поставщик Б, сначала убедитесь, что оба использовали один и тот же метод и основу для отчетности. Затем рассматривайте этот результат как одно из доказательств соответствия требованиям, а не как доказательство того, что лента поставщика А прослужит на определенный процент дольше на вашем конвейере.
5. Проверьте стандарт и его редакцию.
Указывать в запросе предложений фразу «стандарт ISO» недостаточно точно.
ISO 14890:2026 — это действующая международная спецификация для конвейерных лент текстильной конструкции с резиновым или пластиковым покрытием, предназначенных для общего использования на плоских или желобчатых роликах. Она заменила редакцию 2013 года. Это полезный пример того, почему покупателям следует записывать редакцию, а не бесконечно копировать номер стандарта из старой спецификации.
Методы испытаний также имеют свои собственные стандарты и циклы пересмотра. Например, ISO 283:2023 рассматривает прочность на растяжение по всей толщине и удлинение текстильных конвейерных лент, а ISO 252:2023 — адгезию между составляющими элементами в рамках своей области применения.
Ремни, предназначенные для специальных условий эксплуатации, требуют дополнительного внимания. Требования к огнестойкости, электропроводности или термостойкому покрытию должны указываться потому, что этого требуют условия эксплуатации, а не потому, что добавление дополнительных стандартов делает коммерческое предложение более техническим.
Например, стандарт ISO 340:2022 описывает лабораторный метод оценки реакции конвейерной ленты на источник пламени. Такой результат отвечает на определенный вопрос, касающийся испытаний на огнестойкость; сам по себе он не подтверждает все остальные механические, эксплуатационные или нормативные требования к конвейерной установке.
6. Сравните методы тестирования, прежде чем сравнивать результаты.
После того как отчеты станут отслеживаемыми и спецификация будет согласована, отдел закупок может начать сравнивать измеренные значения. Метод следует указывать рядом с результатом.
| Свойство | Что сравнивать | Распространенная ошибка в закупках |
|---|---|---|
| растяжение/удлинение по всей толщине | Метод испытания, инструкция, единицы измерения, идентификация образца и требования | Сравнивать значения, полученные при различных конструкциях ремней, или путать прочность ремня с данными о прочности на растяжение защитного слоя резины. |
| Истирание | Метод, основа отчетности, единицы измерения и представленный состав покрытия. | Предполагая, что результаты лабораторных испытаний на истирание позволяют точно предсказать срок службы ремня. |
| Адгезия | Проверенный интерфейс, метод, единицы измерения и требования к приемке. | Принятие общего показателя «адгезии» без знания того, что было разделено. |
| Размеры | Ширина, длина, общая толщина, покрытия и заданные допуски. | Проверка номинальных размеров, но не согласованного допуска. |
| Специальное выступление | Применимый метод испытаний, требования и идентификатор образца. | Указание характеристик пожарной безопасности, отопления, энергосбережения или электрооборудования без привязки к фактическому применению. |
7. Не путайте «выше» с «лучше».
Электронные таблицы для учета закупок, естественно, способствуют ранжированию. Однако в проектировании конвейерных лент это работает не всегда.
Если производитель указывает значение параметра выше установленного минимума, первый вопрос заключается в том, соответствует ли он требованиям, а не в том, имеет ли он наибольшее числовое значение среди всех участников торгов. Более высокое числовое значение может быть полезно для одних параметров, неактуально для других, выходящих за рамки требований, или потенциально вводить в заблуждение, если используемые методы различаются.
Та же логика применима и к конструкции конвейерной ленты. Более прочный каркас не обязательно является лучшим выбором. Длина конвейера, рабочее натяжение, механизм натяжения, диаметр шкивов, конструкция загрузки и соединения — все это влияет на выбор подходящей конструкции. Покупка более тяжелой ленты только потому, что она кажется более прочной, может увеличить стоимость, не решив при этом реальную проблему эксплуатации.
Для покупателей, которые все еще определяют правильный диапазон толщины туш, руководство по резиновым конвейерным лентам EP100–EP400 объясняет, почему прочность ткани следует подбирать в соответствии с реальными условиями конвейера, а не только на основании заявленных характеристик.
8. Отличайте заводские отчеты от отчетов независимых сторонних организаций.
Отчеты как заводов-изготовителей, так и сторонних организаций могут быть полезны при квалификации поставщиков, но они отвечают на разные коммерческие вопросы.
Заводская лаборатория имеет важное значение для рутинного контроля производственных процессов, тестирования продукции и постоянной проверки партий. Независимая инспекция или лаборатория могут добавить еще один уровень проверки, когда покупателю требуются внешние доказательства для критически важного заказа, нового поставщика, выполнения договорных требований или оспаривания результатов.
Независимая экспертиза не отменяет необходимости обеспечения прослеживаемости. Результат независимой лаборатории имеет значение только в той мере, в какой релевантен предоставленный для нее образец. В процессе закупок следует определить, кто отбирает образец, как он идентифицируется, проводится ли тестирование в присутствии наблюдателей, какие методы применяются и как будут обрабатываться результаты в случае их несоответствия.
Документированный процесс контроля качества SINOCONVE включает в себя входной контроль сырья, мониторинг в процессе производства, проверку готовых лент и тестирование производительности перед отгрузкой. Компания может предоставить протоколы испытаний продукции, а также организовать тестирование сторонними организациями, если этого требует спецификация заказчика. Более подробная информация о производственной и качественной системе завода доступна в профиле производителя конвейерных лент SINOCONVE .
9. Используйте протоколы испытаний для проверки системы качества завода.
Протокол испытаний не следует оценивать в отрыве от информации, предоставленной заводом-изготовителем.
В ходе заводской проверки уточните, как утверждается сырье, где отбираются образцы для испытаний, как контролируется работа приборов, кто проверяет результаты, как обрабатываются несоответствующие результаты и как документация связана с производством. Затем проследите за выполнением одного заказа от сырья до готового рулона и сопроводительной документации.
Подтвержденное производственное подразделение компании SINOCONVE, занимающееся конвейерными лентами, включает в себя восемь линий по производству тканевых конвейерных лент, две линии по производству конвейерных лент со стальным кордом, лабораторию и 15 сотрудников отдела контроля качества. Процесс контроля качества включает в себя проверку поступающих материалов, производственный контроль, а также окончательное тестирование и проверку перед отгрузкой.
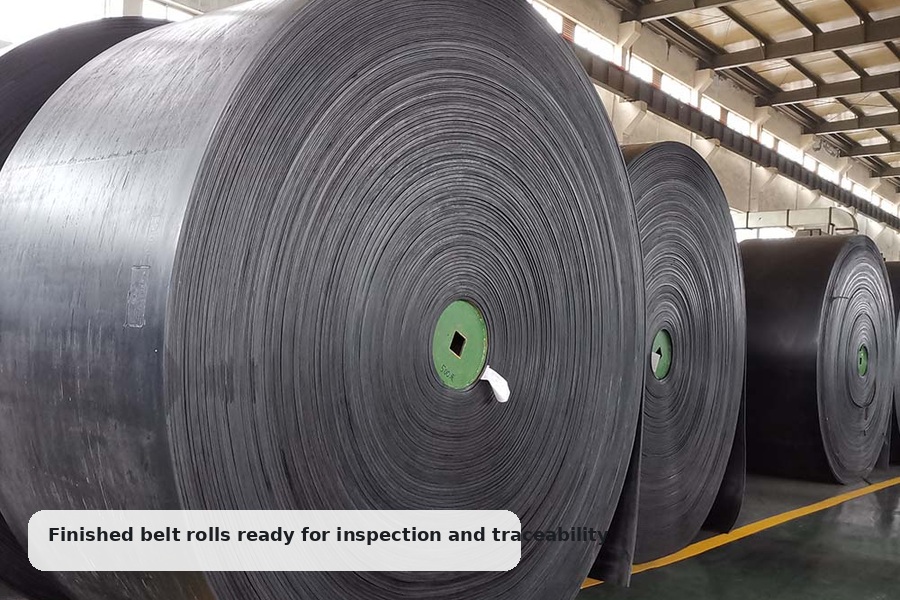
Эти возможности важны для квалификации поставщика, но покупатель все равно должен определить требования к проверке и документации для конкретного заказа на покупку. Производственные возможности завода и соответствие требованиям конкретного заказа взаимосвязаны; это не одно и то же доказательство.
Для более подробного ознакомления с процедурой аудита поставщиков см. раздел «Как оценить производителя резиновых конвейерных лент» .
10. Создайте сравнительную матрицу квалификации поставщиков.
После стандартизации технических характеристик отдел закупок сможет структурированно сравнивать производителей. Следует избегать сведения решения к цене плюс одной-единственной графе «Прошел/Не прошел».
| Область квалификации | Доказательства для запроса | Предупреждающий знак |
|---|---|---|
| Соответствие спецификации | Расчет стоимости строительства сопоставляется с каждым требуемым пунктом спецификации. | В цитате используется лишь общее описание ремня. |
| Методы тестирования | Метод и редакция указаны рядом с соответствующими результатами. | Результаты представлены без указания методов или единиц измерения. |
| Прослеживаемость | Идентификатор отчета/образца, связанный с производственными записями или поставленной партией. | Типовой отчет, не имеющий никакой очевидной связи с заказом. |
| Критерии приемлемости | Согласованные пределы указаны в спецификации или плане проверки. | Поставщик предоставляет данные, но не указывает основания для оценки "пройдено/не пройдено". |
| Заводской контроль качества | Контроль на входе, в процессе производства и окончательный контроль качества. | Оценка качества зависит только от окончательной визуальной проверки. |
| Проверка третьей стороной | Определены объем работ, ответственность за отбор проб и требования к испытаниям, где это необходимо. | В качестве подтверждения каждого будущего заказа предоставляется старый сертификат сторонней организации. |
| Управление повторным порядком | Утвержденная спецификация, контроль версий и сохраненная производственная документация. | Технические условия должны быть восстановлены из электронных писем отдела продаж для каждого заказа. |
11. Что следует указать в запросе на коммерческое предложение, прежде чем запрашивать протокол испытаний.
Лучшее время для устранения расхождений в протоколах испытаний — это этап до начала производства, а не когда контейнер готов к отгрузке.
В вашем запросе на коммерческое предложение следует указать требуемую конструкцию и режим работы ленты, а также перечислить необходимые подтверждающие документы. Для замены лент приложите существующую спецификацию, маркировку ленты, чертеж или имеющийся предыдущий отчет. Для нового конвейера предоставьте инженерные данные, необходимые для оценки предлагаемой ленты.
- Описание продукта: тип ремня, ширина, длина, требования к каркасу или прочности и конструкция покрытия.
- Применение: транспортируемые материалы и условия эксплуатации, влияющие на выбор конвейерной ленты.
- Основные требования: применимый стандарт, редакция и спецификация, специфичная для проекта.
- Область проверки: размеры и эксплуатационные характеристики, которые необходимо проверить.
- Документация по испытаниям: требуемый формат отчета, идентификация образца или партии и допустимые пределы.
- Независимая проверка: требуется ли инспекция, наблюдение или тестирование третьей стороной, и кто контролирует отбор проб.
- Прослеживаемость продукции: количество, идентификация рулона, упаковка и документы, которые должны соответствовать заказу на покупку.
Руководство по выбору поставщиков конвейерных лент предоставляет более широкую структуру закупок, позволяющую связать технические условия, проверку, испытания и документацию поставщиков до момента принятия решения о покупке.
12. Часто задаваемые вопросы
Достаточно ли протокола испытаний конвейерной ленты для утверждения производителя?
Нет. Проверяется только то, какие свойства, образцы и область применения указаны в отчете. При утверждении поставщика также следует учитывать производственные возможности, контроль качества, управление спецификациями, отслеживаемость и стабильность повторных заказов.
Стоит ли выбирать производителя с наилучшими результатами испытаний?
Не автоматически. Сначала убедитесь, что поставщики протестировали аналогичные конструкции ремней, используя сопоставимые методы и устройства. Правильная цель закупки — соответствие проектным требованиям плюс надежный контроль производства, а не наибольшее число в каждом столбце.
Что должно включать в себя протокол испытаний конвейерной ленты EP?
Точный объем требований зависит от спецификации закупки. Для текстильного ремня соответствующие доказательства могут включать размеры, характеристики прочности на растяжение и удлинение по всей толщине, адгезию и применимые свойства резинового покрытия. Специальные испытания следует добавлять только в том случае, если это требуется в соответствии с областью применения или контрактом.
Можно ли использовать старый протокол испытаний для нового заказа?
Это может помочь продемонстрировать исторические возможности, но не следует автоматически рассматривать это как подтверждение соответствия конкретной партии продукции при новом производстве. Уточните, что представляет собой старый отчет и какая документация по проверке или испытаниям будет подготовлена для нового заказа.
Подтверждает ли стандарт ISO 9001, что конвейерная лента соответствует техническим характеристикам изделия?
Нет. Сертификат системы управления качеством и протокол испытаний конкретного продукта отвечают на разные вопросы. Отдел закупок должен проверять как систему обеспечения качества поставщика, так и документы, подтверждающие качество приобретаемого ремня.
Когда следует запрашивать тестирование у сторонних организаций?
Учитывайте это, когда по контракту требуется независимая проверка, при квалификации нового поставщика для ответственного применения, когда заказ имеет необычные технические требования или когда коммерческий риск оправдывает дополнительную проверку. Согласуйте объем испытаний и процесс отбора образцов до начала производства.
Можно ли предсказать срок службы конвейерной ленты по результатам испытаний на истирание?
Сами по себе они не являются таковыми. Лабораторные испытания на истирание полезны для сравнения и контроля качества, но износ в полевых условиях также зависит от транспортируемого материала, условий загрузки и перегрузки, ударов, скорости ленты, выравнивания, очистки и других системных факторов.
13. Сравнивайте доказательства, а не только документы.
Обширный пакет протоколов испытаний не обязательно является более веским доказательством. В контексте закупок полезная цепочка проста: утвержденная спецификация → идентифицируемое производство → соответствующий метод испытаний → отслеживаемый результат → определенное решение о приемке.
Если какое-либо звено отсутствует, попросите производителя уточнить это до того, как будет оформлен заказ.
Для закупки конвейерных лент компания SINOCONVE может проверить требуемые технические характеристики ленты, объем испытаний и документацию перед началом производства. Покупатели могут отправить существующие технические характеристики или чертежи ленты, требуемый стандарт и редакцию, соответствующие условия эксплуатации, количество, а также любые требования к проверке или испытаниям сторонними организациями, специфичные для проекта, по адресу sales@sinoconve.com . Для получения официального коммерческого предложения или технического анализа используйте страницу контактов и запросов предложений SINOCONVE .

Сопутствующие товары SINOCONVE
- Резиновая конвейерная лента EP — ознакомьтесь с категорией текстильно-армированных резиновых конвейерных лент на сайте SINOCONVE.
- Продукция для промышленных конвейерных лент — обзор категорий резиновых конвейерных лент для различных условий эксплуатации.
Похожие руководства в блоге SINOCONVE
- Как оценить производителя резиновых конвейерных лент в Китае с точки зрения долгосрочных поставок
- Руководство по выбору поставщиков конвейерных лент: сокращение времени простоя
- Выбор поставщика высокопрочных резиновых конвейерных лент для дробильных и сортировочных установок
- Резиновая направляющая для конвейерной ленты EP100–EP400





