

世界の過酷な産業用途に応えるベルトソリューション

最近の投稿
コンベヤー洗浄システム: システム設計と購入者のチェックリスト

コンベヤー洗浄システム: システム設計と購入者のチェックリスト

コンベア洗浄システムは、排出プーリーから戻りストランドに沿って最終的に回収材料を受け入れるビン、スクリューコンベア、または脱水エンドポイントまでの境界が描かれた 1 つのサブシステムとしてスコープされている場合にのみ機能します。このガイドでは、その境界と、性能を決定する 4 つの境界面、つまり負荷点とスカートボード、戻りストランドとそのアイドラー、排出終点、およびその背後にある回収トン数容量について説明します。次に、コンポーネント マトリックスによって、各ファミリー、一次および二次スクレーパー、プラウ、スプレー ボックス、エア ナイフ、ブラシ ローラー、振動装置がカバーされるストランド ゾーンと隣接する機器との衝突リスクにマッピングされます。これは、水、空気、どちらでもないというルール、範囲を拡張する 7 つの設計変数、しきい値付きの 4 つのチェックポイント メンテナンス計画、1,200 mm ベルトの実際に実行されたエンドポイントの計算、調達チェックリスト、および 5 つの確認された合格基準に基づいて機能します。

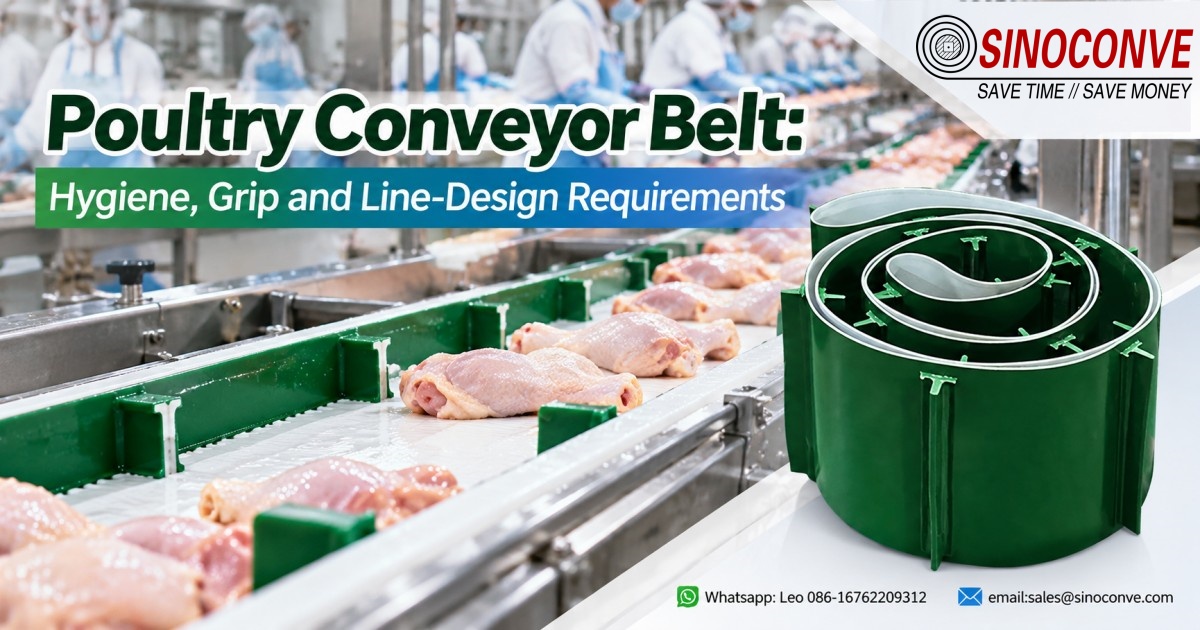
家禽用コンベア ベルト: 衛生、グリップ、ライン設計の要件

家禽用コンベア ベルト: 衛生、グリップ、ライン設計の要件

鶏肉の処理では、1 つのベルトが高温のレンダリングされた脂肪、滞留水、骨の破片やナイフの先端、および高温の塩素化化学物質によるシフトに数回実行される洗浄サイクルに耐えることが求められます。このガイドでは、ライブハングからクレートへの返却、カットアップ、骨抜き、小分け、格付け、計量、梱包までのすべてのステーションをマッピングし、それぞれに適切なベルトを推奨します。この記事では、食品グレードの PVC、PU、ポリオレフィンを脂肪、冷気、消毒剤にさらした状態で比較し、青と白がスタイリングではなく機能的な HACCP カラーである理由を説明し、骨やナイフの損傷がどのように異物のリスクになるかを示しています。受け入れテスト、調達チェックリスト、最小プーリー直径、および単純な総コスト合計が意思決定マップを完成させます。

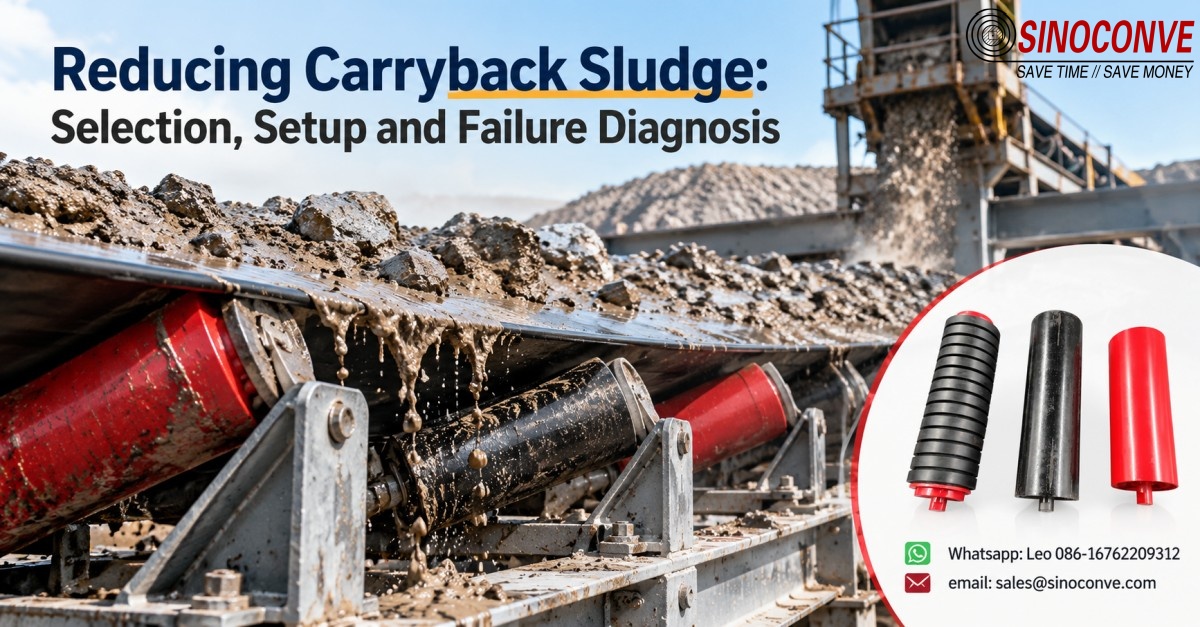
キャリーバックスラッジの削減:選定・設定・故障診断

キャリーバックスラッジの削減:選定・設定・故障診断

キャリーバックが本当の問題となるのは、スラッジになってからです。濡れた微粉がリターンアイドラーに詰め込み、ベルトの中心をずらしてラインをつまずかせます。このガイドでは、別のスクレーパーを追加してもキャリーバックスラッジの削減がほとんど解決しない理由と、代わりにそのお金がどこにあるのかを説明します。付着から二次堆積、スカートボードとシュートによる移送ポイントの封じ込め、戻り側流量制御、洗浄水の量と再利用、固液分離、および 2.8 m/s で 1,000 t/h で移動する 1,200 mm ベルトのサンプサイジングの例まで、原因連鎖をたどります。最後に、6 つの理由による故障診断、シフトレベルの清掃ルーチン、RFQ チェックリスト、そして良い設計を静かに台無しにする試運転ミスで終わります。

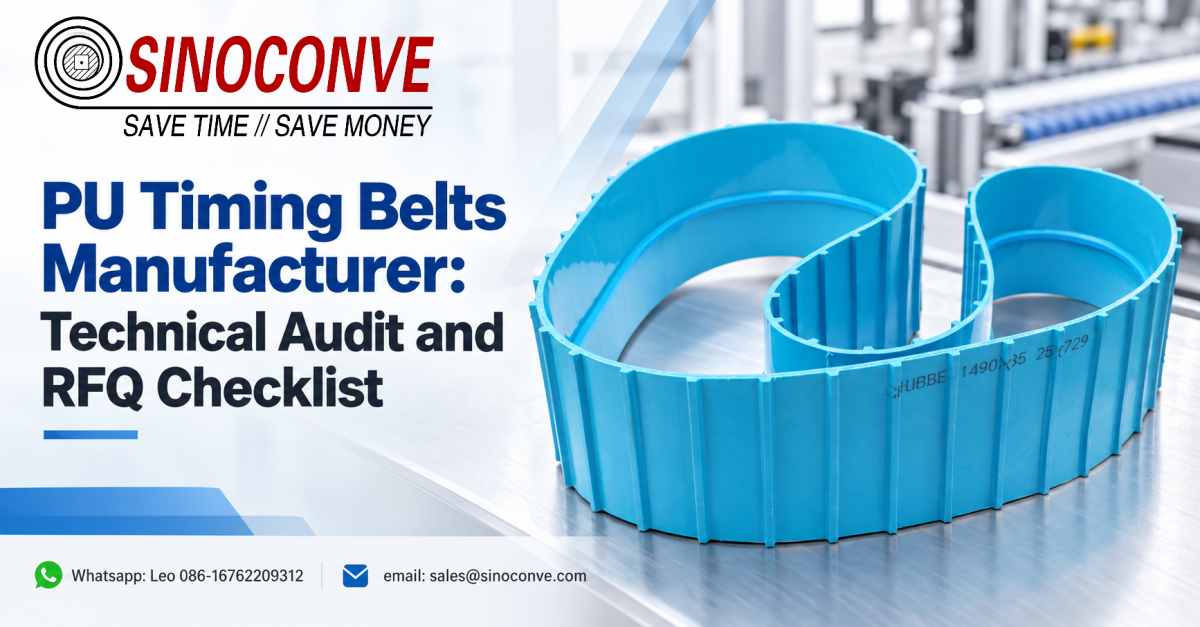
PUタイミングベルトメーカー:技術監査およびRFQチェックリスト

PUタイミングベルトメーカー:技術監査およびRFQチェックリスト

PUタイミングベルトメーカーの選定は、サンプルではなく文書に基づいて行うべきです。なぜなら、ベンチ上では見た目が同じベルトでも、製造工程が異なっている場合があるからです。このガイドでは、価格を見る前に確認すべき3つの質問を提示します。社内で成形されているピッチと歯形、ベルトが成形によるエンドレスベルトかジョイント式ベルトか、そしてバッチ間の寸法変動がどのように記録されているかです。金型と工具の能力を監査し、真のエンドレスベルトであることを確認し、コードと裏地の一貫性を確認する方法を解説します。寸法検査項目、規格に基づく機械的試験結果、表面処理能力、バッチ記録についてもそれぞれ説明します。後半では、監査をRFQフィールドシート、サンプル検証ワークフロー、初回製品承認、梱包とトレーサビリティ、価格、最小発注数量(MOQ)、リードタイムの​​標準化といった文書化へと進めます。保証とクレーム処理でプロセスは完了です。

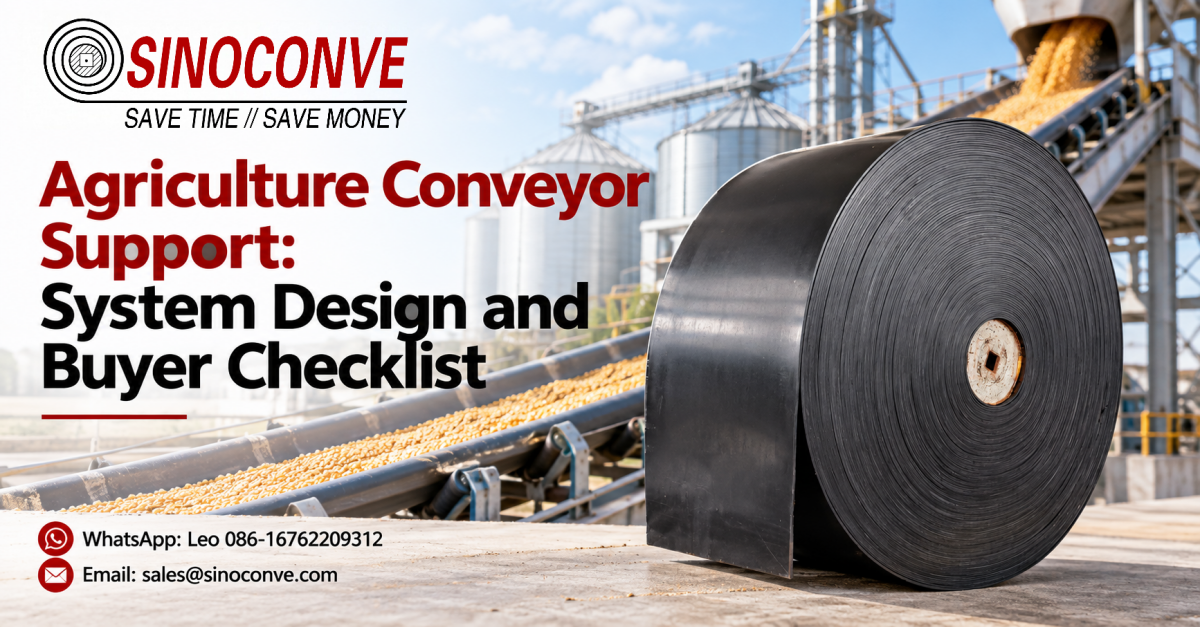
農業用コンベアサポート:システム設計と購入者チェックリスト

農業用コンベアサポート:システム設計と購入者チェックリスト

農場における搬送サポートの間隔は、習慣ではなく、負荷に応じて設定されます。穀物や農産物をメートルあたり約0.6トンまで搬送する場合、このガイドでは、搬送アイドラーを約1.2~1.5メートル、フレームベイを2.0~3.0メートルに設定し、各積載および移送ポイント周辺で両方を締め付けます。移動式または可搬式ユニットの場合、制限要因は風や不均一な地面下でのフレームの剛性であるため、ベルトの張力を上げる前にサポート間隔を狭めます。アイドラー間隔、フレームとトラスの間隔、負荷計算、トラフ角度はそれぞれ専用のセクションに分かれています。屋外への露出、粉塵や籾殻の蓄積、地面の状態と基礎、メンテナンスアクセス、駆動および巻き取りサポートについてもすべて網羅しています。最後に、検査ルート、購入者チェックリスト、サポートコンポーネントの予想耐用年数を示します。

アイドラーローラーの種類:選定、セットアップ、および故障診断

アイドラーローラーの種類:選定、セットアップ、および故障診断

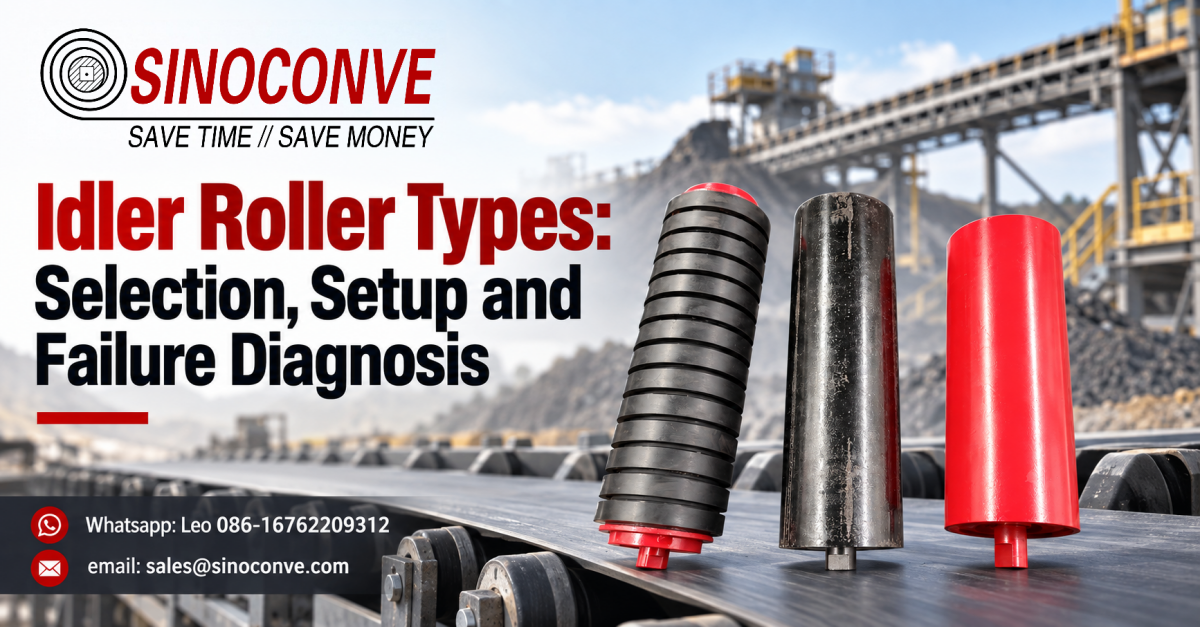
アイドラローラーの種類は、好みではなく、位置と用途によって決定されます。このガイドでは、作業の基準となる4つの設置番号を示しています。キャリーアイドラは1.0~1.5メートル間隔、リターンアイドラは2.5~3.0メートル間隔、インパクトアイドラはすべての負荷ポイントに、セルフアライニングアイドラは約30~50メートル間隔で配置されます。次に、スパイラルアイドラとゴムディスクアイドラ、ディスクリターンローラーとフラットリターンローラー、環境に応じたベアリングとシールの選択など、各位置ファミリーについて順に説明します。間隔ルール、ローラーステーションごとの負荷、用途別の選択マトリックスが、計算済みの数値とともに提供されます。故障診断のセクションでは、固着またはフラットスポットのあるローラーと、現場で最もよくある誤診であるベルトのミストラッキングを区別します。設置許容値、交換戦略、スペアパーツ計画でガイドは締めくくられます。

コンベヤー洗浄システム: システム設計と購入者のチェックリスト

コンベヤー洗浄システム: システム設計と購入者のチェックリスト

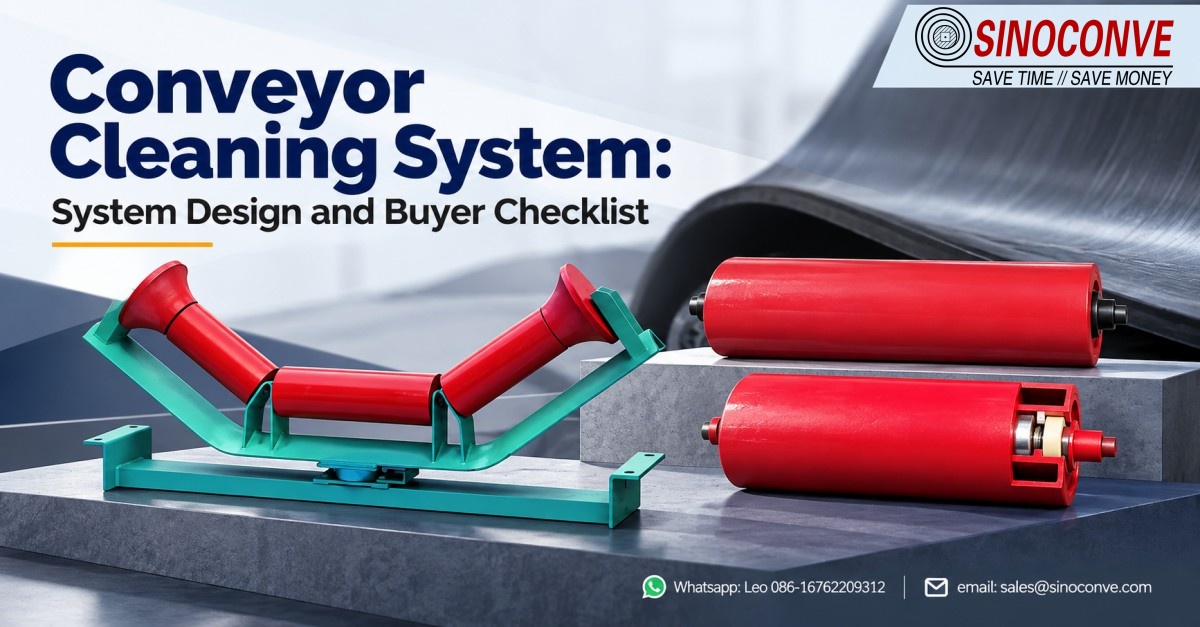
コンベア洗浄システムは、排出プーリーから戻りストランドに沿って最終的に回収材料を受け入れるビン、スクリューコンベア、または脱水エンドポイントまでの境界が描かれた 1 つのサブシステムとしてスコープされている場合にのみ機能します。このガイドでは、その境界と、性能を決定する 4 つの境界面、つまり負荷点とスカートボード、戻りストランドとそのアイドラー、排出終点、およびその背後にある回収トン数容量について説明します。次に、コンポーネント マトリックスによって、各ファミリー、一次および二次スクレーパー、プラウ、スプレー ボックス、エア ナイフ、ブラシ ローラー、振動装置がカバーされるストランド ゾーンと隣接する機器との衝突リスクにマッピングされます。これは、水、空気、どちらでもないというルール、範囲を拡張する 7 つの設計変数、しきい値付きの 4 つのチェックポイント メンテナンス計画、1,200 mm ベルトの実際に実行されたエンドポイントの計算、調達チェックリスト、および 5 つの確認された合格基準に基づいて機能します。

家禽用コンベア ベルト: 衛生、グリップ、ライン設計の要件

家禽用コンベア ベルト: 衛生、グリップ、ライン設計の要件

鶏肉の処理では、1 つのベルトが高温のレンダリングされた脂肪、滞留水、骨の破片やナイフの先端、および高温の塩素化化学物質によるシフトに数回実行される洗浄サイクルに耐えることが求められます。このガイドでは、ライブハングからクレートへの返却、カットアップ、骨抜き、小分け、格付け、計量、梱包までのすべてのステーションをマッピングし、それぞれに適切なベルトを推奨します。この記事では、食品グレードの PVC、PU、ポリオレフィンを脂肪、冷気、消毒剤にさらした状態で比較し、青と白がスタイリングではなく機能的な HACCP カラーである理由を説明し、骨やナイフの損傷がどのように異物のリスクになるかを示しています。受け入れテスト、調達チェックリスト、最小プーリー直径、および単純な総コスト合計が意思決定マップを完成させます。

キャリーバックスラッジの削減:選定・設定・故障診断

キャリーバックスラッジの削減:選定・設定・故障診断

キャリーバックが本当の問題となるのは、スラッジになってからです。濡れた微粉がリターンアイドラーに詰め込み、ベルトの中心をずらしてラインをつまずかせます。このガイドでは、別のスクレーパーを追加してもキャリーバックスラッジの削減がほとんど解決しない理由と、代わりにそのお金がどこにあるのかを説明します。付着から二次堆積、スカートボードとシュートによる移送ポイントの封じ込め、戻り側流量制御、洗浄水の量と再利用、固液分離、および 2.8 m/s で 1,000 t/h で移動する 1,200 mm ベルトのサンプサイジングの例まで、原因連鎖をたどります。最後に、6 つの理由による故障診断、シフトレベルの清掃ルーチン、RFQ チェックリスト、そして良い設計を静かに台無しにする試運転ミスで終わります。

PUタイミングベルトメーカー:技術監査およびRFQチェックリスト

PUタイミングベルトメーカー:技術監査およびRFQチェックリスト

PUタイミングベルトメーカーの選定は、サンプルではなく文書に基づいて行うべきです。なぜなら、ベンチ上では見た目が同じベルトでも、製造工程が異なっている場合があるからです。このガイドでは、価格を見る前に確認すべき3つの質問を提示します。社内で成形されているピッチと歯形、ベルトが成形によるエンドレスベルトかジョイント式ベルトか、そしてバッチ間の寸法変動がどのように記録されているかです。金型と工具の能力を監査し、真のエンドレスベルトであることを確認し、コードと裏地の一貫性を確認する方法を解説します。寸法検査項目、規格に基づく機械的試験結果、表面処理能力、バッチ記録についてもそれぞれ説明します。後半では、監査をRFQフィールドシート、サンプル検証ワークフロー、初回製品承認、梱包とトレーサビリティ、価格、最小発注数量(MOQ)、リードタイムの​​標準化といった文書化へと進めます。保証とクレーム処理でプロセスは完了です。

農業用コンベアサポート:システム設計と購入者チェックリスト

農業用コンベアサポート:システム設計と購入者チェックリスト

農場における搬送サポートの間隔は、習慣ではなく、負荷に応じて設定されます。穀物や農産物をメートルあたり約0.6トンまで搬送する場合、このガイドでは、搬送アイドラーを約1.2~1.5メートル、フレームベイを2.0~3.0メートルに設定し、各積載および移送ポイント周辺で両方を締め付けます。移動式または可搬式ユニットの場合、制限要因は風や不均一な地面下でのフレームの剛性であるため、ベルトの張力を上げる前にサポート間隔を狭めます。アイドラー間隔、フレームとトラスの間隔、負荷計算、トラフ角度はそれぞれ専用のセクションに分かれています。屋外への露出、粉塵や籾殻の蓄積、地面の状態と基礎、メンテナンスアクセス、駆動および巻き取りサポートについてもすべて網羅しています。最後に、検査ルート、購入者チェックリスト、サポートコンポーネントの予想耐用年数を示します。

アイドラーローラーの種類:選定、セットアップ、および故障診断

アイドラーローラーの種類:選定、セットアップ、および故障診断

アイドラローラーの種類は、好みではなく、位置と用途によって決定されます。このガイドでは、作業の基準となる4つの設置番号を示しています。キャリーアイドラは1.0~1.5メートル間隔、リターンアイドラは2.5~3.0メートル間隔、インパクトアイドラはすべての負荷ポイントに、セルフアライニングアイドラは約30~50メートル間隔で配置されます。次に、スパイラルアイドラとゴムディスクアイドラ、ディスクリターンローラーとフラットリターンローラー、環境に応じたベアリングとシールの選択など、各位置ファミリーについて順に説明します。間隔ルール、ローラーステーションごとの負荷、用途別の選択マトリックスが、計算済みの数値とともに提供されます。故障診断のセクションでは、固着またはフラットスポットのあるローラーと、現場で最もよくある誤診であるベルトのミストラッキングを区別します。設置許容値、交換戦略、スペアパーツ計画でガイドは締めくくられます。

もっと詳しく見る

私たちはより良い製品とサービスを提供することに尽力します。詳細については、他のコンテンツを参照してください