グラファイトコンベヤベルト:微細な炭素粉塵、汚れ、摩耗
一部は先端で淡い雲のように残り、一部はカバーに乗って戻り、最初の戻りローラーを灰色に染めます。通路から見るとコンベアはきれいに見えても、スカートの空洞はぎっしり詰まっており、近くのモーターハウジングは黒く染まっていることがあります。購入時に重要なのは、この特定のグレードがベルトに当たった後、どこへ行くのかという点であり、グラファイトが「研磨性」かどうかではありません。

01グラファイトが鉱物充填材とは異なる挙動を示す理由
微粒子は、落下する気流によって押し出された空気とともに移動する。これらの微粒子の電気的特性は、工場の粉塵および発火リスク評価において新たな課題をもたらす。静電気防止ラインをベルトコンベアの発注に追加する前に、この点を工場の電気および粉塵に関するレビューに含めるべきである。
袋のラベルは適切な試験サンプルとは言えません。稼働中の工程から粉末を採取してください。袋に記載されている情報だけでは違いが分かりません。簡単なベンチテストで比較するには、各グレードを提案された移送高さからトレイに落とし、工場の水分測定値とトレイの水分測定値を照らし合わせてください。これらの観察結果を実際の純度限界値と照合してください。
| グラファイトを受け取った | 移籍時に確認すべき行動 | ベルトに関する懸念 |
|---|---|---|
| 粗い天然のフレーク | 血小板は滑り落ちて、排出物の近くに沈む。 | 表紙のフィルムとドライブの遅延 |
| 細かく丸められた、または加工された粉末 | 罰金は小さな開口部から入り込み、くぼみに溜まる。 | スカートパッキンとローラーシールの侵入 |
| 軽度粉砕グレード | 落下する流れから空気が目に見えて流れ出る | シュートの継ぎ目に粉塵が付着。次のグレードに材料が残されている。 |
02微細粉塵:その行き先と、それが繋ぐもの
ヘッドプーリー周辺には2つの経路があります。まず、落下する空気の流れに沿って進みます。シュートジョイント付近で発生した煙は、ベルトの上、梁、電気機器の筐体などに付着する可能性があります。次に、戻りストランドに沿って進みます。カバーに押し込まれた粉末は、プライマリーブレードを通過し、数メートル先のスナブローラーまたはテールローラーで排出されることがあります。積載ポイントにある1つの抽出フードでは、この2番目の経路を捕捉することはできません。
停止時にスカートを開けておくと良いでしょう。グラファイトはゴムの裏側に詰まることがあり、最終的にはストリップが自身の堆積物の上を滑るようになります。外見上はシールが連続しているように見えます。停止中にストリップを持ち上げてみてください。外からスカートが接触しているように見える箇所は、実際には堆積物が詰まっている可能性があります。ストリップを持ち上げている間に写真を撮っておけば、堆積物が入り込んだ場所が記録されます。同じ場所に再び堆積物が詰まった場合は、スカートの圧力だけを変更すれば、同じ作業が繰り返されます。
片方の端の灰色のキャップが欠けているからといって、ローラー全体の設計が間違っているとは限りません。図面にベイ番号を記録し、次の停車時にそのローラーの上にあるシュートを点検してください。用途に適したローラーとシールを使用し、両端を点検できるようにアクセスしやすいようにしてください。
03伝導性キャリーバックと静電気の問題
モーターカバー内の黒い粉塵は、封じ込めと電気機器に関する疑問を生じさせます。購入者が発注書に「帯電防止」と記載する前に、現場調査でこれらの疑問に答える必要があります。ベルトの試験片の結果は、接合部試験や設置済み機械のボンディングチェックの代わりにはなりません。NIOSHのグラファイト可燃性固体リストは、入力情報の一つです。現場固有の証拠は、プロセスサンプルと、それを懸濁させる作業手順によって得られます。
設計でベルトの抵抗が必要な場合は、制限値とISO 284:2025規格に基づく測定方法を注文書に明記してください。初回注文時には、供給業者のベルトとスプライスの記録を、電気技師が行った試運転時の測定結果とともに保管してください。同じ調査時に、換気設備と端子に付着物がないか確認してください。
04染色、交差汚染および製品の純度
1回のキャンペーン後にカバーが灰色になるのは、特に驚くべきことではありません。重要なのは、次の製品またはグレードが、カバーの質感、接合部、スカート、またはリターンエンクロージャーに残った物質を拾ってしまうかどうかです。「汚れにくい」ベルトを購入する前に、品質チームと切り替え基準を設定してください。前のグレードがどの程度残っていても構いませんか?切り替えシートに、洗浄後のサンプル採取箇所をマークしてください。見た目にはきれいなカバーでも、低不純物許容値を満たしていない場合があります。
試験では、既知の2つのグレード間で提案された洗浄処理を行い、排出時に最初の材料をサンプリングします。最初の袋が基準値に満たない場合は、貯留層を特定します。貯留層は、カバー材ではなく、シュートの縁や留め具の凹部である可能性があります。汚染許容値が特に厳しい場合は、専用ルートが適切です。それ以外の場合は、検証済みの洗浄処理と管理された初回排出材料で対応できる場合があります。顧客の承認なしに、廃棄された初回排出製品を自動的に硬化剤として扱わないでください。
05ここでは摩耗は主な摩耗モードではありません
「グラファイトがベルトを摩耗させた」という報告を受けた場合は、不良品を見せてもらいましょう。返送されたベルトをベンチの上に置いてください。スカート部分に見られる細い研磨痕は、隆起したジョイント部分のきれいな損傷やフレームによる切断痕とは異なります。グレードには硬い異物も含まれている可能性があるため、すべての傷を軟質カーボンによるものと断定する前に、実際に何が運ばれてきたのかを確認してください。
荷重がかかる箇所では、定規を使ってスカートの横のたるみを確認します。駆動部が滑る箇所では、ライニングを拭き取り、カーボンが剥がれるかどうかを確認します。摩耗線と両肩部の残りの被覆厚を測定します。これらの測定箇所によって、次の被覆等級と厚さに関する議論がより確実になります。
| 観察されたパターン | ベルト付近を確認してください | おそらく修正作業 |
|---|---|---|
| スムーズなカバーとドライブスリップ | フィルムの巻き付け具合、張力、ベルト速度 | 新しいコンパウンドを塗布する前に、路面の清掃とトラクションの診断を行ってください。 |
| スカート部分にグレーの稜線 | シールの隙間とストリップの裏側に挟まった材料 | ライナーを修復し、均一な接触を実現します |
| 硬いリターンローラー | シール端と落下する粉末源 | ローラーを交換して、侵入の再発を止めましょう |
| 荷重がかかった際の刃先摩耗 | 送り位置、ローラー堆積物、フレーム接触 | 損傷を補償する前に、正しい積載と追跡を行ってください。 |
06カバー、本体、エッジの選択
ベンダーに、提出されたグラファイトサンプルに対するカバーの説明を求めてください。具体的には、存在する硬い不純物、残留物の放出、駆動グリップ、および指定された抵抗についてです。硬度だけでは、その一連の機能を適切に評価することはできません。新しいカバーは、既存のプーリーに沿って曲がる必要があるからです。純度やキャリーバックが原因で繰り返し不合格になった場合は、短期間のプラント試験で候補となる表面を比較してください。カバーの厚さを増やす前に、プーリーのサイズと使用可能な巻き取り量を記録してください。
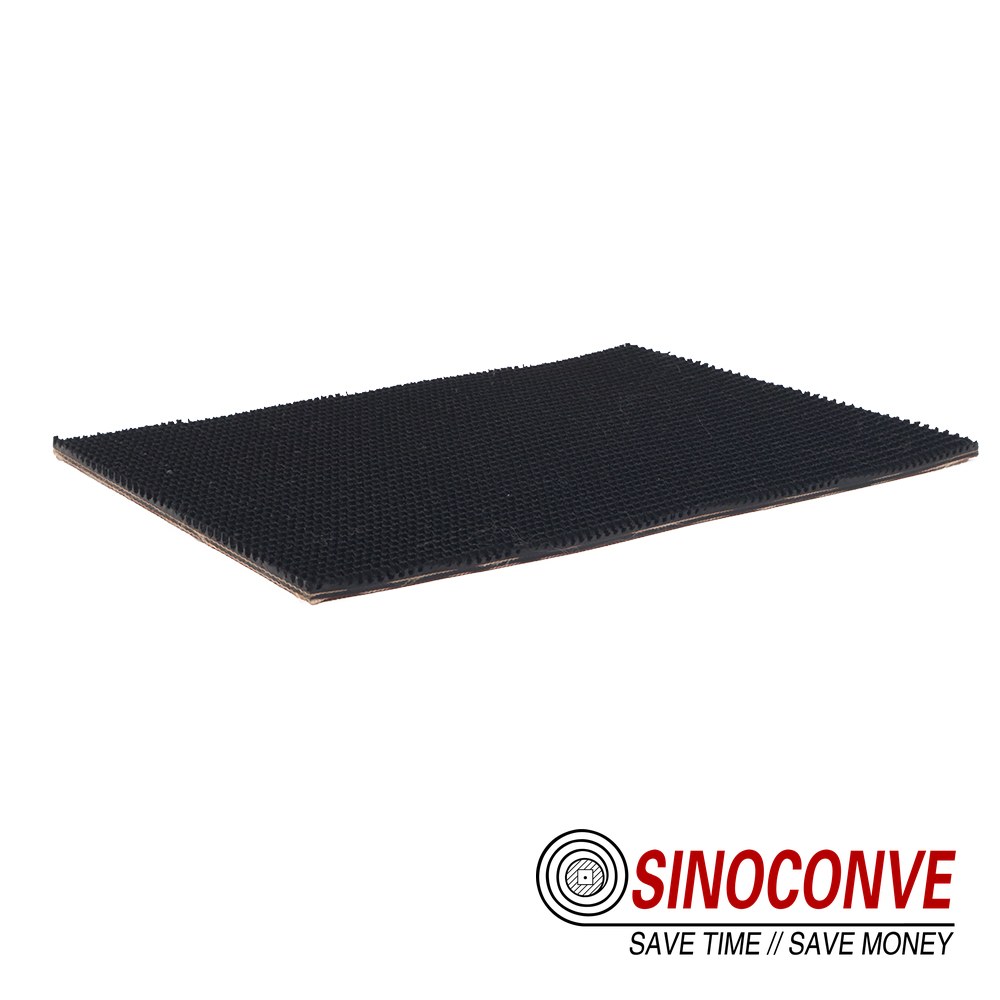
カーカスの強度は、計算された作動張力、始動荷重、プーリー、およびスプライス設計によって決まります。EP ファブリック構造は小規模な運行に適している場合がありますが、高張力または長尺のコンベヤにはスチールコードが必要になる場合があります。グラファイト自体がどちらの構造も必須にするわけではありません。図面には、仕上がりエッジと必要な幅を一緒に記載してください。納品時には、エッジとスプライスの接合部に糸のほつれがないか確認してください。交換品は「カーボンベルト」という表現ではなく、完全な構造で説明する必要があります。
07シーリング、幅木、転写デザイン
スカートを動かす前に、積載されたシュートをよく観察してください。落下する流れは密閉空間内に空気を運び込みます。その空気が排気口に向かって制御された出口を持たない場合、粉塵は継ぎ目や点検口から漏れ出します。密閉空間を密閉し、流れの着地点を制御し、工場の粉塵設計に合わせて排気を調整してください。ベルトはスカート部分で支えられた状態を維持し、積載されたトラフによって可動ギャップが生じないようにしてください。
スカートが過度にきついと、カバーに線が刻まれ、その背後に材料が溜まった後も漏れが発生する可能性があります。ギャップの測定値が1つだけでは誤解を招く可能性があります。電源を遮断した状態で、ストリップに沿って3つのギャップを測定し、その線をベルトの端と比較してください。ライナープレートを図面と照らし合わせて確認してください。ストリップを支持ベルトに当てる前に、詰まった粉末を取り除いてください。
08埃っぽいラインでのスプライス選択
開口部のあるジョイントは、グラファイトが留まる場所を提供します。これは、グレード切り替えとクリーン接触にとって重要です。ファスナーの選択は、実際のジョイント形状と利用可能な停止時間によって決まります。クリーナー、スカート、プーリー、および製品の純度要件に対して、ファスナーの形状を確認してください。ファスナー名だけで、すべてのグラファイトラインに適しているか、不適格かを判断しないでください。
加硫接合の場合は、ベルトメーカーに接合部のレイアウト、適合材料、および加硫完了記録を請求してください。引き渡し時には、完成した接合部がクリーナーと交差する部分で突出していないか確認してください。端部とカバーの質感の変化を調べてください。電気ベルトの性能が指定されている場合は、加硫ゴムが元のサンプルと一致すると想定するのではなく、プロジェクトの検証計画に接合部を含めてください。
09水を使わない掃除
最初の停止時に、ビーム上部、リターンエンクロージャー、モーターケーシングなど、いくつかの集塵箇所にラベルを貼ってください。それぞれの写真を撮影し、日付を記入してください。写真の変化から、メンテナンスチームはその設備をどのくらいの頻度で清掃する必要があるかを把握できます。粉塵調査の結果に基づいて掃除機を選定してください。工場内の空気は粉塵を建物の他の場所に飛ばしてしまうため、工場用掃除機ではこの用途に必要な保護性能が不足している可能性があります。
現場に設備が整っている場合は、管理された洗浄が可能です。排水、電気的絶縁、ベアリング保護、乾燥については、書面による回答が必要です。その後、切り替え試験を実施することで、最初の製品が水分量と純度の制限を満たしているかどうかを確認できます。
10トラッキングとローラーの組み立て
オペレーターのログには、ドリフトがいつ始まるかが記載されているはずです。空のベルトが動き始めた直後に始まるのか、シュートがいっぱいになったときだけ始まるのか、それともジョイントが通過するたびに一定間隔で始まるのか。負荷がかかったケースでは、アイドラーを動かす前に着地位置をマークしてください。リターンベイでは、グラファイトの隆起によって、一方のローラーがもう一方のローラーよりも実質的に大きくなることがあります。隔離後、両方のローラーを清掃し、ベアリングを点検してください。グラファイトがすぐにそのペアに戻ってくる場合は、フレームにアイドラーの調整が必要なよりも、ローラーの上部からの漏れの方が可能性が高いです。
11受入検査とスペアパーツ戦略
空の状態での試運転では、スプライス通過と大まかな位置合わせを確認します。負荷をかけた状態での試運転では、想定される送り範囲全体にわたる粉塵の排出とトラッキングを確認します。両方の観察結果を引き継ぎシートに記入してください。ハードウェアの検査は、隔離後に行ってください。カバー、エッジ、清掃後のリターンベイ、ベルト構造、クリーナーの設定に関する基準写真を記録してください。

| 引き渡し時に確認する | 観察方法 | スタートをホールドする |
|---|---|---|
| ロード済み転送 | 通常送り時のシュートの継ぎ目とスカートラインを確認してください | 粉塵の噴煙が想定された封じ込め範囲を逸脱する |
| スカート接触 | コンベアを隔離した状態で複数のポイントを測定する | 局所的な強い接触または開いた隙間が残る |
| スプライスとクリーナー | ゆっくり動かしてから、止まったジョイントを点検する | ジョイントが引っかかったり、盛り上がったポケットができたりする |
| 追跡範囲 | 空の状態と通常の負荷状態における実行結果を比較する | エッジコンタクト構造または強いキックの繰り返し |
予備部品の在庫は、工場の記録された故障箇所と交換リードタイムに基づいて決定してください。適切な接合材、ブレード、スカートストリップ、および問題箇所ローラーのキットを用意することで、2度目の停止を回避できます。予備ベルトには、完全な製造長さと切断長さを明記してください。同じ幅の2つのロールでも、カバー、引張強度、および接合部が異なる場合があります。
よくある質問12選
なぜ黒鉛は石灰石の粉よりもベルトに負担をかけやすいのでしょうか?
この工程では、カバーの切断ではなく、凹部に溜まった粉塵やライニングに付着したカーボンが問題の原因となっている可能性があります。両方の材料の粒子サイズと異物混入状況を調べ、返却されたベルトを比較してください。
導電性カバーまたは帯電防止カバーは必要ですか?
現場調査報告書を参照してください。抵抗値が指定されている場合は、その数値制限値と試験方法を発注書に転記してください。接続記録と電気技師による設置機器の測定値は保管してください。
数ヶ月後に駆動部のベルトが滑るのはなぜですか?
断熱材に黒い跡が残っている場合は、それが手がかりになります。巻き取り量と巻き取り量を初期設定値と比較して、カバーの摩擦が原因かどうかを判断してください。
機械的な留め具は、恒久的な修理として許容されるでしょうか?
それは、張力、最小プーリーサイズ、清掃クリアランス、および勾配変化時の許容キャリーオーバーによって異なります。これらの値に基づいてジョイント設計の承認を得て、次の停留所で凹部を検査してください。
清掃間隔は何によって決まるのですか?
運転開始初期に、目印をつけた複数の場所で粉塵の蓄積量を測定してください。粉塵が機器に到達したり、封じ込め装置から漏れ出したり、異種粉塵の飛散リスクが生じる前に測定間隔を設定してください。供給品のグレードや気流が変化した場合は、測定間隔を見直してください。
1本のベルトで複数の炭素鋼材に対応できますか?
ベルトコンベアは機械的に搬送するかもしれませんが、切り替え作業は製品の品質に関わる問題です。残留物の許容限度を設定し、清掃後の材料と初回排出材料をテストし、その限度を満たせない場合は専用のルートを指定してください。
予備として何を用意しておくべきでしょうか?
サービス履歴とリードタイムを活用してください。正確な接合材料、適合するローラーシール、スカート材、クリーナーブレードなどが一般的な候補となります。ベルトの幅だけで在庫するのではなく、ベルトの切断長さと構造を記録してください。
勤務終了時にベルトコンベアを洗浄してもいいですか?
電気機器、スラリー、排水、乾燥、および次グレードの純度を管理する、現場で承認された湿式洗浄手順の下でのみ実施してください。これらの管理が行われていない場合は、ホースや圧縮空気によるブローダウンではなく、適切な捕集洗浄を使用してください。
関連商品
ゴムコンベヤベルトは、カバー、カーカス、幅、エッジ仕上げを指定して注文してください。EPファブリックとスチールコードは、コンベヤ設計から選択できる構造オプションです。 製品カタログとベルトメーカーの接合手順書には、この用途に適した実際のグレードが記載されているはずです。
関連ブログ記事
微粉末搬送ベルト、 コンベヤ搬送、 洗浄方法、 EPベルトトラッキングに関する当社のガイドでは、関連機器の選定についても解説しています。グラファイトのサンプルとこのコンベヤのレイアウトによって、どの問題を最初に解決すべきかが決まります。