Lista de verificación para el comprador de correas de distribución: 12 cosas que debe verificar antes de realizar su pedido.
Un pedido de correa de distribución falla en un breve lapso, entre la confirmación del perfil y el montaje de la correa, y cada etapa requiere sus propias comprobaciones. Esta lista de verificación divide doce verificaciones en tres grupos de cuatro. Antes de realizar el pedido, abarca la confirmación del perfil y el paso de los dientes a partir de una muestra o dibujo, el establecimiento de si la longitud del paso o el número de dientes es la dimensión determinante, la fijación del ancho y el tratamiento posterior, y la especificación del tipo de cordón en el pedido con la documentación correspondiente. Al recibir la correa, las comprobaciones se convierten en mediciones: tres dimensiones a tomar, el aspecto de la delaminación y la exposición del núcleo, las diferencias entre una correa unida y una sin fin, y los detalles de marcado y envejecimiento que conviene leer antes de que la correa se almacene. Antes del montaje, las últimas cuatro comprobaciones abarcan la compatibilidad de la polea y la ranura, el número mínimo de dientes engranados, el recorrido de tensión en relación con la distancia entre centros, el entorno y las condiciones de garantía de las que depende una reclamación.
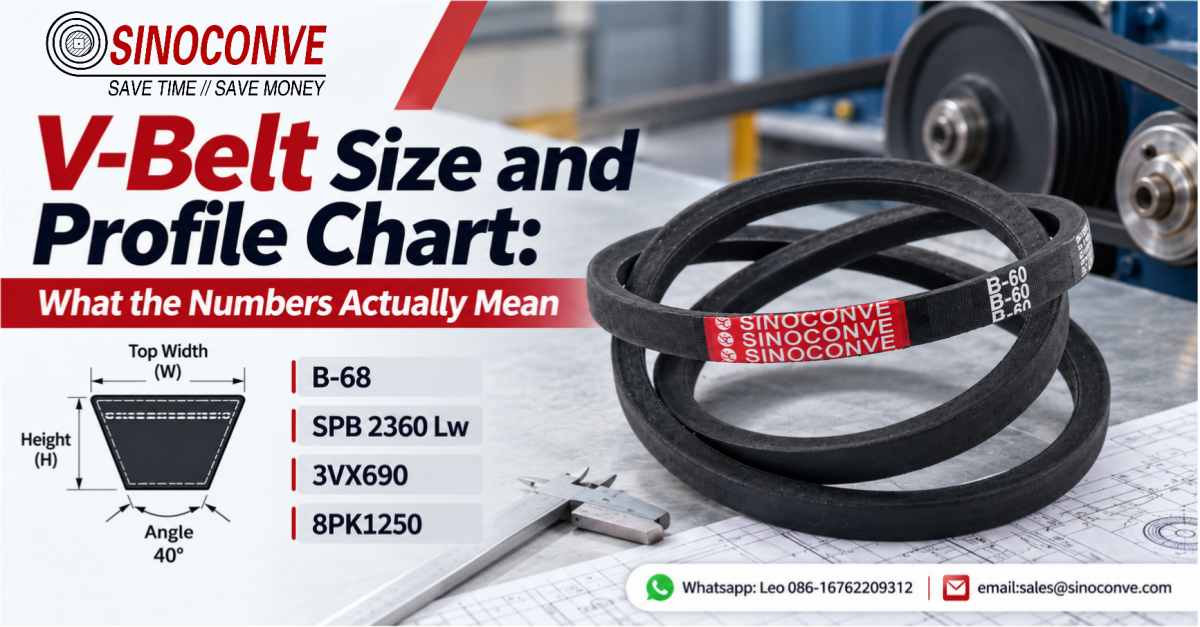
Tabla de tamaños y perfiles de correas trapezoidales: ¿Qué significan realmente los números?
Un código de correa trapezoidal es un conjunto de medidas sin unidades, y por eso a menudo se producen errores al realizar pedidos. Esta guía analiza las marcas reales, SPB 2360 Lw, B-68, 3VX690 y 8PK1250, y explica qué mide cada posición y a qué línea de la correa se refiere. Las tres convenciones de longitud se tratan en una sección aparte, ya que son las que suelen causar más problemas: la longitud de referencia Lw, la longitud interior Li y la longitud efectiva Ld se comparan una al lado de la otra, con sus respectivas diferencias. A continuación, se presentan las dimensiones de la sección: ancho superior, altura de la correa y el ángulo de cuña nominal de cuarenta grados, incluyendo el motivo de este ángulo nominal y su efecto con el desgaste de la correa. Las tablas de referencias cruzadas relacionan las correas clásicas A a D con las de sección estrecha SPZ a SPC y las familias imperiales 3V, 5V y 8V, indicando las combinaciones que nunca deben sustituirse. Se abordan las correas acanaladas como método de pedido, el número de nervaduras, los conjuntos emparejados y las garantías que estos ofrecen. La guía finaliza con una lista de verificación de doce puntos para la realización de pedidos.
Cinta transportadora de PVC vs. cinta transportadora de caucho: ¿Cuál se adapta mejor a su línea de producción?
Esta comparativa está escrita desde la perspectiva de un ingeniero de embalaje, partiendo de la línea de producción en lugar de la ficha técnica del material. Comienza con las limitaciones que determinan la cinta transportadora en una línea de embalaje: poleas pequeñas, transferencias de borde afilado, centros cortos y zonas de acumulación. A continuación, aplica el mismo enfoque a una sala de alimentos y un centro de distribución de paquetes. Solo después de considerar estos tres parámetros, compara el PVC y el caucho: higiene y facilidad de limpieza, dureza y agarre de la cubierta, resistencia al impacto y al desgarro, comportamiento en poleas pequeñas, rango de temperatura, opciones de empalme y coste por metro frente a coste anual. La documentación para contacto con alimentos se trata como un proceso administrativo, no como un eslogan, y se especifica la diferencia entre materiales aptos para uso alimentario, lavables y antimicrobianos. Una matriz de decisión abarca la aplicación, el material, la temperatura y el régimen de limpieza, y las secciones finales enumeran siete errores de selección y qué comprobar a la llegada.
Limpieza de cintas transportadoras: métodos, programas y cuándo no funcionan los raspadores.
El arrastre de material suele tratarse como un problema de mantenimiento, por lo que se repite constantemente. Esta guía, en cambio, lo considera un gasto: el valor del material devuelto, el coste adicional de las horas de limpieza y el desgaste de los rodillos, y el impacto del mismo tonelaje en la vida útil de la cinta transportadora. A continuación, describe los métodos en orden de lo que realmente pueden eliminar: raspadores mecánicos, cepillos rotativos, cajas de lavado, cuchillas de aire, arados y rodillos espirales y de disco del lado de retorno que limpian mediante geometría en lugar de mediante el filo de la cuchilla. La sección central abarca los cinco casos en los que un raspador simplemente no funciona: cintas con patrón de chevrón, cintas con tacos y paredes laterales, juntas de fijación mecánica, arcilla con alta humedad y cintas cuya cubierta ya está desgastada, y ofrece una alternativa para cada caso. Matrices de materiales, intervalos de inspección de desgaste, seis modos de fallo, limitaciones de alineación y juntas, una comparación de costes y doce errores comunes en el campo cierran la guía.
Empalme de cinta transportadora vs. junta de fijación mecánica: ¿Cuál se adapta mejor a su línea?
La discusión entre un empalme vulcanizado en caliente y una unión con sujetador mecánico generalmente se resuelve según quién tenga la cinta transportadora detenida frente a él, lo cual es un enfoque erróneo. Esta comparación pone a prueba ambos métodos considerando los únicos aspectos importantes a la hora de elegir: cuánta resistencia propia de la cinta transportadora conserva la unión, cuánto tiempo permanece inactiva la línea, cuánto cuesta la unión durante tres años y si la planta puede curar el empalme. El análisis se realiza mediante una matriz de comparación de ocho filas, un ejemplo de costo del ciclo de vida de tres años para una cinta transportadora de cinco capas de 1200 mm y un árbol de decisiones que abarca desde el número de capas y el ancho de la cinta hasta la disponibilidad de energía, la humedad y la temperatura del material. También se analizan los casos en los que un sujetador es la mejor opción en lugar de una solución de compromiso, y las cinco formas en que las uniones mecánicas fallan en servicio cuando se utilizan fuera de sus límites.
Tabla de especificaciones de la cinta transportadora Chevron: ¿Qué significan realmente los números?
La mayoría de los compradores de cintas transportadoras de espiga leen la tabla de especificaciones de adelante hacia atrás, desde el ancho de la cinta hacia abajo, y terminan con un patrón que no soporta la carga. Esta guía, en cambio, la lee de atrás hacia adelante. Comienza con los dos datos que la planta conoce: la pendiente que debe superar el transportador y el caudal que debe transportar. A partir de ahí, muestra cómo la altura del patrón, el paso y el ángulo de la espiga determinan la capacidad de agarre, cómo se resta el volumen del patrón de la sección transversal de la canaleta antes de calcular el caudal, y por qué la misma cinta supera un agregado seco con un ángulo y una arcilla húmeda y pegajosa con uno mucho menor. A continuación, se presentan las filas de la carcasa, el número de capas y el grado de recubrimiento DIN 22102, seguidos de las columnas de pared lateral y tacos que llevan al transportador más allá de los límites de una cinta transportadora de espiga simple. Finaliza con los problemas de limpieza, los errores más comunes que cometen los compradores y un cálculo de la pendiente trabajada.

