

La falla en el empalme de una cinta transportadora es un problema del sistema antes que de la cinta: la unión se abre, se levanta, se agrieta, se delamina o se rompe debido a que la preparación, la geometría del empalme, la tensión, la geometría de la polea o el método de unión no se ajustan a la construcción de la cinta. Primero, analice el patrón de falla y luego corrija la condición de operación que la originó; reemplazar la cinta rara vez resuelve el problema por sí solo.
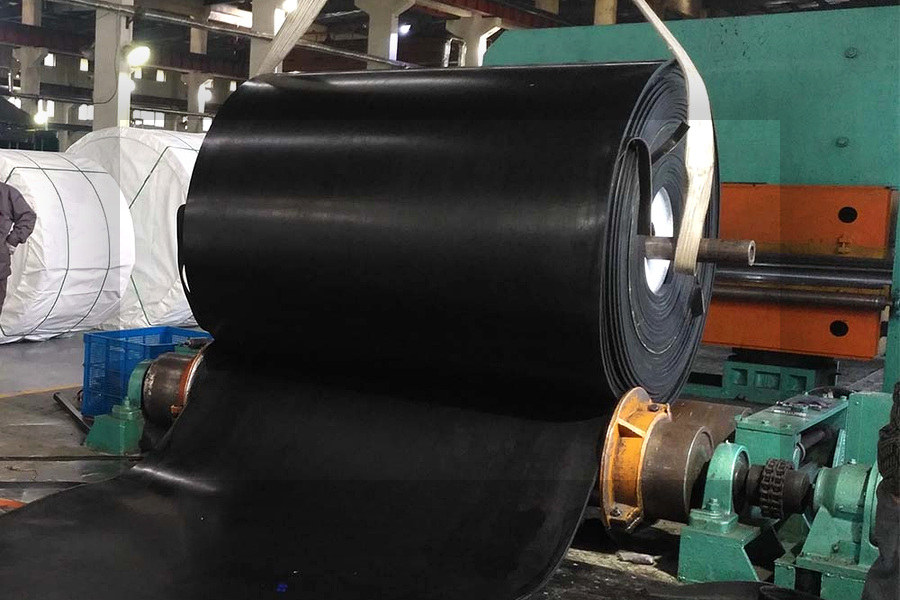
La unión de una cinta transportadora es la conexión mecánica y de tracción que permite que la cinta forme un circuito continuo. Es también una de las partes más propensas a fallas en un sistema de transporte. Una cinta puede tener un recubrimiento de caucho adecuado, una buena resistencia de la carcasa y una vida útil restante suficiente, pero aun así detener la producción si la unión se abre, se levanta, se agrieta o se separa.
Para los importadores, distribuidores y equipos de mantenimiento, la pregunta correcta no es simplemente "¿Qué empalme es el más resistente?". La pregunta más pertinente es: ¿Qué patrón de falla se está produciendo, qué condición de operación lo generó y qué método de unión y controles de instalación se ajustan a la construcción de la correa?
Esta guía proporciona una forma práctica de diagnosticar fallos en el empalme de cintas transportadoras y de preparar una especificación más clara para un reemplazo o un nuevo proyecto.
¿Por qué fallan los empalmes de las cintas transportadoras antes que el cuerpo de la cinta?
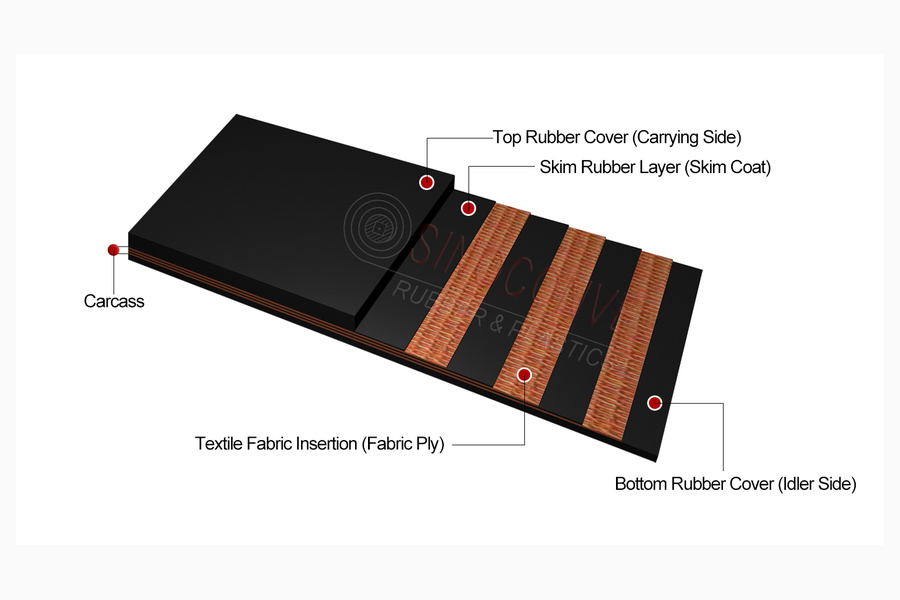
La unión es una zona de transición. Debe transmitir la tensión de la correa a través de un solape preparado, un área adherida, un conjunto de sujetadores u otro diseño de junta aprobado. Además, debe pasar repetidamente alrededor de las poleas, flexionarse a través de los rodillos tensores, soportar el impacto de la zona de carga y permanecer alineada con la correa.
Eso significa que una articulación puede verse afectada por varias variables al mismo tiempo:
- Construcción de la correa, incluyendo capas textiles o cordones de acero.
- Grado de la cubierta y espesor de la correa
- Diámetros de las poleas y movimiento de tensión
- Tensión de la correa y carga de arranque
- Preparación de la junta, temperatura, presión y tiempo de curado
- Alineación y seguimiento
- impacto del material, humedad, aceite, calor o contaminación
- mano de obra del operador y disciplina de inspección
Por lo tanto, un empalme debe tratarse como una decisión sistémica, no como un consumible de reparación aislado.
Ocho patrones comunes de fallas en el empalme de cintas transportadoras
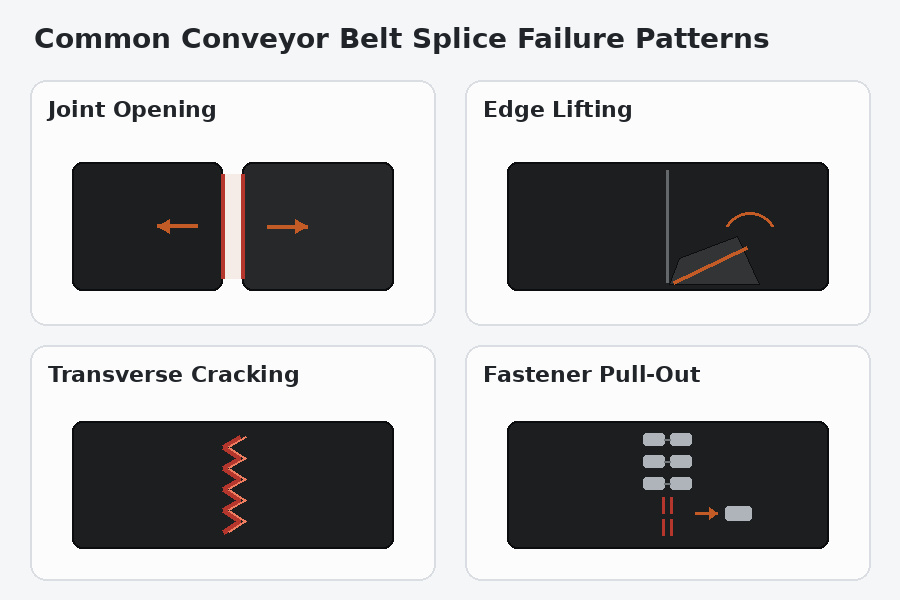
1. El empalme se abre a lo largo de la línea de unión.
Una junta abierta suele indicar una adhesión inadecuada, solapamiento insuficiente, contaminación, condiciones de unión incorrectas o un diseño de empalme que no coincide con la construcción de la correa. En una junta vulcanizada en caliente, las superficies preparadas deben estar limpias y tratadas correctamente. En una junta fijada mecánicamente, la selección de los elementos de fijación, el espaciado, la profundidad de instalación y la compatibilidad con la correa son factores importantes.
Enfoque de la inspección: determinar si la separación comienza en el borde, el centro, una transición de polea o una línea de fijación dañada. El punto de inicio suele revelar si la causa principal es la preparación, la tensión de flexión, el impacto o la alineación.
2. Levantamiento o separación de bordes
El levantamiento de los bordes suele ser visible antes de que se produzca una falla total de la junta. La correa puede presentar una esquina levantada, una capa de caucho expuesta o una abertura delgada que acumula polvo y humedad. Entre las causas comunes se incluyen un corte impreciso, una geometría de empalme irregular, un sellado deficiente de los bordes, una tensión excesiva de la correa y un mal seguimiento que sobrecarga repetidamente un lado de la junta.
No corrija el levantamiento del borde recortando únicamente la sección visible. Primero, verifique el alineamiento de la correa, la alineación de la polea, el estado de la tensión y las dimensiones de la junta.
3. Agrietamiento transversal a través del empalme.
Las grietas que atraviesan la correa pueden deberse a flexiones repetidas, rigidez excesiva en la unión, flexibilidad insuficiente, envejecimiento térmico o un diámetro de polea inadecuado. Un empalme mucho más rígido que la correa puede experimentar una flexión concentrada cada vez que pasa por una polea.
La investigación debe comparar la ubicación de la grieta con la posición de las poleas y la temperatura de funcionamiento. Asimismo, debe comprobar si la correa está funcionando con un diámetro de polea inferior al recomendado para su fabricación.
4. Delaminación entre capas o revestimientos.
La delaminación se produce cuando las capas se separan donde deberían permanecer unidas. Puede deberse a una adhesión insuficiente, contaminación atrapada, humedad durante la preparación, un curado deficiente, una exposición excesiva al calor o una flexión repetida en condiciones que superan las del diseño de la junta.
Un proveedor no debe diagnosticar la deslaminación basándose únicamente en una fotografía. Solicite información sobre la construcción de la correa, el espesor de la cubierta, el método de unión, la temperatura de funcionamiento y el historial de servicio. Si la correa ha estado expuesta a aceite o productos químicos, verifique también la compatibilidad de los compuestos.
5. Extracción del sujetador o daños en la línea de sujetadores
Los elementos de fijación mecánicos pueden ser útiles cuando el tiempo de instalación o las condiciones del terreno dificultan la vulcanización, pero el sistema de fijación debe ser compatible con el grosor de la correa, la tensión, la geometría de la polea y el material transportado. El desprendimiento puede ocurrir cuando los elementos de fijación son de tamaño insuficiente, están mal instalados, demasiado cerca del borde de la correa o están expuestos a una tensión e impacto excesivos.
Una línea de fijación también puede generar riesgos secundarios: daños en el revestimiento de la polea, interferencia con el limpiador de la correa o fugas de material. Al especificar una correa con unión mecánica, incluya el tipo de fijación y los requisitos de instalación, en lugar de describir la unión simplemente como «mecánica».
6. Desajuste de las articulaciones y desgaste irregular
Una correa puede seguir su trayectoria correctamente en la mayor parte de su longitud, pero desviarse al llegar a la polea o al circuito de retorno. Esto puede indicar que la unión no está alineada con el eje central de la correa, que los extremos no se alinearon durante la preparación o que el grosor de la unión es irregular.
El grosor desigual de la junta también puede generar un impacto repetitivo al pasar sobre los rodillos. Con el tiempo, ese impacto puede dañar la junta, los rodillos tensores, los limpiadores y la superficie de la polea.
Verificación práctica: marque la línea central de la correa y observe si la unión entra correctamente en la zona de carga y las poleas. Inspeccione también el primer rodillo de retorno y el punto de contacto del limpiador después de que pase la unión.
7. Desgaste prematuro en la unión.
Cuando la superficie de la junta se desgasta más rápido que la cubierta circundante, el problema puede deberse a una transición irregular, un contacto excesivo entre los materiales, una presión excesiva del limpiador o una incompatibilidad entre los materiales de la cubierta. Una junta elevada puede actuar como un rascador contra los limpiadores y los componentes de carga.
Para materiales abrasivos, confirme que la cubierta de la junta y la cubierta de la correa tengan un perfil de desgaste compatible. La mejor solución podría consistir en mejorar la geometría del empalme o la configuración del limpiador, en lugar de simplemente seleccionar una correa con un grado de abrasión nominal más alto.
8. Rotura completa de la correa cerca del empalme.
La rotura de una correa cerca de la unión representa un fallo de alto riesgo. Entre las posibles causas se incluyen la concentración de tensiones, la resistencia insuficiente de la unión, la sobretensión, las cargas de impacto, la incompatibilidad de las poleas, los daños en la canal durante la preparación o un empalme realizado para una construcción de correa diferente.
No reutilice el mismo procedimiento de unión sin una revisión de fallas. Conserve la sección dañada, fotografíe ambos lados, registre la dirección de la correa e identifique la ubicación con respecto a las poleas y los puntos de carga. Esta evidencia ayuda al proveedor a distinguir entre una falla del material y una falla de la instalación o del sistema.
Patrón de fallos y primera respuesta
| Condición observada | Primeras preguntas que debes hacerte | Dirección correctiva típica |
|---|---|---|
| La articulación se abre en el centro. | ¿La superficie preparada estaba limpia y completamente adherida? | Revisión de la preparación, el adhesivo, la presión, el curado y la superposición |
| Un borde se levanta | ¿La correa está alineada o el empalme es recto? | Compruebe la alineación, el sellado de los bordes y la tensión de recogida. |
| Grietas en la transición de la polea | ¿La articulación es demasiado rígida para la geometría de la polea? | Revisar la flexibilidad de la correa, el diámetro de la polea y el diseño de la junta. |
| Los sujetadores se extraen | ¿Son correctos el tamaño, la separación y la instalación de los sujetadores? | Recalcular la idoneidad de la junta y el método de instalación. |
| La articulación se desgasta más rápido que la correa. | ¿La transición o la presión del limpiador son excesivas? | Perfil de unión correcto y ajuste más limpio |
| Rotura cerca del empalme | ¿El cadáver estaba dañado o sobrecargado? | Conservar las pruebas y realizar una revisión de ingeniería completa. |
La tabla es un punto de partida para el diagnóstico, no un sustituto de una evaluación específica para cada aplicación.
Empalme vulcanizado en caliente o mecánico: cómo decidir
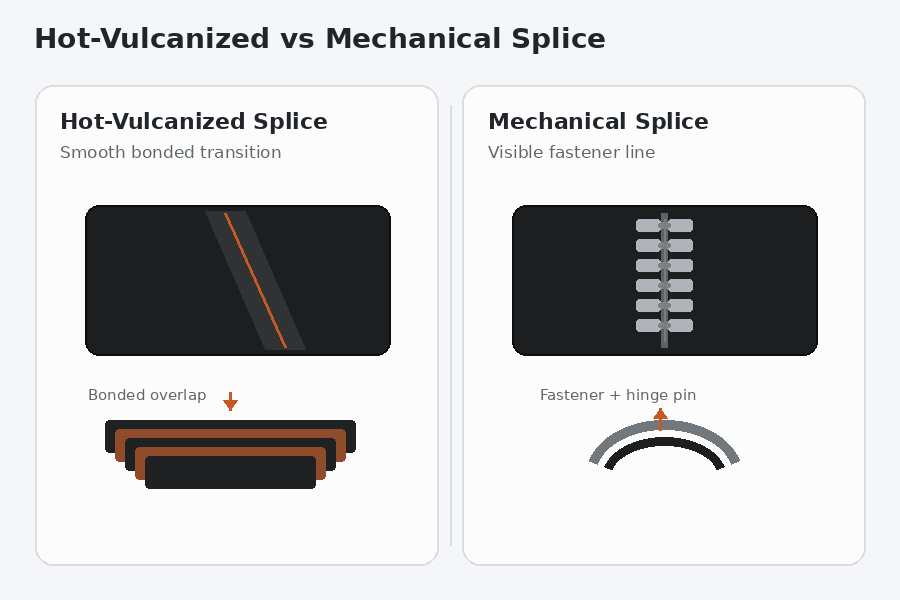
El método de unión debe ajustarse a la construcción de la correa, las condiciones del terreno, el equipo disponible y el rendimiento de servicio requerido.
| Factor de decisión | Empalme vulcanizado en caliente | Empalme mecánico |
|---|---|---|
| Continuidad conjunta | Unión adhesiva con una transición suave cuando se realiza correctamente. | La línea de fijación crea una transición mecánica. |
| Recursos de instalación | Requiere prensa, personal capacitado, preparación controlada y curado. | Puede ser más rápido en ciertas condiciones de campo y más fácil de reemplazar localmente. |
| Compatibilidad con correas y poleas | Debe seguir el procedimiento de construcción y empalme del fabricante de la correa. | Debe respetarse la compatibilidad con correas y los límites del fabricante del sujetador. |
| Mejores prácticas de adquisición | Especifique el diseño del empalme, la construcción de la correa y los requisitos de curado. | Especifique el sistema de fijación, el espaciado, la holgura en los bordes y el método de instalación. |
| Riesgo principal | Una mala preparación o curado puede permanecer oculto hasta la carga. | Extracción, interferencia del limpiador, fugas o rigidez excesiva de la junta. |
Ninguno de los dos métodos es automáticamente correcto para todas las cintas transportadoras. Antes de recomendar la junta, el proveedor debe recibir información sobre el ancho de la cinta, la resistencia a la tracción, el tipo de carcasa, el espesor, la tensión de funcionamiento, los diámetros de las poleas, las características del material, la temperatura y las condiciones de instalación en campo.
Modo de fallo del empalme, causa raíz y acciones en campo
Cada modo de fallo descrito a continuación tiene un conjunto limitado de causas, y cada causa deja evidencia que puede confirmarse in situ sin necesidad de pruebas de laboratorio. La tabla presenta los cuatro elementos que un equipo de mantenimiento necesita, en orden: qué falló, por qué falló, qué buscar para confirmar la causa y qué hacer al respecto. Está diseñada para complementar una revisión de los métodos de unión de cintas transportadoras , ya que el método elegido durante la instalación establece los límites dentro de los cuales fallará posteriormente la unión.
| Modo de fallo | Causa raíz más probable | Pruebas de campo para confirmarlo | Medidas correctivas |
|---|---|---|---|
| La junta se abre a lo largo de la línea central. | Superficie de unión contaminada o insuficientemente curada; solapamiento más corto de lo necesario para la carcasa. | Tejido expuesto con caucho brillante sin adherencia; la separación comienza lejos de ambos bordes. | Vuelva a cortar y pulir los extremos, luego vuelva a curar con la superposición y el ciclo establecidos desde la carcasa, no desde el ancho de la correa. |
| Desprendimiento del borde solo en un lado | Empalme no perpendicular a la línea central, o seguimiento erróneo persistente cargando un solo borde | La separación se ensancha en el mismo lado en cada paso de la polea; la correa se desvía cada vez que pasa la junta. | Alinee los extremos de la correa, corrija la alineación y el tensor de la polea y el rodillo tensor, y luego vuelva a empalmar. |
| Fisuras transversales a través de la junta | Una junta mucho más rígida que el cuerpo de la correa, o un diámetro de polea inferior a la capacidad de la correa. | Las grietas se repiten con un paso fijo y siempre en la misma polea. | Pase a un diseño de empalme de menor paso o más flexible y confirme el diámetro de la polea con los datos de la correa. |
| Delaminación entre capas | Humedad o disolvente atrapados durante la preparación; temperatura de servicio superior a la del compuesto. | Separación de capas con caucho blanquecino o descolorido en la interfaz. | Seque la correa y controle la humedad del taller; verifique el compuesto frente a las temperaturas en esta comparación de grados de correas resistentes al calor. |
| Borde desgarrado o con el sujetador suelto | Tamaño, espaciado o distancia al borde del sujetador fuera de la tabla del fabricante | Agujeros agrandados, borde de la correa rasgado, revestimiento dañado en el lado opuesto a la línea de sujeción. | Recalcule la selección de elementos de fijación según la tensión real y la geometría de la polea, o conviértalo a una junta vulcanizada. |
| La articulación se desgasta más rápido que el cinturón. | Perfil de empalme elevado o presión de la cuchilla de limpieza demasiado alta en la junta. | Superficie de la junta pulida y redondeada; marcas de vibración o quemaduras más limpias solo en la junta. | Alinee la junta al ras con la cubierta y vuelva a ajustar la presión de la cuchilla limpiadora y el estado de la cuchilla. |
| Rompe justo al lado del empalme. | Concentración de tensiones por carga de choque, sobretensión o daños en la canal durante la preparación. | Desgarro reciente en el borde del escalón, mientras que el cuerpo de la correa, lejos de la junta, está intacto. | Conservar la sección dañada, revisar el arranque y la carga, y volver a especificar la resistencia de la junta antes de reconstruir. |
Eficiencia conjunta y tiempo de inactividad según el método de unión.
La resistencia de la unión se expresa normalmente como un porcentaje de la resistencia a la tracción de la propia correa, por lo que el mismo método da resultados diferentes en distintas carcasas. Los rangos que se muestran a continuación son orientativos y siempre deben sustituirse por el diseño de empalme aprobado por el fabricante de la correa. El tiempo de inactividad depende principalmente de cómo se realiza la unión, más que del nombre del método: una unión vulcanizada requiere prensa, control de curado y los detalles que se describen en esta guía de la máquina de vulcanización .
| Método de unión | Eficiencia conjunta típica | Construcción de cinturón de ajuste óptimo | Configuración y tiempo de inactividad | Verificaciones antes de la aceptación |
|---|---|---|---|---|
| Capa de tejido vulcanizado en caliente | Aproximadamente entre el 80 y el 100 % de la resistencia a la tracción de la correa. | Capas textiles EP o NN, de 2 a 5 capas, uso general. | Presión y curado controlado; generalmente de 2 a 6 horas por articulación. | Número de pasos y longitud de paso por canal, registro de temperatura de curado, presión mantenida durante todo el ciclo. |
| Cordón de acero vulcanizado en caliente | Aproximadamente entre el 70 y el 90 % de la resistencia a la tracción de la correa. | Correas de cable de acero en líneas principales de alta tensión | Prensado en varias etapas y curado más prolongado; generalmente de 6 a 12 horas. | Se conserva el espaciado de los cordones, la alineación de los escalones y la cura se miden en el centro del empalme en lugar de en la platina. |
| Unión en frío | Aproximadamente entre el 50 y el 80 % de la resistencia a la tracción de la correa. | Correas textiles ligeras en líneas de baja tensión | Sin prensa; a menudo entre 1 y 4 horas antes de tensar la correa. | Pulido y secado completo, proporción de la mezcla adhesiva, presión de sujeción, tiempo de curado a temperatura ambiente. |
| sujetadores mecánicos | Aproximadamente entre el 40 y el 75 % de la resistencia a la tracción de la correa. | Correas delgadas, reparaciones de emergencia, transportadores de baja tensión o de recorrido corto. | La opción más rápida; frecuentemente en menos de 1 hora. | Tamaño y espaciado de los sujetadores según la tabla del fabricante, distancia al borde, estado del pasador de la bisagra, holgura de la polea |
| Empalme escalonado o de dedo | Hasta un 90% en cinturones de tela cuando están hechos correctamente. | Correas de tela que requieren una junta al ras y de perfil bajo. | Similar a la vulcanización en caliente, con un tiempo de aplicación más prolongado. | Longitud y ajuste perfectos, sin huecos en el enclavamiento, curado completo antes de que el cinturón soporte carga. |
Lectura de los resultados de la inspección de empalmes: ¿qué es aceptable?
La inspección solo resulta útil cuando los datos numéricos permiten tomar una decisión. Los umbrales que se indican a continuación son los límites prácticos que se utilizan en planta como regla general; cuando el fabricante de la cinta transportadora establece criterios de aceptación para la unión, estos tienen prioridad. Una unión que se supervisa con respecto a un límite escrito rara vez falla sin previo aviso, razón por la cual una cinta transportadora sin fin fabricada en fábrica elimina un modo de fallo completo en las líneas críticas.
| Verificar en la inspección | Aceptable en el momento de la entrega | Investiga ahora | Retire la correa de servicio |
|---|---|---|---|
| Apertura de línea conjunta | No hay separación visible y el borde de la junta está sellado. | Abertura en el borde de aproximadamente 2 mm sin tela expuesta | Cualquier abertura que deje al descubierto tela o cordón. |
| Espesor de empalme | A ras de la tapa, sobresale menos de 1 mm. | Entre 1 y 2 mm aproximadamente, sobresale de la articulación. | Elevado más de unos 2 mm, o un escalón que golpea el limpiador. |
| Cuadratura de empalme | Los extremos son cuadrados con una tolerancia aproximada del 0,5% del ancho de la correa. | Entre aproximadamente un 0,5% y un 1% fuera de los cuadrados. | Diagonal visible en la articulación con seguimiento del movimiento en cada pasada. |
| Estado del sujetador | Todos los sujetadores colocados y el pasador de la bisagra suelto | Uno o dos sujetadores sueltos o faltantes | El cordón de sujeción se salió o el borde del cinturón se rasgó. |
| Registro de curación | Temperatura y tiempo registrados para todo el ciclo. | Falta parte del ciclo en el registro. | Sin registro y una articulación blanda y esponjosa |
Lista de verificación para la inspección de empalmes, dirigida a compradores y equipos de mantenimiento.
Antes de aceptar una correa nueva o aprobar una reparación, registre lo siguiente:
- Identificación de la correa: ancho, largo, construcción, grosor de la cubierta y cualquier marca en la correa.
- Posición de la articulación: distancia desde la polea motriz más cercana, la polea de cola, el punto de carga y el limpiador.
- Patrón de falla: apertura, levantamiento del borde, agrietamiento, deslaminación, daños en los sujetadores, desgaste o rotura.
- Datos de funcionamiento: capacidad, velocidad, método de arranque, tensión o sistema de recogida y temperatura de funcionamiento.
- Estado del material: tamaño de los grumos, impacto, humedad, aceite, productos químicos y riesgo de contaminación.
- Estado de la polea y el rodillo tensor: diámetro, desgaste, alineación, rodillos atascados e interferencia en la trayectoria de retorno.
- Registro de instalación: método de unión, fecha, operario, detalles del adhesivo o elemento de fijación y condiciones de curado, cuando corresponda.
- Evidencia fotográfica: tomas de toda la dirección de la correa, además de primeros planos de ambos lados y de los bordes de la unión.
Este registro convierte una reparación de emergencia en datos útiles para la adquisición de materiales.
Cómo redactar una mejor solicitud de cotización para empalmes de cintas transportadoras
Una solicitud de cotización débil dice: "Por favor, cotice una correa de repuesto con junta". Una solicitud de cotización más sólida explica los límites operativos y la falla que debe prevenirse.
Incluir:
- Ancho, longitud y construcción de la correa
- Clasificación de tracción nominal o designación del cable de acero, según corresponda.
- Espesor de la cubierta superior e inferior y propiedades del compuesto requerido
- Velocidad, capacidad, inclinación y disposición de recogida de la cinta transportadora.
- Diámetros de las poleas y condiciones de la zona de carga
- Material transportado, tamaño de los grumos, humedad, aceite y temperatura.
- Método de unión preferido o solicitud de recomendación de un proveedor.
- Resistencia de empalme requerida, documentos de inspección y criterios de aceptación.
- Ya sea que el trabajo sea fabricado en fábrica, realizado en el campo o ambos.
Para cintas textiles, la norma ISO 14890 puede ser relevante para la especificación de cintas transportadoras textiles recubiertas de caucho o plástico para uso general en superficies. La norma ISO 9856 proporciona un método para determinar la elongación elástica y permanente. Estas referencias no sustituyen la revisión de la aplicación, pero ayudan a los compradores a solicitar documentación técnica comparable.
Preguntas frecuentes
¿Puede fallar el empalme de una cinta transportadora incluso cuando la cubierta de la cinta parece nueva?
Sí. Una junta puede fallar debido a la preparación, la unión, la alineación, la flexión, la tensión, el impacto o la compatibilidad de la polea, incluso cuando la cubierta circundante presenta poco desgaste.
¿Es siempre mejor un empalme vulcanizado en caliente que un empalme mecánico?
No. El método correcto depende de la construcción de la correa, las condiciones de funcionamiento, los recursos de instalación, la geometría de la polea, los requisitos de mantenimiento y el diseño de la junta aprobado.
¿Por qué se levanta un empalme solo por un lado?
Entre las posibles causas más comunes se incluyen empalmes descentrados, desalineación, preparación irregular, espesor desigual o sobrecarga en los bordes. Inspeccione el sistema de transporte antes de recortar o volver a unir la cinta.
¿Qué información debo enviar a un proveedor de correas después de una falla en el empalme?
Envíe las marcas de la correa, las dimensiones, fotografías, la ubicación de la falla, el tiempo de servicio, las condiciones de operación, los diámetros de las poleas, el método de unión y cualquier registro de instalación. Conservar la sección dañada es útil siempre que sea posible.
¿Cómo se puede reducir la repetición de fallos en el empalme?
Utilice un diseño de junta que se ajuste a la construcción de la correa, controle la preparación y la instalación, inspeccione la alineación y el estado de las poleas, e incluya los datos de funcionamiento reales en la solicitud de cotización.
Conclusión: tratar el empalme como un componente de ingeniería.
Las fallas en las uniones de las cintas transportadoras rara vez se solucionan simplemente comprando una cinta con mayor resistencia. La solución definitiva radica en relacionar el patrón de falla con las condiciones de operación, el método de unión, la construcción de la cinta y los controles de instalación.
Si va a reemplazar una correa averiada o a preparar una nueva especificación para su transportador, envíe a SINOCONVE las dimensiones, la construcción y las condiciones de servicio de la correa, los datos de la polea y fotografías de la unión dañada. Nuestro equipo revisará la aplicación y le recomendará una configuración de correa y empalme para su cotización.





