

Промышленные ременные решения для сложных условий

Конвейерная лента с гофрированными боковыми стенками для крутых склонов

  • представление продукта
Posted by SINOCONVE On Nov 18 2026

Почему конвейерные ленты с гофрированными боковыми стенками важны при транспортировке грузов в крутых склонах?

Конвейерная лента с гофрированными боковыми стенками — один из тех компонентов, которому уделяется внимание только тогда, когда на предприятии заканчивается место. Как только поток материала должен резко подниматься вверх или даже двигаться почти вертикально, обычные плоские ленты начинают терять полезную пропускную способность из-за проскальзывания, скатывания и просыпания. Для инженеров и специалистов по снабжению реальный вопрос заключается не в том, выглядит ли лента сложнее, чем стандартная конвейерная лента. Вопрос в том, можно ли упростить компоновку конвейера без ущерба для контроля потока материала.

Именно здесь проявляется преимущество ленты с боковыми стенками. Ее формованные боковые стенки и поперечная геометрия помогают удерживать сыпучий продукт на несущей поверхности, что делает конвейерные системы с крутым углом наклона более практичными для транспортировки сыпучих материалов. Другими словами, лента не просто транспортирует материал; она помогает определить путь, по которому материал может безопасно двигаться.
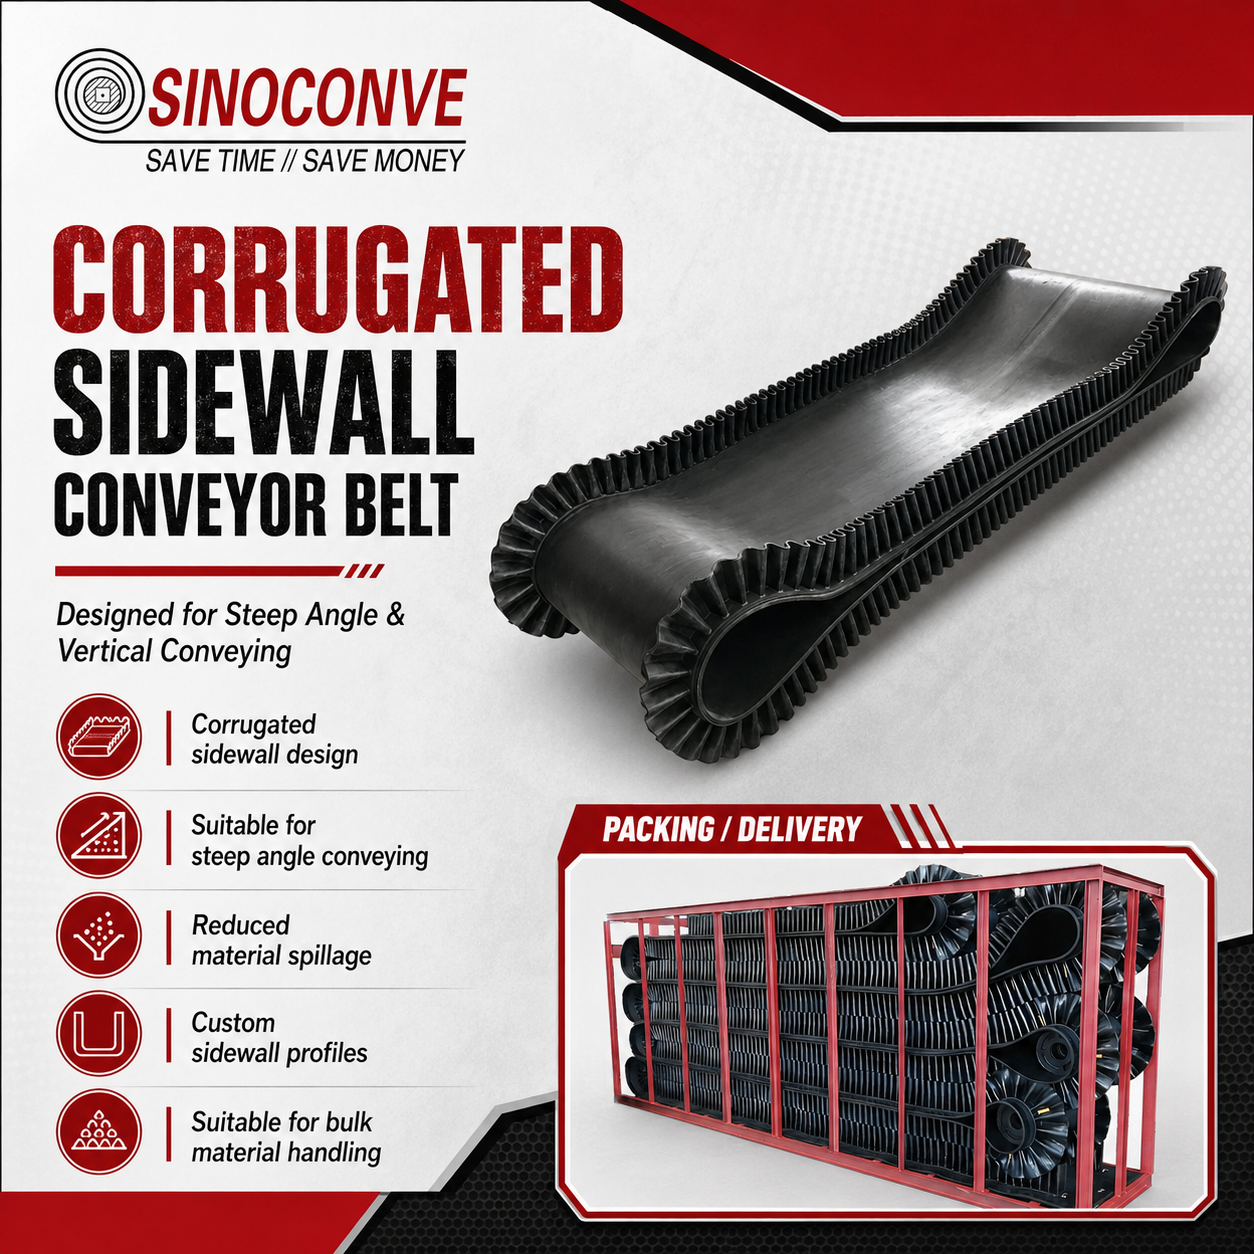


Конвейерная лента с гофрированными боковыми стенками, вертикальная транспортировка, конвейер с крутым углом наклона, погрузка и разгрузка сыпучих материалов, лента с боковыми стенками

Для чего предназначен этот ремень

Видимая конструкция проста: плоская центральная несущая секция с гибкими гофрированными боковыми профилями ленты по обеим кромкам. Эти приподнятые кромки предназначены для удержания материала во время вертикальной транспортировки и других операций с крутым подъемом. В процессе эксплуатации такая геометрия уменьшает боковые потери и помогает грузу оставаться центрированным при изменении угла наклона ленты.

Благодаря этому конвейерная лента полезна в горнодобывающей промышленности, транспортировке заполнителей, сельском хозяйстве, переработке отходов, упаковке и аналогичных системах, где необходимо перемещать сыпучие материалы в ограниченном пространстве. Идея заключается в перемещении материала вверх или вниз без строительства длинных перегрузочных путей, дополнительных желобов или лабиринта промежуточных конвейеров. Иногда это экономит площадь. Иногда это предотвращает превращение проекта в строительную площадку.


Чем эта лента отличается от стандартной конвейерной ленты?

Стандартная ленточная конвейерная лента предназначена для относительно бережной транспортировки. Она хорошо работает, когда материал может перемещаться по пологому склону и оставаться стабильным по всей ширине ленты. Лента с боковыми стенками, напротив, имеет форму, обеспечивающую удержание груза. Боковые стенки действуют как гибкие барьеры, а выступы или формованные элементы помогают упорядочить груз во время подъема.

Это не означает, что каждый материал должен укладываться вертикально. Мелкодисперсные порошки, заполнители разного размера, волокнистые отходы и сыпучие материалы неправильной формы ведут себя по-разному. Покупателю все равно следует поинтересоваться, свободно ли течет материал, образует ли он мостики или уплотняется под нагрузкой. Эти детали важнее, чем маркетинговое описание в брошюре.


Ключевые моменты выбора, имеющие значение на практике

1. Поведение материала

Прежде чем выбирать конвейерную ленту с боковыми стенками, определите, какой продукт необходимо транспортировать. Сыпучие гранулы — это одно, а липкие, пылевидные или абразивные сыпучие материалы — совсем другое. Геометрия ленты может быть подходящей, но для такого материала все равно может потребоваться тщательная разработка конструкции бункера, контроль загрузки и планирование разгрузки.


2. Угол наклона и траектория конвейера

Основная причина выбора конвейерной ленты с гофрированными боковыми стенками — это сама конструкция. Если система должна работать на участках конвейера с крутым углом наклона или при вертикальной транспортировке, лента может занимать гораздо меньше места, чем традиционные конструкции. Тем не менее, вся система должна проектироваться с учетом особенностей ленты, а не наоборот.


3. Конструкция и способ изготовления ремня

Изображенный ремень, по всей видимости, представляет собой изделие из черной резины или резиноподобного эластомера, поставляемое в рулонах для транспортировки. Точный состав, армирование и процесс изготовления здесь не указаны, поэтому было бы неразумно предполагать конкретный метод вулканизации или класс эксплуатационных характеристик. Покупателям лучше убедиться в конструкции ремня, профиле боковины и совместимости с приводным и натяжным роликами перед размещением заказа.


Распространенные ошибки, которые допускают покупатели.

Одна из распространенных ошибок — предположение, что одна только боковая стенка решает все проблемы обработки материала. Это не так. Если точка подачи перегружает ленту или если геометрия перемещения слишком агрессивно выгружает материал, все равно может произойти просыпание. Еще одна распространенная проблема — недооценка того, как насыпная плотность продукта и форма частиц влияют на полезное поперечное сечение ленты. Лента, которая на бумаге выглядит слишком большой, может оказаться малоэффективной, как только материал начнет двигаться.

Существует также практический аспект монтажа. Лента с гофрированными боковыми стенками обычно поставляется в компактном рулонном виде, что облегчает транспортировку и работу на объекте. Но монтаж все равно требует осторожности, особенно там, где критически важны выравнивание и правильное направление движения. Спешный ввод в эксплуатацию — верный способ превратить хорошо работающую ленту в дорогостоящую процедуру устранения неполадок.


Контрольный список для покупателя перед выбором бокового пояса

Уточните предполагаемый сценарий использования, диапазон углов наклона конвейера, характеристики материала и доступные габариты. Подтвердите, предназначена ли лента для транспортировки под крутым или вертикальным углом, а также является ли профиль боковых стенок стандартным или изготовленным на заказ. Если система является частью линии по обработке сыпучих материалов с частыми изменениями загрузки, уточните также вопросы доступа для технического обслуживания и стратегии замены.

Также стоит проверить, в каком виде лента будет доставлена ​​на объект. Удобны свернутые ленты, упакованные в транспортировочные рамы, но только если ваш план приемки и обработки соответствует формату доставки.


В чём вам поможет этот продукт при принятии решения?

Если ваш конвейерный маршрут становится все круче, а традиционная компоновка не позволяет использовать достаточно места, стоит серьезно рассмотреть вариант конвейерной ленты с гофрированными боковыми стенками. Она может поддерживать вертикальную транспортировку, уменьшать рассыпание материала и обеспечивать компактный маршрут транспортировки. Однако решение должно основываться на свойствах материала и геометрии системы, а не только на обещании меньшей занимаемой площади.

Для менеджеров по закупкам и инженеров проекта следующий шаг обычно прост: определить материал, измерить маршрут и запросить у поставщика ленты профиль боковины и конструкцию, соответствующие применению, вместо того чтобы пытаться использовать универсальную ленту в сложной работе.


Часто задаваемые вопросы

Лента с боковыми стенками предназначена только для вертикальной транспортировки?

Нет. Он также широко используется для конвейерных систем с крутым углом наклона, особенно там, где важна фиксация материала.

Может ли он заменить стандартный ремень в любой системе?

Не автоматически. Необходимо сначала проверить конструкцию конвейера, способ загрузки и характеристики продукта.

Почему эти ремни часто поставляются в свернутом виде?

Использование роликов упрощает транспортировку и погрузочно-разгрузочные работы, особенно для длинных промышленных лент, поставляемых для систем обработки сыпучих материалов.


Рекомендуемые блоги

Поделиться дальше
Рекомендуемые блоги
Конвейерная лента для теста в пекарне: высвобождение, контроль веса и чистая передача.

Конвейерная лента для теста в пекарне: высвобождение, контроль веса и чистая передача.

Конвейерная лента для теста в пекарне работает между этапами замешивания и расстойки, где липкое, вязкоупругое тесто необходимо разделить, округлить, раскатать и перенести, не растягивая, не размазывая и не теряя однородности веса. Мучная пыль может попадать в стыки и части обратной стороны, а масло или разделительные агенты изменяют адгезию в течение смены. Поэтому полезная спецификация ленты объединяет в себе такие параметры, как разделение поверхности, герметичность кромок, геометрия стыков, взаимодействие со скребком, посадка шкива, отслеживание, зазоры при передаче и доступ для очистки. Это руководство разделяет задачи, связанные с контактом с тестом, от общих конвейеров для пищевых продуктов и упаковки после выпечки. В нем показано, как покупатели могут задокументировать реальный диапазон рецептур теста, цикл очистки и интерфейсы оборудования, а затем проверить разделение, стабильность веса и удаление остатков с помощью производственных образцов, прежде чем принять линию.

Конвейерная лента для хлопкоочистительной машины: контроль статического электричества, обмотка ворса и бережное обращение.

Конвейерная лента для хлопкоочистительной машины: контроль статического электричества, обмотка ворса и бережное обращение.

Конвейерная лента хлопкоочистительного завода перемещает материал, который ведет себя иначе, чем обычные сыпучие материалы. Хлопок-сырец и волокно легкие, сжимаемые, легко вытесняются воздухом и склонны наматываться на валы, возвратные ролики и повреждать кромки. Палочки и твердые полевые отходы приводят к локальным порезам, а неравномерная подача вызывает снос ленты. Контроль статического электричества — это не просто маркировка на ленте; он зависит от документированных свойств ленты, проводимости через машину, заземления, состояния технического обслуживания и проверки на месте. Данное инженерное руководство описывает процесс обработки хлопка от приема и очистки до подачи на хлопкоочистительный завод, отделения волокна и семян, а также перемещения перед прессованием в тюки. В нем объясняется выбор поверхности с мягким захватом, герметичные кромки, конструкция соединений, очистка для контроля волокнистого наполнителя, доступ со стороны возврата, отслеживание, записи о закупках и сменный контроль, не рассматривая обычный ПВХ как изначально пригодный для работы в опасных условиях.

Конвейерная лента для отработанного зерна: горячее влажное волокно, кислотный дренаж и обратный транспорт.

Конвейерная лента для отработанного зерна: горячее влажное волокно, кислотный дренаж и обратный транспорт.

Конвейерная лента для отработанного зерна транспортирует побочный продукт пивоварения, который ведет себя совершенно иначе, чем сухой солод или зерно, хранящееся в элеваторе. После затирания и фильтрации, когда зерно отделяется от фильтра, материал становится горячим, влажным, волокнистым, сжимаемым и склонным к закисанию. Он может образовывать заторы при первой выгрузке, выдавливать жидкость через стыки и края, накапливать плотный осадок на возвратных роликах и перегружать очиститель, выбранный для сухого зерна. Это инженерное руководство описывает весь процесс от выгрузки из заторного фильтра или фильтрационного чана до коротких перегрузок, обезвоживания или прессования, хранения и выгрузки побочного продукта. В нем объясняется выбор поверхностей с низким содержанием примесей, совместимость каркасов и соединений, дренаж, поэтапная очистка, отслеживание влажного запуска и приемка в полевых условиях, при этом четко разграничивая работу с отработанным зерном от работы солодовых конвейеров и элеваторов сухого зерна.

Конвейерная лента для сахарной свеклы: абразивная обработка грязью, защита корней и обратная транспортировка сока.

Конвейерная лента для сахарной свеклы: абразивная обработка грязью, защита корней и обратная транспортировка сока.

Конвейерная лента для сахарной свеклы, расположенная между секциями мойки и нарезки, выполняет функцию, которую не следует путать с полевым комбайном или конвейером для готового сахара. Целые промытые корни все еще несут абразивную грязь, свободную воду и растительный сок. Их неравномерная масса создает ударные нагрузки и неравномерную загрузку в точках перегрузки, а остатки на обратной стороне образуют мокрые кольца на роликах и дестабилизируют движение. Данное инженерное руководство описывает процесс поступления свеклы на завод от выгрузки из мойки и камнеотделителя до подачи в нарезную машину. В нем объясняется управление точкой загрузки, выбор EP-корпуса и покрытия, совместимость стыков и шкивов, многоступенчатая очистка, дренаж, тяга при мокром пуске и контроль смены. В нем также разделяется приемка свеклы на заводе от уборочного оборудования с открытыми стержнями и от обработки чистых кристаллов сахара, чтобы покупатели могли выбрать правильную ленту для правильной технологической зоны.

Конвейерная лента рисовой мельницы: предотвращение истирания шелухи, окрашивания риса и дробления зерен.

Конвейерная лента рисовой мельницы: предотвращение истирания шелухи, окрашивания риса и дробления зерен.

Конвейерная лента для рисовой мельницы не должна рассматриваться как единая универсальная лента для всего предприятия. Зона удаления шелухи переносит легкую, но очень абразивную шелуху и пыль, в то время как для коричневого и полированного белого риса требуются бережные перемещения, поверхности, не оставляющие следов, чистые края и гладкие стыки, не создающие желтых полос или поврежденных зерен. Данное инженерное руководство описывает процесс от очистки и удаления шелухи риса-сырца до сепаратора, полировщика, сортировщика по цвету и окончательной транспортировки перед фасовкой в ​​мешки. В нем объясняется, где целесообразно использовать белые поверхности из ПВХ или полиуретана, как контролировать пылеобразование и статические разряды, почему высота падения и поддержка ленты важны для предотвращения повреждений, и что покупатели должны регистрировать для отслеживания, очистки, приемки и ежедневного осмотра. В нем также разделяется обработка риса на мельнице и существующая функция зерновых элеваторов, включающая приемные ямы, сушилки, силосы и выгрузку сыпучих материалов.

Конвейерная лента для переработки металлолома: защита от проколов, разрывов и ударов.

Конвейерная лента для переработки металлолома: защита от проколов, разрывов и ударов.

Конвейеры для металлолома сталкиваются с типом отказов, которые не встречаются на линиях по переработке смешанных бытовых отходов и электронных отходов. Тонкие стальные обрезки, измельченная листовая сталь, штампованные заготовки и спрессованные металлические блоки ударяются острыми кромками, которые прокалывают верхнюю крышку, застревают в корпусе и под напряжением образуют длинные поперечные разрывы. Магнитные сепараторы и разгрузочные желоба измельчителей добавляют зацепления, повторяющиеся удары и концентрированные зоны износа. В этом инженерном руководстве описаны эти механизмы повреждений на этапах сортировки, измельчения, магнитной сепарации, прессования и перемещения на склады. В нем объясняются плотные износостойкие составы для покрытия, усиление измельчителей, выбор конструкции из противоизносной ткани и стальной сетки, управление желобом с мертвым слоем, проверки зазора магнитов и картирование повреждений, которые предотвращают превращение небольшого прокола в полный отказ конвейерной ленты.

Узнайте больше

Мы стремимся предоставлять вам лучшие продукты и услуги. Добро пожаловать, чтобы просмотреть больше контента для получения подробной информации



