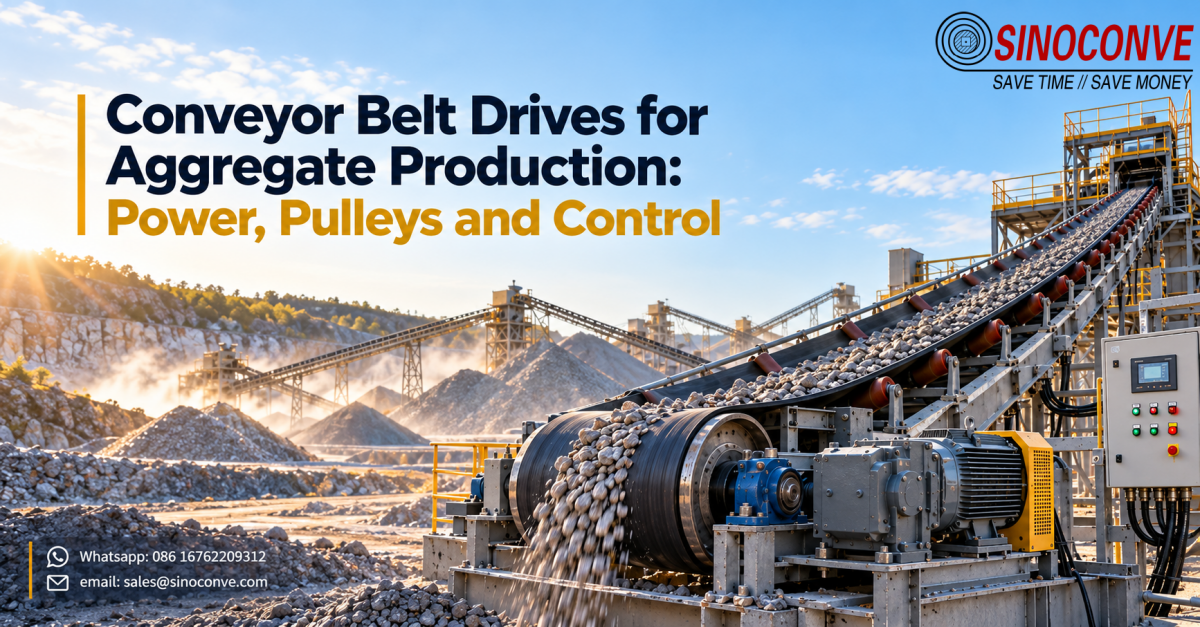
骨材生産用コンベヤ駆動装置は、モーターサイズを固定してそのまま選定するものではありません。駆動装置は、処理量、揚程、ライン長と傾斜、始動方法、上流側の破砕機やスクリーンの停止・始動シーケンスなど、様々な要素を総合的に考慮して選定する必要があります。駆動装置が不適切な場合、ベルト自体に故障の兆候が現れることはほとんどありません。ベルトのずれ、全負荷時の滑り、異常な伸び、そして上昇し続ける電気料金といった問題が表面化します。
このガイドでは、骨材ラインの駆動・伝動層について、レイアウト選定から現場での受入までを網羅的に解説しています。これにより、調達チームと保守チームは自信を持って駆動装置を選定・確認することができます。
src="https://ptwebimg.pinshop.com/i/2026/10/13/fs4x1q-3.jpg" alt="工場で稼働中のヘビーデューティーコンベヤベルト">
01ベルトの故障を疑う前に、駆動系の不具合を読み解く
私たちが訪問するほとんどの骨材ラインでは、最初に寄せられる苦情はベルトの品質に関するものですが、症状は通常、別の箇所を示しています。ベルトが片側にずれたり、サージパイルがシュートに排出される時だけ滑ったり、最初の1ヶ月で手のひらの幅ほど伸びたりする場合は、駆動系とその周囲の鋼材に問題があると考えられます。
真の原因究明には、交換部品の発注よりも、半日かけて測定を行う必要がある。まずは搬送経路から見ていきましょう。ジョークラッシャーやコーンクラッシャーから排出される材料は、粒度分布が時間ごとに変化するため、ベルトはその変化をヘッドプーリーでの牽引力の変化として感じ取ります。平均的な処理量に合わせて設計された駆動装置は、雨上がりの湿った朝や、大量の材料がシュートに排出される瞬間などには対応できていないため、プラントがフル稼働しているまさにその時にベルトが滑ってしまうのです。実際、フル稼働時のベルト滑りの原因は、摩耗したカバーよりも、湿っていて清掃が不十分な戻り側にあるケースの方が多かったのです。
モーターの下流では、3つの要素がすべてを左右します。1時間あたりの処理量(トン)、積載地点と排出地点間の垂直距離、そして傾斜した搬送経路の長さです。これら3つの要素によって、ベルトが支えなければならない定常張力が決まります。
再設計でこれらのいずれかを変更すると、モーターの銘板が全く同じであっても、ドライブの始動負荷が変わります。ドライブの故障とベルトの故障は、それぞれ異なる兆候を示します。負荷に対して明らかに強度不足のベルトは、エッジの損傷、スプライスの寿命の短さ、そして予測可能なパターンで摩耗するカバーの摩耗を示します。駆動力が不足している場合は、ベルト本体は健全であるにもかかわらず、ヘッドエンドが熱くなり、ベルトがふらつき、滑ります。この違いを早期に正しく判断することで、実際の費用を節約できます。通常、必要なのは巻尺、タコメーター、そしてドライブプーリー面の注意深い観察だけです。
コンベヤベルトメーカーは、ラインの駆動側も理解しているため、このプロセス全体を短縮できます。ベルトと駆動装置の張力とプーリーの形状は、どちらも発注前に合意しておく必要があるからです。
エンジニアからの現場メモ:ある花崗岩工場から、使用限界を超えて伸びてしまったベルトの交換見積もりを依頼されました。ヘッドプーリーのライニングがガラスのように光沢を帯びていたため、駆動装置は設計張力よりもはるかに強い負荷をかけており、ベルトに負担がかかっていました。リターン側のラギングを新しくし、クリーニングを行ったところ、伸びの問題は完全に解消しました。
02ラインに合った駆動レイアウトの選択
モーターの選定よりもレイアウトが重要です。駆動部の位置によって、ベルトが駆動プーリーに巻き付く角度、フライト全体にわたる走行張力の分散、そして午前3時に整備員がギアボックスにアクセスする際の難易度が決まります。
骨材コンベヤのほとんどすべては4つの構成でカバーされており、それぞれに長所と短所があります。ヘッドシングルプーリー駆動とその適用例
シングルヘッドプーリーは、短距離で中程度の傾斜を持つフライトの標準構成です。駆動プーリーをしっかりと包み込み、機械部品を1箇所にまとめることができるため、ガード、アライメント、グリース経路が簡素化されます。スクリーンデッキに供給する搬送コンベヤでは、シングルヘッド駆動は多くの場合、最も安価に構築でき、最も容易に稼働させることができます。
その限界は、長くて急な登り坂で現れます。滑りを防ぐために必要な張力が、1つのプーリーに1回巻き付けられる張力よりも速く上昇してしまうのです。ヘッドデュアルプーリー、ヘッド・テール複合、中間駆動
ヘッドで牽引力が不足した場合、次のステップは通常、モーターの増強ではなく、プーリーの巻き付けを増やすことです。デュアルヘッドプーリーは接触面積を増やし、駆動トルクを2本のシャフトに分散させます。ヘッド・テール方式は、長いフライトの両端で牽引力を分割します。中間駆動方式は、非常に長いラインを短い張力ゾーンに分割します。これらの方式はいずれもコスト、構造、メンテナンス面積を増加させるため、選択は習慣ではなく、長さ、揚力、傾斜の具体的な組み合わせによって決まります。
これらのレイアウトはいずれも無料ではありません。
駆動装置の配置は、ラインが停止したときの挙動にも影響します。
ヘッドのみの駆動方式では、始動時にベルトに張力がかかり、テールに向かって緩むのに対し、複合駆動方式では張力が完全に再分配されるため、始動時と停止時に一方の端が他方の端と干渉しないように、慎重にシーケンスを調整する必要があります。レイアウトに合意する前に、書面による開始シーケンスを求め、プラントが停止して積載された時点で既にベルト上に積載されている材料と照合します。| ドライブレイアウトと通常設置場所 | この配置が必要となる現場条件 | 現場で確認された設置面積とメンテナンスに関する影響 |
|---|---|---|
| 短い搬送区間ではヘッドはシングルプーリー駆動 | 片側のヘッド端に容易にアクセスできる緩やかな傾斜 | 最もシンプルなアライメントとガード操作を備えたコンパクトなパッケージ |
| ラップアングルが短い場合はヘッドはデュアルプーリー駆動 | 1つのプーリーラップを超える急勾配または長い登り | 2つの連結シャフトを位置合わせする必要があり、ヘッドエンドの設置面積が長くなります |
| ヘッドとテールの駆動部が1つの長いフライトを共有する | ヘッドのみのトラクションでは限界となる非常に長いライン | メンテナンスが必要な駆動ステーションが2つと、連動制御ロジック |
| 長いラインを張力ゾーンに分割する中間駆動装置 | 高張力に対応する長距離コンベア | 追加構造物、通路、および3つ目のメンテナンスポイントの保守 |
これらの構成の中からどれを選ぶかは、カタログではなく、現場の状況によって決まります。
短く平坦な搬送コンベアを使用している工場では、中間駆動装置を導入してもメリットはなく、長い上り坂のある採石場では、モーターの容量がどれほど大きくても、ヘッドのみの構成では苦労するでしょう。トランスミッションベルトメーカーとして、駆動装置メーカーと連携しながら、レイアウトを最初の決定事項とし、その他すべてをその結果として捉えています。メンテナンスアクセスは設計上の必須事項であり、贅沢品ではありません。シュートの裏側に隠されたギアボックスは、試運転日には完璧に調整されていても、その後2年間放置される可能性があります。なぜなら、誰も狭い場所にグリースガンを持って入り込みたくないからです。私たちは、作業員がどこに立つのか、シャフトはどのように引き出されるのか、カップリングはどのように点検されるのかを問い、それらの答えを後付けの考慮事項ではなく、レイアウト上の真の制約として捉えています。
エンジニアからの現場報告: 石灰岩採石場では、雨天時に滑る長距離コンベアにモーター出力を追加し続けていました。中間駆動装置でラインを分割し、最大張力を下げることで、モーターの変更よりも効果がありました。スリップは止まり、余分なパワーは必要なくなりました。
03モーター、ギアボックス、プーリーの選定基準
レイアウトが決定したら、駆動系そのものを精査します。モーター、ギアボックス、プーリーは1つのチェーンとして扱います。なぜなら、各要素が他の2つの要素を制約し、ベルトが通常、不一致を補うからです。ここでの目的は、伝達式の公式を導き出すことではありません。
プラントがサプライヤーに形容詞ではなく具体的な数値で説明できるように、基準とインターフェースを明確に定義することが目的です。始動トルクマージンと始動停止のリスク
負荷のかかった骨材ベルトは、静止状態から動かすのが最も困難です。凍結または湿った材料、部分的に埋まったテールプーリー、長いフライトの慣性などが相まって、始動時には定常運転時よりもはるかに大きなトルクが必要になります。始動トルクマージンとは、モーターとギアボックスが供給できるトルクと、負荷のかかったベルトが実際に必要とするトルクとの差であり、マージンが小さいと、始動停止、ブレーカーのトリップ、またはベルトが振動しながら動き出すといった問題が発生します。
始動停止は、高額な損失につながります。
プラントが始動負荷を測定したことがない場合は、正直なところ、マージンは不明です。
始動電流の直接測定値と、ドライブ供給業者からの始動トルクに関する書面による説明(いずれも同一の運転条件を基準としたもの)を求めます。これらの基準が示されていない数値は、設計入力値ではなく、仮の数値として扱う必要があります。VFD、ソフトスターター、直接始動方式の選択
始動方式は、機械寿命と系統挙動の両方に影響を与えます。可変周波数ドライブ(VFD)は加速を制御し、始動電流を低く抑え、ベルトが満載の状態でも穏やかな始動を可能にしますが、その代償として、電子機器は粉塵、熱、湿気に耐える必要があります。ソフトスターターは、運転速度制御はできませんが、よりシンプルで維持費も安価です。
直接始動方式は設置コストが最も低い反面、ベルト、ギアボックス、そして電源への負荷が最も大きいため、ベルトを空の状態から始動できる短距離・軽負荷の用途に適しています。各方式にはそれぞれ固有の故障パターンがあります。
破砕機から供給される長い傾斜コンベアの場合、当社が推奨するのは制御始動方式です。なぜなら、繰り返しのハードスタートによるベルトの損傷は静かに蓄積され、最終的にスプライス破損やベルトの伸びとして現れるからです。空の状態から始動できる短距離搬送コンベアでは、直接始動方式で十分な場合がほとんどです。どちらの方式を選択するかは用途によって決まり、パネル製作者に任せるのではなく、仕様書に明記すべきです。
プーリー径と巻き付け角度がベルトのプライ数をどのように制限するか
ここでは、駆動部がベルト本体内部まで伸びています。
大きな駆動プーリーと十分な巻き付け角度により、ベルトのグリップ力は低いままで済み、結果として軽量なカーカスが可能になります。一方、小さなプーリーと短い巻き付け角度では、滑りを防ぐために高い張力が必要となり、張力が高くなるとベルトのプライ数を増やすか、より強度のあるコードを使用する必要が生じます。そのため、ヘッドプーリーを小型化する駆動系の設計変更によって、同じラインに重く硬いベルトを密かに組み込むことが可能になり、この2つの決定を別々の部屋で行うべきではないのです。張力、プライ数、プーリー形状の関係については、当社のガイド「砕石・骨材プラント向けEPベルト選定」で詳しく解説しています。
ここでは、駆動部がベルトの土台となるという点だけを指摘しておけば十分です。駆動部の形状を考慮せずに選んだ産業用コンベヤベルトは、早期交換が必要なベルトです。モーターとギアボックス間の小型トランスミッションにも同じことが言えます。破砕機駆動および重機用バンド付きVベルトに関する説明では、減速機にトルクを伝達するベルトについて解説しています。
Vベルトメーカーとして、当社ではプーリー径と巻き付け角度を、ベルトまたは駆動装置の発注前に必ず合意すべき2つの数値として扱っています。ギアボックスの選定は、それ自体で重要なポイントです。定常出力定格の減速機であっても、ピークトルクではなく平均トルクを基準に選定した場合、弱点となる可能性があります。破砕機から供給されるラインでは、ピークトルクが頻繁に発生するためです。
銘板に印字されているサービス係数は、減速機がどれだけの衝撃を吸収できるかを示しており、プラントからカップリングの故障が繰り返し報告された場合、最初に確認する項目の1つです。| 駆動装置サプライヤーに確認すべき基準 | 選択するベルトにどのような影響を与えるか | 駆動系にどのような変化をもたらすか |
|---|---|---|
| ベルトが全負荷状態にあるときの始動トルクマージン | ベルトが耐えなければならない最大張力を短縮または延長します | モーターが静止状態からベルトを切断できるかどうかを決定します |
| 最小曲げに対する駆動プーリーの直径半径 | 選択したカーカスが安全に巻き付けることができる最小プーリーを設定します | ヘッドエンドパッケージの構築のコンパクトさを制限します |
| メイン駆動プーリーで使用可能な巻き付け角度 | ベルトの滑りを防ぐために必要な張力を決定します | モーターのトルクをさらに伝達できるかどうかを決定します |
| 選択した始動方法で許容される加速時間 | 始動のたびに発生する過渡的な電圧スパイクを制御します | スターターの熱負荷と電気負荷を設定します |
| サービスファクターギアボックスの実際の動作 | 駆動部を介して伝わる衝撃荷重からベルトを保護します | 減速機の現実的なオーバーホール間隔を設定します |
| モーターとギアボックスの効率クラスを示します | 入力エネルギーのうちベルトに伝わるエネルギーの割合を変更します | プラントの運転エネルギー消費に直接供給します |
| 巻き取り装置の移動量と取り付けられているテンショナーの種類 | 駆動装置が既に持っていると想定している張力を維持します | 駆動装置が時間とともに発生させる伸びを吸収します |
04スリップとミストラッキングは2つの異なる問題です
駆動系に関する議論の中で、最もコスト削減につながる部分です。スリップとミストラッキングはどちらもベルトの不具合のように見えますが、同じ故障ツリーの異なる枝に存在します。一方を他方と混同して扱うと、工場は本来必要のないラインに張力を集中させてしまうことになります。
スリップは駆動プーリーでのトラクションの問題です
スリップは駆動部とベルトの接合部で発生します。
プーリーは回転するものの、ベルトがそれに遅れて回転するため、表面は擦り減り、熱を帯び、研磨される一方で、処理量は静かに減少する。原因は、プーリーとベルト間の牽引力が不足している、巻き付け角度が小さすぎる、ラグが光沢を帯びて滑らかになっている、あるいは負荷に必要なグリップ力を発揮するのに十分な回転張力が不足している、といった点に集中している。これらのいずれもベルト本体の欠陥ではありません。
負荷がかかった状態でのプーリーリム速度とベルト速度を比較することで滑りを確認します。トン数が増えるにつれて差が大きくなるのが特徴的です。駆動プーリーの表面を検査するだけでも、計測機器を使わずに同じことが分かります。研磨された部分は、まさにベルトが擦り付けていた箇所だからです。EPコンベヤベルトトラッキングガイドは、クロスチェックとして役立ちます。低負荷時には正常にトラッキングし、負荷がかかるとだけベルトがふらつく場合、形状の問題ではなく、トラクションの問題であることが多いためです。
ミストラッキングは、ライン全体の形状の問題です
ミストラッキングは、種類が異なります。ベルトが構造上のどこかで中心線から外れ、その原因は形状または負荷に関連しています。例えば、プーリーが平行に取り付けられていない、アイドラフレームが傾いている、構造が直角でない、または積載ゾーンで材料が中心からずれて落下しているなどです。トラッキングベルトは駆動部によって完全にグリップされていてもふらつくことがあり、スリップベルトは発生する熱と摩擦によってふらつくことがあります。
2つの不具合はしばしば同時に発生するため、診断は段階的に進める必要があります。| 現場で確認できる症状 | より可能性の高い根本原因としての滑り | ベルトのずれが根本的な原因である可能性が高い |
|---|---|---|
| ベルトは負荷がかかると回転が遅くなり、空になると回転が速くなる | 牽引力または張力が十分なグリップ力を発揮しない | 純粋に速度に関連する変化を説明することはまれである |
| ベルトに光沢のある研磨されたバンドが現れる | 駆動プーリー面プーリーがベルトより速く回転するため、ベルトが擦れています | トラッキング不良の通常の兆候ではありません |
| ベルトが特定の区間でのみ片側に操舵されます | プーリーがグリップを失った箇所で局所的に発生する可能性があります | フレームの歪みやプーリーの平行度不足を示唆 |
| 荷重点が移動するとドリフトが変化する | 総トン数が変化しない限り、可能性は低い | 偏心荷重の強い兆候 |
| 熱とゴムハードスタート後にヘッドから異臭がする | 加速時に激しいスリップが発生する | 通常、ドライブ側で熱が発生することはない |
| 雨天時や埃っぽい日にベルトのふらつきが大きくなる | 濡れたラギングは摩擦力を低下させる | 湿ったキャリーバックがベルトの経路と重量に影響を与える |
ベルトの不具合が発生すると、多くの現場では、テンションを上げて張力を加えるという対応が取られます。しかし、実際の不具合がトラッキング不良である場合、この対応は危険です。張力を上げるとベルトが硬くなり、アイドラーやプーリーのベアリングにかかる負荷が増加し、曲がったラインのトラッキングが改善するどころか悪化する可能性があります。スリップの不具合の場合、同じ調整でずれが解消されることもありますが、根本的な問題がラギングのグレイジングやラップ角の不足である場合、プラントは設計上の想定よりも高い張力で稼働することになり、ベアリングの寿命とベルトの疲労につながります。
2つの不具合を区別する実際的な方法は、一度に1つの変数を変更することです。ベルトにかかる負荷を減らし、ドリフトが変化するかどうかを観察します。変化しない場合は、原因はおそらく形状にあります。駆動プーリーを清掃して乾燥させ、スリップを観察します。ベルトが再びグリップするようであれば、原因はアライメントではなくトラクションです。通常、レンチを使う前に、正しい順序で2つの簡単なテストを実施すれば問題は解決します。
まず測定し、それから調整してください。
エンジニアからの現場メモ: 慢性的なドリフト問題を抱えるプラントでは、断層を追うために、ベルトの巻き取り装置をほぼ限界まで巻き上げていました。ベルトは張力によって中心からずれたことはなく、数ベイ上流にある曲がったアイドラフレームがベルトを操舵していました。フレームをまっすぐにし、テンションを緩めたところ、ドリフトとベアリングの異音の両方が解消しました。
05プーリーのラギングとベルトの清掃が駆動に及ぼす影響
ラギングが摩擦係数に及ぼす影響
ラギングは単なる装飾ではありません。駆動プーリーとベルト間の摩擦力を高め、その変化が張力計算全体に波及します。
グリップ力が向上すると、ベルトはより低い張力で同じトルクを伝達できるため、カーカス、ベアリング、およびテンション調整機構への負荷が軽減されます。ラギングが表面が滑らかになったり、摩耗したり、部分的に剥がれたりすると、駆動系のグリップ力が失われ、ライン上の他の部分に変化がなくても滑りが発生します。材質の選択は、装着の有無と同じくらい重要です。ゴム製のラギングは幅広い条件下で優れたグリップ力を発揮し、溝付きまたはセラミック製のパターンは、プーリーが水、微粒子、または油にさらされる場所で効果を発揮します。
どちらを選択するにしても、プラントは図面に材質とパターンを明記する必要があります。なぜなら、その詳細が記載されていない交換用プーリーは、交換前のプーリーとは異なる挙動を示すからです。ラギングは摩耗するため、点検対象に含めるべきです。
戻り側が駆動装置にかかる負荷を決定する理由
キャリーバックは、骨材駆動装置における最大の隠れた負荷の一つです。排出後にベルトに付着した材料は戻り側ストランドに乗って戻り、駆動装置が移動しなければならない重量を増加させ、戻りアイドラーやテールプーリーに堆積し、プラントが解消しようとしているまさにそのミストラッキングの原因となります。
スクレーパーが裏板まで摩耗していたり、二次クリーナーの位置が悪かったり、シュートから微粒子がリターンベルトにこぼれていたりすると、電流値が高くなり、リターン側が重く汚れた状態になります。したがって、適切な清掃は単なる清掃作業ではなく、運転の推進力となる対策です。モーターやベルトを一切変更することなく、リターン側から微粒子が絶えず流れ出ていた状態が解消されただけで、プラントの運転電流が安定した事例を私たちは見てきました。清掃用具は他の部品と同様に摩耗するため、断熱材と同じサイクルで交換する必要があります。
<
コンベヤ搬送ソリューションに関する当社のメモ
<
リターンサイドベルトクリーニングでは、スクレーパーの選定と位置決めについてより詳しく解説しており、ライン上でキャリーバックが問題となっている場合は、このセクションと併せて読む価値があります。
06骨材ライン環境と、駆動装置に求められる信頼性
粉塵、熱サイクル、雨季
骨材プラントは、駆動装置に過酷な負荷をかけますが、その理由は、処理量に大きく左右されます。微細な粉塵はベアリング、冷却フィン、端子箱に入り込み、夏場には高温の表面に焼き付きます。屋外設備は冷え込む夜と暑い午後の気温差が大きいため、金属や断熱材は日々膨張・収縮を繰り返し、ボルト接合部は徐々に緩んでいきます。雨季には負荷重量が増加し、駆動プーリーの摩擦が減少するとともに、微粉がペースト状になって戻り側に付着するという、もう一つの変動要因が加わります。
破砕機側では、駆動系に直接衝撃荷重がかかります。チャンバーへの大きな塊の投入、瞬間的な詰まり、一次破砕工程からの材料の急増などはすべて、ベルトとギアボックスを介して伝わるトルクスパイクとして現れます。制御された始動と緩やかな加速はこれらのスパイクを緩和しますが、制御されていない始動はスパイクを増幅させます。これが、定常運転時の負荷が控えめに見える場合でも、破砕機から供給されるラインで制御始動に電子制御が必要とされる理由の一つです。
ドライブエンクロージャーは仕様の一部として扱います。防塵ボックス、適切なケーブルグランド、埃を寄せ付けない通気構造、そして微粒子が付着することなく熱を放出できるモーターフレームは、電子機器の寿命を左右するシンプルな選択です。ゴム製コンベヤベルトは、筐体が不十分なドライブパネルよりもはるかに長持ちします。微細粉塵環境における防塵搬送 ベルト側からも同じテーマを取り上げています。
季節ごとの計画は、単一のアップグレードよりも効果的です。雨季が始まる前にラギング、スクレーパー、ベアリングのメンテナンスを行う工場では、雨季中のスリップやキャリーバックの発生が大幅に減少します。メンテナンスログを読めば、このパターンが毎年繰り返されていることが分かります。パターンは予測可能であり、それが重要な点です。
<
src="https://ptwebimg.pinshop.com/i/2026/10/13/fs4xx5-3.jpg" alt="工場内のコンベヤベルト生産現場">
駆動装置とベルトを接続するインターフェースチェックリスト
骨材ラインで発生する高額な誤解のほとんどは、駆動装置エンジニアとベルトサプライヤーの間で情報が共有されていないことに起因します。一方の文書には機械的な負荷が記載され、もう一方の文書にはそれに耐えなければならないベルトの仕様が記載されています。
両方を合わせて読まなければ、誰かが推測しているに過ぎません。ベルトサプライヤーが駆動エンジニアに求めるもの
ベルトを適切に選定するには、コンベヤベルトサプライヤーは、表面的なトン数だけでなく、使用条件を定義する項目を必要とします。
駆動部と巻き取り部の張力、ベルトが巻き付く最小プーリー径、駆動プーリーでの巻き付け角度、スプライス位置と想定される強度、そして材料が要求するカバーグレードはすべて同じ要求事項に含まれます。両方の文書を同じサプライヤーに提出する必要がある理由
ベルトと駆動装置を別々のサプライヤーに発注し、情報交換を一切行わないと、プラントはデータシートには適合するものの、その下の駆動装置の形状に適合しないベルトを受け取ることになります。ベルトの詳細を一方のチームが、プーリーのサイズをもう一方のチームが管理している場合、不一致は試運転時に初めて明らかになります。
両方を同じサプライヤー、あるいは少なくとも同じレビュー担当者に渡すことが、そのような事態を防ぐための最も安価な保険です。| ベルトサプライヤーが受け取るべき項目 | プロジェクトのどの部分からその数値が算出されたか | 欠落すると何が起こるのか |
|---|---|---|
| 駆動プーリーでの運転時および始動時の張力 | 最大負荷条件での駆動設計計算 | ベルトが軽すぎる負荷に対して選定され、早期に疲労する |
| ベルトが通過しなければならない最小プーリー径ラップ | ヘッド、テール、ベンドプーリーの図面セット | カーカスが限界以下に曲がり、プーリーで亀裂が発生 |
| メイン駆動プーリーのラップ角度 | 駆動レイアウトとプーリー位置の図面セット | ベルトの張力が駆動装置が適切に許容できる値を超えています |
| スプライスの位置と必要な強度 | プーリー間隔と巻き取り量を含むラインレイアウト | スプライスがプーリーに着地し、寿命前に破損しました |
| カバーグレードは搬送材料 | 材料のサイズ、摩耗性、水分に関する調査結果 | カバーは、本体が摩耗するずっと前に摩耗します |
| 耐用期間全体にわたる想定されるテークアップ移動量 | 駆動張力計算とベルト伸びの推定値 | ベルトの巻き取りが限界に達し、ベルトのトラッキングを維持できなくなります |
骨材コンベヤの加硫に関する記事では、ベルトが現場に到着した後のスプライスの施工方法と確認方法について説明しています。また、砂洗浄コンベヤベルトのサプライヤーに関するページでは、骨材プラントのウェットエンドについて解説しており、ベルトの選択が再び変化する点について説明しています。
どちらも新しいラインを指定する前に読んでおく価値があります。なぜなら、スプライス要件と耐湿性カバーは、先ほど説明した同じインターフェース文書に含まれるからです。08この記事がベルト本体の選定ページと異なる点
このサイトのアグリゲート関連資料では既にベルト本体について詳しく解説しており、この記事では意図的に駆動側に焦点を当てています。
どのページがどの質問に回答しているかを把握しておくことで、工場とサプライヤー間のやり取りを大幅に削減できます。ベルト本体に関する質問は、これらのページですでに回答されています
EPグレード、プライ数、カバー厚、または砕石ラインにおけるファブリックとスチールコードのどちらを選択するかといった質問であれば、ベルト本体に関するページで回答できます。当社の砕石・骨材プラント向けEPコンベヤベルトの選定ガイドでは、砕石機の供給物の種類や負荷に応じて、カーカスとカバーの選択肢について詳しく解説しています。
採石場用コンベヤベルトの選定に関する補足記事では、ベルト本体が最も大きな衝撃を受ける積載ゾーンにおける衝撃と切断条件について解説しています。駆動層が追加する要素
この記事では、それらの要素が終わるところからさらに掘り下げていきます。レイアウト、モーターとギアボックスの基準、始動方法、ラギング、駆動部とベルトのインターフェース、そして受入試験は駆動部で決定され、ベルト本体が許容される張力とプーリーの制限範囲が設定されます。
工場は最適なコンベヤベルトを選んだとしても、駆動装置が最小プーリー径を超えて負荷をかけたり、構造が想定していない張力で運転したりすると、故障する可能性があります。卸売りのコンベヤベルトを調達するバイヤーは、反対側からも同じインターフェースに関する質問を受けます。また、新しい供給元を監査する人は、当社のコンベヤベルト工場について読むことで、当社の製品ラインからどのような製品が出荷されるのかを知ることができます。
ベルト本体と駆動層を紙面上では別々に描き、図面上では結合させることで、両方のページが有用性を保つことができます。09エネルギー消費と実際にそれを削減する変更
エネルギーの実際の行き先
骨材コンベアのエネルギーは、いくつかの出口から排出されます。傾斜したコンベアでは、重力に逆らって材料を持ち上げる作業がエネルギー消費の大部分を占め、その割合は負荷によって決まります。
アイドラーベアリングの摩擦とベルトのたわみが次の段階の負荷要因となり、アライメント不良や過張力によってさらに悪化します。スリップは駆動プーリーで熱としてエネルギーを浪費し、長時間空運転すると全く生産が行われないためエネルギーが無駄になります。配合が分かっているため、レバーも分かっています。ラグとラップ角を調整してスリップを低減すれば、すぐにエネルギーを回収できます。
ベルトの位置合わせとアイドラーのフリーランニングを維持することで摩擦損失を低減し、制御ロジックやスケジューリングによって無負荷運転を長時間回避することで、ベルト交換では回収できない無駄を排除できます。より効率の良い駆動方式を選択することで、最後の数パーセントの効率向上を実現できます。効率の数値は公表していません。なぜなら、正確な数値は特定のモーター、ギアボックス、負荷プロファイル、デューティサイクルによって異なり、設計計算とメーカーの仕様によって確認する必要があるからです。私たちが言えることは、ハードウェアの交換が必要になる前に明らかな無駄をなくすことで、低コストで大きなメリットが得られるということです。
ローラーとプーリーの状態についても言及しておく必要があります。固着したり、粗い回転をしているコンベヤローラーは、電流負荷に直接影響します。 コンベヤベルト販売代理店は、ベルト選定と同様に、駆動層がローラーの状態を向上させることを理解しています。また、当社の総合製品カタログでは、ラインを組み立てるための幅広いコンポーネントをご覧いただけます。
負荷制御は、もう一つの重要な制御手段です。ベルトが寿命の大半を部分的に負荷がかかった状態で運転されると、完全に負荷がかかった状態と同じ摩擦エネルギーと屈曲エネルギーが無駄になります。そのため、供給速度を破砕機の出力に合わせることは、ベルトを全開で運転するよりも検討する価値があります。
これはハードウェアの決定ではなく制御の決定であり、修正にはほとんど手間がかかりません。10調達要件と重要な現場受入試験
依頼書に記載すべき事項
ドライブに関する問い合わせでは、モーターの定格値以上の情報を求めるべきです。
モーターとギアボックスの銘板(効率クラス明記)、プーリーのライニング材とパターン、テークアップ装置の種類と最大ストローク、過速度保護、ベルトアライメント保護、詰まり保護、過熱保護などの保護装置の一覧が必要です。これらの項目は、試運転日が忘れ去られた後も、2年目、3年目におけるラインの挙動を左右します。現場での受入試験
受入は、単なる握手ではなく、一連のプロセスです。材料を流す前に無負荷電流とノイズのベースラインを記録し、その後、全負荷始動を行い、始動電流とベルトの振動を監視します。アライメントは、ベルトを1周ではなく全周にわたって監視することで確認し、連続運転後にギアボックスと駆動プーリーベアリングの温度上昇を記録します。
これらの基準値からのずれは、後々謎ではなく傾向線として捉えることができます。保護装置は、単に設置するだけでなく、意図的にテストする必要があります。ラインが空いている安全なタイミングで、アライメントスイッチを意図的に作動させることで、インターロックが正しく機能することを証明し、実際の故障がどのような状態になるかを作業員に示します。
また、受入記録を保管することをお勧めします。無負荷電流、騒音値、ベアリング温度を記録しておけば、その後のシフトごとに基準点となります。数か月にわたってわずかに上昇している場合は、警告となります。
ベースラインがないと、ベアリングが最終的に故障するまで、同じ上昇も何の変化もなかったかのように見えます。11ドライブ作業でよく見られるよくある間違い
ドライブのアップグレードで問題が移動した
最もよくある間違いは、症状を能力不足と捉えてしまうことです。工場でスリップを解消するために大型モーターを追加すると、スリップはより重いベルトに置き換わり、ベルトの張力が過剰になり、アイドラーに過負荷がかかります。
あるいは、新しいギアボックスに合わせるためにヘッドプーリーを縮小し、ベルトが設計上の最小曲げ半径を超えて無理やり曲げられるといったケースもあります。アップグレードは、最も近い大きな部品から始めるのではなく、測定された不具合から始めるべきです。次に多いのが、駆動部とベルト間のインターフェースの確認を怠ることです。駆動部の図面とベルトのデータシートを並べて確認しないと、最初の負荷シフトまで不一致が発覚しません。
短いレビュー会議は、そもそもプーリーに合わないベルトの費用に比べれば取るに足らないものです。12駆動システム全体の統合
骨材ラインのコンベヤ駆動システムは、単一の部品ではなく、小さなシステムです。レイアウトによって巻き取り角度が決まり、巻き取り角度によって張力が決まり、張力によってベルトのカーカスが決まり、始動方法によってプラントが起動するたびにシステム全体にどれだけの負荷がかかるかが決まります。
これらの決定事項はどれも設計段階で正しく行うには費用がかかりませんが、試運転後に間違えると費用がかさみます。私たちが推奨する実用的な手順は簡潔です。実際の負荷を測定し、実際の長さと揚程に合わせてレイアウトを選択し、破砕機のシーケンスに合わせて始動方法を定義し、駆動装置とベルトのインターフェースを1つの文書にまとめ、記録されたベースラインと比較して完成した設置状況を確認します。残りのすべては、これらの5つのステップから派生します。
ベルトとラインの伝動装置の両方を製造するメーカーと協力することで、作業開始前にあらゆる種類のミスマッチを排除できます。新しいラインを計画している場合でも、駆動装置のアップグレード、または骨材コンベヤのベルト交換を計画している場合でも、駆動装置とベルトについて早期に協議することが、最も価値のあるステップです。

13骨材コンベヤ駆動装置についてよく寄せられる質問
骨材プラント用のコンベヤ駆動装置のサイズ選定はどのようにすればよいですか?
モーターではなく、負荷容量から始めましょう。
スループット、リフト高さ、ライン長、傾斜によって走行張力が決まり、始動方法とベルト上の材料によって始動時の負荷が決まります。最終的な数値は、実際の機器パラメータに基づいた設計計算から得られるため、単一の数値による回答は鵜呑みにしないでください。デュアルプーリー駆動はどのような場合に必要ですか?
デュアルヘッドプーリーは、通常、シングルプーリーの巻き付け角度では、ベルトとテイクアップが許容できる張力を超える張力をかけずに、必要なトルクを伝達できない場合に使用されます。
コンベアが満載時に滑るのはなぜですか?
満載時の滑りは、ほとんどの場合、最大負荷時に駆動装置が十分なグリップ力を発揮できないことを意味します。
駆動プーリーのラギングにグレージングがないか確認し、巻き付け角度を確認し、運転張力を設計値と比較して測定してください。戻り側が濡れていたり、微粉が付着している場合は、テイクアップに手を加える前に清掃してください。先に張力を加えると、ベアリングとベルトに負担をかけながら不具合を隠してしまう可能性があります。骨材コンベヤに可変周波数駆動装置(VFD)は有効ですか?
可変周波数駆動装置は、ベルトが負荷状態で始動する場合、グリッドが急激な始動に耐えられない場合、またはラインの昇降速度を制御することでメリットが得られる場合に最も効果を発揮します。
埃、熱、湿気に耐えなければならない電子機器が追加されるため、空の状態で始動する短いコンベアでは、ソフトスターターの方が簡単な場合が多いです。プーリーのラギングは容量にどのような影響を与えますか?
ラギングは駆動プーリーの摩擦力を変化させ、それによって特定の負荷を移動させるのに必要な張力を変化させます。グリップ力が向上すると、ベルトはより低い張力で定格荷重を運ぶことができますが、摩耗または表面が滑らかになったラギングはその逆の効果をもたらします。
既存のラインに駆動装置を追加できますか?
はい、可能です。これは、より大きなベルトを購入せずに、長いフライトでの滑りを解消する一般的な方法です。
駆動装置を追加すると、コンベヤ全体の張力分布が変化するため、プーリーの負荷、巻き取り量、制御シーケンスなど、ライン全体を再検討する必要があります。ベルト自体も、新しいプーリーの形状に合わせて点検しなければなりません。この点検を行わずに駆動装置を追加すると、問題が単に別の場所に移動するだけで終わってしまいます。駆動装置をアップグレードすると、ベルトがずれるのはなぜですか?
駆動装置をアップグレードすると、ベルトにかかる力が変化するため、これまで隠れていた不具合が突然表面化することがあります。プーリーを交換した場合、他のプーリーとわずかに平行度がずれることがあり、ベルトは図面ではなく、プーリーの形状に沿って動きます。また、張力を上げると、張力が低い状態では問題なく走行していたベルトがまっすぐになることもあります。まず、プーリーのアライメントとフレームの直角度を確認してください。
次に、負荷点に偏心した材料がないか再確認してください。新しいドライブ用のベルトを注文する前に、何を準備すればよいですか?
走行張力と始動張力、最小プーリー径、ドライブプーリーでの巻き付け角度、スプライス要件、材料が要求するカバーグレードを収集し、それらを1つのサプライヤーにまとめて渡して選定してもらってください。
骨材コンベヤ駆動に必要な関連製品
- 骨材コンベヤライン用のコンベヤローラーとプーリー
- 破砕機への供給および搬送用ゴムコンベヤベルト
- 過酷な骨材搬送用途向けに設計されたEPファブリックコンベヤベルト
- 破砕機駆動装置やその他の重機用Vベルト
- コンベヤおよび伝動ベルトラインの製品カタログ