Soluciones de correas industriales para aplicaciones exigentes

Publicaciones recientes
Sistemas de transporte para el procesamiento de alimentos: Controles de proceso y aceptación en campo.

Sistemas de transporte para el procesamiento de alimentos: Controles de proceso y aceptación en campo.

Los sistemas de transporte en el procesamiento de alimentos se especifican mucho más por la higiene, la facilidad de limpieza y el contacto con el producto que por el tonelaje, y las decisiones tomadas antes de elegir a cualquier proveedor de equipos determinan el rendimiento de la línea en la auditoría. Esta guía abarca la selección de cintas para aplicaciones húmedas, secas y listas para el consumo, las clasificaciones de temperatura de lavado, la diferencia entre cintas de tela y modulares en términos de higiene, y la documentación que debe incluir una cinta apta para uso alimentario. Se abordan la acumulación de amortiguación entre segmentos, la ubicación del detector de metales en una línea de producto cocinado, el cruce de los límites de las zonas de higiene y la frecuencia y el método de limpieza. La aceptación en campo se trata como un ejercicio de ingeniería: qué medir, qué registrar y los errores de diseño comunes (marcos compartidos, esquinas ciegas, drenaje incontrolado) que los compradores pueden detectar en papel antes de la instalación.
Proceso de vulcanización de cintas transportadoras: Controles de proceso y aceptación en campo

Proceso de vulcanización de cintas transportadoras: Controles de proceso y aceptación en campo

La vulcanización de cintas transportadoras es un proceso de curado controlado, no una solución rápida, y el resultado depende de cuatro variables interrelacionadas: temperatura de la interfaz, presión de la platina, tiempo de curado y limpieza de la superficie de la junta. Esta guía describe los controles del proceso que son importantes desde el primer corte hasta la puesta en servicio, incluyendo cómo se eligen la longitud del paso y la geometría del empalme para la carcasa de la cinta, cómo se ajustan y monitorizan la temperatura y la presión de la platina, y por qué son importantes los termopares de interfaz incluso cuando la prensa tiene su propio controlador. A continuación, se aborda la aceptación en campo: la eficiencia de la junta en comparación con la resistencia de la cinta original, qué indica un borde blando o gomoso, los límites de humedad y lluvia para trabajos en exteriores, y cómo verificar una junta sin cortar una muestra. Las decisiones sobre reparar o reemplazar, así como los registros que debe dejar el equipo, completan la secuencia.
Cinta transportadora de caucho sin fin: Especificaciones, comprobaciones del comprador y uso en campo.

Cinta transportadora de caucho sin fin: Especificaciones, comprobaciones del comprador y uso en campo.

Una cinta transportadora de caucho sin fin se cura como un anillo cerrado en lugar de unirse en el sitio, por lo que la carcasa no tiene empalmes y el bucle funciona con un punto débil menos. Esta guía explica qué puede y qué no puede ofrecer la construcción sin fin: los tamaños de bucle que se pueden curar como un anillo verdadero, la tolerancia de longitud que conviene incluir en una orden de compra y las diferencias entre bucles moldeados sin fin y bucles soldados que parecen idénticos en una fotografía. Cubre la especificación del grado de recubrimiento, la capa y la carcasa para el servicio, y las verificaciones del comprador que distinguen un bucle controlado de uno sobredimensionado. También explica por qué una cinta sin fin aún puede desviarse cuando la alineación y la curvatura de las poleas son incorrectas. La experiencia de campo en circuitos de trituración y minería muestra la vida útil esperada, los límites de reparación en el sitio y cuándo se amortiza la inversión adicional.
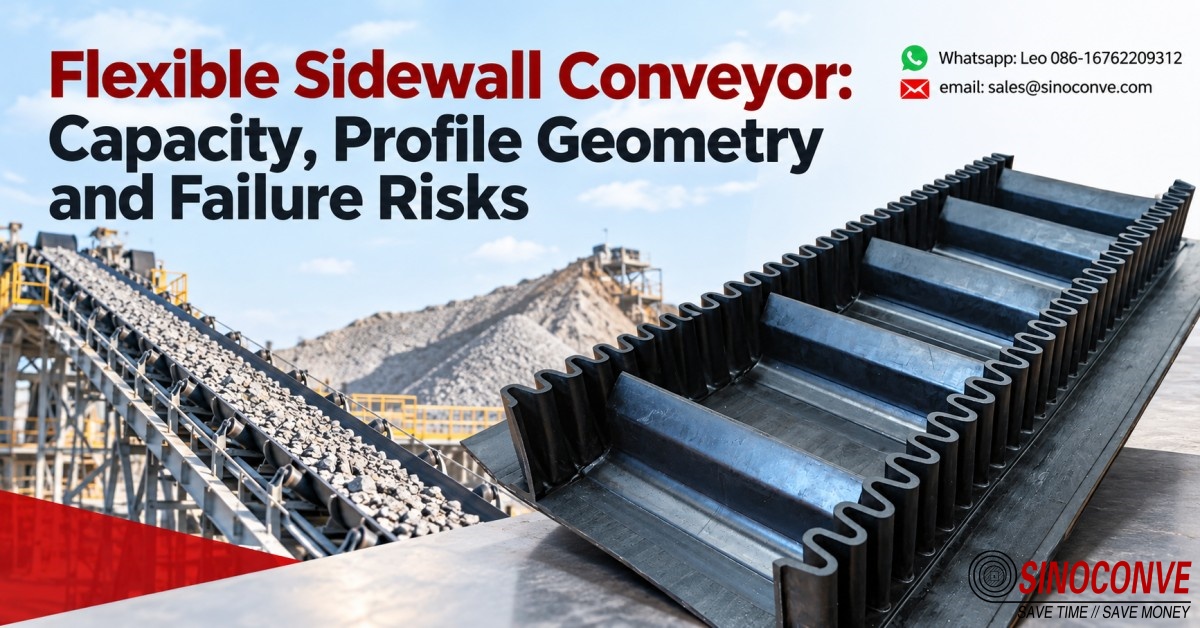
Transportador de pared lateral flexible: capacidad, geometría del perfil y riesgos de fallo

Transportador de pared lateral flexible: capacidad, geometría del perfil y riesgos de fallo

Las cintas transportadoras de paredes laterales flexibles mueven material a granel en pendientes que una cinta plana no puede soportar, y su capacidad depende del canal formado por dos paredes corrugadas y tacos transversales, más que del ancho de la cinta. Esta guía explica el cálculo de la capacidad, cómo se eligen la altura de la pared lateral y la separación de los tacos para una pendiente determinada, y la geometría del perfil que evita que el material se derrame en las esquinas. A continuación, aborda los riesgos de fallo que realmente detienen estas cintas: agrietamiento en la base de la pared lateral, fatiga de la corrugación en climas fríos y desgarro de los tacos cuando la unión o fijación es insuficiente, y muestra cómo interpretar cada uno de ellos a partir del patrón de daños. Se establecen comprobaciones de campo para el ancho de la base, la tolerancia de la altura de la pared, la separación de los tacos y la holgura del rodillo de retorno para que se pueda verificar la entrega con respecto al plano antes de la instalación de la cinta.
¿Quién suministra correas de distribución para maquinaria de envasado? Una respuesta de ingeniería.

¿Quién suministra correas de distribución para maquinaria de envasado? Una respuesta de ingeniería.

Las correas de distribución para maquinaria de embalaje rara vez provienen del fabricante original (OEM). Suelen provenir de fabricantes de correas industriales, convertidores, distribuidores y del canal de posventa del propio OEM, y cada uno de ellos responde a preguntas muy diferentes. Esta guía muestra cómo distinguir un fabricante de correas de un revendedor, cómo utilizar una lista de verificación de capacidad del proveedor y por qué la respuesta correcta varía según el tipo de máquina. Cubre la compatibilidad de la geometría de la correa con el indexado intermitente frente al uso continuo de película, la precisión y repetibilidad del posicionamiento, la selección de compuestos y cordones, la construcción de juntas y sin fin, la consistencia del lote, la disponibilidad de repuestos y el plazo de entrega. Finaliza con las primeras comprobaciones que deben realizarse cuando una correa nueva falla prematuramente y una secuencia de abastecimiento (compatibilidad de uso, prueba de muestra, consistencia dimensional, repuestos, condiciones comerciales) que garantiza que una línea de indexado se mantenga en la misma posición dieciocho meses después de la instalación de la primera correa.
Transmisión industrial por correa trapezoidal: perfil, comportamiento de la transmisión y límites de aplicación.

Transmisión industrial por correa trapezoidal: perfil, comportamiento de la transmisión y límites de aplicación.

Una transmisión industrial por correa trapezoidal transforma el par motor en agarre mediante la acción de cuña, y esta guía aplica esta física a las decisiones de compra. Presenta la familia de perfiles de sección (A, B, C y D), así como el rango métrico de SPZ a SPC. Luego, explica cómo el ángulo de cuña y el diámetro efectivo determinan la relación de velocidad, y por qué es fundamental diferenciar el arco de contacto, la fluencia elástica y el deslizamiento real cuando una transmisión presenta un rendimiento deficiente. La tensión se aborda de forma práctica, incluyendo la cantidad a ajustar y la frecuencia de comprobación, junto con la regla de longitud igual para conjuntos coincidentes y los problemas de alineación y desfase que suelen causar la mayoría de las fallas prematuras. Un ejemplo práctico dimensiona una transmisión en función de la potencia, el par motor y la velocidad, y los límites de aplicación indican con precisión cuándo una correa trapezoidal no es la solución adecuada. Los modos de falla y su prevención, los campos de adquisición y aceptación, y una comparación con correas dentadas y conjuntos de bandas completan el artículo.


Sistemas de transporte para el procesamiento de alimentos: Controles de proceso y aceptación en campo.

Sistemas de transporte para el procesamiento de alimentos: Controles de proceso y aceptación en campo.

Los sistemas de transporte en el procesamiento de alimentos se especifican mucho más por la higiene, la facilidad de limpieza y el contacto con el producto que por el tonelaje, y las decisiones tomadas antes de elegir a cualquier proveedor de equipos determinan el rendimiento de la línea en la auditoría. Esta guía abarca la selección de cintas para aplicaciones húmedas, secas y listas para el consumo, las clasificaciones de temperatura de lavado, la diferencia entre cintas de tela y modulares en términos de higiene, y la documentación que debe incluir una cinta apta para uso alimentario. Se abordan la acumulación de amortiguación entre segmentos, la ubicación del detector de metales en una línea de producto cocinado, el cruce de los límites de las zonas de higiene y la frecuencia y el método de limpieza. La aceptación en campo se trata como un ejercicio de ingeniería: qué medir, qué registrar y los errores de diseño comunes (marcos compartidos, esquinas ciegas, drenaje incontrolado) que los compradores pueden detectar en papel antes de la instalación.

Proceso de vulcanización de cintas transportadoras: Controles de proceso y aceptación en campo

Proceso de vulcanización de cintas transportadoras: Controles de proceso y aceptación en campo

La vulcanización de cintas transportadoras es un proceso de curado controlado, no una solución rápida, y el resultado depende de cuatro variables interrelacionadas: temperatura de la interfaz, presión de la platina, tiempo de curado y limpieza de la superficie de la junta. Esta guía describe los controles del proceso que son importantes desde el primer corte hasta la puesta en servicio, incluyendo cómo se eligen la longitud del paso y la geometría del empalme para la carcasa de la cinta, cómo se ajustan y monitorizan la temperatura y la presión de la platina, y por qué son importantes los termopares de interfaz incluso cuando la prensa tiene su propio controlador. A continuación, se aborda la aceptación en campo: la eficiencia de la junta en comparación con la resistencia de la cinta original, qué indica un borde blando o gomoso, los límites de humedad y lluvia para trabajos en exteriores, y cómo verificar una junta sin cortar una muestra. Las decisiones sobre reparar o reemplazar, así como los registros que debe dejar el equipo, completan la secuencia.

Cinta transportadora de caucho sin fin: Especificaciones, comprobaciones del comprador y uso en campo.

Cinta transportadora de caucho sin fin: Especificaciones, comprobaciones del comprador y uso en campo.

Una cinta transportadora de caucho sin fin se cura como un anillo cerrado en lugar de unirse en el sitio, por lo que la carcasa no tiene empalmes y el bucle funciona con un punto débil menos. Esta guía explica qué puede y qué no puede ofrecer la construcción sin fin: los tamaños de bucle que se pueden curar como un anillo verdadero, la tolerancia de longitud que conviene incluir en una orden de compra y las diferencias entre bucles moldeados sin fin y bucles soldados que parecen idénticos en una fotografía. Cubre la especificación del grado de recubrimiento, la capa y la carcasa para el servicio, y las verificaciones del comprador que distinguen un bucle controlado de uno sobredimensionado. También explica por qué una cinta sin fin aún puede desviarse cuando la alineación y la curvatura de las poleas son incorrectas. La experiencia de campo en circuitos de trituración y minería muestra la vida útil esperada, los límites de reparación en el sitio y cuándo se amortiza la inversión adicional.

Transportador de pared lateral flexible: capacidad, geometría del perfil y riesgos de fallo

Transportador de pared lateral flexible: capacidad, geometría del perfil y riesgos de fallo

Las cintas transportadoras de paredes laterales flexibles mueven material a granel en pendientes que una cinta plana no puede soportar, y su capacidad depende del canal formado por dos paredes corrugadas y tacos transversales, más que del ancho de la cinta. Esta guía explica el cálculo de la capacidad, cómo se eligen la altura de la pared lateral y la separación de los tacos para una pendiente determinada, y la geometría del perfil que evita que el material se derrame en las esquinas. A continuación, aborda los riesgos de fallo que realmente detienen estas cintas: agrietamiento en la base de la pared lateral, fatiga de la corrugación en climas fríos y desgarro de los tacos cuando la unión o fijación es insuficiente, y muestra cómo interpretar cada uno de ellos a partir del patrón de daños. Se establecen comprobaciones de campo para el ancho de la base, la tolerancia de la altura de la pared, la separación de los tacos y la holgura del rodillo de retorno para que se pueda verificar la entrega con respecto al plano antes de la instalación de la cinta.

¿Quién suministra correas de distribución para maquinaria de envasado? Una respuesta de ingeniería.

¿Quién suministra correas de distribución para maquinaria de envasado? Una respuesta de ingeniería.

Las correas de distribución para maquinaria de embalaje rara vez provienen del fabricante original (OEM). Suelen provenir de fabricantes de correas industriales, convertidores, distribuidores y del canal de posventa del propio OEM, y cada uno de ellos responde a preguntas muy diferentes. Esta guía muestra cómo distinguir un fabricante de correas de un revendedor, cómo utilizar una lista de verificación de capacidad del proveedor y por qué la respuesta correcta varía según el tipo de máquina. Cubre la compatibilidad de la geometría de la correa con el indexado intermitente frente al uso continuo de película, la precisión y repetibilidad del posicionamiento, la selección de compuestos y cordones, la construcción de juntas y sin fin, la consistencia del lote, la disponibilidad de repuestos y el plazo de entrega. Finaliza con las primeras comprobaciones que deben realizarse cuando una correa nueva falla prematuramente y una secuencia de abastecimiento (compatibilidad de uso, prueba de muestra, consistencia dimensional, repuestos, condiciones comerciales) que garantiza que una línea de indexado se mantenga en la misma posición dieciocho meses después de la instalación de la primera correa.

Transmisión industrial por correa trapezoidal: perfil, comportamiento de la transmisión y límites de aplicación.

Transmisión industrial por correa trapezoidal: perfil, comportamiento de la transmisión y límites de aplicación.

Una transmisión industrial por correa trapezoidal transforma el par motor en agarre mediante la acción de cuña, y esta guía aplica esta física a las decisiones de compra. Presenta la familia de perfiles de sección (A, B, C y D), así como el rango métrico de SPZ a SPC. Luego, explica cómo el ángulo de cuña y el diámetro efectivo determinan la relación de velocidad, y por qué es fundamental diferenciar el arco de contacto, la fluencia elástica y el deslizamiento real cuando una transmisión presenta un rendimiento deficiente. La tensión se aborda de forma práctica, incluyendo la cantidad a ajustar y la frecuencia de comprobación, junto con la regla de longitud igual para conjuntos coincidentes y los problemas de alineación y desfase que suelen causar la mayoría de las fallas prematuras. Un ejemplo práctico dimensiona una transmisión en función de la potencia, el par motor y la velocidad, y los límites de aplicación indican con precisión cuándo una correa trapezoidal no es la solución adecuada. Los modos de falla y su prevención, los campos de adquisición y aceptación, y una comparación con correas dentadas y conjuntos de bandas completan el artículo.

Explora más

Estamos comprometidos a brindarle mejores productos y servicios. Bienvenido a explorar más contenido para obtener más detalles.