

Transmisión industrial por correa trapezoidal: perfil, comportamiento de la transmisión y límites de aplicación.
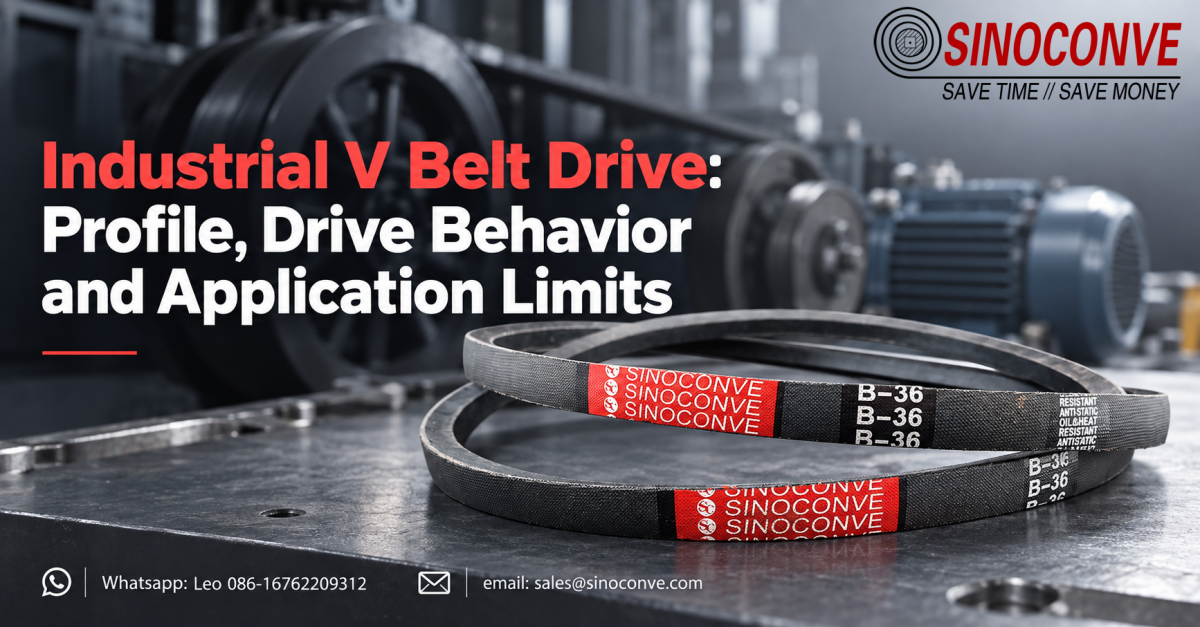
Una placa de identificación del motor y una correa marcada con la letra "B" no son suficientes para el reemplazo. Necesito la designación de la polea antigua, la convención de diámetro y una foto de cerca que muestre la posición de la correa.

01 Contacto de la pared lateral en la polea
Una correa trapezoidal transmite fuerza mediante el contacto entre sus dos flancos. Una base brillante de la correa es una señal. El medidor de ranuras sale antes que la llave inglesa.
| Observación del manejo | Medir o inspeccionar | Por qué es importante | Respuesta de pedido o mantenimiento |
|---|---|---|---|
| Ambos flancos presentan un patrón de contacto uniforme. | Perfil de ranura y sección de la correa | El contacto con el flanco produce tracción. | Mantenga la correa y la polea en la misma familia especificada. |
| El deslizamiento se produce únicamente bajo carga máxima. | Arco de contacto y carga real | La clasificación cambia con el embalaje y el impuesto. | Recalcula la capacidad a partir de las tablas del fabricante. |
| Los cojinetes se calientan después de volver a tensarlos. | Tensión estática de la correa | El exceso de tensión aumenta la carga radial del eje. | Reiniciar con el método e instrumento publicados. |
| Un borde se desgasta más rápido | Alineación de la polea y estado del eje | La correa entra en la ranura lateralmente. | Error de compensación o angular |
Tres palancas para registrar
En el esquema, registre la sección, el enrollado de la polea pequeña y la tensión instalada. La clasificación también requiere velocidad, máquina accionada y condiciones de arranque.
02 Familias de perfiles: Clásico y estrecho
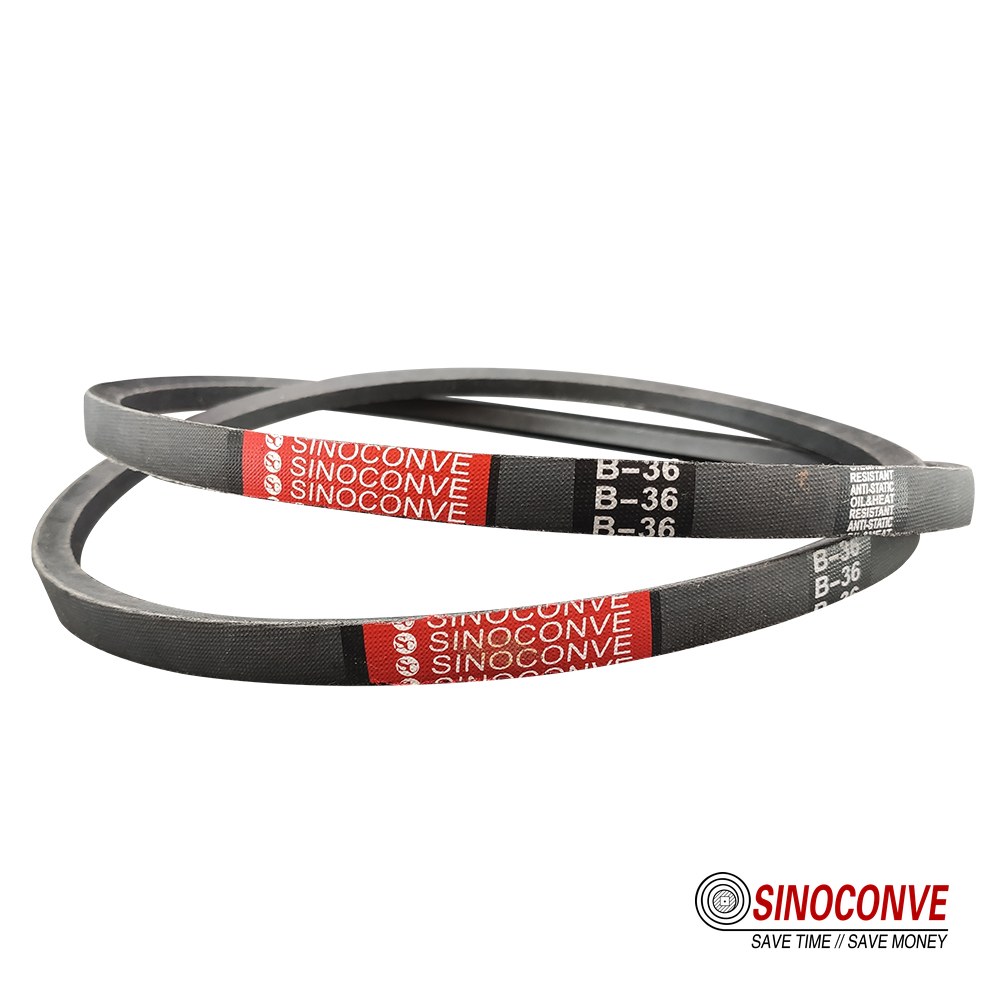
Las correas clásicas A-D y las estrechas SPZ-SPC pertenecen a familias diferentes. Una correa SPA y una correa clásica A pueden parecer de ancho similar, pero la designación de la ranura aclara la diferencia. Incluso dos construcciones dentro de una misma sección pueden tener límites de polea distintos.
| Familia | Identificación típica | Trampa común en las adquisiciones | Datos a confirmar con el fabricante de la correa trapezoidal. |
|---|---|---|---|
| Clásico A / B / C / D | Letra más designación de longitud | Ordenar únicamente por ancho superior | Calibre de ranura, convención de longitud y tabla de clasificación |
| SPZ / SPA / SPB / SPC estrechos | Perfil métrico y longitud marcada | Suponiendo que SPA encaja en una ranura A | Sistema de referencia, perfil de ranura y dimensiones de la polea |
| Conjunto con bandas | Múltiples secciones en V unidas por una banda de unión. | Midiendo solo una nervadura o una ranura | Paso de las nervaduras, ancho total e información de coincidencia |
Cómo interactúan el tamaño de la sección y la polea
Generalmente, una sección transversal mayor requiere una polea de mayor tamaño. La capacidad se basa en la especificación del fabricante para el diámetro y la velocidad reales, corregida según la relación de transmisión, el tipo de envoltura, el servicio y la longitud, según el método del fabricante. Un bastidor ajustado puede requerir una construcción diferente y un nuevo cálculo.
03 Ranura, diámetro de referencia y relación de velocidad
Mida la polea vieja. Los flancos desgastados reducen el asiento de la correa. Utilice la convención de diámetros del fabricante para todos los cálculos de relación y longitud; los diámetros exterior y de referencia difieren.
¿Qué cambios se producen con el desgaste de las ranuras?
| Resultado del medidor | Efecto observado en el cinturón | Posible síntoma | ¿Qué hacer a continuación? |
|---|---|---|---|
| Forma correcta de la ranura, correa apoyada en los flancos | Asientos previstos | Ropa de flanco uniforme | Continúe con la verificación de alineación y tensión. |
| Flancos desgastados y ensanchados | El cinturón queda más bajo de lo previsto. | Calentamiento, deslizamiento o relación efectiva alterada | Reemplazar o reparar la polea según las especificaciones. |
| Perfil no coincidente | El contacto se limita a un borde. | Desgaste rápido en una correa nueva | Confirme las designaciones de la correa y la polea. |
04 Envoltura, deslizamiento elástico y deslizamiento real
La polea más pequeña suele tener menos envoltura. Calcúlela a partir de diámetros y centros consistentes, y luego aplique la corrección del catálogo. Dibuje las poleas tensoras, incluyendo el contacto posterior.
Cómo distinguir un repugnante de un resbalón
| Observación | Lo que sugiere | Verificación |
|---|---|---|
| Chirrido audible durante la aceleración con aumento rápido de la temperatura | Resbalón real | Compruebe la tensión, la contaminación por aceite, la sobrecarga y el embalaje. |
| Paredes laterales de la correa brillantes y polea caliente | Deslizamiento prolongado o mal contacto | Reemplace la correa dañada después de corregir la causa. |
| El proceso requiere una sincronización exacta del eje. | La transmisión por fricción puede no ser adecuada. | Evaluar una correa de distribución síncrona y sus propios límites de diseño. |
No diagnostique basándose únicamente en la lectura de velocidad. Si sospecha de una relación de velocidad, anote el diámetro medido y si la ranura anterior se ha abierto. Una correa trapezoidal no garantiza una relación angular perfectamente fija.
05 Tensión y la primera revisión del servicio
Utilice el rango de tensión de instalación del fabricante. La geometría de la deflexión depende de la longitud; la fuerza depende de la correa y del accionamiento. Un medidor calibrado o un medidor sónico garantiza la repetibilidad.
Qué anotar en el registro de tensión
| Registro | Razón | Acción si se mueve |
|---|---|---|
| Método de tramo, deflexión o frecuencia | Hace que la fuerza medida tenga sentido. | Repita el mismo método de prueba especificado. |
| Instalación y lecturas posteriores | Las correas nuevas pueden asentarse durante su uso. | Vuelva a comprobarlo en el intervalo indicado por el proveedor. |
| Tomar posición | Muestra ajustes aún disponibles | Investigar el movimiento repetido |
Reduzca la velocidad del motor lo suficiente para colocar las correas en sus ranuras sin necesidad de hacer palanca. Ajuste la tensión tras asegurar la base y vuelva a comprobar la alineación. El intervalo de revisión inicial recomendado por el fabricante de la correa tiene prioridad sobre la regla general de «después de una semana».
06 Varias correas en una misma transmisión
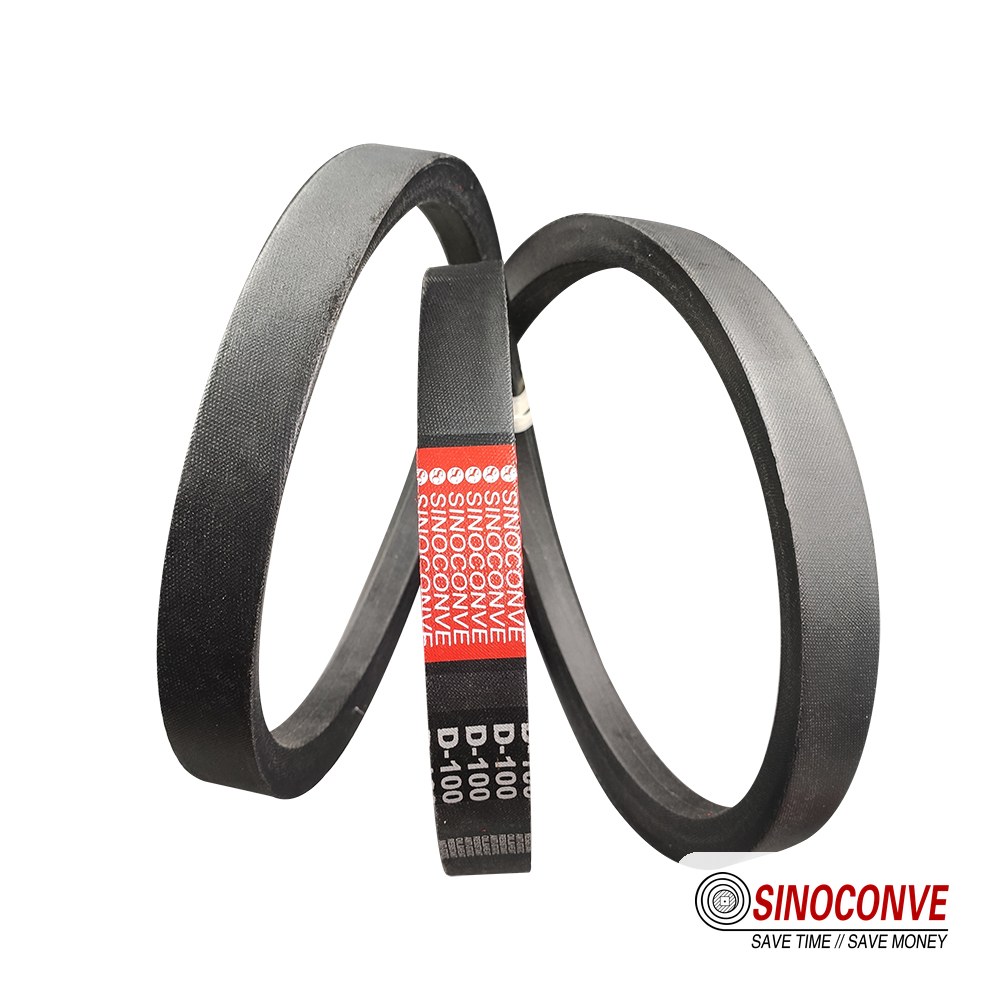
Utilice el sistema compatible del fabricante en transmisiones de múltiples ranuras. Mezclar correas viejas y nuevas puede provocar un desplazamiento de la carga. Reemplace el juego completo y, a continuación, inspeccione las poleas y la alineación.
Qué significa "emparejado" en la práctica
| Campo de compra | Pídele al proveedor que indique | Verificación de campo |
|---|---|---|
| Perfil y longitud nominal | Convención exacta de código y longitud del producto | Todos los cinturones llevan la misma designación. |
| Sistema de emparejamiento | Designación del fabricante para el conjunto emparejado o margen permitido | Los cinturones permanecen juntos como un conjunto etiquetado. |
| Estado de la polea | Perfil de ranura y espaciado requerido | Mide cada ranura, incluyendo la más externa. |
| Tensión de instalación | Método y rango objetivo para cada cinturón o banda | Lecturas de registro después del rodaje |
El sistema “Matched” no repara una polea cuyas ranuras se han desgastado a ritmos diferentes. Un asentamiento desigual de las ranuras puede impedir un control preciso de la longitud antes de que la máquina alcance su carga normal.
07 Alineación: Desplazamiento y ángulo
Durante el bloqueo, inspeccione las caras y los ejes. Una regla recta colocada sobre las caras de la polea correspondiente es una primera comprobación; observe la base mientras se aprietan los pernos. Las lecturas de tensión por sí solas no detectarán una correa torcida.
| Condición | Patrón visible | Repetir la medición después del ajuste. |
|---|---|---|
| Desplazamiento paralelo | Desgaste uniforme en el borde de un lado. | Posiciones de las caras en ambas gavillas |
| Error de Angular | La correa se retuerce a lo largo del tramo. | Ángulo del eje y de la cara, no solo un punto de contacto. |
| Polea desgastada o doblada | Vibración periódica y cambio de asiento del cinturón de seguridad | Lectura del calibre de excentricidad y ranura |
La guía de seguimiento de la cinta transportadora EP se refiere a una máquina diferente, pero la lección común es medir la geometría en lugar de dirigir la cinta aplicando presión.
08 Geometría trabajada: Un accionamiento de 15 kW
Ejemplo de datos de entrada: 15 kW, motor a 1450 rpm; poleas de referencia propuestas de 224 y 560 mm, centros de 700 mm. La velocidad objetivo del eje es de aproximadamente 580 rpm.
| Verificación de geometría | Valor de funcionamiento | Aún por verificar |
|---|---|---|
| Relación | 560:224 = 2,5:1 | Cifras de referencia en ambas gavillas |
| Velocidad de la cinta | π(0,224)(1450)/60 = 17 m/s aproximadamente | Comparar límite del fabricante |
| Envoltura del conductor | 180° − 2 asin(336 ÷ 1400) → aproximadamente 152° | No se incluye ninguna rueda tensora en el boceto. |
| Estimación de longitud | 1400 + 392π + 40,3 ≈ 2672 mm | Centros de reprocesamiento para el tamaño del catálogo |
| Factor de servicio ilustrativo | 15 kW a 1,2 → 18 kW | El factor es provisional. |
| Número de cintas | No está establecido únicamente por la geometría. | Consulta la clasificación corregida para la sección y polea seleccionadas. |
El cálculo no selecciona el número de correas. Consulte la clasificación del producto corregida y el factor de servicio. Una vez seleccionada la longitud estándar, recalcule los centros y el recorrido de ajuste.
09 Límites de la aplicación
El accionamiento por fricción permite cierta variación de velocidad. Mida las condiciones dentro de la protección; el calor, el aceite y el polvo requieren controles específicos para cada grado y un control de su origen.
| Límite alcanzado | Evidencia en el sitio | Respuesta de diseño o mantenimiento |
|---|---|---|
| Polea por debajo del mínimo del fabricante | Grietas de flexión repetidas | Aumentar el diámetro o rediseñar la sección y la construcción. |
| película de aceite | La sensación y la tracción de la correa cambiaron. | Buscar fuente; comprobar grado seleccionado |
| Polvo dentro del guardia | Desgaste de la ranura metálica y del flanco de goma | Mejorar el cerramiento; calibrar las poleas |
| Arranque y parada frecuentes o sacudidas en reversa | Deslizamiento y desgaste acelerado | Modelar el par máximo y el ciclo de trabajo; considerar otros tipos de accionamiento. |
| Requisito de indexación | El error de fase no puede tolerarse. | Calcular el accionamiento síncrono |
Utilice los límites de velocidad y temperatura impresos para esta construcción, y compárelos con las condiciones medidas dentro de la protección.
10. Patrón de falla antes del reemplazo
Guarde el juego defectuoso junto con su número de identificación de transmisión. Mida las poleas mientras la protección está abierta. Colocar un juego nuevo en las mismas poleas dañadas no es una buena prueba de la calidad de la correa.
| Descubrimiento | Causas plausibles para distinguir | Primera inspección |
|---|---|---|
| Chillido y flancos glaseados | Baja tensión, aceite, sobrecarga, envoltura deficiente | Lectura de tensión, historial de carga, superficie de la polea |
| La correa se está moviendo de lado. | Alineación, baja tensión, daños en la ranura, vibración de la transmisión | Geometría de la cara y cada ranura |
| Una de las correas del conjunto falla prematuramente | Asientos desiguales, desajuste entre los conjuntos, desgaste local en las ranuras | Calibradores de ranura individuales y de juego marcados |
| El cordón se rompe con poco desgaste en el flanco. | Atasco, carga de choque, polea pequeña, daños en la instalación | Historial de eventos y diámetro más pequeño |
| Las correas se asientan profundamente en las ranuras. | Desgaste de la polea o sección incorrecta | Calibre de ranura antes del nuevo pedido |
En la foto se muestra la superficie brillante y su ranura correspondiente. El pulido en un borde es diferente del brillo en ambos lados.
11. Adquisición y aceptación
La indicación “Correa B, 2700 mm” omite la convención de longitud y la correspondencia. Especifique la función de la máquina, la carga, las velocidades, las poleas, los centros, el entorno y la identificación del conjunto.
| Elemento de solicitud de cotización | Evidencia a solicitar | Punto de aceptación |
|---|---|---|
| Sección y construcción exactas | Código de producto y estándar | Perfil de calibración frente a las poleas suministradas |
| designación de longitud | Fecha u otra convención establecida | Comparar el marcado en términos similares |
| Combinación de múltiples cinturones | Designación del conjunto del fabricante | Consérvelo e instálelo como un solo conjunto. |
| Temperatura de funcionamiento y exposición al aceite | Calificaciones específicas por grado | Compare las lecturas del sitio y la fuente de limpiador o petróleo. |
| Tensión de instalación estática | Método y rango | Registre el valor medido después de la instalación. |
Dimensiones, coincidencia y registros de pruebas
Identifique la convención de longitud impresa. Para especificaciones de resistencia al calor y al aceite, solicite las condiciones de prueba y el rango de servicio específicos para cada grado. Guarde las correas emparejadas como un conjunto etiquetado.
12 Elegir una familia de conductores
Un ventilador con espacio para una base ajustable puede requerir simplemente una correa normal. Si varias correas se doblan, examine una construcción con bandas y el espaciado de nervaduras correcto. El departamento de control de fases remite esta consulta al departamento de diseño de correas de distribución.
| Deber | Candidato | Verificar antes de cambiar el diseño |
|---|---|---|
| Ventilador o bomba de velocidad constante, con tolerancia de velocidad disponible. | Correa trapezoidal simple | Clasificación, envoltura, polea y tensión |
| Transmisión multicanal con vuelco repetido | Correa trapezoidal acanalada | Paso de las nervaduras, espacio libre del guardapolvo y compatibilidad de la polea |
| Los ejes deben permanecer en fase | Correa de distribución síncrona | Perfil del diente, par de arranque y carga del eje |
13 preguntas de Mantenimiento y Compras
¿Podrá este accionamiento mantener su polea pequeña actual?
No existe un valor único. El mínimo varía según la sección, la construcción, la velocidad y el método de clasificación del fabricante. Mida la polea instalada según la convención de diámetros utilizada en ese catálogo.
¿Qué podría provocar que una costilla fallara antes que las demás?
Coloca un medidor de ranuras en cada pista, especialmente en la de la correa defectuosa. Luego, compara la alineación, la tensión y las marcas de ajuste.
¿Cuál es la fecha de renovación de la retención después de la instalación?
Coloque el comprobante de puesta en marcha del proveedor en la orden de trabajo y mantenga la lectura del manómetro al lado. Un movimiento repetido del ajustador requiere investigación.
Se ha roto una correa; ¿qué deberían proporcionar las tiendas?
Emita el juego completo emparejado. Primero inspeccione la ranura que dañó el elemento antiguo; una correa nueva contra las vecinas desgastadas distribuye la carga de manera desigual.
¿Dañará esta correa el hecho de invertir el giro del motor?
El movimiento inverso es posible. Faltan detalles como el historial de par de arranque y parada, y si una polea tensora modifica la flexión de la correa.
¿Cómo puedo distinguir entre el deslizamiento y el desgaste del cinturón?
El calor y un chirrido al acelerar sugieren deslizamiento. Revise el acristalamiento lateral, luego mida la tensión y mida la polea antes de atribuirlo a la antigüedad.
¿Es necesario que varios cinturones combinen entre sí?
Siga el sistema de compatibilidad del fabricante para una transmisión multicanal compartida. El hecho de que las marcas sean iguales por sí solo no garantiza que las correas de diferentes marcas o las nuevas y viejas se comporten correctamente en cuanto a la carga.
La salida debe mantenerse sincronizada; ¿es apropiada una correa trapezoidal?
Para un control de fase preciso, utilice un diseño de accionamiento positivo en lugar de depender del contacto por fricción. La forma del diente, el par de poleas y el par de arranque deben tener una clasificación conjunta.
¿Podemos aumentar la velocidad del motor sin cambiar las correas?
No. Compruebe el rango de velocidad publicado de la correa seleccionada y la capacidad de transmisión corregida. Un único umbral copiado de una construcción diferente no es fiable.
Productos relacionados que podrías necesitar
- Correas trapezoidales industriales en secciones clásicas A, B, C y D, además de la gama métrica SPZ, SPA, SPB y SPC.
- Correas de distribución síncronas para una relación fija.
- Catálogo completo de sistemas de transmisión y transporte
Lecturas adicionales
- Métodos, costos y consejos prácticos para el empalme de correas
- Suministro de cintas resistentes al polvo para plantas polvorientas






