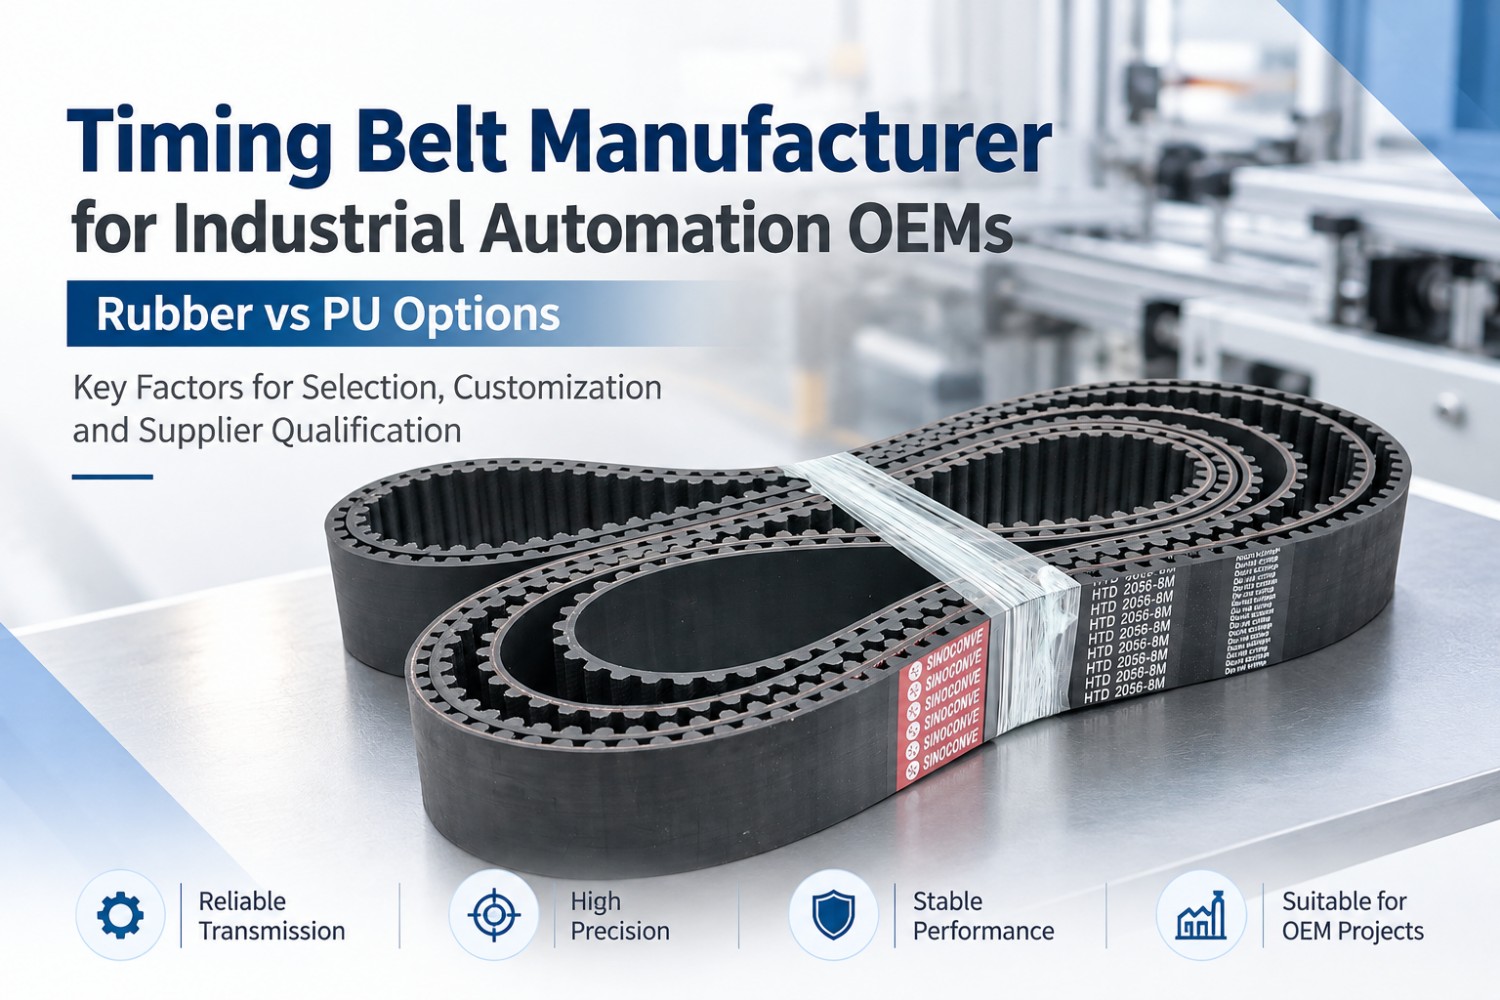
 Fabricante de correas de distribución para fabricantes de equipos originales de automatización industrial: Opciones de caucho frente a poliuretano.
Para un fabricante de equipos originales de automatización, aprobar una correa de distribución no es simplemente cuestión de encontrar el ancho y la longitud correctos. La correa se convierte en parte del sistema de movimiento de la máquina, por lo que el perfil de los dientes, el paso, la compatibilidad con la polea, el elemento de tracción, el material, el control dimensional y las condiciones de funcionamiento influyen en si el accionamiento puede reproducir el movimiento previsto una vez que la máquina entra en servicio.
El riesgo de abastecimiento aumenta cuando un prototipo pasa a la producción en serie. Una muestra puede funcionar correctamente, pero los lotes posteriores deben reproducir las especificaciones, el marcado, el embalaje y los requisitos de inspección aprobados. Por ello, la evaluación de un fabricante de correas de distribución debe incluir tanto la compatibilidad de ingeniería como el proceso de control OEM del proveedor.
Esta guía está dirigida a fabricantes de equipos originales (OEM) de automatización industrial que comparan proveedores de correas de distribución , especialmente a la hora de decidir entre opciones de caucho y poliuretano o al preparar una correa personalizada para la aprobación de muestras y la producción en masa.
No elija un fabricante de correas de distribución basándose únicamente en el nombre del material y el precio. Primero, defina el perfil del diente, el paso, la longitud, el ancho, la interfaz de la polea, la construcción, las condiciones de funcionamiento y los requisitos del fabricante original. Luego, compare el plano o la muestra aprobados con los criterios de inspección definidos y la orden de producción. La elección entre caucho y poliuretano debe basarse en las condiciones reales de funcionamiento y el entorno, no en la suposición general de que un material es universalmente mejor.

1. ¿Por qué la calificación de los proveedores de correas de distribución es diferente para un fabricante de equipos originales (OEM) de automatización?
Un comprador de mantenimiento que reemplaza una correa puede centrarse principalmente en identificar correctamente una pieza existente. Un fabricante de equipos originales de automatización tiene un problema diferente: la correa debe convertirse en un componente repetible de la plataforma de la máquina.
Consideremos una máquina indexadora, una línea de empaquetado, una unidad de impresión o un sistema de manipulación automatizado. La correa de distribución y la polea funcionan como un sistema síncrono acoplado. Una correa de tamaño similar, pero con una geometría de dientes incompatible, no es un sustituto aceptable. La similitud visual no garantiza la compatibilidad mecánica.
Por lo tanto, el equipo de compras tiene que controlar dos cuestiones al mismo tiempo:
- ¿La especificación de la correa seleccionada funciona en la máquina? Esta es una pregunta de ingeniería y validación de la máquina.
- ¿Puede el proveedor reproducir la especificación de la correa aprobada? Esta es una cuestión de fabricación, control de calidad y adquisiciones.
Es útil separar estas cuestiones. Un fabricante de correas de distribución puede fabricar e inspeccionar una correa según los requisitos acordados, pero el fabricante de equipos originales (OEM) suele ser quien mejor puede validar el sistema de transmisión completo bajo su velocidad real, carga, ciclo de arranque y parada, disposición de poleas y entorno operativo.
Las pruebas de muestra no constituyen un criterio de aprobación completo. Registre con exactitud lo que se aprobó: identificación de la correa, revisión del plano, dimensiones, construcción, marcado y cualquier condición de prueba de la máquina que sea relevante para el programa del fabricante de equipos originales (OEM).
2. Correas de distribución de caucho frente a correas de distribución de poliuretano: Comencemos con las condiciones de funcionamiento.
Las correas síncronas industriales suelen estar disponibles en caucho y poliuretano. Ambas pueden proporcionar un acoplamiento preciso de los dientes cuando la correa y la polea están correctamente emparejadas. Por lo tanto, la pregunta clave a la hora de comprar no es "¿Qué material es el mejor?", sino "¿Qué construcción es la más adecuada para esta máquina y sus condiciones de funcionamiento?".
| Factor de decisión | Correa de distribución de goma | Correa de distribución de poliuretano | Qué debe verificar el fabricante de equipos originales (OEM) |
|---|---|---|---|
| Contexto típico de abastecimiento | Común en aplicaciones industriales de transmisión de energía síncrona. | Común en automatización, posicionamiento y aplicaciones que requieren configuraciones de correa especializadas. | La función de la máquina, más que el nombre del material. |
| Interfaz de unidad | Requiere el perfil de diente y la geometría de la polea correctos. | Requiere el perfil de diente y la geometría de la polea correctos. | Perfil, paso, número de dientes o longitud del paso, ancho y datos de la polea. |
| Ambiente | Debe comprobarse la idoneidad del compuesto frente al calor, el aceite, la humedad y otras exposiciones. | La formulación y la construcción del poliuretano también deben comprobarse en función del entorno real. | Temperatura, contaminación, productos de limpieza, polvo, aceite y humedad. |
| Personalización | Puede ajustarse a una especificación de accionamiento síncrono moldeado ya establecida. | Puede resultar relevante cuando se requiere un soporte, una superficie o una configuración de automatización especializada. | Pregunte si la configuración exacta solicitada se puede fabricar y controlar de forma repetida. |
| Decisión final | Ninguno de los dos materiales debería aprobarse mediante una comparación con materiales genéricos. | Validar la construcción completa de la correa en el sistema de transmisión real. | |
Los ingenieros de fabricantes de equipos originales (OEM) que comparen ambas categorías también pueden consultar el análisis técnico de SINOCONVE sobre las correas de distribución de poliuretano (PU) frente a las alternativas de caucho . Sin embargo, a efectos de abastecimiento, la selección del material debe mantenerse vinculada a las especificaciones aprobadas de la máquina.
3. La interfaz de la polea precede a la decisión sobre el material.
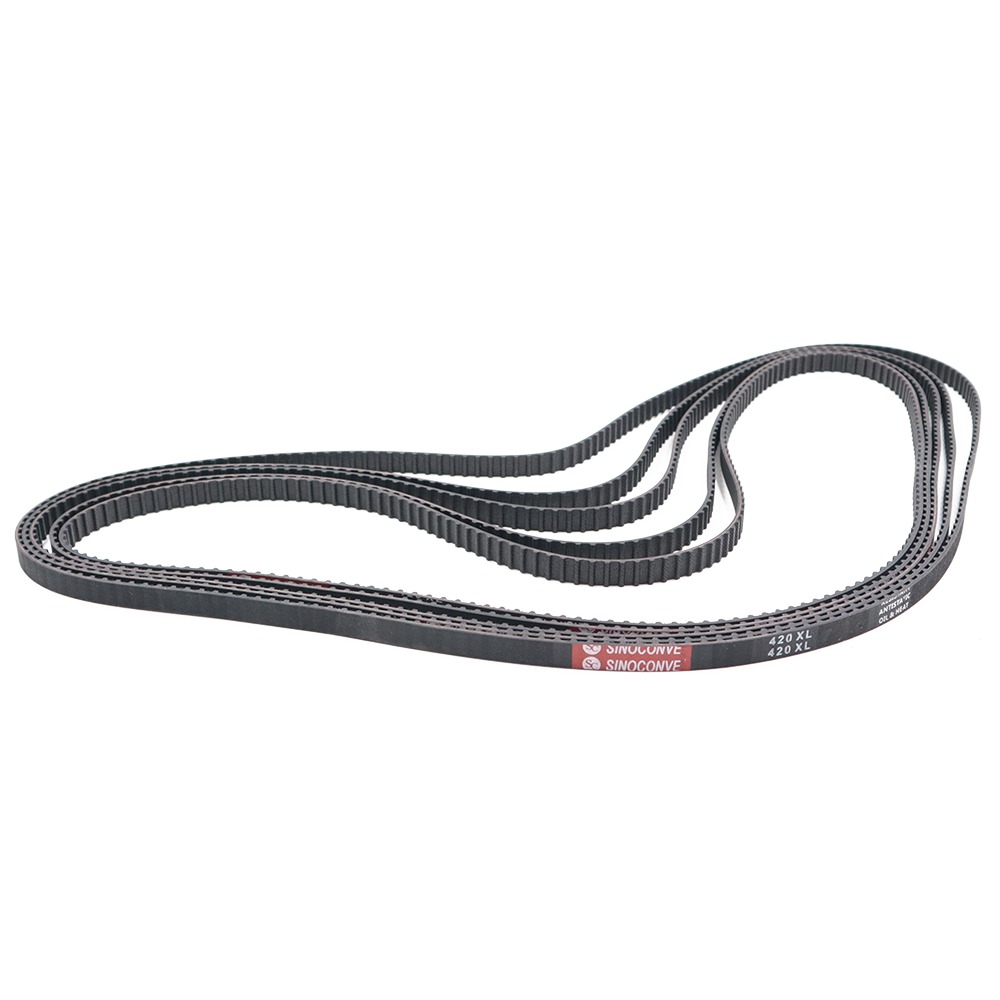
Una correa síncrona transmite el movimiento mediante el acoplamiento entre los dientes de la correa y las ranuras correspondientes de la polea. Por ello, la compatibilidad de perfiles es fundamental.
Para un proyecto de reemplazo, comience con el marcado completo de la correa existente, siempre que sea posible. Registre el perfil del diente, el paso, el ancho de la correa, el número de dientes o la longitud del paso y la información de la polea correspondiente. Para una transmisión nueva, el fabricante también podría necesitar el número de dientes de la polea, la distancia entre centros, la velocidad y la potencia o el par transmitido para poder comparar la correa propuesta con el diseño de la máquina.
Un error común al comprar una correa es identificarla basándose principalmente en fotografías o dimensiones externas. Dos correas de distribución pueden parecer similares, pero tener geometrías de dientes diferentes. Esta diferencia es importante porque el acoplamiento síncrono depende de que la correa y la polea funcionen como un sistema.
Condición: El fabricante de equipos originales (OEM) está reemplazando una correa síncrona existente. Riesgo: Se cotiza una correa visualmente similar con una identificación incompleta. Implicación de la especificación: Envíe la información completa de marcado de la correa, perfil/paso, ancho, número de dientes o longitud del paso, información de la polea y una muestra o dibujo cuando la identificación sea incierta.
4. Qué debe confirmar un fabricante de correas de distribución antes de cotizar
Una solicitud de cotización útil debería revelar la incertidumbre antes de la producción, en lugar de después de que las correas lleguen a la línea de montaje. La frase "Correa de distribución, 500 unidades" le da al proveedor demasiado margen para hacer suposiciones.
Para un fabricante de equipos originales (OEM) de automatización industrial, el paquete técnico puede necesitar incluir:
- Número de pieza del fabricante original y revisión del dibujo;
- Material o construcción de la correa requerida, si ya se ha especificado;
- Perfil y paso del diente;
- ancho de la correa;
- número de dientes, longitud del paso o designación completa de la correa;
- perfil de la polea, número de dientes y geometría de accionamiento correspondiente;
- potencia del motor o par transmitido y velocidad de funcionamiento cuando se requiere una revisión del diseño;
- frecuencia de arranque y parada, ciclo de trabajo y otras condiciones dinámicas de funcionamiento;
- temperatura de funcionamiento y exposición a aceite, agua, polvo o productos químicos;
- muestra de referencia o dibujo controlado;
- Logotipo, marca del producto, color o embalaje requeridos;
- requisitos de inspección, informe de prueba o documentación;
- Cantidad por número de pieza y requisitos previstos de pedidos repetidos.
No todas las solicitudes de cotización requieren todos los elementos. Una correa de repuesto ya existente con especificaciones claras requiere menos información de diseño que un nuevo sistema de automatización. El objetivo es proporcionar suficiente información para que el fabricante identifique qué está definido, qué requiere confirmación y qué el fabricante de equipos originales (OEM) tiene previsto validar.
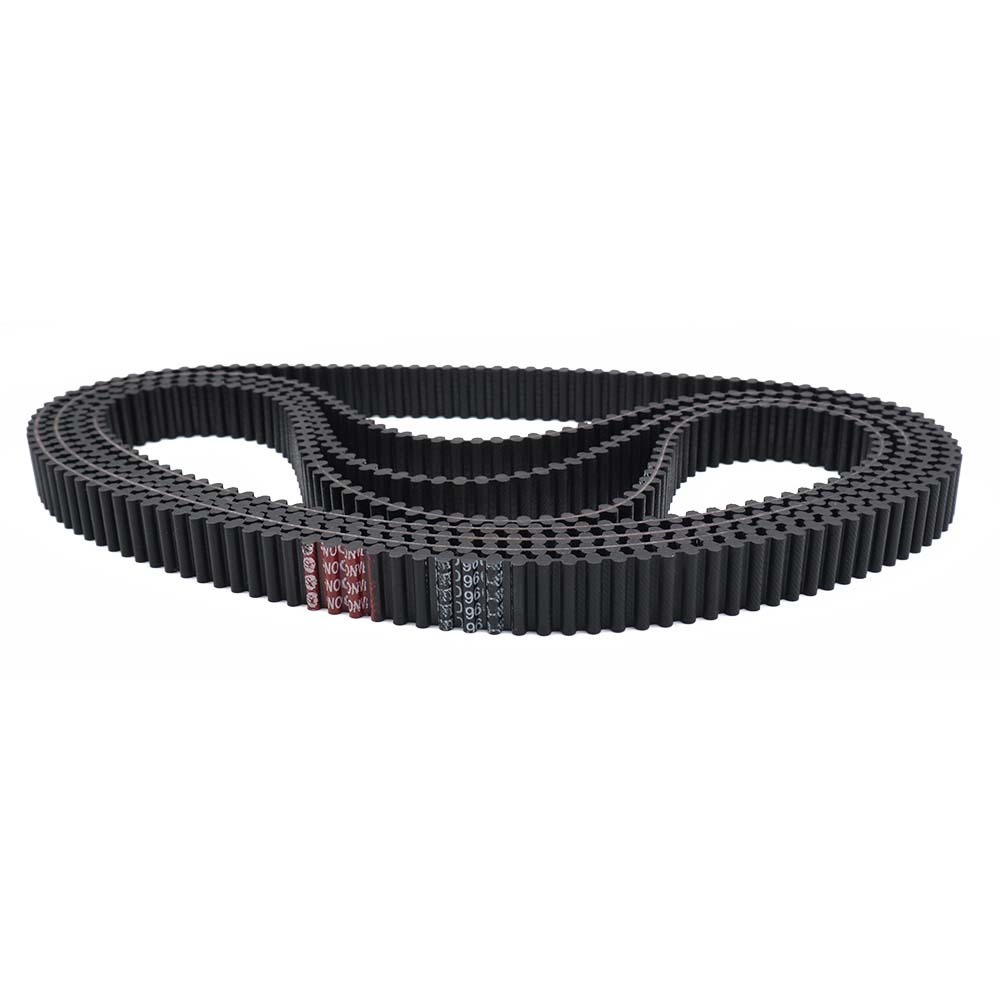
5. La aprobación del dibujo debería fijar la definición del producto.
Para un proveedor de productos personalizados, un plano es más que un anexo a un presupuesto. Puede convertirse en la referencia técnica que conecta la ingeniería, las compras, la producción y la inspección de entrada.
El plano o la especificación acordada debe identificar las características relevantes para el proyecto. Cuando corresponda, esto incluye el perfil, el paso, el ancho, la definición de la longitud, la construcción, las tolerancias, el marcado y otros detalles personalizados.
SINOCONVE ofrece colaboración OEM/ODM y personalización según los planos, muestras y requisitos específicos del cliente. También se puede hablar sobre la personalización del logotipo, el color y el embalaje como parte del proyecto. Estas capacidades resultan más útiles cuando se plasman en una especificación controlada, en lugar de dejarlas como instrucciones informales en correos electrónicos.
| Elemento de aprobación | Qué registrar | Por qué es importante |
|---|---|---|
| Identidad técnica | Perfil, paso, dimensiones, construcción y número de pieza del fabricante original. | Evita que un cinturón de aspecto similar se convierta en el modelo de referencia para la producción. |
| Revisión | Revisión de planos o especificaciones | Mantiene alineados los departamentos de compras y fabricación tras los cambios de diseño. |
| Muestra | Referencia de muestra y lo que se pretendía aprobar | Evita considerar la apariencia por sí sola como una aprobación técnica completa. |
| Herrada | Requisitos de diseño del logotipo, marcado y número de pieza | Admite la identificación repetida del fabricante de equipos originales (OEM). |
| Embalaje | Requisitos de embalaje unitario, etiquetas y cajas de cartón | Reduce los errores de recepción e identificación de SKU. |
6. La aprobación de muestras debe evaluar más que la apariencia.
SINOCONVE puede proporcionar muestras estándar o pequeñas muestras de prueba para la evaluación del cliente. Para un fabricante de equipos originales (OEM) de automatización, el valor de dicha muestra depende del plan de aprobación.
Una muestra física puede ayudar a confirmar las dimensiones, el ajuste, el marcado y otras características acordadas del producto. Las pruebas en máquina permiten responder a otras preguntas: ¿Engrana correctamente la correa con la polea? ¿Se mantiene estable la transmisión durante la aceleración y la desaceleración? ¿Es repetible el posicionamiento bajo la carga prevista? ¿Es la construcción seleccionada adecuada para el entorno operativo real?
Estas dos etapas no deben confundirse.
La verificación del producto comprueba si la correa suministrada se corresponde con la definición de producto acordada. La validación de la máquina comprueba si dicha definición funciona correctamente en el equipo del fabricante de equipos originales (OEM).
Esta distinción también resulta útil cuando surge un problema. El polvo en la correa, el desgaste de los dientes, el ruido anormal o los errores de posicionamiento no deben atribuirse automáticamente a un defecto del material. El desgaste de la polea, la geometría incompatible de los dientes, la desalineación, una tensión de instalación incorrecta o una especificación de accionamiento inadecuada pueden generar problemas que requieren un diagnóstico a nivel de sistema.
Para obtener más detalles sobre las variables involucradas, consulte la guía de selección y análisis de fallas de correas de distribución industriales .
7. La producción en masa es donde se hace visible la cualificación de los proveedores.
Un prototipo cuidadosamente preparado no garantiza por sí solo el control de los pedidos repetidos. Una vez que un fabricante de equipos originales (OEM) lanza un componente a la producción normal, los requisitos aprobados deben seguir siendo identificables durante la fabricación, la inspección y el embalaje.
Una cadena de control práctica es:
- Requisito del comprador: plano controlado, especificación o referencia de correa establecida.
- Muestra aprobada: cuando una muestra forma parte del proceso de cualificación.
- Requisito de inspección: se deben verificar las características y la documentación acordadas antes del envío.
- Orden de producción: número de pieza OEM correcto, cantidad, marcado y requisitos de embalaje.
- Pedido repetido: se seguirá haciendo referencia a la misma especificación aprobada a menos que se acepte un cambio controlado.
El riguroso proceso de control de calidad de SINOCONVE incluye la inspección de materias primas, la inspección del proceso de producción y las pruebas finales o la inspección previa al envío. Se pueden proporcionar certificados ISO e informes de pruebas de producto, y se pueden considerar pruebas realizadas por terceros si los clientes tienen requisitos de estándares específicos.
En el caso de un programa OEM, el comprador debe definir la documentación y los criterios de aceptación aplicables a la correa de distribución en cuestión. Un certificado general o una declaración de inspección no sustituyen la especificación técnica del componente adquirido.
8. Cómo los fabricantes de equipos originales de automatización pueden comparar a los fabricantes de correas de distribución
El precio unitario importa, pero solo cobra sentido cuando los proveedores de la competencia ofrecen la misma definición de producto. De lo contrario, una cotización más baja podría simplemente reflejar diferentes supuestos sobre la construcción, la inspección, la personalización o el embalaje.
| Verificación de proveedores | Qué preguntar | Señal de advertencia |
|---|---|---|
| Identificación técnica | ¿Cómo se confirmará la compatibilidad del perfil, el paso, el ancho, la longitud y la polea? | Presupuesto basado principalmente en una fotografía o dimensiones aproximadas. |
| Selección de caucho frente a poliuretano | ¿Qué información de la solicitud se necesita antes de recomendar una construcción? | Un material se describe como universalmente mejor. |
| Control de dibujo | ¿Qué documento se convierte en la referencia de producción? | Los requisitos personalizados siguen dispersos en los distintos mensajes. |
| Aprobación de la muestra | ¿Cómo se vincula una muestra aprobada con la producción posterior? | No se ha identificado ninguna muestra ni referencia de especificación. |
| Evidencia de calidad | ¿Qué características acordadas pueden inspeccionarse y documentarse? | Declaraciones de calidad genéricas sin relación con las especificaciones del pedido. |
| Control de cambios | ¿Qué ocurre cuando cambia un requisito de dibujo, material, marcado o embalaje? | Los cambios pueden entrar en producción sin necesidad de una nueva confirmación. |
El objetivo no es generar trámites innecesarios con los proveedores, sino reducir el coste de la ambigüedad. Un error de especificación detectado antes del muestreo resulta económico en comparación con detectarlo después de que las correas se hayan instalado en un lote de producción de máquinas.
9. Qué puede ofrecer SINOCONVE para un proyecto de correa de distribución OEM
SINOCONVE ofrece correas de distribución industriales , tanto de poliuretano (PU) como de caucho. Se puede negociar la colaboración OEM/ODM en función de los planos, muestras y requisitos especiales del cliente.
Para proyectos personalizados, se pueden abordar aspectos como la especificación del producto, la evaluación de muestras, el logotipo, el color y los requisitos de embalaje. El proceso de calidad de SINOCONVE abarca la inspección de la materia prima entrante, la inspección de producción y la inspección final antes del envío, con documentación de prueba disponible según los requisitos acordados para el proyecto.
Para los fabricantes de equipos originales de automatización, el punto de partida más eficiente no es simplemente solicitar «su catálogo de correas de distribución». Envíe la especificación que define el accionamiento, o la información necesaria para identificarlo. Esto permite separar las cuestiones técnicas de las comerciales antes de emitir una muestra o realizar un pedido de producción.

10. Preguntas frecuentes sobre el suministro de correas de distribución para fabricantes de equipos originales (OEM) de automatización
10.1 ¿Es mejor una correa de distribución de caucho que una correa de distribución de poliuretano?
No en todas las aplicaciones. La decisión depende del diseño del accionamiento, la interfaz de la polea, la construcción de la correa requerida, el entorno operativo y cualquier requisito especial de automatización. Compare ambas opciones con las mismas condiciones de la máquina, en lugar de seleccionar únicamente en función de las propiedades generales del material.
10.2 ¿Qué información debo enviar a un fabricante de correas de distribución?
Para una correa existente, envíe la información completa sobre el marcado, el perfil y el paso, el ancho, el número de dientes o la longitud del paso, la cantidad y fotografías claras o una muestra si es necesario. Para una transmisión nueva, incluya la geometría de la polea, la distancia entre centros, la velocidad, la potencia o el par, el ciclo de trabajo y las condiciones ambientales.
10.3 ¿Puede SINOCONVE fabricar según un plano o una muestra?
SINOCONVE ofrece servicios de colaboración OEM/ODM y personalización según los planos, muestras y requisitos específicos del cliente. La construcción, las dimensiones, las tolerancias, el marcado y el método de aprobación exactos deben confirmarse para cada proyecto antes de la producción.
10.4 ¿Debe un fabricante de equipos originales (OEM) probar una muestra de la correa de distribución antes de la producción en masa?
La aprobación de muestras es útil para un componente nuevo, un proyecto de reemplazo o una configuración personalizada. Defina qué se pretende verificar con la muestra y asóciela a un plano, especificación o número de pieza controlados. El fabricante de equipos originales (OEM) debe validar por separado el accionamiento completo en condiciones de máquina representativas.
10.5 ¿Se puede seleccionar una correa de distribución únicamente a partir de sus dimensiones?
No. El ancho y la longitud aproximada no son suficientes para establecer la compatibilidad. El perfil del diente, el paso y la geometría de la polea correspondiente son fundamentales para el acoplamiento síncrono. También deben considerarse las condiciones de construcción y de funcionamiento.
10.6 ¿Qué documentos de calidad debe solicitar un fabricante de equipos originales (OEM)?
Solicite la documentación pertinente para la compra. Según el proyecto, esto puede incluir certificados, información de inspección, informes de pruebas de producto o pruebas realizadas por terceros. El fabricante de equipos originales (OEM) debe definir cualquier norma o requisito de documentación especial antes de realizar el pedido, no después de la producción.
10.7 ¿Cómo puede un fabricante de equipos originales (OEM) reducir el riesgo al realizar pedidos repetidos de correas de distribución?
Mantenga el número de pieza del fabricante original vinculado a una referencia técnica controlada. Registre la revisión del plano, la muestra aprobada (cuando corresponda), el marcado, el embalaje y los requisitos de inspección. Ante cualquier cambio, determine si es necesaria una nueva aprobación de ingeniería o de la muestra.
11. Prepare una mejor solicitud de cotización para la correa de distribución.
Si está evaluando un nuevo fabricante de correas de distribución para una máquina automatizada, prepare la información que define el componente antes de comparar presupuestos. Para un accionamiento existente, esto puede incluir el marcado completo de la correa, las dimensiones, la información de la polea, el plano y una muestra. Para un accionamiento nuevo, añada la velocidad, la potencia o el par, el ciclo de trabajo, el entorno operativo y los requisitos de la máquina.
SINOCONVE puede analizar las opciones de correas de distribución de caucho o poliuretano , los requisitos del fabricante de equipos originales (OEM) basados en planos o muestras, y la documentación de inspección necesaria para el proyecto. Envíe sus especificaciones a sales@sinoconve.com o a través de la página de solicitud de presupuesto de SINOCONVE .
Productos SINOCONVE relacionados
- Gama de productos de correas de distribución : explore las categorías de correas de distribución de caucho y poliuretano de SINOCONVE.
- Correa de distribución de poliuretano : revise la opción de correa de distribución de poliuretano para aplicaciones industriales.
- Correa de distribución industrial de caucho : vea un ejemplo de una correa síncrona de caucho con un perfil específico y la información necesaria para obtener un presupuesto.
Blogs relacionados sobre correas de distribución
- Guía para la selección y solución de problemas de correas de distribución industriales : comprenda el perfil, el paso, la construcción y los problemas comunes del lado de la transmisión antes de especificar un reemplazo.
- Correas de distribución de poliuretano frente a alternativas de caucho : compare ambas categorías de materiales en función de los requisitos de funcionamiento.
- Guía de superficies y recubrimientos para correas de distribución de poliuretano : revise las consideraciones sobre superficies y recubrimientos para aplicaciones de automatización y manipulación de productos.
- Guía para proveedores de correas de distribución de marca propia : útil para fabricantes de equipos originales y distribuidores que gestionan la marca, el embalaje y el control de pedidos repetidos.