Боковая конвейерная лента: когда транспортировка под крутым углом экономит место.
● На крутых склонах плоские ленты теряют сыпучий материал — в системах с боковыми стенками это происходит механически.
● Транспортировка под крутым углом уменьшает горизонтальную площадь и сокращает количество точек перегрузки.
● На высоту боковины и расстояние между шипами влияет не только угол наклона, но и свойства материала.
● Конструкция зоны нагружения определяет, будет ли лента работать исправно или станет источником проблем с обслуживанием.
Проблема компоновки, которую решают боковые ремни.
Плоская лента на крутом склоне не просто работает с низкой эффективностью — она перераспределяет проблему. Материал скатывается назад, скапливается в зоне загрузки и либо рассыпается, либо накапливается до тех пор, пока что-нибудь не заклинит. Система работает медленнее, чем позволяет привод, операторы тратят время на уборку, а конвейер, который должен был справляться с изменением высоты, становится узким местом.
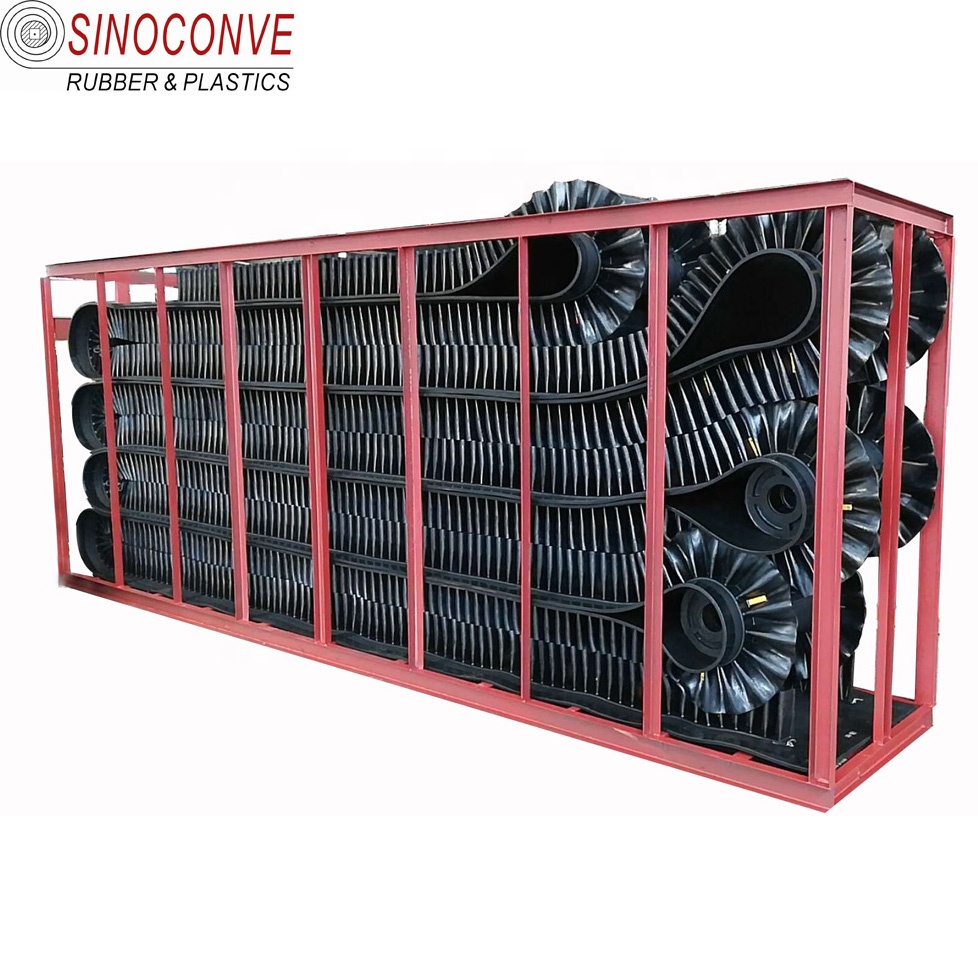
Конвейерная лента с боковыми стенками решает эту проблему, заменяя фиксацию, зависящую от трения, механической фиксацией. Гофрированные боковые стенки проходят вдоль обоих краев основной ленты, образуя гибкие вертикальные стенки, которые перемещаются вместе с лентой. Поперечные выступы разделяют пространство между боковыми стенками на отдельные карманы. Насыпной материал, загруженный в эти карманы, не зависит от трения для удержания на месте — поверхность выступа и геометрия боковых стенок удерживают его независимо от угла наклона.
Именно механическая фиксация позволяет транспортировать материалы под крутыми углами, недоступными для плоских лент. Стандартные плоские ленты позволяют перемещать материалы под углом примерно от 18 до 22 градусов, что недоступно для большинства сыпучих материалов. Системы с боковыми стенками позволяют перемещать материалы под углом от 45 до 90 градусов в зависимости от конфигурации. Тот же перепад высот, который требует длинного пологого участка на плоской ленте, может быть достигнут за гораздо меньшее горизонтальное расстояние с помощью системы с боковыми стенками — именно в этом и заключается преимущество в занимаемой площади.
Как устроен ремень
Система конвейерной ленты с боковыми стенками состоит из трех компонентов. Базовая лента несет структурную нагрузку и движется по приводному и возвратному контурам, как любая стандартная лента. Гофрированные боковые стенки крепятся по обоим краям и обеспечивают боковое удержание. Поперечные выступы расположены перпендикулярно движению ленты, образуя отдельные карманы, которые удерживают сыпучий материал на протяжении всего наклона.
Все три элемента вулканизируются вместе в процессе производства — не склеиваются механически и не приклеиваются после этого. Именно такая цельная конструкция позволяет узлу изгибаться вокруг головного и хвостового шкивов без расслоения. Боковая стенка, склеенная отдельно, со временем отслоится в месте соединения под воздействием многократных изгибов при непрерывной эксплуатации, особенно при экстремальных температурах.
Высота боковой стенки и высота кромки указываются отдельно и по разным причинам. Высота боковой стенки определяет удержание материала на кромке — она должна быть достаточно высокой, чтобы материал не мог переливаться через край под нагрузкой. Высота кромки определяет, сколько материала может удерживать каждый карман и насколько крутым может быть наклон ленты, прежде чем материал начнет перекатываться через поверхность кромки. Оба параметра должны рассчитываться исходя из фактического размера материала, а не по общей формуле.
Ремень с боковой стенкой, плоский ремень и шевронный ремень
|
Фактор |
Боковой ремень |
Ремень «Шеврон» |
Плоский ремень |
|
Максимальный наклон |
До 90° |
~35–40° |
~18–22° |
|
Метод локализации |
Механические элементы — стены + крепления |
Профильная рукоятка — открытые края |
Только трение |
|
Контроль разливов |
Прочные — закрытые карманы |
Частичный — только V-образный профиль |
Минимальная температура выше 18° |
|
Горизонтальная площадь основания |
Компактный — крутой угол наклона сокращает длину трассы. |
Умеренный |
Самый длинный — требует пологого уклона. |
|
сложность установки |
Высший |
Умеренный |
Самый низкий |
|
Доступ для технического обслуживания |
Более требовательные |
Стандарт |
Простейший |
Поведение материала определяет технические характеристики.
Мелкодисперсные порошки, комковатая руда, влажный заполнитель и сухое зерно ведут себя по-разному внутри бокового кармана. Мелкодисперсный порошок под крутым углом может уплотняться у поверхности рифления и вызывать неравномерную выгрузку. Для комковатого сыпучего материала необходимо достаточно широкое расстояние между рифлениями, чтобы вместить самые крупные куски без застревания. Влажный материал под большим углом может переливаться через рифление, если высота рифления недостаточна для угла естественного откоса, скорректированного с учетом влажности.
Именно здесь чаще всего возникают ошибки при определении характеристик боковых стенок конвейерных лент — сыпучие материалы рассматриваются как категория, а не как конкретный продукт с измеренными свойствами. Две операции, обрабатывающие «заполнитель», могут потребовать совершенно разной высоты боковых стенок, расстояния между зацепами и состава базовой ленты, если одна перемещает сухой щебень из известняка, а другая — влажную мелкую фракцию из карьера.
Ключевые параметры спецификации: насыпная плотность материала, максимальный размер кусков, содержание влаги в худшем случае, угол естественного откоса, абразивность (эквивалент абразивности по DIN) и сыпучесть материала (свободносыпучий или когезивный). Эти параметры определяют высоту боковины, высоту шипов, расстояние между шипами и марку компаунда покрытия — ни один из этих параметров нельзя достоверно определить только по названию категории материала.
Отрасли, использующие конвейерные ленты с боковыми стенками
Добыча полезных ископаемых и разработка карьеров
Резкие перепады высот между уровнями добычи и обработкой поверхности являются определяющим фактором компоновки. Системы боковых стенок заменяют множество конвейеров для транспортировки и уменьшают количество точек просыпания в контуре. Износостойкий защитный состав и прочное сцепление крепежных элементов являются основными приоритетами при разработке технических условий.
Производство цемента и заполнителей
Планировка производственных помещений часто предусматривает перепады высот между этапами измельчения, хранения и отгрузки в пределах компактной площади. Конвейерная транспортировка под крутым углом по боковым стенкам уменьшает площадь, занимаемую конвейерной цепью. В местах, где происходит перемещение горячего клинкера или сырья для печи, требуется использование термостойкого компаунда.
Сельское хозяйство и переработка зерна
Подъем зерна, загрузка удобрений и перемещение насыпного урожая под крутыми углами, где установка и обслуживание традиционных элеваторных систем были бы более сложными. Для этих целей подходит меньшая высота профиля; в зависимости от культуры и нормативных требований может потребоваться компаунд, пригодный для использования в пищевой промышленности или близкий к ней.
Переработка и утилизация отходов
Между этапами измельчения, сортировки и прессования проходят смешанные потоки материалов. Переменный размер материала и наличие отдельных крупногабаритных кусков требуют умеренного расстояния между крепежными планками и прочного соединения планок с основанием для выдерживания неравномерной нагрузки.
Зона нагрузки: место, где системы выходят из строя раньше, чем ремень.
Конструкция бокового кармана конвейерной ленты обеспечивает беспрепятственную загрузку и выгрузку материала. Когда подача материала в зону загрузки происходит под неправильным углом, с чрезмерной высоты или быстрее, чем карман заполняется равномерно, материал перегружает отдельные карманы и переливается через боковые стенки. Обычно это описывается как проблема ленты. На самом деле это проблема зоны загрузки.
Геометрия желоба должна направлять материал в центр ленты и в направлении её движения. Высота падения должна контролироваться, чтобы избежать ударов, повреждающих защёлки или соединения боковых стенок с основанием. Защитное уплотнение по периметру зоны загрузки предотвращает просеивание мелкого материала под край боковой стенки и его накопление под лентой на обратном пути.
При транспортировке под крутым углом зона загрузки также является местом, где расчеты производительности необходимо проверять наиболее тщательно. Объем кармана при рабочем угле наклона отличается от объема кармана на ровной поверхности. С увеличением угла эффективный объем кармана — количество материала, которое может вместить данная геометрия, не переливаясь через ограничитель — уменьшается. Расчеты производительности, не учитывающие этот фактор, приводят к тому, что система обеспечивает меньшую пропускную способность в процессе эксплуатации.
Часто задаваемые вопросы
Каков максимальный угол наклона для конвейерной ленты с боковыми стенками?
Для некоторых материалов угол наклона может достигать 90 градусов в полностью вертикальном положении. В большинстве случаев при работе с сыпучими материалами угол наклона составляет от 45 до 75 градусов. Практический предел зависит от поведения материала в кармане при рабочей скорости, а не только от геометрии ленты. Для мелкодисперсных, связных или очень легких материалов эффективный предел может быть ниже, чем позволяет конструкция ленты.
Как определяется высота боковины?
Высота боковой стенки устанавливается таким образом, чтобы удерживать нагрузку материала под рабочим углом без перелива. Расчет включает в себя насыпную плотность материала, уровень заполнения кармана и угол наклона. В качестве общего правила, высота боковой стенки должна значительно превышать глубину заполненного материала в точке максимального угла наклона. Для уточнения информации обратитесь к поставщику ленты, используя фактические данные о материале.
Может ли лента с боковой стенкой заменить ковшовый элеватор?
Для многих применений — да, и часто с меньшим количеством механических компонентов. Ковшовые элеваторы требуют отдельных ковшей, крепежных элементов и закрытого корпуса. Системы с боковыми ленточным конвейером имеют меньше деталей и более простой доступ для обслуживания. Практическое сравнение зависит от объема обрабатываемой продукции, хрупкости материала, доступной площади и максимально требуемого угла наклона. Для полностью вертикальных применений с высокой производительностью ковшовые элеваторы могут быть более подходящими.
Какой состав следует указать для абразивного сыпучего материала?
Шлифовальная лента DIN Y (потеря абразивного износа ≤120 мм³) предназначена для твердых пород, руды и высокоабразивных заполнителей. Шлифовальная лента DIN X (≤150 мм³) подходит для большинства стандартных применений при работе с заполнителями и углем. Один и тот же состав применяется к защитному слою ленты, боковым поверхностям и поверхностям защелок — все три контактируют с потоком материала и все три изнашиваются.
Как расстояние между крепежными планками и их высота влияют на пропускную способность?
Пропускная способность — это произведение объема карманов, частоты их расположения (расстояния между защелками) и скорости ленты. Большее расстояние между защелками означает меньшее, но большее количество карманов на метр ленты. Более высокие защелки означают больший объем карманов в каждом кармане. Оба фактора влияют на производительность, и оба должны соответствовать максимальному размеру кусков материала — слишком крупные куски, которые не могут плотно поместиться между защелками, создают проблемы с загрузкой и ускоряют износ защелок.
Производство боковых ремней Sinoconve
Компания Ningbo Sinoconve Belt Co., Ltd. производит конвейерные ленты с гофрированными боковыми стенками и поперечными выступами, вулканизированными на резиновой основе, для применения в горнодобывающей промышленности, производстве заполнителей, цементной промышленности, сельском хозяйстве, переработке отходов и погрузочно-разгрузочных работах. Доступны ленты высотой от 40 до 400 мм, со стандартными и нестандартными профилями выступов, а также шириной основы от 100 до 3000 мм.
Варианты состава покрытия включают износостойкие (DIN Y, X, W), термостойкие (T1/T2/T3), огнестойкие и пригодные для использования с пищевыми продуктами марки. EP-корпус от EP250 до EP600. Продукция изготавливается в соответствии со стандартами DIN, RMA и AS, с протоколами испытаний по каждой партии. Минимальный объем заказа 50 метров; стандартный срок поставки 30 дней. Контактная информация: sales@sinoconve.com.