Руководство по выбору резиновых конвейерных лент для промышленных линий
Резиновая конвейерная лента — один из немногих компонентов, который соприкасается практически со всеми частями производственной системы. Когда что-то не так — неправильный состав, неправильное армирование, неправильное покрытие для материала — проблема редко ограничивается самой лентой. Ускоряется износ, увеличивается просыпание материала, ролики и приводы подвергаются нагрузкам, на которые они не рассчитаны. В этом руководстве рассматриваются факторы, влияющие на решения о выборе, и то, где покупатели чаще всего ошибаются.
Почему выбор ремня влияет на всю производственную линию
Большинство проблем с конвейерами, которые выглядят как системные неполадки, на самом деле являются проблемами с лентой, которые эксплуатируются достаточно долго, чтобы распространиться. Лента с плохим сцеплением создает неравномерную нагрузку на ролики. Лента с недостаточной твердостью покрытия начинает сбрасывать резину в поток материала. Лента с неправильной обработкой поверхности накапливает остатки материала, которые в конечном итоге попадают на возвратные ролики, на пол и, в конечном счете, в журнал технического обслуживания.
Для менеджеров по закупкам и инженеров вопрос редко сводится к тому, нужна ли конвейерная лента вообще. Вопрос в том, какой тип конструкции ленты действительно подходит для груза, условий эксплуатации и схемы перемещения. Правильное определение этого на этапе спецификации не влечет за собой дополнительных затрат. Ошибка после установки — это уже совсем другой вопрос.
Что конвейерное производство говорит о продукте?
На конвейерном заводе, работающем по промышленным стандартам, проверки соосности, осмотр поверхности и контроль качества склеивания проводятся не только в конце линии, но и во время намотки и отделки. Эти этапы важны, поскольку дефекты ленты, невидимые на катушке, становятся очевидными в течение нескольких недель после установки: расслоение под воздействием изгибающих нагрузок, растрескивание поверхности в местах обхвата шкивом, истирание кромок из-за неравномерного ламинирования в месте разреза.
При оценке поставщика вопросы о контроле производственного процесса конвейерных лент так же полезны, как и вопросы о технических характеристиках сырья. Лента, изготовленная из приемлемых материалов, но намотанная с неправильным выравниванием или прошедшая непоследовательную проверку, будет работать хуже, чем лента, изготовленная из аналогичных материалов и с более строгим контролем процесса. Именно на производственном участке проявляется разница между техническими характеристиками и реальными показателями.
Компания Ningbo Sinoconve Belt Co., Ltd. эксплуатирует 10 специализированных линий по производству конвейерных лент — 8 с тканевым и 2 со стальным кордом — с контролем качества на этапах намотки, ламинирования и отделки. Сертифицированный по стандарту ISO контроль качества охватывает входной контроль сырья, проверки в процессе производства и предпродажные испытания на прочность на разрыв, износостойкость и соответствие размерам.
Где уместны резиновые конвейерные ленты — и где они неуместны
Резиновые конвейерные ленты лучше большинства легких аналогов справляются с требованиями тяжелых промышленных перевозок: удары в местах погрузки, абразивные сыпучие материалы, перепады температуры окружающей среды, длительная непрерывная работа. Перевозка минералов, перемещение заполнителей, производство цемента, портовая обработка сыпучих материалов, перевалочные линии на складах — это основные области применения, где резиновые конвейерные ленты оправдывают свое назначение.
В тех случаях, когда резина не подходит: пищевая промышленность с прямым контактом с продуктом (более подходящими являются ПВХ или пищевые компаунды), чистые помещения или фармацевтическая промышленность, а также области применения, требующие специфической химической стойкости, которую стандартный резиновый компаунд не обеспечивает. Выбор резины определяется типом транспортируемого материала и протоколом очистки, прежде чем принимать какие-либо другие решения по техническим характеристикам.
Ключевые моменты сравнения при оценке вариантов ремней
Армирующая и слоистая структура
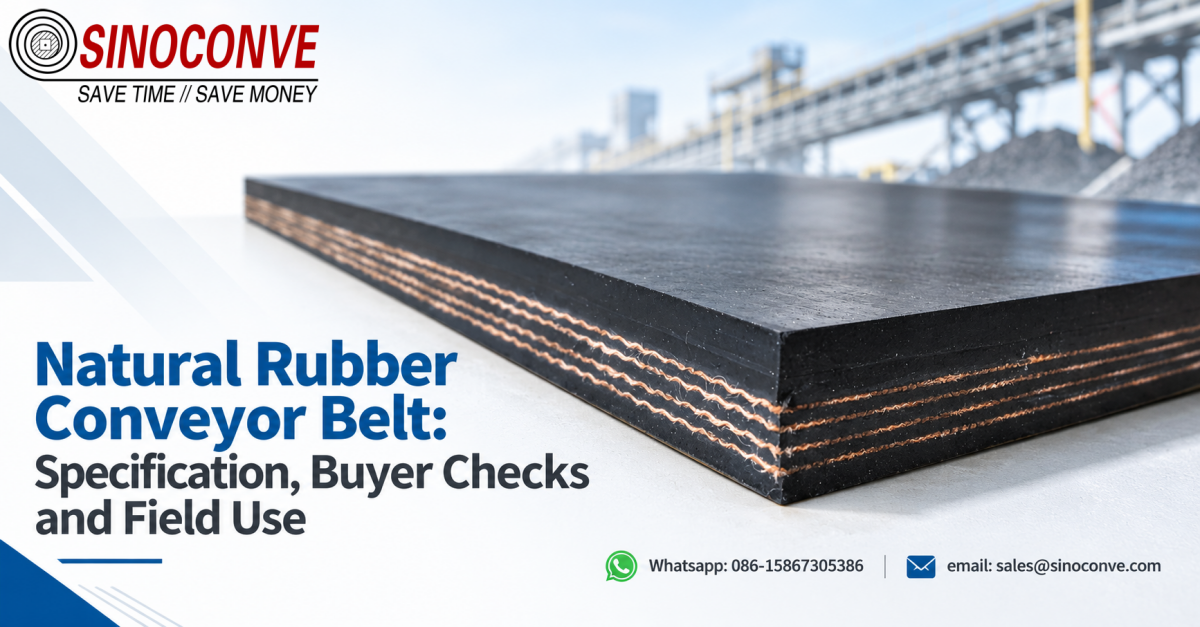
Две резиновые конвейерные ленты с одинаковыми внешними размерами могут иметь совершенно разную внутреннюю структуру. Конструкция из многослойной ткани EP (полиэфирная основа, нейлоновый уток) подходит для большинства применений средней интенсивности. Стальной корд используется в системах большой протяженности или с высоким натяжением. Многослойность по сравнению с однослойной влияет на срок службы при изгибе на коротких диаметрах шкивов и на поведение при стыковке. Количество слоев само по себе не определяет качество — адгезия слоев, сцепление резины с тканью и качество корда имеют гораздо большее значение.
Состав покрытия и сортировка
Марка состава защитного слоя определяет, какие нагрузки может выдерживать лента. Износостойкие марки (DIN Y ≤120 мм³, DIN X ≤150 мм³, DIN W ≤200 мм³) подходят для работы с твердыми породами и заполнителями. Термостойкие марки (T1/T2/T3) определяются температурой контакта материала. Огнестойкие и антистатические марки являются обязательными требованиями для подземной добычи полезных ископаемых. Выбор марки, близкой к реальным условиям эксплуатации, но не соответствующей им, является одной из наиболее распространенных причин преждевременного выхода ленты из строя.
Отделка поверхности — верхняя и нижняя стороны
Покрытие верхней поверхности влияет на сцепление, высвобождение материала и эффективность очистки. Гладкая поверхность подходит для упакованных товаров и минимизирует обратный перенос в некоторых областях применения. Текстурированная поверхность обеспечивает лучшее сцепление при наклонной транспортировке и работе с шероховатыми материалами. Нижняя сторона также имеет значение: она определяет трение о ролики и приводные барабаны, что влияет как на движение ленты, так и на эффективность привода. Матовые или полуматовые нижние стороны распространены в промышленной погрузочно-разгрузочной технике благодаря их устойчивости к смещению.
Формат: рулоны, нарезанные отрезки, склеенные.
Способ поставки ленты влияет на время монтажа больше, чем ожидают большинство покупателей. Рулонная лента требует нарезки и соединения на месте. Лента, нарезанная по длине и с вулканизированным соединением, поставляется готовой к установке. Правильный формат зависит от возможностей объекта, временного интервала простоя и от того, позволяет ли конвейер выполнить соединение на месте. В крупных системах, где временные интервалы простоя измеряются часами, поставка ленты с предварительно соединенными лентами оправдывает дополнительное время, затраченное на подготовку.
Конструкция резиновой конвейерной ленты: краткое руководство
|
Тип конструкции |
Предел прочности |
Удлинение |
Лучшее приложение |
|
EP-ткань-слой |
EP250–EP600 |
~1,5% при рабочем натяжении |
Обработка сыпучих грузов средней грузоподъемности, инертные материалы, упаковка. |
|
Стальной шнур |
ST500–ST7500 |
~0,25% при рабочем натяжении |
Добыча полезных ископаемых на большие расстояния, обработка насыпных грузов в порту. |
|
Шеврон / с шипами |
Основание из EP-корда или стального троса |
Аналогично базовой ленте |
Наклонная транспортировка 20–40° |
|
Боковая стенка / гофрированная |
Основание из EP-корда или стального троса |
Аналогично базовой ленте |
Крутой уклон до 90°, хранение сыпучих материалов. |
|
Огнестойкий |
Основание из EP-корда или стального троса |
Аналогично базовой ленте |
Подземная добыча полезных ископаемых (ISO 284 / DIN 22103) |
Распространенные ошибки при закупке конвейерных лент.
Наиболее распространенная ошибка — покупка ремня, соответствующего номинальным характеристикам, без проверки фактического состояния в эксплуатации. Ремень, который выглядит правильно в технических характеристиках, может преждевременно выйти из строя при воздействии острых краев материала, скоплении остатков материала или постоянной влажности — условиях, которые не всегда очевидны из формы запроса на ремень.
Вторая ошибка — это сосредоточение внимания только на ремне и игнорирование окружающей его системы. Неправильное выравнивание шкивов, изношенные натяжные ролики и некорректное натяжение изнашивают новый ремень быстрее, чем транспортируемый материал. Установка более качественного ремня в плохо обслуживаемую систему приводит к неудовлетворительным результатам, вину за которые списывают на ремень.
Третий момент заключается в предположении, что резиновые конвейерные ленты взаимозаменяемы. Две ленты могут иметь одинаковую ширину, цвет и номинальную толщину, но при этом вести себя совершенно по-разному во время работы. Реальные различия заключаются в марке компаунда, адгезии слоев и типе корда — ни одно из этих различий не видно снаружи.
Вопросы, которые следует задать перед оформлением заказа
Для чего предназначена эта лента? Если поставщик не может дать прямого ответа относительно типа материала и условий эксплуатации, это должно насторожить.
Как проверяется конвейерная лента во время производства? Качество конвейерной ленты определяется однородностью поверхности, состоянием кромок и прочностью склеивания слоев — все это должно проверяться во время производства, а не обнаруживаться при монтаже.
Какие протоколы испытаний доступны? Прочность на растяжение, износостойкость и соответствие размерам должны быть задокументированы для каждой производственной партии, а не просто указаны на странице каталога.
Часто задаваемые вопросы
Всегда ли резиновая конвейерная лента — лучший вариант для промышленной транспортировки?
Для интенсивной погрузки и разгрузки сыпучих материалов и работы с абразивными веществами — обычно да. Для контакта с пищевыми продуктами, чистых помещений или воздействия определенных химических веществ необходимо проверить соответствие состава или типа материала требованиям конкретного применения. Резина — это стандартный вариант для сложных условий эксплуатации, но не универсальное решение.
Что покупатель должен проверить в первую очередь при выборе конвейерной ленты?
Перевозимый материал и условия эксплуатации — температура, влажность, воздействие химических веществ, угол наклона. Эти два параметра определяют сортность щебня и, в некоторых случаях, тип туши. Все остальное в спецификации вытекает из них.
Почему для покупателя важна система управления технологическим процессом на конвейерных лентах?
Потому что именно в процессе производства обеспечивается или отсутствует стабильность качества. Ремень из качественного сырья, но с неравномерным ламинированием или неправильной намоткой, может расслоиться, плохо двигаться или иметь поверхностные дефекты, которые проявляются только после установки. Запрос у поставщика информации о процессе контроля качества продукции даст вам то, чего не содержится в технической документации.
Как определяется ширина ремня?
Ширина ленты определяется объемом обрабатываемого материала и максимальным размером кусков. Общее правило: ширина ленты должна быть как минимум в три раза больше максимального размера кусков, чтобы избежать краевой нагрузки. Расчеты производительности с использованием насыпной плотности материала и скорости ленты подтверждают, обеспечивает ли выбранная ширина необходимую производительность в тоннах в час при выбранной рабочей скорости.
Каковы минимальный объем заказа и сроки поставки конвейерных лент Sinoconve?
Минимальный объем заказа — 50 метров. Стандартный срок выполнения заказа — 30 дней с момента подтверждения заказа. Возможно ускоренное производство за 15–20 дней. Индивидуальные характеристики — марка композитного материала, структура каркаса, ширина, толщина покрытия — могут быть разработаны на основе данных о применении.
Производственные возможности компании Sinoconve
Компания Ningbo Sinoconve Belt Co., Ltd. более 35 лет работает как завод по производству конвейерных лент. Ассортимент продукции включает резиновые конвейерные ленты различных типов, в том числе с тканевым наполнителем EP, стальным кордом, термостойкие, огнестойкие, шевронные, рифленые и с боковыми стенками, соответствующие стандартам DIN, RMA и AS. Ширина лент варьируется от 100 мм до 3000 мм, а толщина – от 3 мм до 100 мм.
Годовая производственная мощность: 10 миллионов метров тканевых лент на 8 производственных линиях и 3 миллиона метров стальных кордовых лент на 2 специализированных линиях. Для каждой партии предоставляются протоколы испытаний на прочность на разрыв, удлинение, износостойкость и огнестойкость/антистатические свойства. Поддерживается OEM-производство с индивидуальной упаковкой и брендированием. Контактная информация: sales@sinoconve.com.