

Soluciones de correas industriales para aplicaciones exigentes

Fábrica de correas síncronas: Lista de verificación para auditoría técnica y solicitud de cotización

  • Introducción del producto
Posted by SINOCONVE On Oct 30 2026

Fábrica de correas síncronas: Lista de verificación para auditoría técnica y solicitud de cotización

Un presupuesto para una correa de distribución puede indicar "8M, 120 dientes, 30 mm de ancho" y aun así dejar al comprador con dudas sobre lo que recibirá. ¿Qué tipo de diente 8M? ¿Con qué dibujo de polea debe acoplarse? ¿Cómo se midió la longitud de la correa? La muestra podría funcionar sin problemas en un banco de pruebas, pero un lote posterior podría requerir mayor tensión para acoplarse a la misma polea. Una auditoría de fábrica debería relacionar estas observaciones con sus herramientas, registros de procesos y método de inspección.

Lleve una polea real o su plano de control a la revisión. Esos detalles deben figurar en el plano. Conserve también la correa aceptada y su hoja de inspección, de lo contrario, la próxima entrega no tendrá una referencia física útil.

Contacte con SINOCONVE para obtener información sobre correas síncronas.

01. Comience en la polea y la plantilla dentada.

En el banco de pruebas, coloque la correa ofrecida en la polea correspondiente. Los dientes que sobresalgan de la ranura merecen ser examinados, incluso si el embalaje indica 8M. A continuación, siga la correa hasta su identificación de molde. La inspección de la herramienta para esa identificación es más importante que una fotografía de un molde impecable en otra parte del taller.

La fábrica no necesita poseer todas las formas de dientes posibles. Sí debe indicar qué perfiles y anchos fabrica internamente, cuáles requieren herramientas nuevas y cuáles subcontrata. Durante la auditoría, examine el registro de mantenimiento de un molde y una correa fabricada con ese molde. Compare la superficie real del diente y el ajuste de la polea. La gama de correas de distribución proporciona un catálogo inicial, pero el perfil solicitado debe estar incluido en la especificación controlada.
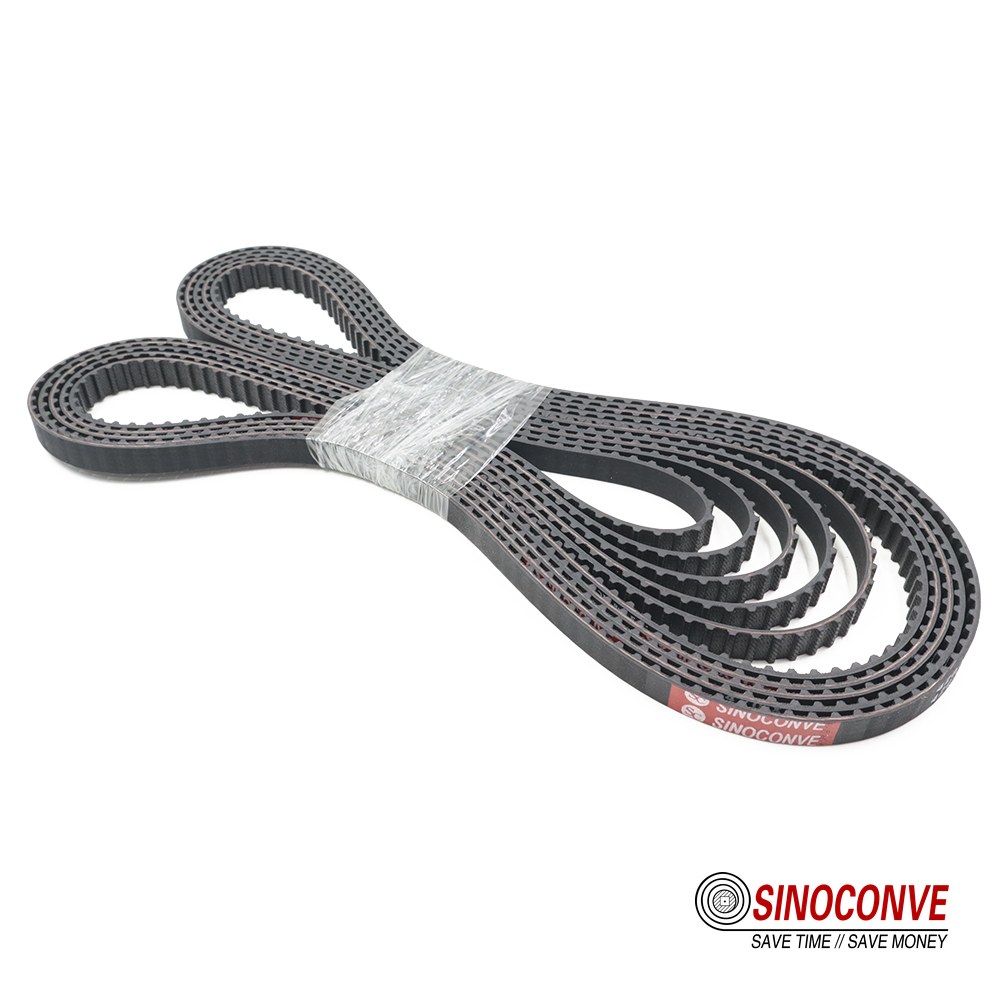
Bucle de la correa de distribución con dientes moldeados

02. El cable está oculto; su proceso no debe ser

Una correa terminada oculta su elemento de tracción bajo el caucho o poliuretano. Vale la pena observar detenidamente la disposición de los cordones. ¿Dónde se indica la tensión? ¿Se registra el ajuste para la producción? Tome el número de una correa terminada e intente encontrar su lote de cordones. Si la pista termina en un nombre de material genérico, no será posible rastrear una correa devuelta.

La elección del cordón también requiere el plano de la máquina. Las opciones de fibra de vidrio, acero y aramida no se pueden clasificar con una sola palabra, como «más resistente»; el tamaño de la polea y la carga de funcionamiento son factores importantes. Para una correa de poliuretano , indique si la máquina admite un bucle continuo o una longitud abierta, y muestre cualquier tejido o soporte necesario.

03. Los registros de curación pertenecen a un lote

Seleccione un lote de correas de caucho ya terminado. El registro de curado debe indicar el molde utilizado, el tiempo, la temperatura y la presión registradas durante el proceso. Si la prensa se detuvo a mitad del proceso, el estado de esas correas debe ser visible en el archivo. Una fotografía del equipo no proporciona esta información.

Para la construcción con poliuretano, consulte el registro de moldeo o unión. Llamarlo simplemente hoja de curado de caucho solo confundiría la auditoría. Siga la configuración de dicho registro hasta las piezas terminadas marcadas.
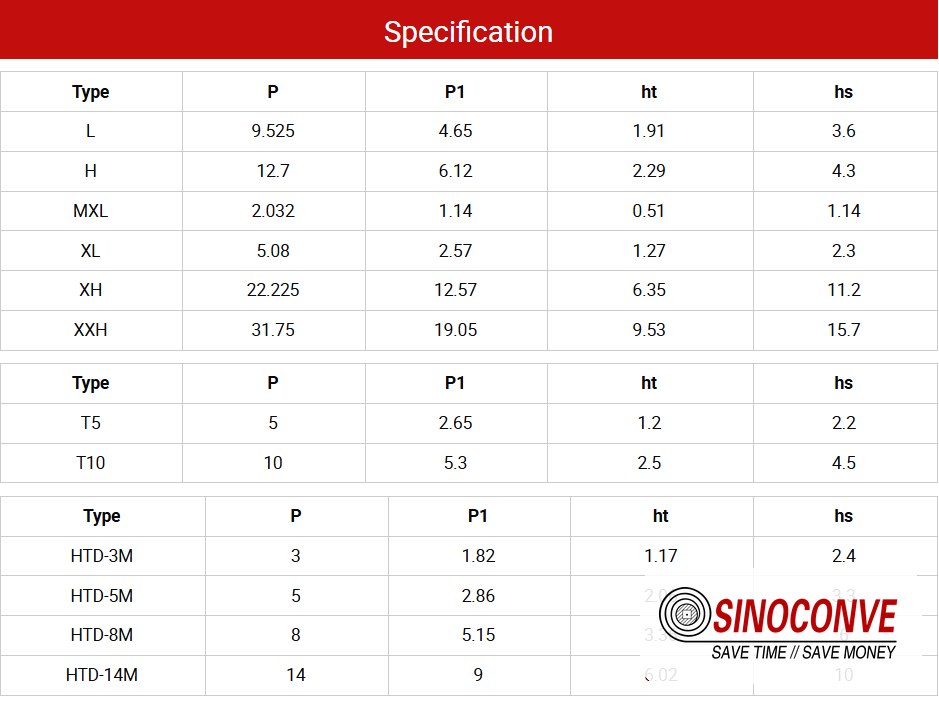
Tabla de especificaciones y perfil de la correa de distribución

04. Cómo la fábrica mide el paso y la longitud

Un comprador y una fábrica pueden reportar longitudes diferentes para el mismo bucle si lo someten a fuerzas distintas. Coloque la muestra en el dispositivo de medición y anote la carga, la polea o el calibre especificados, y la lectura. Solicite a la fábrica que incluya estas condiciones en su informe. Esto permite que una disputa posterior sobre la longitud sea verificable, en lugar de un debate sobre qué regla era la correcta.

La muestra aceptada puede pasar por la estación de inspección una segunda vez. Anote la identificación en el medidor de ancho y en el dispositivo de longitud; luego, compare cada uno con su hoja de calibración. Un certificado del laboratorio en general no constituye el registro del instrumento que tiene el inspector.

Pregunta en el estrado Registro que se conservará con el pedido.
¿Qué perfil de polea y molde se utilizó para fabricar esta correa? Revisión de planos, identificación de moldes e inspección de herramientas
¿Qué cordón y compuesto se utilizaron? Referencias de materiales y lotes de producción
¿Cómo se procesó la cinta? Registro de curación o afiliación vinculado al lote
¿Cómo se aceptaban el tono y la duración? Método de medición, resultado e identificación del medidor

05. Un número de lote debería llevar a alguna parte.

Seleccione una correa terminada del inventario y proporcione a la fábrica su marcaje. ¿Pueden identificar el molde, el lote de cordón, el compuesto o lote de poliuretano, la fecha de producción y la inspección final? Luego, intente lo contrario: seleccione un lote de material y pregunte en qué correas terminadas se utilizó. Esto resulta más revelador que preguntar si la fábrica “cuenta con trazabilidad” y recibir una respuesta afirmativa.

El estante de rechazos también es importante. Observe la cinta transportadora rechazada en el estante y su etiqueta de disposición. Debe tener registrada la ruta de desguace, reprocesamiento o una desviación aprobada. La muestra firmada y la orden de compra deben coincidir con las revisiones de los planos.

06. Redacte la solicitud de cotización de manera que dos cotizaciones describan el mismo cinturón.

Utilice el dibujo de la polea como primera página de la solicitud de cotización. Junto a él, indique la forma y el número de dientes, el ancho, el material, el cable y el método de medición de la longitud efectiva. Marque la construcción como de longitud continua o abierta e indique cualquier segundo juego de dientes. La hoja de especificaciones de la máquina incluye la velocidad, la carga, la polea más pequeña y el recorrido de recogida. Donde la correa toque la mercancía transportada, describa esa superficie en una línea aparte.

Para las tolerancias de paso y longitud, anote el método de referencia y la carga de medición antes de añadir un límite de aprobación. Un valor copiado de otro perfil puede parecer exacto, pero carecer de sentido en esta pieza. Solicite una primera muestra con su informe dimensional y, a continuación, defina cómo se muestrearán los lotes subsiguientes. Al recibir la pieza, verifique el marcado, el ancho, la forma del diente y la longitud utilizando el método acordado. Una pequeña prueba en la máquina real puede revelar desajustes en la polea que una medición en banco no detecta.

Solicite un presupuesto de correa síncrona a SINOCONVE.

Planta de taller donde se cortan y ensamblan las correas de distribución.

SINOCONVE fabrica correas de transmisión de potencia, incluyendo correas de distribución de caucho y de poliuretano . Adjunte el dibujo de la polea a su consulta. De esta forma, podremos comparar el nombre del catálogo con la geometría real de los dientes.

Preguntas frecuentes

¿Una buena muestra basta para obtener la aprobación?

Se resuelve la verificación de la muestra. Para pedidos repetidos, se rastrea el lote posterior hasta su molde y materiales, y se verifica si en su inspección se utilizó el mismo plano.

¿Cómo se debe comprobar la longitud de entrada?

Utilice el accesorio y la carga acordados. Conserve el informe del proveedor con el método de medición y la identificación del instrumento; medir unos pocos dientes con una regla no permitirá determinar la longitud efectiva.

¿Qué ocurre si el molde se encuentra fuera de la fábrica?

Averigüe quién es el propietario, cómo se inspecciona y cómo aparece su identificación en el registro de lote de la cinta transportadora. El paso externo corresponde al mapa de procesos.

¿Debería incluirse la polea en la auditoría?

Sí, al menos su perfil y estado están controlados. Una polea desgastada puede arruinar la prueba, incluso si la correa muestreada tiene las medidas correctas. Fotografie los dientes de la polea antes de culpar a la correa nueva.

¿Qué justifica otra revisión?

Un cambio de perfil, cable, material, molde o proceso es una causa. También lo es un problema recurrente en la máquina que aparece solo después de un lote específico.

Productos relacionados que podrías necesitar

Correas de distribución síncronas · Correas de distribución de poliuretano · Correas trapezoidales · Cintas transportadoras de caucho

Artículos de blog relacionados

Lista de verificación para compradores de empalmes · Grados de cubiertas de caucho · Guía de seguimiento de correas EP


Blogs destacados
Cinta transportadora de masa para panadería: liberación, control de peso y transferencias limpias.

Cinta transportadora de masa para panadería: liberación, control de peso y transferencias limpias.

Una cinta transportadora de masa para panadería opera entre la mezcla y la fermentación, donde la masa pegajosa y viscoelástica debe dividirse, redondearse, laminarse y transferirse sin estirarse, mancharse ni perder consistencia en el peso de las piezas. El polvo de harina puede entrar en las juntas y las partes del lado de retorno, mientras que el aceite o los agentes desmoldantes alteran la adherencia durante un turno. Por lo tanto, la especificación útil de la cinta combina desmoldeo superficial, bordes sellados, geometría de empalme, interacción con el rascador, ajuste de la polea, seguimiento, espacios de transferencia y acceso para la limpieza. Esta guía distingue el trabajo en contacto con la masa de las cintas transportadoras de alimentos generales y el envasado posterior al horneado. Muestra cómo los compradores pueden documentar el rango real de recetas de masa, el ciclo de limpieza y las interfaces de la máquina, y luego verificar el desmoldeo, la estabilidad del peso y la eliminación de residuos con muestras de producción antes de aceptar la línea.

Cinta transportadora para desmotadoras de algodón: control de estática, envoltura de pelusa y manejo delicado.

Cinta transportadora para desmotadoras de algodón: control de estática, envoltura de pelusa y manejo delicado.

Una cinta transportadora de desmotadora de algodón maneja un material con un comportamiento distinto al de los sólidos a granel comunes. El algodón en rama y la fibra son ligeros, compresibles, fácilmente desplazables por el aire y propensos a enredarse en ejes, rodillos de retorno y bordes dañados. Las ramas y los residuos duros del campo provocan cortes localizados, mientras que la alimentación irregular genera deriva. El control de la estática no es una simple etiqueta en una cinta; depende de las propiedades documentadas de la cinta, la continuidad conductiva a través de la máquina, la conexión a tierra, el estado de mantenimiento y la verificación del sitio. Esta guía de ingeniería acompaña al algodón desde su recepción y limpieza hasta la alimentación de la desmotadora, la separación de la fibra y la semilla, y las transferencias antes del empacado. Explica la selección de superficies de agarre suave, bordes sellados, diseño de empalmes, limpieza para el control de la fibra, acceso al lado de retorno, seguimiento, registros de compras e inspección de turno, sin considerar el PVC común como inherentemente adecuado para servicios peligrosos.

Cinta transportadora de grano usado: fibra caliente y húmeda, drenaje ácido y transporte de retorno.

Cinta transportadora de grano usado: fibra caliente y húmeda, drenaje ácido y transporte de retorno.

Una cinta transportadora de grano usado transporta un subproducto de la cervecería que no se comporta como la malta seca o el grano de elevador. Una vez que el macerado y la filtración liberan el lecho de grano, el material se vuelve caliente, húmedo, fibroso, compresible y propenso a la acidificación. Puede formar puentes en la primera descarga, expulsar líquido a través de juntas y bordes, acumular una densa capa de residuos en los rodillos de retorno y sobrecargar una limpiadora seleccionada para grano seco. Esta guía de ingeniería describe el recorrido desde la descarga del filtro de maceración o la cuba de filtración, pasando por transferencias cortas, deshidratación o prensado, almacenamiento y carga del subproducto. Explica la selección de superficies de baja retención, la compatibilidad de la carcasa y las uniones, el drenaje, la limpieza por etapas, el seguimiento del arranque en húmedo y la aceptación en campo, separando claramente el manejo del grano usado de las cintas transportadoras de malteado y los elevadores de grano seco.

Cinta transportadora de remolacha azucarera: Abrasión por barro, impacto de raíces y arrastre de jugo.

Cinta transportadora de remolacha azucarera: Abrasión por barro, impacto de raíces y arrastre de jugo.

Una cinta transportadora de remolacha azucarera entre las secciones de lavado y corte realiza una función que no debe confundirse con la de una cosechadora de campo o una cinta transportadora de azúcar terminada. Las raíces lavadas enteras aún contienen lodo abrasivo, agua libre y jugo vegetal. Su masa irregular crea impactos de rodadura y una carga desigual en los puntos de transferencia, mientras que los residuos del lado de retorno forman anillos húmedos en los rodillos y desestabilizan el seguimiento. Esta guía de ingeniería describe el recorrido desde la entrada de la fábrica, desde la descarga de la lavadora y la desempedradora hasta la alimentación de la rebanadora. Explica el control del punto de carga, la selección de la carcasa y la cubierta EP, la compatibilidad de empalmes y poleas, la limpieza en varias etapas, el drenaje, la tracción de arranque en húmedo y la inspección de turno. También separa la recepción de la remolacha en la fábrica del equipo de cosecha de varilla abierta y del manejo de los cristales de azúcar limpios, para que los compradores puedan especificar la cinta transportadora correcta para cada zona del proceso.

Cinta transportadora de molino de arroz: control de la abrasión de la cáscara, las manchas de arroz y los granos rotos.

Cinta transportadora de molino de arroz: control de la abrasión de la cáscara, las manchas de arroz y los granos rotos.

Una cinta transportadora para molino de arroz no debe especificarse como una cinta genérica para toda la planta. La zona de descascarillado transporta cáscaras y polvo ligeros pero altamente abrasivos, mientras que el arroz integral y el arroz blanco pulido requieren transferencias suaves, superficies que no dejen marcas, bordes limpios y empalmes lisos que no generen vetas amarillas ni granos rotos. Esta guía de ingeniería describe el proceso desde la limpieza y descascarillado del arroz en cáscara hasta el separador, el pulidor, el clasificador de color y la transferencia final antes del ensacado. Explica dónde conviene usar superficies de PVC o PU blanco, cómo controlar el polvo y la electricidad estática, por qué la altura de caída y el soporte de la cinta influyen en la rotura, y qué deben registrar los compradores para el seguimiento, la limpieza, la aceptación y la inspección diaria. También diferencia el procesamiento del molino de arroz de las tareas existentes en el elevador de granos, como fosas de recepción, secadores, silos y carga a granel.

Cinta transportadora para el reciclaje de chatarra: Control de pinchazos, desgarros e impactos

Cinta transportadora para el reciclaje de chatarra: Control de pinchazos, desgarros e impactos

Las cintas transportadoras de chatarra presentan un patrón de fallas distinto al de las líneas de reciclaje de residuos municipales mixtos y electrónicos. Los recortes de acero delgados, las placas trituradas, los esqueletos de estampado y los bloques de metal comprimido impactan con bordes afilados que perforan la cubierta superior, se enganchan en la carcasa y provocan largas rasgaduras transversales bajo tensión. Los separadores magnéticos y las tolvas de descarga de la trituradora añaden enganches, impactos repetidos y zonas de desgaste concentrado. Esta guía de ingeniería describe estos mecanismos de daño en las etapas de clasificación, trituración, separación magnética, empacado y transferencia de material a la pila. Explica los compuestos de cubierta densos y resistentes a los cortes, el refuerzo de los rompedores, las opciones de construcción de tejido EP y malla de acero, el control de la tolva de lecho muerto, las comprobaciones de la holgura de los imanes y las inspecciones de mapeo de heridas que evitan que una pequeña perforación provoque una falla total de la cinta.

Explora más

Estamos comprometidos a brindarle mejores productos y servicios. Bienvenido a explorar más contenido para obtener más detalles.



