Proveedor de cintas transportadoras OEM de PU para líneas de procesamiento de carne, panadería y productos agrícolas
Un OEM de equipos alimentarios rara vez compra una cinta transportadora de PU como componente aislado. La correa debe adaptarse a un diseño de transportador existente, manipular un producto alimenticio definido, pasar por la geometría de polea especificada, tolerar la rutina de limpieza de la planta y llegar con documentación aceptable para el mercado final. Una banda que pasa una prueba breve pero cambia la trayectoria, el comportamiento de la superficie o la calidad del empalme en lotes posteriores puede crear un problema mucho mayor una vez que se han entregado varias máquinas.
Eso cambia la forma en que un OEM debe evaluar a un proveedor de cintas transportadoras de PU . El precio y las dimensiones nominales importan, pero son sólo una parte de la calificación del proveedor. La aprobación de muestras, el control de los dibujos, los requisitos de contacto con los alimentos, la coherencia de la producción, los registros de inspección, la capacidad de personalización, el embalaje y el control de cambios afectan el riesgo de compra. Para equipos de procesamiento de carne, panadería y productos agrícolas, el proceso de abastecimiento correcto comienza con la aplicación y la convierte en una especificación que tanto el comprador como el proveedor pueden verificar.
Respuesta rápida para fabricantes de equipos originales (OEM) de equipos alimentarios
No califique a un proveedor de cintas transportadoras de PU únicamente con una descripción del catálogo. Envíe los requisitos reales de la máquina y el proceso, apruebe una muestra representativa, defina lo que no puede cambiar después de la aprobación y acuerde la inspección y la documentación requerida para las órdenes de producción. Cuanto más importante es la correa para la higiene, el seguimiento, la liberación del producto o la geometría de la máquina, más importante se vuelve este proceso.
1. Por qué los OEM de equipos alimentarios necesitan un proceso de calificación de proveedores diferente
Un usuario final que reemplaza una correa a menudo puede comparar una correa nueva con la vieja. Un OEM enfrenta un riesgo diferente. La correa puede pasar a formar parte de la plataforma de una máquina que se vende repetidamente, lo que significa que un cambio de correa aparentemente pequeño puede afectar a muchas instalaciones.
Considere tres líneas típicas. En un transportador de procesamiento de carne, la humedad, la grasa, los productos químicos de limpieza, el estado de los bordes y el acceso sanitario pueden influir en el rendimiento de la correa. En una línea de panadería, la liberación del producto, los residuos de harina o azúcar, la flexibilidad de la banda y la geometría de transferencia pueden ser más importantes. En una línea de producción, el agua, la pulpa, los productos rodantes, la carga lateral, el agarre y el drenaje pueden convertirse en los factores dominantes.
El nombre del material "PU" no resuelve estas diferencias. Incluso dentro del mismo material general de la banda, la construcción, el acabado de la superficie, el espesor, el refuerzo, el tratamiento de los bordes, los perfiles, las guías y el método de unión pueden cambiar el comportamiento de la banda.
Por lo tanto, para un comprador OEM, la calificación del proveedor tiene dos niveles:
- Calificación de la aplicación: ¿La correa propuesta es adecuada para el producto real, la geometría del transportador, el método de limpieza y el entorno operativo?
- Calificación del proveedor: ¿Puede el proveedor reproducir la configuración aprobada, inspeccionarla consistentemente, documentarla y controlar los cambios en pedidos repetidos?
Esta distinción es importante. Una buena muestra procedente de un proceso de producción no controlado sigue siendo un riesgo de abastecimiento.
2. Inicie la solicitud de cotización con el proceso de alimentos, no solo con las dimensiones de la banda
Un pedido como "cinturón de PU, blanco, 800 mm de ancho" deja sin definir demasiadas decisiones de ingeniería. Es posible que el proveedor pueda cotizarlo, pero la cotización no prueba que la correa se ajuste a la máquina.
Una solicitud de cotización de una cinta transportadora de alimentos más resistente describe lo que realmente tiene que hacer la cinta.
| Información de solicitud de cotización | Qué debe proporcionar el OEM | Por qué es importante |
|---|---|---|
| Producto alimenticio | Carne cruda, masa, productos horneados, frutas, verduras, alimentos envasados u otro material | La humedad, el aceite, la pegajosidad, la abrasividad y la forma del producto afectan la selección de la correa. |
| Condición de contacto | Contacto directo con alimentos, contacto indirecto o manipulación de productos envasados. | Determina qué documentación de contacto con alimentos debe revisarse. |
| Dimensiones del cinturón | Ancho, longitud infinita, requisitos de espesor y tolerancias dimensionales cuando sean críticas | Admite el ajuste de la máquina y la consistencia de los pedidos repetidos. |
| Geometría del transportador | Diámetro de la polea motriz, detalles de la barra frontal o de la polea pequeña, disposición de retorno, inclinación, guías y plano del transportador | Las condiciones de flexión y los requisitos de seguimiento no se pueden juzgar únicamente por el ancho de la banda. |
| Requisito de superficie | Liberación, agarre, textura, perfiles, listones, paredes laterales o guías necesarios | El comportamiento de la superficie afecta el movimiento, la transferencia, la limpieza y el posicionamiento del producto. |
| Proceso de limpieza | Productos químicos de limpieza, concentración cuando se conozca, temperatura del agua, frecuencia, presión y método de saneamiento. | La exposición química y térmica puede afectar las superficies y juntas de la correa con el tiempo. |
| Condiciones de funcionamiento | Temperatura ambiente y del producto, velocidad, carga, horas de funcionamiento y condiciones húmedas/secas | Permite al proveedor revisar la tarea real en lugar de asumir una aplicación alimentaria general. |
| Requisito de cumplimiento | Mercado de destino, especificación del cliente, declaración requerida, informe de prueba o regulación aplicable | La "calidad alimentaria" por sí sola no es una especificación de cumplimiento completa. |
Si el OEM está reemplazando una correa existente, las fotografías, los dibujos, las especificaciones actuales y una muestra física pueden acortar la revisión técnica. SINOCONVE admite la personalización de la cinta transportadora según los requisitos del cliente y el desarrollo OEM/ODM a partir de dibujos, muestras y requisitos específicos.
3. Punto de calificación uno: el contacto con los alimentos debe verificarse, no asumirse
El color no es evidencia de idoneidad para el contacto con alimentos. Un cinturón blanco o azul puede hacer que la contaminación o los residuos del producto sean más fáciles de ver, pero la apariencia visual no establece el cumplimiento normativo.
El comprador debe identificar el mercado de destino y las condiciones de contacto antes de la aprobación de la muestra. Para equipos destinados a los Estados Unidos, el OEM debe determinar qué requisitos de contacto con alimentos de la FDA aplicables y la documentación del proveedor son necesarios. Para los equipos que ingresan al mercado europeo, los requisitos de materiales en contacto con alimentos pueden involucrar el Reglamento (CE) n.° 1935/2004 y otras medidas aplicables según el material y el uso previsto.
Por lo tanto, la cuestión práctica de adquisición no es simplemente: "¿Es este un cinturón de la FDA?" Es:
- ¿Qué construcción y material exacto de la correa se suministran?
- ¿Estará en contacto directo con alimentos no envasados?
- ¿Qué tipos de alimentos y condiciones de contacto se aplican?
- ¿A qué mercado entrará el equipo terminado?
- ¿Qué declaración, informe o documentación de respaldo requiere el OEM o el cliente final?
- ¿La documentación corresponde a la correa que se cotiza y se muestrea?
Advertencia de compra de OEM: No convierta "calidad alimentaria" en una casilla de verificación genérica. Defina la evidencia requerida durante la RFQ y confírmela nuevamente antes de aprobar la especificación de producción.
4. Punto de calificación dos: el desempeño higiénico depende de algo más que el PU
Una cinta transportadora de PU adecuada puede favorecer la manipulación higiénica de los alimentos, pero el material de la cinta no puede compensar un diseño deficiente del transportador. Las pautas de diseño higiénico para sistemas transportadores de alimentos otorgan importancia a la facilidad de limpieza, la accesibilidad, el soporte de la correa, las guías, los componentes de transmisión y otras áreas donde se pueden acumular residuos.
Esto es importante especialmente en líneas de producción y carne húmeda. La superficie de una correa puede ser relativamente fácil de limpiar mientras que el borde, el empalme, la interfaz de guía, el camino de retorno o el marco del transportador siguen siendo de difícil acceso. Si esas áreas retienen agua o residuos de alimentos, cambiar el material de la correa por sí solo no resolverá el problema de saneamiento.
Los fabricantes de equipos originales para alimentos deben revisar la correa como parte del sistema higiénico completo:
- ¿Pueden los operadores alcanzar la cinta y el camino de retorno durante la limpieza?
- ¿El transportador permite el drenaje en lugar de retener el agua de lavado?
- ¿Se pueden acumular residuos alrededor de las guías, soportes, bordes o el empalme?
- ¿La superficie de la correa proporcionará suficiente agarre sin crear dificultades de limpieza innecesarias?
- ¿La junta es adecuada para las condiciones de limpieza y contacto con el producto?
- ¿Se puede tensar y guiar la correa sin crear puntos de contaminación inaccesibles?
Para una discusión más profunda a nivel de aplicación, la guía de SINOCONVE para Cintas transportadoras de PU para manipulación de alimentos y líneas higiénicas explica cómo interactúan el comportamiento del producto, las rutinas de limpieza, la geometría de la polea, el acabado de la superficie y el tratamiento de los bordes.
5. Las líneas de carne, panadería y productos agrícolas no necesitan la misma correa
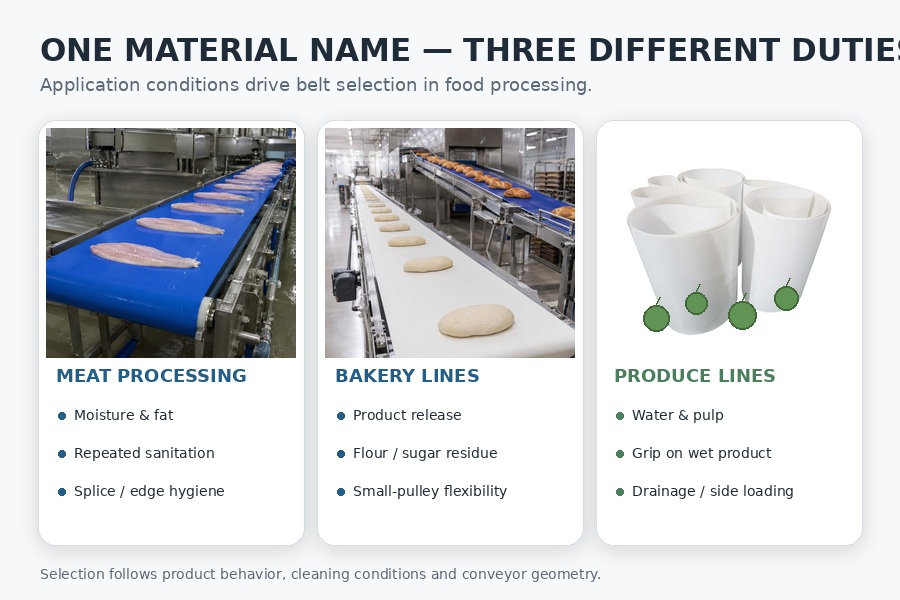
5.1 Equipos de procesamiento de carne
La carne cruda y otras aplicaciones de proteínas húmedas pueden exponer la banda a la humedad, la grasa, los residuos de recortes, el saneamiento repetido, los ambientes fríos y los daños físicos. En este caso, un proveedor no debería recomendar un cinturón sólo por el nombre de la aplicación.
El OEM debe describir si el transportador se utiliza para recorte, inspección, soporte de deshuesado, transferencia, empaque u otro proceso. Se deben divulgar los productos químicos y los procedimientos de limpieza, y las áreas donde los cuchillos o los bordes afilados del producto pueden alcanzar la correa merecen una atención específica.
La construcción de empalmes y bordes también se vuelve importante porque las áreas difíciles de limpiar pueden socavar una superficie de la banda que de otro modo sería adecuada.
5.2 Líneas de procesamiento de panadería
Las aplicaciones de panadería pueden parecer más sencillas porque muchas líneas están relativamente secas, pero sus requisitos varían considerablemente. La harina suelta, el azúcar, los aceites, la masa, los productos horneados, las secciones de enfriamiento, las transferencias de embalaje y los productos calientes crean diferentes condiciones de la cinta.
Una superficie lisa de PU puede ser apropiada cuando la liberación y la fácil limpieza son prioridades. Puede ser necesaria otra superficie donde el producto deba resistir el deslizamiento. El OEM también necesita verificar la polea más pequeña y el punto de transferencia porque la maquinaria de panadería compacta a menudo pone mayor énfasis en la flexibilidad de la correa.
El PU no debe especificarse automáticamente para cada transportador de panadería. Para aplicaciones secas y de uso liviano, se debe seleccionar adecuadamente cinta transportadora de PVC de calidad alimentaria también puede merecer una evaluación. La decisión debe depender del producto, el proceso de limpieza, la geometría de la máquina y la documentación requerida en lugar de una preferencia de material.
5.3 Procesamiento de frutas y verduras
Produce crea otro conjunto de variables. La fruta entera puede rodar; los productos cortados pueden liberar humedad; las etapas de lavado pueden transportar agua y pulpa al lado de retorno; Los productos delicados pueden dañarse en los puntos de transferencia.
Una correa lisa puede soltar bien el producto pero proporcionar un agarre insuficiente en una pendiente. Agregar perfiles o contención lateral puede controlar el movimiento, pero cada característica adicional también debe revisarse para el acceso de limpieza y el espacio libre del lado de retorno.
Los OEM que diseñan equipos de clasificación, lavado, inspección o embalaje también pueden revisar la guía de SINOCONVE sobre Cintas transportadoras ligeras para manipulación de frutas. antes de definir la solicitud de cotización.
6. La aprobación de la muestra debe probar la aplicación, no solo la apariencia
Para compras OEM, una muestra es más útil cuando responde preguntas técnicas específicas. SINOCONVE puede proporcionar muestras estándar o pequeñas muestras de prueba para la evaluación del cliente, pero el OEM debe definir qué quiere que demuestre la prueba.
Una revisión de muestra puede incluir comprobaciones dimensionales, confirmación de superficie y color, flexibilidad en torno a la geometría real de la máquina, comportamiento de seguimiento, liberación o agarre del producto, condición de las juntas, respuesta de limpieza y cualquier otra característica que sea crítica para el diseño del equipo.
Si es posible, pruebe la muestra en condiciones que se asemejen a la operación real. Una tirada corta sin carga no puede mostrar todo lo que sucederá durante la producción.
| Verificación de muestra | Qué verificar | Por qué los compradores OEM deberían registrarlo |
|---|---|---|
| Dimensiones | Ancho, largo, espesor y tolerancias críticas. | Crea una referencia medible para pedidos repetidos. |
| Superficie | Textura, liberación, agarre y comportamiento del producto. | Impide la aprobación basada únicamente en la similitud visual. |
| Seguimiento | Comportamiento en el transportador real y bajo carga representativa | Identifica problemas de geometría o construcción antes de la entrega de la máquina. |
| Empalme y bordes | Perfil de junta, acabado de cantos y facilidad de limpieza. | Estas áreas pueden afectar la higiene, el seguimiento y el comportamiento del servicio. |
| Limpieza | Respuesta al proceso de saneamiento previsto. | Ayuda a identificar incompatibilidades antes de la producción en serie. |
Después de la aprobación, el OEM debe identificar la muestra o especificación como referencia de compra. Cualquier material, construcción, superficie, empalme o cambio dimensional crítico debe revisarse antes de ser aceptado para producción posterior.
7. La coherencia en la producción es más importante que una primera muestra perfecta
El riesgo comercial aparece cuando la primera muestra funciona pero el lote de producción no coincide. Es por eso que la calificación de los proveedores de pedidos al por mayor debe examinar el control de calidad y la capacidad de desarrollo.
El proceso de calidad documentado de SINOCONVE incluye inspección de la materia prima entrante, inspección de la etapa de producción y pruebas finales antes del envío. Se pueden proporcionar informes de pruebas de productos y se pueden organizar pruebas de terceros cuando un cliente tiene requisitos estándar especiales.
Sin embargo, para un programa OEM, el comprador aún debe definir qué características deben controlarse. Un informe de inspección general no sustituye a una especificación de producto acordada.
Dependiendo de la máquina, las características críticas pueden incluir dimensiones de la correa, construcción, superficie, color, configuración de las juntas, perfiles o guías, acabado de los bordes, identificación del embalaje y documentación requerida. El dibujo o la especificación técnica aprobados deben dejar estos requisitos lo suficientemente claros como para que la inspección entrante pueda comparar lotes futuros con la misma referencia.
8. La personalización del OEM debe controlarse mediante dibujos y datos de revisión
La capacidad personalizada es útil sólo cuando se puede reproducir la configuración personalizada. Los fabricantes de equipos alimentarios frecuentemente necesitan más que un rollo estándar: pueden estar involucradas fabricaciones interminables, dimensiones específicas, guías, perfiles, superficies especiales, empaques, logotipos u otros requisitos específicos de la máquina.
SINOCONVE admite la cooperación y personalización OEM/ODM de acuerdo con los dibujos, muestras y requisitos especiales del cliente. Para programas de equipos repetidos, el comprador debe convertir esa personalización en información técnica controlada en lugar de depender de correos electrónicos o descripciones verbales.
Registro de pedidos OEM recomendado
- dibujo aprobado o revisión de especificaciones;
- ancho del cinturón y largo infinito;
- requisitos de construcción y superficie;
- requisito de empalme o unión sin fin;
- perfiles, guías, paredes laterales u otros detalles de fabricación cuando corresponda;
- requisito de borde;
- documentación de contacto con alimentos o del cliente requerida con el pedido;
- embalaje e identificación de productos;
- referencia de muestra aprobada, cuando exista.
Esto resulta especialmente valioso cuando un OEM tiene varios modelos de máquinas que utilizan correas de apariencia similar. Los números de pieza claros y el control de revisiones reducen la posibilidad de instalar el material correcto en la configuración incorrecta.
9. ¿Qué pruebas debe solicitar un OEM antes de realizar un pedido al por mayor?
La calificación del proveedor debe producir evidencia que pueda ser verificada por los equipos de compras, ingeniería y calidad. La documentación exacta depende de la aplicación y del mercado de destino, pero un OEM puede utilizar la siguiente estructura.
| Área de Calificación | Pruebas a Solicitar | Principal Riesgo Controlado |
|---|---|---|
| Ajuste técnico | Dibujo/especificación aprobados y muestra representativa | Correa incorrecta para la máquina o proceso |
| Requisito de contacto con alimentos | Declaración o documentación aplicable definida para el mercado de destino y condición de contacto | Supuesto de cumplimiento no respaldado |
| Calidad | Elementos de inspección acordados e informe de prueba relevante. | Variación de lote a lote |
| Personalización | Dibujo, número de revisión, detalles de fabricación y referencia de muestra aprobada. | Cambios OEM incontrolados |
| repetir pedidos | Identificación estable del producto y proceso de control de cambios acordado | La cinta de producción se diferencia de la cinta calificada |
| Envío | Embalaje e identificación coincidentes con los números de pieza OEM cuando sea necesario | Daños o confusión en el número de pieza al recibir |
El punto importante es la trazabilidad entre el requisito, la muestra aprobada, la orden de compra, la inspección y la correa entregada. Una carpeta grande de certificados no relacionados no proporciona el mismo control.
10. Errores comunes en el abastecimiento de OEM que aumentan el riesgo de compra
Homologado por color y dimensiones. Dos correas pueden verse similares pero comportarse de manera diferente al doblarse, rastrearse, agarrarse, limpiarse o liberarse del producto.
Utilizando "calidad alimentaria" como especificación completa. Los requisitos de contacto con alimentos dependen del material, las condiciones de contacto, el mercado de destino y la documentación esperada por el OEM o el cliente final.
Probando el cinturón sin el producto real. Es posible que una prueba del transportador sin carga no revele resbalones, adherencias, carga lateral, acumulación de residuos o problemas de transferencia.
Ignorar las condiciones de limpieza durante la solicitud de cotización. Una banda que funciona bien durante la producción puede seguir siendo inadecuada si el proceso de saneamiento ataca la superficie o la junta.
Aprobar una muestra sin bloquear la especificación. La aprobación de la muestra debería crear una referencia controlada para pedidos posteriores, no simplemente confirmar que una pieza parecía aceptable.
Comparar proveedores sólo por precio unitario. Para un OEM, un precio más bajo de la correa puede verse compensado por el retrabajo de la máquina, la aprobación repetida de muestras, problemas de inspección entrantes, reemplazos en el campo o retrasos en la documentación del cliente.
11. Secuencia práctica de calificación de proveedores de cintas transportadoras de PU
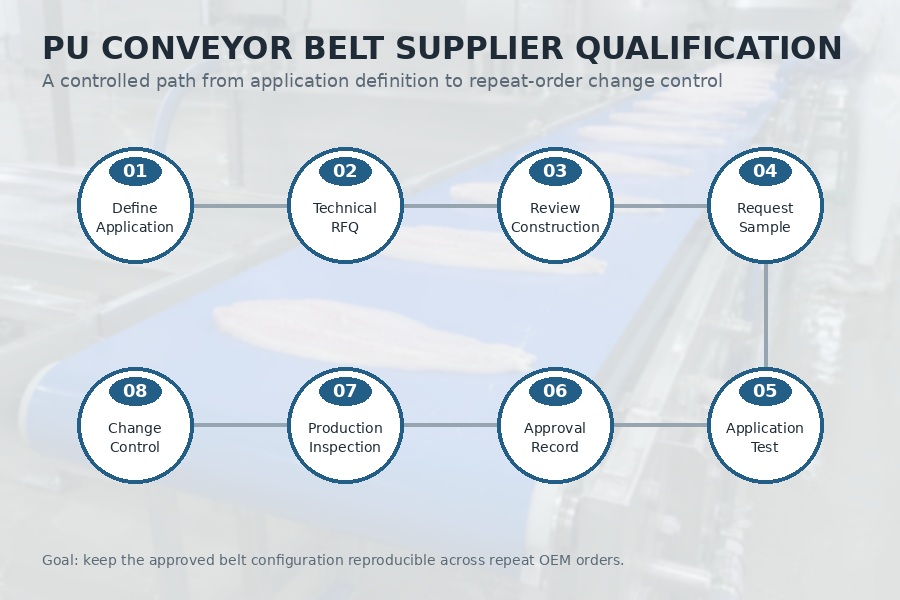
- Definir la aplicación. Identifique el producto alimenticio, la condición de contacto, el método de limpieza, la geometría del transportador, las condiciones de operación y el mercado de destino.
- Emitir una solicitud de cotización técnica. Incluya dibujos, dimensiones, información actual de la correa, fotografías y documentación requerida cuando esté disponible.
- Revisar la construcción propuesta por el proveedor. Resuelva los puntos poco claros antes de tratar la cotización como técnicamente aceptable.
- Solicite una muestra representativa. Asegúrese de que la muestra refleje la construcción prevista para la producción.
- Ejecute una prueba basada en aplicaciones. Evalúe el ajuste, el seguimiento, la manipulación del producto, la limpieza y otras condiciones críticas de la máquina.
- Registrar la aprobación de la muestra. Vincule la configuración aprobada a un dibujo, especificación, número de pieza u otra referencia controlada.
- Definir inspección de producción. Acuerde las dimensiones críticas, los detalles de fabricación, los documentos y cualquier informe de prueba requerido.
- Controlar la repetición de pedidos y cambios. Revise los cambios que podrían afectar la correa aprobada antes de que entren en producción de equipos en serie.
Este proceso requiere más trabajo antes del primer pedido al por mayor, pero reduce la ambigüedad posterior. Para los programas OEM, ese suele ser el punto de calificación.

12. Preguntas frecuentes para compradores OEM de equipos alimentarios
¿Todas las cintas transportadoras de PU son adecuadas para el contacto directo con alimentos?
No. PU describe una familia de materiales, no una aprobación automática para el contacto con alimentos. Los compradores deben verificar la construcción exacta de la correa y la documentación requerida para el mercado previsto, el tipo de alimento y la condición de contacto.
¿Debería un OEM solicitar una muestra de correa antes de realizar un pedido al por mayor?
Para una nueva especificación o proveedor de correas, la evaluación de muestras es un paso útil para el control de riesgos. SINOCONVE puede proporcionar muestras de prueba estándar o pequeñas. El comprador debe definir qué debe verificar la prueba en lugar de aprobar la muestra únicamente por la apariencia.
¿Qué debe incluir un OEM de equipos alimentarios en una solicitud de cotización para una cinta transportadora de PU?
Como mínimo, proporcione las dimensiones de la correa, el producto alimenticio, la condición de contacto directo o indirecto, la disposición del transportador, la información de la polea, los requisitos de la superficie, el método de limpieza, la temperatura y las condiciones de operación, la documentación requerida, la cantidad y los dibujos o información actual de la correa cuando esté disponible.
¿El PU es siempre mejor que el PVC para los transportadores de panadería?
No. El PU puede ser una buena opción para muchas aplicaciones de manipulación de alimentos, mientras que el PVC también puede ser adecuado para el transporte de alimentos secos, envasados y de uso liviano. El comportamiento del producto, las condiciones de limpieza, la geometría de la polea, las propiedades superficiales requeridas y los requisitos de cumplimiento deben determinar la elección.
¿Qué se debe bloquear después de la aprobación de la muestra?
El OEM debe registrar las características que hicieron que la muestra fuera aceptable, como construcción, dimensiones, superficie, empalme, bordes, detalles de fabricación, documentación requerida y el dibujo o revisión de especificaciones correspondiente.
¿Cómo pueden los compradores reducir el riesgo de lote a lote?
Utilice una especificación controlada, defina criterios de inspección, mantenga una muestra aprobada o una referencia documentada cuando sea práctico, identifique pedidos repetidos de manera consistente y exija una revisión de los cambios que podrían afectar las características críticas de la correa.
13. Prepare los datos correctos antes de solicitar una cotización OEM
Antes de enviar su solicitud de cotización
Una cotización útil comienza con una solicitud de cotización útil. Para una línea de procesamiento de carne, panadería o productos agrícolas, prepare el ancho y la longitud infinita de la correa, el producto alimenticio, la condición de contacto, el dibujo del transportador, las dimensiones de la polea, los requisitos de la superficie, el proceso de limpieza, la temperatura de funcionamiento, la documentación requerida, la cantidad del pedido y fotografías o muestras de la correa existente si es un reemplazo.
SINOCONVE admite la personalización de cintas transportadoras y el desarrollo OEM/ODM según los requisitos, dibujos y muestras del cliente. También se pueden analizar muestras de prueba estándar o pequeñas antes de realizar una compra al por mayor. Para revisar un proyecto, envíe la información de la solicitud a ventas@sinoconve.com o enviar los detalles a través del Contacto SINOCONVE y página de RFQ .
Recursos relacionados con SINOCONVE
- Cinta transportadora de PU para líneas higiénicas y de manipulación de alimentos — consideraciones de aplicación y selección de transportadores para procesamiento de alimentos.
- Cinta transportadora de PVC de calidad alimentaria: lo que los compradores deben comprobar — útil al comparar PU y PVC para panadería y líneas de alimentos livianos.
- Soluciones de cinta transportadora ligera para manipulación de frutas — consideraciones de selección para equipos de clasificación, lavado, clasificación y embalaje de frutas.
- Productos de cinta transportadora SINOCONVE — explore las categorías de productos de cintas transportadoras y transmisión de potencia.
- Solicite una cotización de banda transportadora OEM — enviar planos, muestras, especificaciones y requisitos de compra para revisión técnica.