

Fabricante de correas trapezoidales dentadas versus proveedor de correas trapezoidales envueltas: cómo eligen los compradores OEM
Dos correas trapezoidales pueden caber en la misma hoja de cálculo de abastecimiento y aun así crear riesgos OEM muy diferentes. Un proveedor puede reproducir de forma fiable una correa dentada aprobada en lotes repetidos; otro puede cotizar una correa envuelta a un precio atractivo pero no deja claros los criterios de construcción, longitud, marcado o inspección. Por lo tanto, el problema de compra es mayor que el de elegir entre una construcción dentada o envuelta.
Para un comprador OEM, la verdadera decisión es si el proveedor puede traducir un dibujo, una muestra o una correa existente en una especificación de producción controlada y luego reproducirla cuando el pedido pasa de cantidades de muestra a producción en masa. Un fabricante capaz de correas trapezoidales dentadas o un proveedor de correas trapezoidales envueltas debe ser evaluado según la compatibilidad técnica, la aprobación de muestras, la consistencia de la producción, la evidencia de inspección, la personalización y la ejecución comercial, no simplemente según el precio unitario más bajo cotizado.
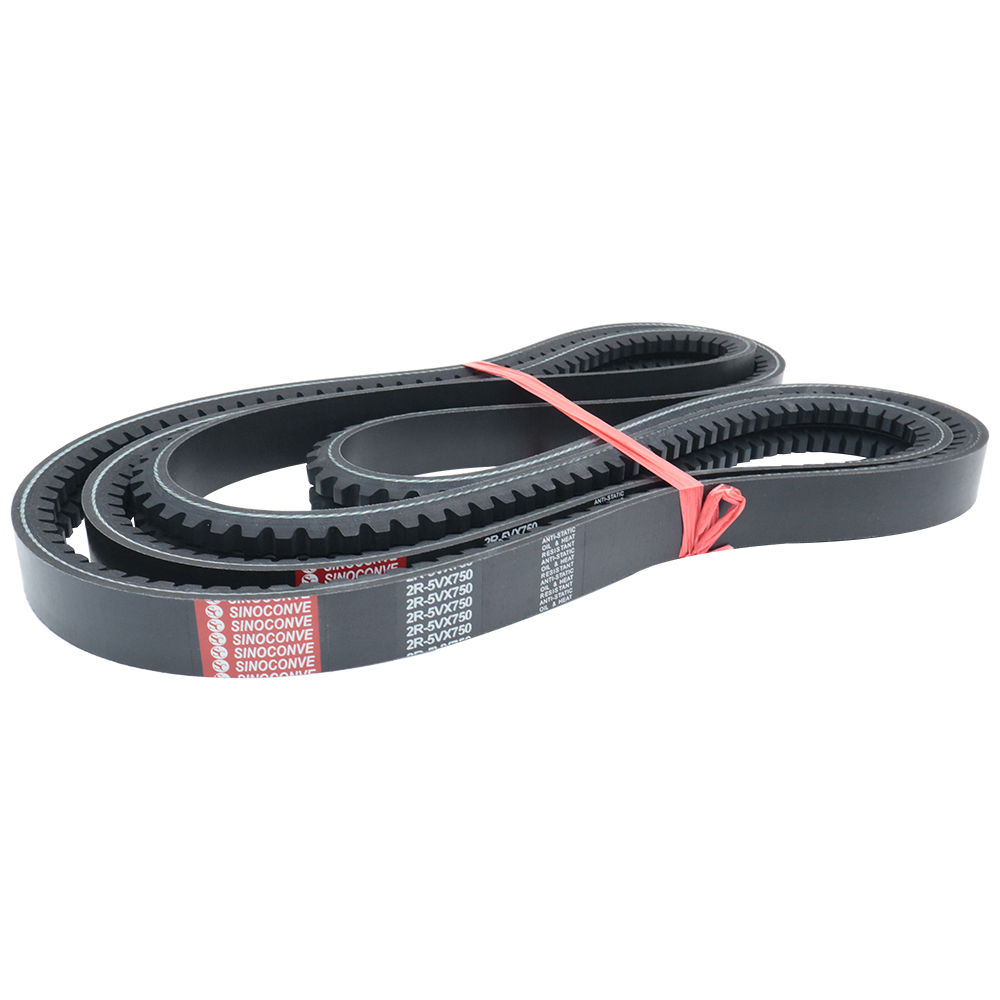
Elija primero la construcción de la correa según los requisitos de transmisión. Luego califique al fabricante en cuanto a su capacidad para reproducir la especificación aprobada. La construcción dentada puede resultar útil cuando la flexibilidad a la flexión es importante, mientras que la construcción envuelta sigue siendo práctica para muchas transmisiones convencionales. Ninguna construcción compensa un perfil incorrecto, una designación de longitud ambigua, una geometría de polea inadecuada o un control de producción deficiente.
1. Engranado versus envuelto es una decisión de impulso antes que una decisión del proveedor
El abastecimiento de OEM a menudo comienza con una pregunta comercial: ¿deberíamos comprarle a un fabricante de correas trapezoidales dentadas o a un proveedor de correas trapezoidales envueltas? La ingeniería debería ser lo primero. Estas construcciones se comportan de manera diferente, por lo que la lista correcta de proveedores depende de lo que realmente requiere la máquina.
Una correa trapezoidal envuelta tiene una envoltura de tela externa alrededor del cuerpo de la correa. Sigue siendo ampliamente aplicable a transmisiones industriales convencionales donde la sección especificada, la disposición de las poleas y las condiciones de operación se adaptan a la construcción envuelta. Una correa trapezoidal dentada con borde sin rematar utiliza muescas moldeadas que permiten que la correa se flexione más fácilmente durante la flexión repetida. Los engranajes no son dientes de sincronización; La potencia aún se transmite a través de la fricción entre la correa trapezoidal y la ranura de la polea.
Esa distinción se vuelve relevante cuando el diámetro de la polea, la compacidad de la transmisión, la velocidad de operación y las condiciones térmicas hacen que la flexión de la correa sea más exigente. Los compradores que evalúen estas condiciones pueden comparar los de SINOCONVE. Gama de correas trapezoidales dentadas de goma con el más amplio Gama de correas trapezoidales industriales .
| factor de compra | Correa trapezoidal dentada/con bordes sin rematar | Correa trapezoidal envuelta | Verificación OEM |
|---|---|---|---|
| Construcción | Perfil interior con muescas, comúnmente con paredes laterales sin bordes | Sobre de tela alrededor del cuerpo del cinturón. | No apruebe sólo por dimensiones; definir la construcción en la especificación |
| Flexionar | El engranaje generalmente proporciona una mayor flexibilidad de flexión. | Adecuado cuando la geometría de la transmisión coincide con el diseño envuelto | Proporcionar diámetros de polea y diseño de transmisión cuando sea necesario revisar la idoneidad. |
| Abastecimiento de reemplazo | Preservar la construcción aprobada a menos que un cambio sea validado técnicamente. | Preservar la construcción aprobada a menos que un cambio sea validado técnicamente. | Enviar código de cinturón, dimensiones, fotos o muestra aprobada. |
| Riesgo de OEM | Un cinturón visualmente similar no es prueba de intercambiabilidad. | Congele la especificación aprobada antes de la producción en masa. | |
Para los programas de sustitución, este punto es especialmente importante. El cambio de envuelto a dentado (o al revés) no debe considerarse como una sustitución de compras simplemente porque el tamaño nominal parezca similar. Aún así es necesario respetar la compatibilidad de las poleas, el perfil de la correa, la convención de longitud y los requisitos de accionamiento del fabricante de la máquina.
2. Qué debe calificar un comprador OEM más allá del tipo de correa
Un proveedor que dice "podemos fabricar este tamaño" responde sólo a la primera pregunta de calificación. La producción OEM necesita repetibilidad. La correa aprobada durante el desarrollo debe seguir siendo reconocible en pedidos posteriores por sus dimensiones, construcción, marcado, embalaje y cualquier requisito de rendimiento o inspección que el OEM haya especificado formalmente.
Esta es la razón por la que el proceso de calificación debería separar la capacidad del producto de la capacidad de producción . La capacidad del producto pregunta si la fábrica puede fabricar la correa requerida. La capacidad de producción pregunta si puede fabricar el mismo producto aprobado de manera consistente cuando la compra lanza pedidos repetidos.
La “calidad estable” es difícil de auditar. "¿Qué dimensiones y detalles de construcción se comparan con nuestras especificaciones aprobadas antes del envío?" es mucho más útil. Convierta cada reclamo importante de un proveedor en algo que su equipo de ingeniería o calidad pueda verificar.
2.1 Control de planos y especificaciones.
Si el OEM proporciona un plano, el proveedor debería poder identificar qué controla la producción en lugar de tratar el plano como un archivo adjunto a la solicitud de cotización. La información relevante puede incluir el perfil de la correa, la convención dimensional, la designación de longitud, la construcción, el marcado, la cantidad por máquina y cualquier requisito específico del OEM.
La terminología de longitud merece especial atención. Las dimensiones de las correas trapezoidales pueden describirse mediante diferentes sistemas dimensionales, por lo que un número de longitud aislado no siempre es suficiente para definir el producto. La norma ISO 4184:2025 actual cubre las secciones clásicas Y, Z, A, B, C, D y E y las secciones estrechas SPZ, SPA, SPB y SPC utilizando el sistema de longitud de referencia. Sin embargo, para un OEM, citar una norma no reemplaza un dibujo completo aprobado o una especificación de compra.
2.2 Muestra o coincidencia de cinturones existentes
No todos los OEM comienzan con un dibujo técnico completo. Las máquinas heredadas, los programas de posventa y los equipos importados pueden comenzar con una correa existente o una muestra física. En esa situación, el proveedor debe aclarar qué se puede identificar a partir de la muestra y qué aún requiere confirmación por parte del comprador.
SINOCONVE admite la producción OEM/ODM según los dibujos, muestras y requisitos especiales del cliente. También se pueden proporcionar muestras de prueba estándar o pequeñas para su evaluación. Esto permite que el proceso de aprobación se lleve a cabo antes de que el comprador se comprometa con una cantidad de producción mayor.
2.3 Marcado y embalaje personalizados
Para una marca o distribuidor de equipos, el cinturón en sí es sólo una parte del producto a entregar. Es posible que el logotipo, el color, el empaque y otros requisitos del OEM deban permanecer consistentes de un pedido a otro. Estos requisitos deben incluirse en la muestra o especificación aprobada en lugar de manejarse como instrucciones informales una vez iniciada la producción.
SINOCONVE admite personalización de dibujos/muestras, personalización de logotipos, personalización de colores, personalización de empaques y pedidos OEM/ODM. Para las correas trapezoidales, la cantidad mínima de pedido indicada suele ser de 30 a 50 piezas, según el modelo . Los compradores deben confirmar la MOQ exacta para la referencia seleccionada durante la RFQ.
3. La aprobación de la muestra es una puerta, no una prueba de coherencia en la producción en masa
Un buen prototipo puede demostrar que un proveedor es capaz de fabricar un cinturón aceptable. Esto por sí solo no prueba que lotes posteriores lo reproducirán.
Ésta es una de las mayores diferencias entre el abastecimiento de prototipos y el abastecimiento de OEM. Una vez aprobada una muestra, la compra necesita una referencia controlada para la producción posterior. De lo contrario, los cambios que parecen menores para un proveedor (marcas, interpretación dimensional, detalles de construcción o empaque) pueden crear problemas de recepción o discrepancias en la línea de ensamblaje para el OEM.
SINOCONVE Guía de fabricación de correas trapezoidales OEM Cubre esta transición desde el dibujo o la muestra hasta la aprobación y la producción en masa con más detalle.
| Etapa de aprobación | Lo que el OEM debería definir | Riesgo de compra si se deja abierto |
|---|---|---|
| Solicitud de cotización | Perfil, designación de longitud, construcción, aplicación, cantidad y personalización. | Los proveedores pueden cotizar productos sobre diferentes supuestos técnicos. |
| Muestra | Dimensiones, ajuste, construcción, marcado y requisitos de evaluación acordados. | Una muestra visualmente aceptable puede no representar la especificación de producción requerida. |
| Aprobación | Qué dibujo, muestra y revisión de especificaciones se convierte en la referencia de producción. | Los pedidos posteriores pueden desviarse de la configuración aceptada originalmente. |
| producción en masa | Alcance de la inspección y requisitos de aceptación. | Es posible que se encuentren problemas de repetibilidad solo después del envío o el ensamblaje. |
| repetir orden | Revisión aprobada, etiquetado, embalaje y cualquier requisito de control de cambios. | Un PO repetido no necesariamente puede reproducir el cinturón aprobado a menos que se controle la referencia. |
4. Compare fabricantes utilizando evidencia que pueda incluir en un archivo de proveedor
La calificación de OEM se vuelve más fácil cuando el departamento de adquisiciones deja de plantear preguntas amplias como "¿Es buena su calidad?" y comienza a solicitar pruebas que puedan revisarse internamente.
Para los pedidos de SINOCONVE, las materias primas se inspeccionan antes de ingresar a producción, la producción está sujeta a inspecciones durante el proceso y los productos terminados se someten a pruebas e inspecciones finales antes del envío. Se pueden proporcionar certificados ISO e informes de pruebas de productos, mientras que se pueden organizar pruebas de terceros cuando los clientes tienen requisitos estándar especiales.
Esa información es útil, pero los compradores OEM aún deben definir qué evidencia es relevante para su propio producto. Un certificado, una declaración genérica de capacidad de laboratorio y un registro de inspección específico del pedido responden a diferentes preguntas. No se debe tratar automáticamente a uno como sustituto de otro.
4.1 Pregunte qué se inspecciona para su número de pieza
La pregunta útil no es cuántas pruebas puede nombrar una fábrica. Se trata de qué características se controlan para el cinturón que se compra y cómo se registra la aceptación. El plan de inspección debe seguir los requisitos del producto aprobado en lugar de una lista de verificación genérica copiada en cada correa trapezoidal.
4.2 Confirmar la especificación aplicable o edición estándar
Si un dibujo o una especificación de compra hace referencia a un estándar de la industria, registre la referencia exacta y la edición cuando sea relevante. Por ejemplo, la norma ISO 4184 se revisó en 2025. Una especificación antigua que hace referencia a una edición anterior no debe interpretarse silenciosamente como la edición actual sin una revisión de ingeniería.
Más importante aún, la conformidad con un estándar dimensional no prueba automáticamente todas las características que pueden interesarle a un OEM. Es posible que sea necesario definir por separado los requisitos de materiales, la construcción, el rendimiento específico de la aplicación, el marcado y el embalaje.
4.3 Hacer que el control de cambios forme parte de las compras repetidas
Un cambio de proveedor no es la única fuente de variación. Un cambio incontrolado dentro de una relación de suministro existente también puede generar riesgo. Los compradores OEM deben decidir qué cambios requieren notificación o nueva aprobación; por ejemplo, cambios que afectan una construcción acordada, dimensiones, marcas u otras características congeladas durante la calificación.
5. Datos de RFQ que separan a los fabricantes serios de las cotizaciones rápidas
Una RFQ útil ofrece a los proveedores competidores la misma base técnica. Sin eso, el equipo de compras puede creer que está comparando precios cuando en realidad está comparando diferentes interpretaciones del cinturón.
Para perfiles de correas establecidos e identificación de reemplazos, SINOCONVE Guía de compra de correas trapezoidales para fabricantes de equipos originales y distribuidores proporciona orientación adicional sobre la identificación del perfil y la longitud.
“Igual que la muestra” es útil sólo cuando la muestra está claramente identificada y ambas partes están de acuerdo sobre lo que debe reproducirse. Para repetir el programa OEM, convierta las características críticas de la muestra en información de compra controlada siempre que sea posible.
| Artículo de solicitud de cotización | Lo que el comprador debe proporcionar | Por qué es importante |
|---|---|---|
| Identificación del cinturón | Número de pieza, código impreso, dibujo o muestra aprobada | Evita que el abastecimiento se base únicamente en la apariencia |
| Construcción | Construcción envuelta, dentada/con bordes sin rematar u otra construcción requerida | Evita una sustitución de construcción no aprobada |
| Dimensiones | Sección/perfil y designación de longitud claramente definida | Reduce la ambigüedad entre convenciones dimensionales. |
| Información de la unidad | Tipo de máquina y, cuando se requiera verificación técnica, polea relevante y datos de funcionamiento. | Ayuda a identificar un problema de construcción o compatibilidad antes del muestreo. |
| Ambiente | Calor, aceite, polvo, agua, exposición al aire libre u otras condiciones relevantes | Las condiciones de funcionamiento pueden afectar las especificaciones requeridas de la correa. |
| Requisitos OEM | Logotipo, color, marcado de cinturones y requisitos de embalaje. | Permite la aprobación antes de la producción en masa en lugar de después de la impresión o el embalaje. |
| Cantidad comercial | Cantidad de muestra, cantidad prevista o de pedido y destino | Admite una planificación realista de MOQ, producción y envío |
6. La comparación de precios debe incluir el costo de una especificación poco clara
Una cotización más baja puede ser una verdadera ventaja de abastecimiento cuando dos proveedores cotizan el mismo requisito aprobado. El problema aparece cuando la base técnica es diferente.
Si el proveedor A cita la construcción exacta, la convención dimensional, la marca OEM, los requisitos de inspección y las especificaciones de embalaje, mientras que el proveedor B cita sólo "correa trapezoidal, mismo tamaño", sus precios aún no son comparables. El departamento de adquisiciones debe cerrar la brecha en las especificaciones antes de negociar la diferencia.
La misma lógica se aplica a las muestras. El muestreo repetido causado por datos de RFQ incompletos genera tiempo de ingeniería, costos de flete y retrasos en el proyecto, incluso si la muestra en sí es económica. Para un programa OEM, la eficiencia en las compras proviene de la reducción temprana de la ambigüedad en lugar de corregirla durante la producción en masa.
7. La capacidad de entrega importa, pero debe evaluarse con respecto al producto aprobado
Los compradores de OEM necesitan una entrega predecible, especialmente cuando una correa pasa a formar parte de una lista de materiales de equipo o de un programa de repuestos de posventa. SINOCONVE establece un plazo de producción general de unos 30 días . Para requisitos urgentes, un acuerdo de producción acelerada puede reducirlo a aproximadamente 15 a 20 días , sujeto al pedido real.
El plazo de entrega aún debe confirmarse con respecto al modelo, la cantidad, la personalización y el estado de aprobación específicos. Una correa personalizada que aún está esperando la confirmación de la muestra no se encuentra en la misma etapa de producción que un pedido repetido emitido según una especificación aprobada.
SINOCONVE también afirma que la cantidad mínima de pedido de correas trapezoidales es generalmente de 30 a 50 piezas, según el tipo. Esto puede ser relevante para ejecuciones de desarrollo de OEM, distribuidores que introducen una nueva referencia o compradores que desean validar un producto antes de aumentar el volumen de pedidos.
8. Un cuadro de mando práctico de comparación de proveedores para compras de OEM
La decisión final del proveedor debe combinar compatibilidad de ingeniería y ejecución comercial. Un cuadro de mando no tiene por qué ser complicado; es necesario evitar que el precio se convierta en el único factor mensurable.
| Área de Calificación | Qué verificar | Señal de advertencia |
|---|---|---|
| Emparejamiento técnico | Se comprenden la información sobre el perfil, la longitud, la construcción y la aplicación. | Confirmación inmediata de “mismo producto” a partir de solo una foto o tamaño incompleto |
| Control de muestra | La muestra aprobada está vinculada a un requisito de producción definido. | No hay una referencia clara de lo que debe reproducir la producción en masa. |
| Evidencia de inspección | El proveedor puede explicar los controles entrantes, de proceso y finales relevantes. | La calidad se describe únicamente a través de afirmaciones generales. |
| Capacidad OEM | Se pueden controlar los requisitos de producción de dibujos/muestras, logotipos y embalaje. | Los detalles de personalización se discuten solo después de realizar el pedido. |
| Ejecución comercial | MOQ, plazo de entrega, condiciones de pago y requisitos de envío son explícitos | Las condiciones importantes siguen siendo verbales o indefinidas. |
| repetir pedidos | Se puede hacer referencia nuevamente a las especificaciones aprobadas. | Cada orden de compra inicia efectivamente la definición del producto nuevamente |
9. Dónde se adapta SINOCONVE a un programa de abastecimiento de correas trapezoidales OEM
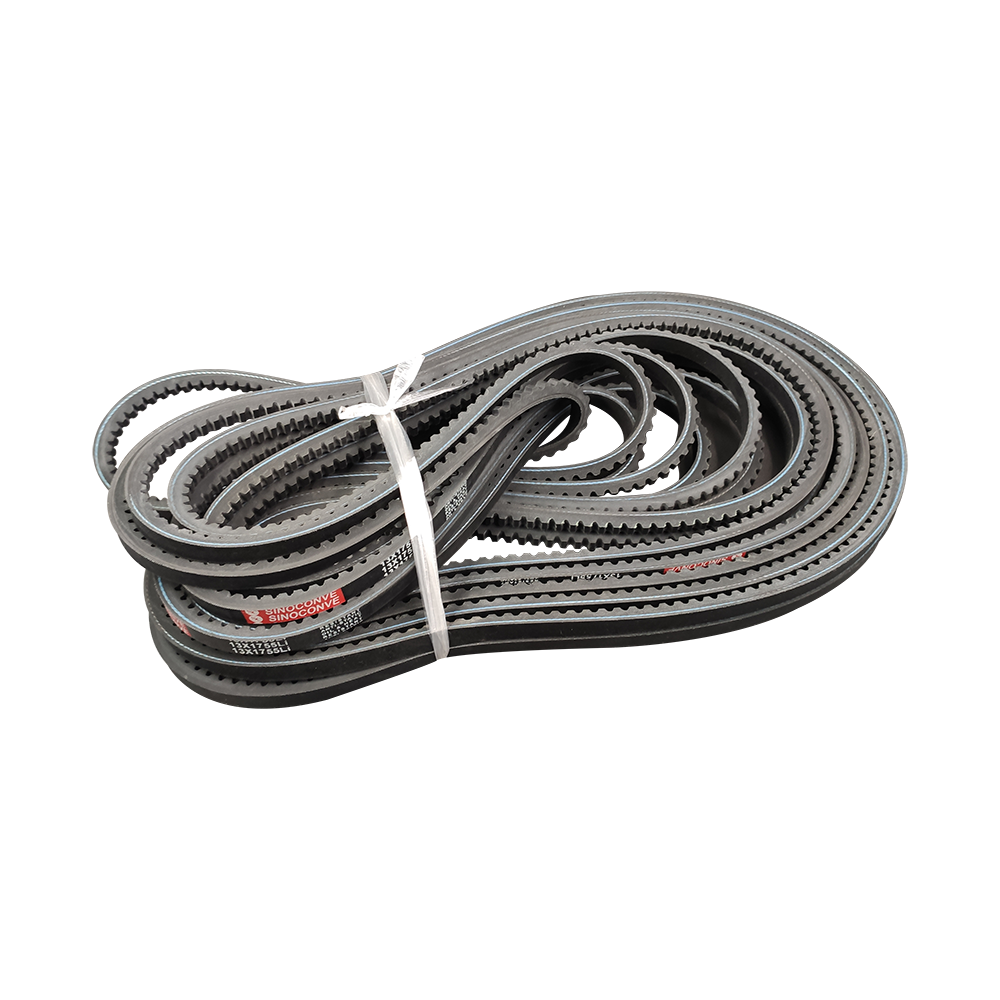
Ningbo Sinoconve Belt Co., Ltd. respalda el suministro de correas de transmisión y correas trapezoidales para clientes industriales, incluidos los requisitos OEM/ODM. La empresa puede trabajar a partir de dibujos, muestras y requisitos especiales del cliente, con personalización que abarca el marcado, el logotipo, el color y el embalaje del producto.
Para la calificación OEM, se pueden proporcionar muestras estándar o pequeñas muestras de prueba. El control de calidad incluye la inspección de la materia prima, la inspección durante el proceso y la inspección final antes del envío. Se pueden proporcionar certificados ISO e informes de pruebas de productos, y se pueden organizar pruebas de terceros cuando un cliente tiene requisitos estándar específicos.
Lo importante para un comprador es no aceptar estas declaraciones como sustituto de una calificación. Úselos como alcance inicial para su RFQ: identifique el cinturón, defina lo que se debe reproducir, solicite la evidencia relevante para su programa, apruebe la muestra y mantenga ese requisito aprobado conectado a pedidos posteriores.
10. Preguntas frecuentes para compradores de correas trapezoidales OEM
¿Es siempre mejor una correa trapezoidal dentada que una correa trapezoidal enrollada?
No. La construcción dentada puede proporcionar una mayor flexibilidad de flexión y puede adaptarse a transmisiones donde la flexión es exigente, mientras que las correas envueltas siguen siendo apropiadas para muchas transmisiones industriales convencionales. La geometría de la polea, el perfil de la correa especificado, las condiciones operativas y los requisitos de transmisión originales deberían determinar la elección.
¿Puede un OEM reemplazar una correa trapezoidal envuelta con una versión dentada del mismo tamaño nominal?
No apruebe la sustitución únicamente por el tamaño nominal. Confirme la compatibilidad del perfil y la polea, la convención de longitud, las condiciones de transmisión y cualquier requisito del fabricante de la máquina. Para un diseño OEM existente, un cambio de construcción debe revisarse técnicamente antes de que se convierta en una sustitución de producción.
¿Qué debo enviar a un fabricante de correas trapezoidales dentadas para obtener una cotización precisa?
Comience con el código o dibujo de la correa, perfil, longitud claramente identificada, construcción requerida, cantidad y aplicación. Si se necesita una coincidencia técnica, agregue las dimensiones de la polea y las condiciones de operación relevantes. Los requisitos de embalaje y marcado OEM también deben definirse antes de la aprobación de la muestra.
¿Puede SINOCONVE producir a partir de una muestra o un dibujo?
Sí. SINOCONVE admite la producción OEM/ODM según los dibujos, muestras y requisitos especiales del cliente. También se pueden proporcionar muestras estándar o pequeñas muestras de prueba para la evaluación del cliente.
¿Cuál es la cantidad mínima de pedido de SINOCONVE para correas trapezoidales?
La cantidad mínima de pedido indicada suele ser de 30 a 50 piezas, según el tipo de correa trapezoidal. La cantidad exacta debe confirmarse para el modelo requerido durante la cotización.
¿Cuánto tiempo lleva la producción de correas trapezoidales?
El plazo de producción general es de aproximadamente 30 días. Para requisitos urgentes, SINOCONVE puede organizar un programa de producción acelerado de aproximadamente 15 a 20 días, sujeto a las condiciones específicas del producto y del pedido.
¿Debería un OEM solicitar un certificado o un informe de prueba?
Sirven para diferentes propósitos. Un certificado de sistema de gestión no reemplaza la evidencia de que un producto o lote en particular cumple con una especificación acordada. Defina qué documentación realmente requiere su proceso de calidad y conéctela con el producto aprobado.
¿Qué se debe congelar después de la aprobación de la muestra?
Como mínimo, congele las características que determinan si la producción posterior es el mismo producto aprobado: revisión de dibujo/especificaciones aplicables, perfil y dimensiones, construcción, marcado acordado, embalaje y cualquier requisito de inspección o aceptación especificado.

11. Prepare la solicitud de cotización antes de comparar el precio final
Para un comprador OEM, la elección entre un fabricante de correas trapezoidales dentadas y un proveedor de correas trapezoidales envueltas debería terminar con una especificación controlada, no con una descripción genérica del producto. Antes de solicitar una cotización final, prepare el código de la correa existente, el dibujo o la muestra aprobada, la construcción requerida, la información sobre el perfil y la longitud, la cantidad del pedido, las condiciones operativas relevantes y los requisitos de embalaje o marcado OEM.
SINOCONVE puede revisar estos detalles para comparar muestras y producir OEM/ODM. Envíe su solicitud de cotización a ventas@sinoconve.com o utilizar el SINOCONVE RFQ y página de contacto . Cuanto más claramente se defina la correa aprobada antes de la producción, más fácil será comparar proveedores sobre la misma base técnica.
Productos SINOCONVE relacionados
- Correas trapezoidales dentadas de caucho para transmisiones industriales y OEM
- Gama de correas trapezoidales industriales SINOCONVE
Guías de compra de correas trapezoidales relacionadas
- Fabricante de correas trapezoidales OEM: de la muestra a la producción en masa
- Guía de compra de correas trapezoidales para fabricantes de equipos originales y distribuidores
- Guía de correa trapezoidal clásica versus correa trapezoidal dentada
- Correa trapezoidal dentada de borde crudo: cuándo elegirla para transmisiones industriales
- Correa trapezoidal envuelta: lo que los compradores deben saber sobre transmisiones industriales





