

加硫機の選定は、プラテン温度(通常140~160℃)、加硫圧力(1.0~2.5MPa / 10~25bar)、加硫時間(ベルトの厚さとコンパウンドによって設定)、そしてプラテン幅(1回のパスでスプライス幅全体を覆う必要がある)という4つのパラメータに集約されます。まず、これらの4つの数値をスプライスするベルトに合わせてください。機械の機能や価格は後回しで構いません。
加硫処理されていないゴムは、工業用途ではあまり有用ではありません。荷重がかかると変形し、熱や紫外線にさらされると急速に劣化し、ゴム本来の価値である弾力性も欠如しています。加硫機は、こうした状況を変える装置です。加硫機は、制御された熱と圧力を加えることで、ゴムポリマー鎖間の化学的な架橋反応を引き起こし、耐久性、弾力性、安定性に優れたゴムを作り出します。
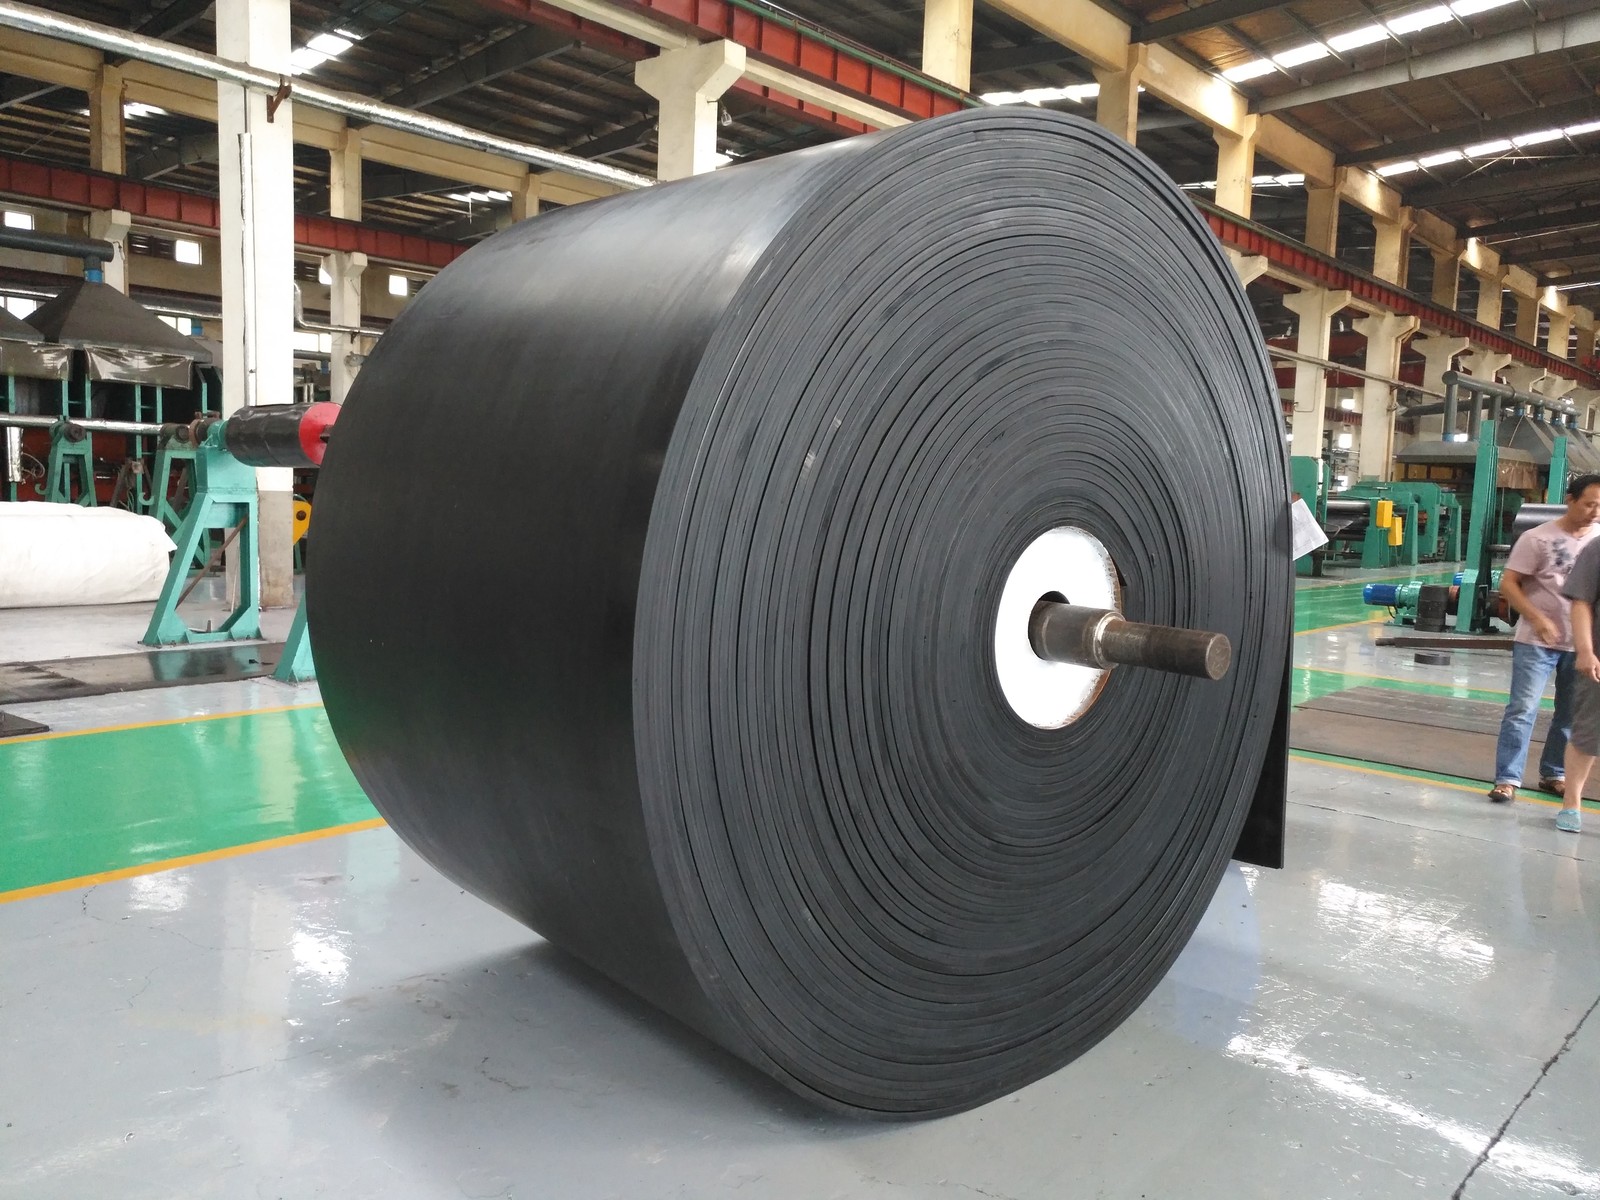
コンベヤベルトの製造と修理において、 加硫機は生産と現場メンテナンスの両方で中心的な役割を果たします。加硫処理が不適切(温度が間違っている、圧力が不足している、硬化時間が不適切など)だと、後々、接合部の強度低下、剥離、ベルトの早期破損といった問題が発生します。これらの機械の仕組みと運転中に注意すべき点を理解することで、こうした問題の発生を抑えることができます。
01加硫機の実際の働きとは
基本的な機能は単純明快です。この装置は、加熱されたプラテンの間にゴム製のアセンブリを挟み込み、一定の温度と圧力で一定の硬化時間保持します。熱によって硬化剤(通常は硫黄系)が活性化され、ポリマー鎖間に分子架橋が形成されます。圧力によってアセンブリが密着し、硬化中に空隙が生じるのを防ぎます。
機械の種類によって異なるのは、熱の発生と分配方法、圧力の加え方と維持方法、そしてオペレーターがこれらのパラメータをどれだけ正確に制御できるかという点です。これらの違いは、実際の作業において大きな影響を与えます。プラテンの温度が均一でない機械では、接合部の幅全体にわたって硬化が不均一になり、ある部分は強く、別の部分は硬化不足になります。硬化中に圧力が低下する圧力システムでは、接合部に隙間が生じ、荷重がかかったときに初めてその隙間が目に見えるようになります。
加硫機が特定の用途に適しているかどうかを決定する4つの変数は、温度範囲、プラテンのサイズ、圧力容量、および制御システムの精度である。
02理解しておくべき現代的な機能
産業用コンベアベルト向けに設計された機械では、発熱体の設計が大幅に改善されています。熱伝導率の高い材料(一部の設計では銅製の発熱体)を使用することで、従来の抵抗線方式よりもプラテン表面全体に熱が均一に分散されます。均一な熱分布は快適性を高めるための機能ではなく、幅広の接合部の端部が中央部と同じ速度で硬化するかどうかを左右する重要な要素です。
現行世代の加硫機のほとんどでは、手動タイマーとサーモスタットによる制御がデジタル制御ユニットに置き換えられています。その実用的な利点は、再現性の向上です。オペレーターは、異なるベルトコンパウンドや厚さに対応した加硫プロファイルを保存し、繰り返し作業のために呼び出し、シフトやオペレーターを問わず、常に同じ接合パラメータで作業を行うことができます。手動システムは、オペレーターの注意と経験に依存するため、ばらつきが生じやすいという問題があります。
携帯型加硫機のモジュール構造により、プラテンの長さを延長したり、ベルト幅に合わせて再構成したりすることが可能になります。コンベヤベルトの補修用途、特にベルト幅が2,000mmを超える鉱業やバルクハンドリングにおいては、複数の固定プラテン式加硫機を所有することなく、機械のサイズをベルトサイズに合わせられることが運用上の大きなメリットとなります。
圧力監視および補正機能は、工業用加硫機をシンプルな設計の加硫機と区別する重要な特徴です。加硫サイクル全体を通して設定圧力を積極的に維持するブラダー式または油圧式の圧力システムは、開始時に圧力をかけてそのままにするのではなく、特に温度変化が圧力に影響を与える長時間の加硫サイクルにおいて、より安定した結果をもたらします。
03硬化品質に影響を与える運用上の考慮事項
加硫開始前の準備が、結果の大部分を左右します。加硫機が閉じる前に、接合部または補修箇所を適切に準備する必要があります。具体的には、研磨、清掃を行い、未加硫ゴムで適切な厚さに盛り上げておく必要があります。どんなに精密な温度制御を行っても、不適切に作られた接合部を修復することはできません。
温度校正は、ディスプレイの表示以上に重要です。制御ユニットの設定温度は、プラテン表面の温度であり、ゴムアセンブリの中心部の温度ではありません。厚いベルト構造では、ゴムを通しての熱伝導が遅いため、より長い硬化時間が必要です。薄いベルト用に指定された硬化時間を厚い多層構造に適用すると、表面温度が正しく見えても中心部が十分に硬化されない場合があります。
加圧のタイミングも、作業者が見落としがちな要素の一つです。ほとんどの加硫仕様では、温度が設定値に達する前に加圧する必要があります。加圧が遅れると、ゴムが保持される前に流れ始めてしまい、端部の押し出しや接合部全体の厚みの不均一が生じます。
加圧冷却は、多くの現場修理作業で急いで行われる最終工程です。接合部がまだ約60~70度以上の温度にある状態で圧力を解放すると、ゴムが寸法的に安定する前に変形してしまいます。正しい手順は、接合部がその温度まで冷却されるまで圧力を維持することです。厚いベルトの場合は、薄いベルトよりも冷却に時間がかかります。
04メンテナンスと機械の状態
メンテナンスされていない加硫機は、診断が困難な不安定な結果を生み出します。以前の加硫工程でゴムの残留物が蓄積したプラテン表面は、接触と熱伝達の不均一を引き起こします。発熱体の劣化は、プラテン全体に高温部分と低温部分を生み出します。加圧システムの漏れは、長時間の加硫サイクル中に徐々に圧力を低下させます。
プラテン表面の状態、基準温度計に対する熱電対の校正、圧力システムの健全性など、定期的な点検は、スプライスの品質に直接影響を与えるメンテナンス作業です。同じ機械が複数シフトで稼働する製造環境では、スプライスの不具合が発生してから調査を開始するよりも、生産に影響が出る前に劣化を検知できるメンテナンススケジュールを運用に組み込む方が賢明です。
加硫機のエネルギー消費量は、主に加熱効率と断熱性能によって決まります。断熱性の高いプラテンを備えた機械は、加硫サイクル中に周囲環境への熱損失が少なく、冷間始動から設定温度に素早く到達します。1シフトあたり多数の接合を行う作業では、この効率差が積み重なり、長期的に見て大きなエネルギーコスト増につながります。
05適切な加硫機の選び方
用途によって仕様が決まります。 コンベヤベルトを製造する固定式製造現場には、プラテン面積が大きく、加圧能力の高い据え置き型プレス式加硫機が適しています。一方、鉱山やバルクハンドリングなどの現場修理には、ベルト設置場所まで運搬でき、現場電源から給電できる可搬式機械が実用的です。
ベルト幅が最初の制約条件となります。機械のプラテンは接合部の全幅を覆う必要があります。プラテンが狭すぎると、複数の連続した加硫工程が必要となり、接合部に継ぎ目線が生じ、これが弱点となります。加硫機を指定する前にベルトの最大幅を確認することで、この問題を回避できます。
制御システムの機能は、作業の複雑さに見合ったものでなければなりません。安定した生産環境で単一のベルトタイプを使用する場合は、単純な温度制御とタイマー制御で十分です。硬化条件が異なる複数のベルト構造を扱う作業では、保存されたプロファイルとデジタルロギングによって、オペレーターへの依存度を低減し、接合品質に問題が生じた際に記録を残すことができるため、付加価値が生まれます。
寧波中コンベヤベルト有限公司は、コンベヤベルトの製造および関連機器の供給を行っており、ベルト製造や現場修理用途向けの加硫機なども含め、産業用搬送作業向けの標準仕様から高耐久性仕様まで幅広く取り揃えています。
ベルトの接合および加硫機に関するご要望は、ベルト幅、カーカスタイプ、接合用途を明記の上、SINOCONVEまでお問い合わせください。弊社チームが適切な機械仕様についてアドバイスし、必要に応じて、お客様が使用されているベルトの現場での接合方法についてもご案内いたします。

購入前に比較すべき6つの重要なパラメータ
加硫機が健全な接合部を形成できるかどうかを決定する4つの数値は、プラテン温度、加硫圧力、加硫時間、およびプラテン幅です。下の表は、コンベヤベルト接合作業で使用される範囲、各パラメータが制御する内容、および見積書で確認すべき事項を示しています。加硫温度と時間は、機械ではなくベルトのコンパウンドに依存し、高温用途向けの温度帯は、この耐熱コンベヤベルト等級の比較に記載されています。
| パラメータ | 標準的な範囲 | それが制御するもの | 確認すべき事項 |
|---|---|---|---|
| プラテン温度 | 140~160℃(布地層の場合は145~155℃が一般的) | 架橋密度と硬化速度。低すぎると中心部が未硬化になり、高すぎると逆反応が起こり、接合部が脆くなる。 | プラテン全体の温度が均一で、校正済みの熱電対が使用されており、ディスプレイ上の設定値だけではありません。 |
| 硬化圧力 | 接合部全体で1.0~2.5 MPa(10~25 bar) | 硬化中に層同士を密着させ、空隙や空気の閉じ込めを防ぎます。 | 圧力はサイクル全体を通して維持され、開始時に一度だけ加えられて自然に抜けるのを待つようなことはありません。 |
| 治癒時間 | 厚みと素材によって調整が必要。薄手の布ベルトの場合は約10~15分、スチールコードの場合は約25~40分。 | アセンブリの中心部における硬化深度。ここは常に最後に温度に達する部分である。 | 時計がスタートしたら、プラテンが設定点に達した瞬間から作動するはずです。 |
| プラテン幅 | 現場で使用可能な最も幅の広いベルト(例:1,200mm、1,600mm、または2,000mm)を超える必要があります。 | スプライスを1回のパスでカバーするが、狭いプラテンが2回目のパスを強制し、ジョイントラインを残す。 | 最も幅の広いベルトに対する定格幅、エッジバー、モールドフィット |
| プラテンの長さ/重なり | 枝肉の状態に応じて、1ステップあたり300~1,000mm | 接合部の強度 ― 重ね合わせ部分を長くすると接合効率が向上します | カーカスに必要な重なり具合については、 ゴムコンベヤベルトの種類とグレードに関するこのガイドで説明しています。 |
| 加熱速度と断熱 | 設定温度まで毎分約1~2℃上昇 | シフト中に蓄積される、スプライスごとのサイクル時間とエネルギー | 絶縁プラテンと現場で実際に利用可能な電源 |
07ポータブル型 vs 固定型:どちらのタイプが現場に最適か
パラメータが確定したら、通常はベルトコンベアのところまで移動させる可搬式セクションプレスと、ベルトが送られてくる固定式プレスのどちらかを選択することになります。どちらも硬化方法は同じですが、プラテンの構造、圧力の発生方法、スプライスの処理方法が異なります。港湾やバルクターミナルでの作業には、この選択に加えて独自の制約が加わるため、 港湾コンベアベルトの選定では、移送ポイントとこぼれ防止対策を別々に検討する必要があります。
| 基準 | 携帯型加硫機 | 固定式プレス機 |
|---|---|---|
| 典型的な使用例 | 現場での修理:鉱山、バルクハンドリング、港湾およびターミナルのベルトコンベア | ベルト製造ライン、工場での接合作業、大量修理工場 |
| プラテン構造 | ベルト幅に合わせて組み立てられるモジュール式セクションプラテン。多くの場合、2,000 mm以上となる。 | 生産範囲に合わせてサイズ調整された固定プラテン |
| 圧力源 | 携帯式ポンプまたは現場用コンプレッサーを備えた空気式または油圧式ブラダー | ポンプと制御装置が一体化された油圧プレスフレーム |
| 取り扱い | 部品はベルトコンベアに運ばれ、数分で組み立てられる。 | ベルトまたはプレスを所定の位置に移動させる。ベルトを供給できる場所に適している。 |
| コントロール | 保存された硬化プロファイルとログ記録機能を備えたデジタル制御 | 生産記録とシフト間の再現性を備えたデジタル制御 |
| 最適なフィット感 | ベルトを取り外せない、ダウンタイムが致命的である、または現場が遠隔地にある | スプライス作業の量は多く、許容誤差と再現性が最も重要となる。 |
08よくあるキュアの不具合とそのチェックポイント
ほとんどの接合不良は、少数の原因のいずれかに起因し、症状からは通常、誤ったパラメータが特定できます。ベルトが腐食性の高い媒体を搬送する場合、 肥料および化学プラント向けコンパウンド選定ガイドに記載されているように、カバーコンパウンドによって修理手順も変わります。下の表は、現場で発生する不具合と、それらを解決するための点検項目を対応付けたものです。
| 症状 | 考えられる原因 | 確認すべき事項と修正すべき事項 |
|---|---|---|
| 硬化不足の中心部、柔らかい接合部 | 薄いベルトの場合は、硬化時間または圧力を設定してください。 | 接合部の温度はプラテン表面ではなく接合部の中心で測定し、硬化時間はカーカスの厚さに応じて変化させる。 |
| 膨張した、多孔質またはスポンジ状の接合部 | サイクル中に遅れて加えられた圧力、または失われた圧力 | 圧力印加のタイミング、ブラダーとホースの漏れ、シールとガスケットの状態 |
| 薄い縁、ゴムが押し出されている | 過剰な圧力、またはプラテンと金型の嵌合不良 | 圧力設定、エッジバーと金型、プラテンの平面度 |
| 接合部が弱く、重なり部分が剥がれている | 生地が磨かれていない、または乾燥されていない、あるいは表面に汚れがある | 機械が閉じる前の準備と乾燥、および作業エリアの汚染管理 |
| 接合部全体に高温部と低温部が存在する | 加熱エレメントの劣化またはプラテン上の残留物 | プラテン表面の状態、素子の連続性、基準に対する熱電対の校正 |
| 脆く、過度に硬化した接合部 | 化合物の温度オーバーシュートまたは逆転 | キャリブレーションと設定値、およびコントローラーに保存された硬化プロファイル |
必要な製品
| ゴム製コンベヤベルト 汎用ゴム製コンベヤベルト |
製品カタログ全文 SINOCONVEの全製品ラインナップをご覧ください |
| SINOCONVEについて 製造および品質システム |
SINOCONVEにお問い合わせください 見積もり依頼のために仕様書を送付してください。 |





