

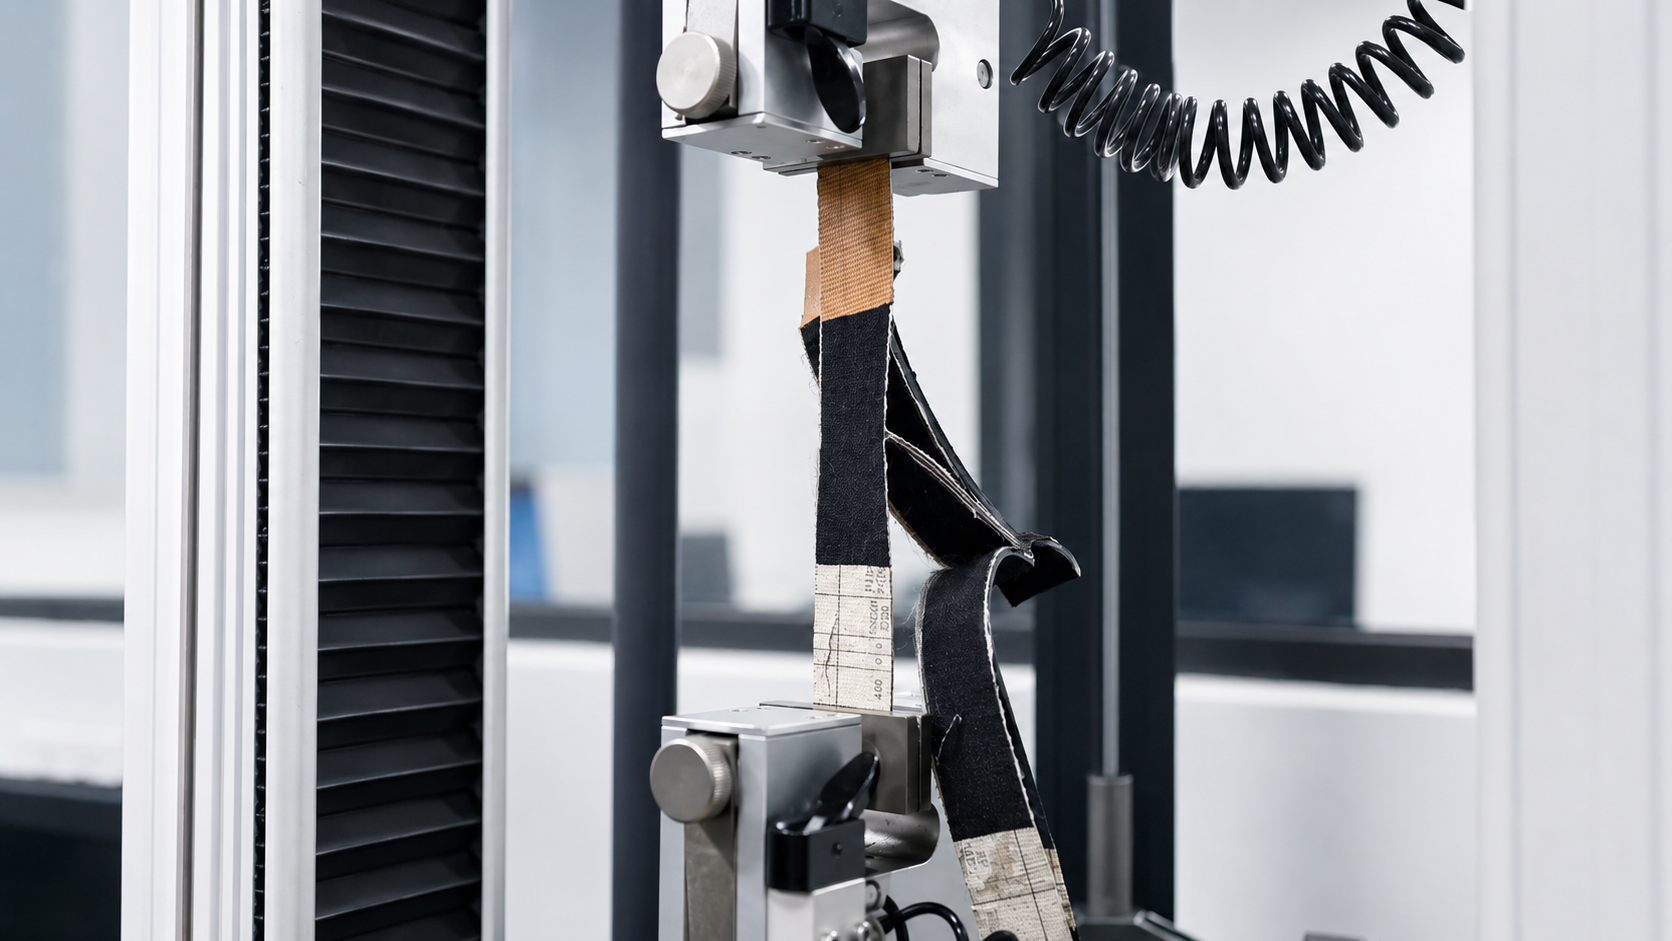
柔軟性のあるシート材は、試験台上では問題なく見えても、実際に使用する際に不具合が生じる可能性があります。このギャップを埋めるのが伸長試験です。伸長試験では、材料が負荷を受けた際に実際にどのように挙動するか、つまり、どれだけ伸びるか、どこから破損し始めるか、積層構造が一体性を保つか、それとも剥離するかなどが明らかになります。サプライヤーを選定する調達チームや、入荷する材料を承認する製品チームにとって、伸長試験が何を測定するのか、そして結果をどのように読み取るかを理解することは、非常に有益です。
目視検査だけでは不十分な理由
受入検査では多くの問題点が発見されます。寸法の不均一性、表面の欠陥、色のばらつき、端部の状態など、そのほとんどは目視で確認できます。しかし、検査では、応力が加わった後の材料の挙動を把握することはできません。幅全体にわたって均一に1.2mmの厚みを持つシートでも、荷重がかかり始めた瞬間に、不均一に伸びたり、コーティング界面で剥離したり、隠れた弱点に沿って裂けたりする可能性があります。
外観検査と機械的性能の間のギャップこそが、伸張試験が認定プロセスにおいて重要な役割を果たす所以です。伸張試験は受入検査に取って代わるものではなく、受入検査と併用することで、材料が意図された用途に適しているかどうかをより包括的に把握するのに役立ちます。
拡張テストが実際に測定しているもの
基本的な手順は簡単です。試験片の両端を掴み、一定の速度で引っ張りながら、荷重と変位を記録します。この試験で捉えられるのは、材料が破断する点だけでなく、伸びきった状態全体における材料の反応です。
購入者にとって役立つ質問は次のとおりです。材料は徐々に変形するのか、それとも突然破損するのか? どのくらいの伸びで目に見えるくびれや裂け目が生じるのか? 試験片が積層構造またはコーティングされている場合、基材が破断する前に層が分離するのか、それとも材料本体が破損するのか? これらの質問に対する答えはそれぞれ、ガスケット、ライナー、コンベヤベルトカバー、または保護パッドにおける材料の挙動について異なる情報を提供します。
破壊モードは、荷重値と同じくらい重要です。ゴム本体を貫通する凝集破壊は、層間の接着力が材料自体よりも強いことを示しており、通常は良い兆候です。界面での接着破壊は、接着力が弱点であることを示しており、用途によっては許容できる場合とできない場合があります。試験片の端から始まる裂け目は、材料の問題ではなく、試験片の準備に問題があることを示している可能性があります。
伸張性試験が他の材料検査とどのように関連するか
伸び試験、厚さ測定、耐摩耗性試験は関連性はあるものの、それぞれ異なる疑問に答えるものです。これらを同一視することは、調達においてよくある間違いです。
|
テストタイプ |
測定対象 |
測定しないもの |
|
伸長/引張試験 |
伸び、破壊荷重、破壊モード、層間接着 |
寸法形状、表面耐摩耗性 |
|
厚さ検査 |
寸法の一貫性、プロセスの安定性 |
機械的強度、伸び、摩耗挙動 |
|
摩耗/摩擦試験 |
摩擦や繰り返し接触による表面摩耗 |
引張強度、伸び、軸方向荷重下での破壊 |
完全な品質評価ワークフローにおいて、これら3つのチェックは、同じストーリーの異なる側面を示しています。厚さ測定は、材料が安定したプロセスで製造されたことを確認します。伸び試験は、機械的挙動が用途の要求に合致していることを確認します。摩耗試験は、ライナーがコンベアベルトと擦れる場合、ガスケットが繰り返し圧縮される場合、または保護パッドが作業面と接触する場合など、使用環境において表面が耐えられることを確認します。
検体の準備とセットアップ ― 結果がうまくいかない原因
適切な引張試験は、機械の電源を入れる前から始まります。試験片の幅は一定でなければなりません。切断面が不均一だと、狭い部分に応力が集中し、試験結果が実際よりも低く出てしまいます。グリップの位置合わせも重要です。試験片が軸からずれて荷重を受けると、純粋な引張ではなく、引張と曲げの組み合わせが測定されてしまいます。切れ味の悪い切断刃によるほつれたり裂けたりした端も、同じ方向に結果を歪めます。
これらは特別な要件ではありません。時間的制約がある場合や、オペレーターが特に柔軟性のあるシート材料に精通していない場合などに、見落とされがちな基本的な要件です。試験片自体が慎重に準備されていなければ、試験規格に従って正しく試験片を取り付け、ロードし、実行したとしても、誤ったデータが得られる可能性があります。
積層またはコーティングされたフレキシブルシート材料の場合、作業者は試験片のどの部分で破壊が始まったかを記録しておく必要があります。端部で破壊が始まる場合は、準備に問題があることを示唆します。ゲージ長の中央で破壊が起こる場合は、健全な試験片であれば当然の結果です。グリップ部分で破壊が起こる場合は、通常、クランプに問題があります。引張破壊の前に層間剥離が起こる場合は、その材料のコーティングまたは積層体の接着が制限要因であることを示しています。
厚みと粘度:上流チェック
柔軟性のあるシート材の引張試験を行う前に、厚さを測定することは賢明な第一歩です。幅方向に厚みのばらつきが大きいシートは、グリップ内で均等に荷重がかからず、薄い部分が先に破断するため、試験結果は平均的な材料ではなく、試験片の最も薄い部分を反映することになります。
厚みの均一性は、製造工程についても示唆を与えます。カレンダー加工シート、押出成形シート、コーティング布地はいずれも、特徴的な厚みのばらつきパターンを示します。複数の測定点において厚みに不規則なばらつきが見られるシートは、製造工程に不安定性があることを示唆しており、材料を生産に投入する前に調査する価値があります。
摩耗試験を追加すべき場合
伸縮性に優れた素材でも、表面の摩耗が早い場合は必ずしも最適な選択肢とは言えません。コンベアベルトカバー、滑り面用ライナー、機械の保護パッドなど、動きを伴う用途で使用される柔軟性のあるシート状素材の場合、耐摩耗性データは必須です。
DIN摩耗試験は、ゴムおよびゴム状材料の標準的な試験方法です。規定の摩耗ホイールを制御された荷重下で試験片に押し付け、体積損失をmm³単位で測定します。損失が少ないほど、耐摩耗性が優れていることを意味します。損失が120mm³の材料は、硬岩や骨材への曝露に耐えることができ、200mm³を超える材料は、より軽負荷の用途に適しています。伸び試験に加えて摩耗試験を実施することで、接触頻度の高い使用環境において材料が適切かどうかをより包括的に把握できます。
材料認定におけるよくある間違い
単一の強度値だけを要求し、それを全てとみなすのは間違いです。引張破断強度は、引張試験の結果の一つに過ぎません。破断時の伸び、荷重-伸び曲線の形状、破壊モードなども、少なくとも同等に、場合によっては用途によってはそれ以上に有益な情報となります。
異なる試験方法による結果を同等とみなすことは誤りです。ISO 37に準拠した拡張試験とASTM D412に準拠した拡張試験では、同じ材料からでも異なる数値が得られます。どちらの規格が使用されたか、また試験片の形状が同じかどうかが分からない限り、これらの数値を直接比較することはできません。
清潔な試験片は良質な材料であると仮定しがちですが、実際には、適切に準備・設置された試験片でも、荷重がかかり始めると機械的特性が劣る場合があります。これは試験の目的であり、試験自体に問題があるわけではありません。
フレキシブルシート材を承認する前に購入者が確認すべきチェックリスト
供給業者には、使用した試験方法(規格と試験片の形状)、試験片の準備手順、および観察された破損モードの説明(荷重値だけでなく)を尋ねてください。シート幅全体にわたる複数の箇所の厚さデータを要求してください。材料が使用中に摩擦や接触を受ける可能性がある場合は、摩耗試験データを別途要求してください。
継続的な供給においては、受入検査と機械的試験の結果は、ロット間で一貫した傾向を示すべきです。寸法データが安定しているにもかかわらず、機械的結果がロットごとに異なる場合は、原材料または製造工程管理に、寸法測定だけでは明らかにならない変動要因が存在する可能性があります。
よくある質問
伸び試験は引張試験と同じですか?
調達に関する会話では、これらの用語はしばしば同義語として使われます。厳密に言えば、引張試験は強度と破断までの伸びを測定するものであり、伸長試験はより具体的には、定められた伸長範囲における伸びの挙動を測定するものを指します。実際には、試験の手順は似ていますが、重要なのはどの規格が使用され、どのような結果が記録されたかを知ることです。
厚み検査は伸び試験の代わりになり得るか?
いいえ。厚み測定は形状とプロセスの安定性を確認するものであり、伸び挙動、破壊荷重、または積層構造が張力下でどのように挙動するかを予測するものではありません。どちらの検査も有用ですが、それぞれ異なる疑問に答えるものです。
耐摩耗性試験は、伸長挙動試験と併せて実施すべきタイミングはいつですか?
柔軟性のあるシート材が、他の表面との摩擦、滑り、または繰り返し接触を伴う用途で使用される場合。コンベヤベルトカバー、保護ライナー、可動アセンブリのガスケット、機械の表面パッドなどはすべてこのカテゴリーに該当します。これらの用途における表面の耐久性は、伸びデータだけでは予測できません。
故障モードは、負荷数値では分からないどのような情報を買い手に伝えるのでしょうか?
破壊モードは、材料がどこでどのように破壊したかを示します。ゴム本体の凝集破壊は、層間の接着力が材料自体よりも強いことを意味し、一般的には良好な状態です。積層界面での接着破壊は、接着部が弱点であることを意味します。端部から始まる破壊は、材料自体が弱いのではなく、試験片の準備が適切でなかったことを示している可能性があります。荷重値は必要な力の大きさを示し、破壊モードは、なぜ、どこで破壊が起きたかを示します。





