

コンベヤベルトのスプライス部の破損は、ベルト自体の故障というよりも、システム全体の故障です。スプライス部の準備、形状、張力、プーリーの形状、または接合方法がベルトの構造に合っていないために、接合部が開いたり、浮き上がったり、ひび割れたり、剥離したり、破損したりします。まずは故障パターンを把握し、次にその原因となった運転条件を修正してください。ベルトを交換するだけでは、問題が解決することはほとんどありません。
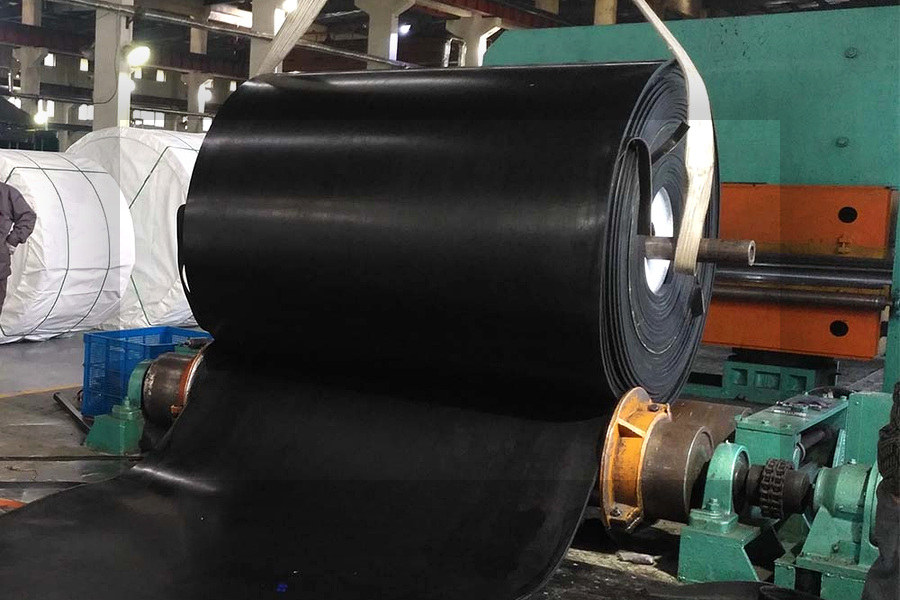
コンベヤベルトのスプライスとは、ベルトが連続したループを形成するための機械的かつ引張的な接続部です。同時に、コンベヤシステムの中で最も故障しやすい部品の一つでもあります。ベルトのカバーゴム、カーカスの強度、残存耐用年数が十分であっても、スプライスが開いたり、浮き上がったり、ひび割れたり、分離したりすると、生産が停止してしまう可能性があります。
輸入業者、販売業者、保守チームにとって、正しい問いは単に「どの接合部が最も強いか?」ではありません。より適切な問いは、 「どのような故障パターンが発生しているか、どのような運転条件がそれを引き起こしたか、そしてどの接合方法と設置管理がベルト構造に適しているか?」です。
このガイドでは、コンベアベルトの接合部の故障を診断し、より明確な交換仕様書または新規プロジェクト仕様書を作成するための実践的な方法を提供します。
コンベヤベルトの継ぎ目がベルト本体よりも先に破損する理由
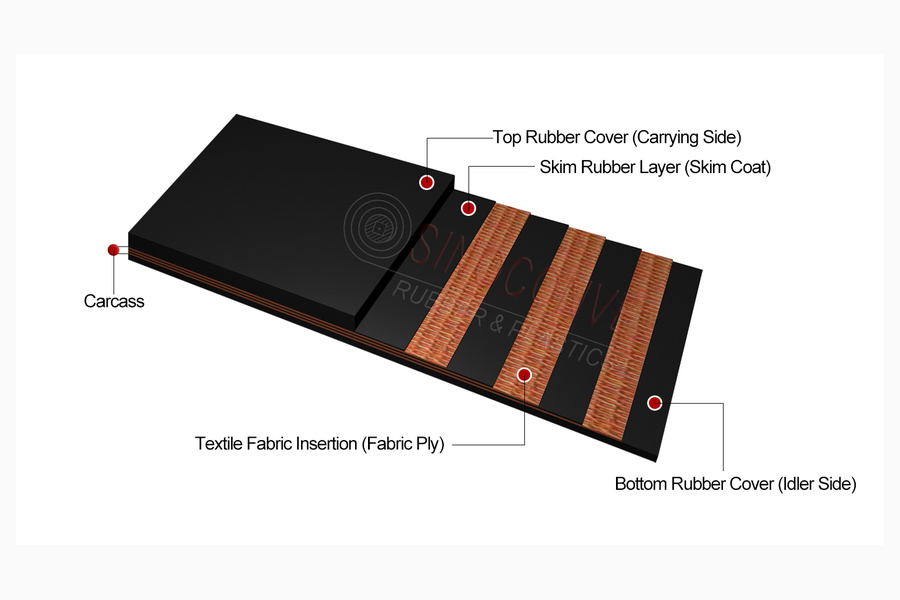
スプライスは移行ゾーンです。あらかじめ準備された重なり部分、接着部分、ファスナーセット、またはその他の承認された接合設計を通してベルトの張力を伝達する必要があります。また、プーリーの周りを繰り返し通過し、アイドラーを通して屈曲し、負荷ゾーンの衝撃に耐え、ベルトと一直線に並ぶ必要があります。
つまり、関節は同時に複数の変数の影響を受ける可能性があるということだ。
- ベルト構造(繊維層またはスチールコードを含む)
- カバーグレードとベルトの厚さ
- プーリーの直径と巻き取り動作
- ベルト張力と始動負荷
- 接合部の準備、温度、圧力、硬化時間
- 位置合わせと追跡
- 材料の衝撃、水分、油、熱、または汚染
- 作業員の作業技術と検査規律
したがって、スプライスは単なる修理消耗品としてではなく、システム全体の決定事項として扱うべきである。
コンベヤベルトの接合部における8つの一般的な故障パターン
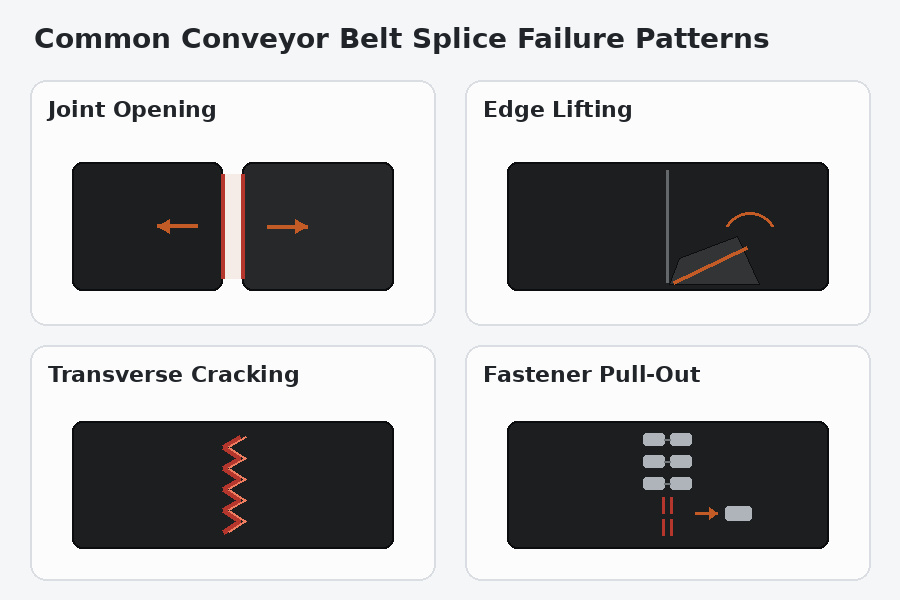
1. 継ぎ目線に沿って継ぎ目が開きます
接合部の開きは、通常、接着不良、重ね合わせ不足、汚染、不適切な接合条件、またはベルト構造に適合しないスプライス設計を示しています。熱加硫接合の場合、準備された表面は清潔で適切に処理されている必要があります。機械的に締結される接合では、締結具の選択、間隔、取り付け深さ、およびベルトとの適合性がすべて重要になります。
検査の重点:分離が端部、中央部、プーリーの移行部、または損傷した締結部のいずれから始まっているかを特定する。開始点によって、主な原因が準備不良、曲げ応力、衝撃、またはアライメント不良のいずれであるかが明らかになることが多い。
2. 端の浮き上がりまたは端の分離
端部の浮き上がりは、ジョイントが完全に破損する前にしばしば見られます。ベルトの角が盛り上がったり、ゴムが露出したり、埃や湿気が溜まる薄い隙間ができたりすることがあります。一般的な原因としては、切断精度の低さ、スプライス形状の不均一性、端部のシール不良、ベルトの張力過多、ジョイントの片側に繰り返し負荷がかかるようなトラッキング不良などが挙げられます。
端の浮き上がりを修正するために、目に見える部分だけをトリミングしないでください。まず、ベルトの軌道、プーリーの位置合わせ、巻き取り状態、およびジョイントの寸法を確認してください。
3. 継手部を横切る亀裂
ベルト幅全体に広がる亀裂は、繰り返しの曲げ、接合部の過剰な剛性、不十分な柔軟性、熱による劣化、または不適切なプーリー径などが原因である可能性があります。ベルト本体よりもはるかに剛性の高い接合部では、プーリーを通過するたびに曲げ応力が集中する可能性があります。
調査では、亀裂の位置とプーリーの位置、および動作温度を比較検討する必要がある。また、ベルトが構造上推奨されるプーリー径よりも小さい直径で使用されているかどうかも確認する必要がある。
4. 層間またはカバー層間の剥離
層間剥離とは、本来接着されているべき層が分離してしまう現象を指します。これは、接着不良、異物混入、下地処理時の水分、硬化不良、過度の熱曝露、または接合部の設計範囲を超える条件下での繰り返し曲げなどが原因で発生します。
供給業者は、写真だけで剥離を診断すべきではありません。ベルトの構造、カバーの厚さ、接合方法、動作温度、および使用履歴を要求してください。ベルトが油や化学薬品にさらされた場合は、コンパウンドの適合性も確認してください。
5. ファスナーの抜け落ちまたはファスナーラインの損傷
機械式締結具は、設置時間や現場の状況により加硫処理が現実的でない場合に有効ですが、締結具システムはベルトの厚さ、張力、プーリーの形状、搬送物に合わせて選定する必要があります。締結具のサイズが小さすぎたり、取り付けが不適切だったり、ベルトの端に近すぎたり、過度の張力や衝撃にさらされたりすると、引き抜きが発生する可能性があります。
ファスナーラインは、プーリーのライニングの損傷、ベルトクリーナーの干渉、材料の漏れといった二次的なリスクも引き起こす可能性があります。機械的に接合されたベルトを指定する際には、接合部を単に「機械的」と表現するのではなく、ファスナーの種類と取り付け要件を明記してください。
6. 関節のずれと不均一な摩耗
ベルトは大部分の長さでは正しく走行するものの、継ぎ目がプーリーや戻り経路に達するとずれが生じる場合があります。これは、継ぎ目がベルトの中心線に対して直角になっていない、準備段階でベルトの両端が正しく位置合わせされていない、または継ぎ目の厚みが均一でないことを示しています。
ジョイントの厚みが均一でないと、ローラー上を通過する際に繰り返し衝撃が発生することがあります。時間が経つにつれて、その衝撃によってジョイント、アイドラー、クリーナー、プーリー表面が損傷する可能性があります。
実地点検:ベルトの中心線をマークし、継ぎ目が負荷ゾーンとプーリーに正しく接続されているかを確認します。また、継ぎ目が通過した後の最初の戻りローラーとクリーナーの接触点も点検します。
7. 接合部の早期摩耗
接合面が周囲のカバーよりも早く摩耗する場合、不均一な移行部、過剰な材料接触、洗浄圧力、またはカバー材料の不一致が原因となっている可能性があります。接合部が盛り上がっていると、洗浄剤や負荷部品に対してスクレーパーのように作用することがあります。
研磨材を扱う場合は、ジョイントカバーとベルトカバーの摩耗特性が互換性があることを確認してください。最適な解決策は、単に公称摩耗等級の高いベルトを選択するのではなく、スプライス形状を改善したり、よりクリーンな設定にしたりすることかもしれません。
8. スプライス付近でベルトが完全に切れる
ジョイント付近でのベルト切れは、重大な故障リスクを伴います。考えられる原因としては、応力集中、ジョイント強度の不足、過張力、衝撃荷重、プーリーの不適合、製造工程におけるカーカスの損傷、または異なるベルト構造用に作られたスプライスなどが挙げられます。
不具合の検証を行わずに、同じ接合手順を再利用しないでください。不具合箇所を保存し、両面を撮影し、ベルトの方向を記録し、プーリーや荷重点に対する位置を特定してください。これらの証拠は、供給業者が材料の不具合と設置またはシステムの不具合を区別するのに役立ちます。
故障パターンと初期対応
| 観察された状況 | まず最初に尋ねるべき質問 | 典型的な矯正方向 |
|---|---|---|
| 関節は中央で開きます | 下地処理された表面は清潔で、完全に接着されていましたか? | 準備、接着剤、圧力、硬化、および重ね合わせを確認する |
| 片方の端が持ち上げる | ベルトのトラッキングや接合部は直角になっていますか? | 位置合わせ、エッジの密閉性、および張力を確認してください。 |
| プーリーの移行部に亀裂が入る | ジョイントはプーリーの形状に対して硬すぎるのでしょうか? | ベルトの柔軟性、プーリーの直径、ジョイントの設計を確認してください。 |
| 留め具が抜ける | 留め具のサイズ、間隔、取り付け方法は正しいですか? | 接合部の適合性と設置方法を再計算する |
| ジョイントはベルトよりも早く摩耗する | 移行部の圧力が上昇しているか、洗浄圧力が過剰ですか? | 正しいジョイントプロファイルとクリーナー設定 |
| 接合部付近で破損 | 死骸は損傷していたのか、それとも過積載されていたのか? | 証拠を保全し、徹底的な技術レビューを実施する |
この表は診断の出発点であり、アプリケーション固有の評価に代わるものではありません。
熱加硫接合か機械的接合か:どちらを選ぶべきか
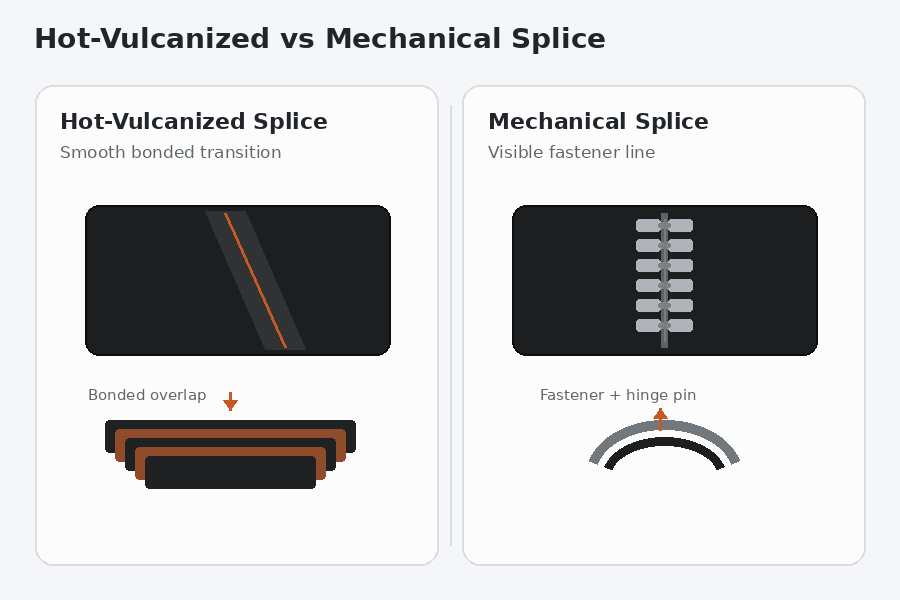
接合方法は、ベルトの構造、現場の状況、使用可能な設備、および要求される使用性能に応じて決定する必要がある。
| 決定要因 | 熱加硫接合 | 機械的接合 |
|---|---|---|
| 関節の連続性 | 正しく施工すれば、滑らかな移行部を持つ接着接合部となる。 | ファスナーラインは機械的な移行部を形成する |
| インストールリソース | プレス機、訓練された人員、管理された準備、および硬化が必要 | 現場の状況によってはより速く、現地での交換も容易になる可能性がある。 |
| ベルトとプーリーの互換性 | ベルト製造業者の構造および接合手順に従う必要があります。 | ファスナーメーカーの制限事項とベルトの互換性を遵守する必要があります |
| 最良の調達慣行 | 接合部の設計、ベルトの構造、および硬化要件を明記してください。 | 締結システム、間隔、エッジクリアランス、および取り付け方法を指定してください。 |
| 主なリスク | 準備や硬化が不十分な場合は、負荷がかかるまで気づかないことがある。 | 引き抜き、クリーナーの干渉、漏れ、または過度のジョイントの固さ |
どちらの方法も、すべてのコンベヤに自動的に適合するわけではありません。サプライヤーは、ジョイントを推奨する前に、ベルトの幅、引張強度、カーカスタイプ、厚さ、作動張力、プーリー径、材料特性、温度、および現場での設置条件に関する情報を入手する必要があります。
スプライスの故障モード、根本原因、および現場での対応
以下の各故障モードには原因が限定されており、それぞれの原因は現場で確認できる証拠を残します。この表は、保守チームが必要とする4つの事項、すなわち、何が故障したのか、なぜ故障したのか、原因を確認するために何を調べるべきか、そしてそれに対して何をすべきかを順に示しています。この表は、コンベヤベルトの接合方法の見直しと併せて参照されることを想定して作成されています。なぜなら、設置時に選択された接合方法が、後々の接合部の故障範囲を決定づけるからです。
| 故障モード | 最も可能性の高い根本原因 | それを裏付ける現場証拠 | 是正措置 |
|---|---|---|---|
| 関節は中心線に沿って開きます | 接着面が汚染されているか、硬化が不十分である。重ね合わせ部分が車体に必要な長さよりも短い。 | 光沢のある、接着されていないスキムラバーが露出した生地。剥離は両端から離れたところから始まる。 | 端を再切断して再研磨し、ベルト幅ではなくカーカスからオーバーラップとサイクルを設定して再硬化する。 |
| 片側のみ端が持ち上がる | スプライスが中心線に対して直角でない場合、または単一のエッジに負荷をかける際に継続的なずれが生じる場合 | プーリーを通過するたびに同じ側の隙間が広がり、ジョイントを通過するたびにベルトがふらつく。 | ベルトの端を直角にし、プーリーとアイドラーの位置合わせと巻き取りを正しくしてから、再接続します。 |
| 接合部を横切る亀裂 | ジョイントがベルト本体よりはるかに硬い、またはプーリーの直径がベルトの定格より小さい | 亀裂は一定の間隔で、常に同じ滑車で繰り返される。 | より低い段差またはより柔軟なスプライス設計に変更し、プーリーの直径をベルトのデータと照合してください。 |
| 層間剥離 | 調製中に水分または溶剤が混入した場合、または使用温度が化合物の定格温度を超えた場合 | 層間剥離、界面にチョーク状または変色したゴムが見られる | ベルトを乾燥させ、作業場の湿度を管理してください。 耐熱ベルトのグレード比較表に記載されている温度に対して、コンパウンドが適切であることを確認してください。 |
| 留め具の抜け落ちや端の破れ | ファスナーのサイズ、間隔、またはエッジ距離がメーカーのチャートの範囲外である場合 | 穴の拡大、ベルト端の破れ、ファスナーラインの反対側の断熱材の損傷 | 実際の張力とプーリーの形状に基づいて締結具の選択を再計算するか、加硫接合に変換する。 |
| ジョイントはベルトよりも早く摩耗する | 接合部の形状が盛り上がっている、または接合部でのクリーナーブレードの圧力が高すぎる | 研磨された丸みを帯びた接合面。接合部のみに、よりきれいなチャタリングや焦げ跡が見られる。 | ジョイントをカバーと面一にし、クリーナーブレードの圧力とブレードの状態を再設定します。 |
| 接合部のすぐ横で切断する | 衝撃荷重、過度の張力、または調理中の枝肉の損傷による応力集中 | 段差の縁に新たな裂け目があるが、ベルト本体は接合部から離れた部分では無傷である。 | 破損した部分を保存し、起動と荷重を見直し、再構築前に接合部の強度を再指定する。 |
接合方法別の接合効率とダウンタイム
接合部の強度は通常、ベルト自体の引張強度に対する割合として表されるため、同じ方法でも異なるカーカスでは異なる結果が得られます。以下の範囲は目安であり、常にベルトメーカーが承認したスプライス設計に置き換える必要があります。ダウンタイムは、方法名よりも接合部の製造方法によって大きく左右されます。加硫接合には、プレス、加硫制御、およびこの加硫機ガイドで説明されている詳細が必要です。
| 接合方法 | 標準的な関節効率 | 最適なフィット感のベルト構造 | セットアップとダウンタイム | 受諾前の確認 |
|---|---|---|---|---|
| 熱加硫、布プライ | ベルトの引張強度の約80~100% | 繊維EPまたはNNプライ、2~5プライ、一般用途 | 圧迫および制御硬化;通常、関節あたり2~6時間。 | 枝肉ごとのステップ数とステップ長、硬化温度ログ、サイクル全体を通して保持された圧力 |
| 熱加硫スチールコード | ベルトの引張強度の約70~90% | 高圧幹線におけるスチールコードベルト | 複数段階のプレスと長時間の硬化;一般的に6~12時間 | コード間隔は維持され、ステップアライメント、硬化度はプラテンではなくスプライス中心で測定される。 |
| 冷間接着 | ベルトの引張強度の約50~80% | 低張力ライン上の軽量繊維ベルト | プレスは不要。ベルトを張る1~4時間前であることが多い。 | 研磨と完全乾燥、接着剤の混合比、クランプ圧力、室温での硬化時間 |
| 機械式締結具 | ベルトの引張強度の約40~75% | 薄型ベルト、緊急修理、低張力または短距離コンベヤ | 最速の選択肢。多くの場合1時間以内。 | ファスナーのサイズと間隔はメーカーのチャート、エッジ距離、ヒンジピンの状態、プーリーのクリアランスに従ってください。 |
| 段付きまたは指継ぎ | 正しく作られた布製ベルトの場合、最大で約90%の節約が可能 | 継ぎ目が目立たず、すっきりとした仕上がりが必要な布製ベルト | 高温加硫に似ているが、レイアウト時間が長い | 指の長さとフィット感、インターロック部分に隙間がないこと、ベルトが荷重をかける前に完全に硬化していること |
接合部検査結果の読み方:許容範囲とは
検査は、数値に基づいて意思決定が行える場合にのみ有効です。以下の基準値は、現場で経験則として用いられる実用的な限界値です。ベルトメーカーが継手の合格基準を定めている場合は、そちらが優先されます。規定の限界値に基づいて監視されている継手は、警告なしに故障することはほとんどなく、工場で製造されたエンドレスコンベヤベルトが重要なラインにおける故障モードを一つ完全に排除できるのもそのためです。
| 検査時に確認する | 引き渡し時に許容範囲内 | 今すぐ調査する | ベルトをサービスから外す |
|---|---|---|---|
| ジョイントラインの開口部 | 目に見える分離はなく、接合部は密閉されている。 | 端の開口部は約2mm以下で、生地は露出していません。 | 布地や紐が見える開口部 |
| スプライスの厚さ | カバーと面一、約1mm未満突出 | 関節部から約1mm~2mm隆起している | 約2mm以上盛り上がっている、またはクリーナーにぶつかる段差 |
| 接合部の直角性 | ベルト幅の約0.5%以内の精度で端が直角になっている。 | 約0.5%から1%のずれ | 関節部で斜めの動きが目視でき、通過ごとにトラッキング動作が行われます。 |
| ファスナーの状態 | すべての留め具がしっかりと取り付けられ、ヒンジピンが自由に動く状態になっている。 | 留め具が1つか2つ緩んでいるか、欠落している | ファスナーラインが引き抜かれた、またはベルトの端が破れた |
| キュアーのレコード | 全サイクルにおける温度と時間の記録 | ログからサイクルの一部が欠落しています | 記録なし、柔らかくスポンジ状のジョイント |
購入者および保守チーム向けの接続部検査チェックリスト
新しいベルトを受け取る前、または修理を承認する前に、以下の事項を記録してください。
- ベルトの識別情報:幅、長さ、構造、カバーの厚さ、およびベルトに刻印されているすべてのマーク。
- ジョイント位置:最も近い駆動プーリー、テールプーリー、積載ポイント、およびクリーナーからの距離。
- 破損パターン:開口部、端部の剥離、ひび割れ、層間剥離、留め具の損傷、摩耗、または破損。
- 運転データ:容量、速度、起動方法、張力または巻き取り機構、および運転温度。
- 材料の状態:塊の大きさ、衝撃、水分、油分、化学物質、および汚染リスク。
- プーリーとアイドラーの状態:直径、ラグ、アライメント、ローラーの固着、および戻り経路の干渉。
- 施工記録:接合方法、日付、作業者、接着剤または締結具の詳細、および該当する場合は硬化条件。
- 写真証拠:ベルト全体の方向を示す写真に加え、両側面と接合部の端のクローズアップ写真。
この記録は、緊急修理を有用な調達データへと変換する。
コンベヤベルト接合部の見積依頼書(RFQ)をより良く書く方法
不十分な見積依頼書は「ジョイント付きの交換用ベルトの見積もりをお願いします」といった内容です。より詳細な見積依頼書は、動作範囲と防止すべき故障について具体的に説明します。
含む:
- ベルトの幅、長さ、構造
- 公称引張強度または該当する場合はスチールコードの表記
- 上部および下部の被覆厚さと必要な化合物の特性
- コンベアの速度、容量、傾斜、および巻き取り装置
- プーリーの直径と負荷ゾーンの状態
- 搬送物、塊の大きさ、水分、油分、温度
- 推奨される接合方法、またはサプライヤーの推薦依頼
- 必要な接合強度、検査書類、および受入基準
- 工場生産品であろうと、野外生産品であろうと、あるいはその両方であろうと
繊維ベルトに関しては、ISO 14890が、一般表面用ゴムまたはプラスチック被覆繊維コンベヤベルトの仕様に関連する場合があります。ISO 9856は、弾性伸びと永久伸びを測定する方法を規定しています。これらの参照規格は、用途審査に取って代わるものではありませんが、購入者が同等の技術文書を要求する際に役立ちます。
よくある質問
コンベアベルトの継ぎ目は、ベルトカバーが新品のように見えても故障することがありますか?
はい。周囲のカバーに摩耗がほとんどない場合でも、準備、接着、位置合わせ、曲げ、張力、衝撃、またはプーリーとの互換性の問題により、ジョイントが破損する可能性があります。
熱加硫による接合は、機械式接合よりも常に優れているのでしょうか?
いいえ。適切な方法は、ベルトの構造、運転条件、設置に必要な資材、プーリーの形状、メンテナンス要件、および承認されたジョイント設計によって異なります。
なぜ接合部は片側だけが持ち上がるのか?
考えられる原因としては、接合部の歪み、トラッキング不良、準備不良、厚みの不均一、または過度の端部負荷などが挙げられます。ベルトの切断や再接合を行う前に、コンベアシステムを点検してください。
ベルトの接続不良が発生した場合、ベルト供給業者にどのような情報を送ればよいでしょうか?
ベルトの刻印、寸法、写真、故障箇所、使用時間、運転条件、プーリー径、接合方法、および設置記録を送付してください。可能な場合は、故障箇所を保存しておくと役立ちます。
スプライス不良の繰り返しを減らすにはどうすればよいでしょうか?
ベルト構造に合わせたジョイント設計を使用し、準備と設置を制御し、アライメントとプーリーの状態を検査し、見積依頼書に実際の運転データを含めてください。
結論:スプライスを設計部品として扱う
コンベヤベルトの接合部の破損は、単に強度が高いベルトを購入するだけでは解決しないことがほとんどです。耐久性のある解決策は、破損パターンと運転条件、接合方法、ベルト構造、設置管理を関連付けることによって得られます。
ベルトの交換や新しいコンベヤの仕様作成をご検討の際は、ベルトの寸法、構造、使用条件、プーリーデータ、および破損した接合部の写真をSINOCONVEまでお送りください。弊社チームが用途を検討し、最適なベルトと接合部の構成をご提案いたします。





