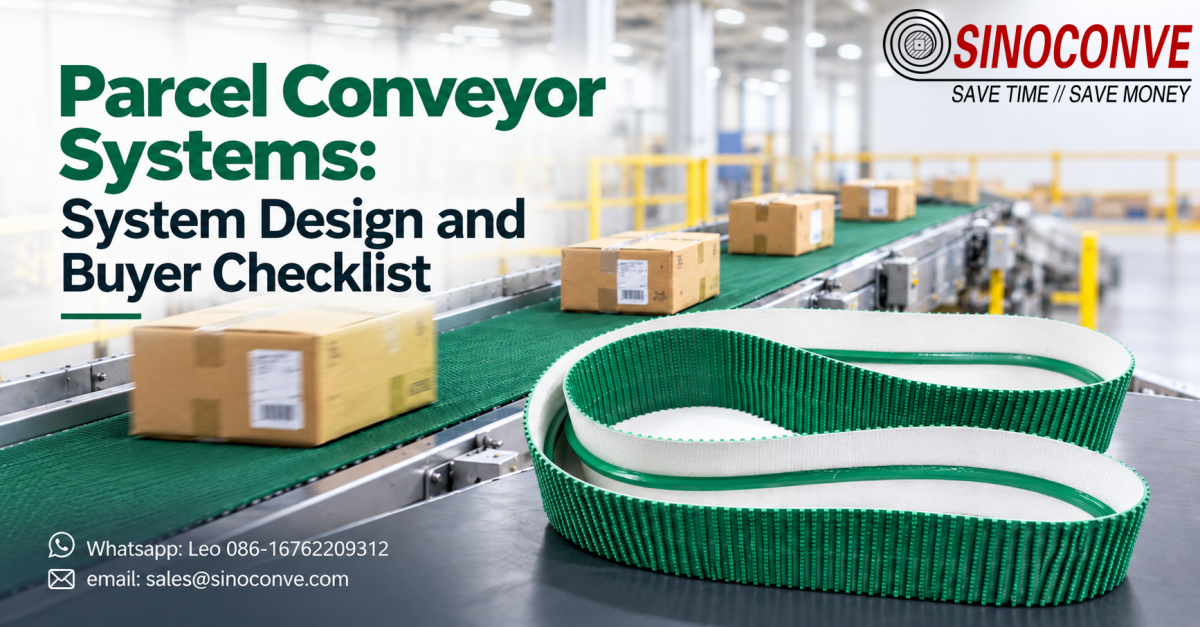
Un sistema transportador de paquetes es una cadena de zonas en lugar de una sola máquina, y su tamaño se basa en la demanda: piezas por hora, peso promedio de las piezas, número de puertos de clasificación y el factor pico que realmente entrega su hora de mayor actividad. Consiga los límites de zona y las interfaces correctas y la lista de equipos encajará por sí sola.
Nuestro equipo de ingeniería en Ningbo construye las correas, los rodillos y los elementos de transmisión que terminan dentro de estas líneas, y participamos en proyectos de paquetería y distribución en el punto donde el plano del integrador cumple con la lista de adquisiciones. El patrón se repite. Se planifica un centro en torno a una cifra principal, como 8.000 paquetes por hora, y luego se replanifica dos veces durante la puesta en servicio porque el buffer de inducción era unos metros demasiado corto, los puertos de clasificación no podían despejarse al ritmo que suponía la hoja de cálculo, o se solicitaba una transferencia inclinada para levantar cajas que su geometría nunca permitía. Cada uno de ellos es una decisión del sistema. Ninguno de ellos se soluciona comprando un cinturón diferente.
Lo que sigue permanece a nivel del sistema: el límite entre un remolque y otro, la forma en que las familias de equipos se combinan zona por zona, un cálculo de capacidad que puede reproducir con sus propios números y las limitaciones del entorno, las interfaces de control, la lista de adquisiciones y los errores de diseño que deciden si la línea alcanza su objetivo.

01Dibujar el límite del sistema de un tráiler a otro
Los límites de un sistema transportador de paquetes se extienden desde el momento en que se abre la puerta de un remolque hasta el momento en que el último paquete de salida se ubica dentro del remolque que sale. Llevarlo a cualquier otro lugar crea brechas que nadie posee, y esas brechas son donde el rendimiento desaparece silenciosamente. El error más común es trazar el límite en el clasificador, porque el clasificador es la máquina más cara del edificio y, por lo tanto, atrae toda la atención.
Las transferencias que deciden el rendimiento real
Una línea solo corre tan rápido como su transferencia más débil. Entre el muelle y el clasificador hay al menos cuatro de ellos: remolque a transportador de descarga, transportador de descarga a inducción, inducción a la sección de singularización o dosificación y medidor a alimentación del clasificador. Aguas abajo hay dos más, desde el clasificador hasta el conducto y desde el conducto hasta la estación de construcción de salida. Si alguno de ellos tiene un tamaño insuficiente aunque sea por un pequeño margen, el déficit se niega a permanecer local. Viaja río arriba en forma de atascos y río abajo como espacios, y el clasificador está inactivo al 60 por ciento de su velocidad nominal mientras todos culpan al clasificador.
Qué pertenece dentro del límite
En el interior, contamos cada elemento motorizado y de gravedad que mueve un paquete entre esos dos remolques, junto con los controles, sensores y zonas de acumulación que permiten que la línea absorba la variación diaria. Afuera, colocamos la práctica de carga de remolques, la programación del patio y el plan de almacenamiento, todo lo cual cambia el rendimiento pero es administrado por otros equipos.
Ser explícito sobre esa línea es importante en la etapa del contrato, porque decide quién paga cuando dos proveedores especificaron el transportador de descarga y el carril de inducción frente a dos supuestos de tarifas diferentes. Hemos visto un proyecto estancado durante once días precisamente por esa cuestión, con dos camiones esperando y ningún proveedor obligado a volver a calcular los números.
02Zona por zona: lo que realmente tiene que hacer cada sección
Cada línea de parcela, por grande que sea, se descompone en una pequeña cantidad de zonas funcionales. Los nombres difieren entre los integradores, pero la física no. Nombrar las zonas con precisión es lo que permite a dos proveedores cotizar el mismo arancel sin inventar sus propias suposiciones sobre dónde se singulariza el paquete, dónde se mide y dónde se permite hacer cola.
Zonas de recepción e inducción
La recepción es donde la línea deja de ser una operación masiva y comienza a ser de un solo archivo. El trabajo de esta zona es convertir un flujo suelto e irregular de paquetes en una secuencia controlada con espacios predecibles. Los transportadores telescópicos o extensibles sacan la carga del remolque, los elevadores o las secciones en espiral la elevan hasta la plataforma de clasificación, y un combinador de fusión pliega dos o tres carriles de entrada en un carril de dosificación sin permitir que los paquetes se toquen. La inducción es la zona menos diseñada en la mayoría de los dibujos y la que más a menudo limita todo el sistema.
Clasificación y su lado posterior
La clasificación es la zona que todos diseñan primero y la que tiene menos probabilidades de ser un verdadero cuello de botella. Ya sea que el mecanismo sea una correa transversal, una bandeja inclinable, un desviador de rueda emergente o una zapata deslizante, su capacidad nominal es un número claro expresado bajo singularización ideal y espaciado ideal. En servicio no recibe ninguna de las dos cosas. La zona inmediatamente después de la clasificación es donde surgen la mayoría de los problemas funcionales, porque es allí donde la gravedad toma el control y donde un conducto con dos grados de poca profundidad se convierte en un atasco diario.
Fusionar, desviar y enviar
La fusión, el desvío y el envío existen para recombinar y volver a separar la corriente antes de que abandone el edificio. Su función es intermitente y desigual, lo que hace que sea fácil reducir su tamaño en el papel. Una estación de construcción de salida que debe encargarse de la construcción de un remolque completo cada dieciocho minutos tiene que recibir paquetes en ráfagas, y el transportador que los alimenta tiene que mantener un buffer, no sólo el transporte. Un sistema bien diseñado trata el despacho como un pico de demanda, no como un flujo constante.
03La matriz de combinación de equipos
Elegir equipamiento no es cuestión de elegir la mejor familia. Es cuestión de elegir la familia cuyo modo de falla se puede tolerar en una zona determinada y luego especificar la interfaz con la zona vecina de manera tan estricta que las dos coincidan en el paso, la elevación y la velocidad del producto. La siguiente matriz es la que utilizamos cuando un proyecto llega como un dibujo de proceso sin una lista de equipos adjunta.
| Zona | Familias de equipos que se ajustan al deber | La interfaz debe coincidir con la siguiente zona | Qué falla primero cuando la interfaz está suelta |
|---|---|---|---|
| Recepción de tráiler | Cargador de cinta telescópica, plataforma de rodillos extensible o cinta rígida que llega hasta el borde de un muelle fijo. | Elevación de descarga y velocidad de salida, para que los paquetes que salen del cargador no caigan en una cinta más rápida. | Los paquetes se acumulan en la boca del remolque cada vez que la correa fija corre más rápido de lo que el cargador puede alimentar. |
| Inducción y medición | Cinta plana con una compuerta de medición, un combinador de fusión o un separador que alimenta un único carril de medición. | Paso de parcela declarado y velocidad que la alimentación del clasificador puede aceptar sin recircular. | Alimentaciones dobles y paquetes uno al lado del otro, que el clasificador luego lee como un solo elemento o los rechaza por completo. |
| Clasificación primaria | Correa cruzada, bandeja inclinable, desviador de rueda emergente o zapata deslizante, elegidos por tarifa y combinación de productos. | Elevación de entrada y salida, ángulo de entrada del canal y recuento de canal que coincide con la velocidad del puerto. | La recirculación sube porque los conductos asignados están llenos y no se proporcionó ninguna ruta de excepción. |
| Transferencia inclinada | Cinturón con listones o estampado, cinturón de pared lateral o elevador en espiral donde la huella es estrecha. | Velocidad de entrada y salida coincidente con las secciones horizontales, sin paso de aceleración en el cambio. | Las cajas se deslizan o giran en la pendiente y llegan atascadas de lado en la transición superior. |
| Curvas y esquinas | Módulo de rodillo de curva motorizado, curva de rodillo cónico o unidad de curva de correa en diseños reducidos. | Diferencia de velocidad interior y exterior, y un espacio de transferencia por el que el paquete más pequeño no puede pasar. | Los paquetes viajan por el riel exterior, giran y vuelven a entrar en la sección recta desalineados. |
| Canales y líneas de gravedad | Canal motorizado o por gravedad, canal en espiral o carril de acumulación de rodillos hacia la estación de construcción. | Ángulo de deslizamiento consistente con el paquete más liviano y más pesado, y una boca de descarga clara. | Los sobres de polietileno livianos se estancan en un conducto poco profundo mientras que los cartones pesados se sobrepasan y bloquean la boca. |
| Búfer de acumulación | Acumulación de rodillos de presión cero, zonas de presión mínima o acumulación de cinta en líneas cortas. | Tasa de liberación y longitud de la zona, de modo que el buffer se descargue a la velocidad que la siguiente zona pueda absorber. | Un buffer que se descarga más rápido de lo que puede soportar la zona aguas abajo, lo que empuja el atasco una zona más. |
| Envío saliente | Cargador telescópico, plataforma de rodillos extensible o una correa motorizada en la punta del remolque. | Tasa de entrada de ráfagas y un búfer de preparación del tamaño de un ciclo de construcción de remolque, no de un promedio constante. | La estación de construcción muere de hambre durante la segunda mitad de cada remolque y el cargador permanece medio vacío. |
| Paso | Base o fórmula | Valor en este ejemplo trabajado | Qué volver a comprobar antes de confirmar |
|---|---|---|---|
| Tasa de diseño nominal | Paquetes por hora que el negocio planifica, antes de que se aplique cualquier asignación por pico. | 8000 paquetes por hora durante un turno operativo completo. | Que el número es una tasa sostenida, no un pico de marketing alcanzado durante diez minutos. |
| Tasa máxima | Tasa nominal multiplicada por el factor pico medido, nunca por uno adivinado. | 8000 x 1,15 = 9200 paquetes por hora. | El factor máximo frente a los datos de su propio escáner, porque 1,15 y 1,40 conducen a líneas muy diferentes. |
| Paso de parcela | Longitud promedio del paquete a lo largo del recorrido más el espacio de singularización confiable más pequeño. | 380 mm más 120 mm de espacio = 0,50 m de centro a centro. | Que el espacio sobreviva a la fusión, porque un espacio de 60 mm no. |
| Velocidad de línea | Frecuencia máxima multiplicada por el tono, dividida por 3600 segundos y luego redondeada hacia arriba. | 9200 x 0,50 / 3600 = 1,28 m/s, especificado como 1,4 m/s. | Que la velocidad elegida aún se adapte a los elementos más lentos y livianos de la mezcla. |
| Ancho del cinturón | Paquete más ancho más espacio para seguimiento y riel guía en ambos lados. | Paquete de 600 mm de ancho más 2 x 100 mm = cinturón de 800 mm. | Que ningún elemento diagonal o saliente exceda el ancho de trabajo en operación real. |
| Condición de flujo de masa | Tasa máxima multiplicada por el peso promedio de la pieza, comparada con el artículo más pesado. | 9.200 x 2,4 kg = 22.080 kg/h, aproximadamente 22 t/h. | Que un solo artículo de 30 kg a 1,4 m/s no exceda la capacidad de carga del rodillo local. |
| Recuento de puertos de clasificación | Tasa máxima dividida por la tasa práctica por puerto y luego elevada para recirculación. | 9200/1150 = 8,0 y el 12 por ciento de recirculación lo lleva a 9 puertos activos. | Que la cifra por puerto provino de su propio tiempo de ciclo de desvío, no de un límite máximo del catálogo. |
| Longitud del búfer | Volumen de oleada multiplicado por el tono, dividido entre los carriles de acumulación disponibles. | 60 s de oleada = 153 parcelas = aproximadamente 77 m de acumulación en una sola fila. | Que la oleada se cubra en tres o cuatro carriles en lugar de uno muy largo. |
| Condición | Donde muerde más fuerte | Respuesta del diseño que normalmente especificamos | Evidencia que se debe solicitar en el momento de la entrega |
|---|---|---|---|
| Oscilación de temperatura | Puertas de muelle que se abren durante todo el invierno y líneas a nivel del techo que se hornean cada tarde de verano. | Componentes clasificados en toda la gama de edificios, no solo en el ambiente de diseño en el escritorio. | Una banda de temperatura nominal para cada correa, rodamiento de rodillos y sensor en la entrega. |
| Polvo de las cajas | Sensores fotoeléctricos, carcasas de cojinetes y espacios alrededor de los rieles guía. | Rodamientos sellados, sensores ópticos protegidos y un programa de limpieza escrito en el contrato. | Clase de sellado y acceso de limpieza confirmados en el plano construido. |
| Humedad y condensación | Estructuras metálicas frías y gabinetes de control en una sala cálida y húmeda. | Calefacción o ventilación del gabinete, además de herrajes resistentes a la corrosión cerca de las áreas de lavado. | Clasificación IP de cada gabinete y grado del material de los sujetadores expuestos. |
| Ruido en las posiciones del operador | Mecanismos de desvío, entradas de tolvas y cualquier transferencia con escalón de altura. | Transitions diseñadas de forma plana, revestimientos de rampa especificados para un funcionamiento silencioso y un objetivo cercano a los 75 dB(A). | Una lectura del nivel de sonido en las estaciones de construcción durante una prueba de velocidad completa. |
| Estático en una sala seca | Elementos ligeros que se mueven rápidamente sobre superficies de polímero y los dispositivos electrónicos que los leen. | Calificaciones de correas conductoras o antiestáticas y conexión a tierra adecuada de cada estructura del transportador. | Un informe de prueba de resistencia de la superficie más una verificación de continuidad en cada marco adherido. |
| Vibración por malas transferencias | Soportes de canal, soportes de sensores y cualquier junta con un escalón de altura visible. | Soportes rígidos, espacios correctos y verificación de puesta en marcha para detectar piezas sueltas o resonantes. | Un informe de puesta en servicio que registra cada paso de transferencia y su corrección. |
| Elemento a especificar | Qué contiene una especificación completa | Juicio de aceptación en el momento de la entrega | |
|---|---|---|---|
| Definición de tareas | Tasa nominal, factor pico y sus datos de origen, peso medio y máximo de la pieza, y dimensiones de paquete más pequeñas y más grandes. | La línea mantiene la velocidad máxima durante toda la duración del aumento, no durante un solo minuto de prueba. | |
| Límites de zona | Un dibujo marcado que indica dónde termina la recepción, dónde comienza la inducción y dónde se ubica cada transferencia. | Cada transferencia en el dibujo tiene un propietario nombrado y una tarifa establecida. | |
| Velocidad y ancho por zona | Ancho de la cinta, velocidad de línea y paso declarados para cada sección, con el cálculo mostrado. | Velocidad medida dentro de la tolerancia y paquetes que pasan en el paso designado durante una ejecución a velocidad completa. | |
| Capacidad de clasificación | Recuento de puertos, tiempo de ciclo por puerto, asignación de recirculación y tamaño de la ruta de excepción. | Recirculación igual o inferior a la cifra acordada durante una hora pico, sin inundación del conducto. | |
| Volumen del búfer | Longitud de acumulación por carril, el aumento que cubre y la lógica de liberación en caso de una parada aguas abajo. | Una parada por etapas aguas abajo se absorbe sin que el clasificador necesite reducir la velocidad o hacer una pausa. | |
| Transferencias y espacios | Cada transición se dibuja con su espacio y dimensión de paso, y la parcela más pequeña que la cruzará. | Ningún espacio excede un tercio de la dimensión más pequeña del paquete y ningún paso excede los 3 mm. | |
| Componentes y clasificaciones | Clasificaciones de carga de los rodillos, clase de sellado de los rodamientos, clasificaciones estáticas y contra incendios de la correa y clasificaciones IP del gabinete. | Un informe de prueba detrás de cada reclamo de calificación, archivado y rastreable hasta el lote entregado. | |
| Seguridad y cumplimiento | Ubicaciones de paradas de emergencia, protección de unidades y puntos de corte, y detalle del cruce del departamento de bomberos. | Aprobación independiente antes de que se lance la línea para el producto activo. | |
| Repuestos y documentación | Una lista de repuestos recomendada para la ruta crítica, además de dibujos construidos y documentación de control. | Repuestos críticos en el sitio y los dibujos coinciden con lo que realmente se instaló. | |
| Error de diseño | Cómo aparece en el servicio | Causa raíz | Corrección que haríamos |
| Acumulación insuficiente | El clasificador se detiene cada vez que se detiene una estación de construcción y la recirculación aumenta por todo el pasillo. | Búfer dimensionado a partir de un promedio en lugar de un aumento medido y su duración. | Agregue carriles de acumulación paralelos del tamaño de la oleada, no un carril largo en una sola fila. |
| Factor de pico de tamaño insuficiente | La línea alcanza su objetivo en un día tranquilo y no lo alcanza en todas las tardes ocupadas. | Una suposición máxima tomada de otro sitio en lugar de medida a partir de los datos de escaneo del propio sitio. | Vuelva a medir el pico, luego cambie el tamaño de los puertos, la velocidad y el buffer con respecto al número real. |
| Ángulo del conducto demasiado superficial | Los sobres livianos se atascan en la pendiente mientras que los cartones pesados sobrepasan y bloquean la boca del conducto. | Un ángulo de rampa elegido para una parcela promedio que no existe en la mezcla real. | Establezca el ángulo desde la parcela más clara y agregue un carril exclusivo para los extremos. |
| El espacio de transferencia es demasiado ancho | Los paquetes pequeños caen entre las secciones, o un elemento blando se engancha en un escalón y se desalinea. | Transiciones detalladas por el equipo de instalación después de que los marcos ya estuvieran arreglados. | Dibuje cada transición con una dimensión de espacio y paso, y compárela con la parcela más pequeña. |
| Descarga más rápido que la siguiente zona | Los paquetes se acumulan en un punto de transferencia durante todo el turno, mientras que el resto de la línea queda medio vacío. | Las velocidades de los segmentos se establecen individualmente en lugar de ser liberadas por la capacidad de la zona aguas abajo. | Reduzca cada tasa de liberación a la capacidad de la zona medida y deje que los sensores midan el flujo. |
| Inclinación solicitada para hacer demasiado | Las cajas se deslizan, giran o retroceden por la pendiente y llegan atascadas a la transición superior. | Un ángulo de inclinación elegido por motivos de huella, sin tener en cuenta el producto que tiene que subirlo. | Vuelva a cortar la inclinación a un ángulo viable o mueva la elevación a una sección en espiral o en la pared lateral. |
| Sin ruta de excepción | Los paquetes ilegibles o no asignados hacen un bucle en el clasificador indefinidamente y arrastran toda la clasificación hacia abajo. | La recirculación se trata como un detalle operativo en lugar de una parte dimensionada del diseño. | Proporcione un conducto de excepción dedicado y cuente su volumen en el cálculo del puerto. |