

Una caja se desliza limpiamente por la entrada y luego gira de lado bajo el cabezal de la cinta. Las correas parecen iguales desde fuera de la protección, pero el segundo par tiene una función diferente: debe tirar de ambos lados de la caja a la misma velocidad. Reemplazar las cuatro con una sola correa de embalaje de alta tracción podría solucionar el problema de la primera estación y empeorar el de la segunda. Comience con el paquete y el movimiento en cada punto de contacto. El material de la correa se determinará a partir de ese registro.
Este artículo describe el proceso desde la entrada hasta la salida. Cubre el contacto con el producto, la tracción, las pequeñas poleas de transferencia, los accionamientos indexados, la sujeción por vacío, la limpieza, la inspección y la información que un proveedor necesita para fabricar un repuesto. Lleve el diagrama a la máquina cuando utilice las tablas. El tamaño nominal del catálogo no permite visualizar dónde se une una pieza a un sensor ni dónde roza una guía con una ranura de retorno.
01 Rastrear el paquete desde la entrada hasta la salida.
En cada traspaso, indique en el diagrama qué elementos del paquete están en contacto. Una línea puede gestionar los alimentos expuestos en la primera transferencia, las bolsas selladas después de las pinzas, los cartones impresos en la máquina selladora y las cajas mixtas en acumulación. Cada límite modifica el significado de "limpio", "agarre firme" y "seguro para su uso".
Registre la velocidad de arranque más alta, así como la velocidad constante. Una línea que avanza suavemente a 30 m/min puede ser menos perjudicial para el equipo que un índice más lento con una parada brusca en cada ciclo. Anote la receta exacta utilizada durante el fallo.
Analice la muestra que generó la queja. Si se trata de una bolsa medio llena, una caja húmeda o una película enrollada, un paquete completo y bien colocado no reproducirá el problema. Observe el borde delantero al salir de una cinta transportadora y llegar a la siguiente.
| Estación | Qué ver | Primera pregunta sobre el cinturón |
|---|---|---|
| Entrada | El producto llega suelto o con espacios irregulares. | ¿La funda lo estabiliza sin dejar marcas? |
| Medición e indexación | Se crea un tono repetible | ¿Es necesario el acoplamiento de los dientes, o basta con una fricción controlada? |
| Sellado y descenso | El calor, la presión o la tensión de la película entran en acción. | ¿Qué temperatura alcanzan la cinta y el empalme? |
| Etiquetar y controlar el peso | La presentación y la velocidad afectan a los sensores. | ¿La articulación provoca una alteración repetible? |
| Sellado de la caja | Las cintas transportadoras izquierda y derecha tiran de una caja. | ¿Las correas están ajustadas correctamente bajo carga? |
| Salida y acumulación | Los paquetes pueden detenerse mientras la cinta transportadora se mueve. | ¿Se desprenderá la superficie de contacto sin rayarse? |

02 Elija la familia de correas por movimiento
Para una entrada o salida recta, una cinta transportadora plana de PVC o PU suele ser la primera opción a considerar. Esto le brinda al fabricante de la máquina una variedad de superficies y tipos de tejido.
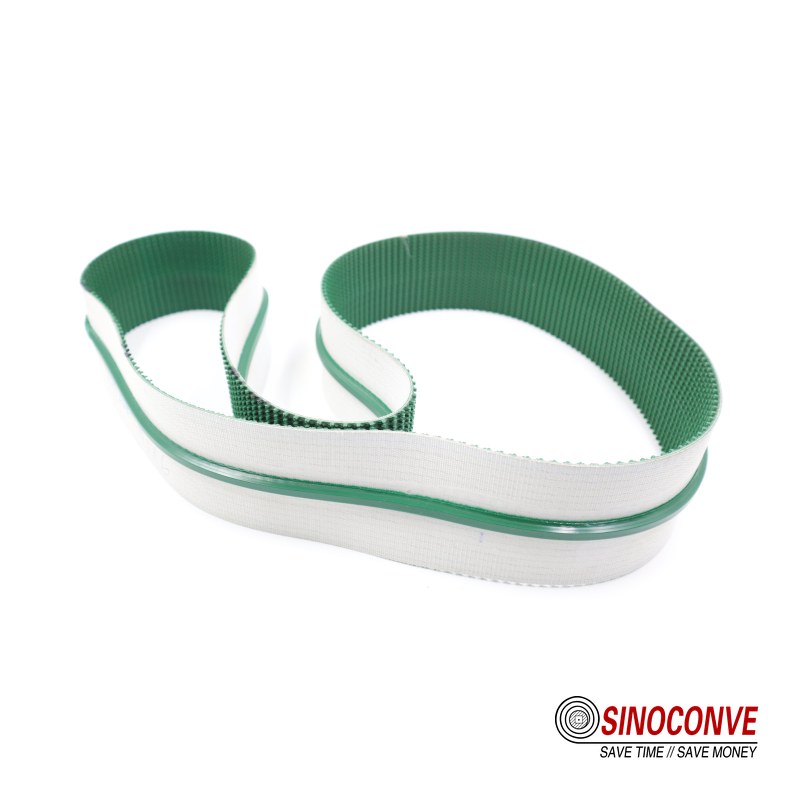
El paso de los dientes, el perfil de la polea, el cordón, el recubrimiento y cualquier aleta adjunta pasan a formar parte del dibujo. Un amortiguador de cartón no necesita estar en fase con una mordaza de sellado. La estación de arrastre de película sí: compara las dos vías en ciclos repetidos y comprueba si la película se desliza al cerrarse las mordazas. Una cinta perforada puede sujetar material delgado sobre un plenum sin marcarlo mediante una fuerte presión de contacto.
En la báscula de control, marque la junta vieja y compárela con la lectura inestable. Una fluctuación en el mismo punto en cada revolución es una evidencia útil para decidir sobre el empalme.
Las gamas de correas de PVC y de correas dentadas presentan dos familias de accionamiento diferentes. Los datos de la máquina deben determinar la configuración final, incluyendo la parte inferior que roza con la bancada. Una cubierta superior por sí sola no describe la correa completa.
03 Cambios de contacto en el límite de sellado
Para productos sin envasar, solicite la documentación que especifique la construcción y el mercado de destino. Incluya en su consulta el tipo de alimento, el tiempo de contacto y el procedimiento de limpieza.
Una bolsa sellada o una caja impresa cambia la prioridad. Un panel impreso brillante puede rayarse bajo una cubierta blanda, mientras que la misma superficie se adhiere bien al tablero liso. Inspeccione ambas caras después de un turno normal.
Tras el enjuague, compruebe si hay agua en el borde de la tela, el rodillo de retorno y la base de la guía. El nombre del detergente debe figurar junto al número de pieza de la cinta en el archivo de mantenimiento; su dilución y temperatura pueden variar entre los equipos de limpieza. La simple indicación de que es compatible con lavado a presión no proporciona al proveedor suficiente información para evaluar la situación.
04 Una bolsa también debe salir del cinturón
Una cubierta puede sujetar la bolsa durante la aceleración y aun así hacer que la máquina falle al descargarla. La bolsa puede seguir la cinta transportadora por el borde afilado, llegar tarde al siguiente sensor o caer torcida. Las muestras de prueba deben pasar por toda la estación, incluyendo la entrega. Pruebe el paquete más ligero y flexible, no solo una muestra rígida completa; es más probable que se doble alrededor de la barra de sujeción.
No elija el agarre basándose únicamente en la dureza Shore. La superficie de contacto, la textura, la presión de contacto, el recubrimiento y la contaminación influyen en el resultado.
| Problema observado | Compruébelo en la máquina. | Posible cambio de correa |
|---|---|---|
| La bolsa se desliza solo en la rampa de velocidad. | Aceleración, envoltura y contaminación | Revise la cubierta y la aspiradora después de configurar los ajustes de conducción. |
| La caja gira bajo el cabezal de la cinta. | Desplazamiento de ambos bucles y presión de respaldo | Empareja el par y revisa el desgaste de la cubierta. |
| Los paquetes se entregan al momento del alta. | Barra frontal, flexibilidad del paquete y adherencia de la superficie | Prueba un contacto más suave o de menor adherencia. |
| El agarre disminuye al final del turno. | Residuo en la textura y el intervalo de limpieza | Revisar el patrón y el acceso a la limpieza |
| Desgaste en la impresión del cartón. | Compresión y velocidad relativa | Reduzca la presión o cambie la superficie de contacto. |
05 Mida la polea más pequeña y la trayectoria de empalme.
La pequeña sección de transferencia al final del bastidor puede ser la curva más pronunciada de toda la máquina. Registre su diámetro de funcionamiento y qué cara de la correa se dobla hacia afuera.
Una junta que atraviesa una rasqueta o una escala puede tener consecuencias más graves que su apariencia en el banco de trabajo. Marque el punto por donde pasa la junta existente en cada circuito.
Los centros cortos dejan poco margen para absorber un error de longitud. Mida la distancia entre centros con el tensor en una posición determinada, anote el recorrido disponible y defina cómo se mide la longitud final sin fin. Si la correa vieja se ha estirado, copiarla de extremo a extremo puede consumir todo el rango de ajuste el día de la instalación. El método de tensión del fabricante de la máquina debe incluirse en la solicitud de cotización.
06 Alinear agujeros, guías y perfiles con un punto de referencia.
Cuando una pieza en bruto se levanta por un borde, coloque la correa usada sobre la caja de vacío y observe qué orificios dejan al descubierto la ranura. La esquina levantada puede indicar qué fila no fue cubierta.
El calor o el polvo negro a lo largo de un lado de la ranura guía indican un contacto que requiere corrección. Los tacos necesitan un punto de referencia de inclinación declarado, como la distancia entre caras guía, además de la altura, el grosor, el ángulo y la distancia desde el borde de la correa terminada.
07 Comprobar la calefacción, el aire acondicionado y la limpieza en el mismo turno.
Tome lecturas de temperatura junto a la selladora y nuevamente al regresar. Anote la hora y la receta de producción con cada lectura. Una lectura de temperatura alta puntual después de una parada no refleja la temperatura real de una cubierta que se mantiene caliente durante todo el turno.
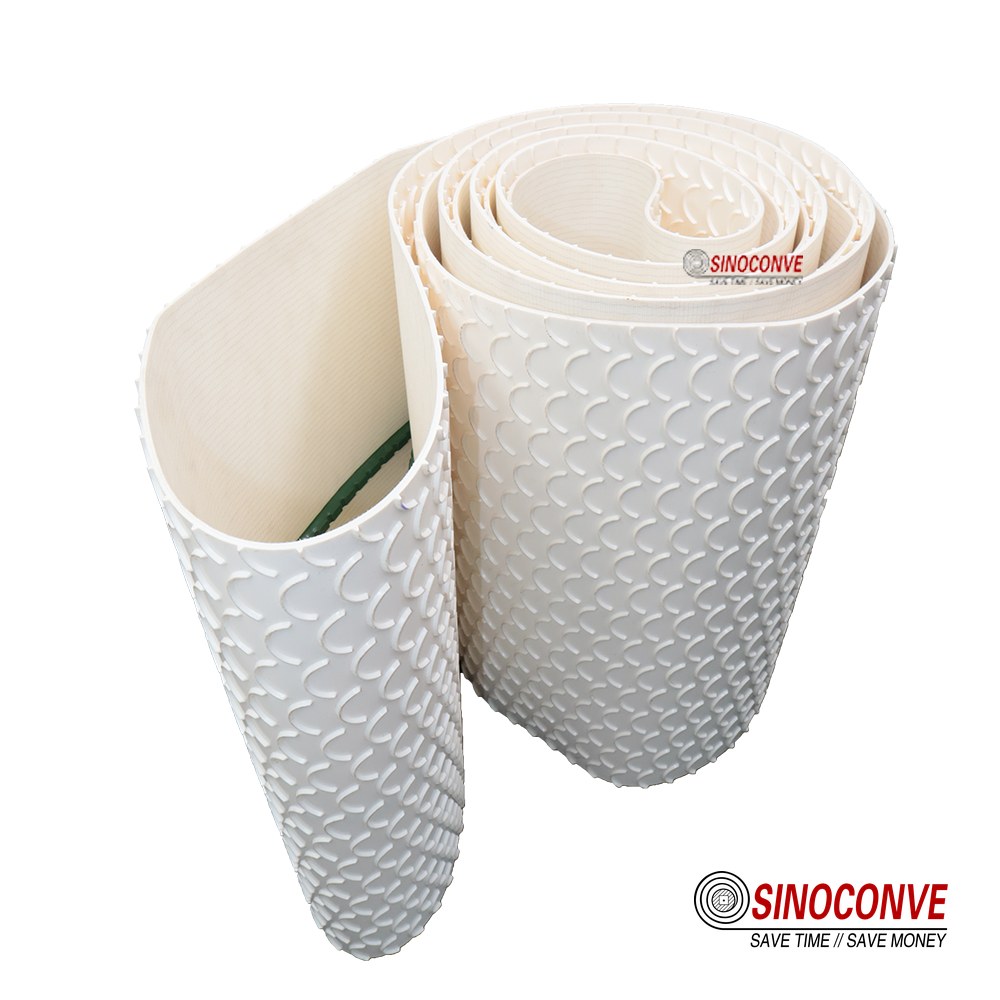
La elección de la textura también es importante. Un patrón rugoso profundo puede levantar una caja en una pendiente, pero retiene migas después de una limpieza húmeda. Una cinta lisa se limpia con mayor facilidad, pero puede permitir que la caja se deslice. Pruebe tanto el agarre como la tarea de limpieza con el paquete real y el procedimiento real. La línea debe funcionar después de la desinfección, no solo cuando la muestra llega del proveedor.
08. Elaborar una solicitud de cotización (RFQ) en torno a la máquina.
Identifique las correas laterales emparejadas en el pedido. Sus longitudes y cubiertas finales deben coincidir antes de que el equipo de mantenimiento abra la selladora de cajas; cambiar solo un lado puede provocar una desviación recurrente.
Indique las dimensiones del orificio, la guía y la abrazadera en la revisión aprobada del plano de fabricación. Indique qué cara queda en contacto con el producto. Un repuesto podría ajustarse a las poleas y aun así colocar la guía en el lado incorrecto de la ranura de retorno.
En lugar de escribir “buen agarre”, escriba el resultado de la prueba: la bolsa medio llena supera la última barra nasal y la caja permanece cuadrada en el cabezal de la cinta. El equipo de mantenimiento puede verificar estas observaciones el día de la instalación.
| Dibujo o muestra | Pregunta para resolver en el sitio | Escriba en el pedido |
|---|---|---|
| Vieja correa sin fin | ¿La medición de la longitud se centró en el momento de tomar la medida? | Método de longitud y posición de recogida |
| Fotografía de la barra nasal | ¿Cuál es el diámetro de funcionamiento bajo la cinta? | Diámetro medido y dirección de flexión |
| Dos cinturones laterales | ¿Avanzan los bucles de forma uniforme con las cajas colocadas? | Par emparejado y ajuste de presión |
| Muestra perforada | ¿Qué fila de agujeros atraviesa realmente el plenum? | Línea central, desplazamiento del borde y paso de fila |
09 Inspeccione el reemplazo antes del apagado.
Abra la entrega comparándola con el plano aprobado mientras la línea aún esté en funcionamiento. Verifique el código del artículo, la revisión, el ancho, el espesor, la longitud sin fin según el método acordado y la dirección de desplazamiento. Inspeccione los bordes y la junta, luego mida las filas de agujeros, la ubicación de la guía o el paso del perfil. Mantenga las correas izquierda y derecha identificadas como un conjunto. Este es el momento de corregir cualquier desajuste, no después de haber retirado la protección de la máquina.
Durante la instalación, limpie las poleas y la base. Ajuste la tensión según el procedimiento de la máquina y, a continuación, haga girar la cinta sin carga durante un ciclo completo. Observe la cinta en cada curva y preste atención a cualquier contacto entre las piezas metálicas y las juntas. Añada el producto gradualmente, teniendo en cuenta la contaminación habitual o el estado de lavado antes de aceptar la operación. Un circuito limpio y vacío demuestra que hay holgura, no agarre ni liberación bajo carga.
10. Lea la falla donde ocurre.
Antes de aumentar la tensión, compruebe el estado del embalaje, la tensión, la cubierta y la posible contaminación del producto. Si las cajas se desvían entre las cintas laterales, mida su recorrido y la presión que ejercen por separado.
Si se produce un deshilachado en un borde, busque la marca de contacto físico. Una guía desgastada en una cara puede indicar una polea desviada o una ranura desplazada. Si la cubierta superior se hincha o se vuelve pegajosa, compare su exposición con el registro de limpieza y cualquier resto de aceite del producto.
Conserve juntos el plano de la correa aprobado, la información de construcción, el lote y el resultado de la prueba. Un sustituto puede ser adecuado, pero compare su parte inferior, juntas, tratamiento de bordes, cubierta y características de fabricación con los requisitos de la estación. El color y el ancho por sí solos no establecen la equivalencia.
11 preguntas que surgen al momento de realizar un reemplazo.
¿Puede una sola especificación de correa servir para toda una línea de envasado?
Solo si las estaciones comparten realmente las mismas condiciones de movimiento, contacto, poleas y limpieza. Un sistema de alimentación, indexación y acumulación suele requerir superficies o métodos de accionamiento diferentes.
¿Una cinta azul es automáticamente apta para el contacto directo con alimentos?
No. Consulte la documentación para conocer la construcción exacta, el contacto previsto y el mercado. Incluya el empalme y los bordes en la revisión.
¿La superficie rugosa siempre impide que la bolsa se resbale?
No. Compare las tapas limpias y las de fin de turno en la bolsa real. Una superficie que se adhiera en la entrada también puede retener la bolsa en la barra nasal, así que incluya la descarga en la prueba.
¿Cuándo es mejor opción una correa de distribución?
Cuando la cinta debe mantener su posición relativa a un eje, una hélice o un ciclo de sellado, una cinta plana puede mover las cajas a un búfer sin necesidad de registrar ese movimiento.
¿Qué información debo enviar para obtener un presupuesto de una correa de vacío?
Envíe la correa vieja y un dibujo que muestre el bucle terminado, las filas de agujeros, los desplazamientos de los bordes y la ranura del plenum. Indique la dirección de desplazamiento y la huella del producto, especialmente la zona que se eleva primero.
¿Por qué las cintas de las máquinas selladoras de cajas giran las cajas de lado?
Compare el recorrido efectivo de las correas izquierda y derecha, y luego verifique el desgaste de la cubierta, el tamaño de las poleas y la presión de respaldo. Incluso un par de correas compatibles requiere una máquina correctamente ajustada.
¿Qué importa en una nariz pequeña?
Indique su diámetro de funcionamiento real, el ancho de la cinta, cualquier curvatura inversa y la trayectoria de la unión. Solicite el límite de flexión de la construcción cotizada.
¿Qué debe incluirse en la inspección de entrada?
Verifique el pedido y la revisión del plano, el tamaño final, la junta, el borde, la cubierta y la parte inferior. Mida las guías, los orificios o los perfiles desde el punto de referencia indicado antes de la instalación.
12 páginas de productos y selecciones relacionadas
Cintas transportadoras de PVC · Correas de distribución · Controles de compra de PVC apto para uso alimentario · Correas de distribución revestidas para máquinas de envasado






