تتعلق مراجعة مصنع أحزمة PK في الغالب بسجلات الأدوات وسجلات شد السلك، وليس بعينة صالة عرض مصقولة. المصنع الذي يمكنه الحفاظ على درجة ضلع الضلع وارتفاعه عبر غلاف الحزام بالكامل، والذي يمكنه تسليم بيانات شد الحبل ومخططات المعالجة المصنفة حسب الدفعة، سوف يقوم بشحن أحزمة poly-V التي تظل هادئة وتحافظ على قبضتها لآلاف الساعات. المصنع الذي لا يزال غير قادر على اجتياز فحص العينة المرئية، ثم يفشل في جهازك بعد ستة أسابيع. يستعرض هذا الدليل العمليات الخمس التي تحدد جودة حزام PK، والأدلة التي يصدرها المصنع أثناء عملية التدقيق، وحقول طلب عرض الأسعار التي تجعل ثلاثة عروض أسعار قابلة للمقارنة، واختبارات القبول التي سنصر عليها إذا كنا نحن المشتري.
نحن نقوم ببناء كل من أحزمة النقل وأحزمة النقل الثقيلة في نينغبو، وبالتالي فإن قائمة المراجعة أدناه هي تلك التي يجيب عليها مهندسونا عندما يسير العميل على الأرض. لا يوجد شيء هنا يمثل تصنيفًا للموردين، ولا نذكر أي منافس. إذا كنت تقوم بإنشاء خطة تدقيق أو طلب عرض أسعار لمحرك أقراص متعدد الأضلاع، فيمكنك رفع الجداول الستة الموجودة في هذه المقالة مباشرةً إلى القالب الخاص بك.

01لماذا لا يعد تدقيق حزام PK تدقيقًا للحزام الناقل
يتم الحكم على الحزام الناقل في الميدان. تحمل درجة الغطاء والهيكل وجودة الوصلة وكيفية نجاة الحزام من التآكل والتأثير على مدار عدة سنوات معظم المخاطر، ولا يمكن رؤية الكثير من هذه المخاطر إلا بمجرد تشغيل النظام. يختلف الحزام poly-V بطريقة تغير عملية التدقيق بأكملها: فكل شيء تقريبًا يحدد عمره التشغيلي يتم تثبيته في الغلاف قبل قطعه. يتم تحديد ميل الضلع، وزاوية الضلع، وارتفاع الضلع، وانتظام شد الحبل، وحالة المعالجة على أسطوانة البناء وداخل المكبس. وبحلول الوقت الذي يصل فيه الحزام إلى رصيف الاستقبال الخاص بك، يتم إلقاء القالب.
ميزة حمل الحمولة عبارة عن ضلع يبلغ طوله خمسة ملليمترات، وليس غطاء يبلغ سمكه عشرة ملليمترات
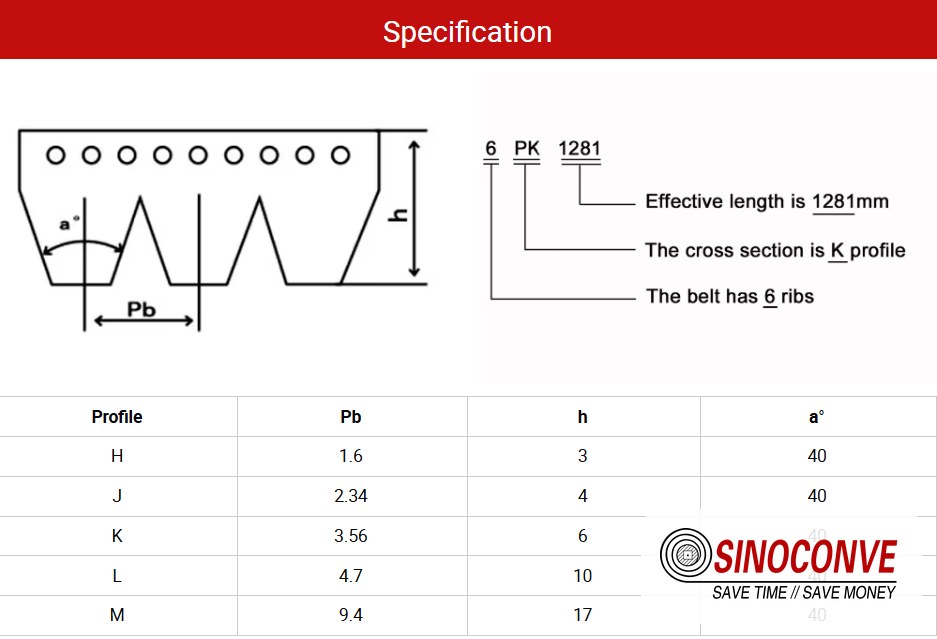
على الحزام الكلاسيكي المغلف على شكل حرف V، يتم تثبيت الحمولة على جانبين ويكون القسم مكتنزًا ومتسامحًا. ينشر حزام PK نفس الوظيفة عبر العديد من الأضلاع الصغيرة، لذلك يتم قياس سطح العمل بالملليمتر، وليس بالسنتيمتر. خذ حزام PK سداسي الأضلاع بمسافة 3.56 مم: يبلغ عرض منطقة الإمساك بأكملها حوالي 21 مم، ويجب أن يجلس كل ضلع في الأخدود الخاص به مع مساحة قليلة جدًا. إذا كان أحد الأضلاع مصبوبًا ببضعة أعشار المليمتر فخورًا بالآخرين، فإنه يمسك أولاً، ويسخن أولاً، ويتشقق أولاً، بينما لا يزال باقي الحزام جديدًا. لا أحد يرى هذا في عينة الصورة. ويرون ذلك في اختبار الحياة بعد 3000 ساعة.
ما يستعيره تدقيق poly-V من نظام معالجة الحزام
الشيء غير المعتاد في موقفنا هو أننا نقوم بتمرير المطاط من خلال مكبس يوميًا لعمل الناقل أيضًا، ولهذا السبب نستمر في توجيه المشترين مرة أخرى لعلاج الانضباط بدلاً من مستحضرات التجميل. كـ الشركة المصنعة لحزام النقل نحن نجيب على نفس أسئلة التدقيق التي يجيب عليها خط الحزام للخدمة الشاقة، والتداخل حقيقي. إن انتشار درجة حرارة الأسطوانة، وضغط الأسطوانة، ووقت المعالجة تحت الحمل أمر مهم تمامًا على غلاف بولي V مقاس 12 مم كما هو الحال على حزام بعرض 1200 مم. إذا كنت تريد فكرة عن كيفية إدارة المصنع ككل، فإن مصنع الحزام الناقل نفس الأرضية ونفس المكابس ونفس بوابة الجودة. الفرق في تدقيق PK هو فقط فيما تنظر إليه أولاً.
02بنية PK وpoly-V: الطبقات التي تشتريها بالفعل
أ حزام poly-V هو حزام واحد يحمل العديد من أضلاع V الصغيرة التي تمتد بطول كامل. تقوم الأضلاع بالإمساك، حيث يوجد سرير مسطح واحد من سلك الشد أسفلها مباشرة ويحمل السحب، ومركب دعم فوق الحبل يحمل كل شيء معًا ويأخذ الانحناء العكسي فوق أصغر بكرة في محرك الأقراص. لا يوجد غطاء من القماش فوق وجه الضلع في معظم الإنشاءات، ولهذا السبب يجب أن يكون السطح المصبوب والأرضي صحيحين. أنت تشتري جزءًا مطاطيًا دقيقًا، وليس طول السيور.
مركب الدعم، وسلك الشد، ومركب الضلع، ووجه القالب
يجب أن تعمل أربعة عناصر معًا، ويترك كل منها بصمة مختلفة في عملية التدقيق. يجب أن يكون مركب الدعم قاسيًا بدرجة كافية لحمل الحبال ومقاومة التشقق عند الانحناء العكسي، ومع ذلك يكون مرنًا بدرجة كافية حتى لا يقاوم الأضلاع. يجب وضع طبقة الحبل في مستوى واحد عند شد متساوي، لأن الحبل الذي يتجول لأعلى أو لأسفل يغير المحور المحايد ويقصر الحزام. يجب أن يمسك مركب الضلع بالحرارة والزيت ويقاومه ويطحن بشكل نظيف. يجب أن يظل وجه القالب ضمن حد التآكل الخاص به، وإلا فإن كل حزام من هذا التجويف ينحرف عن التسامح معًا. اسأل أحد المصانع عن أي من المصانع الأربعة يسيطرون عليها داخل الشركة وأي مصنع يشترون فيه؛ تخبرك الإجابة بمكان الخطر بالنسبة لطلبك.
لماذا يضبط اختيار السلك مستوى الضوضاء بنفس القدر الذي يحدده شكل الضلع
غالبًا ما يلوم المشترون الضوضاء على الأضلاع وحدها. في الممارسة العملية، الحبل هو نصف القصة. سلك منخفض التمدد يحمل طول الحزام والشد بشكل أكثر ثباتًا على تقلبات درجة الحرارة، لذلك يبقى الحزام ثابتًا في الأخاديد بدلاً من الركوب والانزلاق في حالة تلعثم. الحبل الذي يزحف، أو الذي يتم وضعه في توتر غير متساو، يسمح للحزام بالتمدد بشكل غير متساوٍ قليلاً، ويظهر هذا التفاوت على شكل زقزقة بسرعة معينة. قم بإقران سلك ثابت بجناح ضلع أملس وسيعمل محرك الأقراص بهدوء. قم بإقران الحبل الزاحف بضلع خشن مصقول ولن يؤدي أي قدر من التوتر إلى إسكاته.
<نمط الجدول = "العرض: 100%؛ طي الحدود: طي؛ الخلفية: #ffffff؛ الحد: 1 بكسل صلب #e2e8f0؛"> <الجسم> <تر>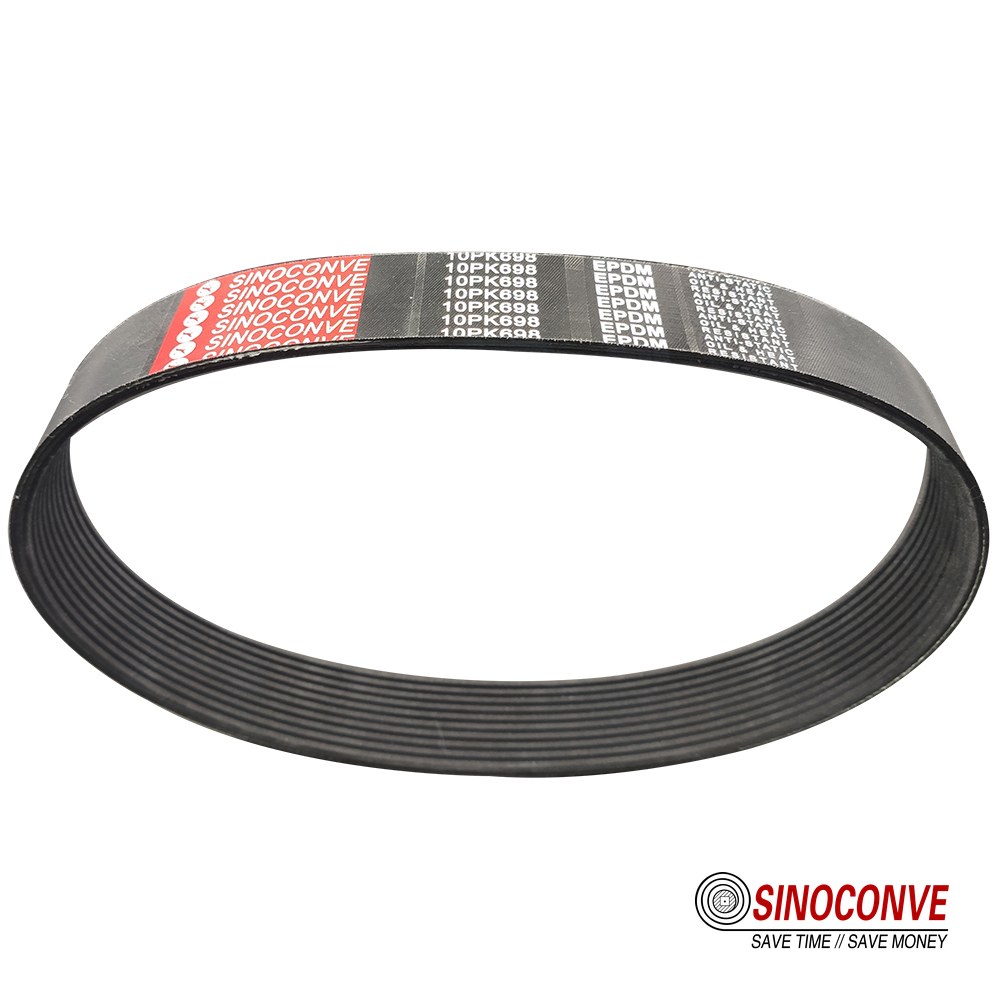
03تدقيق العملية الأولى: قوالب الأضلاع وأدوات التشكيل التي تقف خلفها
إذا كنت تقوم بتدقيق أحد المصانع، فاطلب رؤية سجل القالب قبل رؤية الأحزمة النهائية. إن السجل الذي يسرد كل ملف تعريف، وعدد تجاويفه، ومتى تم ارتداؤه آخر مرة، وعدد الأكمام التي تم تشغيلها، هو الفرق بين المصنع الذي يدير الأدوات والمصنع الذي يستجيب للشكاوى. نحن نحافظ على نفس النظام في خط الشركة المصنعة للحزام على شكل V وعلى جانب الحزام الأوسع للخدمة الشاقة من الأرضية، لأن التجويف المتنقل أو عجلة الطحن البالية تسبب نفس فئة الخلل في كليهما.
مهلة القالب والتكلفة الحقيقية للتجويف البالي
إن مهلة استخدام الأدوات هي عامل التصفية الأول الصادق في أي ملف تعريف مخصص. إن تجويف PK الجديد عبارة عن جزء مصنوع آليًا بخطوة معالجة حرارية، وليس شراءًا على الرف، لذا فإن المصنع الذي يدعي أن كل ملف تعريف متاح على الفور هو إما تخزين القوالب القياسية أو شراء أحزمة جاهزة من شخص آخر. ليست أي من الإجابتين خاطئة، ولكن يجب أن تعرف أي جهة تتعامل معها، لأنها تقرر من يملك التسامح إذا انحرف شيء ما. في حالة التجويف البالي، تكون الأعراض خفية: يزحف ارتفاع الضلع إلى الأعلى عند الأطراف، ويصبح تشطيب الخاصرة خشنًا بعض الشيء، ويبدأ الحزام في الدفء بالسرعة نفسها التي كان فيها باردًا في السابق. لقد رأينا تجويفًا كان لا يزال ينتج أحزمة مقبولة الأبعاد ولكن مع نصف قطر طرف الضلع متآكل بشكل جيد بعد شكله الأصلي، وبدأت تلك الأحزمة في إصدار زقزقة عند حوالي 2400 دورة في الدقيقة حيث كان نفس الرسم صامتًا من قبل.
كيف تبدو هندسة القالب على جهاز عرض الملف الشخصي
لست بحاجة إلى الثقة في الوعد الشفهي بشأن القالب. اطلب أثرا. يأخذ جهاز عرض جانبي أو مقارن بصري صورة ظلية مكونة من خمسة أضلاع على الأقل عبر الكم ويسمح للمفتش بوضع تلك الصورة الظلية فوق الرسم. على حزام PK الصحي، ترى ضلعًا متكررًا، وطبقة متساوية، وجانبًا نظيفًا. في القالب المنجرف، ترى الأضلاع تبتعد عن الخط الاسمي، عادةً في نفس الاتجاه، وغالبًا ما يكون طرفها مسطحًا. عندما نقوم بإجراء هذا الفحص، نقوم بتسجيل القراءات الفعلية، وليس ختم النجاح أو الرسوب، لأن الأرقام هي التي تتيح لك مقارنة دفعتين بفارق شهرين. إذا لم يضع المصنع أي أثر أمامك، فإن هذا الرفض الفردي يخبرك أكثر من أي شهادة.
04تدقيق العملية الثانية: وضع السلك والتحكم في التوتر
نقوم بتصوير وتسجيل محطة اللف في كل بناء لأن العين لا تستطيع الحكم على التوتر. يحمل اللفاف خلية تحميل أو فرامل معايرة، ويتم تسجيل نقطة الضبط لكل طبقة سلك، وليس لكل حزام. كـ الشركة المصنعة للحزام الناقل نقوم بتشغيل التحكم في شد الحبل والنسيج على مكابس الحزام العريض أيضًا، ويتم نقل الدرس دون تغيير: التوتر غير المقاس هو توتر غير قابل للتحكم، مهما كان المنتج.
الشد لكل سلك مقابل الشد لكل عرض الحزام
هناك طريقتان لتحديد شد اللف، ويعد سؤال المصنع عن النوع الذي يستخدمه بمثابة اختبار جيد لمدى فهمه للعملية الخاصة به. الشد لكل سلك هو الرقم الذي يطبقه اللفاف فعليًا على كل سلك يمر، وهو الرقم الأكثر فائدة عندما يتغير الملف الشخصي وعدد السلك بين الطلبات. الشد لكل عرض حزام هو شكل مطوي يسهل الاقتباس منه ويسهل إخفاء الفجوة فيه. في حزام PK سداسي الأضلاع، نتوقع أن تكون تغطية السلك كاملة ومتساوية، مع عدم وجود فجوة مرئية حيث يتضاعف التمرير للخلف. اسأل عن الفارق بين أعلى وأدنى قراءة للسلك في البنية النموذجية. يعد النطاق الضيق والمتفق عليه علامة جيدة. هز الكتفين ليس كذلك.
تجول السلك، والتقاطع، والخردة التي لا تراها أبدًا
إن تجول السلك هو العيب الهادئ. أثناء اللف، يمكن أن ينجرف الحبل إلى الجانب، أو يعبر فوق جاره، أو يتجه نحو الوجه الخلفي. يبدو الحزام جيدًا من الخارج. في الداخل، يكون المقطع المتقاطع أكثر سمكًا، ويشفى تحت ضغط مختلف، ويصبح كتلة صلبة تؤدي في النهاية إلى حدوث شرخ في الضلع من الأعلى. المصانع التي تفحص مرحلة اللف تلتقطها وتقطع الغلاف. تقوم المصانع التي تقوم فقط بفحص الأحزمة الجاهزة بشحن نسبة منها، لأن الكتلة تكون مخفية بين الأضلاع حتى يعمل الحزام لفترة كافية للفشل. عندما تقوم بالتدقيق، اطلب رؤية سجل الخردة الخاص بمحطة اللف. النبات الذي لا يكشط غلافه أبدًا ليس خاليًا من العيوب؛ إنه ببساطة لا يبحث.
05تدقيق العملية الثالثة: التركيبة المركبة للأضلاع والبطانة
يتكون الحزام المتعدد على شكل حرف V من وصفتين أو ثلاث وصفات مطاطية مختلفة ملتصقة في جزء واحد، ويجب أن يتعامل معها التدقيق بهذه الطريقة. يجب أن يتماسك مركب الضلع ويقاوم الحرارة الناتجة عن الانحناءات الضيقة ويطحن إلى جانب نظيف. يجب أن يحمل مركب الدعم الحبال ويتحمل الانحناء العكسي دون أن يتشقق. هذه ليست نفس الوظيفة، لذلك نادرًا ما تكون نفس الوصفة. المصنع الذي لا يمكنه وصف حزامه إلا بأنه "مطاط" ولا يمكنه فصل الطبقات لك، ربما لم يقم بصياغة أي منهما من المبادئ الأولى. اطلب الرموز المركبة والبطاقات الدفعية الموجودة خلفها.
لماذا عادة ما تكون وصفات الضلع والمركبات الداعمة مختلفة
يجب أن يكون الضلع قاسيًا ومتماسكًا على السطح بينما يظل باردًا عند الثني المتكرر بأقطار البكرة الصغيرة. يجب أن تكون الدعامة صلبة بما يكفي لوقف حركة الحبال والتغلب على التوتر، ومع ذلك تكون مرنة بما يكفي للانحناء للخلف دون تشقق السطح. ادفع مركبًا واحدًا للقيام بكلتا الوظيفتين، وعادةً ما تحصل على ضلع يتماسك ولكنه يتشقق، أو دعامة تنحني ولكنها تسمح للأسلاك بالتحرك. لذلك يقوم المصنع بتشغيل وصفتين وربطهما أثناء البناء والمعالجة. عند التدقيق، اسأل كيف يتم الحفاظ على الطبقتين من الانفصال وما هو الدليل الموجود على أن الرابطة تبقى بعد التعتيق. يعد الفحص البصري للعينة المقطوعة، بالإضافة إلى فحص التقشير أو الانفصال بعد تعرض الحزام للحرارة، بمثابة نوع من الإثبات الذي يفصل المُركب عن المُجمِّع.
مقاومة الزيت ودرجة الحرارة وما يتغير فعليًا في الوصفة
المطلبان اللذان يدفعان الوصفة إلى أبعد مدى هما الحرارة والزيت، وعادة ما يصلان معًا في حجرات المحرك، والضواغط، وواقيات الماكينة المغلقة. للحصول على حرارة مستدامة، تتحول عائلة البوليمر نحو EPDM أو قاعدة مماثلة مستقرة للحرارة، ويتم ضبط نظام المعالجة للحفاظ على الصلابة عند درجة الحرارة. بالنسبة لرذاذ الزيت أو رذاذه، تتحرك القاعدة نحو اتجاه النتريل أو الكلوروبرين حتى لا ينتفخ الضلع ويفقد قبضته. تضخم الزيت هو الفخ: الحزام الذي ينتفخ بنسبة 2 أو 3 بالمائة أثناء الخدمة ينمو بما يكفي للركوب عالياً في الأخدود، وهذا يكلفك التوتر والضوضاء. أخبر المصنع بدرجة الحرارة المستمرة الحقيقية، ودرجة حرارة الذروة، وما هو الزيت أو سائل التبريد الذي سيلبيه الحزام بالفعل. إذا كان طلب عرض الأسعار يشير فقط إلى "مقاوم للحرارة"، فستحصل على وصفة وسط، وعادةً ما يكون الحل الوسط في الجانب الخطأ من واجبك.
نظام الوزن وعادات الوزن الفارغ التي تخفي الأخطاء
هناك عادة صغيرة في غرفة الخلط تتنبأ بالكثير: ما إذا كانت بطاقة الدفعة توضح الكمية الموزونة الفعلية بجوار كل مكون، أو مجرد علامة اختيار. تسمح البطاقة ذات الأوزان الحقيقية لشخص آخر بإعادة فحص الدفعة، وتتيح لك تتبع شكوى الصلابة مرة أخرى إلى مزيج محدد بعد أسابيع. البطاقة التي تحتوي على القراد لا تفعل ذلك أيضًا. نطلب رؤية بطاقة مملوءة بالمركب الدقيق المستخدم في الطلب، ونقارن الأوزان المسجلة بالصيغة. إنه فحص مدته دقيقتان ويكشف عن مشاكل حقيقية أكثر من جدار الشهادات. إذا تم تسجيل الأوزان، فإن المصنع جاد بشأن صحة الحجم المنخفض، وهو بالضبط ما يحتاجه طلب ملف التعريف المخصص.
06تدقيق العملية الرابعة: دورات الفلكنة وسجل العلاج
يقوم برنامج Cure بتحويل الغلاف الناعم ذو اللون الرمادي إلى حزام يمكنه حمل الحمولة، وهي الخطوة الوحيدة التي من المرجح أن يتم تشغيلها إلى ساعة توقيت بدلاً من الرسم البياني. يتم معالجة الغلاف المصنوع من مادة Poly-V على أسطوانة ساخنة داخل سترة أو جهاز تعقيم، تحت ضغط يحافظ على تشكل الأضلاع والأسلاك في مكانها. يجب أن تكون درجة الحرارة والضغط والوقت كلها موجودة داخل نافذة المجمع، وتضيق النافذة عندما يصبح الغلاف أكثر سمكًا أو يصبح المظهر الجانبي أكبر. المطاط المعالج ناعمًا ويرتدي بسرعة. المطاط المعالج بشكل مفرط هش ويتشقق عند جذر الضلع. ولا يظهر أي منهما في الصورة، بل يظهر كلاهما في الحقل.
ما نقدمه للمشتري هو مخطط معالجة الدفعة الخاصة به، مع منحنى درجة حرارة الأسطوانة أو الأسطوانة، وتتبع الضغط، والختم الزمني. كـ مورد الحزام الناقل نقوم بتسجيل نفس المتغيرات على مكابس الحزام العريض، والمشتري الذي طارد مشكلة صلابة غامضة يعرف مدى أهمية المخطط النظيف.
قراءة سجل العلاج الذي تم كتابته بعد الواقعة
من السهل تزوير سجلات العلاج في دفتر ملاحظات، ولهذا السبب نبحث عن الآثار التي تخرج من الجهاز بدلاً من ورقة التلخيص. يُظهر السجل الأصلي المنحدر، والسكن، والتبريد، مع التذبذبات الصغيرة التي تحدثها الصحافة الحقيقية، ويحمل رقم الدُفعة الذي يطابق الكم الذي لا يزال جالسًا على الأرض. السجل المشبوه نظيف بشكل مريب، مكتوب بيد واحدة، بقلم واحد، في جلسة واحدة، وجميع القيم الاسمية بالضبط. اطلب رؤية المخطط الأولي للدفعة التي لا يزال بإمكانك الإشارة إليها. اسأل عن مدى انتشار الصوانى عبر منطقة العمل، لأن النقطة الساخنة في أحد الأطراف تعالج الأطراف بشكل أسرع وتمنحك غلافًا بمنطقتين مختلفتين للصلابة. لقد قمنا بقياس فروق الأسعار التي تبلغ قيمتها بضع درجات على المطابع القديمة، وعلى غلاف PL السميك، فإن بضع درجات ليست تجميلية؛ فهو حزام مختلف في أحد طرفيه عن الطرف الآخر.
07تدقيق العملية الخامسة: طحن الأضلاع، والقطع، والقياس
بعد المعالجة، يتم طحن الكم حتى تصل الأضلاع إلى الشكل النهائي والتشطيب، ثم تقطع إلى أحزمة بالعرض والطول المطلوب. الطحن هو المكان الذي يتم فيه ضبط ارتفاع الضلع ونهاية الخاصرة بشكل صحيح، وهي عملية تسير بشكل خاطئ بهدوء. عجلة ملبسة حديثًا تقطع بشكل بارد وتترك جانبًا ناعمًا ومتساويًا. تحرق العجلة المحملة أو الرديئة السطح، وتصبغه، وتترك ضلعًا يبدو جيدًا تحت ضوء المتجر ولكنه ينزلق ويصدر صريرًا في محرك الأقراص. لذا فإن حالة عجلة الطحن هي سؤال تدقيق مشروع، ويجب أن تكون الإجابة عبارة عن جدول زمني للتضمين، وليس تخمينًا.
القطع هو النصف الثاني من هذه الخطوة. يتم تقطيع الكم إلى شرائح عرضية باستخدام شفرة أو قاطعة دوارة، ويجب أن تكون حافة القطع مربعة وباردة وخالية من الأضلاع الممزقة. يؤدي القطع الساخن أو الخشن إلى إزعاج أطراف السلك ويمكن أن يؤدي إلى الانفصال عند الحافة. على خط حزام عريض ننتهي ونضع الحواف المربعة كعملية روتينية، وتنطبق نفس العناية هنا؛ حتى على حزام النقل الصناعي الحافة عبارة عن سطح تآكل، وفي حزام PK تكون حافة كل ضلع مكشوفة.
فستان عجلة الطحن والانجراف البطيء في ارتفاع الضلع
ارتفاع الضلع ليس خاصية ثابتة للقالب؛ إنه نتيجة لكمية المواد التي تزيلها خطوة الطحن. وهذا يعني تغيير المشغل، أو معدل تغذية مختلف، أو العجلة التي فقدت شكلها، كلها تحرك ارتفاع الضلع دون أن يلمس أي شخص القالب. نقوم بتسجيل جدول الملابس وقراءات الارتفاع الأولى في بداية كل عملية طحن، لذلك يتم اكتشاف الانحراف داخل عدد قليل من الأحزمة بدلاً من نهاية الدفعة. عند التدقيق، اسأل عما يفعله المشغل إذا كان الارتفاع الأول عند حافة التسامح. الجواب الصحيح هو أنهم يتوقفون، ويرتدون ملابسهم، ويعيدون التحقق. الإجابة الخاطئة، والشائعة، هي أنهم يضبطون إعدادات الجهاز ويستمرون، مما يخفي المشكلة لفترة من الوقت.
قياس الطول على الحزام المشدود مقابل الحزام المرتخي
الطول الفعال هو المعلمة التي يناقشها المشترون في أغلب الأحيان، وترجع كل الحجج تقريبًا إلى كيفية قياس الحزام. يتم قياس الحزام المتعدد على شكل V تحت شد محدد على منصة ذات بكرتين، مع تثبيت الحزام في الأخاديد، لأن الحزام المرتخي الموضوع على المقعد يقرأ قصيرًا والحزام المفرط الشد يقرأ طويلًا. يمكن أن يصل الفرق في الحزام الذي يبلغ طوله 1250 ملم إلى عدة ملليمترات، وهذا هو السبب الرئيسي وراء ذكر تفاوت الطول كفئة وليس كرقم واحد. اطلب رؤية جهاز القياس والتوتر الذي يستخدمه. إذا قام المصنع بقياس طول الحزام عن طريق لف شريط حول الحزام المرتخي على الأرض، فإن ادعاءات طوله لا يمكن مقارنتها مع أي شخص آخر، وسوف يقوم الموتر الخاص بك بالعمل الذي كان ينبغي أن يؤديه الرسم.
08جدول أدلة تدقيق المصنع الذي قمنا بتسليمه
درجة الصوت والزاوية والارتفاع: أرقام الأضلاع الثلاثة التي تحدد كل شيء
من بين جميع صفوف الأدلة، تحمل قراءات هندسة الأضلاع الوزن الأكبر، لذا يجدر ذكر ما يفعله كل منها.خطوة الضلع هي المسافة من المركز إلى المركز بين الأضلاع، ويجب أن تتطابق مع المسافة بين أخدود البكرة وإلا فلن يجلس الحزام. تتحكم زاوية الضلع في كيفية اتصال الجناح بجدار الأخدود؛ ضحل جدًا وينزلق الحزام، ويكون شديد الانحدار وينزلق ويسخن. يتحكم ارتفاع الضلع في مدى عمق الحزام وبالتالي القطر الفعال للمحرك. قم بقياس أي واحد منهم بشكل خاطئ ولن يتمكن الاثنان الآخران من إنقاذك. ولهذا السبب نأخذ الثلاثة جميعًا من نفس الغلاف، وعلى نفس المنصة، ونسجلهم معًا بدلاً من تسجيلهم كفحوصات منفصلة.
<نمط الجدول = "العرض: 100%؛ طي الحدود: طي؛ الخلفية: #ffffff؛ الحد: 1 بكسل صلب #e2e8f0؛"> <الجسم> <تر>
09حدود القدرة: كيف تبدو الإجابة الصادقة
نحن صريحون بشأن حدودنا لأن ذلك يوفر الوقت للجميع. يتم اقتباس الملامح والأضلاع التي نقوم بتشكيلها وطحنها داخليًا باستخدام الأدوات التي نمتلكها؛ أي شيء خارج هذه المجموعة هو محادثة حول المهلة الزمنية للأدوات، وليس نعمًا فوريًا. إذا كنت بحاجة إلى مجموعة واسعة من منتجات القيادة إلى جانب الأحزمة المضلعة، فلدينا توجد مجموعة سيور النقل بالجملة على نفس المنصة، ومن الطبيعي أن يشتري الموزع أحزمة نقل مضلعة وسيور ثقيلة من مصنع واحد بدلاً من مصنعين.
نطاق القسم وعدد الأضلاع وحدود طول الخط الحقيقي
الطول محدد بالأسطوانة، وعدد الأضلاع محدد بآلة البناء وعرض المكبس. عندما يخبرك المصنع بقدراته، استمع للوحدات. عبارة مثل "يمكننا أن نفعل أي طول" ليست قدرة؛ إنه انحراف. تحدد الإجابة الحقيقية أضيق وأوسع طبلة، وأصغر وأكبر طول فعال يمكن علاجه دون مفصل أو تسوية، وأعلى عدد ضلوع يمكن لفافه تغذيته بالتساوي. اسأل أين تكمن الميزة في كل من هذه الأشياء، ثم اسأل عما يحدث للسعر والمدة الزمنية عندما تقترب منه. يجب أن تكون الإجابات محددة، ويجب أن تتطابق مع الآلات التي يمكنك رؤيتها واقفة على الأرض.
<نمط الجدول = "العرض: 100%؛ طي الحدود: طي؛ الخلفية: #ffffff؛ الحد: 1 بكسل صلب #e2e8f0؛"> <الجسم> <تر>10حقول RFQ التي تجعل ثلاثة عروض أسعار قابلة للمقارنة
هناك حقلان يستحقان ملاحظة قبل الجدول. أولاً، حدد دائمًا أصغر قطر للبكرة في محرك الأقراص، لأنه يحدد إجهاد ثني الضلع وبالتالي اختيار السلك والمركب أكثر من معدل الطاقة. ثانيًا، حدد فئة التسامح للطول بدلاً من هدف واحد، لأن الفئة هي ما يمكن للمصنع الاحتفاظ به من دفعة إلى دفعة. إذا قمت بشراء أحزمة نقل الحركة من خلال موزع الحزام الناقل بدلاً من إرسال قائمة الحقول نفسها دون تغيير، واطلب منهم تمريرها دون إعادة الصياغة.
الحقول التي تحول الاستعلام التقريبي إلى مواصفات قابلة للاقتباس
يحتوي طلب عرض أسعار poly-V الذي يمكن للمصنع تقديمه دون تخمين على الملف الشخصي، وعدد الأضلاع، والطول الفعال وفئته، وأصغر قطر للبكرة، والطاقة والسرعة، ودرجة الحرارة المستمرة والذروة، والتعرض للزيت أو المواد الكيميائية، وتوقعات الضوضاء والانزلاق، ومستندات الفحص المطلوبة، والحجم السنوي مع نمط التسليم. أضف مراجعة الرسم إذا كان لديك واحدة، وقل بوضوح ما إذا كان الحزام يعمل على بكرات جديدة أو بكرات قديمة قديمة. تعمل البكرات البالية على تغيير الملاءمة الفعالة وهي سبب متكرر للخلافات التي لا علاقة لها بالحزام نفسه.
<نمط الجدول = "العرض: 100%؛ طي الحدود: طي؛ الخلفية: #ffffff؛ الحد: 1 بكسل صلب #e2e8f0؛"> <الجسم> <تر>11معايير القبول واتساق الدفعة عند الوصول
نحتفظ بنفس السطر في الحزام الناقل المطاطي يعمل لنفس السبب: المواصفات التي لا يمكن التحقق منها عند الوصول ليست مواصفات، إنها أمل. لذلك نكتب جدول القبول في عرض الأسعار ونترك المشتري يلزمنا به. قارن ذلك بالمورد الذي يعرض السعر ولا شيء آخر، ويمكنك معرفة أين تكمن المخاطر.
فئة الطول وانحراف الضلع والقراءات التي تؤدي إلى الرفض
يتم فحص الطول على منصة مشدودة عند الشد المعلن، مقابل الفئة المتفق عليها في طلب عرض الأسعار، وأي شيء خارج تلك الفئة يتم رفضه على الفور بدلاً من مناقشته. يتم فحص ميل الضلع وزاويته على جهاز العرض عبر خمسة أضلاع على الأقل، ويكون التسامح الخارجي لضلع واحد في حزام العينة كافيًا لتعليق الدفعة، لأنها تخبرك بأن القالب أو إعداد الطحن قد تحرك. يتم فحص ارتفاع الضلع عند أربع نقاط حول الحزام، والجانب المزجج أو الممزق أو المحترق يفشل حتى لو كان الارتفاع صحيحًا اسميًا، لأن هذا السطح سوف ينزلق ويصرخ أثناء الخدمة. احتفظ بالعينة والقراءات معًا، حتى يكون من الممكن إجراء مقارنة لاحقة.
<نمط الجدول = "العرض: 100%؛ طي الحدود: طي؛ الخلفية: #ffffff؛ الحد: 1 بكسل صلب #e2e8f0؛"> <الجسم> <تر>12PK أو متزامن أو كلاسيكي V: اختيار محرك الأقراص الصحيح
عندما تكون البكرة صغيرة جدًا بحيث لا تتناسب مع حزام V ملفوف
هذه هي حالة PK الكلاسيكية. يحتوي الحزام الكلاسيكي على شكل حرف V المغلف على قسم مكتنز وقطر بكرة كبير بحد أدنى، لأن الهيكل الصلب لا يمكن أن ينحني بإحكام دون أن يتشقق. عندما تضغط هندسة القيادة على بكرة صغيرة، فإن الحزام V يعمل ساخنًا، وينزلق، ويموت صغيرًا. ينحني حزام poly-V بسهولة أكبر بكثير لأن القسم رقيق ويتم تقاسم الحمل عبر الأضلاع، لذلك فهو يتعامل مع البكرات الصغيرة والسرعات العالية والانحناءات الخلفية التي قد تؤدي إلى كسر الحزام الملفوف. إذا كان محرك الأقراص الخاص بك يحتوي على بكرة صغيرة، أو شداد خلفي، أو تصميم أفعواني به العديد من الانحناءات، فإن PK هو دائمًا نقطة البداية الصحيحة تقريبًا، وحزام النقل المضلع هو ما نود أن نقتبسه لهذا التخطيط.
عندما يفوز حزام متزامن، وعندما يستبدل PK واحد عدة أحزمة V
إذا كنت بحاجة إلى نسبة سرعة محددة بدلاً من القليل من التسامح، فتوقف وانظر إلى حزام التوقيت المتزامن، لأن الحزام المضلع سوف ينزلق دائمًا جزءًا صغيرًا تحت حمل الصدمات القوية بينما لن ينزلق الحزام المسنن. تنتمي محركات التوقيت، والمفهرسات، وأي شيء يجب أن يبقى في الطور إلى هذا الجانب من المشكلة، ونطاق توقيت PU يغطيه. الحالة النظيفة الأخرى لـ PK هي الدمج، حيث يتم استبدال المحرك الذي كان يستخدم في السابق ثلاثة أحزمة V منفصلة على بكرة متعددة الأخدود بحزام مضلع عريض يعمل بشكل أكثر سلاسة ويحافظ على شد واحد.
<نمط الجدول = "العرض: 100%؛ طي الحدود: طي؛ الخلفية: #ffffff؛ الحد: 1 بكسل صلب #e2e8f0؛"> <الجسم> <تر>13ستة أخطاء في التدقيق سمحت لمصنع ضعيف بالمرور
نادرًا ما تكون حالات الفشل التي نراها مرتبطة بفقدان المعرفة. إنها تتعلق بعادات التدقيق التي تشعرك بالكفاءة مع ترك الأسئلة الصعبة دون طرحها. الحكم على المصنع بناءً على عينة منتقاة يدويًا هو الأكثر شيوعًا، لأنه يمكن بناء العينة ببطء وفحصها مرتين، بينما تعمل غلاف الإنتاج بسرعة ويتم فحصها مرة واحدة.
إن فجوات الأسعار هي الشيء الثاني الذي يخطئ المشترون في قراءته، لأن الفجوة عادةً ما ترتبط بدرجة السلك أو المركب أو وقت المعالجة. العادات الثلاث الأخيرة كلها تتلخص في الوقت والاتساق. يقوم المشترون بالتدقيق مرة واحدة، قبل الطلب الأول، ثم لا يعودون أبدًا، على الرغم من تآكل القالب وانجراف غرفة الخلط. إنهم يتحققون من الدفعة الأولى باهتمام حقيقي والدفعة الثلاثين لا يفحصونها على الإطلاق، وهو بالضبط الوقت الذي سيظهر فيه التغيير. ثم هناك عادة تدقيق المصنع مع تجاهل البكرات الخاصة بك، على الرغم من أن الأخدود البالي سيسيء التعامل مع حزام جيد تمامًا ويجعله يبدو مذنبًا، لذا قم بتدقيق المصنع، ثم قم بتدقيق محرك الأقراص الخاص بك، واستمر في قراءة الأرقام على كلا الجانبين.
14الأسئلة المتداولة حول مصانع أحزمة PK
ما هو حزام PK، وكيف يختلف عن حزام PJ؟
حزام PK عبارة عن حزام متعدد الأضلاع على شكل حرف V مبني على خطوة ضلع تبلغ حوالي 3.56 ملم، بينما يستخدم حزام PJ نفس البناء بمسافة أصغر تبلغ حوالي 2.34 ملم.
ما الذي يجب أن أنظر إليه أولاً أثناء تدقيق مصنع حزام PK؟
ابدأ بالأدوات وسجلات الشد بدلاً من الأحزمة النهائية الموجودة على منصة التحميل. اطلب الاطلاع على سجل القوالب أولاً، لأنه يخبرك بالتجويفات التي يمتلكها المصنع بالفعل وأي التجاويف التي سيتعين عليه شراؤها. ثم اطلب تتبع جهاز عرض جانبي مأخوذ من غلاف حقيقي، وليس من عينة مخصصة للزوار. ثم اطلب سجل شد اللف للدفعة التي لا يزال بإمكانك الإشارة إليها على الأرض، مع تسجيل نقطة الضبط لكل تمريرة سلكية بدلاً من الكم ككل. تخبرك هذه الدقائق القليلة من الأدلة ما إذا كان المصنع يمكنه تكرار الشكل الهندسي الذي طلبته، وهو ما يهم أكثر بكثير من شكل الأحزمة على منصة نقالة.
كيف أكتب طلب عرض أسعار بحيث يقتبس ثلاثة من موردي أحزمة PK نفس الحزام؟
قم بإصلاح كل متغير يغير التصميم والسعر قبل إرسال أي شيء، ثم أرسل القائمة المتطابقة إلى الموردين الثلاثة. يجب أن تحتوي هذه القائمة على الملف التعريفي وعدد الأضلاع، والطول الفعال مع فئة التسامح، وأصغر قطر للبكرة، والقوة والسرعة، ودرجة الحرارة المستمرة والذروة، وتعرض الزيت، وتوقعات الضوضاء والانزلاق، ومستندات الفحص التي تريدها، ومراجعة الرسم، والحجم السنوي مع نمط التسليم.
ما هو التسامح الذي يمكن لمصنع poly-V الجيد أن يحمله بالفعل؟
في قالب PK الذي تم صيانته جيدًا وإعدادات الطحن المجهزة بشكل صحيح، نتوقع أن يظل اختلاف درجة الصوت والارتفاع أقل من نصف ملليمتر عبر أضلاع العينة، وغالبًا ما يصل إلى بضعة أعشار من المليمتر، على الرغم من أن الرقم الدقيق يعتمد على المظهر الجانبي والرسم.
لماذا يصدر حزام PK الخاص بي ضوضاء، وهل هذه مشكلة في المصنع؟
في بعض الأحيان تكون المشكلة من المصنع، وفي أحيان أخرى لا تكون كذلك. عادةً ما يصدر الحزام المضلع صوتًا مرتفعًا لأحد الأسباب الثلاثة، الأول هو أن الجانب كان مزججًا أو محترقًا أثناء الطحن. والثاني هو طبقة الحبل التي تزحف بحيث يسير الحزام بشكل غير متساو في الأخاديد، والثالث هو أخاديد البكرة البالية على جهازك الخاص. إذا كان الحزام الجديد هادئًا وعادت الضوضاء بعد بضعة آلاف من الساعات، اشتبه في السلك والمركب قبل إلقاء اللوم على النبات. إذا كان هناك ضوضاء من اليوم الأول، قم بفحص البكرات الخاصة بك قبل إلقاء اللوم على الحزام.
هل يمكن لمصنع واحد توفير كل من أحزمة PK وأحزمة النقل؟
نعم، وهو أمر شائع، لأن كلا المنتجين يعتمدان على نفس نظام خلط المطاط ومعالجته وفحصه، ويعتبر الموزع الذي يشتري الأحزمة المضلعة والأحزمة الثقيلة من مصنع واحد ترتيبًا طبيعيًا.
ما مدى صغر الطلب الأول لملف تعريف PK مخصص؟
بالنسبة لملف تعريف المصنع بالفعل، يتم تحديد الحد الأدنى من خلال الغلاف وشحن الإعداد بدلاً من عدد الحزام، لذلك تظل الكميات المتواضعة عملية. يختلف الملف التعريفي الجديد تمامًا، لأن الطلب الأول يجب أن يغطي المهلة الزمنية للأدوات وتشغيل الإنتاج المعقول فوقه. مهما كانت أسعار المصنع، احصل على الحد الأدنى الثابت كتابيًا لكل ملف تعريف ولكل مركب، بحيث لا يمكن أن ينمو بهدوء بعد تقديم طلب الشراء.
كيف يمكنني التحقق من الطول الفعال بدون جهاز قياس مناسب؟
بصراحة، لا يمكنك التحقق من ذلك بشكل صحيح، لأن الشريط الذي يتم لفه حول حزام مرتخي على مقعد سوف يقرأ دائمًا بشكل قصير مقابل نفس الحزام المسحوب على منصة مشدودة. إذا لم تتمكن من بناء منصة، فاطلب من المصنع قياس وتسجيل الطول عند شد محدد، وقبول الأحزمة مقابل هذه الطريقة بدلاً من مقابل رقم أنتجته بنفسك.
هل أحتاج حقًا إلى اختبار الكلال في كل دفعة؟
لا، والإصرار على ذلك لكل دفعة عادةً ما يؤدي إلى إبطاء عملية التسليم دون إضافة الكثير من المعلومات. يقوم الجدول الزمني المعقول بتشغيل مقعد التعب كلما تغير الملف الشخصي أو المركب أو الحبل. ثم يكرر المقعد بشكل دوري للتأكد من أن العملية لم تنجرف. بين عمليات التشغيل هذه، يعتمد إصدار الدفعة على قراءات هندسة الأضلاع، ومخططات المعالجة، وفحص الاتساق مقابل آخر دفعة مقبولة، وتنحرف هذه المجموعة قبل وقت طويل من اختبار التعب.

المنتجات ذات الصلة التي قد تحتاجها
- أحزمة على شكل حرف V وأحزمة نقل متعددة الأضلاع على شكل حرف V للمحركات الصناعية المدمجة
- أحزمة توقيت متزامنة لمحركات الأقراص التي يجب أن تحتوي على نسبة سرعة محددة
- أحزمة توقيت PU لإطارات التشغيل الآلي
- سيور ناقلة مطاطية شديدة التحمل للتعامل مع المواد السائبة في نفس الطابق