


Una correa ha vuelto a rozar el larguero izquierdo. El rodillo de retorno más cercano ya se ha desviado dos veces, y ahora el borde toca en una estación diferente. Antes de girar un tercer soporte, marque el punto donde la correa se separa por primera vez del centro del bastidor y compare el funcionamiento en vacío y con carga. El roce visible podría estar aguas abajo de la fuerza que inició el movimiento.
Esta guía de campo describe un proceso de seguimiento urgente desde el apagado hasta el reinicio.
01 Defina el problema de seguimiento antes de tocar un rodillo
“Corre hacia la izquierda” no es una ubicación. La primera estación donde el borde se desvía de su recorrido anterior es más útil que el guardia al que finalmente llega.
Un movimiento periódico requiere una entrada diferente en el cuaderno. Observa cómo la unión marcada pasa varias veces por la misma estación. Una repetición ligada a una sección de la correa indica una junta torcida, rigidez localizada o un parche de reparación. Una repetición ligada a una revolución de la polea apunta hacia la polea y su acumulación. Los dos ritmos pueden parecer similares a simple vista.
| Patrón observado | pista de campo rápido | Primera zona a inspeccionar | No asumas |
|---|---|---|---|
| Local en una estación | Entrada centrada, salida desplazada | Ese marco, rotación de rodillo, acumulación, carga cercana | Un rodillo de entrenamiento curará la contaminación. |
| Progresivo a lo largo de varias bahías | El desplazamiento del borde aumenta en marcas sucesivas | Línea de cuerda, ejes de polea, sesgo acumulativo del marco | El último rodillo es la causa |
| Una vez por revolución de la correa | El desplazamiento sigue una sección marcada de la cinta | Geometría de empalme, daños en la carcasa, curvatura | Cada rueda tensora necesita dirección |
| Cambios con la carga | Centros de cinta vacíos, cintas cargadas | Posición de alimentación, arrastre de falda, soporte de canal | La aceptación sin carga es suficiente |
02. Haga que la cinta transportadora sea segura y estable.
No se deben tocar las cintas transportadoras para comprobar si un rodillo las dirige. Aísle los accionamientos y cualquier otra energía almacenada según el procedimiento establecido y verifique que la cinta no se mueva. Los tensores por gravedad, una pendiente cargada y el material atrapado en una polea pueden moverse incluso después de que el motor se haya detenido. La inspección y el ajuste de los soportes solo se realizan en esas condiciones de seguridad.
Existe un límite para la corrección de un cambio de marcha. Un empalme defectuoso, un cojinete caliente o un bastidor dañado modifican el trabajo, pasando de un ajuste a una evaluación de reparación.
03 Elija entre una evaluación inicial de diez minutos y una evaluación completa.
Registre la estación sospechosa y el estado de sus vecinas. Un giro limpio en un marco descuadrado seguirá siendo dirigido por ese marco.
Una inspección completa se justifica después de un cambio de polea, una reparación de empalme, trabajos estructurales o llamadas de seguimiento repetidas.
04. Crea una línea base con herramientas sencillas.
Una protección y una goma de faldón dobladas no son buenas referencias. Utilice un punto de referencia topográfico que el siguiente equipo pueda localizar fácilmente y compare las mismas posiciones de los bordes después de cada prueba.
El estado del rodillo debe considerarse como referencia. Una carcasa recubierta por un lado tiene un diámetro efectivo diferente al de su lado limpio; un cojinete puede girar manualmente, pero arrastrar bajo carga. Registre el pulido, la limpieza del polvo, el ruido, el calor y la libre rotación. Estas observaciones pueden justificar la sustitución de un rodillo sin necesidad de mover su soporte.
| Herramienta o comprobación | Lo que establece | Error común en el campo |
|---|---|---|
| Cuerda o láser | Una línea central de transportador repetible y sesgo acumulado | Hacer referencia a un larguero deformado sin comprobarlo |
| Escuadra y regla | Relación entre el bastidor local y el rodillo tensor | Cuadrar a un soporte suelto |
| Cinta adhesiva y tiza | Desplazamiento del borde en estaciones fijas y una marca de revolución de la cinta | Trasladar la estación entre las pruebas. |
| Control de temperatura | Una pista comparativa para la resistencia de los rodamientos | Considerar una lectura infrarroja como un diagnóstico de rodamiento |
| Verificación de rotación | Libertad de movimiento y aspereza | Pruebas mientras la energía almacenada no está controlada. |
05 Comprender la ley de dirección y sus límites
Un rodillo colocado en ángulo puede dirigir la correa hacia el extremo con el que entra en contacto primero. La expresión «extremo delantero» solo resulta útil una vez que se ha determinado la dirección de la correa y el contacto real.
Compruebe que la carcasa no presente una banda de pulido estrecha ni una eliminación de polvo desigual. Un movimiento brusco del soporte puede hacer que la correa descargada parezca centrada y que la correa cargada se vea peor.
06 Ajustar una variable en incrementos controlados
Una vez restauradas las protecciones, realice suficientes recorridos completos de la cinta transportadora para que la trayectoria modificada y el empalme marcado pasen por las estaciones de observación. Un movimiento inmediato en el rodillo ajustado es solo una parte del resultado. La cinta puede seguir desplazándose aguas abajo. Si la holgura del borde se deteriora, deténgase y regrese a la posición marcada antes de intentar otra causa.
| Paso | Acción controlada | Puerta de observación | Condición de parada |
|---|---|---|---|
| 1. Línea de base | Posición del borde de registro en cada estación fija | El patrón es repetible para circuitos completos. | El cinturón se aproxima a una estructura fija |
| 2. Aislar | Seleccione un marco causal o un problema de poleas | La evidencia coincide con la dirección del viaje. | La causa sigue siendo incierta. |
| 3. Mark | Conservar las posiciones originales de los sujetadores y soportes. | Se muestra una referencia de reversión. | El soporte está dañado o suelto. |
| 4. Ajustar | Realiza un pequeño cambio angular medible. | Los elementos de fijación se aseguran antes de la prueba. | El recorrido de la ranura o el estado del marco son inadecuados. |
| 5. Correr vacío | Observa varias revoluciones completas desde puntos seguros. | La respuesta se estabiliza y se registra. | Movimiento adverso rápido o sonido anormal |
| 6. Ejecutar cargado | Aumento a una condición normal documentada | La autorización sigue siendo aceptable en todas las estaciones. | Cambios de dirección de la carga o riesgo de borde |
07 Tratar de forma diferente los viajes de ida y vuelta
La cinta transportadora recibe el flujo de material. Observe dónde cae, si una falda ejerce más presión y si una cama de impacto dañada desplaza un lado de la cinta. Una cinta que permanece centrada y vacía y pasa por debajo de una tolva llena generalmente requiere una revisión de carga. Al dirigir los rodillos tensores para anular esa carga, estos trabajan continuamente en contra de la transferencia.
El camino de retorno presenta otro inconveniente: el arrastre de material. Los depósitos irregulares en un rodillo modifican su superficie de contacto, por lo que conviene limpiarlo antes de concluir que su soporte está desalineado.
08. Diagnosticar las causas raíz en lugar de sobrevirar
Varios soportes que apuntan en direcciones opuestas revelan información sobre el mantenimiento. Una corrección puede haber ocultado el error de otra bahía, dejando la cinta centrada solo a una velocidad de avance determinada. Vuelva a las referencias de bastidor y polea medidas. Compruebe dónde aterriza la carga, dónde el retorno recoge primero el arrastre y si se ha desplazado algún cojinete de la polea; un rodillo de dirección no puede eliminar ninguna de estas entradas.
| Causa principal | Evidencia típica | Prioridad correctiva | ¿Por qué falla la dirección por rodillos por sí sola? |
|---|---|---|---|
| Carga descentrada | Deriva de carga; profundidad de carga desigual | Centre el flujo e inspeccione los revestimientos. | La entrada lateral se mantiene en cada ciclo de carga. |
| Acumulación | Diámetro de la concha irregular; residuo repetitivo | Rendimiento de limpieza y corrección | La geometría de contacto vuelve a cambiar |
| Holgura inmovilizada | Calor, ruido, zona plana, pulido anormal | Reemplace y verifique los soportes adyacentes. | La resistencia y el soporte siguen siendo desiguales. |
| Polea sesgada | Amplia influencia de seguimiento cerca de la polea | Referencias de ejes y cojinetes de inspección | El contacto de envoltura grande domina las entradas de rodillos pequeños. |
| Empalme torcido | La desviación sigue al empalme de cada circuito | Medir y reparar el empalme | Un rodillo fijo no puede seguir un defecto en movimiento |
| Tensión desigual | Adherencia por absorción o comportamiento desigual en los bordes | Restaurar la función de inicio y las referencias. | El cinturón entra en apoyo con fuerzas desiguales. |
| Giro del marco | Error progresivo y niveles cruzados inconsistentes | Reparar la estructura y los cimientos | Cada rodillo hereda un datum defectuoso. |
09 Reconocer la deriva vinculada por empalme y la deriva vinculada por cinturón
Un desfase periódico merece una marca en la cinta transportadora, no solo una anotación de que ocurrió «cada pocos minutos». Compare esa marca con el movimiento del borde en la misma estación en circuitos repetidos. Si la sincronización coincide con una sección de cinta reparada, inspeccione la geometría de la junta antes de dedicar el tiempo de parada a ajustar los ángulos de los rodillos.
Un movimiento oscilatorio periódico moderado con suficiente espacio libre en los bordes puede ser monitoreado bajo un plan documentado. El contacto con la estructura de acero, una junta abierta, capas expuestas o un desplazamiento creciente requiere una parada.
10. Verifique que las cintas transportadoras sean reversibles en ambas direcciones.
El movimiento inverso cambia qué extremo de un rodillo inclinado entra en contacto primero con la cinta transportadora.
La hoja de aceptación requiere cuatro ensayos: vacío y cargado en cada dirección. Utilice una condición de alimentación comparable en los dos ensayos cargados y registre la separación de los bordes en las mismas estaciones. Si la máquina alimenta solo por un extremo en sentido inverso, indique explícitamente la diferente disposición de carga. Superar la prueba de vacío en sentido directo por sí sola no aporta mucha información sobre la producción en sentido inverso.
11. Sepa cuándo los rodillos de alineación no son la solución adecuada.
Un bastidor de entrenamiento que llega al final de su recorrido o un roce de borde que reaparece después de la limpieza exige una revisión de la línea, la carga y la tensión. La selección de un rodillo diferente se realiza después de esas comprobaciones.
Otro rodillo tensor de entrenamiento puede generar fricción y un nuevo punto de desgaste. Lo mismo ocurre con una estructura débil que se deforma bajo carga máxima. Corregir su geometría durará más que una sucesión de ajustes de rodillos.
12 Reiniciar, observar y definir la aceptación
Antes de reiniciar, una persona se encarga de la señal de parada y los observadores se ubican en puestos protegidos. Asegúrese de que haya herramientas y protecciones. La primera prueba en vacío verifica la dirección general, el ruido, la distancia de seguridad inmediata y la rotación libre. Una vez superada esta prueba, introduzca el material habitual y observe la cinta transportadora después de la rampa y durante el retorno.
Defina los límites de aceptación a partir de la máquina real: espacio libre mínimo a la estructura fija, desplazamiento estable aceptable, condición de carga y número de circuitos. No utilice un objetivo de un solo milímetro para cada transportador. Registre las holguras medidas y las condiciones de prueba. Una afirmación de que la cinta “se ve bien” no se puede comparar con la queja del siguiente turno.
| Elemento de aceptación | Registro | Prueba de finalización |
|---|---|---|
| Borde libre | Desplazamiento medido en cada estación numerada | Dentro del límite definido por el sitio para circuitos repetidos |
| Condición de prueba | Dirección, velocidad, alimentación aproximada, humedad | Estado operativo representativo documentado |
| Ajuste | Número de fotograma, extremo movido, cantidad medida, tiempo | Las calificaciones originales y finales permanecen rastreables. |
| Estado mecánico | Rotación, sonido, comparación de temperaturas, sujetadores | No se observaron cambios anormales después de la prueba de carga. |
| Hacer un seguimiento | Punto de control del propietario y del horario de funcionamiento para la inspección. | Responsabilidad designada, no una nota abierta. |
13. Preparar una solicitud de cotización (RFQ) para un rodillo de repuesto útil.
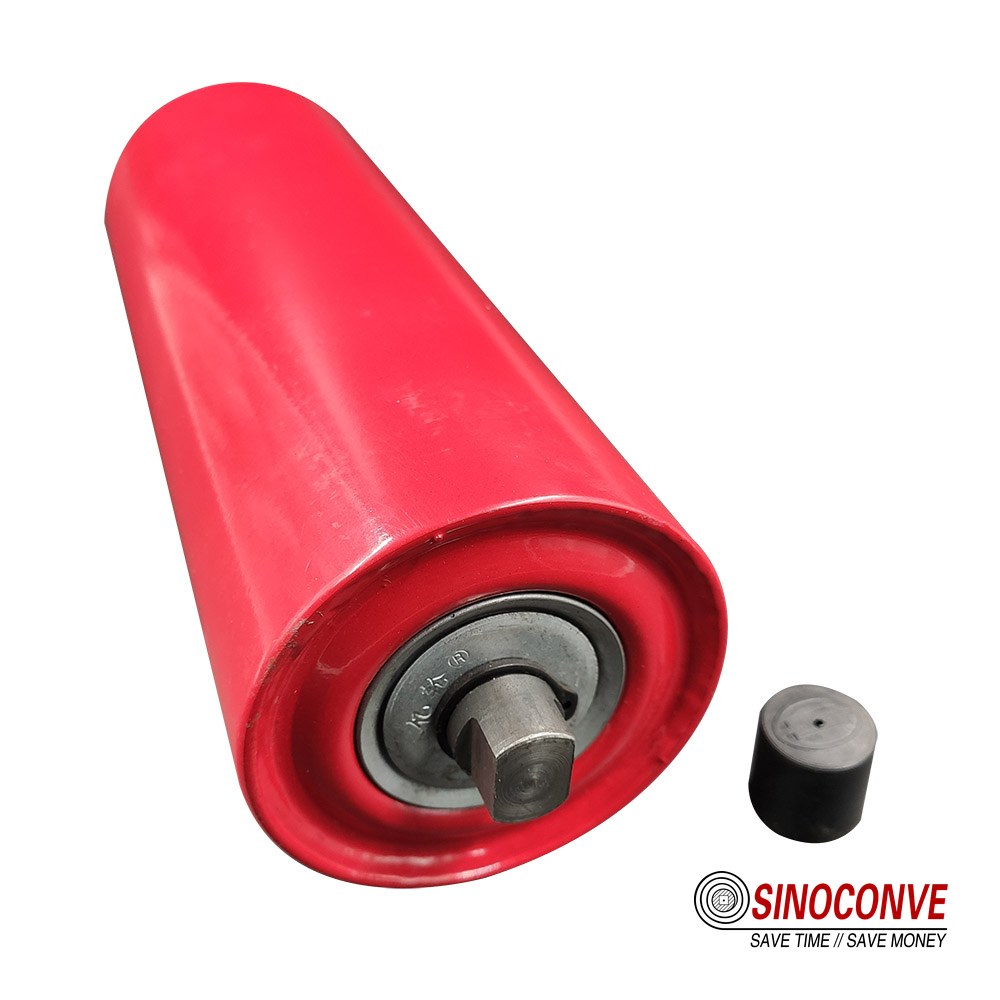
Si el rodillo sospechoso está incautado o su carcasa está dañada, proporcione al departamento de compras más que una fotografía. Registre la posición de transporte o retorno, el diámetro de la carcasa, la longitud de la cara, la longitud total del eje, la forma del extremo del eje y la disposición de montaje. Distinga una dimensión medida en el rodillo viejo de una leída en un dibujo o simplemente estimada. El desgaste puede haber modificado el diámetro.
Indique el ancho y la velocidad de la cinta, el ángulo de la canaleta (cuando corresponda), el material y la exposición al polvo o al lavado. Un proveedor de rodillos puede verificar la disposición de los rodamientos y sellos según la carga requerida. SINOCONVE suministra rodillos transportadores junto con las cintas; la especificación del rodillo aún debe identificar la posición de instalación y verificar la geometría.
| Campo RFQ | Detalle útil mínimo | Por qué es importante |
|---|---|---|
| Posición de instalación | Llevar, devolver, impacto, número de estación | Conecta las dimensiones con la carga real. |
| Geometría de balanceo | Diámetro de la carcasa, cara, eje, detalles del extremo | Controla la aptitud física y el contacto. |
| Montaje | Ranura, distancia central, fotos de soporte | Evita el desajuste del extremo del eje. |
| Deber | Ancho y velocidad de la cinta, carga, material, horas | Revisión de cojinetes y carcasas de soporte |
| Ambiente | Polvo, agua, temperatura, corrosión | Guías de sellado y discusión de materiales |
| Evidencia | Revisión de dibujos y fotografías a escala | Hace visibles las suposiciones antes de la producción. |

14 preguntas frecuentes
¿En qué dirección debo mover una polea tensora para dirigir la correa?
Observe la banda de contacto pulida y confirme la dirección del movimiento. Pruebe un movimiento reversible del soporte y compare la separación del borde.
¿Podemos alinear los rodillos mientras la cinta transportadora está en funcionamiento?
Observe desde posiciones protegidas durante el funcionamiento. Deténgase, aísle y verifique que no haya energía antes de tocar un soporte o rodillo.
¿Hasta dónde debemos mover un rodillo?
La respuesta depende del soporte, la tensión de la correa y el espaciado. Una posición inicial marcada permite que el ensayo sea reversible.
¿Por qué la cinta transportadora vacía está centrada, pero la cinta transportadora cargada se desvía?
Inspeccione la posición de alimentación, la presión de la falda, la comba bajo carga y el soporte de impacto. El flujo de material puede generar una fuerza lateral que no existe durante una carrera en vacío.
¿Por qué se produce el error una vez por cada revolución de la correa?
Marque el empalme y confirme que el giro sigue la misma sección de la correa. Inspeccione la junta y las reparaciones locales antes de cambiar otra polea tensora.
¿Deberían trasladarse varios carros ociosos a la vez?
Limita la prueba a un solo grupo y luego compara las mismas estaciones después de reiniciar.
¿Un rodillo autoalineable solucionará la deriva persistente?
Puede ayudar a una cinta transportadora en buen estado con variaciones leves. No corregirá un rodillo atascado, una carga lateral, una polea desalineada ni un empalme dañado.
¿Cuántas revoluciones deberíamos observar?
Suficiente para que el empalme marcado pase repetidamente por cada estación crítica y para que la respuesta aguas abajo se estabilice. Registre el conteo real.
¿Qué cambios se producen en una cinta transportadora reversible?
Un rodillo inclinado se comporta de forma diferente al invertir el sentido de la marcha. Verifique la holgura del borde tanto en vacío como con carga en ambas direcciones.
¿Cuándo debe permanecer detenida la cinta transportadora?
Una junta abierta, tejido expuesto, cojinete caliente o contacto entre la correa y el bastidor requieren una evaluación de la reparación antes de reiniciar la operación.





