

يعتمد اختيار آلة الفلكنة على أربعة معايير: درجة حرارة اللوح (عادةً 140-160 درجة مئوية)، وضغط المعالجة (1.0-2.5 ميجا باسكال / 10-25 بار)، ووقت المعالجة (يُحدد حسب سُمك الحزام ونوع المادة)، وعرض اللوح الذي يجب أن يُغطي عرض الوصلة بالكامل في تمريرة واحدة. قارن هذه الأرقام الأربعة أولاً بالحزام الذي تقوم بوصله، ثم تأتي ميزات الآلة وسعرها في المرتبة الثانية.
المطاط غير المعالج حرارياً ليس ذا فائدة صناعية كبيرة. فهو يتشوه تحت الضغط، ويتلف بسرعة مع الحرارة أو التعرض للأشعة فوق البنفسجية، ويفتقر إلى المرونة التي تجعله ذا قيمة في المقام الأول. آلة المعالجة الحرارية هي التي تُغير ذلك، إذ تُطبق حرارة وضغطاً مضبوطين لتحفيز الترابط الكيميائي بين سلاسل بوليمر المطاط، مما يُنتج مادة متينة ومرنة ومستقرة.
تُعدّ آلات الفلكنة أساسية في تصنيع وإصلاح سيور النقل ، سواءً في الإنتاج أو الصيانة الميدانية. فعملية الفلكنة غير المتقنة - كاستخدام درجة حرارة غير مناسبة، أو ضغط غير كافٍ، أو وقت معالجة غير صحيح - تظهر لاحقًا على شكل وصلة ضعيفة، أو انفصال في الطبقات، أو تلف مبكر للسير. لذا، فإن فهم كيفية عمل هذه الآلات وما يجب مراقبته أثناء التشغيل يقلل من هذه المشاكل.
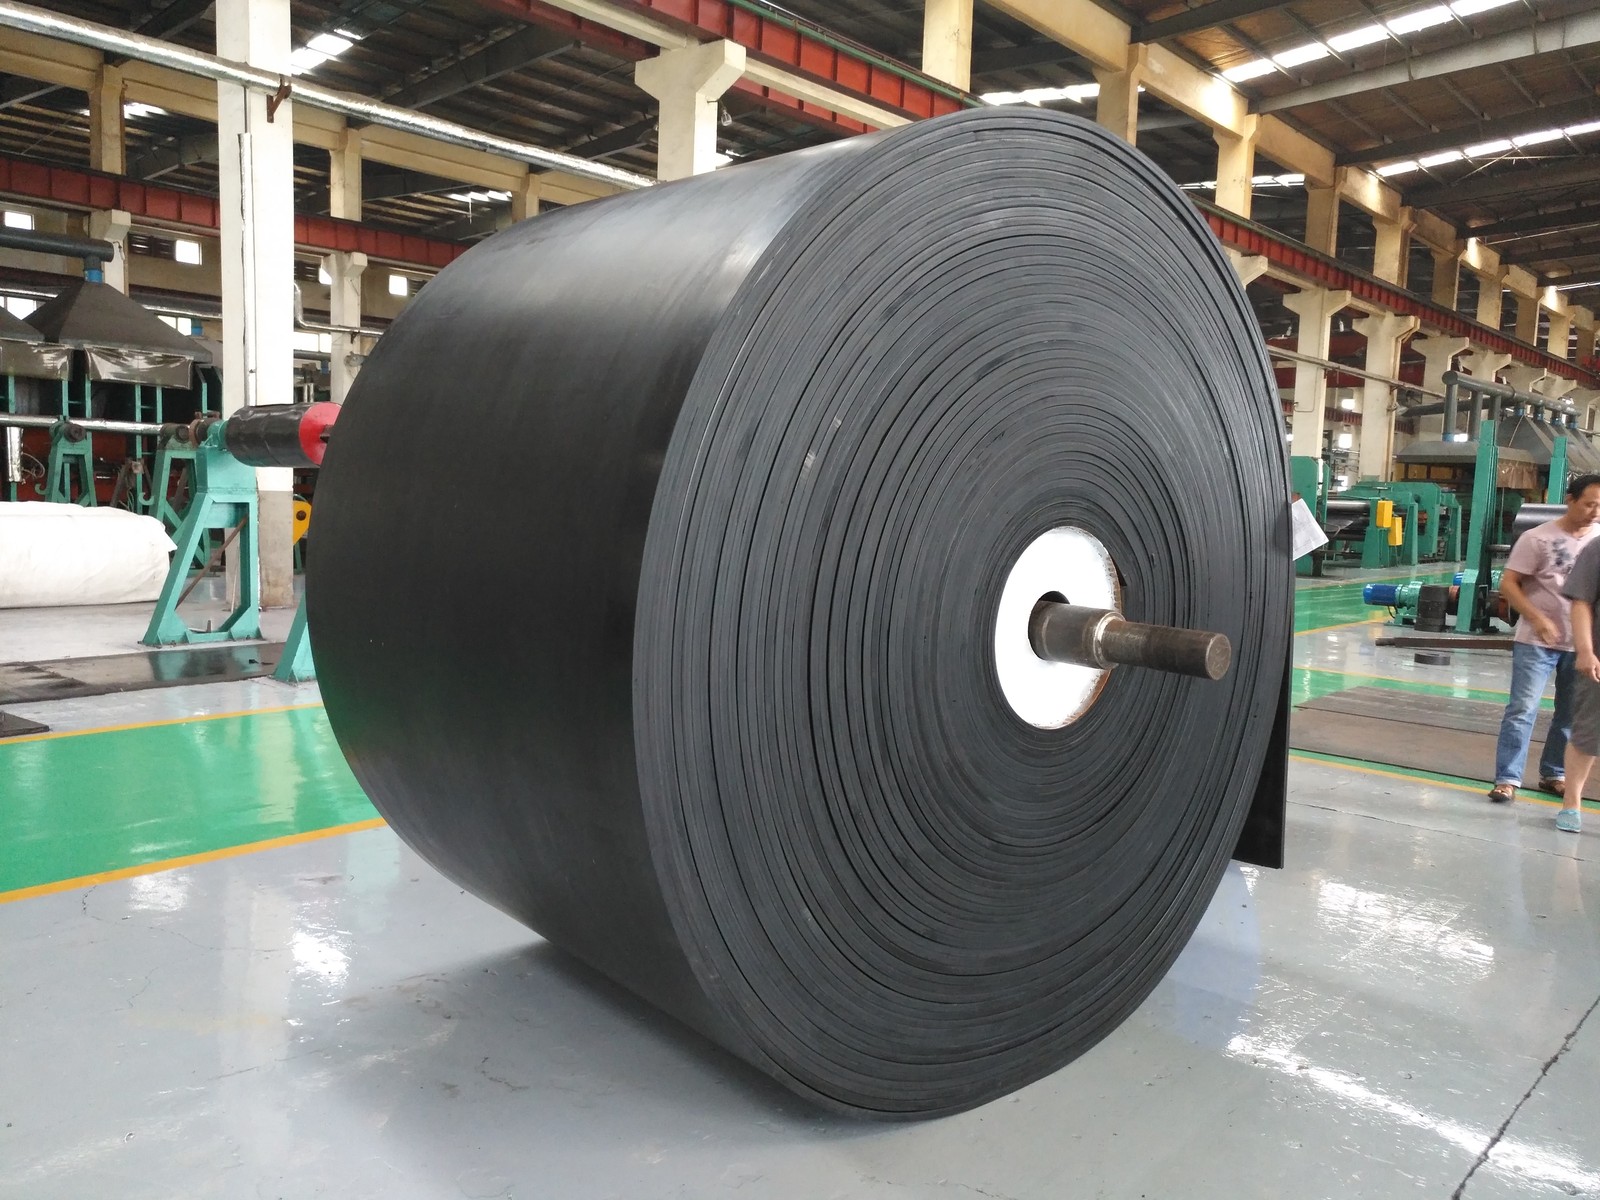
1. ما الذي تقوم به آلة الفلكنة فعلياً؟
تتمثل الوظيفة الأساسية في تثبيت مجموعة المطاط بين لوحين ساخنين، مع الحفاظ عليها عند درجة حرارة وضغط محددين لفترة معالجة محددة. تعمل الحرارة على تنشيط عامل المعالجة - الذي يكون عادةً قائمًا على الكبريت - والذي يشكل الروابط الجزيئية بين سلاسل البوليمر. ويحافظ الضغط على تلامس المجموعة ويمنع تكون الفراغات أثناء المعالجة.
تختلف أنواع الآلات في كيفية توليد الحرارة وتوزيعها، وكيفية تطبيق الضغط والحفاظ عليه، ومدى دقة تحكم المشغل في هذه المعايير. هذه الاختلافات مهمة عمليًا. فالآلة ذات درجة حرارة اللوح غير المتساوية تُنتج وصلة ذات معالجة غير متجانسة على امتداد عرضها - قوية في بعض المناطق، وضعيفة في مناطق أخرى. كما أن نظام الضغط الذي يتسرب أثناء المعالجة يُخلّف فراغات لا تظهر إلا عند فشل الوصلة تحت الحمل.
نطاق درجة الحرارة، وحجم اللوح، وسعة الضغط، ودقة نظام التحكم هي المتغيرات الأربعة التي تحدد ما إذا كانت آلة الفلكنة مناسبة لتطبيق معين.
02 ميزات حديثة تستحق الفهم
شهد تصميم عناصر التسخين تحسناً ملحوظاً في الآلات المصممة للعمل على سيور النقل الصناعية . فالمواد ذات الموصلية الحرارية العالية - كالنحاس في بعض التصاميم - توزع الحرارة بشكل أكثر تجانساً على سطح اللوح مقارنةً بترتيبات أسلاك المقاومة القديمة. ولا يُعدّ التوزيع المتجانس للحرارة ميزةً للراحة فحسب، بل هو العامل الحاسم في سرعة تصلب حواف الوصلة العريضة.
استُبدلت وحدات التحكم الرقمية بأجهزة المؤقتات وأجهزة تنظيم الحرارة اليدوية في معظم آلات الفلكنة الحديثة. وتكمن الفائدة العملية في إمكانية التكرار. إذ يستطيع المشغل تخزين ملفات تعريف المعالجة لأنواع مختلفة من مركبات الأحزمة وسماكاتها، واستدعائها عند تكرار العمليات، وتشغيل نفس معايير الوصل باستمرار بين مختلف الورديات والمشغلين. أما الأنظمة اليدوية فتعتمد على انتباه المشغل وخبرته، مما يُؤدي إلى تباين في النتائج.
يُتيح التصميم المعياري في آلات الفلكنة المحمولة إمكانية تمديد طول اللوح أو إعادة تهيئته ليتناسب مع عروض السيور المختلفة. في تطبيقات إصلاح سيور النقل، وخاصة في التعدين ومناولة المواد السائبة حيث قد يتجاوز عرض السيور 2000 مم، تُعدّ القدرة على مطابقة حجم الآلة مع حجم السير دون الحاجة إلى امتلاك آلات متعددة ذات ألواح ثابتة ميزة تشغيلية قيّمة.
تُعدّ مراقبة الضغط وتعويضه ميزةً تُميّز آلات الفلكنة الصناعية عن التصاميم الأبسط. فأنظمة الضغط الهيدروليكية أو ذات الغشاء التي تحافظ على الضغط المُحدد طوال دورة المعالجة - بدلاً من تطبيق الضغط في البداية وتركه - تُنتج نتائج أكثر اتساقاً، لا سيما في دورات المعالجة الطويلة حيث تؤثر تغيرات درجة الحرارة على الضغط.
3. الاعتبارات التشغيلية التي تؤثر على جودة المعالجة
تُحدد الإعدادات قبل بدء عملية المعالجة معظم النتائج. يجب تحضير منطقة الوصل أو الإصلاح بشكل صحيح - صقلها وتنظيفها ووضع طبقة من المطاط غير المعالج عليها حتى الوصول إلى السماكة المطلوبة - قبل إغلاق آلة الفلكنة. لا يمكن لأي قدر من التحكم الدقيق في درجة الحرارة إصلاح وصلة تم تركيبها بشكل خاطئ.
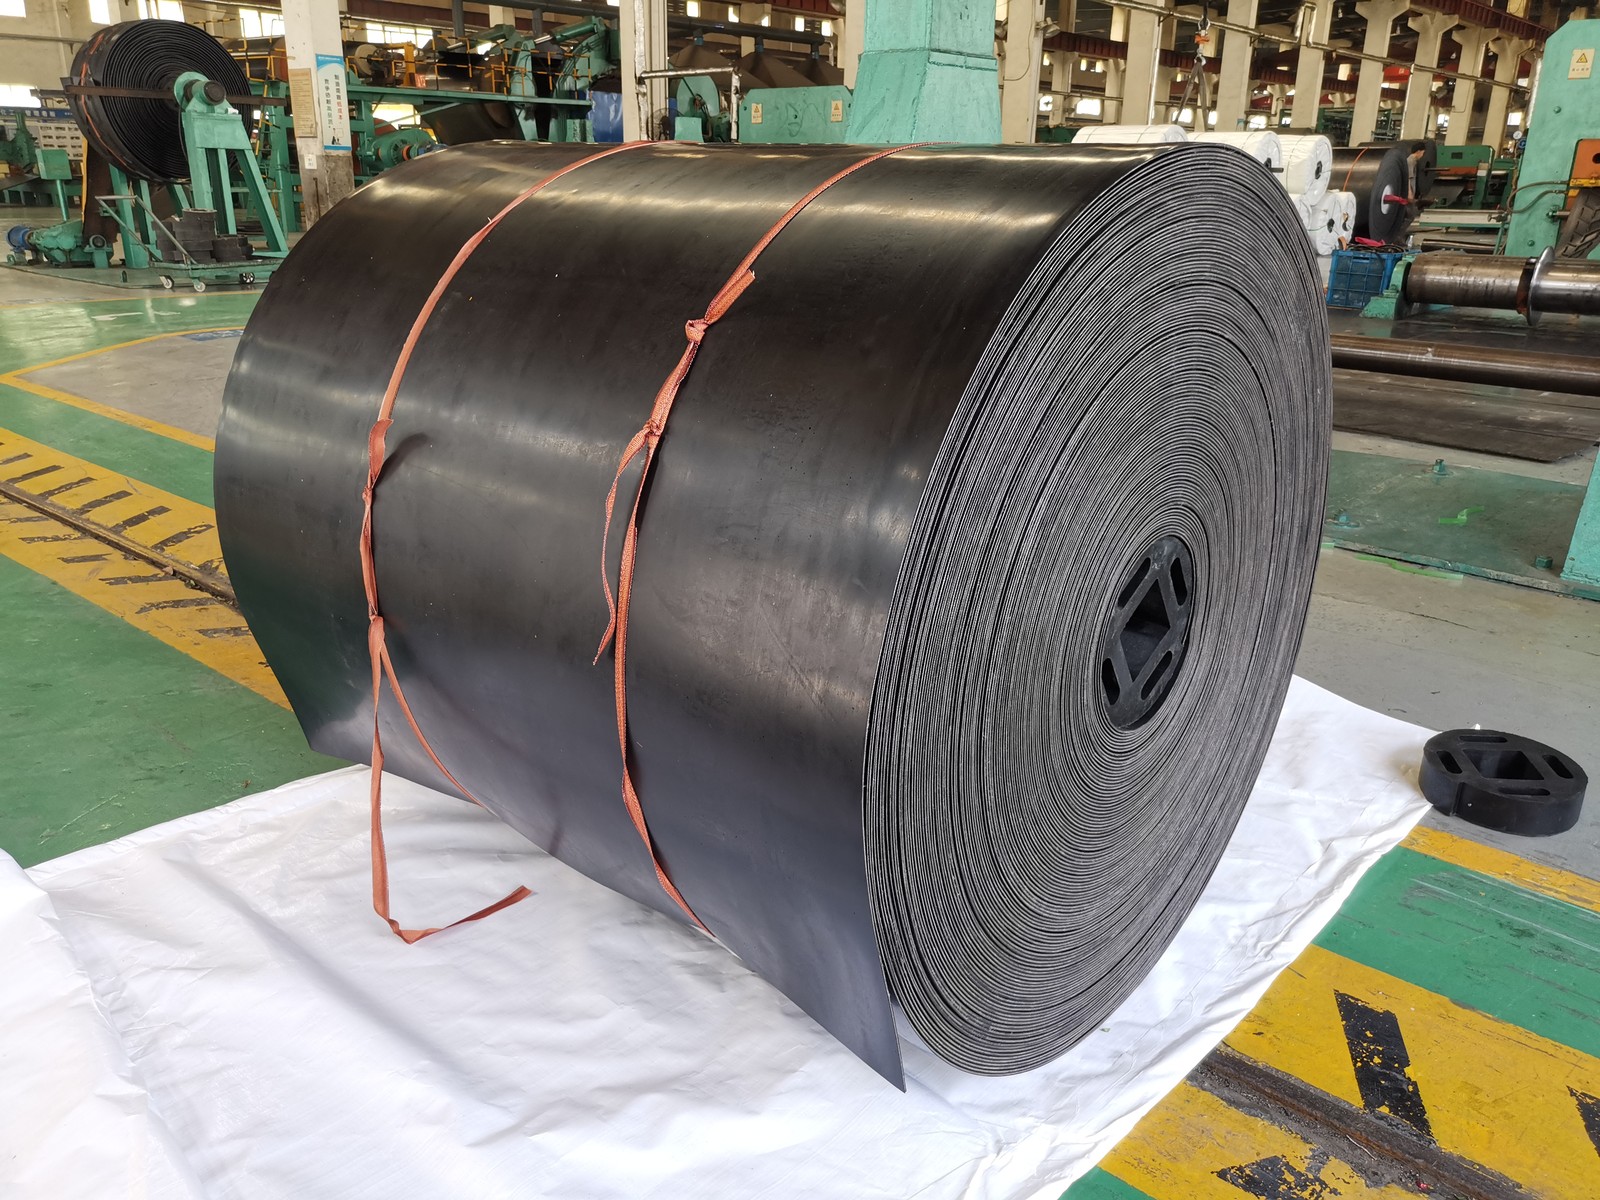
معايرة درجة الحرارة أكثر أهمية مما يُشير إليه العرض. درجة الحرارة المُضبوطة على وحدة التحكم هي درجة حرارة سطح اللوح، وليست درجة الحرارة في مركز مجموعة المطاط. تتطلب الأحزمة السميكة أوقات معالجة أطول لأن انتقال الحرارة عبر المطاط بطيء. استخدام وقت المعالجة المُحدد لحزام رقيق على حزام سميك متعدد الطبقات يُنتج مركزًا غير مُعالج بشكل كافٍ حتى لو بدت درجة حرارة السطح صحيحة.
يُعدّ توقيت تطبيق الضغط متغيرًا آخر قد يُقلّل المشغلون من شأنه أحيانًا. تتطلب معظم مواصفات المعالجة تطبيق الضغط قبل أن تصل درجة الحرارة إلى النقطة المحددة؛ فإذا طُبّق الضغط متأخرًا، يبدأ المطاط بالتدفق قبل أن يتم احتواؤه، مما يُؤدي إلى انضغاط الحواف وعدم انتظام سُمك الوصلة.
يُعدّ التبريد تحت الضغط الخطوة الأخيرة التي يُسرع فيها العديد من عمليات الإصلاح الميداني. إنّ إزالة الضغط بينما لا تزال درجة حرارة الوصلة أعلى من 60 إلى 70 درجة مئوية تقريبًا يسمح للمطاط بالتشوه قبل أن يستقرّ شكله. الإجراء الصحيح هو الحفاظ على الضغط حتى يبرد التجميع إلى تلك الدرجة، وهو ما يستغرق وقتًا أطول في الأحزمة السميكة مقارنةً بالأحزمة الرقيقة.
04 الصيانة وحالة الآلة
تُنتج آلة الفلكنة غير المُصانة نتائج غير متناسقة يصعب تشخيصها. تتسبب أسطح الألواح المتراكمة عليها بقايا المطاط من عمليات المعالجة السابقة في عدم انتظام التلامس وانتقال الحرارة. كما يؤدي تدهور عنصر التسخين إلى ظهور بقع ساخنة وباردة على سطح اللوح. وتتسبب تسريبات نظام الضغط في فقدان تدريجي للضغط خلال دورات المعالجة الطويلة.
تُعدّ الفحوصات الدورية - كحالة سطح اللوح، ومعايرة المزدوجة الحرارية باستخدام مقياس حرارة مرجعي، وسلامة نظام الضغط - من مهام الصيانة التي تؤثر بشكل مباشر على جودة الوصلات. في بيئات التصنيع حيث تعمل الآلة نفسها على مدار عدة نوبات، يُفضّل تضمين جدول صيانة يكشف عن أي تدهور قبل أن يؤثر على الإنتاج، بدلاً من انتظار حدوث عطل في الوصلة لإجراء تحقيق.
يعتمد استهلاك الطاقة في آلات الفلكنة بشكل كبير على كفاءة التسخين والعزل. تفقد الآلات ذات الألواح المعزولة جيدًا حرارة أقل إلى البيئة المحيطة أثناء دورة المعالجة، وتصل إلى درجة الحرارة المطلوبة بشكل أسرع عند بدء التشغيل البارد. في العمليات التي تُجري العديد من عمليات الوصل في كل وردية، يتراكم هذا الفرق في الكفاءة ليُشكّل تكلفة طاقة ملحوظة مع مرور الوقت.
5. اختيار آلة الفلكنة المناسبة
يُحدد التطبيق المواصفات. بالنسبة لعمليات التصنيع الثابتة لإنتاج سيور النقل ، تُناسب آلات الفلكنة الثابتة من نوع الضغط ذات مساحات الألواح الأكبر وقدرة الضغط الأعلى بيئة الإنتاج. أما بالنسبة للإصلاح الميداني في عمليات التعدين أو مناولة المواد السائبة، فإن الآلات المحمولة التي يمكن نقلها إلى موقع السير وتزويدها بالطاقة من مصادر الموقع هي الخيار العملي.
يُعدّ عرض الحزام القيد الأساسي. يجب أن تغطي لوحة الماكينة العرض الكامل للوصلة؛ فاللوحة الضيقة جدًا تتطلب عدة خطوات معالجة متتالية، مما يُنشئ خط وصلة عبر الوصلة، وهو ما يُعدّ نقطة ضعف معروفة. لذا، يُنصح بتأكيد أقصى عرض للحزام قبل تحديد مواصفات ماكينة الفلكنة لتجنب هذه المشكلة.
ينبغي أن تتناسب قدرة نظام التحكم مع مدى تعقيد العمل. ففي بيئة إنتاج مستقرة، يكفي نظام تحكم بسيط في درجة الحرارة والمؤقت لنوع واحد من الأحزمة. أما في العمليات التي تتعامل مع أنواع متعددة من الأحزمة ذات متطلبات معالجة مختلفة، فإن الملفات الشخصية المخزنة والتسجيل الرقمي يضيفان قيمةً من خلال تقليل الاعتماد على المشغل وتوفير سجل عند التشكيك في جودة الوصلات.
تقوم شركة Ningbo Sinoconve Belt Co., Ltd. بتصنيع أحزمة النقل وتوريد المعدات ذات الصلة بما في ذلك آلات الفلكنة لإنتاج الأحزمة وتطبيقات الإصلاح الميداني، وتغطي التكوينات القياسية والثقيلة لعمليات النقل الصناعية.
لتلبية احتياجاتكم من آلات وصل وتشكيل الأحزمة ، تواصلوا مع شركة سينوكونف مع ذكر عرض الحزام ونوع هيكله وتطبيق الوصل. سيقدم لكم فريقنا المشورة بشأن مواصفات الآلة المناسبة، وعند الحاجة، سيقدم لكم إرشادات حول أفضل ممارسات الوصل في الموقع للحزام الذي تستخدمونه.

6 معايير أساسية للمقارنة قبل الشراء
تُحدد أربعة عوامل جودة وصلة أحزمة النقل باستخدام آلة الفلكنة، وهي: درجة حرارة اللوح، وضغط المعالجة، ومدة المعالجة، وعرض اللوح. يوضح الجدول أدناه النطاقات المستخدمة في وصل أحزمة النقل، ووظيفة كل عامل، والبيانات التي يجب تأكيدها في عرض السعر. تعتمد درجة حرارة المعالجة ومدة المعالجة على تركيبة الحزام وليس على الآلة، وتُبين هذه المقارنة بين درجات أحزمة النقل المقاومة للحرارة نطاقات درجات الحرارة المناسبة للأحمال العالية.
| المعلمة | النطاق النموذجي | ما الذي يتحكم فيه | ما الذي يجب تأكيده؟ |
|---|---|---|---|
| درجة حرارة اللوح | 140-160 درجة مئوية (145-155 درجة مئوية شائعة لطبقات القماش) | كثافة التشابك وسرعة المعالجة؛ فالكثافة المنخفضة جدًا تترك مركزًا غير معالج بشكل كافٍ، بينما تؤدي الكثافة العالية جدًا إلى ارتداد المادة وهشاشة الوصلة. | درجة حرارة متساوية عبر اللوح الحراري والمزدوجات الحرارية المعايرة، وليس فقط النقطة المحددة على الشاشة |
| ضغط المعالجة | 1.0–2.5 ميجا باسكال (10–25 بار) فوق منطقة الوصل | يحافظ على تلامس الطبقات ويمنع الفراغات والهواء المحتبس أثناء المعالجة | يُحافظ على الضغط طوال الدورة بأكملها، ولا يُطبق مرة واحدة في البداية ويُترك لينخفض. |
| وقت المعالجة | يتم تحديد المدة حسب السماكة والمادة؛ حوالي 10-15 دقيقة لحزام من القماش الرقيق و25-40 دقيقة لحزام من السلك الفولاذي | عمق المعالجة في مركز التجميع، وهو دائمًا آخر جزء يصل إلى درجة الحرارة المطلوبة | عندما يبدأ المؤقت - يجب أن يبدأ من اللحظة التي تصل فيها الصفيحة إلى النقطة المحددة |
| عرض اللوح | يجب أن يتجاوز عرض الحزام الأعرض في الموقع، على سبيل المثال 1200 أو 1600 أو 2000 مم | تغطية وصلة اللحام بتمريرة واحدة؛ أما اللوح الضيق فيجبر على تمريرة ثانية ويترك خطًا للوصلة. | عرض مُصنّف يتناسب مع أعرض حزام لديك، بالإضافة إلى قضبان الحافة وملاءمة القالب |
| طول اللوح / التداخل | 300-1000 مم لكل خطوة حسب نوع الذبيحة | قوة الوصلة - زيادة التداخل تزيد من كفاءة الوصلة | التداخل المطلوب من قبل الهيكل، والذي يتم تناوله في هذا الدليل لأنواع ودرجات أحزمة النقل المطاطية. |
| معدل التدفئة والعزل | حوالي 1-2 درجة مئوية في الدقيقة للوصول إلى نقطة الضبط | زمن الدورة والطاقة لكل وصلة، والتي تتراكم على مدار نوبة العمل | الألواح المعزولة ومصدر الطاقة المتاح فعليًا في الموقع |
7. الأجهزة المحمولة مقابل الأجهزة الثابتة: أي نوع يناسب موقعك؟
بمجرد تحديد المعايير، ينحصر الاختيار عادةً بين آلة تقطيع مقطعية متنقلة تصل إلى الحزام الناقل، ومكبس ثابت يصل إليه الحزام. كلاهما يعمل بنفس الطريقة، لكنهما يختلفان في تصميم اللوح، وكيفية توليد الضغط، وكيفية معالجة الوصلة. تُضيف مهام الموانئ ومحطات الشحن قيودًا إضافية إلى هذا الاختيار، ولذلك يُعامل اختيار حزام النقل في الموانئ نقاط النقل والتحكم في الانسكابات بشكل منفصل.
| معايير | آلة الفلكنة المحمولة | آلة ضغط ثابتة |
|---|---|---|
| الاستخدام النموذجي | إصلاح ميداني في الموقع: التعدين، مناولة المواد السائبة، سيور الموانئ والمحطات | خطوط إنتاج الأحزمة، وورش وصل الأحزمة، وورش الإصلاح ذات الحجم الكبير |
| بناء الألواح | ألواح مقطعية معيارية يتم تجميعها حسب عرض الحزام، وغالبًا ما يصل عرضها إلى 2000 مم وأكثر | لوحة ثابتة بحجم مناسب لنطاق الإنتاج |
| مصدر ضغط | أكياس هوائية أو هيدروليكية مزودة بمضخة محمولة أو ضاغط هواء في الموقع | إطار مكبس هيدروليكي مزود بمضخة وأجهزة تحكم مدمجة |
| التعامل | يتم نقل الأجزاء إلى الحزام وتجميعها حوله في دقائق | تم تحريك الحزام أو المكبس إلى موضعه؛ مناسب للأماكن التي يمكن فيها إدخال الحزام |
| يتحكم | تحكم رقمي مع ملفات تعريف معالجة مخزنة وتسجيل البيانات | تحكم رقمي مع سجلات إنتاج وإمكانية تكرار النتائج عبر الورديات |
| الأنسب عندما | لا يمكن إزالة الحزام، أو أن وقت التوقف حرج، أو أن الموقع بعيد | حجم الوصلات كبير، والدقة والتكرارية هما الأهم. |
٨ أعطال شائعة وكيفية علاجها وما يجب فحصه
تعود معظم حالات فشل الوصلات إلى أحد أسباب قليلة، وعادةً ما تشير الأعراض إلى المعامل الخاطئ. عندما يحمل الحزام مواد كيميائية قوية، تتغير إجراءات الإصلاح تبعًا لمركب التغطية، كما هو موضح في هذا الدليل لاختيار المركبات المناسبة لمصانع الأسمدة والمواد الكيميائية . يوضح الجدول أدناه العلاقة بين الأعطال التي تُلاحظ في الميدان والفحوصات اللازمة لحلها.
| الأعراض | السبب المحتمل | ما يجب فحصه وتصحيحه |
|---|---|---|
| مركز غير معالج بشكل كافٍ، وصلة لينة | وقت المعالجة أو الضغط المحدد لحزام أرق | درجة الحرارة في مركز الوصلة بدلاً من سطح اللوح، ووقت المعالجة مقابل سمك الهيكل |
| وصلة منفوخة أو مسامية أو إسفنجية | الضغط الذي يتم تطبيقه متأخرًا أو يفقد أثناء الدورة | توقيت تطبيق الضغط، تسربات المثانة والخرطوم، حالة الختم والحشية |
| حواف رقيقة، مطاط مضغوط للخارج | الضغط الزائد أو عدم ملاءمة اللوح للقالب | ضبط الضغط، وقضبان الحواف والقوالب، واستواء اللوح |
| وصلة ضعيفة، تقشر عند منطقة التداخل | لم يتم تلميع القماش أو تجفيفه، أو وجود تلوث سطحي. | التحضير والتجفيف قبل إغلاق الآلة، ومكافحة التلوث في منطقة العمل |
| مناطق ساخنة وباردة عبر الوصلة | عنصر تسخين متدهور أو بقايا على اللوح | حالة سطح اللوح، استمرارية العنصر، معايرة المزدوجة الحرارية مقابل مرجع |
| وصلة هشة ومُعالجة بشكل مفرط | تجاوز درجة الحرارة أو انعكاس المركب | المعايرة ونقطة الضبط، وملف تعريف المعالجة المخزن على وحدة التحكم |
منتجات قد تحتاجها
| حزام ناقل مطاطي أحزمة نقل مطاطية للأغراض العامة |
كتالوج المنتجات الكامل تصفح مجموعة SINOCONVE الكاملة |
| نبذة عن سينوكونف أنظمة التصنيع والجودة |
اتصل بسينوكونف أرسل المواصفات للحصول على عرض سعر |





