

La elección de una máquina vulcanizadora se reduce a cuatro parámetros: temperatura de la platina (normalmente 140–160 °C), presión de curado (1,0–2,5 MPa / 10–25 bar), tiempo de curado (determinado por el grosor de la banda y el compuesto) y ancho de la platina, que debe cubrir todo el ancho de empalme en una sola pasada. Primero, compare estos cuatro valores con la banda que va a empalmar; las características y el precio de la máquina son aspectos secundarios.
El caucho sin vulcanizar no es particularmente útil a nivel industrial. Se deforma bajo carga, se degrada rápidamente con el calor o la exposición a los rayos UV y carece de la elasticidad que le confiere su valor. La máquina de vulcanización es la que cambia esto: aplica calor y presión controlados para desencadenar la reticulación química entre las cadenas de polímeros del caucho, lo que produce un material duradero, elástico y estable.
En la fabricación y reparación de cintas transportadoras , las máquinas de vulcanización son fundamentales tanto para la producción como para el mantenimiento en campo. Una vulcanización mal ejecutada (temperatura incorrecta, presión insuficiente, tiempo de curado inadecuado) se manifiesta posteriormente como una unión débil, delaminación o fallo prematuro de la cinta. Comprender el funcionamiento de estas máquinas y qué aspectos vigilar durante su operación reduce estos problemas.
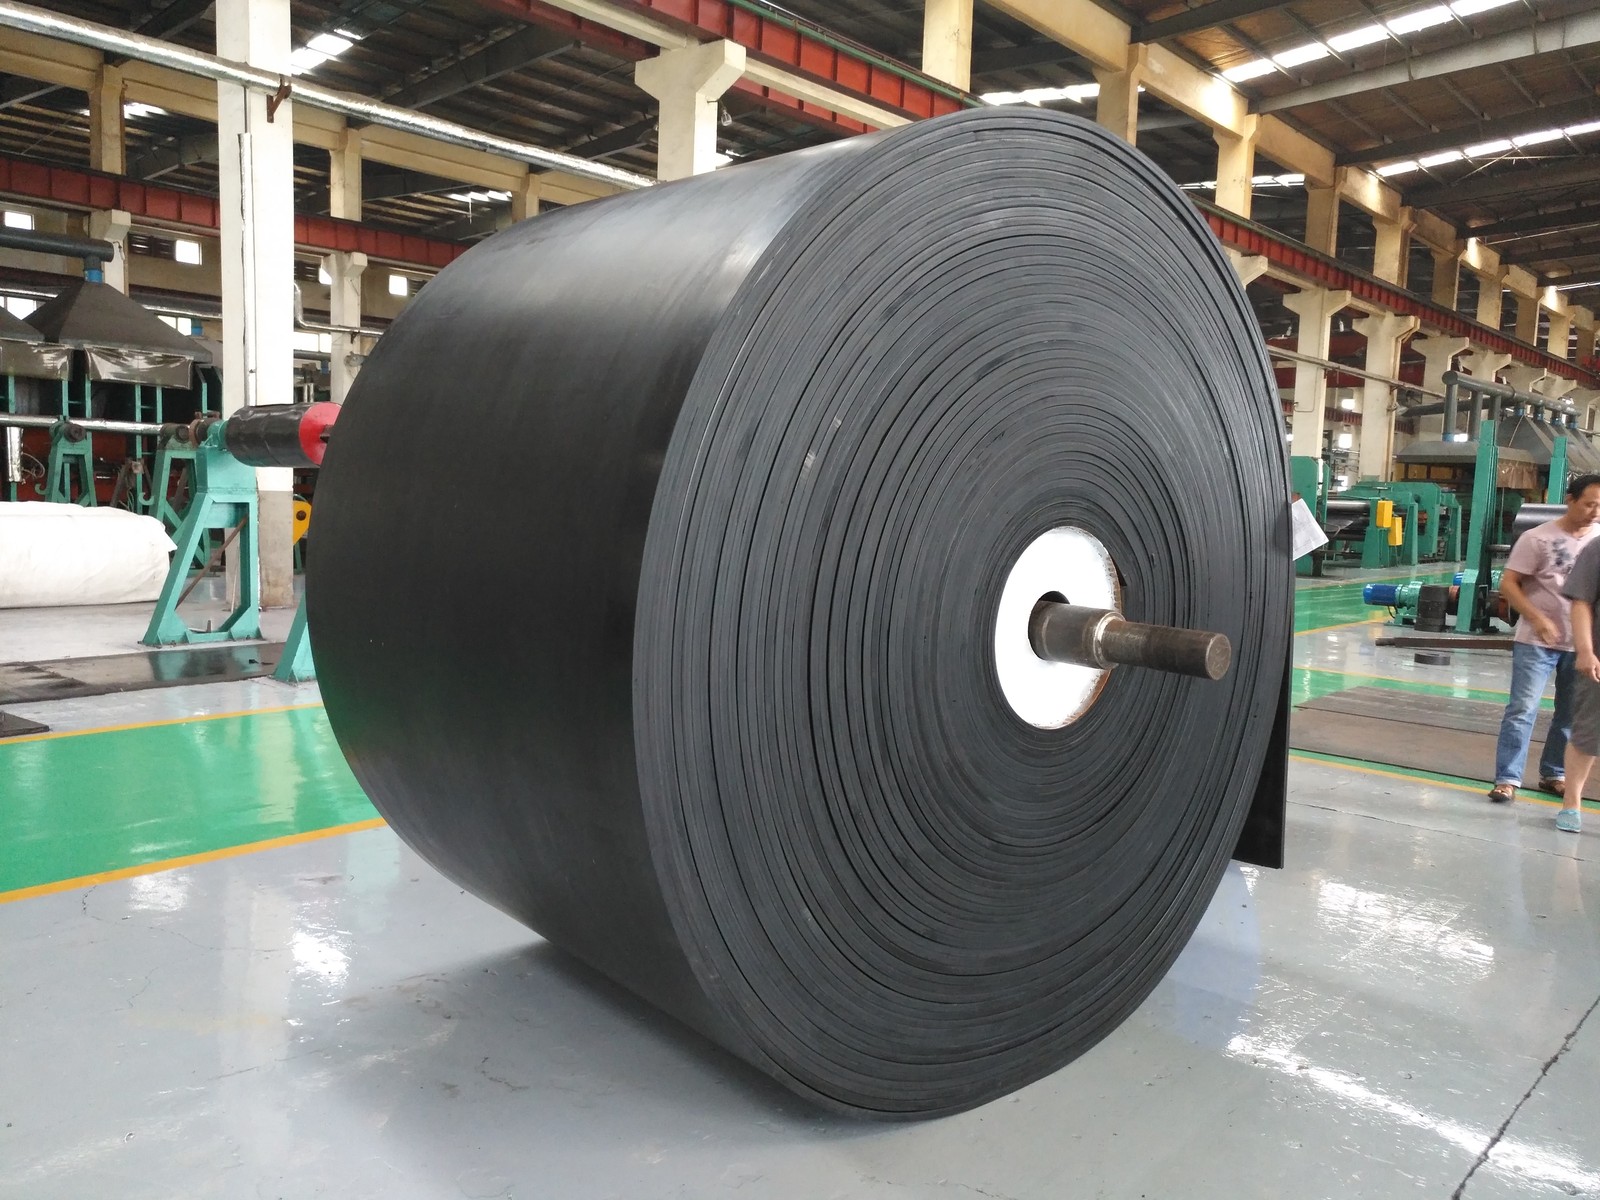
01. ¿Qué hace realmente una máquina de vulcanización?
Su función principal es sencilla: la máquina sujeta el conjunto de caucho entre placas calefactoras y lo mantiene a una temperatura y presión definidas durante un tiempo de curado determinado. El calor activa el agente de curado —generalmente a base de azufre— que forma los puentes moleculares entre las cadenas poliméricas. La presión mantiene el conjunto en contacto y evita la formación de huecos durante el curado.
Lo que varía entre los distintos tipos de máquinas es cómo se genera y distribuye el calor, cómo se aplica y mantiene la presión, y con qué precisión el operario puede controlar esos parámetros. Estas diferencias son importantes en la práctica. Una máquina con temperatura de platina irregular produce una unión con un curado inconsistente a lo largo de su ancho: resistente en algunas zonas y poco curada en otras. Un sistema de presión que pierde presión durante el curado deja huecos que solo se hacen visibles cuando la unión falla bajo carga.
El rango de temperatura, el tamaño de la placa, la capacidad de presión y la precisión del sistema de control son las cuatro variables que determinan si una máquina de vulcanización es adecuada para una aplicación en particular.
02 Características modernas que vale la pena comprender
El diseño de los elementos calefactores ha mejorado significativamente en las máquinas para cintas transportadoras industriales . Los materiales de alta conductividad térmica —como los elementos de cobre en algunos diseños— distribuyen el calor de manera más uniforme sobre la superficie de la placa que los sistemas de resistencia de hilo resistivo más antiguos. Una distribución uniforme del calor no es una cuestión de comodidad; es lo que determina si los bordes de una unión ancha se curan al mismo ritmo que el centro.
Las unidades de control digital han sustituido a los sistemas manuales de temporizador y termostato en la mayoría de las máquinas de vulcanización de última generación. La principal ventaja es la repetibilidad. Un operario puede almacenar perfiles de curado para diferentes compuestos y espesores de banda, recuperarlos para trabajos repetitivos y mantener los mismos parámetros de empalme de forma consistente en distintos turnos y con diferentes operarios. Los sistemas manuales dependen de la atención y la experiencia del operario, lo que introduce variabilidad.
La construcción modular de las máquinas de vulcanización portátiles permite extender o reconfigurar la longitud de la placa para adaptarla a diferentes anchos de cinta. En aplicaciones de reparación de cintas transportadoras, especialmente en minería y manipulación de materiales a granel, donde las cintas pueden superar los 2000 mm de ancho, la posibilidad de adaptar el tamaño de la máquina al tamaño de la cinta sin necesidad de poseer varias máquinas de placa fija tiene un gran valor operativo.
La monitorización y compensación de la presión es una característica que distingue a las máquinas de vulcanización de grado industrial de los diseños más sencillos. Los sistemas de presión hidráulica o de vejiga que mantienen activamente la presión establecida durante todo el ciclo de curado —en lugar de aplicarla al inicio y dejarla— producen resultados más consistentes, especialmente en ciclos de curado más largos donde los cambios de temperatura afectan a la presión.
03 Consideraciones operativas que afectan la calidad de la cura
La preparación previa al curado determina en gran medida el resultado. La zona de empalme o reparación debe prepararse adecuadamente —pulida, limpia y rellena con caucho sin curar hasta alcanzar el espesor correcto— antes de que la máquina de vulcanización se cierre. Ningún control preciso de la temperatura puede corregir un empalme mal realizado.
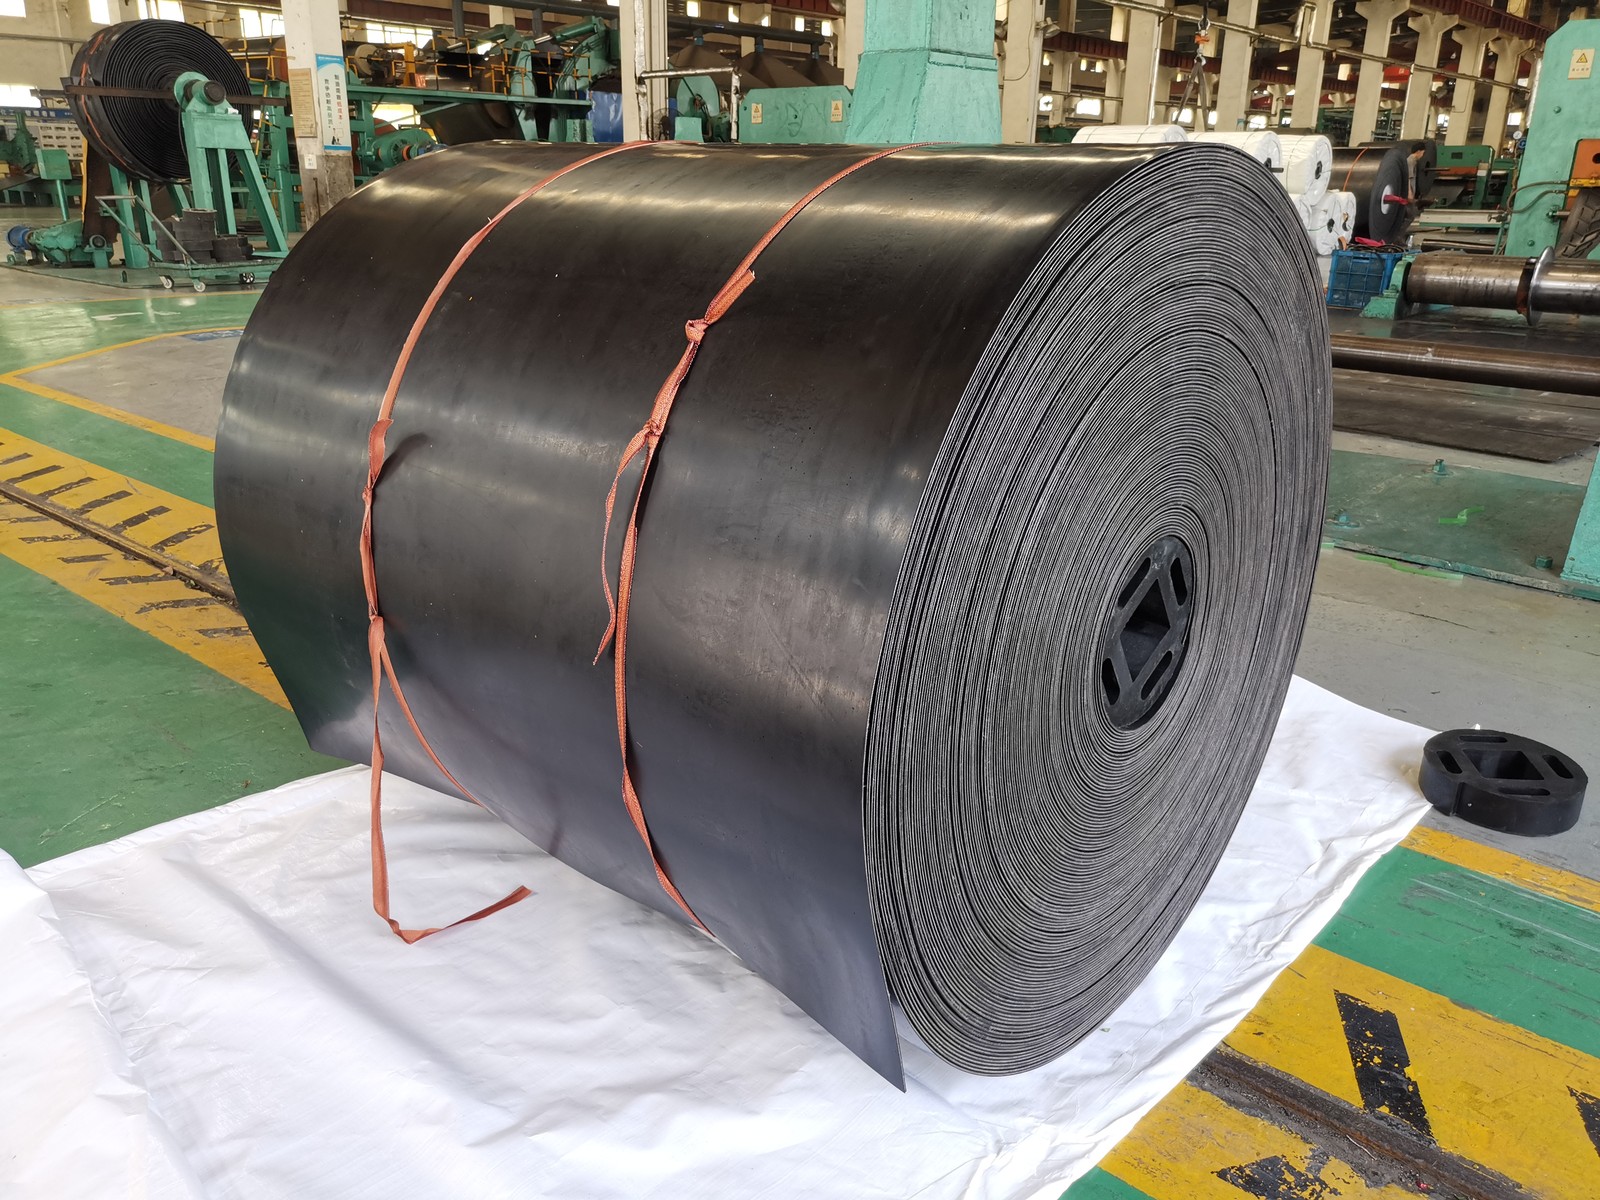
La calibración de la temperatura es más importante de lo que indica la pantalla. La temperatura configurada en la unidad de control corresponde a la superficie de la placa, no al centro del conjunto de caucho. Las bandas gruesas requieren tiempos de curado más prolongados debido a la lenta transferencia de calor a través del caucho. Si se utiliza el tiempo de curado especificado para una banda delgada en una banda gruesa multicapa, el centro quedará subcurado, incluso cuando la temperatura superficial parezca correcta.
El momento de aplicación de la presión es otra variable que los operarios a veces subestiman. La mayoría de las especificaciones de curado requieren que la presión se aplique antes de que la temperatura alcance el punto de ajuste; si la presión se aplica tarde, el caucho comienza a fluir antes de ser contenido, lo que provoca que se salga por los bordes y que el espesor sea desigual en la unión.
El enfriamiento bajo presión es el paso final que muchas reparaciones en campo suelen realizar con prisas. Al eliminar la presión mientras la unión aún se encuentra a una temperatura superior a los 60 o 70 grados, el caucho se deforma antes de alcanzar su forma definitiva. El procedimiento correcto consiste en mantener la presión hasta que el conjunto se enfríe hasta ese punto, lo cual tarda más en correas gruesas que en delgadas.
04 Mantenimiento y estado de la máquina
Una máquina de vulcanización sin mantenimiento produce resultados inconsistentes y difíciles de diagnosticar. Las superficies de la placa que acumulan residuos de caucho de curados anteriores generan un contacto y una transferencia de calor desiguales. La degradación del elemento calefactor produce puntos calientes y fríos en la placa. Las fugas en el sistema de presión provocan una pérdida gradual de presión durante ciclos de curado prolongados.
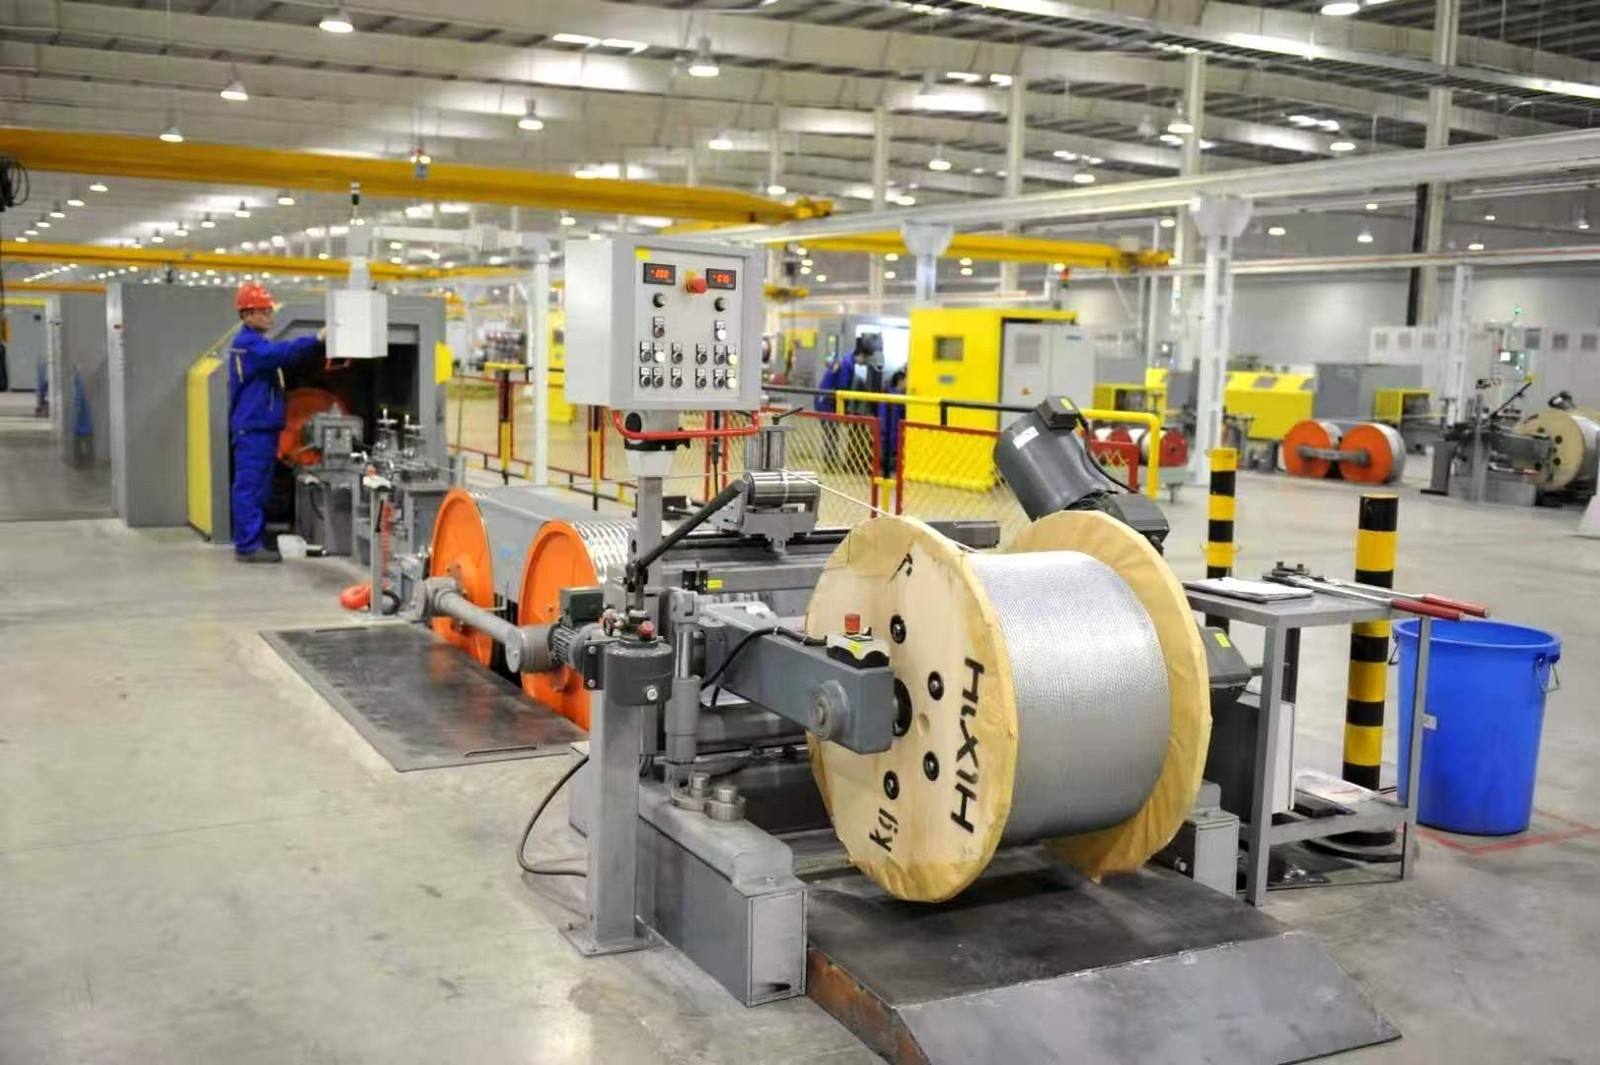
Las revisiones periódicas —como el estado de la superficie de la platina, la calibración del termopar con un termómetro de referencia y la integridad del sistema de presión— son tareas de mantenimiento que afectan directamente a la calidad de las uniones. En entornos de fabricación donde la misma máquina funciona en varios turnos, conviene integrar en el proceso un programa de mantenimiento que detecte la degradación antes de que afecte a la producción, en lugar de esperar a que se produzca una falla en la unión para iniciar una investigación.
El consumo de energía en las máquinas de vulcanización depende en gran medida de la eficiencia del calentamiento y del aislamiento. Las máquinas con placas bien aisladas pierden menos calor al ambiente durante el ciclo de curado y alcanzan la temperatura programada más rápidamente desde el arranque en frío. En operaciones con muchos empalmes por turno, esta diferencia de eficiencia se traduce en un coste energético significativo a largo plazo.
05 Selección de la máquina de vulcanización adecuada
La aplicación determina las especificaciones. Para operaciones de fabricación fijas de cintas transportadoras , las máquinas vulcanizadoras estacionarias de tipo prensa, con placas de mayor superficie y mayor capacidad de presión, son las más adecuadas para el entorno de producción. Para reparaciones en campo en operaciones mineras o de manipulación de materiales a granel, las máquinas portátiles, que pueden transportarse hasta la ubicación de la cinta y alimentarse con la energía del lugar, son la opción más práctica.
El ancho de la banda es la limitación inicial. La platina de la máquina debe cubrir todo el ancho de la unión; una platina demasiado estrecha requiere múltiples pasos de curado sucesivos, lo que crea una línea de unión que constituye un punto débil conocido. Confirmar el ancho máximo de la banda antes de especificar una máquina de vulcanización evita este problema.
La capacidad del sistema de control debe ajustarse a la complejidad del trabajo. Para un solo tipo de cinta transportadora en un entorno de producción estable, un control sencillo de temperatura y temporizador es suficiente. Para operaciones que manejan múltiples tipos de cintas con diferentes requisitos de curado, los perfiles almacenados y el registro digital aportan valor al reducir la dependencia del operador y proporcionar un registro cuando se cuestiona la calidad del empalme.
Ningbo Sinoconve Belt Co., Ltd. fabrica cintas transportadoras y suministra equipos relacionados, incluidas máquinas de vulcanización para la producción de cintas y aplicaciones de reparación in situ, que abarcan configuraciones estándar y de alta resistencia para operaciones de transporte industrial.
Para necesidades de maquinaria de empalme y vulcanización de correas , contacte con SINOCONVE indicando el ancho de la correa, el tipo de carcasa y la aplicación del empalme. Nuestro equipo le asesorará sobre las especificaciones de la máquina más adecuadas y, si es necesario, sobre las prácticas de empalme in situ para la correa que esté utilizando.

06 parámetros clave a comparar antes de comprar
Los cuatro parámetros que determinan si una máquina de vulcanización producirá una unión sólida son la temperatura de la platina, la presión de curado, el tiempo de curado y el ancho de la platina. La tabla a continuación muestra los rangos utilizados en el empalme de cintas transportadoras, qué controla cada parámetro y qué se debe confirmar en el presupuesto. La temperatura y el tiempo de curado dependen del compuesto de la cinta, no de la máquina, y los rangos de temperatura para cargas térmicas elevadas se detallan en esta comparación de grados de cintas transportadoras resistentes al calor .
| Parámetro | Rango típico | Lo que controla | Qué confirmar |
|---|---|---|---|
| Temperatura de la placa | 140–160 °C (145–155 °C es común para las capas de tela) | Densidad de entrecruzamiento y velocidad de curado; una densidad demasiado baja deja un centro subcurado, mientras que una densidad demasiado alta provoca reversión y una unión quebradiza. | Temperatura uniforme en toda la placa y termopares calibrados, no solo el punto de ajuste en la pantalla. |
| Presión de curado | 1,0–2,5 MPa (10–25 bar) sobre el área de empalme | Mantiene las capas en contacto y evita huecos y burbujas de aire atrapadas durante el curado. | La presión se mantiene durante todo el ciclo, no se aplica una sola vez al inicio y se deja que disminuya. |
| Tiempo de curado | Ajustable según el grosor y el compuesto; aproximadamente 10-15 minutos para una cinta de tela fina y 25-40 minutos para un cordón de acero. | Profundidad de curado en el centro del conjunto, que siempre es la última parte en alcanzar la temperatura. | Cuando el reloj se pone en marcha, debería funcionar desde el momento en que el rodillo alcanza el punto de ajuste. |
| Ancho de la platina | Debe superar el ancho máximo de la cinta transportadora en el sitio, por ejemplo, 1200, 1600 o 2000 mm. | Cobertura de la unión en una sola pasada; una placa estrecha obliga a una segunda pasada y deja una línea de unión. | Ancho nominal en comparación con su cinturón más ancho, más barras de borde y ajuste al molde. |
| Longitud/superposición de la platina | De 300 a 1000 mm por paso, dependiendo de la canal. | Resistencia del empalme: una superposición más larga aumenta la eficiencia de la unión. | La superposición requerida por la carcasa, que se trata en esta guía sobre tipos y grados de cintas transportadoras de caucho. |
| Tasa de calefacción y aislamiento | Aproximadamente 1–2 °C por minuto hasta el punto de ajuste. | Tiempo de ciclo y energía por empalme, que se acumulan a lo largo de un turno. | Placas aisladas y suministro eléctrico disponible en el lugar. |
07 Portátil vs. Fijo: ¿Qué tipo se adapta mejor a su sitio?
Una vez conocidos los parámetros, la decisión suele ser entre una máquina seccional portátil que se acopla a la cinta transportadora y una prensa estacionaria a la que llega la cinta. Ambas realizan el mismo proceso de curado; la diferencia radica en la construcción de la placa, la generación de presión y el manejo del empalme. Las operaciones en puertos y terminales de carga a granel añaden sus propias limitaciones a esta elección, por lo que la selección de cintas transportadoras en puertos considera por separado los puntos de transferencia y el control de derrames.
| Criterios | Máquina vulcanizadora portátil | Máquina de prensa estacionaria |
|---|---|---|
| Uso típico | Reparación in situ: minería, manipulación de materiales a granel, cintas transportadoras portuarias y terminales. | Líneas de producción de correas, talleres de empalme y talleres de reparación de alto volumen. |
| Construcción de placas | Platinas seccionales modulares ensambladas al ancho de la cinta, a menudo de 2000 mm o más. | Platina fija dimensionada según el rango de producción |
| Fuente de presión | Vejigas neumáticas o hidráulicas con una bomba portátil o compresor de obra. | Bastidor de prensa hidráulica con bomba y controles integrados. |
| Manejo | Las secciones se transportaban a la cinta transportadora y se ensamblaban a su alrededor en cuestión de minutos. | Cinta o prensa colocada en posición; adecuada donde la cinta se puede alimentar |
| Control | Control digital con perfiles de curado almacenados y registro de datos. | Control digital con registros de producción y repetibilidad entre turnos. |
| Mejor ajuste cuando | La correa no se puede quitar, el tiempo de inactividad es crítico o el sitio es remoto. | El volumen de empalmes es alto y la tolerancia y la repetibilidad son de suma importancia. |
08 Fallos comunes de reparación y qué revisar
La mayoría de las fallas en las uniones se deben a una pequeña cantidad de causas, y el síntoma generalmente indica el parámetro incorrecto. Cuando la cinta transportadora transporta fluidos agresivos, el procedimiento de reparación también cambia según el compuesto de recubrimiento, como se describe en esta guía para la selección de compuestos en plantas de fertilizantes y productos químicos . La tabla a continuación relaciona las fallas observadas en el campo con las comprobaciones que las solucionan.
| Síntoma | Causa probable | Qué revisar y corregir |
|---|---|---|
| Centro poco curado, empalme blando | Tiempo de curado o presión ajustada para una banda más delgada | Temperatura en el centro de empalme en lugar de la superficie de la platina, y tiempo de curado en función del espesor de la carcasa. |
| Empalme soplado, poroso o esponjoso | Presión aplicada tardíamente o perdida durante el ciclo | Sincronización de la aplicación de presión, fugas en la vejiga y la manguera, estado del sello y la junta. |
| Bordes finos, goma exprimida | Presión excesiva o ajuste deficiente entre la platina y el molde | Ajuste de presión, barras de borde y moldes, planitud de la platina |
| Unión débil, descamación en la superposición | Tejido sin pulir ni secar, o contaminación superficial. | Preparación y secado antes de que la máquina se cierre, y control de la contaminación en el área de trabajo. |
| Puntos calientes y fríos a lo largo de la unión | Elemento calefactor deteriorado o residuos en la placa. | Estado de la superficie de la platina, continuidad del elemento, calibración del termopar con respecto a una referencia. |
| Empalme quebradizo y sobrecurado | Sobrecalentamiento o reversión del compuesto | Calibración y punto de ajuste, y el perfil de curado almacenado en el controlador. |
Productos que podrías necesitar
| Cinta transportadora de caucho Cintas transportadoras de caucho de uso general |
Catálogo completo de productos Explore la gama completa de SINOCONVE. |
| Acerca de SINOCONVE Sistemas de fabricación y calidad |
Contacta con SINOCONVE Envíe las especificaciones para obtener un presupuesto. |
Artículos de blog relacionados
- Guía de la máquina vulcanizadora: características y consejos modernos
- Cinta transportadora de caucho: ¿Qué determina realmente su rendimiento en la práctica?
- Guía básica sobre cintas transportadoras de caucho en operaciones industriales
- Cinta transportadora de caucho con cable de acero: durabilidad y eficiencia.





