

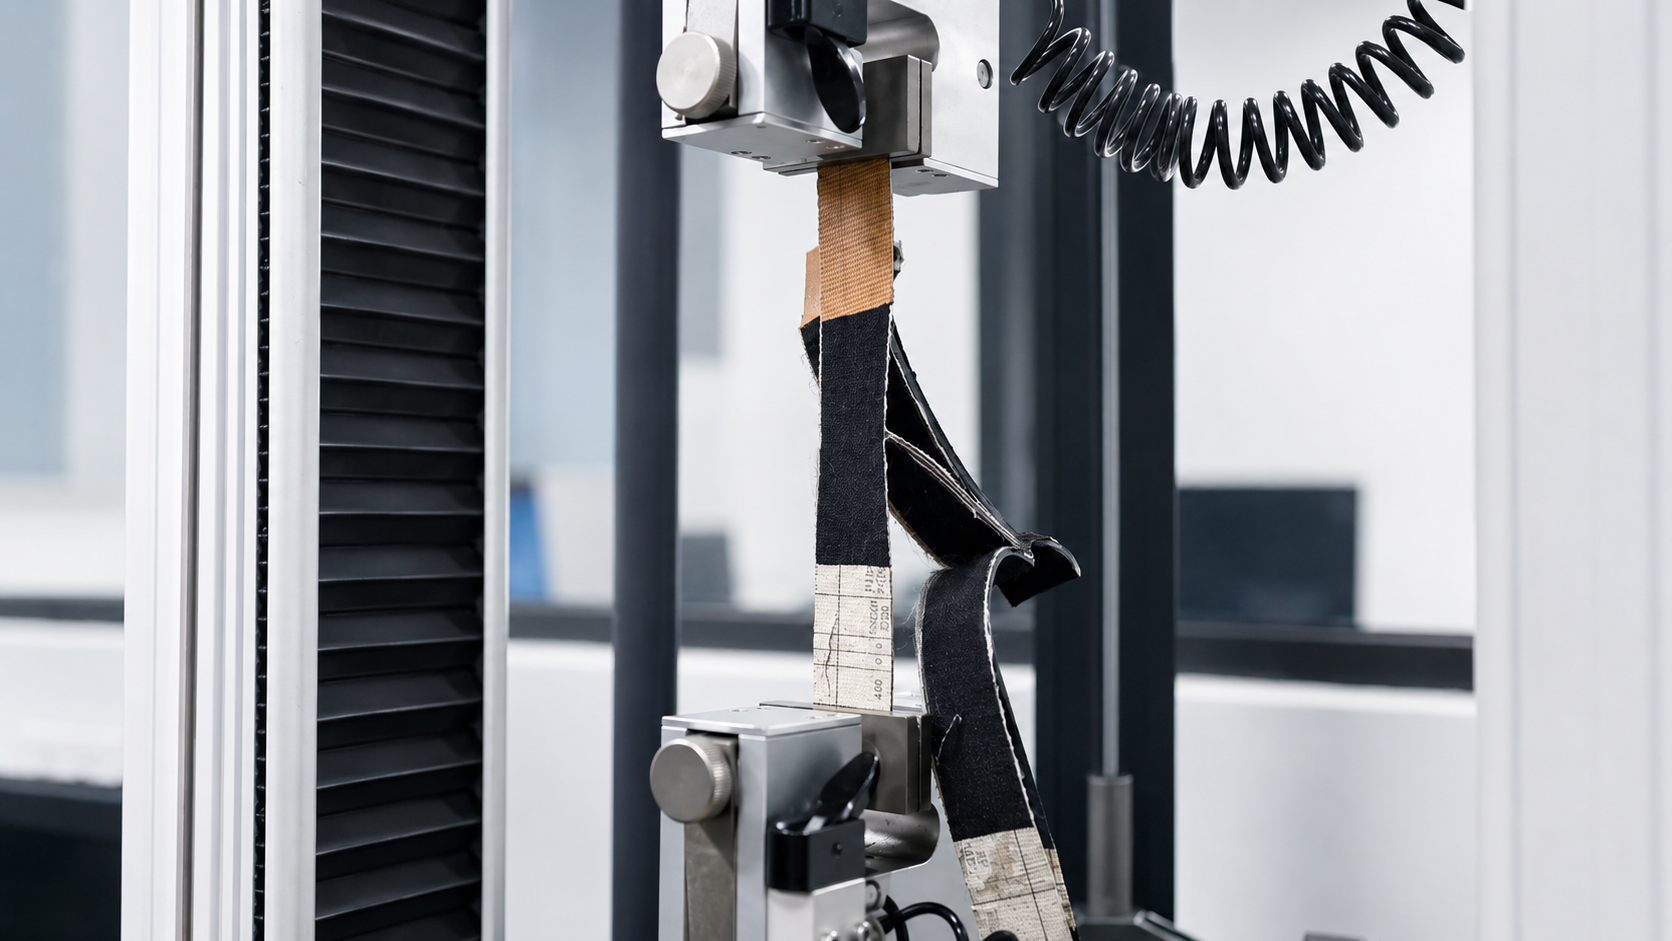
Un material flexible en láminas puede parecer adecuado en el laboratorio y fallar en servicio. Las pruebas de extensión son clave para detectar esta discrepancia: muestran cómo se comporta realmente un material bajo carga: cuánto se estira, dónde empieza a fallar y si las estructuras en capas se mantienen unidas o se separan. Para los equipos de abastecimiento que califican a los proveedores o los equipos de producto que aprueban el material entrante, comprender qué mide una prueba de extensión y cómo interpretar los resultados es fundamental.
Por qué la inspección visual no es suficiente
La inspección de entrada detecta muchos problemas. Irregularidades dimensionales, defectos superficiales, variaciones de color, estado de los bordes: la mayoría son visibles. Sin embargo, lo que no detecta es cómo se comportará el material una vez sometido a tensión. Una lámina que mide 1,2 mm de forma uniforme a lo ancho puede estirarse de manera desigual, delaminarse en la interfaz del recubrimiento o rasgarse a lo largo de una línea de debilidad oculta en el momento en que comienza la carga.
Esa brecha entre la aceptación visual y el rendimiento mecánico es donde las pruebas de extensión se consolidan en el proceso de cualificación. No sustituyen la inspección de entrada, sino que la complementan para obtener una visión más completa de si el material es adecuado para el uso previsto.
Qué mide realmente una prueba de extensión
La configuración básica es sencilla: se sujeta una tira de muestra por ambos extremos y se estira a una velocidad controlada mientras se registran la carga y el desplazamiento. Lo que registra la prueba es la respuesta del material a lo largo de todo el estiramiento, no solo el punto de rotura.
Para un comprador, las preguntas clave son: ¿el material se deforma gradualmente o falla repentinamente? ¿A qué elongación comienza a aparecer el estrechamiento o la fisura? Si la muestra está estratificada o recubierta, ¿se separan las capas antes de que se rompa el material base, o la falla atraviesa todo el material? Cada una de estas respuestas proporciona información diferente sobre cómo se comportará el material en una junta, un revestimiento, una cubierta de cinta transportadora o una almohadilla protectora.
El modo de fallo es tan importante como la carga aplicada. Un fallo cohesivo a través del cuerpo de caucho indica que la unión adhesiva entre las capas es más fuerte que el propio material, lo cual suele ser una buena señal. Un fallo adhesivo en la interfaz indica que la unión es el punto débil, lo cual puede ser aceptable o no según la aplicación. Un desgarro que se inicia en el borde de la muestra puede indicar un problema de preparación de la muestra más que un problema del material.
Cómo se relacionan las pruebas de extensión con otras verificaciones de materiales
Las pruebas de elongación, la medición del espesor y la resistencia a la abrasión están relacionadas, pero responden a preguntas diferentes. Considerarlas intercambiables es un error común en los procesos de adquisición.
|
Tipo de prueba |
Qué mide |
Lo que no mide |
|
Ensayo de extensión/tracción |
Alargamiento, carga de rotura, modo de fallo, adhesión de capas |
Geometría dimensional, resistencia al desgaste superficial |
|
Inspección de espesor |
Consistencia dimensional, estabilidad del proceso |
Resistencia mecánica, elongación, comportamiento al desgaste |
|
Prueba de abrasión/fricción |
Desgaste de la superficie por fricción o contacto repetido. |
Resistencia a la tracción, elongación, fallo bajo carga axial |
En un proceso de cualificación completo, estas tres comprobaciones revelan diferentes aspectos de la misma información. La medición del espesor confirma que el material proviene de un proceso estable. La prueba de extensión confirma que el comportamiento mecánico se ajusta a las exigencias de la aplicación. La prueba de abrasión confirma que la superficie resistirá el entorno de servicio, ya sea un revestimiento rozando contra una cinta transportadora, una junta sometida a compresión repetida o una almohadilla protectora expuesta al movimiento contra una superficie de trabajo.
Preparación y configuración de las muestras: dónde pueden surgir problemas
Una prueba de extensión bien ejecutada comienza incluso antes de encender la máquina. El ancho de la muestra debe ser uniforme: los cortes irregulares generan concentraciones de tensión en el punto más estrecho, lo que dará como resultado una resistencia falsamente baja. La alineación de la mordaza es crucial: si la muestra se carga fuera del eje, la prueba mide una combinación de tensión y flexión en lugar de una extensión pura. Los bordes deshilachados o rasgados por una cuchilla desafilada distorsionan los resultados en la misma dirección.
Estos no son requisitos excepcionales. Son aspectos básicos que se suelen pasar por alto cuando el laboratorio trabaja bajo presión de tiempo o el operador no está familiarizado con los materiales de láminas flexibles. Una muestra puede montarse, cargarse y analizarse correctamente según la norma de ensayo, pero aun así producir datos erróneos si no se preparó con cuidado.
Para materiales laminados o flexibles, el operario debe observar el punto de inicio de la falla en la muestra. Si la falla se inicia en el borde, indica un problema de preparación. En una muestra en buen estado, la falla se produce en el punto medio de la longitud de referencia. Si la falla se produce en la zona de agarre, generalmente se debe a un problema de sujeción. La delaminación antes de la falla por tracción indica que el recubrimiento o la unión del laminado es el factor limitante para ese material.
Espesor y consistencia: La verificación inicial
Antes de realizar una prueba de extensión en una lámina flexible, medir su espesor es un primer paso sensato. Una lámina con una variación significativa de espesor a lo ancho no se cargará de manera uniforme en las mordazas: las secciones más delgadas se romperán primero, y el resultado de la prueba reflejará la parte más delgada de la muestra en lugar del material promedio.
Un grosor uniforme también revela información sobre el proceso de fabricación. Las láminas calandradas, extruidas y los tejidos recubiertos presentan patrones característicos de variación de grosor. Una lámina que muestra irregularidades aleatorias en el grosor en múltiples puntos de medición sugiere una inestabilidad en el proceso que conviene investigar antes de que el material se utilice en producción.
¿Cuándo se deben añadir las pruebas de abrasión?
Un material que se estira bien puede ser una mala elección si su superficie se desgasta rápidamente. Para materiales flexibles en láminas utilizados en cualquier aplicación que implique movimiento (cubiertas de cintas transportadoras, revestimientos contra superficies deslizantes, almohadillas protectoras en maquinaria), los datos de resistencia a la abrasión son imprescindibles.
El ensayo de abrasión DIN es el método estándar para caucho y materiales similares: una rueda abrasiva específica presiona contra la muestra bajo una carga controlada, y la pérdida de volumen se mide en mm³. Una menor pérdida indica una mayor resistencia al desgaste. Un material con una pérdida de 120 mm³ soporta la exposición a roca dura y agregados; por encima de 200 mm³ es adecuado para aplicaciones de menor exigencia. La realización de una prueba de abrasión junto con la prueba de extensión proporciona una visión mucho más completa de si el material es apropiado para un entorno de servicio con contacto frecuente.
Errores comunes en la calificación de materiales
Solicitar un único valor de resistencia y considerarlo como la información completa. La resistencia a la tracción en el punto de rotura es uno de los resultados de una prueba de extensión. La elongación en el punto de rotura, la forma de la curva carga-extensión y el modo de fallo son, como mínimo, igual de informativos —a veces incluso más, dependiendo de la aplicación—.
Comparar resultados de diferentes métodos de ensayo como equivalentes. Un ensayo de extensión realizado según la norma ISO 37 y otro según la norma ASTM D412 arrojarán resultados diferentes para el mismo material. No son directamente comparables sin saber qué norma se utilizó y si la geometría de la muestra fue la misma.
Suponer que una muestra está limpia implica que el material es de buena calidad. Sin embargo, una muestra preparada y montada correctamente puede presentar un comportamiento mecánico deficiente una vez que se inicia la carga. Ese es precisamente el objetivo del ensayo, no un problema del mismo.
Lista de verificación del comprador antes de aprobar un material de lámina flexible
Solicita al proveedor el método de ensayo utilizado (estándar y geometría de la muestra), el procedimiento de preparación de la muestra y una descripción del modo de fallo observado, no solo el valor de la carga. Solicita datos de espesor de varios puntos a lo largo del ancho de la lámina. Si el material estará sometido a fricción o contacto durante su uso, solicita por separado los datos de la prueba de abrasión.
Para garantizar un suministro continuo, la inspección de entrada y las pruebas mecánicas deben arrojar resultados consistentes entre lotes. Si los datos dimensionales son estables, pero los resultados mecánicos varían de un lote a otro, existe una variable en la materia prima o en el control del proceso que no se refleja únicamente en las mediciones dimensionales.
Preguntas frecuentes
¿Es lo mismo una prueba de extensión que una prueba de tracción?
En las conversaciones sobre adquisiciones, estos términos suelen usarse indistintamente. Técnicamente, una prueba de tracción mide la resistencia y la elongación hasta la rotura; una prueba de extensión puede referirse más específicamente a la medición del comportamiento de elongación en un rango de estiramiento definido. En la práctica, la configuración es similar; lo importante es saber qué norma se utilizó y qué resultados se registraron.
¿Puede la inspección del espesor sustituir a las pruebas de extensión?
No. La medición del espesor confirma la geometría y la estabilidad del proceso. No predice el comportamiento de elongación, la carga de rotura ni cómo se comportan las estructuras laminadas bajo tensión. Ambas comprobaciones son útiles; responden a preguntas diferentes.
¿Cuándo se debe evaluar la resistencia a la abrasión junto con el comportamiento de elongación?
Siempre que el material flexible en láminas se utilice en una aplicación que implique fricción, deslizamiento o contacto repetido contra otra superficie. Las cubiertas de cintas transportadoras, los revestimientos protectores, las juntas en conjuntos móviles y las almohadillas de superficie en maquinaria entran en esta categoría. Los datos de extensión por sí solos no permiten predecir la durabilidad de la superficie en dichas aplicaciones.
¿Qué información proporciona el modo de fallo a un comprador que no le proporcione el número de carga?
El modo de fallo indica dónde y cómo falló el material. Un fallo cohesivo a través del cuerpo de caucho significa que la unión adhesiva entre las capas es más fuerte que el material, lo cual suele ser positivo. Un fallo adhesivo en la interfaz del laminado indica que la unión es el punto débil. Un fallo iniciado en el borde puede deberse a que la muestra no se preparó correctamente, en lugar de a que el material sea débil. El valor de carga indica la fuerza necesaria; el modo de fallo indica el motivo y el lugar del fallo.





